
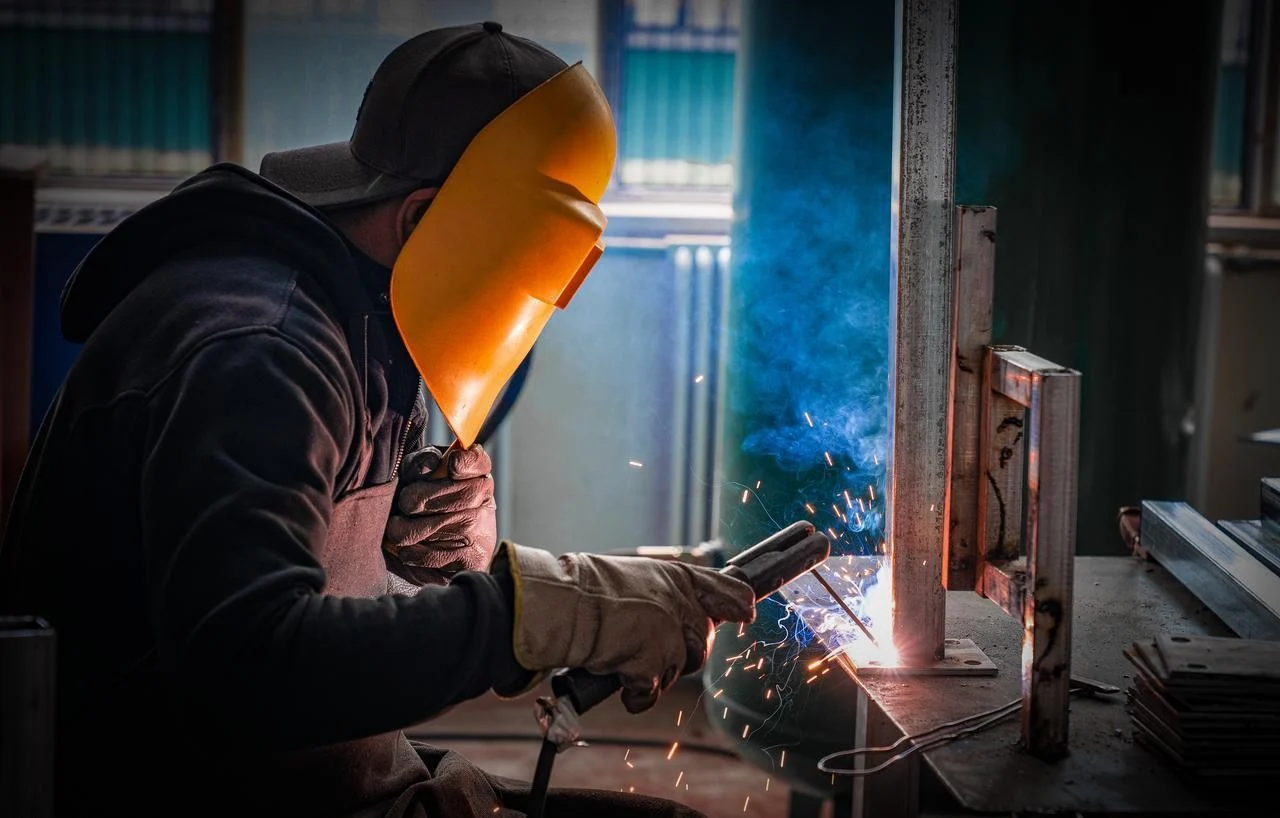
Sveising er nødvendig. Det er imidlertid også der ting kan gå galt.
Dette problemet forverres av tynt materiale. Vurder tykkelser fra 1.5 mm til 0.5 mm. Metallet er ikke stivt. Varme forsvinner raskt. En liten feil kan brenne et hull. En annen feil kan vri hele panelet. Noen feil forblir skjult inne i skjøten.
Nedenfor finner du en praktisk liste over hva du ikke bør gjøre, basert på reell erfaring fra verkstedet. Den forklarer de mest problematiske fremgangsmåtene og hvorfor de forårsaker problemer – slik at du kan unngå dem fra starten av.
I andre halvdel av artikkelen har NOBLEs ingeniører samlet noen nyttige tips for sveising av tynne metallplater. Disse tipsene vil gjøre dine metallplatesveiseprosjekter enklere. Her er de – vi håper du synes de er nyttige!
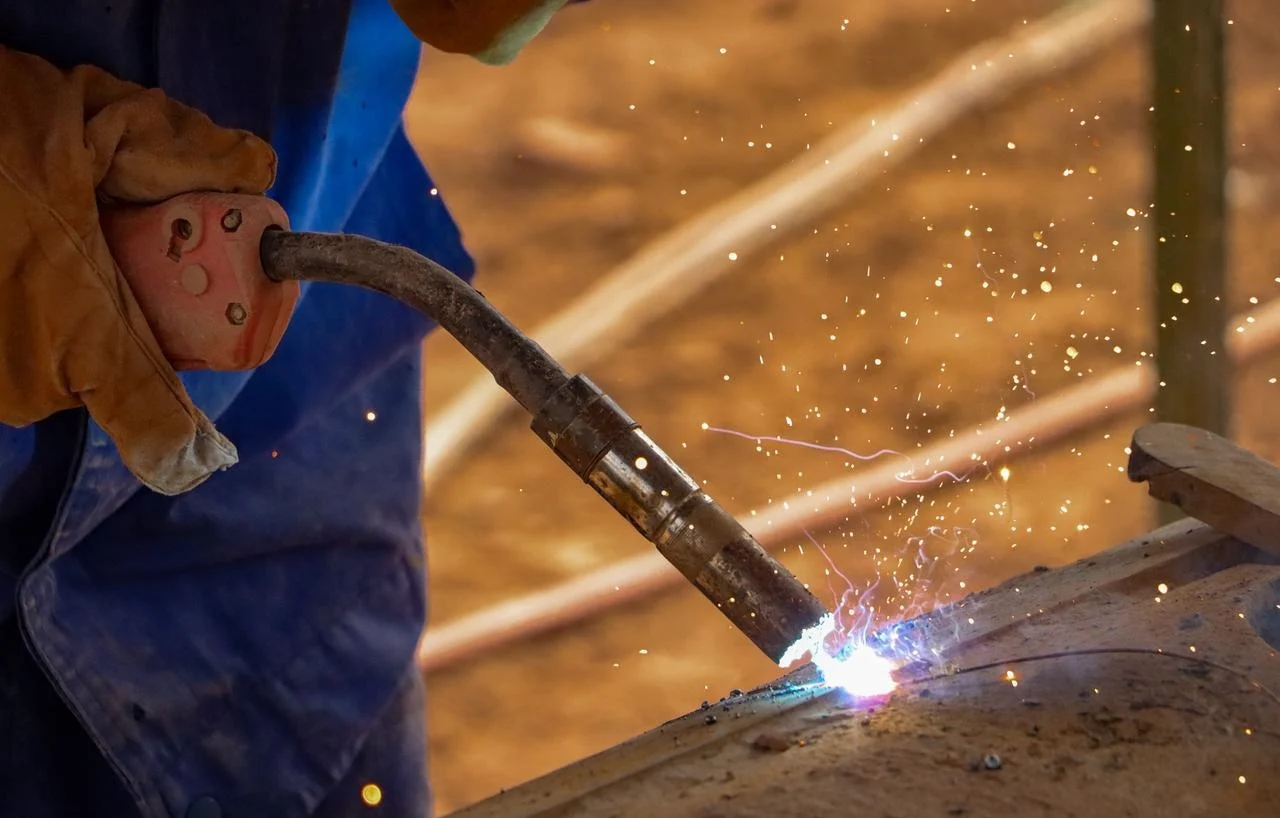
Dårlig varmekontroll: Den første årsaken til tynnhet Platesveising Distortion
For metallplater er varme et tveegget sverd. Ikke nok, og sveisen svikter. For mye, og delen blir vridd.
1. For mye strøm, for lav reisehastighet
Dette er den desidert vanligste feilen. Mange sveisere skrur opp strømstyrken for å jobbe raskere eller for å sørge for at de «brenner gjennom», men på tynt metall fører den overflødige varmen til at sveisesonen utvider seg kraftig. Når den avkjøles, trekker sammentrekningen metallet ut av form – noe som fører til bølgete kanter, vinkelformet forvrengning eller vridning.
Hva skjer i det virkelige liv:
Et 1.5 mm tykt ark ender opp med hevede nupper eller innsunkne flekker på baksiden, og hele stykket blir skjevt og feiljustert.
Bedre tilnærming:
Bruk lavest mulig strøm som fortsatt gir god penetrasjon, og begynn raskt. For tynne metallplater er TIG (GTAW) eller solidtråd-MIG (GMAW) med tråd med liten diameter gode valg – begge holder varmen konsentrert og er enklere å kontrollere.
2. Lange, kontinuerlige sveiser
«Én lang, glatt streng» kan være en katastrofe på metallplater. Varme bygger seg opp raskere enn den kan slippe ut, den varmepåvirkede sonen (HAZ) vokser, og innestengte spenninger trekker arbeidsstykket inn i alle slags uønskede former.
Bedre tilnærming:
Bruk intermittent sveising – for eksempel heftsveising først, deretter hoppsveising eller stingsveising for å la metallet avkjøles mellom perlene. For materiale under 0.8 mm, unngå kontinuerlig sveising helt; bruk i stedet en serie punktsveiser for å forhindre gjennombrenning.
3. Tilfeldig sveisesekvens
Sveising i tilfeldig rekkefølge lar spenninger hope seg opp og trekke mot hverandre uten noen sjanse til å balansere seg ut.
Bedre tilnærming:
Bruk en balansert sekvens og bakoversveising når det er mulig. Hvis delens geometri tillater det, alterner sveisingene på motsatte sider av senterlinjen – sammentrekningen på den ene siden kan bidra til å utligne sammentrekningen på den andre.
Med bakstegssveising (beveger seg fra venstre til høyre totalt sett, men sveiser hvert korte segment fra høyre til venstre), kan du også motvirke ekspansjonen som har en tendens til å skyve platene fra hverandre.
Dårlig prosessdesign og forberedelse: Tap før du starter
Mye forvrengning er allerede bakt inn før den første lysbuen i det hele tatt slår til – alt kommer an på armatur og design.
4. For store skjøtgap eller tvungen tilpasning
Når metallplater har store hull før sammenføyning, prøver sveisere ofte å kompensere ved å tilsette mer fyllmateriale eller øke strømmen. Det øker krympingen dramatisk under avkjøling – og med det, forvrengningen.
Hva skjer i det virkelige liv:
Sveisen krymper mer enn den burde, og det omkringliggende metallet mister formen. Jo større gapet er, desto verre blir forvrengningen.
Bedre tilnærming:
Kontroller tilpasningen. For presisjonsarbeid med metallplater, sikt mot skjøtgap på under 0.2–0.3 mm. Med en tett tilpasning kan du til og med smelte skjøten uten fyllmateriale (autogen sveising). Det gir minimal forvrengning, et rent utseende og ingen opprydding av overflødig sveisestreng etter sveising. Ved sveising av tynne metallplater er en tett tilpasning ikke valgfri. Det er grunnlaget.
5. Ingen stiv inventar – eller feil type
Mange nybegynnere tror de kan holde en del på plass for hånd eller slenge på en enkelt klemme og si at den er god. Men i det øyeblikket de slipper taket, spretter delen tilbake – skjev.
Hva skjer i det virkelige liv:
Uten solid tilbakeholdenhet beveger metallet seg nøyaktig dit varmen ber det om – som sjelden er der du vil ha det.
Bedre tilnærming:
Spenn den ordentlig fast. Bruk armaturer med god varmespredning – kobberstøtter er et godt valg for tynne metallplater fordi de trekker varmen bort raskt og forhindrer gjennombrenning.
Hvis du kjører produksjonsmengder, bør du investere i dedikerte verktøy mot forvrengning. Enda bedre: bygg inn motforvrengning (forfjæring eller overbøying av delen litt i motsatt retning av forventet krymping). Når du slipper den etter sveising, slapper den av tilbake til sin flate stilling. Det er slik du vinner før lysbuen starter.
Teknikk og eksterne faktorer: Detaljer avgjør sveisen
Selv med riktige innstillinger og god tilpasning kan små feil i hvordan du beveger brenneren – eller det du overser før sveising – ødelegge en del.
6. Dårlig brennervinkel eller utstikkende effekt
Hvis du holder brenneren vinkelrett på platen eller trekker den for langt unna, konsentreres varmen på ett sted og kan lett brenne gjennom tynt metall. Hvis du kommer for nær, blokkerer du derimot utsikten til dammen.
Hva skjer i det virkelige liv:
Du ender opp med underskjæring (spor som smelter inn i grunnmetallet langs sveisetåen, noe som svekker skjøten), manglende sammensmelting, eller til og med sveisemetall som renner over i en klump (overlapping).
Bedre tilnærming:
Hold en skyvevinkel på omtrent 10–15°. Og opprettholde et jevnt utstikk – en god tommelfingerregel er omtrent 10 ganger tråddiameteren. For eksempel, med 0.9 mm tråd fungerer et utstikk på rundt 9 mm bra. Ved sveising av tynne metallplater er brennervinkel og utstikk ikke små detaljer. De avgjør om sveisen holder eller svikter.
7. Hopper over rengjøring av overflater
Sveise rett over olje, rust, maling eller skjærerester.
Hva skjer i det virkelige liv:
Forurensninger brytes ned under lysbuen og frigjør gasser som blir fanget i sveisen – noe som skaper porøsitet (små hull) eller, enda verre, hydrogenindusert sprekkdannelse. Begge deler kan gjøre en tilsynelatende sterk sveis til et skjult sviktpunkt.
Bedre tilnærming:
Rengjør alltid grunnmetallet før du tenner en lysbue. Bruk et spesielt avfettingsmiddel etterfulgt av lett sliping eller stålbørsting. Rengjør minst 20–25 mm på begge sider av skjøten. For sveising av tynne metallplater er en ren overflate ikke et valg. Det er forskjellen mellom en god sveis og en skjult sprekk.
8. Rask avkjøling etter sveising
Dyppe sveisen i vann. Blåse den med trykkluft. Gjøre begge deler bare for å håndtere delen raskere.
Hva skjer i det virkelige liv:
Dette er ekstremt farlig for sveisens integritet. Rask avkjøling skaper alvorlige bråkjølingsspenninger – i hovedsak et termisk sjokk – som kan føre til at sveisen eller den varmepåvirkede sonen sprekker umiddelbart eller kort tid etter avkjøling.
Bedre tilnærming:
La delen avkjøles naturlig i stille luft. For kritiske komponenter eller tykkere skjøter, dekk sveisen med tørr sand eller et isolerende teppe for å redusere kjølehastigheten ytterligere. Langsom avkjøling lar spenningene avta gradvis i stedet for at metallet knekker.
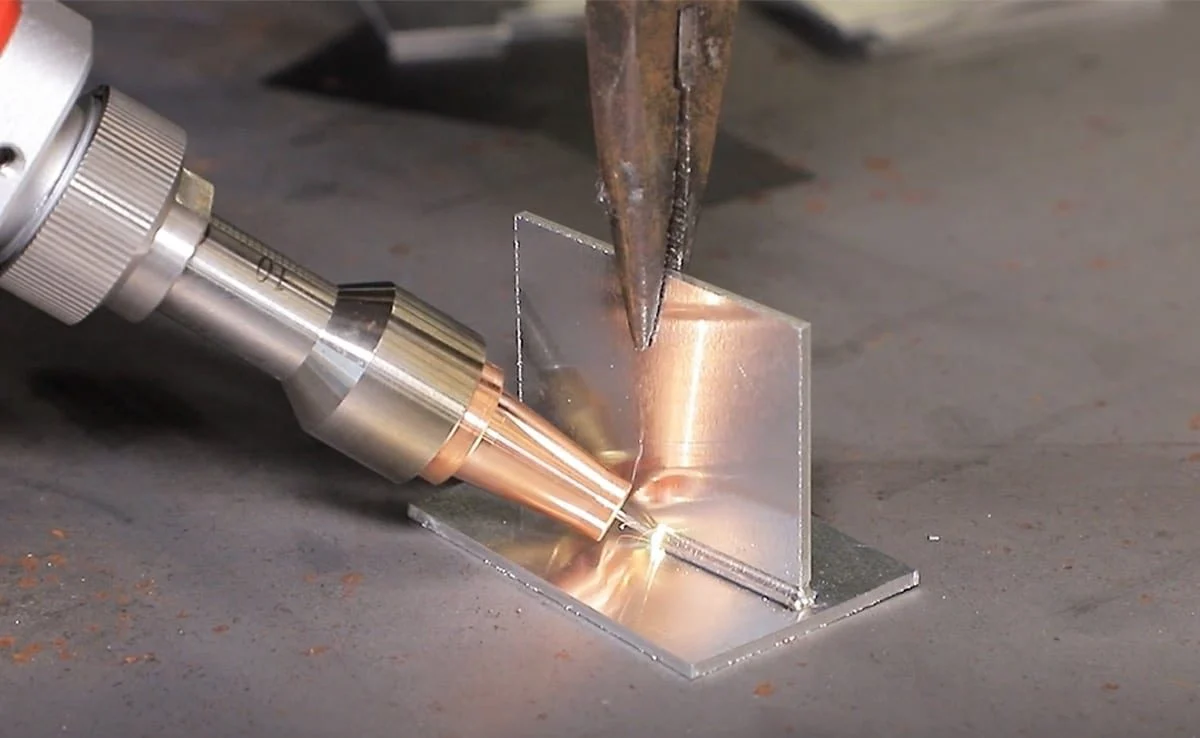
8 tips for sveising av tynne metallplater
Sveising av tynne metallplater er vanskelig. De vanligste problemene – forvrengning, gjennombrenning og mangel på sammensmelting – kan frustrere selv erfarne sveisere. Men med riktig tilnærming kan du få rene, sterke sveiser uten å ødelegge delen. Her er åtte tips som hjelper deg med å komme dit.
1. Velg riktig prosess
Ikke alle sveiseprosesser er skapt like når det gjelder tynt materiale. Velg en metode som tilfører så lite varme som mulig og minimerer forvrengning.
- TIG (GTAW)Gir en tett lysbue og presis kontroll over søl. Ideell for tynne plater. Motstandspunktsveising er rask. Nesten ingen forvrengning. Utmerket der den fungerer.
- Motstandspunkt sveising is ekstremt rask og produserer nesten ingen forvrengning, noe som gjør den til et annet utmerket valg der det er aktuelt.
Unngå høytemperaturprosesser. Elektrodesveising. MIG-sprøyteoverføring. Begge deler er feil for tynne tykkelser.
2. Hold strømmen lav
Bruk den minste strømmen som fortsatt gir god smelte. For mye strøm brenner rett gjennom grunnmetallet. For lite, og du får mangel på smelte eller en kald, tauaktig perle som ikke trenger inn.
Finn det optimale punktet. Start lavt når du er i tvil. Jobb deg oppover i små steg. Ved sveising av tynne metallplater er strømkontroll alt.
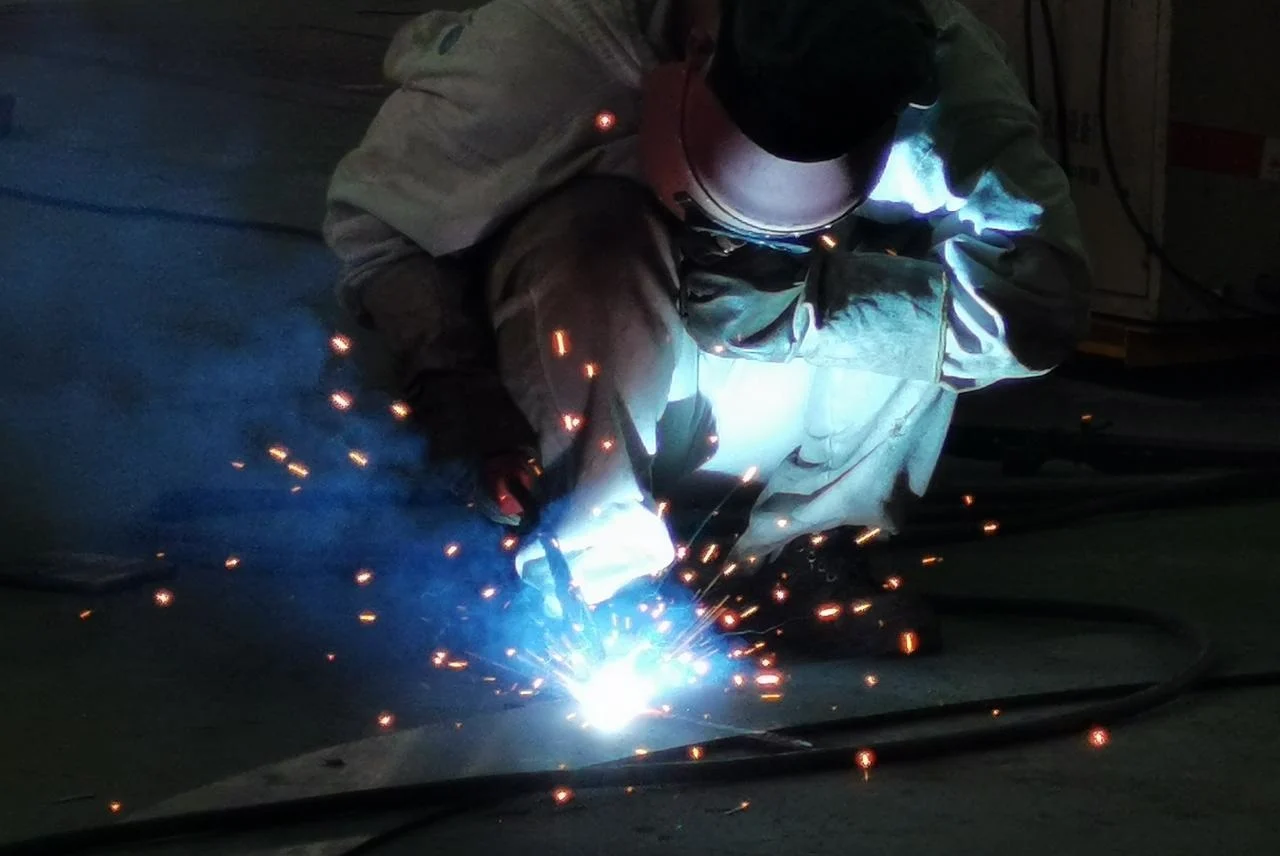
3. Beveg deg med jevn og rask hastighet
Jo lenger lysbuen forblir på ett sted, desto mer varme trekker inn i det omkringliggende metallet – og desto mer forvrengning får du. Beveg deg raskt og jevnt for å redusere varmeeksponering og hold den varmepåvirkede sonen (HAZ) liten.
Viktig poeng: Ikke nøl. Ikke pendle eller veve med mindre det er nødvendig. Et jevnt tempo vinner.
4. Bruk en kort buelengde
Uansett hvilken prosess du bruker, hold lysbuen kort. Så kort som mulig uten å støte elektroden ned i pytten.
En kort bue:
- Holder seg stabil og fokusert
- Legger varme akkurat der den trengs
- Reduserer varmetap til den omkringliggende luften
- Reduserer risikoen for gjennombrenthet på tynne plater
For TIG betyr dette å holde wolframen nær arbeidsstykket. For MIG, hold avstanden mellom kontaktspissen og arbeidsstykket jevn og relativt kort.
5. Bruk en sikkerhetslist (støttelist)
Plasser en støttestang – kobber er best. Rustfritt stål fungerer også. Kobber fungerer spesielt bra fordi det leder varme raskt bort.
Hvorfor det hjelper:
- Trekker overflødig varme ut av arbeidsstykket, noe som reduserer risikoen for gjennombrenthet
- Støtter smeltepølen og forhindrer utblåsninger på den tynne platen
- Forbedrer utseendet på bakkulene, og gir deg en ren og jevn rotprofil
For best resultat, klem støttestangen godt mot platen for å eliminere hull. Sveising av tynne metallplater uten støttestang er gambling.
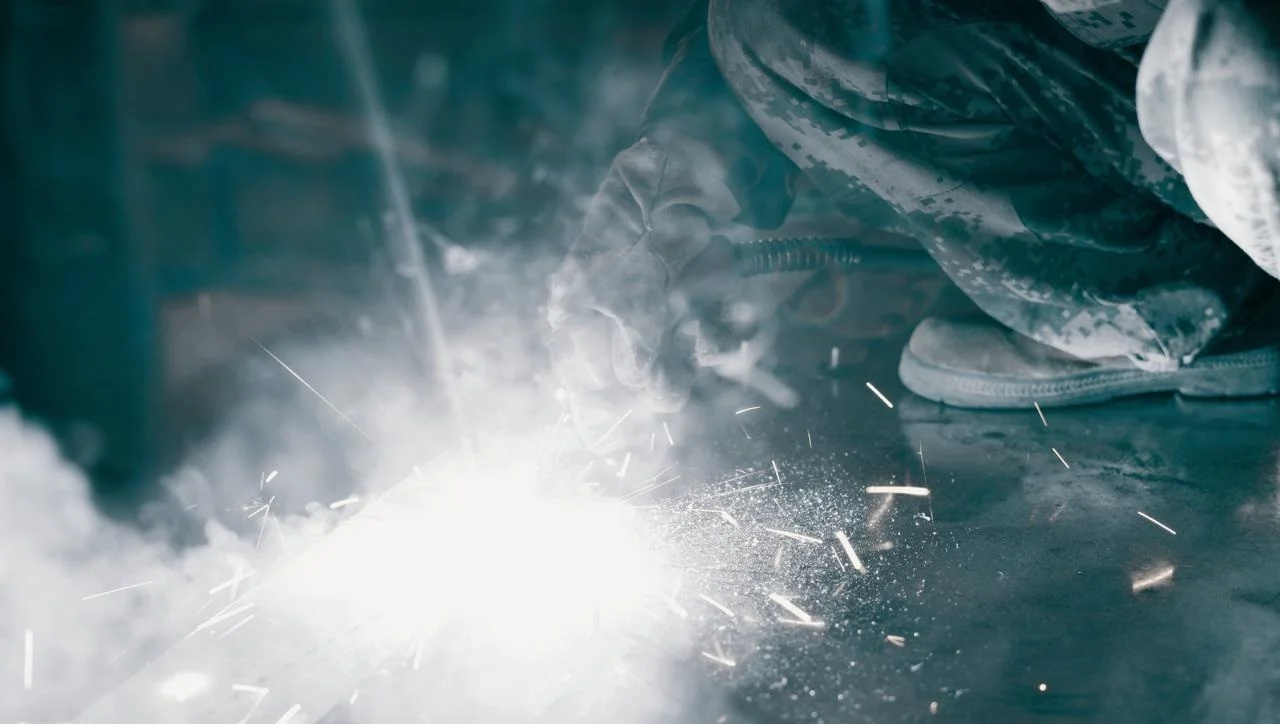
6. Bruk en symmetrisk sveisesekvens
For større sammenstillinger – paneler, boksseksjoner – arbeid utover fra midten. Ikke sveis fra den ene enden til den andre.
Hvordan gjøre det:
Start med en sveis nær midten av delen, og lag deretter en matchende sveis på motsatt side. Fortsett å veksle fra midten og utover.
Hvorfor det fungerer:
Symmetrisk sveising balanserer sammentrekningskreftene. Én sveis trekker én vei; den motsatte trekker tilbake den andre veien. Dette fordeler restspenningen jevnt og minimerer bøying eller vridning over hele delen.
7. Ikke spar på stiftene
Heftsveiser holder alt på plass før du legger ned de siste perlene. Å hoppe over heftsveiser – eller bruke for få – fører til at deler forskyver seg under varme, ødelegger justeringen og forverrer forvrengningen.
Beste fremgangsmåter for å feste tynne ark:
- Avstand mellom stifter: 50–100 mm fra hverandre (tettere på svært tynne eller komplekse deler)
- Lengde på stifter: 5–10 mm per stifter
- Strøm: Litt høyere enn sveisestrømmen din, bare for å sikre god smelte og solid feste
Når det er festet, dobbeltsjekk justeringen før endelig sveising. Noen ekstra sekunder her sparer mye omarbeid senere.
8. Rett ut etter sveising – forsiktig
Selv med god teknikk kan det fortsatt oppstå mindre forvrengninger. Ikke skrap delen. Reparer den.
To pålitelige metoder:
- Mekanisk retting: Bruk klemmer, en akselpresse eller en rulleavretter. Skyv eller trekk delen tilbake til riktig form. Arbeid sakte. Unngå deformasjonsherding eller sprekkdannelse.
- Flammeretting med punktoppvarming: Påfør lokalisert varme på den konvekse siden av renningen. Hold temperaturen mellom 600–800 °C. Varm nok til å avlaste spenninger. Ikke så varm at du skader materialegenskapene eller smelter overflaten. La den avkjøles naturlig. Sjekk flatheten. Gjenta om nødvendig.
Forsiktig: På galvaniserte eller belagte plater kan flammeretting skade belegget. Mekaniske metoder er vanligvis tryggere i slike tilfeller.

NOBLEs tynnplatesveising
NOBLE er et presisjonsproduksjonsanlegg som spesialiserer seg på CNC-maskinering og metallbearbeiding . Vi støtter kunder i et bredt spekter av bransjer – fra industrielt utstyr og automatisering til medisinsk utstyr og elektronikk.
Våre kjerneevner
- CNC Maskinering:3-akset, 4-akset og 5-akset fresing, CNC-sving, og kompleks delbehandling med snevre toleranser.
- Metallproduksjon: Laserskjæring, stansing, bøying, sveising (inkludert tynnsveising og presisjonssveising), og overflatebehandling.
- Montering & Verdiøkende tjenester: Delerens, avgrading, innsetting av maskinvare og delmontering – klar til integrering i produksjonslinjen din.
Spesifikasjoner
Vi opererer under to internasjonalt anerkjente kvalitetsstyringssystemer :
- ISO 9001: 2015– sikre jevn kvalitet, prosesskontroll og kontinuerlig forbedring på tvers av alle operasjoner.
- ISO 13485: 2016– spesielt for produksjon av medisinsk utstyr, noe som demonstrerer vår evne til å oppfylle strenge regulatoriske krav og krav til risikostyring.
Enten du trenger raske prototyper, presisjonsdeler i lavt volum eller produksjonsserier, kombinerer NOBLE teknisk ekspertise med sertifiserte kvalitetssystemer for å levere pålitelige resultater.
FAQ
-
Hva er den største utfordringen ved sveising av tynne metallplater?
Varmekontroll. Materialet har liten masse til å absorbere energi, så for mye varme forårsaker gjennombrenning og vridning, mens for lite gir dårlig sammensmelting. Det er derfor sveising av tynne metallplater krever korte lysbuer, høye bevegelseshastigheter og periodisk plassering av perler.
-
Hva er den beste sveiseprosessen for tynne metallplater?
TIG og motstandspunktsveising er de beste valgene for materialer under 2 mm. TIG gir presis varmekontroll og en konsentrert lysbue, mens kortslutnings-MIG med 0.6–0.8 mm tråd også fungerer bra.
-
Hvordan forhindrer jeg gjennombrenning når jeg sveiser tynt metall?
Bruk lav strøm, høy hastighet og en kobberstøtte for å trekke bort overflødig varme. Sveising i korte segmenter i stedet for lange, sammenhengende perler stopper også gjennombrenning før den starter.
-
Kan du sveise tynne metallplater uten å forårsake forvrengning?
Ja, med forsiktig teknikk. Spenn delen fast, sveis fra midten og utover, og bruk intermittent eller hoppsveising for å la varmen forsvinne mellom sveisene.
-
Hvilken tykkelse regnes som «tynn metallplate» for sveising?
Materiale under 3 mm kalles vanligvis tynt. De virkelige vanskelighetene – gjennombrenning, forvrengning, varmehåndtering – blir svært merkbare under 2 mm og ekstremt krevende under 1 mm.
-
Må jeg rengjøre tynne metallplater før sveising?
Absolutt. Olje, rust, maling og skjærerester forårsaker porøsitet og sprekkdannelser. Rengjør minst 20–25 mm på hver side av skjøten med avfettingsmiddel, etterfulgt av lett sliping eller en rustfri stålbørste.
-
Hvilke sertifiseringer bør jeg se etter hos en partner for sveising av tynne metallplater?
Se etter ISO 9001:2015 for generell kvalitetsstyring og ISO 13485:2016 for arbeid med medisinsk utstyr. Disse sikrer konsistente prosesser, sporbarhet og streng kvalitetskontroll – avgjørende når man sveiser tynne metallplater for sensitive applikasjoner.
-
Tilbyr NOBLE sveisetjenester for tynne metallplater?
Ja. NOBLE tilbyr presisjons-CNC-maskinering og metallbearbeiding, inkludert tynnsveising for industrielle og medisinske applikasjoner. Vi er ISO 9001:2015- og ISO 13485:2016-sertifiserte, og bruker TIG, støttejern, symmetrisk sekvensering og anti-forvrengningsfeste fra prototyper til produksjonsserier.






