
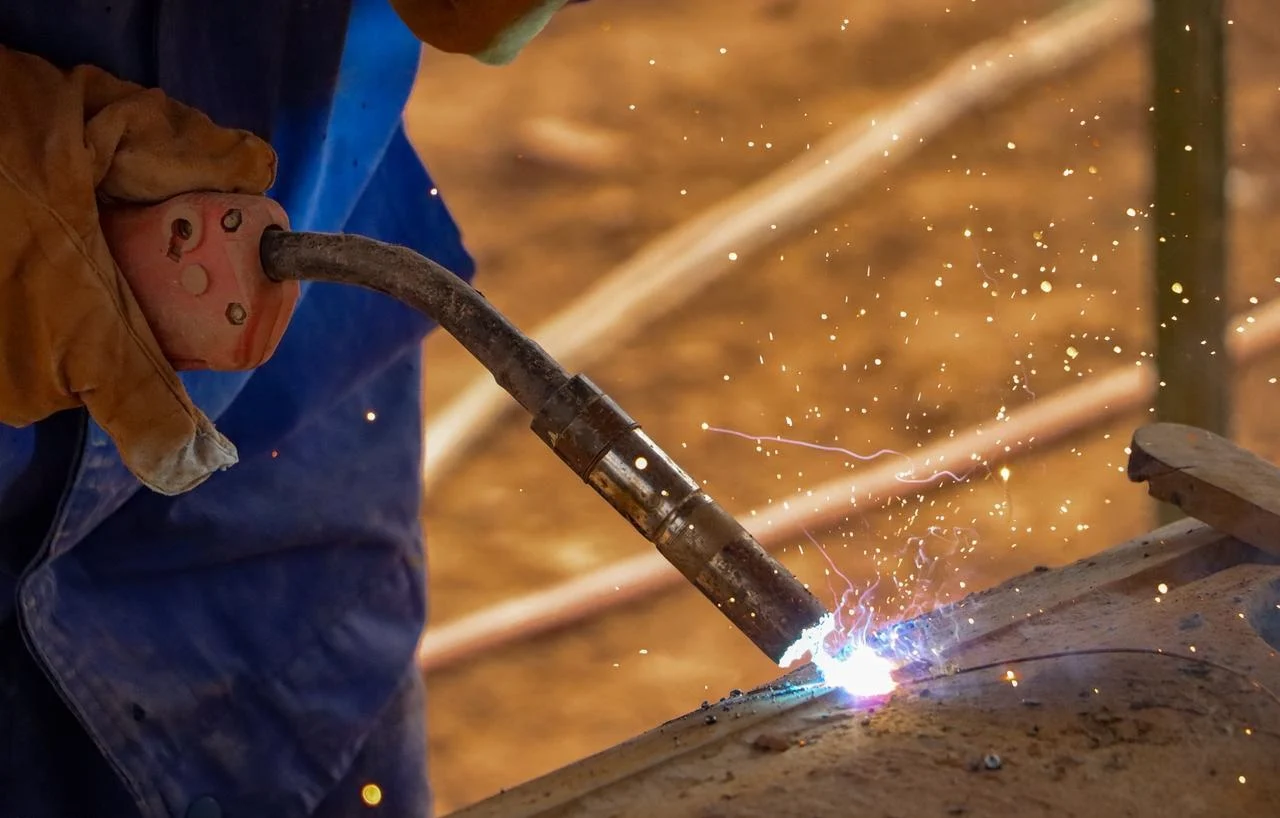
Folk bruker metallsveising overalt. Det er slik fabrikker fester metalldeler permanent sammen. Ideen er enkel. Bruk varme eller mekanisk kraft. Skyv atomene tett nok til at de kan binde seg. De to delene blir én.
Industriell teknologi utvikler seg stadig. Sveisemetoder har blitt mangedoblet. De er mer raffinerte nå enn de var for tjue år siden. Det finnes forskjellige teknikker for forskjellige jobber. Derfor må folk forstå forskjellene før de går ut på verkstedgulvet.
Hva er Platesveising?
Folk snakker om sveising av metallplater. Men hva er det egentlig? I bunn og grunn er det en bindingsprosess. Og det skjer på atomnivå. Det er annerledes enn å bare lime to deler sammen.
Ekstern energi spiller inn. Varme. Mekanisk kraft. Ofte en blanding av begge deler. Denne energien forstyrrer det opprinnelige atomarrangementet rett ved skjøten mellom metalldelene. Strukturen brytes ned på en kontrollert måte. Deretter avkjøles området. Det størkner. De to separate komponentene blir én enhet. Sterk. Sammenhengende. Permanent.
Bolting eller nagling holder delene sammen mekanisk. Det er fortsatt et mellomrom – fortsatt et festemiddel. Sveising gjør noe helt annet. Det oppnår sammensmelting på atomnivå. Det er ingen søm i tradisjonell forstand. Resultatet er at en sveiset skjøt kan matche styrken til basismetallet. Noen ganger overgår den den til og med. Det gjelder ikke for de fleste mekaniske festemidler.
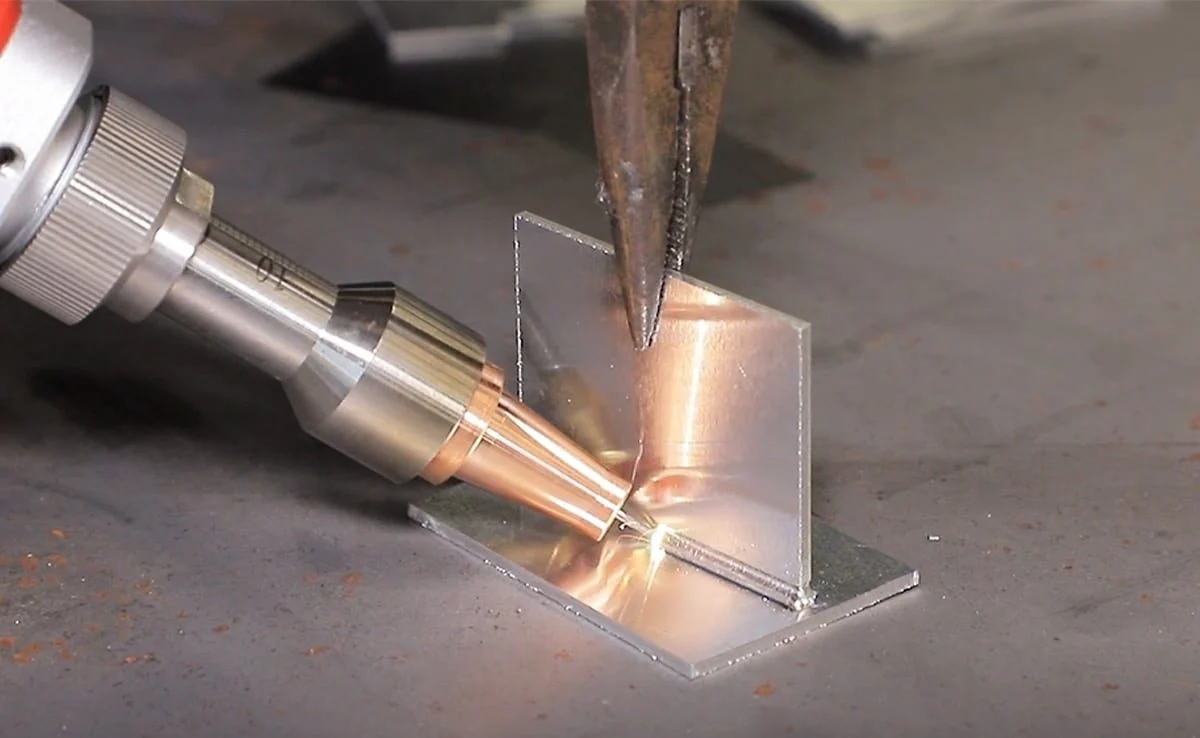
Hva er de forskjellige typene sveising av metallplater?
Ingeniører klassifiserer metallsveising på forskjellige måter. Energikilden er viktig. Sveiseprinsippet er viktig. Tre hovedkategorier dekker det meste av det som skjer i verkstedene. Hver type har sin egen karakter. Hver og en passer til forskjellige jobber.
Fusjonssveising
Dette er den vanligste typen. Folk bruker den overalt. Kjerneprinsippet er enkelt. Varm opp kantene på grunnmetallet til de smelter. Et sveisebad dannes. La det størkne. Skjøten er ferdig. Fyllmateriale tilsettes noen ganger. Det hjelper med sveisens form og styrke. Ikke alltid nødvendig. Men ofte nyttig.
Skjermet metallbuesveising (SMAW)
Folk kaller også dette stavsveising. En elektrisk lysbue gir varmen. En flussbelagt elektrode gjør jobben. Utstyret er enkelt. Ingen kompleks elektronikk. Denne fleksibiliteten betyr at man kan sveise i mange posisjoner. Over hodet. Vertikalt. Horisontalt. Alt fungerer.
Gass-wolframbuesveising (GTAW/TIG)
Denne sveises med TIG-sveising. Argongass fungerer som et beskyttelsesmedium. Den beskytter smeltebadet mot luften rundt. Ingen forurensning. Ingen oksidasjon. Resultatet er en sveis av høy kvalitet med et rent og attraktivt utseende. Folk som bryr seg om utseende bruker TIG.
Metoden fungerer bra for ikke-jernholdige metaller. Rustfritt stål. Aluminiumslegeringer. Kobberlegeringer. Det finnes to hovedvarianter. Gass-wolframbuesveising, som er standard TIG. Og gass-metallbuesveising, også kalt MIG. Ulike pistoler. Ulik tilsettstofftilførsel. Samme dekkgassprinsipp.
Nedsenket buesveising (SAW)
Denne prosessen ser merkelig ut for folk som ikke har sett den. Lysbuen brenner under et lag med flussmiddel. Det granulære flussmiddelet skjermer sveisesonen fullstendig. Ingen gassflaske nødvendig. Ingen synlig lysbueglimt.
Fordelene er klare. Høy sveiseeffektivitet. Konsekvent sveisekvalitet. Mindre arbeidsintensitet fordi prosessen ofte er automatisert. Begrensningen er posisjonering. SAW fungerer best for flatposisjonssveising. Medium til tykke plater. Batchproduksjon. Store konstruksjoner som skip og broer. Folk bruker det ikke til små reparasjonsjobber.
Oksygenbrenselsveising (OFW)
Denne metoden bruker en flamme. Ikke en lysbue. En brenngass blandes med oksygen. Forbrenningen skaper en varm flamme rettet mot metallet. Utstyret er bærbart. Enkelt å bruke. Ingen strøm kreves.
Arbeid på steder uten stikkontakter. Det er gammel teknologi. Men den har fortsatt en plass på gulvet. Noen ganger er det enkleste verktøyet det riktige.
Trykksveising
Prosessen påfører mekanisk kraft på basismetallene. Noen ganger tilsettes moderat varme. Målet er å presse materialene inn i en plastisk tilstand – myke nok til å deformeres, ikke flytende nok til å flyte.
Fyllmateriale er vanligvis ikke nødvendig. Fugen kommer av at metallene selv smelter sammen under trykk.
Motstandssveising
Denne metoden bruker elektrisk motstand. Strøm går gjennom basismetallene. Motstanden på kontaktflatene genererer varme. Samtidig påføres mekanisk trykk for å fullføre sveisingen.
To fordeler skiller seg ut. Raske sveisehastigheter. Minimal deformasjon av det omkringliggende materialet.
Tre vanlige typer finnes. Punktsveising for individuelle punkter. Sømsveising for kontinuerlige linjer. Rumpesveising for sammenføyning av ender. Motstandssveising brukes mye for tynnplatekomponenter. Bilkarosserier er et klassisk eksempel. Apparathus går også gjennom denne prosessen på produksjonslinjer med høyt volum.
Friksjonssveising
Slik fungerer friksjonssveising. To arbeidsstykker beveger seg i forhold til hverandre. Enten rotasjon eller lineær bevegelse. Friksjonen genererer varme. Kontaktflatene når en plastisk tilstand. Deretter påføres en aksial smikraft. Delene bindes permanent.
Sveisekvaliteten er jevn. Fugestyrken er høy. Denne metoden brukes til buttsveising av komponenter med sirkulære tverrsnitt. Aksler. Rør. Enhver rund del som trenger en sterk, ren skjøt uten fyllmateriale. Ingen flussmiddel. Ingen dekkgass. Bare bevegelse og trykk.
Lodding og lodding
Disse to prosessene fungerer annerledes enn smeltesveising. Basismetallene smelter ikke. Bare fyllmaterialet smelter. Dette fyllmaterialet har et lavere smeltepunkt enn materialene som sammenføyes.
Operatøren varmer opp monteringen. Tilsettmetallet smelter. Kapillærvirkning trekker det smeltede fyllstoffet inn i gapet mellom grunnmetallets overflater. Fyllstoffet diffunderer deretter litt inn i grunnmetallet. Det dannes en skjøt. Ingen smelting av selve arbeidsstykkene.
Lodding (myklodding)
Lodding bruker fyllmateriale med et smeltepunkt under 450 °C (842 °F). Vanlige loddemetaller inkluderer tinn-bly-legeringer. Noen nyere legeringer erstatter bly av miljøhensyn.
Vi bruker denne prosessen for presisjonskomponenter. Elektroniske deler er det største eksemplet. Instrumenter og små enheter blir også loddet. Fugestyrken er lavere enn for andre sveisemetoder. Det er greit for elektronikk. Ikke greit for konstruksjonsstål.
Lodding (hardlodding)
Lodding bruker fyllmateriale med et smeltepunkt over 450 grader Celsius. Vanlige fyllmaterialer inkluderer kobberbaserte legeringer og sølvbaserte legeringer. Disse skjøtene har relativt høy styrke. Mye sterkere enn loddeforbindelser. I noen tilfeller nærmer de seg styrken til smeltesveiser.
Vi bruker lodding til skjæreverktøy. Også til former og rørskjøter. Overalt der to metaller må sammenføyes uten å smelte basismaterialet. Prosessen fungerer bra for forskjellige metaller. Et kobberrør til en messingkobling. En karbidspiss til et stålverktøyhus. Lodding håndterer disse kombinasjonene. Fusjonssveising mislykkes ofte.
Hvordan sveiseprosesser påvirker metallvalg
Det er et nært kompatibilitetsforhold mellom sveiseprosesser og metallmaterialer. Ulike sveiseprosesser stiller spesifikke krav til egenskapene og den kjemiske sammensetningen av metaller, noe som direkte påvirker valget av passende basismaterialer.
Varmetilførselskarakteristikker for prosessgrensemetalltyper
Sveiseprosesser varierer betydelig når det gjelder varmetilførsel og oppvarmingshastighet, og disse forskjellene påvirker direkte hvilke metaller som kan velges for en gitt applikasjon.
Prosesser med høy varmetilførsel
Prosesser som pulversveising (SAW) og oksygenbrenselsveising (OFW) leverer store mengder varme til arbeidsstykket, noe som resulterer i en bred varmepåvirket sone (HAZ) og langsomme avkjølingshastigheter. Dette kan føre til grovkorning av korn og en reduksjon i materialets mekaniske egenskaper. Disse prosessene med høy varmetilførsel er bedre egnet for materialer som er mindre følsomme for termiske effekter, som for eksempel mildt stål og lavlegert stål. De anbefales vanligvis ikke for materialer som høyfast stål eller varmebestandig stål, som har en tendens til å bli utsatt for ytelsesforringelse på grunn av overoppheting.
Prosesser med lav varmetilførsel
Prosesser som gasswolframbuesveising (GTAW/TIG) og motstandssveising påfører varme raskt og begrenser den til et mindre område, noe som minimerer mikrostrukturelle endringer og egenskapsforringelse i metallet. Disse prosessene med lav varmetilførsel er mer egnet for temperaturfølsomme materialer som rustfritt stål, aluminiumslegeringer og høyfast stål, ettersom de bidrar til å opprettholde integriteten og ytelsen til den sveisede skjøten.
Skjermingsmetoden bestemmer materialets egnethet
Skjermingsmetoden som brukes i en sveiseprosess påvirker direkte om metallet vil bli oksidert under sveising, noe som gjør det til en kritisk faktor i materialvalg.
Prosesser med inertgass- eller fluksskjerming
Prosesser som gasswolframbuesveising (GTAW/TIG) og pulversveising (SAW) gir utmerket skjerming ved effektivt å blokkere atmosfærisk eksponering. Disse metodene er godt egnet for sveising av ikke-jernholdige metaller som er utsatt for oksidasjon, som aluminiumslegeringer, kobberlegeringer og titanlegeringer. Hvis disse materialene sveises med ubeskyttede prosesser, kan det dannes oksidfilmer raskt, noe som fører til defekter som porøsitet og slagginneslutninger i sveisen.
Prosesser med liten eller ingen skjerming
Prosesser som skjermet metallbuesveising (SMAW) – som kun er avhengig av elektrodebelegget for grunnleggende beskyttelse – og oksygenbrenselsveising (OFW) tilbyr begrenset skjerming. Disse metodene er ikke egnet for lett oksiderbare ikke-jernholdige metaller. I stedet passer de bedre til jernholdige metaller som har høyere oksidasjonsmotstand, som mildt stål og lavlegert stål.
Graden av sveiseforvrengning påvirker valg av materialtykkelse
Ulike sveiseprosesser produserer varierende nivåer av forvrengning, som igjen påvirker valget av materialtykkelse.
Prosesser med høy forvrengning
Prosesser som oksygenbrenselsveising (OFW) og skjermet metallbuesveising (SMAW) har en tendens til å forårsake betydelig vridning og forvrengning når de brukes på tynne plater. Som et resultat er disse metodene bedre egnet for sammenføyning av komponenter med middels til tykk tykkelse.
Prosesser med lav forvrengning
Prosesser som motstandspunktsveising og gasswolframbuesveising (GTAW/TIG) har konsentrert oppvarming og en liten varmepåvirket sone, noe som gir effektiv forvrengningskontroll. Disse metodene er ideelle for sveising av tynnplatekomponenter som bilkarosserier og apparathus.
Overflateforholdsvurderinger ved valg av sveisemetoder for metallplater
Sveising av metallplater involverer vanligvis tynne komponenter, og sveisekvaliteten er svært følsom for materialoverflatens tilstand. Derfor må overflatetilstanden til grunnmetallet nøye evalueres når man velger en passende sveisemetode for å sikre pålitelige sveiseskjøter.
Overflaterens
Overflater som inneholder olje, rust eller glødeskall
Når metallplateoverflater er forurenset med olje, rust, glødeskall eller andre urenheter, kan atombindingen under sveising bli kompromittert. Dette resulterer ofte i sveisedefekter som porøsitet, slagginneslutninger og manglende smelte. For slike overflateforhold er skjermet metallbuesveising (SMAW) eller pulversveising (SAW) et levedyktig alternativ. Flussbelegget på SMAW-elektroder har noen deoksiderende og urenhetstolerante egenskaper, som kan bidra til å kompensere for utilstrekkelig overflaterenshet til en viss grad. På samme måte gir flusslaget i SAW en rensende effekt på smeltebadet. I motsetning til dette krever prosesser med høy følsomhet for overflaterenshet – som gasswolframbuesveising (GTAW/TIG) – grundig overflateforberedelse. Hvis TIG-sveising skal brukes, må overflaten først slipes og rengjøres for å fjerne forurensninger.
Overflater med høy renhet
Når platemetalloverflater er slipt, rengjort og fri for forurensninger, blir prosesser som gasswolframbuesveising (GTAW/TIG) eller motstandspunktsveising svært passende. TIG-sveising gir utmerket skjerming og produserer rene, estetisk tiltalende sveiser, noe som gjør den ideell for platemetallkomponenter med høye kosmetiske krav. Motstandspunktsveising, derimot, gir høye sveisehastigheter og minimal forvrengning, noe som gjør den godt egnet for storvolumproduksjon av platemetallkonstruksjoner.
Overflate flatness
Flate overflater
Når metallplatekomponenter har flate overflater, er kontakten mellom arbeidsstykkene tett og jevn under sveising. I dette tilfellet er motstandspunktsveising eller sømsveising utmerkede valg. Disse metodene gir høy effektivitet og minimal forvrengning samtidig som de sikrer jevn skjøtkvalitet, noe som gjør dem godt egnet for storvolumproduksjon. Alternativt kan gasswolframbuesveising (GTAW/TIG) også brukes for å oppnå et jevnt og estetisk tiltalende sveiseutseende.
Ujevne overflater eller hull
Når metallplateoverflater er ujevne eller det finnes monteringsgap, kan sveisekvaliteten ved motstandspunktsveising og sømsveising bli kompromittert, noe som ofte fører til defekter som ufullstendig sammensmelting eller manglende penetrasjon. I slike situasjoner er skjermet metallbuesveising (SMAW) eller oksygenbrenselsveising (OFW) mer passende. SMAW lar operatøren justere elektrodevinkel og bevegelseshastighet for å fylle hull effektivt. Oksygenbrenselsveising, med sin bredere flammedekning, muliggjør bedre smelting av basismetallet over skjøteområdet, og bidrar også til å bygge bro over hull og kompensere for dårlig tilpasning.
Overflatebelegg
Noen metallplatekomponenter er belagt med lag som sink, tinn eller krom for å forbedre korrosjonsmotstanden. Når man velger en sveisemetode, må man ta hensyn til hvordan disse beleggene påvirker sveisekvaliteten.
Sinkbelagt (galvanisert) metallplate
Ved sveising av galvanisert metallplate fordamper sinkbelegget under høye temperaturer, noe som produserer sinkgasser som lett kan føre til porøsitet i sveisen. Skjermet metallbuesveising (SMAW) er et godt alternativ, ettersom elektrodebelegget kan bidra til å absorbere noe av sinkdampen. Gasswolframbuesveising (GTAW/TIG) er også egnet, ettersom inertgassskjermingen bidrar til å redusere virkningen av sinkgasser. Motstandspunktsveising bør imidlertid unngås fordi sinklaget forstyrrer elektrisk strømledning, noe som resulterer i redusert sveisestyrke.
Tinnbelagt metallplate
Ved sveising av tinnbelagte metallplater har tinnlaget et lavt smeltepunkt og har en tendens til å smelte og flyte lett bort. Lodding (myklodding) er et passende valg i dette tilfellet. Ved bruk av tinnbaserte fyllmaterialer gir denne prosessen tilstrekkelig skjøtstyrke uten å skade overflatebelegget på metallplaten.
Om NOBLE – Din partner for Presisjonsproduksjon
Hvem vi er
NOBLE er ISO-sertifisert. Vi er et CNC-maskineringsverksted. Folk kommer til oss for høypresisjonsmaskinering og avanserte sammenføyningsteknologier. Hovedvirksomheten vår startet med subtraktiv produksjon: Vi tilbyr CNC-fresing, dreiing og boring. Vi har også lagt til lasersveisemuligheter.
Vi har som mål å tilby kundene alle produksjonstjenestene de trenger, helt fra start til slutt. Ingen outsourcing. Det er ikke nødvendig å sende deler til et annet selskaps sveiseverksted. Alt håndteres av samme selskap. Dette sparer tid og unngår problemer med kvalitetsoverlevering.
Våre kjerneevner
CNC-maskinering er fundamentet. Fresing, dreiing, femakset arbeid og gnistgnist for komplekse metall- og plastkomponenter. Snære toleranser. Komplekse geometrier. Den vanlige NOBLE-standarden som kundene forventer.
Tradisjonell sveising forblir i verktøykassen. TIG og MIG for tykkere deler. For reparasjonsarbeid. For bruksområder der skjøten ikke er perfekt. Ikke alle jobber trenger en laser. Vi forstår forskjellen. Folk velger metoden som passer til trykket.
Våre sertifiseringer (tillit og kvalitet)
ISO 9001:2015 er et omfattende kvalitetsstyringssystem. Det dekker våre CNC-maskinerings- og sveiseprosesser. Konsekvent kvalitet. Repeterbarhet. Sporbarhet. Industrikunder forventer dette grunnprinsippet.
ISO 13485:2016 er gullstandarden for produksjon av medisinsk utstyr. Ikke alle verksteder har denne sertifiseringen. Det har vi. Den demonstrerer vår evne til å levere presisjonskomponenter og sveisede enheter for kirurgiske verktøy, implantater og diagnostisk utstyr.
Hvorfor samarbeide med oss?
One-stop-shop er ikke et markedsføringsfrase. Kunder maskinerer deler på våre CNC-er. Deretter sveiser vi dem internt. Ingen frakt til en separat sveiser. Ingen logistikkforsinkelser. Ingen problemer med kvalitetsoverlevering.
Prosessekspertise er viktig. Vi vet når vi skal anbefale lasersveising. Høy hastighet. Sone med lav varmepåvirkning. Vi vet når vi skal anbefale TIG-sveising. Tykkere seksjoner. Toleranse for mellomrom. Vi presser ikke på én teknologi. Vi valgte den riktige for trykket.
Kvalitet kommer først. Hver sveis blir dokumentert. Hver maskinbearbeidede funksjon blir sporet. Våre ISO-systemer krever det. Kunder mottar papirene de trenger for sine egne revisjoner og regulatoriske innsendinger. Ingen jakt på sertifikater. Ingen manglende batchregistreringer. Systemet fungerer.
FAQ
Hvordan velger jeg mellom TIG-sveising og SMAW-sveising for metallplater?
TIG-sveising (GTAW) produserer rene sveiser av høy kvalitet. Utseendet er bra. Prosessen krever rene, godt forberedte overflater. Vi bruker den til tynne materialer, rustfritt stål, aluminium og alle bruksområder der utseendet er viktig.
SMAW (pinne-sveising) er mer tolerant overfor overflateforurensning. Rust eller olje på metallet stopper ikke prosessen. Den flussbelagte elektroden håndterer urenhetene. Vi velger SMAW for vedlikeholdsarbeid, småskalaproduksjon og sveising i posisjoner som er vanskelige å nå. Den er mindre pen, men mer tilgivende.
Hvilken sveisemetode er best for komponenter med dårlig passform eller ujevne overflater?
Når overflatene er ujevne eller det finnes hull, er SMAW- eller oksygenbrenselsveising et bedre valg. SMAW lar operatøren justere elektrodevinkelen og bevegelseshastigheten for å fylle hull, mens oksygenbrenselsveising gir bred flammedekning som bidrar til å smelte grunnmetallet og bygge bro over hull. Motstandspunktsveising og sømsveising anbefales ikke for dårlig tilpasning, da de er utsatt for manglende penetrasjon.
Hvordan ber jeg om et tilbud på en del som krever både maskinering og sveising?
Kunder sender oss sin trykte eller CAD-modell. I tillegg eventuelle spesifikasjoner for materiale, toleranser og sveisekrav. Teamet vårt gjennomgår designet. Vi anbefaler passende maskinerings- og sveiseprosesser. Deretter gir vi et enkelt tilbud for hele monteringen. Ingen frem og tilbake mellom flere verksteder.
Hvordan håndterer du sveising på tynne metallplater uten å forårsake forvrengning?
Tynne metallplater vrir seg lett. Overdreven varme er fienden. Derfor bruker ingeniører prosesser med konsentrert oppvarming og lav varmetilførsel. Lasersveising fungerer bra. Motstandspunktsveising fungerer for passende bruksområder. Teamet vårt kontrollerer også klemme-, fikstur- og sveisesekvenser for å minimere forvrengning. Når en jobb krever TIG-sveising på tynt materiale, bruker vi lav strømstyrke og en presis teknikk. Varmen holder seg der den hører hjemme. Delen holder seg flat.






