
Hva er den Shæl Methal Bslutt Prosess?
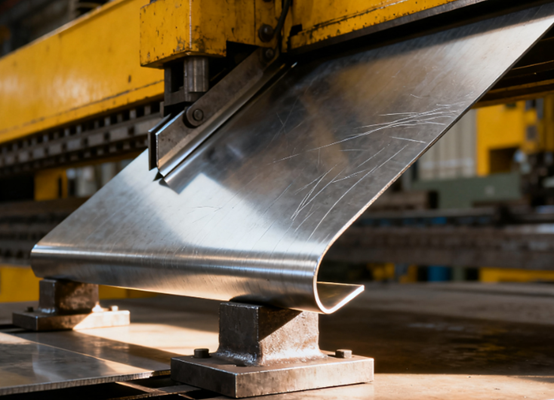
Platebøying er en metallbearbeidingsteknikk som hovedsakelig bruker en bøyemaskin til å påføre trykk på metallplater, slik at de gjennomgår plastisk deformasjon på bestemte posisjoner, og dermed oppnår deler med forhåndsbestemte vinkler og former.
Prosessen med bøying av metallplater involverer vanligvis former, inkludert en øvre dyse (stans) og en nedre dyse (V-formet spor), hvor metallplaten presses inn i åpningen i den nedre dysen ved hjelp av trykk for å danne en bøyning. Bøyeteknologi er mye brukt i produksjonen av ulike metallstrukturkomponenter som bokser, braketter og skap. Den har høy effektivitet, høy presisjon og sterk tilpasningsevne, og er et viktig trinn i maskinering av metallplater.
Hvordan fungerer bøying av metallplater?
Kjernen i bøyeprosessen for metallplater er å påføre ekstern kraft for å forårsake plastisk deformasjon av metallplater i en forhåndsbestemt posisjon, og dermed danne spesifikke vinkler og former. Denne prosessen er hovedsakelig avhengig av bøyemaskiner og dedikerte former.
Metallmaterialer brukt i bøying av metallplater
Kaldvalset stålplate
Kaldvalsede stålplater er karbonstålplater som valses ved romtemperatur. Kaldvalsede stålplater har utmerket styrke og maskinbearbeidbarhet, og er derfor svært godt egnet for presis bøying, stempling og sveising.
Kaldvalsede stålplater krever vanligvis ikke forbehandling som rustfjerning og kan galvaniseres eller males direkte.
Rustfritt stål
Rustfritt stål er kjent for sin enestående korrosjonsbestandighet fordi kromelementet det inneholder kan danne et tett lag med kromoksidpassiveringsfilm på overflaten.
304 rustfritt stål har utmerket total ytelse og er egnet for ulike miljøer. 316 rustfritt stål har, på grunn av tilsetning av molybden, en sterkere motstand mot kloridkorrosjon.
| 304L | Egnet for sveising; God korrosjonsbeskyttelse |
| 321 | Inneholder titan; God korrosjonsbestandighet |
| 301 | Relativt høy hardhet; God styrke |
Aluminum
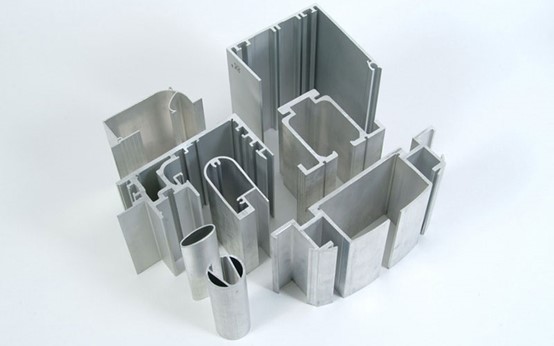
Aluminium er et lettmetall med en tetthet på omtrent en tredjedel av stål, noe som er avgjørende i applikasjoner der vektreduksjon er nødvendig.
Aluminiummaterialer har også god korrosjonsbestandighet og utmerket termisk og elektrisk ledningsevne. I tillegg har aluminium utmerket plastisitet og er lett å bøye og strekke til riktig form.
Galvanisert stålplate
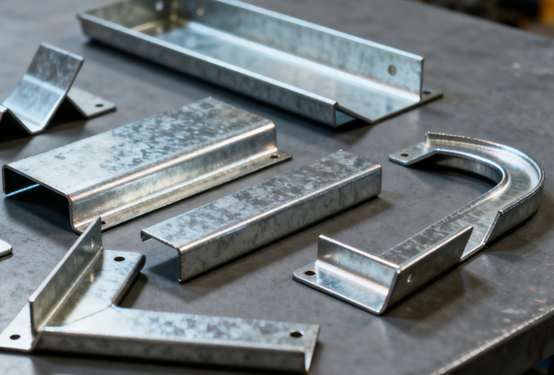
Galvaniserte stålplater lages ved å belegge et lag med sink på overflaten av kaldvalsede eller varmvalsede stålplater, med sikte på å beskytte det indre stålet gjennom sinklaget og effektivt forhindre at stålplatene ruster.
- Elektrogalvanisert stål: Overflaten er fin og jevn, noe som gjør den mer egnet for sprøyting.
- Varmgalvanisert stål: Den Sinkbelegget er relativt tykt og har sterk korrosjonsbestandighet, men det er sinkblomster på overflaten.
Messing
Messing er en kobber-sinklegering. Den har et veldig vakkert gyllent utseende og brukes ofte til dekorative komponenter. I tillegg til sin estetiske appell, har messing også utmerket elektrisk ledningsevne, varmeledningsevne og enestående antibakterielle egenskaper.
Når det gjelder maskinering, er messing myk og har utmerket duktilitet, noe som gjør den svært egnet for komplekse stempling- og smioperasjoner.
Varmvalset stålplate
Varmvalsede stålplater er karbonstålplater som valses ved høye temperaturer. Sammenlignet med kaldvalsede plater vil overflaten ha et lag med oksidskall, være relativt ru, og dimensjonsnøyaktigheten er også litt dårligere.
Fordelen med varmvalsede stålplater ligger i deres relativt lave pris, og de kan gi tykkere platematerialer og høyere strukturell styrke.
Typer av bøyingsprosesser for metallplater
Folding Bøying
Brettebøying oppnås ved å brette bjelken opp eller ned langs kanten av arbeidsstykket, og brukes ofte til boks- og skallformede deler.
Pros:
- Bøying uten støpemerker: Skader ikke overflatebelegget eller det dekorative laget.
- Høy presisjon og god repeterbarhet.
- Passer til store tallerkener: Spesielt aluminiumsplater, tynne plater i rustfritt stål osv.
Cons:
- Lav effektivitet: Egnet for mellomstore og små serieproduksjoner.
- Kompleks struktur: Vedlikeholdskostnadene for foldemekanismer er høye.
- Ikke egnet for tykkplatebearbeiding.
Rullbøying
Valsebøying er en prosess som bruker en tre- eller flervals platebøyemaskin for gradvis å bøye metallplater til bueformede, sylindriske eller koniske deler gjennom flere bøyninger.
Pros:
- Egnet for bøying av store krumninger: Den kan kontinuerlig danne deler med stor radius eller helt sirkulære.
- Jevn deformasjon: Unngå spenningskonsentrasjon forårsaket av engangsbøying.
- Den kan maskinere tykke plater og store deler.
Cons:
- Vinkelkontrollen er vanskelig: Rulleavstanden må justeres flere ganger.
- Små krumninger eller spisse vinkler er ikke enkle å oppnå.
- Høy utstyrsinvesteringskostnad.
Mynt
Stempelet presser metallplaten inn i den nedre dysen med ekstremt høyt trykk, noe som fører til at materialet gjennomgår grundig plastisk deformasjon. Vinkelen bestemmes nesten fullstendig av dysen.
Pros:
- Ekstremt høy dimensjonal og vinkelmessig nøyaktighet: Nesten ingen retur.
- Skarpe hjørner eller karakteristiske kanter: Egnet for presisjonsdelbearbeiding.
- God formkonsistens: Vinkelen kontrolleres fullstendig av formen.
Cons:
- Høye krav til utstyr: Presser med høy tonnasje er nødvendig.
- Sterk slitasje på formen: Høyt trykk, høye krav til støpematerialer og varmebehandling.
- Høy kostnad: Kostnaden for produksjon og vedlikehold av støpeformer er høy.
Luftbøying
Arbeidsstykket som er bøyd av luft kommer kun i kontakt med spissen av den øvre dysen og begge sider av V-sporet på den nedre dysen. Når stemplet presser nedover, gjennomgår metallet elastisk-plastisk deformasjon ved kontaktpunktene, og danner den nødvendige vinkelen.
Vinkelen styres av dybden på stanseslaget.
Pros:
- Sterk vinkeljusterbarhet: Bøyevinkelen kan endres ved å kontrollere stempelets slaglengde, noe som gir høy fleksibilitet.
- Lav muggslitasje: På grunn av det lille kontaktområdet mellom den øvre og nedre formen, har formen lengre levetid.
- God tilpasningsevne: Det samme settet med former kan behandle deler med forskjellige vinkler og platetykkelser.
Cons:
- Nøyaktighet i lav vinkel: Det påvirkes sterkt av rebound og krever empirisk korreksjon.
- Større bøyekraft: Sammenlignet med andre metoder har den høyere krav til utstyrets tonnasje.
Bunn
Stempelet presser platen inn i bunnen av V-sporet på den nedre dysen, slik at platen fester seg helt til dysen for forming. Tydelig plastisk flyt eller til og med preging oppstår i deformasjonssonen.
Pros:
- Høy vinkelnøyaktighet: nesten ingen rebound og stabil bøyevinkel.
- God repeterbarhet: Egnet for masseproduksjon av deler med høye krav til konsistens.
- Utmerket overflatekvalitet: Tydelige bretter og pene kanter.
Cons:
- Muggslitasje: Stort kontaktområde, tydelig friksjon og stresskonsentrasjon.
- Hyppige muggskifter: Former må byttes ut for forskjellige platetykkelser eller vinkler.
- Høyt energiforbruk: A Større trykkkraft er nødvendig.
Maskineringstrinnene i bøyingsprosessen for metallplater
Prosessanalyse
Før bøying, analyser nøye deltegningen for å bekrefte bøyevinkel, bøyeradius, utfoldingsstørrelse og -retning, og sjekk om bøyesekvensen er rimelig.
Formålet med å analysere deltegninger er å unngå dimensjonsfeil eller problemer med arbeidsstykkeinterferens forårsaket av feil design.
Velg Materiale
Beregn utfoldingsstørrelsen basert på bøyevinkelen og platetykkelsen, vurder bøyekompensasjonskoeffisienten, og forbered deretter materialene. Denne prosessen utføres for å sikre dimensjonsnøyaktigheten til råmaterialene og gi et grunnlag for senere bøying.
Formpreparering
Velg passende øvre dyse, nedre dyse og tonnasje for bøyemaskinen i henhold til formen, vinkelen og tykkelsen på den bøyde delen, og utfør installasjon og igangkjøring.
Valg av former påvirker direkte bøyenøyaktigheten og overflatekvaliteten. Ulike platetykkelser krever at forskjellige V-sporstørrelser matches.
Posisjonering
Operatøren plasserer arbeidsstykket på bøyemaskinens arbeidsbord og sikrer riktig posisjon ved hjelp av stopperen og posisjoneringsenheten, og justerer det med bøyelinjen. Dette trinnet har betydelig innvirkning på bøyens konsistens, vinkel og størrelse, og posisjoneringsnøyaktigheten må opprettholdes.
Bøyeoperasjon
Start bøyemaskinen. Stempelet presser ned for å presse metallplaten inn i den nedre dysen for å danne ønsket vinkel. Operatøren må kontrollere dybden på det nedadgående trykket eller slaget for å forhindre velting eller for mye tilbakeslag.
Under bøyeprosessen bør man være oppmerksom på kraftretningen på materialet og kontroll av inntrykket.
Dimensjonskontroll
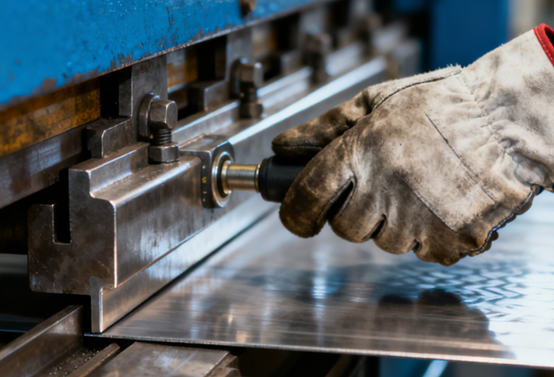
Etter at delene er bøyd, brukes en gradskiver, en skyvelær eller et trekoordinatmåleutstyr til måling for å bekrefte om vinkelen, sidelengden og flatheten oppfyller designkravene.
Hvis det oppdages avvik i produktet etter inspeksjon, kan de korrigeres ved å finjustere slaglengden eller formklaringen.
Sekundær- og sammensatt bøying
For komplekse deler kreves det flere bøyninger eller bøying i forskjellige retninger. Før du utfører sekundærbøying, er det nødvendig å kontrollere om bøyevinkelen fra forrige trinn er riktig og være oppmerksom på å forhindre at den formede delen forstyrrer formen.
avgrading
Etter at arbeidsstykket er bøyd, må grader fjernes, avfases og overflatebehandles for å forhindre at skarpe kanter påvirker montering eller bruk. Hvis sveising, pulverlakkering eller anodisering er nødvendig i etterkant, er avgradingstrinnet spesielt viktig for å sikre utseendekvaliteten.
Siste inspeksjon
Til syvende og sist kreves en fullstendig eller tilfeldig inspeksjon av arbeidsstykkets dimensjoner, vinkler, flathet og utseende. Først etter at det er bekreftet at de oppfyller kravene i tegningene, kan beskyttende emballasje utføres.
Sørg for at de bøyde delene ikke blir skadet under transport og montering, og garantere kvaliteten på de ferdige produktene som leveres.
Fordeler med bøying av metallplater
Platebøying, som en av de mest brukte formingsprosessene innen metallbearbeiding, har flere fordeler. Det kan ikke bare sikre strukturell styrke, men også ta hensyn til produksjonseffektivitet og kostnadskontroll.
Høy presisjon
Moderne CNC-bøyeutstyr kan kontrollere bøyevinkel, posisjon og trykk presist. Bøyefeilen kontrolleres vanligvis innenfor ±0.5°, noe som sikrer konsistens i størrelse og form på delene og oppfyller kravene til presisjonsmontering.
Høy produksjonseffektivitet
Bøyeprosessen for metallplater er enkel å betjene og har en kort syklus. Spesielt ved bruk av CNC-bøyemaskiner kan flere kontinuerlige bøyeprosesser oppnås gjennom programmert drift, noe som forbedrer produksjonseffektiviteten betraktelig. Den er egnet for både batch- og småskalaproduksjon.
Fleksibilitet
Platebøying kan maskinere deler med forskjellige former, vinkler og platetykkelser ved å endre dysen eller justere slagparametrene. Det samme utstyret kan tilpasses flere produkter og er egnet for tilpasset produksjonsmodus for flere varianter og små partier.
Høy materialutnyttelsesgrad
Bøying oppnår hovedsakelig formendringer gjennom plastisk deformasjon, genererer ikke store mengder skjæreavfall, har høy materialutnyttelsesgrad, sparer råmaterialkostnader og er i samsvar med konseptet med grønn produksjon.
Høy overflatekvalitet
Under bøyeprosessen er det ingen åpenbar skade på materialoverflaten, noe som opprettholder en god glatthet. Den kan gå direkte inn i påfølgende sprøyte-, anodiserings- eller sveiseprosesser, noe som reduserer omarbeidingstrinn.
Bredt utvalg av applikasjoner
Bøyeteknologi gjelder for alle typer metallplater, som karbonstål, rustfritt stål, aluminium, kobber, etc., og er mye brukt i bransjer som elektronikk, elektriske apparater, biler, mekanisk utstyr og konstruksjon.
Ulemper med bøying av metallplater
Materielle eiendomsbegrensninger
Duktiliteten, styrken og elastisiteten til forskjellige metaller varierer mye, noe som lett kan påvirke bøyevinkelen og dimensjonsnøyaktigheten.
For eksempel er høyfast stål eller hard aluminium utsatt for sprekker når de bøyes, mens myke metaller kan oppleve overdreven deformasjon eller ujevne folder.
Springback-effekten
Det er et elastisk gjenopprettingsfenomen i metaller etter bøying, noe som fører til at den faktiske vinkelen enten blir for stor eller for liten.
Spesielt når det gjelder høyfaste materialer og store bøyeradiuser, er vanskeligheten med tilbakeslagskontroll enda høyere, og det må korrigeres gjennom erfaring eller kompensasjonsprosesser.
Kompleks bøying
Når tykkelsen på arket er stor, eller bøyevinkelen er kompleks, øker behovet for formingskraft betydelig, tonnasjen til dysen og utstyret må være høy, og problemer som avvik i bøyelinjen, sprekker eller innrykk er tilbøyelige til å oppstå, noe som gjør formingsprosessen vanskeligere.
Høyt ferdighetskrav
Kontroll av bøyevinkler, formvalg og sekvensering krever at operatøren har rik erfaring; ellers er det sannsynlig at det oppstår problemer som ujevn deformasjon, vinkelavvik eller arbeidsstykkeforstyrrelser.
Anvendelser av metallbøyeprosessen
Elektronikkindustrien
Platemetall er mye brukt i produksjon av produkter som chassis, serverkabinett og fordelingsbokser. Denne typen produkter har høye krav til dimensjonsnøyaktighet og varmespredning. Platemetallstrukturen kan effektivt beskytte de interne elektroniske komponentene og er praktisk for vedlikehold og installasjon.
- Nettverksskap
- Industrielt datamaskinkabinett
- Distribusjonsboks
- Skjermingsdeksel
kommunikasjons~~POS=TRUNC
Maskinering av metallplater kan brukes til å produsere 5G-kommunikasjonsbasestasjonshus, nettverksrack, ruterhus osv.
Metallkonstruksjonen har utmerket elektromagnetisk skjermingsytelse og kan oppfylle kravene til kommunikasjonsutstyr for støvtetting, fukttetting og anti-interferens.
bilindustrien
Platemetall brukes til å produsere karosseripaneler, chassisbraketter, samt skall til motorsykler og elektriske kjøretøy osv. Gjennom bøying og sveising av plater kan man oppnå høyfaste og lette strukturelle design.
- Bildører, panser, bagasjelokk
- Ramme- og chassisdeler
- Batteri skuff
Hvitevarer
Plateproduksjon er mye brukt i skall og innvendige braketter på produkter som kjøleskap, vaskemaskiner og klimaanlegg.
Platemetalldeler kan oppnå et presist utseende og høy monteringsnøyaktighet, samtidig som de har utmerket varmespredning og beskyttende egenskaper.
- Sidepanelet på kjøleskapet
- Vaskemaskinens kabinett
- Det ytre dekselet til klimaanleggets utendørsenhet
NOBLE: Din pålitelige leverandør av metallproduksjonstjenester
Tilbyr tilpassede tjenester for bøying av metallplater som overgår kundenes forventninger til konkurransedyktige priser. Fra prototypedesign til produksjon av metallplater, stoler vi på vårt erfarne team og avanserte produksjonsutstyr for å sikre at du mottar metallplater med høy presisjon og stabil ytelse. Få et tilbud på minutter og metallplater innen få dager!
NOBLE er sertifisert i henhold til ISO 9001:2015 og ISO13485-2016, og sørger for at kundene våre får prototyper og produksjonsdeler av høy kvalitet. Modne og avanserte støttemaskiner for metallbøying og dyktige teknikere tilbyr nøyaktige og høykvalitets metallbøyingstjenester for rask prototyping og produksjon.
Spørsmål og svar
Hvordan kontrolleres tilbakeslag ved bøying av metallplater?
Tilbakeslag kan minimeres ved å øke bøyekraften, bruke bunn- eller pregingsmetoder, justere dysevinkler eller kompensere gjennom CNC-programmering. Materialvalg spiller også en nøkkelrolle i tilbakeslagsoppførselen.
Hva er de vanlige utfordringene ved bøying av metallplater?
Typiske problemer inkluderer tilbakeslag, sprekker i bøyelinjer, verktøyslitasje og dimensjonale unøyaktigheter ved flertrinnsbøying. Riktig verktøyvalg, materialforberedelse og vinkelkompensasjon kan bidra til å unngå disse problemene.
Hvilke bransjer bruker vanligvis bøying av metallplater?
Denne prosessen er mye brukt i bilindustrien, elektronikk, husholdningsapparater, telekommunikasjon, luftfart og industrimaskiner, hovedsakelig for kapslinger, braketter, hus og strukturelle komponenter.
Hvordan bøye metallplater enkelt?
For å bøye metallplater enkelt, merk bøyelinjen, klem den godt fast og bruk jevnt trykk med en bøyebrems eller skrustikke. For tykkere eller presise deler, bruk en CNC-kantpresse for nøyaktig vinkel- og radiuskontroll.
Hva er de viktigste typene av bøyingsmetoder for metallplater?
De vanligste typene inkluderer luftbøying, bunnbøying, preging, falsing og valsebøying. Hver metode varierer i verktøyoppsett, bøyenøyaktighet og kraftkrav, slik at produsenter kan velge basert på materialtykkelse og designkompleksitet.






