

AI-robothuset ditt trenger et valg av produksjonsprosess. Robotautomatiseringssystemer bruker sprøytestøping, CNC-maskinering, 3D-printing eller metallproduksjon. Disse robotautomatiseringssystemene fungerer med materialer som aluminium, ABS, polykarbonat, karbonfiber og rustfritt stål. Produksjonsmaterialer påvirker AI-systemer og sensorintegrasjon for robotsystemer. Disse AI-robotsystemene trenger termisk styring og EMI-skjerming for robotsensorer. Produksjonsprosessen påvirker robotvekt og strukturell stivhet for robotsystemer og automatiseringssystemer. Så hvilken robotdesignprosess gir robotsystemet ditt det beste designet for produksjonsautomatiseringssystemer innen robotikk? Produksjonskostnad, volum og robotens holdbarhet styrer valget av AI-robotproduksjonssystemer. Kunstig intelligens bidrar til å forbedre produksjonsautomatiseringssystemer for robotsystemer og design.
Materialer for AI-robothus: Metaller og legeringer
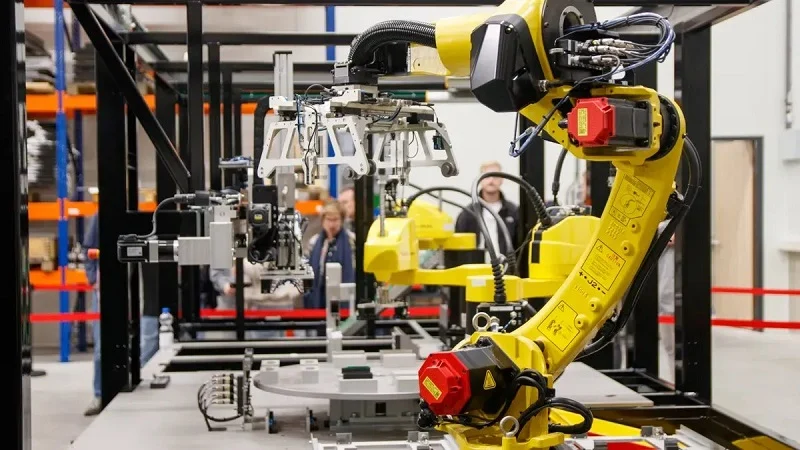
Metaller gir et AI-robothus noe plast ofte ikke kan. De trekker varme bort fra overfylt elektronikk. De stopper elektromagnetisk interferens. De holder stramme toleranser for presisjonsdeler. Det er derfor mange robotplattformer er avhengige av aluminium, rustfritt stål, titan og magnesium.
Aluminium legeringer
Egenskaper og fordeler
Aluminium er hovedmetallet for robotrammer og -skall. Det er lett, med en tetthet på 2.7 g/cm³. Det transporterer varme godt, med en varmeledningsevne mellom 120 og 180 W/m·K. Et maskinert aluminiumshus gir også sterk EMI-skjerming, omtrent 80 til 100 dB fra 10 kHz til 40 GHz. Disse tallene er viktige for AI-systemer som får plass til sensorer, kort og motorer på ett trangt sted.
Valg av kvalitet endrer alt. Tabellen nedenfor viser hvordan to vanlige legeringer sammenlignes.
| Eiendom | 7075-T6 | 6061-T6 |
| Maksimal strekkfasthet | ~570 MPa | ~310 MPa |
| Strekkgrense | ~500 MPa | ~275 MPa |
Begge legeringene har en lignende elastisitetsmodul på 69–72 GPa. Stivhet er ikke forskjellen. Styrke er forskjellen. Kvalitet 7075 lar deg bruke tynnere vegger samtidig som du beholder sikkerhetsmarginer, noe som bidrar til lettvektsdesignmål. Kvalitet 6061 vinner når det gjelder sveising, og kostnad er viktigere enn å spare mest vekt.
Begrensninger og kostnader
Aluminium koster mer enn plast. Stangmateriale koster rundt 6.6–11 dollar per kilogram. Det trenger også maskinering eller støping, så verktøy og arbeidskraft teller. På den positive siden er aluminium veldig bra maskinering. Det skjærer 2–4 ganger raskere enn rustfritt stål, sliter mindre på verktøy og trenger mindre stiv innfestning. For mange robotdeler kompenserer denne hastigheten for materialprisen.
Typiske bruksområder
Du finner aluminium i strukturelle rammer, varmeavledende paneler og utendørs robotkropper. En studie av Al6061 hybridkompositter forsterket med SiC, Al2O3 og flygeaske fant at en blanding med 5 % av hvert tilsetningsstoff viste gode mekaniske egenskaper og god EMI-skjerming i X-båndet. Standard 6061 har ingen innebygd skjerming, men en komposittversjon kan oppnå dette.
Rustfritt stål
17-4 PH og andre karakterer
Rustfritt stål gir betydelig styrke. Grad 17-4 PH når en strekkfasthet på omtrent 190–200 ksi, langt over 304 eller 316 ved 75–90 ksi. Det maskineres godt i tilstand A, glødet tilstand, og kan varmebehandles etterpå. Det fungerer også med CNC-maskinering og DMLS-metalltrykking, slik at komplekse hus er mulige.
Styrke og korrosjonsbestandighet
Korrosjonsadferd skiller gradene. Tabellen nedenfor oppsummerer det.
| Klasse | Omtrentlig strekkfasthet (ksi) | Korrosjon Resistance |
| 17-4 PH | 190-200 | Flink |
| 316 SS | 75-90 | Utmerket |
| 304 SS | 75-90 | Flink |
| 416 SS | 75-95 | Fair |
| Titan (klasse 5) | 130-150 | Utmerket |
En pH-verdi på 17–4 matcher 304 i mange innstillinger og slår 416 med god margin. Den håndterer atmosfære, ferskvann og milde kjemikalier godt. Stillestående sjøvann er imidlertid et svakt punkt. Kloridrike forhold kan forårsake spaltekorrosjon, og 316 eller titan ville fungert bedre der.
Industrielle brukstilfeller
Fabrikkroboter bor ofte innendørs, så 17-4 PH passer. Det gir høy styrke pluss tilstrekkelig korrosjonsbeskyttelse. Vaskestasjoner og kjemiske anlegg presser mot 316 i stedet. Rustfritt stål er tungt med sine 7.8 g/cm³, så vektfølsom robotikk kan hoppe over det. Dens varmeledningsevne på 15–25 W/m·K er også lav, noe som begrenser varmespredning.
Titan og magnesium
Ti-6Al-4V egenskaper
Ti-6Al-4V, eller titan av grad 5, kombinerer høy styrke med utmerket korrosjonsbestandighet. Strekkfastheten ligger på 130–150 ksi. Tettheten er 4.5 g/cm³, lettere enn stål, men tyngre enn aluminium. Varmeledningsevnen er lav på 7–22 W/m·K. Maskinering er vanskelig, og ingen kostnadsdata var tilgjengelige i våre kilder, så betrakt det som et premiumalternativ.
Magnesium: Ultralett alternativ
Magnesium er det letteste strukturelle metallet. Det beskytter mot EMI og reduserer vekten kraftig. Brennbarhet er haken. Fine flis og støv kan antennes, så verksteder trenger spesiell håndtering. Denne risikoen holder magnesium ute av noen AI-robothusprogrammer.
Luftfart og premiumroboter
Titan brukes i luftfart og høyytelsesroboter der hvert gram teller. Magnesium brukes også i utvalgte lette strukturer. Begge deler øker kostnadene og prosesseringskompleksiteten. For de fleste AI-robotkonstruksjoner er aluminium eller rustfritt stål fortsatt det praktiske valget.
Materialer for AI-robothus: Polymerer og plast
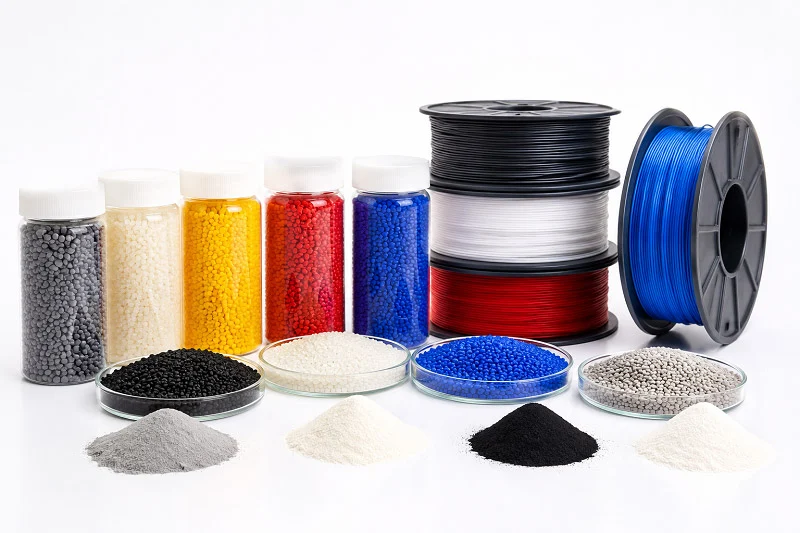
Polymerer fungerer annerledes i robotsystemer enn metaller. De reduserer vekt og kostnader. De bekjemper også rust. Men de flytter mindre varme og stopper mindre elektromagnetisk stråling. De riktige materialene for AI-robothus må passe til jobben.
ABS
Kostnad og støpeevne
ABS koster mindre enn de fleste materialer til robotkropper. Det flyter lett inn i former. Verktøykostnadene holder seg lave. Korte syklustider bidrar til storvolumsproduksjon. Det gjør ABS til et smart valg for hjemmerobotdeler. Mange lette robotdeler bruker ABS. Det gir lite vekt til hele strukturen. Produsenter kan enkelt legge til maling eller tekstur på ferdige overflater.
ABS fungerer bra innendørs for robotsystemer. Temperaturen holder seg stabil der. Materialet fungerer for lette konstruksjoner og robotdeler. Ingen spesiell tørking er nødvendig før bearbeiding. Det sparer produksjonstid.
Termiske og UV-grenser
ABS har klare grenser. Det mykner rundt 100 °C. UV-lys skader overflaten utendørs. Sprekker oppstår etter uker i sollys. Utendørs robotkropper kan ikke bruke ABS alene. Varme deler inne i roboten forårsaker også problemer. Varmekontroll er nødvendig for enhver ABS-basert design.
UV-problemet viser seg raskt. Overflaten gulner og blir deretter sprø. Belegg hjelper, men øker kostnadene. For innendørs robothus spiller dette ingen rolle. Men utendørs robotsystemer trenger andre materialer til kroppsdelene.
Forbrukerrobotapplikasjoner
Hjemmehjelpsroboter bruker ofte ABS. Rengjøringsrobotkropper bruker ABS. Materialet holder vekten og kostnadene lave. Formbarheten lar designere legge til kurver og klikkfester. Monteringen går raskere. Disse lette robotkroppene møter forbrukernes behov godt. Styrken er nok til innendørs bruk.
polykarbonat
Slagstyrke og klarhet
Polykarbonat gir robotsystemer mer robusthet. Se etter flammeklassifisering i henhold til UL 94 V‑0. Se etter Izod-slagfasthet over 600 J/m². Disse tallene er viktige for robotdesign. Slagfastheten er 600 til 850 J/m². Optisk klarhet forblir utmerket i synlig lys. Det gjør den til den beste klare termoplastfilmen for robotdeler.
Slagfasthet for PC-panel: Se etter flammeklassifisering i henhold til UL 94 V‑0 og Izod-slagfasthet >600 J/m² – ikke bare «polykarbonat brukt».
Deksler til visjonssystemer trenger dette materialet. Deksler til robotsensorer trenger det også. Det tåler støt bedre enn akryl. Det oppfyller også flammeklassifiseringskravene for elektroniske deler inne i huset.
Risikoer for spenningssprekker
Polykarbonat har ett svakt punkt. Spenningssprekker. Løsemidler angriper belastede områder på robotkropper. Sprekker dannes rundt skruehull. Designere må avlaste spenningspunkter i designet. Gløding hjelper også. Belegg blokkerer kjemisk angrep på de lette delene.
Materialet riper lettere enn glass. Harde belegg fikser det. For deksler til robotsensorer fungerer et belagt ark bra. Det holder seg klart og motstår skader.
Sensordeksler og paneler
Sensordeksler trenger gjennomsiktige materialer for robotsystemer. Polykarbonat passer perfekt. LIDAR-hus og kameravinduer bruker det. Slagfastheten beskytter dyre sensorer. De lette delene legger liten belastning på robotsystemer.
For selvkjørende AI-systemer er disse dekslene viktige. Roboten ser gjennom dem. Enhver ripe skader ytelsen. Polykarbonat med et hardt belegg løser dette. Det kombinerer slagstyrke med overflatebestandighet.
Nylon og glassfylte polymerer
Styrke og slitestyrke
Nylon gir robotdeler høy styrke og slitestyrke. Glassfylte versjoner øker stivheten mye. Fibrene bærer lasten. Nylonmatrisen holder dem. Sammen lager de sterke robotdeler. Tannhjul og lagre bruker glassfylt nylon til lette deler.
Styrke-til-vekt-forholdet overgår mange metaller. En glassfylt nylondel kan veie betydelig mindre enn en aluminiumsdel, samtidig som den gir tilsvarende stivhet. Det bidrar til lysdesignmål for robotsystemer. Materialet demper også vibrasjoner. Robotsystemer kjører jevnere med disse delene.
Problemer med fuktighetsabsorpsjon
Nylon absorberer vann. Egenskaper for strukturelle deler endres. Styrken synker. Dimensjonene endres. En tørr del sitter tett. En våt del sveller. Det forårsaker problemer for presisjonsrobotdeler i AI-systemer.
Designere må ta hensyn til dette. Tørking før støping hjelper. Forsegling av den endelige delen hjelper også. Innendørs robotsystemer utsettes for mindre fuktighet. Utendørs robotsystemer trenger forsegling eller andre materialer for delene sine.
Strukturelle komponenter
Strukturelle robotdeler bruker ofte glassfylt nylon. Materialet er stivt og sterkt. Det motstår slitasje fra bevegelige deler. Det koster mindre enn metall. For produksjon i mellomstore volum fungerer disse lette delene utmerket.
Robotarmer og -rammer bruker det. Materialet reduserer vekten uten å miste styrke. Roboten blir mer effektiv. Motorer bruker mindre strøm. Systemets generelle ytelse forbedres for robotbruk.
Materialer for AI-robothus: Kompositter og nye alternativer
Karbonfiberkompositter
Styrke-til-vekt-forhold
Karbonfiber gjør et robothus svært lett, men likevel sterkt. Det har det beste forholdet mellom stivhet og vekt av alle materialer. Karbonfiber med høy modulus hindrer deler i å bøye seg når de er under belastning. Det stopper bevegelse i kritiske områder som robotarmer. En robot som beveger seg raskt og trenger nøyaktighet krever den stivheten. Karbonfiber er mye lettere enn metaller. En karbonfiberdel kan være like stiv som stål, men veie mye mindre. Det hjelper ingeniører med å nå lettvektsdesignmål for enhver robot. Disse lette delene lar roboter bevege seg raskere og bruke mindre strøm.
Kostnads- og fabrikasjonsutfordringer
Hovedproblemet med karbonfiber er den høye kostnaden. Det er det dyreste materialet. Komplekse produksjonstrinn øker prisen og fører til færre gode deler. Former er spesielle og dyre. Opplegg og herding tar mye tid. For lavvolumsroboter med høy ytelse er kostnaden akseptabel. For produkter med høyt volum er den vanligvis ikke det. Tabellen nedenfor viser hvordan karbonfiber sammenlignes med glassfylte kompositter.
| Egenskap | Carbon Fiber | Glassfylte kompositter |
| stivhet | Høyeste. Høy modul holder komponentene stabile. | Moderat. Mer fleksibilitet under belastning. |
| Vektreduksjon | Beste forhold mellom stivhet og vekt. Gir lette konstruksjoner. | Tyngre enn karbonfiber. |
| Kostnad per kg | Dyreste. | Mest kostnadseffektiv. |
Høyytelsesapplikasjoner
Karbonfiber brukes i droner, racerroboter og luftfartssystemer. Alle systemer som knytter ytelse til vektbesparelser bruker det. Materialet reduserer også vibrasjoner. Sensorer fungerer bedre når strukturen ikke rister. For en lett robotarm eller en flygende plattform er karbonfiber det beste valget. Disse høyytelsesmaterialene fungerer der andre ikke kan. Sterke, lette deler gjør disse bruksområdene mulige. Fordelen mellom styrke og vekt er årsaken.
Glassfylte kompositter
Stivhet og termisk stabilitet
Glassfylte kompositter er et billigere alternativ. De er ikke like stive som karbonfiber. Stivheten er gjennomsnittlig. De bøyer seg mer under samme belastning. Men de håndterer varme godt. Glassfibrene beholder formen når temperaturen stiger. Det er viktig for robotdeler i nærheten av motorer eller elektronikk. Materialet koster også mye mindre enn karbonfiber. Det er sterkt nok for mange industrielle bruksområder. Det gir en god blanding av ytelse og kostnad for roboter.
Slitasje- og slaggrenser for verktøy
Standard glassfiberinnhold er 30 % til 50 % av vekten. Disse fibrene riper opp formene. De slites ned formene raskere enn ufylt plast. Former trenger hardere stål. Det øker verktøykostnadene og maskineringstiden. Slaggrenser er også viktige. Glassfibrene skaper stresspunkter. Deler kan lettere sprekke under plutselige belastninger. Overflatefinishen blir dårligere med mer glassfiberinnhold. For en lett design som må tåle fall, tenk nøye gjennom avveiningene.
Industrielle hus
Industrielle hus bruker ofte glassfylt nylon. Robotarmer, baser og andre strukturelle deler drar nytte av det. Vektreduksjonen er reell, selv om den er mindre enn karbonfiber. Når budsjettet ikke har råd til karbonfiber, gir glassfylte kompositter god ytelse for roboter. Mange AI-drevne fabrikkroboter bruker disse tøffe materialene.
Nye materialer
Ledende plast for EMI-skjerming
Nye ledende plasttyper lar AI-systemer designe hus på en ny måte. Disse materialene blander standard termoplast med ledende fyllstoffer. De blokkerer elektromagnetisk interferens uten et separat metalllag. Det gjør at deler kan legge skjerming rett inn i strukturen. Resultatet er et enklere og lettere robothus. For AI-systemer fulle av sensorer er dette svært viktig. Disse materialene erstatter tungmetallskjold med lette deler.
Myke materialer for menneskelig interaksjon
Myke materialer brukes nå i mange robotdesign. Silikoner og termoplastiske elastomerer dekker robotoverflater der folk berører dem. Disse materialene gjør roboter tryggere og mer komfortable. En robot som jobber med mennesker trenger myke, fleksible områder. Designutfordringen er å feste disse myke materialene til harde strukturer under. Et godt design gjør samspillet mellom menneske og robot tryggere og mer naturlig.
Fremtidige materialtrender
Materialvitenskap endrer seg raskt på dette feltet. Forvent flere hybridmaterialer. Ledende plast for EMI. Myke skall for sikker berøring. Lette strukturer som blander karbonfiber med trykt elektronikk. Målet er et robothus som gjør mer enn bare å beskytte deler. Det blir en fungerende del av selve roboten. Disse lette delene vil hjelpe roboter med å gjøre mer med mindre energi. Fremtiden for robotikk avhenger av disse smarte materialene og smarte designene.
Additiv produksjon for AI-robothus
Additiv produksjon bygger deler lag for lag. Den hopper over former og skjæreverktøy. Denne friheten hjelper AI-robothusprogrammer med å bevege seg raskt. Ingeniører kan teste nye former uten store verktøykostnader. Prosessen passer godt til prototyping og småskalaproduksjon.
FDM
Lavkostnadsprototyping
FDM er den billigste 3D-utskriftsmetoden. Den skyver smeltet plast gjennom en dyse. Vanlige materialer inkluderer ABS, PETG og PLA. Disse plasttypene koster lite. Et team kan skrive ut et komplett husskall over natten. Denne hastigheten bidrar til tidlige designgjennomganger. Du kan holde delen, sjekke passformen og rette feil før du bruker penger på metall.
Overflatefinish og styrkegrenser
FDM-deler viser synlige laglinjer. Overflaten føles ru. Styrken er svak langs Z-aksen. Lagene binder seg dårlig i den retningen. En falltest sprekker ofte delen. Disse grensene holder FDM ute av de endelige robotkomponentene. Det fungerer for tilpasningskontroller, ikke for lastbærende skall.
Innvendige inventar og braketter
Inne i en robot er plassen liten. FDM skinner for interne braketter og kabelføringer. Disse delene bærer lette belastninger. De holder sensorer og ruter ledninger. Du kan skrive ut et tilpasset feste på timer. Denne fleksibiliteten hjelper automatiseringsteam med å iterere raskt. En endret sensorposisjon betyr en ny brakett, ikke en ny form.
SLA og DLP
Høy oppløsning og glatt finish
SLA og DLP bruker lys til å herde harpiks. De treffer fine detaljer. Laghøydene holder seg svært små. Overflaten blir glatt. Den finishen ser ut som støpt plast. For visuelle prototyper er dette viktig. Et glatt skall selger designet til interessenter.
Sprøhet og etterherding
Resindeler er sprø. De sprekker under støt. Etterherding gjør dem hardere, men også mer sprø. UV-lys og tid styrer dette trinnet. Et robothus som tåler støt trenger tøffere materialer. SLA fungerer best for utstillingsmodeller, ikke for robust feltbruk.
Visuelle prototyper og sensorhus
Kompleks geometri er enkelt for SLA. Sensorhus har ofte buede vinduer og trange lommer. SLA skriver ut disse formene i ett stykke. Kameradeksler og LIDAR-fester drar nytte av dette. Den glatte overflaten bidrar også til optisk klarhet. For AI-systemer fullpakket med sensorer gir denne prosessen et rent utseende og en presis passform.
SLS og DMLS
Sterke funksjonelle deler
SLS sintrer nylonpulver til sterke deler. Ingen støttestrukturer er nødvendig. DMLS gjør det samme med metallpulver. Det fungerer med rustfritt stål 17-4 PH. Disse metallene lager ekte sluttbrukerhus. Delene tåler varme og belastning. De blokkerer også EMI godt.
Overflatebehandling og kostnad
SLS-deler har en kornete overflate. DMLS-deler føles også ru. Begge deler trenger etterbehandling for et glatt utseende. Metallpulver koster mer enn plast. DMLS går også saktere. Avveiningen er tydelig. Du betaler mer for styrke og varmebestandighet.
Sluttbruksdeler og små partier
DMLS passer til små partier med metallhus. Byggeområdet når 140 mm x 140 mm x 100 mm. Minimum veggtykkelse er 1.0 mm for støttede vegger. Denne størrelsen passer til mange robotkomponenter. For robotikk med lavt volum unngår DMLS verktøykostnader. Det lar ingeniører skrive ut et metallhus for AI-roboter uten å vente på en støpeform.
Subtraktive og støpeprosesser for AI-robothus
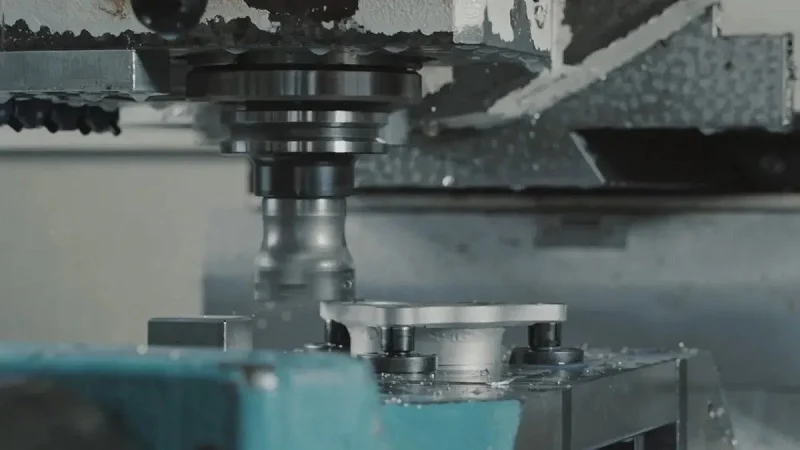
CNC Maskinering
Presisjon og overflatefinish
CNC-maskinering skjærer en solid blokk til den endelige formen. Kutteren følger en bane satt av en datamaskin. Dette gir robothuset svært små toleranser. Overflaten kommer glatt av maskinen. Delene holder seg innenfor noen få mikrometer i størrelse. Denne repeterbarheten er nøkkelen til presisjonsdeler i ethvert AI-system. Prosessen fungerer med aluminium, rustfritt stål og titan. Hvert metall skjærer litt forskjellig, men resultatet forblir nøyaktig. Et CNC-verksted som NOBLE kan maskinere komplekse former i ett oppsett. Det sparer tid og holder grensesnittene på linje.
Kostnad og materialavfall
Kostnadsbildet for CNC-maskinering er enkelt å se. Verktøykostnadene holder seg lave. Du trenger ikke en dyr form. Men materialsvinn hoper seg opp. For komplekse deler kan over 70 % av blokken bli til spon. Dette svinnet øker prisen per enhet. Tabellen nedenfor viser hvordan CNC sammenlignes med sprøytestøping når det gjelder kostnad.
| Kostnadsfaktor | CNC Maskinering | Sprøytestøping |
| Materialutnyttelse | Under 30 % for komplekse deler; 70–90 % avfall | Over 97 % effektivitet |
| Verktøy-/oppsettkostnader | Lavere oppsettkostnader | Høyt initialt verktøy ($ 10 000–$ 50 000) |
| Kostnadsadferd per enhet | Høyere enhetskostnad; holder seg ganske flat | Faller kraftig når volumet øker |
| Økonomisk krysningspunkt | Enkle former eller lave volumer | Over 10 000 enheter gir mening |
For en serie på 50 til 500 enheter er CNC en god løsning. Kostnaden per enhet forblir den samme. Oppsettkostnadene fordeles over partiet. Det fungerer bra for lavvolumproduksjon og robotikk i tidlig fase.
Metallhus og grensesnitt
Metallhus fra CNC bærer lastene inne i en robot. De holder motorer, sensorer og kort. Flate overflater og presise hull gjør monteringen smidig. En maskinert del trekker også varme bort fra elektronikken. For lettvektsdesign er aluminium 7075 et godt valg. Materialet lar deg beholde tynne vegger uten å miste styrke. For robotsystemer som trenger EMI-skjerming, gjør et maskinert metallskall jobben i én del.
Sheet Metal Fabrication
Laserskjæring og bøying
Platemetall starter som flatt materiale. En laser skjærer omrisset. En kantpresse bøyer kantene. Denne sekvensen bygger hovedrammene for mange robotsystemer. Prosessen går raskt. Et enkelt chassis kan gå fra kutt til bretting på timer. Laserskjæring gir rene kanter. Bøying gir stivhet uten å legge til vekt. Det hjelper lette konstruksjoner i automatiseringssystemer. NOBLEs platemetallteam håndterer både kutt og bøying internt, slik at behandlingstiden holder seg kort.
Sveising og montering
Bøyde deler sveises sammen. En sveiset søm er sterk og permanent. For strukturelle rammer er sveising bedre enn festemidler når det gjelder lastekapasitet. Monteringstrinnet legger til braketter, stendere og gjengede innsatser. Disse funksjonene lar huset holde på indre deler. Metallplatekonstruksjoner fungerer bra for roboter som bærer tung nyttelast. Rammen tar belastningen. De ytre panelene beskytter elektronikken.
Strukturrammer og chassis
Mange roboter bruker et skjelett av metallplater. Designet gir et godt styrke-til-vekt-forhold. Materialvalg endrer resultatet. Stål gir høy styrke. Aluminium gir lettere vekt. For industriell automatisering varer stålrammer gjennom årevis med sykluser. For mobile roboter sparer aluminium batteristrøm. Tabellen nedenfor viser prosessvalg etter volum.
| Volumbånd | Mest kostnadseffektiv prosess | rasjonale |
| 1-50 | 3D-utskrift, CNC | Lav NRE; rask læring |
| 50-500 | CNC, metallplater | Repeterbar uten høyt verktøyforbruk |
| Medium | Metallplater, brostøping | Overgangsone: repeterbarhet lønner seg |
| Høyt | Sprøytestøping, støping | Høy NRE amortisert; hurtighetsgevinster |
Kostnadene for metallplater synker moderat etter hvert som volumet øker. Oppsettet spres over flere enheter. For produksjon i mellomstore volum er det et solid valg.
Sprøytestøping og vakuumstøping
Sprøytestøping i volum
Sprøytestøping presser smeltet plast inn i en stålform. Syklustiden tar sekunder. Én form kan lage millioner av deler. For robothus med stort volum for forbrukere dominerer denne prosessen. Enhetskostnaden faller raskt etter hvert som mengden øker. Den første verktøyinvesteringen ligger på 10 000 til 50 000 dollar. Den kostnaden trenger minst 5,000 enheter for å gi mening. Over 10 000 enheter blir støping det billigste alternativet.
Materialeffektiviteten overstiger 97 %. Overskuddsmateriale resirkuleres. Prosessen leverer jevn kvalitet i hvert skudd. For robotkropper som selges i store antall, er sprøytestøping standarden.
Vakuumstøping for broproduksjon
Vakuumstøping foregår mellom prototyper og full produksjon. En silikonform gjenskaper formen fra et mastermønster. Formen koster mye mindre enn stålverktøy. Ledetiden er dager i stedet for uker. Prosessen lager et begrenset antall kopier før formen slites ut. For et lite parti robothus gir vakuumstøping ekte støpte deler til en brøkdel av verktøykostnaden.
Materialene etterligner produksjonsplast. De har lignende stivhet og farge. Det lar ingeniører teste passform og funksjon før de kjøper stålformer. Vakuumstøping fungerer for broproduksjon og markedsvalidering.
Verktøykostnad og ledetid
Verktøykostnaden styrer prosessvalget. CNC trenger ikke delspesifikt verktøy. Metallplater trenger enkle former. Sprøytestøping trenger dyre former. Ledetiden følger samme mønster. En CNC-del sendes på dager. En maskinert form tar uker. En stålsprøytestøpe tar måneder. For robotikkselskaper med stramme tidsplaner er den tidslinjen viktig. Riktig prosess avhenger av volum og hastighet. NOBLE veileder kunder fra prototype til produksjon, og matcher prosess til volum uten unødvendige forsinkelser.
Etterbehandlingsprosesser for AI-robothus
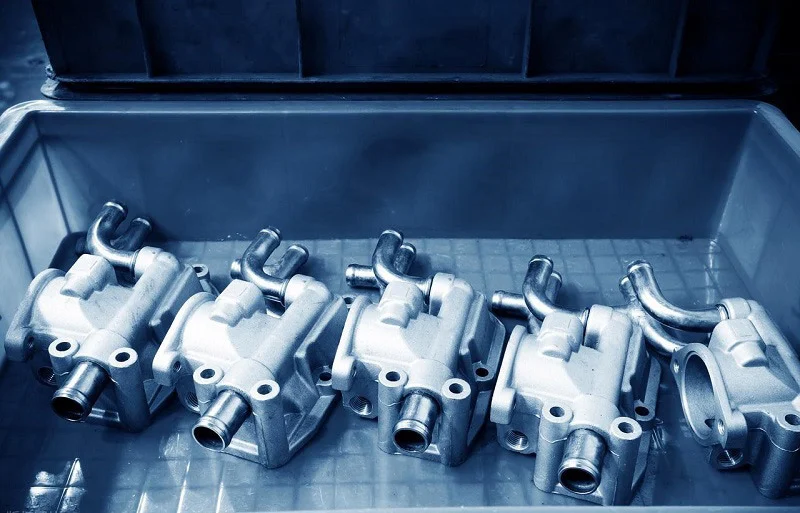
Maling og maling
Estetisk og korrosjonsbeskyttelse
Maling gjør mer enn å få et AI-robothus til å se fint ut. Det dekker overflaten for å holde fuktighet og kjemikalier ute. Et pulverlakk eller e-coat legger til et sterkt lag som stopper rust. For utendørsroboter er dette laget svært viktig. Det beskytter metallet under mot regn og salt.
Fargen og glansen er også viktig for merkevarebygging. En glatt og jevn overflate viser kundene god kvalitet. I produksjonen sørger automatiserte sprøytelinjer for at strøket er likt på hver enhet. Denne konsistensen bidrar til at storskala produksjon går knirkefritt.
Slitasje- og miljøregler
Ikke alle belegg varer under tøffe forhold. UV-lys bryter ned noen malinger over tid. Gnidning fra gjentatt kontakt slites gjennom tynne lag. For roboter som jobber utendørs, er et UV-stabilt toppstrøk et must. Innendørs AI-systemer utsettes for mindre belastning, så et basisstrøk fungerer fint.
Miljøregler former også prosessen. Noen løsemidler er begrenset av loven. Vannbaserte belegg er et tryggere valg. De koster litt mer, men oppfyller standarder for ren luft. Produksjonsteam må balansere holdbarhet, kostnader og å følge reglene.
Merkevarehus og utendørshus
Merkeroboter bruker ofte tilpassede farger og logoer. Et sterkt lag holder utseendet skarpt etter årevis med bruk. For utendørs AI-robothus fungerer et flerlagssystem best. En grunning fester seg til metallet. Et fargestrøk gir utseendet et ekstra lag. Et klart toppstrøk forsegler alt.
teksture
Grep og ripebeskyttelse
Tekstur gir en robotoverflate en bedre følelse. En lett kornstruktur gir bedre grep for menneskehender. Den skjuler også små riper og fingeravtrykk. Det holder AI-robotens hus som nytt lenger. Innstøpt tekstur koster ingenting ekstra ved høyt volum.
Prosessbegrensninger
Ikke alle teksturer fungerer på alle former. Dype mønstre kan fange smuss. Skarpe hjørner fylles kanskje ikke jevnt. For produksjon må formen skjæres med teksturen i tankene. Det øker verktøytid og -kostnader. Designteam bør velge en tekstur tidlig for å unngå omarbeiding.
Menneskelig-interaktive overflater
Roboter som jobber i nærheten av mennesker trenger myke områder. En teksturert overflate føles varmere og mindre mekanisk. Den reduserer også at man sklir når noen griper tak i roboten. For roboter i hjem eller sykehus bygger denne lille detaljen tillit.
Metallbelegg
EMI-skjerming og konduktivitet
Metallbelegg gjør et plasthus av en AI-robot om til et skjold. Elektromagnetiske nikkel- og kobberlag blokkerer elektromagnetisk interferens. Tabellen nedenfor viser hvordan belegg sammenlignes med ledende maling.
| Beleggingssystem | Tykkelse | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Heldekkende kobber-/nikkelbelegg | 1.0–2.5 um | 90 dB | 108 dB | 120 dB | 87 dB |
| Selektiv kobber-/nikkelbelegg | 2.0–2.5 um | 77 dB | 73 dB | 71 dB | 63 dB |
| Sølvbelagt kobbermaling | 0.025–0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Sølvmaling | 0.0125–0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
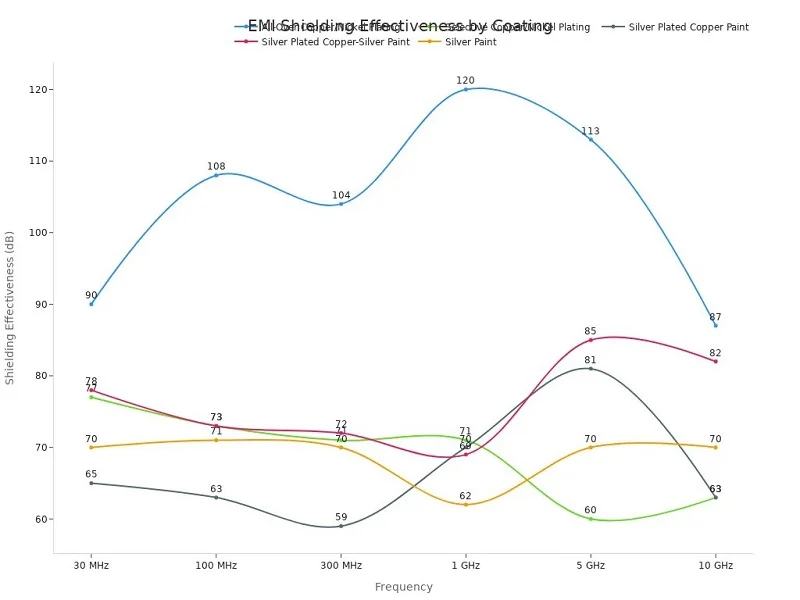
Virkelige applikasjoner krever vanligvis 40–80 dB demping avhengig av kretsfølsomhet og utslippsgrenser.
Vedheft og miljøhensyn
Plating fester seg best til ren, etset plast. Olje eller støv ødelegger bindingen. Prosessen bruker også kjemikalier som krever forsiktig håndtering. Avfallshåndtering øker kostnadene. For produksjonen må disse trinnene kjøre i en kontrollert linje.
EMI-følsomme hus
AI-systemer fullpakket med sensorer trenger sterk skjerming. Et belagt hus oppfyller dette behovet uten tungmetaller. For roboter som må bestå utslippstester, gir full kobber-/nikkelbelegg de høyeste tallene på tvers av båndet.
Designhensyn for AI-robothus
En humanoid robot pakker en tett stabel med deler inni skallet sitt. Maskinering, lagre, elektronikk, sensorer, kabler og termiske systemer kjemper om plassen. AI-robothuset må holde denne stabelen sammen. Det må også holde alt kjølig, stille og trygt. Tre designområder styrer de fleste av de vanskelige valgene.
Termisk styring
Materiale termisk ledningsevne
Metaller transporterer varme mye bedre enn polymerer eller kompositter. Aluminium ligger på 120–180 W/m·K. Rustfritt stål faller til 15–25 W/m·K. Titan faller enda lavere på 7–22 W/m·K. Plast og karbonfiberkompositter fungerer som isolatorer. De fanger varme nær elektronikken. For AI-systemer med tette kort sprer et metallskall varme over overflaten. Et plastskall trenger hjelp fra vifter eller varmerør.
Geometri og luftstrøm
Formen er like viktig som materialet. Ventilasjonsåpninger nær toppen lar varm luft slippe ut. Kanaler mellom komponentene leder kald luft over varme punkter. Et forseglet AI-robothus fanger varme og forkorter komponentenes levetid. Designere bør gi plass til at luften kan bevege seg. De bør også holde kabler unna luftstrømningsbanene.
Aktiv kjøleintegrasjon
Noen ganger er ikke passiv kjøling nok. Vifter, kjøleribber og varmerør gir aktiv kjøling. Huset må holde disse delene og la dem puste. Monteringspunkter for vifter trenger stive vegger for å stoppe vibrasjoner. En metallramme gir denne stivheten. Den trekker også varme fra selve viftemotoren.
EMI-skjerming
Ledende materialer og belegg
Elektromagnetisk interferens forstyrrer sensorer og trådløse koblinger. Et metallhus for en AI-robot blokkerer det naturlig. Plastskall trenger et ledende lag. Elektronisk kobber- og nikkelbelegg fungerer bra. Ledende maling og pakninger er andre alternativer. Hvert valg påvirker kostnad og vekt.
Skjermingseffektivitet
Full kobber- og nikkelbelegg når 90 dB ved 30 MHz og 120 dB ved 1 GHz. Selektiv belegg faller til 71–77 dB. Sølvmaling ligger rundt 62–71 dB. Virkelige bruksområder trenger 40–80 dB. Riktig nivå avhenger av kretsens følsomhet og utslippsgrenser.
Jording og liming
Skjerming fungerer bare med god jording. Hvert ledende panel trenger en binding til chassiset. Pakninger fyller hull i skjøter. Åpninger for kabler og ventiler må holdes små. En bred åpning lekker EMI raskt. Designere bør behandle hver søm som et potensielt lekkasjepunkt.
Strukturell integritet og vekt
Krav til bærende
AI-robothuset bærer reelle belastninger. Motorer, armer og nyttelast skyver og trekker i rammen. Ledd utsettes for gjentatt belastning. Strukturen må holde formen under belastning. Aluminium 7075-T6 har en strekkfasthet på omtrent 570 MPa. Denne styrken lar tynne vegger bære tunge deler.
Vektreduksjonsstrategier
Lett design reduserer strømforbruket og øker hastigheten. Aluminium og karbonfiber gir de beste styrke-til-vekt-forholdene. Lette strukturer reduserer også treghet. Det hjelper samarbeidende roboter å stoppe raskt og trygt. Hvert gram spart hjelper hele systemet.
Impact Resistance
Roboter støter borti ting. Et verktøy som faller i bakken eller et treff i veggen kan knuse et skall. Polykarbonat tåler støt bedre enn ABS. Metall bulker, men knuses sjelden. Myke ytre skall absorberer energi for samarbeid mellom mennesker og roboter. De beskytter også mennesker i nærheten.
Utvalgskriterier for AI-robothus
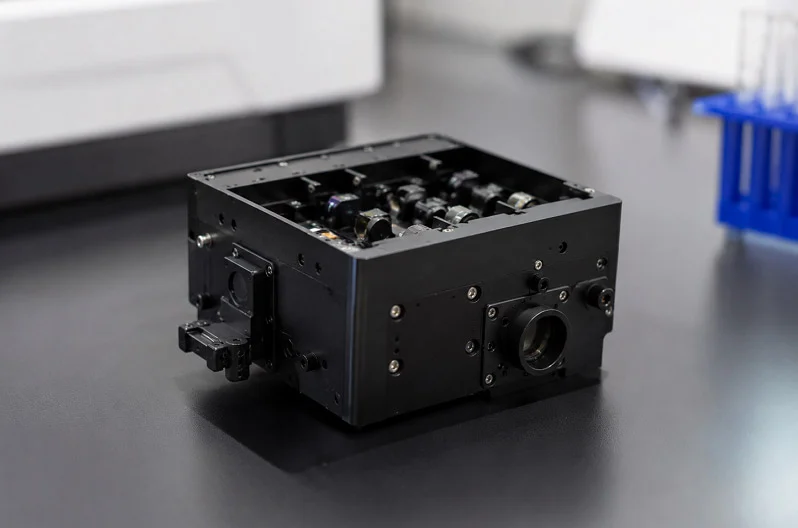
Å velge riktig materiale og prosess for et AI-robothus kommer ned til tre ting: hvor mange enheter du trenger, hva delen må gjøre, og hva du kan bruke. Hvis du gjør disse feil, sløser du bort penger eller sender et produkt som ikke fungerer.
Kostnad og produksjonsvolum
Lavvolumsalternativer
For små serier er CNC-maskinering, 3D-printing og vakuumstøping de beste alternativene. CNC-maskinering har minimale verktøykostnader og en flat enhetskostnad på tvers av volumet. Ledetiden for de første delseriene er 1–5 dager. 3D-printing har ingen verktøykostnader i det hele tatt, og det fungerer bra for prototypeserier på 1–10 enheter. Uretanstøping ligger i det lave til middels området med moderate verktøykostnader og serier som er godt egnet for begrenset produksjon.
Alternativer for middels volum
Produksjon i middels volum krever broverktøy, SLS og sprøytestøping med mykt verktøy. Disse metodene balanserer repeterbarhet med rimelige verktøyinvesteringer. Platefremstilling passer også her. Den har moderate verktøykostnader og tilpasser seg lavt eller høyt volum. For robotteam som går fra prototype til marked, er dette feltet der prosessbeslutninger begynner å bety mest.
Høyvolumsalternativer
Høyvolumproduksjon betyr sprøytestøping, støping og automatisert montering. Sprøytestøping krever en betydelig investering, men enhetskostnaden synker svært lavt i stor skala. Støping krever også betydelige investeringer og gir mening over 10 000 enheter. Ledetider strekker seg til uker eller måneder. For robotprodukter for forbrukere er dette standardløsningen.
Ytelseskrav
Styrke og stivhet
Bærende konstruksjoner trenger høyfaste metalllegeringer som aluminium, titan og stål. Disse materialene tilbyr holdbarhet, korrosjonsbestandighet og dimensjonsstabilitet. Robotarmer og ledd bruker ofte lette kompositter som CFRP på grunn av deres høye styrke-til-vekt-forhold.
Termiske og EMI-behov
Metaller trekker varme bort fra elektronikk. Polymerer og kompositter fanger den. For AI-systemer med tette kort sprer et metallskall varme. EMI-skjerming trenger ledende materialer eller belegg. Full kobber- og nikkelbelegg når 90 dB ved 30 MHz.
Miljømotstand
Utendørsroboter tåler UV, regn og salt. Avanserte polymerer og plast gir kjemisk motstand og kostnadseffektivitet for hus og beskyttelsesdeksler. Rustfritt stål 316 håndterer nedspyling og kjemikalier bedre enn 17‑4 PH.
Sammenlignings- og beslutningsverktøy
Materiale vs. prosessmatrise
| Materialkategori | Nøkkelegenskaper | Bruksområde i robothus |
| Lettvektskompositter (CFRP, FRP) | Høyt styrke-til-vekt-forhold, redusert vekt, forbedret nyttelastkapasitet | Robotarmer, ledd, rammer |
| Høyfaste metalllegeringer | Holdbarhet, korrosjonsbestandighet, dimensjonsstabilitet | Bærende konstruksjoner |
| Avanserte polymerer og plast | Kjemisk motstand, enkel produksjon, kostnadseffektivitet, designfleksibilitet | Hus, beskyttelsesdeksler, ikke-strukturelle komponenter |
| Spesialiserte materialer | Lav friksjon, slitestyrke, termisk stabilitet | Ledd, aktuatorkomponenter |
| Hybride materialsystemer | Optimalisert ytelse ved å kombinere materialer | Strategisk plassering for styrke, vekt og kostnadsbalanse |
Kostnad, hastighet og skalerbarhet
| Prosess | Verktøykostnad | Kostnad per enhet | Optimalt volumområde | Leveringstid (første del) |
| CNC Maskinering | Minimal / ingen | Flatt over volum | Lav til middels (1–10 000) | 1–5 dager |
| Sprøytestøping | Høyt | Svært lav i skala | Høy (10,000+) | Uker til måneder |
| 3D-utskrift | none | Bestemmes av kjøretid/materiale | Prototyping (1–10) | 1–5 dager |
| Sheet Metal Fabrication | Moderat | Tilpasningsdyktig | Lav til høy | 1–5 dager (verktøyløst) |
Beslutningstre for valg
Start med volum. Under 10 enheter? Velg 3D-printing. Mellom 10 og 10 000? CNC-maskinering eller metallplater. Over 10 000? Sprøytestøping eller trykkstøping. Sjekk deretter ytelsesbehovene. Hvis termiske eller EMI-kravene er høye, velg metall. Hvis vekten er viktigst, velg kompositter. Til slutt, sjekk budsjettet og tidslinjen.
Prøv Materials.AI for mer veiledning om materialvalg.
NOBLE: Partner for produksjon av AI-robothus

NOBLE jobber med metall- og plastbearbeiding for AI-robothus. Selskapet hjelper bransjer der roboter med AI utfører sveising, lakkering, montering, sortering og kvalitetskontroll. Den bakgrunnen teller når du trenger en partner som kan håndtere både robotikk og produksjon.
Metall- og plastbehandling
CNC-maskinering og sprøytestøping
NOBLE utfører CNC-maskinering av metallhus og sprøytestøping av plastdeler. CNC-arbeid passer til aluminium, rustfritt stål og titan. Prosessen holder strenge toleranser for presisjonskomponenter. Sprøytestøping håndterer storvolumproduksjon av robotskall for forbrukere. Begge prosessene bruker det samme kvalitetssystemet.
Additiv produksjon og metallplater
Additiv produksjon dekker FDM, SLA, SLS og DMLS. DMLS trykker metalldeler i rustfritt stål 17-4 PH. Metallplatefabrikasjon bygger strukturelle rammer og chassis. Laserskjæring, bøying og sveising kombineres for robotsystemer som trenger sterke skjeletter.
Materialutvalg og ekspertise
Materialutvalget dekker aluminiumslegeringer, rustfritt stål, titan, magnesium, ABS, polykarbonat, nylon og karbonfiberkompositter. Denne bredden lar NOBLE matche materiale til applikasjonen. En samarbeidende robotarm kan trenge karbonfiber. En fabrikkautomatiseringsbase kan trenge stål. Teamet kjenner avveiningene.
Sertifiseringer og kvalitet
Sertifisering av kvalitetsstyring
Kvalitetsstyringssertifisering dekker kvalitetsstyringssystemer. Den sørger for at prosesskontrollen forblir den samme i hver produksjonsrunde. For kjøpere av AI-robothus viser denne sertifiseringen pålitelig ytelse.
Kvalitetsstandarder for medisinsk utstyr
Kvalitetsstandarder for medisinsk utstyr beviser at NOBLE kan oppfylle strenge regulatoriske krav. Robotsystemer for helsevesenet eller samarbeid mellom mennesker og roboter drar nytte av dette fagfeltet.
Kvalitetssikringsprosesser
Kvalitetssikring skjer gjennom kontroller av innkommende materialer, inspeksjon underveis og slutttesting. Hver batch måles mot spesifikasjoner. Systemene fanger opp feil før deler sendes. Denne disiplinen holder samarbeidende roboter trygge og pålitelige.
Full-service evner
Designstøtte og prototyping
NOBLE hjelper med design for produksjonsevne. Ingeniører gjennomgår veggtykkelse, utkastvinkler og toleranseoppsett. Prototyping foregår via 3D-printing, CNC eller vakuumstøping. Rask behandlingstid lar team teste passform og funksjon tidlig.
Produksjon og montering
Produksjonsskalaer fra CNC-kjøringer i lavt volum til sprøytestøping i høyt volum. Monteringstjenestene inkluderer montering av braketter, installasjon av innsatser og integrering av delsystemer. Automatiseringssystemene forblir fleksible på tvers av volumintervaller.
End-to-end-løsninger
NOBLE dekker hele veien fra design til montering. Det betyr én partner for prototyping, verktøy, produksjon og etterbehandling. Samarbeidende roboter og industrielle automatiseringssystemer drar begge nytte av denne tilnærmingen fra én kilde. Prosessen forblir enkel, og samarbeidet forblir tett.
Tilpass materialet ditt til det delen må gjøre. Velg prosess basert på hvor mange enheter du trenger, budsjettet ditt og hvor raskt du trenger dem. Inkluder alltid etterbehandling, termisk styring og EMI-skjerming. Metall 3D-printing (DMLS) lager tilpassede AI-robothus. Ledende polymerer gir skjerming. Myke materialer gjør samarbeid mellom menneske og robot tryggere. Disse produksjonstrendene endrer robotproduksjonen. For samarbeidende roboter tester prototyping valgene dine før du betaler for produksjonsverktøy. Samarbeidende automatiseringsteam sjekker passform, varme og skjerming tidlig. Dette robotproduksjonstrinnet sparer penger. Samarbeidende design fremskynder robotautomatisering. Hver robotproduksjonskjøring trenger en velprøvd prototype. Evaluer applikasjonen din først. Deretter forplikt deg. Materialvitenskap og robotproduksjon vil fortsette å komme sammen, noe som åpner for nye muligheter for samarbeidende produksjon og teamarbeid på tvers av produksjonsautomatisering.
Vanlige spørsmål om AI-robothus
Hvilket materiale fungerer best for et AI-robothus som trenger sterk EMI-skjerming?
Metallskall blokkerer interferens naturlig. Aluminium gir omtrent 80 til 100 dB skjerming. Plasthus trenger hjelp. Elektrofri kobber- og nikkelbelegg når 90 dB ved 30 MHz. Fullbelegg slår selektiv belegging og sølvmaling på tvers av de fleste frekvenser.
Når gir sprøytestøping mening for et AI-robothus?
Sprøytestøping lønner seg ved over 10 000 enheter. Verktøy koster mellom 10 000 og 50 000 dollar. Enhetskostnaden synker raskt ved det volumet. Under 5,000 enheter holder CNC-maskinering eller metallplater kostnadene nede. Kryssingspunktet avhenger av delens kompleksitet og materiale.
Kan jeg bruke 3D-printing til et endelig produksjonshus for AI-roboter?
Ja, men velg riktig prosess. DMLS trykker metalldeler i rustfritt stål 17-4 PH. Disse fungerer som sluttbrukerhus. FDM og SLA passer kun til prototyper. SLS-nylon håndterer funksjonelle deler for små partier.
Hva forårsaker spenningssprekker i robothus av polykarbonat?
Løsemidler angriper belastede områder. Sprekker dannes rundt skruehull og trange hjørner. Designere bør avlaste spenningspunkter og gløde deler. Harde belegg blokkerer kjemisk angrep. For sensordeksler holder en belagt polykarbonatplate seg klar og motstår skade.
Hvordan velger jeg mellom aluminium 6061 og 7075 til en robotramme?
Kvalitet 7075-T6 når en strekkfasthet på omtrent 570 MPa. Kvalitet 6061-T6 ligger nær 310 MPa. Begge deler har lignende stivhet på 69–72 GPa. Velg 7075 når tynne vegger må bære tunge belastninger. Velg 6061 ved sveising, og kostnaden er viktigere.
Hva er det økonomiske krysningspunktet mellom CNC-maskinering og sprøytestøping?
CNC forblir kostnadseffektiv for lave til middels volumer. Enhetskostnaden forblir flat gjennom hele batchen. Sprøytestøping krever høye verktøyinvesteringer på forhånd. Over 10 000 enheter blir støping det billigere alternativet. Under det vinner CNC eller metallplater.
Hvorfor er temperaturstyring så viktig i design av AI-robothus?
AI-systemer pakker tett elektronikk inn i trange rom. Metaller transporterer varme godt. Aluminium ligger på 120–180 W/m·K. Plast og kompositter fanger varme nær komponenter. Et forseglet hus forkorter komponentenes levetid. Ventiler, varmerør og vifter hjelper når passiv kjøling svikter.
Hvordan former produksjonsvolumet valget mellom vakuumstøping og sprøytestøping?
Vakuumstøping lager et begrenset antall kopier fra en silikonform. Ledetiden er flere dager. Sprøytestøping krever stålverktøy og uker med ledetid. For broproduksjon og markedsvalidering gir vakuumstøping ekte støpte deler uten verktøykostnadene. Robotteam bruker det før de bestemmer seg for stål.







