
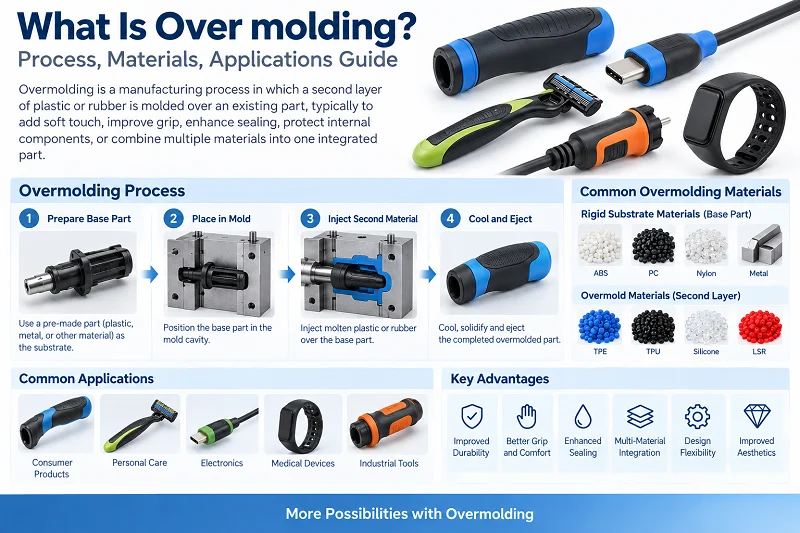
Overstøping er en type sprøytestøpeprosess. Den binder to materialer godt sammen. Hvert materiale gjør sin egen jobb. Denne prosessen er mye brukt i mange nye bransjer, som luftfart, smarte roboter og produksjon av medisinske deler. Denne veiledningen gir en fullstendig oversikt over overstøping. Den dekker prosessprinsippet, bruksområder, vanlige materialer og spesifikke operasjoner. Den svarer på alle spørsmålene dine.
1. Hva er overstøping?
Overstøping er en totrinns sprøytestøpeprosess. Først lages en basisdel med én plasttype. Denne basisdelen kalles substratet. Deretter plasseres substratet i en annen form. Et tynt ytre lag støpes på overflaten. Dette ytre laget er vanligvis et mykt plast- eller gummimateriale. Sluttresultatet er en enkelt del som er hard inni og myk utenpå. De to materialene gjør vanligvis forskjellige jobber i den kombinerte delen. Overstøping er mye brukt i mange bransjer til mange formål.
2. Hvordan fungerer overstøping?
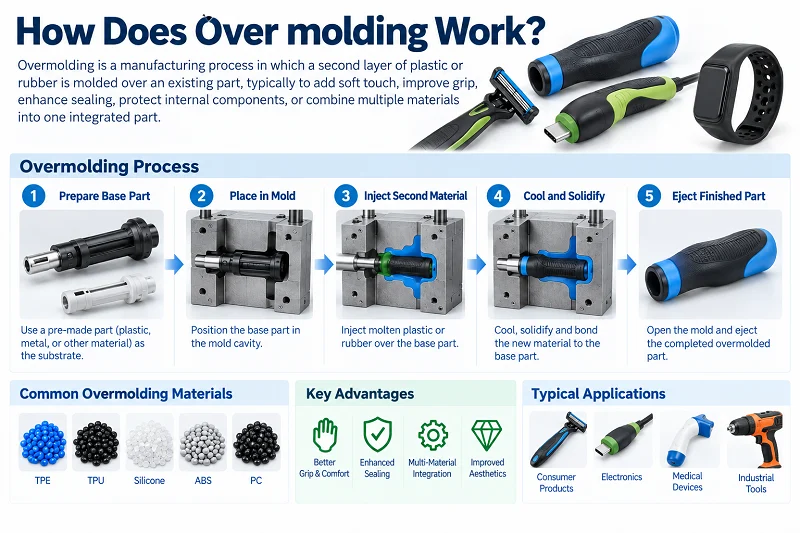
Overstøping gjøres i to trinn.
Trinn én: En basisdel lages med én plasttype. Denne delen kalles substratet. Substratet kan være hardplast eller metall.
Trinn to: Underlaget plasseres i en annen form. Deretter sprøytes et annet materiale in. Dette materialet er vanligvis myk plast eller gummi. Det vikler seg rundt underlagets overflate og danner et tynt ytre lag.
Hovedpoeng: De to materialene må binde seg kjemisk eller mekanisk. Ellers kan det ytre laget lett falle av.
Vanlige kombinasjoner: hardplast + mykplast, metall + gummi.
Sluttresultat: Den ene delen har fordelene til begge materialene. For eksempel er den hard inni og myk utenpå. Den er sterk og også sklisikker.
3. Overstøpingsdesign
Å bruke følgende beste praksis kan bidra til å sikre vellykket overstøping. Dette produserer produkter av høy kvalitet med god funksjon og utseende.
- Materialkompatibilitet. Velg materialer som har god binding og lignende smeltepunkter. Dette sikrer sterk og pålitelig binding mellom lagene.
- Design for liming. Lag riktige overflateegenskaper, underskjæringer og sammenlåsende strukturer. Dette bidrar til mekanisk binding mellom den støpte delen og overstøpningsmaterialet.
- Riktig veggtykkelse. Hold veggtykkelsen konsistent og riktig. Dette sikrer jevn materialflyt og forhindrer defekter som merker etter vask eller hulrom.
- Utkastvinkel. En utkastvinkel hjelper delen med å komme lett ut av formen. Det reduserer risikoen for delskade under utkasting.
- Unngå skarpe hjørner. Runde hjørner bidrar til å forhindre spenningskonsentrasjon. De hjelper også med materialflyten under overstøping.
- Legg til ventilasjonsfunksjoner i designet. Dette lar luft og gass slippe ut under injeksjon. Det forhindrer hulrom og innestengte bobler.
- Plassering av overstøpt materiale. Hold injeksjonspunktet for overstøpt materiale unna kritiske deler og kanter. Dette unngår at materialet setter seg fast eller blir skadet.
- Formdesign. Design formen med riktige systemer for porter, løpekanaler og kjølesystemer. Dette sikrer jevn materialflyt og høy produksjonseffektivitet.
- Vurder svinn. Vurder forskjellen i materialkrymping mellom den støpte delen og overstøpt materiale. Dette forhindrer vridning eller inkonsistente dimensjoner.

4. Overstøpningsmaterialer
4.1 Underlag (grunnmateriale)
Underlaget er vanligvis et hardt materiale med høyere styrke. Det gir strukturell støtte.
Vanlige underlag inkluderer:
- Hardplast: som ABS, PC, PA (nylon), PBT, PP. Disse materialene har god stivhet og stabile dimensjoner. De er de vanligste underlagene i overstøping.
- metaller: som rustfritt stål og aluminiumslegering. Metallsubstrater brukes der det er behov for høyere styrke eller konduktivitet, for eksempel håndtaksrammer eller kontakter.
- Elastomerer: som TPE og TPU. Brukes til underlag som trenger en viss fleksibilitet.
4.2 Overstøpt materiale (ytre lagmateriale)
Det overstøpte laget er vanligvis mykere. Det gir grep, forsegling, demping eller en komfortabel følelse. Vanlige materialer inkluderer:
- TPE (termoplastisk elastomer): Det vanligste overstøpningsmaterialet. Myk følelse. Justerbar hardhet. Binder godt med mange harde plasttyper.
- TPU (termoplastisk polyuretan): Utmerket slitestyrke. Egnet for bruksområder med høy slitasje.
- Silikon (LSR): Høy temperaturbestandighet. God biokompatibilitet. Brukes ofte i medisinske produkter og babyprodukter.
- Myk PVC: Lav kostnad. Men dårlig miljøytelse. Gradvis erstattet av TPE.
- Gummi: som EPDM og NBR. Brukes der det er behov for vær- eller oljebestandighet.
4.3 Viktige prinsipper for materialparing
De to materialene må kunne binde seg. Det finnes to bindingsmetoder:
- Kjemisk binding: De to materialene er kompatible på molekylært nivå. Bindingsstyrken er høy. Eksempler: TPE over ABS, TPU over PC.
- Mekanisk binding: Det ytre materialet er fysisk låst av overflatehumper og spor, eller underskjæringer på underlaget.
4.4 Vanlige paringseksempler
| · Substrat | · Overstøpning | · Søknad |
| · ABS | · TPE | · Håndtak for elektroverktøy |
| · PC | · TPU | · Telefondeksler |
| · PA | · Silikon | · Håndtak for medisinsk utstyr |
| · Metall | · Gummi | · Vibrasjonsdempende fester |

5. Spesifikke overstøpingsoperasjoner
5.1 Manuell overstøping
Manuell overstøping er den mest grunnleggende metoden. Prosessen er som følger:
- Form underlaget: Først støpes en hard substratdel med én form.
- Fjern underlaget: Underlaget tas ut av formen og avkjøles.
- Manuell plassering: En operatør plasserer substratet manuelt i hulrommet i en andre form.
- Andre injeksjon: Formen lukkes og injiserer overstøpematerialet. Det vikler seg rundt substratoverflaten.
- Fjern den ferdige delen: Etter avkjøling åpnes formen, og den siste delen fjernes.
Egenskaper:
- Trenger to former og to injeksjonsmaskiner (eller én maskin med formbytter)
- Underlaget må avkjøles før plassering, så det er ventetid
- Avhenger av manuell drift, så konsistensen varierer fra operatør til operatør
- Passer for små partier, mange produkttyper eller komplekse strukturer
Fordeler:
Enkel støpeformstruktur, lav investering, høy fleksibilitet.
Ulemper:
Lang produksjonssyklus, høye lønnskostnader, underlaget er lett å forurense.
5.2 Sprøytestøping med to stikk
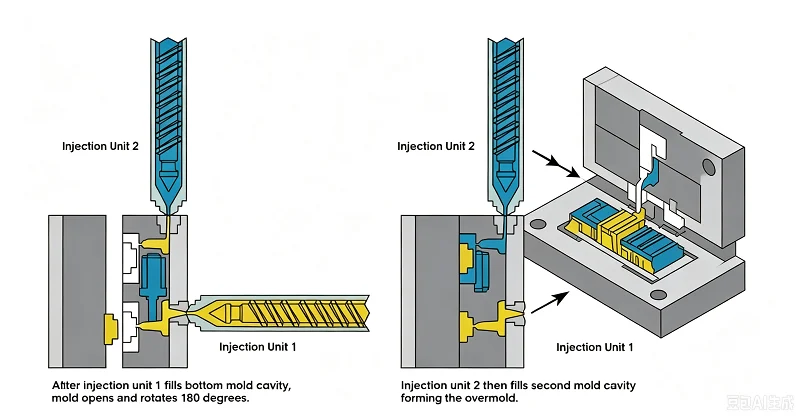
To-skutt sprøytestøping er en mer automatisert metode. Den bruker én to-skutt sprøytestøpingsmaskin og én roterende form.
Prosessen er som følger:
- Første skudd: Substratmaterialet injiseres på én stasjon i formen.
- Roter formen: Formen roterer 180 grader. Underlaget beveger seg til den andre stasjonen.
- Andre skudd: Overstøpningsmaterialet injiseres på den andre stasjonen. Det vikles direkte på underlaget.
- Avkjøl og kast ut: Den ferdige delen avkjøles og kastes ut. Deretter begynner neste syklus.
Egenskaper:
- Underlag og overstøping gjøres i samme form. Ingen manuell håndtering nødvendig.
- Overstøping skjer før underlaget er helt avkjølt. Bindingsstyrken er høyere.
- Kort produksjonssyklus. Egnet for storvolumsproduksjon.
- Kompleks formstruktur. Høye investeringskostnader.
Fordeler: Høy effektivitet, god konsistens, høy bindingsstyrke, egnet for automatiserte linjer.
Ulemper: Høye støpekostnader, vanskelige å endre modeller, ikke egnet for små partier.
5.3 Sammenligning av de to metodene
| Sammenligningsartikkel | Manuell overstøping | To-skudd sprøytestøping |
| Antall former | 2 setter | 1 sett (roterende form) |
| Manuell involvering | Høyt | Lav |
| Produksjonssyklus | Lang | Kort |
| Båndstyrke | Moderat | Høyt |
| Passende batchstørrelse | Lite parti | Stort parti |
| Investering i mugg | Lav | Høyt |

6. Hva er fordelene med overstøping
6.1 Bedre grepkomfort og sklisikring
Ved å støpe et mykt materiale (som TPE, TPU eller silikon) på det ytre laget, føles produktoverflaten mykere og har mer friksjon. Brukere kan holde det uten å skli lett. Det reduserer også tretthet ved langvarig bruk. Det er derfor elektroverktøy, tannbørster og håndtak til medisinsk utstyr ofte bruker denne prosessen.
6.2 Bedre tetting og vanntetting
Det myke ytterlaget sitter tett inntil underlaget og danner en effektiv forsegling. Det holder fuktighet, støv eller kjemikalier ute. Dette er nyttig for produkter som trenger vanntetting eller støvbeskyttelse, for eksempel utendørs elektronikk og hus til medisinske instrumenter.
6.3 Sterk binding, vanskelig å løsne
Det overstøpte laget danner en kjemisk eller mekanisk binding med underlaget under støping. Bindingsstyrken er mye høyere enn myke materialer som limes eller settes på senere. Det løsner ikke lett, faller ikke av eller skiller seg ved langvarig bruk.
6.4 Færre deler, enklere montering
Tradisjonelle metoder krever et separat mykt deksel som lages og deretter monteres. Overstøping kombinerer to trinn i ett. Dette reduserer antall deler og monteringstrinn. Det reduserer lønnskostnader og vanskeligheter med lagerstyring.
6.5 Fleksibel design, bedre utseende
Ulike farger og hardhetsnivåer kan overstøpes på underlaget. Dette skaper tofarget utseende eller lokale myke grepseffekter. Designfriheten er høyere. Produktet ser bedre ut og føles bedre.
6.6 Bedre holdbarhet
Det myke ytterlaget absorberer støt og vibrasjoner. Det beskytter den harde indre strukturen. Det fungerer som en pute ved fall eller kollisjoner. Dette forlenger produktets levetid.

7. Hva er ulempene med overstøping
Overstøping krever to former eller én to-sprøyteinjeksjonsmaskin. Investeringen i utstyr er høy. Underlaget og overstøpingen må være kjemisk eller mekanisk kompatible. Materialvalgene er begrensede. De to materialene har ulik termisk ekspansjonshastighet. De kan vri seg eller separere etter avkjøling. Produksjonssyklusen er lang. Manuelle metoder er avhengige av arbeidskraft. Konsistensen er dårlig. Defekte deler er vanskelige å bearbeide på nytt. Underlaget og overstøpingen kan ikke separeres. Produksjonskostnadene i små serier er høye. Det er vanskelig å bytte modell.

8. Overstøping vs. innsatsstøping
8.1 Kjerneforskjell
Innsatsstøping er en ett-trinns prosess. Det plasseres en ferdiglaget innsats (vanligvis metall) i formen. Deretter sprøytes plast inn for å vikle den rundt innsatsen. Sluttresultatet er en enkelt del som kombinerer metall og plast. Innsatsen gir styrke, gjenger eller konduktivitet.
Overstøping er en totrinnsprosess. Først støpes et plastsubstrat. Deretter plasseres substratet i en annen form. Et annet materiale sprøytes inn for å vikle seg rundt overflaten. Sluttresultatet er en del som er hard inni og myk utenpå, med en tolagsstruktur. Overstøpingslaget gir grep, tetting eller en bedre følelse.
8.2 Prosesssammenlikning
| Sammenligningsartikkel | Sett inn støping | Over støping |
| Prosesstrinn | Ett skritt | To trinn |
| Substrat | Metall- eller ikke-plastinnsats | Plast underlag |
| Ytre materiale | Plast | Myk plast eller gummi |
8.3 Hvordan velge?
Hvis du trenger metallstyrke eller konduktivitet, velg innsatsstøping. Hvis du trenger et mykt ytre lag for bedre grep eller tetting, velg overstøping.
De to kan også brukes sammen. Først, bruk innsatsstøping for å få et underlag med metallinnsatser. Deretter, bruk overstøping for å få en ferdig del med både styrke og en komfortabel følelse.

9. Hvilke bransjer bruker overstøping?
9.1 Medisinske innretninger
Håndtak på kirurgiske instrumenter, endoskopgrep, tannlegeverktøy og mer bruker overstøping for å forbedre grepkomforten og sklisikringen. Silikonoverstøpte lag har også biokompatibilitet. De tåler sterilisering ved høy temperatur.
9.2 Elektroverktøy
Driller, vinkelslipere, hammere og andre hus bruker vanligvis et hardt plastunderlag med myk TPE-overstøping. Dette gir sklisikring, støtdemping og isolasjon. Det forbedrer driftssikkerheten.
9.3 Forbrukerelektronikk
Telefondeksler, øretelefondeksel, smartklokkeremmer og mer bruker overstøping for et tofarget utseende og myk berøring. Det forbedrer også vanntetthet og støvtetthet.
9.4 Bilindustri
Ratt, girspaker, dørhåndtak og pakninger er overstøpt. Dette forbedrer følelsen, reduserer støy og forbedrer tettingen.
9.5 Daglige forbruksvarer
Tannbørstehåndtak, barberhøvler, grep til kokekar, sportsflasker og mer bruker myk overstøping for å forbedre komfort og sklisikkerhet.
9.6 Industriutstyr
Kontrollpaneler, instrumentgrep, industrielle håndtak og mer bruker overstøping for å forbedre holdbarhet og driftssikkerhet.

10. Hvorfor velge NOBLE som din produsent av overstøping
NOBLE tilbyr full støtte for overstøpingsprosjekter. Vi hjelper med designgjennomgang og materialvalg. Vi gir DFM-tilbakemeldinger for å forbedre deldesign. Vi bygger presisjonsformer for både substrat og overstøping. Vi tilbyr manuell og to-shot overstøping. Vi tilbyr også in-line inspeksjon for å kontrollere bindingskvaliteten. Teamet vårt håndterer små partier og masseproduksjon. Vi fører fullstendige prosessregistre for sporbarhet. Dette oppfyller ISO 13485-kravene for medisinske prosjekter. Fra prototype til produksjon støtter vi hele prosessen.
Vanlige spørsmål om Overstøping:
1. Hva er forskjellen mellom overstøping og innleggslist?
Innsatsstøping plasserer et metallinnlegg i formen, og sprøyter deretter plast rundt det. Overstøping lager først en plastbase, og støper deretter et mykt lag over det. Innsatsstøping er ett trinn. Overstøping er to trinn.
2. Hva er overstøping?
Overstøping er en totrinns sprøytestøpeprosess. Den støper et mykt ytre lag på en hard basisdel.
3. Er overstøping dyrt?
Overstøping koster mer enn standard sprøytestøping. Det kreves to former eller en to-shot-maskin. Men det sparer monteringskostnader ved store volumer.
4. Trenger delen din overstøping eller innlegg?
Velg overstøping for myke grep, tetting eller bedre følelse. Velg innlegg for metallgjenger, styrke eller elektriske kontakter.
5. Hva er de fem typene støping?
Sprøytestøping, blåsestøping, kompresjonsstøping, rotasjonsstøping og transferstøping.






