

Introduksjon
Sløve skjæreverktøy har større sannsynlighet for å gå i stykker. Hvis du har et ødelagt verktøy, har du et skrapstykke. Dette betyr timer med bortkastet tid. Dette er hva som skjedde.
Skader på CNC-verktøy viser seg ikke av seg selv. De bygger seg sakte opp. Du vil se små hakk på skjærekanten, spon som bygger seg opp på flanken og mikrosprekker forårsaket av termisk sykling. Etter det forverres skjæreytelsen, overflaten blir ruere, og dimensjonene er ikke lenger like presise.
Det er veldig viktig å forstå hvordan CNC-skjæreverktøy skades, slik at du kan sørge for at du får mest mulig ut av pengene. Hver feil betyr tap av produktivitet på grunn av maskinnedetid, verktøyutskifting og kasserte deler. Denne artikkelen vil se på hva som forårsaker feil og hva konsekvensene er, samt måtene operatører kan unngå det på.
Hva forårsaker at skjæreverktøy blir ubrukelige?
Et skjæreverktøy svikter. Årsaken er ikke alltid åpenbar. Her er hva som faktisk skjer ved kanten.
Slipende slitasje
Harde partikler kan forårsake friksjon med skjæreverktøyet. Materialet som bearbeides kan inneholde karbider eller oksider, eller arbeidsstykkets overflate kan ha et hardt oksidbelegg. Disse partiklene fungerer som sandpapir. Som et resultat blir CNC-skjærekanten slitt – så reduser skjærehastigheten. Da slutter verktøyet å skjære rent. Dette er en primær form for skade på CNC-skjæreverktøy i støpejern og høysilisiumaluminium.
Limslitasje (oppbygd kant)
Materialet på arbeidsstykket fester seg til verktøyspissen. Trykk og varme sveiser det der. Avleiringen vokser. Det endrer verktøyets geometri. Så brekker det av og tar med seg en del av verktøyet. Dette skjer med klebrige materialer som lavkarbonstål og aluminium. Eggen ser ut som den er avskallede. Klassisk CNC-verktøyskade fra vedheft.
Diffusjonsslitasje
Høy temperatur gjør det. Verktøymaterialet og arbeidsstykkematerialet blandes kjemisk på atomnivå. Atomer migrerer fra verktøyet og inn i sponen. Verktøyet mister hardheten sin på overflaten. Eggen slites raskt. Ingen mekanisk friksjon – bare varme.
Termisk sprekkdannelse
Skjæreverktøyet varmes opp og deretter avkjøles – om og om igjen. Dette fører til at overflaten gjentatte ganger utvider seg og trekker seg sammen. Disse syklusene fører til dannelse av sprekker. Først er sprekkene små, men de blir gradvis større. Etter hvert som sprekkene sprer seg til skjærekanten, forverrer kjølevæsken problemet. Samtidig øker termisk sjokk belastningen ytterligere.
Mekanisk avskalling og brudd
Det er alltid noe som gir etter – for mye kraft, verktøyet som treffer et hardt punkt, for stor skjæredybde, for rask matehastighet, en avskallede skjærekant eller et fullstendig brudd på verktøyets egg. Dette er plutselig skade på CNC-verktøyet.
Plastisk deformasjon
Skjærekanten var opprinnelig veldig hard, men varmen gjorde verktøymaterialet mykere. Skjæretrykket gjorde at den mykgjorte skjærekanten ble flat og krøllete. Verktøyet har blitt brukt noe, men skjærekanten er fortsatt i god stand. Skjæregeometrien er litt skjev. Dette er vanligvis hva som skjer når du skjærer i harde materialer med høye hastigheter.
Kantavskalling fra vibrasjon (vibrasjon)
Under drift på en CNC-dreiebenk vibrerer både skjæreverktøyet og arbeidsstykket. Skjærekanten slår mot arbeidsstykket tusenvis av ganger i sekundet. Hvert slag er som et lett hammerslag. Over tid begynner skjærekanten å flise seg. Når operatøren hører en lyd, har skaden på CNC-skjæreverktøyet allerede begynt.
Verktøymaterialet er inkompatibelt med arbeidsstykket eller kjølevæsken. Svovelet i arbeidsstykket reagerer med kobolten i karbidverktøyet – noe som fører til at bindemidlet løses opp, reduserer verktøyets styrke og fører til avskalling av skjærekanten. Dette er ikke slitasje, det er korrosjon.
Feil håndtering eller skade på belegget
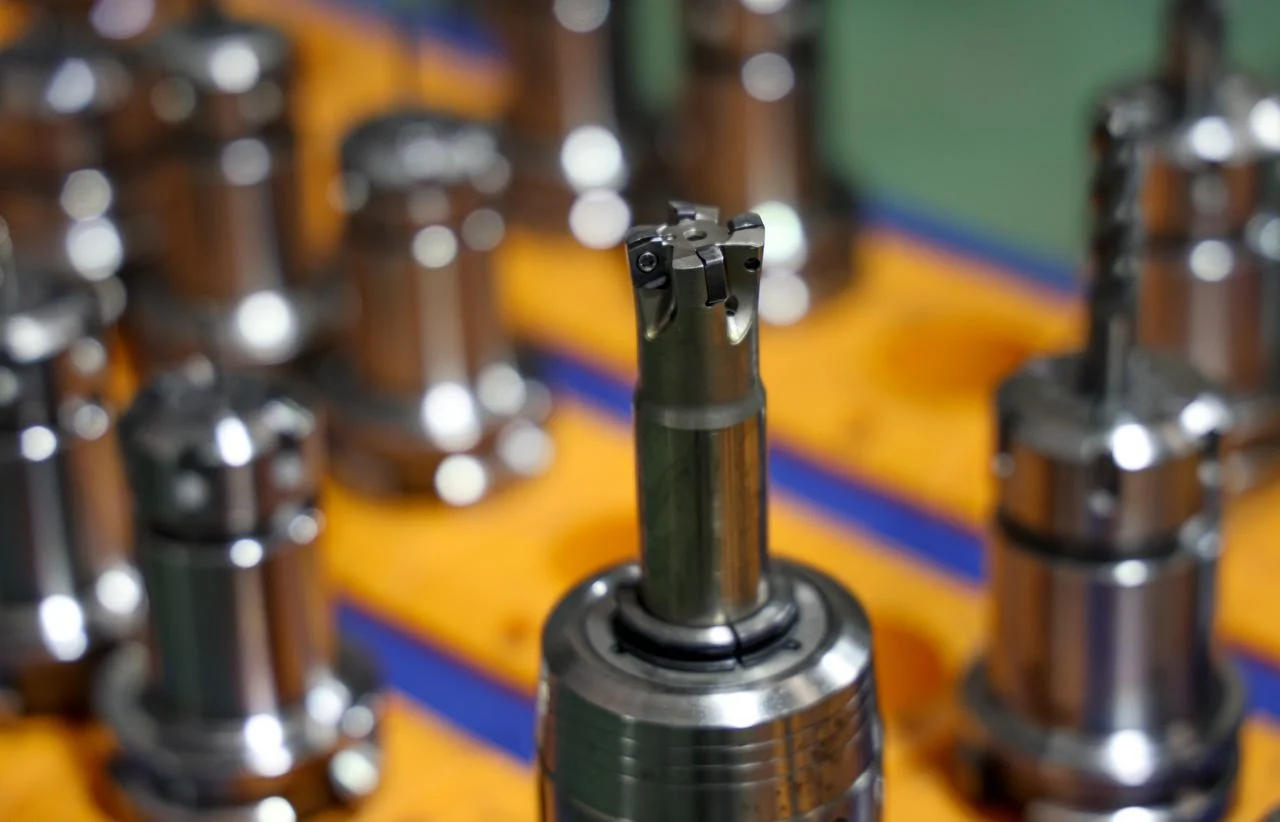
Noen ganger skjer skade allerede før verktøyet berører arbeidsstykket. Mistet i gulvet. Slått mot en verktøyholder. Oppbevares løst i en skuff. Et sprukket belegg eller en avskallede kant fra håndtering fører til for tidlig svikt i kuttet. Alt dette kan føre til at verktøyet brekker for tidlig under skjæreprosessen. Noen operatører tror dette skyldes maskineringsprosessen. Det er forebyggbar skade på CNC-verktøy.
Vil delen bli skadet når et CNC-verktøy fliser eller går i stykker?
Ja – Vanlige typer delskader
- Det ødelagte verktøyet drar seg over arbeidsstykket. Det graver seg inn. Overflaten blir ripete.
- Dimensjonsavvik. Verktøyet mangler et hjørne. Den programmerte banen samsvarer ikke med virkeligheten. Delen kommer ut for liten eller urund.
- Friksjon fra den skadede kanten genererer varme. Mye varme. Overflaten brenner. Deformasjonsherding følger. Nå kan ikke det neste verktøyet kutte den heller.
- Grader blir verre. Den ødelagte kanten river i stykker materialet i stedet for å skjære det. Delen ser grov ut. Kantkvaliteten består ikke inspeksjon.
I verste fall? Delen er fullstendig skrap. Ingen etterarbeid mulig. Dette er den reelle kostnaden for skade på CNC-verktøyet.
Skader under overflaten
De synlige ripene er ikke hele historien. Sprø materialer som keramikk, herdet stål og visse komposittmaterialer kan utvikle mikrosprekker under overflaten. Disse sprekkene er usynlige for det blotte øye. Når delen tas i bruk og utsettes for belastning, vil sprekkene forplante seg, noe som til slutt fører til delfeil. Det er vanskelig for operatører å vite at skader på CNC-skjæreverktøy har startet feilkjeden.
Når kan en del overleve CNC-verktøyfeil?
Grovfresingspassasjer har slingringsmonn. Det er materiale igjen. Et avskallede verktøy kan fortsatt etterlate nok materiale til at finbearbeidingsverktøyet kan rense det opp. Operatøren fanger det raskt. Maskinen stopper. Delen blir reddet.
Finishing-overganger har ingen slingringsmonn. Snittet er den endelige dimensjonen. Et ødelagt verktøy ødelegger overflaten. Det er ikke noe materiale igjen til å reparere det.
Operatørens responstid er viktig. Stopp maskinen innen sekunder, og skaden kan være overfladisk. La den kjøre i en ny omgang, og delen er borte.
Derfor er det avgjørende å forhindre skade på CNC-verktøy under finbearbeiding. Tapet forårsaket av en ødelagt endefres er lite, mens tapet som følge av en skrapt medisinsk titankomponent er enormt. Forstå forskjellen. Planlegg deretter.
Sjekkliste for CNC-maskinoperatør for å minimere verktøyskader
Her er en liste over ting CNC-dreiebenkoperatører bør sjekke, satt sammen av NOBLE-ingeniører. Hvis du holder deg til disse retningslinjene, kan du virkelig redusere risikoen for skade på CNC-skjæreverktøy og arbeidsstykker.
Mestre oppsettet
Maskinen er bare så stiv som den svakeste klemmen. Sjekk arbeidsfestet. Ingen bevegelse. Ingen vibrasjon. Sjekk utkast ved verktøyholderen. Noen få mikrometer med ustabilitet dreper kantene raskt. Hold verktøyets utstikk kort. Hver ekstra millimeter gir økt kraftoverføring. Kraftoverføring ødelegger verktøy. Gode oppsett forhindrer skade på CNC-verktøyet før spindelen dreier.
Lytt til kuttet
Maskinen snakker. Lytt.
En hvinelyd betyr gnissing, ikke skjæring. Endre hastighet eller mating. Vibrasjon er en lavfrekvent vibrasjon. Verktøyet spretter. Kanten fliser. Poppelyder betyr at verktøyet griper inn for hardt. Dra tilbake. Å ignorere disse lydene garanterer skade på CNC-skjæreverktøy.
Se på chipsene
Fargen på flisene forteller temperaturen. Sølvflisene er kalde. Stråfargen er varm. Blå eller lilla flisene er for varme. Verktøyet koker.
Sponformen forteller belastningen. Lange, trådete spon vikles rundt verktøyet. De skjærer om. De brekker kanter. Små, ødelagte spon er målet. C-formede spon er ideelle. Pulverflis betyr at verktøyet er sløvt.
Sponstørrelsen forteller om matingen. Tynne spon betyr for lite belastning. Verktøyet gnir. Tykke spon betyr for mye belastning. Verktøyet vil brekke.
Proaktiv chiphåndtering
Spon må fjernes fra skjæresonen. Kjølevæske vasker dem bort, og luftstrømmen blåser dem ut. Sponresirkulering er den primære årsaken til skade på CNC-skjæreverktøy. Når et verktøy skjærer den samme sponen to ganger, akselererer hvert snitt slitasje på kantene.
Hullboresyklusen er svært effektiv ved bearbeiding av dype hull eller dype spor. Når verktøyet trekkes tilbake, fjernes spon, og kjølevæsken kan nå bunnen. Dette forhindrer sekundær skjæring og varmeoppbygging, og unngår dermed verktøybrudd.
Følg sjekklisten. Hver gang du setter opp maskinen, for hver jobb. Dette reduserer antallet knekkskader på CNC-verktøy, forlenger verktøyets levetid og sikrer delkvalitet.
Vit når du skal gripe inn
Maskinen vet ikke at verktøyet dør. Operatøren gjør det.
Lytt etter toneforskyvninger. Et sunt kutt har en jevn stigning. Øker stigningen? Er verktøyet sløvt. Faller det? Verktøyet er avskallet. Se på overflatefinishen. Den var glatt. Nå er den ru. Noe har endret seg. Spor verktøyets levetid. Tell deler per egg. Når gjennomsnittet er femti deler, og dette verktøyet når førtiåtte, bytt det tidlig. Å vente på feil garanterer skade på CNC-verktøyet og en skrapt del.
Kjølevæske- og smøremiddeldisiplin
Retningen på kjølevæskestrømmen er kritisk. Den bør rettes mot skjæreflaten, ikke mot verktøyskaftet. Skjæreggen trenger kjøling, men skaftet trenger ikke det.
Kjølevæskestrømmen er kritisk. Hvis strømningshastigheten er for lav, vil spon bli liggende i skjæresonen, hvor de vil bli kuttet gjentatte ganger, noe som forårsaker verktøyslitasje. Selv om en høy strømningshastighet kan skylle bort spon, øker den risikoen for termisk sjokk. Kontakt mellom et varmt verktøy og kald kjølevæske kan forårsake sprekker, som er en skjult årsak til skade på CNC-skjæreverktøy. Bruk kjølevæsken riktig. For materialer som ikke er motstandsdyktige mot termisk sykling (som karbid på hardt stål), anbefales det å bytte til luftblåskjøling.
Viktige ting du ikke bør gjøre for operatører
Ignorer aldri et problematisk arbeidsstykke. Et arbeidsstykke med ru overflate er et varseltegn. Det neste arbeidsstykket vil være enda verre. Verktøyet vil knekke.
Aldri juster matingshastigheten og skjærehastigheten vilkårlig. Hvis du øker matingshastigheten til 150 % bare fordi tidsfristen er knapp, vil verktøyet betale prisen. Det vil ryke, og spindelen vil stoppe. Tidsfristen vil bli enda knappere.
La aldri et ødelagt verktøy stå i verktøyholderen. Fjern det umiddelbart, inspiser holderen og rengjør den. Dette forhindrer at ødelagte verktøyfragmenter skader monteringsflaten til det neste verktøyet. Dette vil forårsake radial utkastning. Radial utkastning fører til ytterligere skade på CNC-verktøy. En ond sirkel begynner her.
Regelen om myk berøring
Skjæreverktøy er ikke brekkjern; tving dem aldri inn i verktøyholderen ved å slå på dem eller slipp dem ned på arbeidsbenken.
Når du bruker et skjæreverktøy, behandle det som om skjærekanten er ekstremt skarp – for det er den. Hakk i skjærekanten forårsaket av feil håndtering vil gjøre verktøyet ineffektivt umiddelbart under skjæring. Dette kan forebygges fullstendig.
Bruk en momentnøkkel til å stramme spennhylsemutteren, og stram den til angitt moment. For hard stramming kan deformere spennhylsen, noe som fører til at verktøyet blir feiljustert. For hard stramming kan føre til at verktøyet faller ut. Begge situasjoner kan føre til at bladet brekker.
Håndter verktøy forsiktig. Hold hendene, verktøyskaftet og verktøyet rene. Dette er profesjonalitet. Det er slik skade på CNC-verktøy stoppes før maskinen starter.
NOBLE: Din partner i Presisjonsproduksjon
Vi er en spesialisert produsent innen CNC-maskinering og metallbearbeiding. Vi ser de reelle kostnadene ved slitte kanter, ødelagte endefreser og skrapede deler. Denne veiledningen er basert på den erfaringen.
Våre produksjonsevner
Vi tilbyr en komplett produksjonsløsning fra ende til ende, som bygger bro mellom design og levering:
- CNC Maskinering: 3-akset, 4-akset og 5-akset fresing. CNC-sving. Maskinering av sammensatte freser og dreier.
- Sheet Metal Fabrication: Laserskjæring, stansing, bøying, sveising, etterbehandling.
- Fullstendig tjenesteomfang: Designassistanse. Prototyping. Produksjonsserier. Overflatebehandling. Sluttmontering.
Sertifisert kvalitet du kan stole på
Vår forpliktelse til presisjon og pålitelighet støttes av internasjonalt anerkjente sertifiseringer:
- ISO 9001: 2015 – Konsekvente prosesser. Dokumenterte kontroller. Repeterbar kvalitet.
- ISO 13485: 2016 – Standard for medisinsk utstyr. Streng prosesskontroll. Kritisk for komponenter der skade på CNC-skjæreverktøy ikke kan tolereres.
Hvorfor jobbe med NOBLE?
En komplett løsning : Fra skisse til ferdig produkt. Én leverandør. Ingen behov for konstant oppfølging.
Ingeniørstøtte : DFM-vurderinger. Vi identifiserer slitasjerisiko før verktøyet i det hele tatt berører maskinen. Vi reduserer verktøybrudd på CNC-maskiner ved å optimalisere design – ikke bare kjøre programmer.
Gjennomsiktig kommunikasjon : Tydelige leveringstider. Ærlig tilbakemelding. Kontinuerlig forbedring. Ingen overraskelser.
FAQ
Hvordan kan jeg vite om et verktøy er i ferd med å gå i stykker før det faktisk svikter?
Lytt etter et tonefall eller en ny hvinelyd. Se etter fargeendringer i sponen eller forringelse av overflatefinishen. Våre operatører bruker belastningsovervåking i sanntid og planlagte verktøykontroller for å forhindre skade på CNC-verktøyet før det forårsaker uplanlagt nedetid.
Kan et avskallede eller litt slitt verktøy slipes på nytt og brukes om igjen?
Ja, for HSS og noen hardmetallverktøy, men ettersliping endrer geometrien og fjerner belegg. For presisjonsarbeid er utskifting tryggere, så vi overvåker verktøyets levetid nøye for å unngå å stole på etterslipte verktøy for kritiske funksjoner.
Hvordan skiller metallbearbeiding seg fra CNC-maskinering når det gjelder verktøyslitasje?
Metallplater bruker stanser, matriser og lasere – ingen roterende skjæreverktøy. Slitasje på stansen forårsaker imidlertid grader, og skade på laserdysen påvirker skjærekvaliteten.
Kan NOBLE håndtere både prototyping og storproduksjon?
Ja, fra 1–10 deler for rask prototyping til over 10 000 produksjonsserier, med jevn kvalitet på tvers av begge. Vi bruker de samme prosessene og inspeksjonsstandardene uavhengig av mengde.
Hvilke designformater godtar dere for tilbud?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF og PDF. For metallplater foretrekkes et flatt mønster i DXF. Våre ingeniører kan også gi råd om endringer i DFM for å redusere skader på CNC-skjæreverktøy og senke kostnader.
Hvordan sikrer du delkvalitet hvis et verktøy viser tegn til slitasje midt i produksjonen?
Inspeksjoner underveis, systemer for overvåking av verktøyslitasje og umiddelbar rekvalifisering av det første stykket etter et verktøybytte. ISO 13485 krever denne disiplinen – vi sender ikke gjetting.
Tilbyr dere monteringstjenester utover bare maskinering av deler?
Ja, inkludert innsetting av maskinvare, sveising, mekanisk montering og emballasje. Vi leverer bruksklare produkter, ikke bare løse komponenter.






