

Eksoskelett CNC-maskinering lager deler til bærbare robotsystemer. Denne prosessen gir presisjonen og repeterbarheten disse menneskeskapte utvidelsessystemene trenger. Medisinske eksoskjeletter hjelper med rehabilitering og mobilitet, mens industrielle versjoner reduserer skader. Å oppnå et høyt styrke-til-vekt-forhold er nøkkelen. Hvordan håndterer prosessen de spesielle kravene til disse systemene? Svaret ligger i materialvalg og designstrategier som balanserer ytelse med kostnad. Komplekse former reduserer vekten samtidig som de bevarer den strukturelle integriteten, og stramme toleranser sørger for at bevegelsen er jevn.
Hva er eksoskjelett CNC-maskinering?
Definisjon og kjernearbeidsflyt
Subtraktiv produksjon for bærbar robotikk
Eksoskelett CNC-maskinering fjerner materiale fra en solid blokk for å lage endelige former. Denne subtraktive metoden lar ingeniører kontrollere alle dimensjoner og overflater. Tilnærmingen fungerer bra for bærbare robotsystemer fordi passform påvirker komfort og funksjon. Prosessen begynner med en blokk av metall eller plast. Maskinen fjerner alt som ikke samsvarer med 3D-modellen. Det som er igjen er en presis komponent klar for montering. Ingeniører velger subtraktive metoder fordi solide blokker ikke har noen interne defekter eller laglinjer. Materialstrukturen forblir den samme gjennom hele delen.
Automatisert kutting, boring og sliping
CNC-utstyr følger digitale programmer for å skjære, bore og slipe på egenhånd. Maskinen leser verktøybanene og beveger skjæreverktøyene langs dem. Ingen manuelle endringer skjer under syklusen. Denne automatiseringen holder ting konsistent fra en komponent til den neste. Operatører laster inn materialet og starter programmet. Maskinen gjør resten uten menneskelig innblanding. Hver del samsvarer nøyaktig med designet. Programmet kontrollerer spindelhastighet, matehastighet og skjæredybde for hver operasjon. Ulike verktøy håndterer grovarbeid, etterbehandling og detaljfunksjoner.
HEI Junia Engineering School-prosjektet gir et reelt eksempel. Teamet deres bygde et bevegelig eksoskjelett i aluminium ved hjelp av en CNC-arbeidsflyt. Den automatiserte prosessen lot dem lage pålitelige komponenter med nøyaktige dimensjoner. Prosjektet viste hvordan subtraktive metoder skaper lette strukturer for menneskelig utvidelse.
CNC-maskinering for robotiske eksoskjeletter
3-akset grovfresing og 5-akset etterbearbeiding
Produsenter deler arbeidet inn i to trinn. Først kommer 3-akset grovfresing. Dette trinnet fjerner bulkmateriale raskt. Større verktøy kutter tykke passeringer for å komme raskt nær den endelige formen. Kortere verktøylengder gjør oppsettet stivere etterpå. Deretter forbedrer 5-akset etterbehandling hver overflate for å oppfylle designspesifikasjonene.
5-aksetrinnet gir klare fordeler. Verktøyet beveger seg fra alle vinkler. Komponenten forblir fastspent i én posisjon. Dette unngår feil ved å flytte den mellom oppsett. Typisk 5-akset arbeid har toleranser rundt ±0.01 mm for skjøtkomponenter. Komplekse strukturer kan trenge et område på ±0.005 mm til ±0.05 mm. Disse stramme tallene sørger for at monteringen beveger seg jevnt under bruk.
5-aksede funksjoner for anatomiske former
5-akset simultan maskinering skaper former som samsvarer med menneskets anatomi. Verktøyet beveger seg langs fem akser samtidig. Det produserer buede skjelettstrukturer, hule indre kanaler og asymmetriske mekaniske hus. Disse delene ville vært umulige med enklere oppsett. Maskinen kan nå underskjæringer og komplekse konturer i én operasjon. Verktøyet vipper og roterer for å få tilgang til skjulte overflater uten å kollidere med arbeidsstykket. Denne funksjonen gjør 5-akset til det beste valget for bærbar robotikk.
Maskintyper og konfigurasjoner
Vertikale og horisontale maskineringssentre
Vertikale sentre håndterer mindre arbeidsstykker. De er enkle å laste og betjene. Horisontale sentre passer til større rammeseksjoner. Tyngdekraften fjerner spon fra dype lommer. Begge typene har sin plass avhengig av komponentstørrelse og geometri.
| Maskintype | Roll i produksjon av eksoskjelettkomponenter med anatomiske geometrier | Støttende detaljer |
| 5-akset maskinering | Primær ryggrad for anatomiske geometrier | Muliggjør verktøytilnærming fra alle vinkler, eliminerer flere oppsett, holder delen fastspent slik at geometriske forhold er låst |
| 3-akset maskin | Anbefales ikke for anatomiske geometrier | Flere oppsett introduserer stablingsfeil som kan skyve et kritisk bor ut av toleransebåndet; kan ikke nå underskjæringer |
| Dreiebenker / sveitsermaskiner | Sekundær, for aktuatorkomponenter | Sveitsersk presisjonsdreiing er viktig for små, lange og tynne komponenter som aktuatoraksler, svingtapper og gjengede innsatser |
| Presisjonsdreiesentre med roterende verktøy | For harmoniske drivkomponenter | Tillater fresing av flate hull, boring av tverrhull og skjæring av gjenger i samme oppsett |
Flerakssystemer og sveitserdreiebenker
5-aksesenteret er hovedverktøyet for anatomisk arbeid. Det holder funksjonene justert fordi komponenten aldri flyttes til et annet oppsett. Standard 3-aksede maskiner er et dårlig valg her. Flere oppsett skaper stablingsfeil som kan skyve et kritisk borehull ut av toleransebåndet. 5-aksesystemet fjerner denne risikoen fullstendig. Maskinen holder delen på et vippbart rotasjonsbord. Dette lar verktøyet nå fem sider av delen i ett oppsett. Ingen spesielle fester er nødvendig for komplekse vinkler.
Sveitser-type dreiebenker håndterer små roterende seksjoner. De lager motorhus, lagerbaner og svingtapper. Disse trenger tett konsentrisitet. Sveitser-type metoden støtter materiale nær skjæreverktøyet. Dette forhindrer avbøyning under kuttet.
Dreiesentre med roterende verktøy gir økt fleksibilitet. De freser flate deler, borer tverrhull og kutter gjenger i samme oppsett. Dette reduserer syklustiden og forbedrer nøyaktigheten. 5-aksemetoden håndterer komplekse robotformer i ett enkelt oppsett. Ved å kombinere disse maskintypene får produsentene hele spekteret som trengs for produksjon av bærbare roboter.
Materialer for CNC-maskinering av eksoskjelett
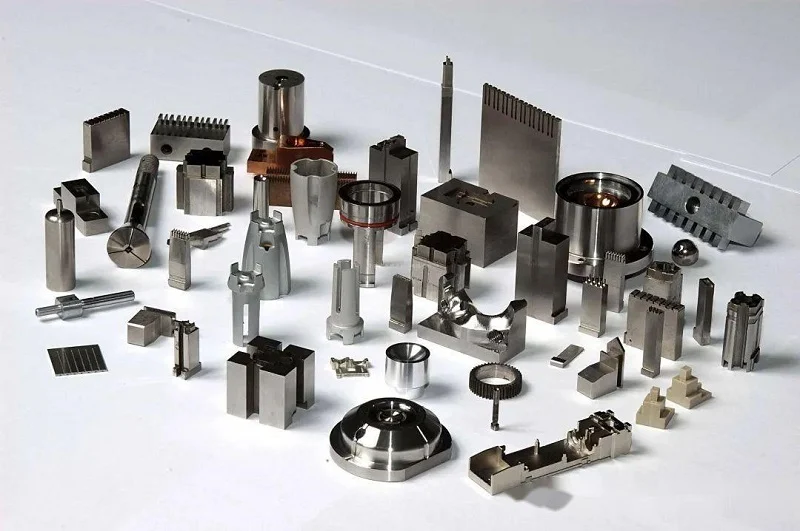
Titanlegeringer
Grad 5 og grad 23
Titan er et godt valg for eksoskjelettdeler som bærer vekt. Grad 5 er den mest brukte typen. Den er sterk og motstår rust godt. Grad 23 er mykere og tryggere for kroppen. Det er mindre sannsynlig at det forårsaker allergier ved berøring av huden. Begge typene holder seg sterke selv etter mange bruksområder.
Bærende skjøter og rammer
Disse legeringene fungerer utmerket i skjøter og rammer. De har et utmerket styrke-til-vekt-forhold. Så delene er sterke, men ikke tunge. Titan motstår også skader fra svette og fuktighet. Dette gjør det trygt å bruke. Ulempen er kostnaden og hvor vanskelig det er å skjære. Det er vanskeligere å skjære enn aluminium. Verktøy slites raskere, og skjæringen må gå saktere.
Aluminium legeringer
6061 og 7075 for rammer
Aluminium er et pålitelig materiale for eksoskjelettrammer. HEI Junia Engineering School-prosjektet brukte aluminium til sitt bevegelige eksoskjelett. Grad 6061 er enkel å skjære og sveise. Grad 7075 er sterkere, men vanskeligere å forme. Begge er lette, noe som er viktig for bærbare enheter.
Anodisering og overflatebehandling
Anodisering legger et beskyttende lag på aluminium. Dette øker slitestyrken og lar deg legge til farge. Det bidrar også til å forhindre rust. En glatt overflate er viktig for komfort og renslighet. Ekstra trinn som perleblåsing eller polering kan få det til å føles bedre.
Karbonfiber og tekniske plaster
Utfordringer med CFRP-maskinering
Karbonfiberkompositter er veldig sterke og stive. De er veldig lette. Disse egenskapene fungerer bra for lemstøtter og rammer. Men CFRP er vanskelig å maskinere. Fibrene rakner og sløver verktøy raskt. Skjærestøv må håndteres med forsiktighet. Delaminering kan oppstå ved boring.
PEEK-, Delrin- og Nylon-grensesnitt
Teknisk plast gjør forskjellige jobber. PEEK er bra for varme eller sterile omgivelser. Delrin holder formen og er lett å skjære. Nylon absorberer støt og vibrasjoner. Disse materialene går ofte mellom metalldeler og kroppen. De reduserer vekt og gir komfort. Å velge riktig materiale påvirker kostnaden, hvor lett det er å skjære og hvilken etterbehandling det trenger. Hver type har sine egne avveininger.
Kritiske eksoskjelettkomponenter laget med eksoskjelett CNC-maskinering
Eksoskelett CNC-maskinering lager de viktigste robotdelene som lar bærbare systemer fungere. Ledd, braketter, hus og strukturelle deler kommer alle fra denne prosessen. Hver del må oppfylle nøyaktige spesifikasjoner. Indego-prosjektet viser dette godt. Ingeniører brukte Protolabs' CNC-maskinering og 3D-printing under utviklingen. De brukte CNC-tjenester til å maskinere inventar som holdt komponenter for ultralydsveising. Dette trinnet var nøkkelen til å bygge det robotiske eksoskjelettet. Den samme presisjonen ligger i hver del av en ferdig enhet.
Ledd og artikulasjonsmekanismer
Hengselmonteringer og roterende ledd
Hengselenheter og roterende ledd danner den bevegelige kjernen i ethvert eksoskjelett. Disse delene håndterer konstant bevegelse og belastning. Et hofteledds kule-og-hylse-grensesnitt må støtte fleksjon, ekstensjon, abduksjon og adduksjon. Det bærer også kroppsvekt. Dette krever høy strukturell stabilitet og svært lite slakk. CNC-maskinering kombinert med CAD-modellering lar ingeniører designe og skjære hylsen for best mulig passform. Kulekomponenten kan lages med toleranser så små som noen få mikrometer. Hylsen er maskinert for å matche disse toleransene. Den resulterende tette passformen minimerer slakk i leddet. Jevn artikulasjon følger. Pålitelig biomekanisk ytelse kommer deretter.
Toleransekrav for jevn bevegelse
Toleransekontroll skiller gode skjøter fra fantastiske. Tabellen nedenfor viser hva ulike komponenter trenger.
| Komponent | Presisjonskrav | Produksjonsdetaljer |
| Harmoniske reduksjonsenheter | ≤0.005 mm elliptisitet på kamflater | Kontroller deformasjon av ultratynnveggede fleksible spliner (0.2–0.8 mm veggtykkelse) via presisjonssliping |
| RV-reduksjonsgir | ≤±0.01 mm posisjonsnøyaktighet | Toleransekomplekse syklodale tannprofiler og bolthusboringer; kritisk for robotbaser med tung belastning |
| Kryssede rullelager | ≤0.003 mm rundhet; Ra ≤0.2 μm ruhet | Oppretthold presisjon i løpebanen selv med tynnveggede konstruksjoner |
| Felleshus | ≤0.02 mm posisjonsnøyaktighet for flere hull | Balanse mellom lettvektsdesign i 6061/7075 aluminium og strukturell stivhet |
| Prosesskontroller | CPK > 1.33 for høyvolumproduksjon | Spesialiserte festeanordninger for tynnvegget deformasjonskontroll, måling i maskinen og slitasjekompensasjon, SPC og etterbehandling som anodisering og presisjonssliping |
Presisjons-CNC-maskinering lager også nøyaktige hus og komplekse baner for sensorer og kontrollledninger. Dette gir jevn fordeling av trykksensorer, som de under føttene. Små bevegelser fanges opp, og responsen blir bedre. Flerakset presisjonsmaskinering skaper beskyttende lag av aluminium og polymerlegeringer. Disse lagene er formet for å passe til spesifikke skjøtgeometrier. De beskytter sensitive sensorer og kontrollenheter mot fuktighet og miljøskader. For kule- og boltledd under belastning reduserer etterbehandlingsmetoder som fysisk dampavsetning, kjemisk dampavsetning, polering og presisjonsmaskinering slitasje og friksjon. Speilblank polering gjennom presisjonsmaskinering og slipeprosesser reduserer overflatefeil. Dette bidrar til å holde skjøtbevegelsen jevn over tid.
Strukturelle rammer og koblinger
Topologioptimalisering for vektreduksjon
Vekt er viktig i bærbare systemer. Hvert gram påvirker hvor komfortabel brukeren føler seg og hvor sliten de blir. Topologioptimalisering fjerner materiale der det ikke er nødvendig. Resultatet er en ramme som beholder styrken sin, men mister ekstra masse. Denne optimaliseringen fungerer sammen med maskinering. Ingeniører simulerer først lastbaner. Deretter kutter de bort alt som ikke bærer spenning. Den endelige formen ser ofte organisk ut. Den følger kraftlinjer i stedet for enkle geometriske former.
Tynnveggede og komplekse geometrier
Tynnveggede seksjoner og komplekse geometrier presser maskinering til det ytterste. Disse funksjonene sparer vekt uten å ofre stivhet. Men de bøyer seg også under skjæring. Spesialiserte festeanordninger holder tynne vegger på plass. Måling i maskinen fanger opp eventuelle avvik umiddelbart. Slitasjekompensasjon holder verktøyene skarpe og nøyaktige. CNC-rammer i ett stykke fjerner skjøter og festemidler. Dette reduserer vekten ytterligere og øker den generelle stivheten. Slitesterke strukturrammer drar nytte av denne tilnærmingen. Designet føles lettere på kroppen. Det varer også lenger under gjentatt belastning.
Braketter, hus og kontakter
Tilpassede grensesnitt for menneskelig anatomi
Braketter og kontakter må passe menneskekroppen. Hver bruker har en ulik form. Tilpassede grensesnitt løser dette problemet. CNC-maskinering kutter hver brakett slik at den passer til brukeren. Dette forbedrer ergonomien og reduserer trykkpunkter. Leddhus følger samme logikk. De omslutter leddene og beskytter interne mekanismer. Hofte-/kneleddhus trenger en presis kontur. Dårlig passform forårsaker ubehag og begrenser bevegelse. En god passform føles naturlig. Brukeren glemmer at enheten er der.
Gjengede innsatser og festefunksjoner
Gjengede innsatser og festefunksjoner holder alt sammen. Disse små detaljene avgjør om en enhet holder seg stram eller løsner. CNC-maskinering kutter gjenger med nøyaktig stigning og dybde. Den borer også tverrhull og freser flate hull i samme oppsett. Dette holder alle funksjoner på linje. Aktuatorfester trenger dette nivået av forsiktighet. En feiljustert gjenge kan strippes under belastning. En godt kuttet gjenge varer i tusenvis av sykluser. Aktuatoren holder seg sikker. Hele systemet forblir pålitelig.
Fordeler med eksoskjelett CNC-maskinering
Presisjons-CNC-maskinering og repeterbarhet
Oppnå stramme toleranser
Snære toleranser avgjør om en bærbar enhet beveger seg jevnt eller setter seg fast. Presisjons-CNC-maskinering når tall som andre metoder ikke kan matche. Sliping oppnår typisk ±0.005 mm og best mulig ±0.001 mm. CNC-fresing holder typisk ±0.025 mm og best mulig ±0.005 mm. Trådgnist går enda tettere ved ±0.0001 tommer (0.0025 mm) eller bedre. Disse tallene er viktige for skjøtgrensesnitt og aktuatorfester. En slurvete boring ødelegger justeringen. En presis boring holder alt i riktig posisjon.
Konsistens på tvers av produksjonsløp
Repeterbarhet er det som skiller hobbybygg fra ekte produkter. Hver enhet må matche den første. CNC-automatisering leverer dette. Maskinen følger det samme programmet i hver syklus. Ingen menneskelig variasjon sniker seg inn. Denne konsistensen hjelper eksoskjelett-CNC-maskinering med å skalere fra én prototype til full produksjon. Kjøpere får identisk geometri og tilpasning på tvers av hvert parti.
Komplekse geometrier og designfrihet
Underskjæringer, konturer og organiske former
Full 5-akset simultan maskinering beveger alle fem aksene samtidig. Dette åpner for underskjæringer og skulpturerte overflater. En italiensk ingeniør jobbet med Lewei Precision for å bygge et passivt eksoskjelett for hele kroppen ved hjelp av denne metoden. Verktøyet nærmer seg fra mange vinkler i ett oppsett. Kumulative feil fra reposisjonering forsvinner. Organiske former som følger menneskets anatomi blir mulige.
Rask prototyping og iterasjon
CNC og 3D-printing fungerer ofte sammen. Indego-prosjektet brukte begge deler under utviklingen. Ingeniører stolte på CNC-maskinering for inventar og presise deler. Additiv produksjon håndterte komplekse geometrier og tilpasning. Denne kombinasjonen fremskynder iterasjon. Designere tester ekte metalldeler tidlig. De oppdager problemer før verktøyet kuttes.
Materialallsidighet og overflatefinish
Metaller, plast og kompositter
CNC håndterer et bredt spekter av materialer. Aluminium, rustfritt stål, titan, messing, kobber og herdet stål er alle maskinert bra. Hver av dem har forskjellige vekt- og styrkeavveininger. Tabellen nedenfor viser hvordan CNC står seg mot additiv produksjon.
| Kategori | CNC Maskinering | Additiv Manufacturing |
| Mekanisk styrke | Sterke, tette deler fra solid materiale | Lagbinding skaper svake punkter |
| Toleranser | Veldig tett og konsistent | Moderat; varierer etter teknologi |
| Overflatebehandling | Glatt, ofte monteringsklart | Grovere; kan trenge etterbehandling |
| skalerbarhet | Skalerer jevnt til full produksjon | Best for løp med lavt volum |
| Materialalternativer | Bredt utvalg, inkludert titan | Begrenset i noen metaller |
| Strukturell integritet | Helt tett; ingen støttestrukturer | Kan trenge varmebehandling |
| Del størrelse | Ikke begrenset av byggekammer | Byggekammerets grenser for størrelse |
| Varme motstand | Stabil ved høye temperaturer | Risiko for termisk forvrengning |
Maskinbearbeidet vs. polert overflate
Overflatefinish påvirker komfort og hygiene. Maskinbearbeidede overflater fungerer fint for innvendige braketter og hus. Polerte overflater passer til hudkontaktpunkter. Spegelgnist når ±0.00005 tommer (0.0013 mm) eller bedre. Dette glatthetsnivået reduserer friksjon og slitasje. Det gjør også rengjøring enklere for medisinsk bruk.
Designhensyn for eksoskjelett-CNC-maskinering
Balansering av presisjon og kostnad
Toleranser påvirker hvordan en bærbar enhet passer og føles. En løs skjøt vingler og forårsaker ubehag. En stram skjøt beveger seg jevnt og føles naturlig. Men strammere toleranser koster mer fordi maskinen går saktere, verktøy slites raskere og inspeksjon tar lengre tid. Ingeniører må finne det optimale punktet. Kritiske grensesnitt som skjøtboringer trenger de strammeste spesifikasjonene. Ikke-kritiske braketter kan være løsere. Denne balansen holder enheten trygg uten å sprenge budsjettet.
Beste praksis for GD&T
GD&T forteller maskinisten hva som virkelig betyr noe. Den definerer referanser, funksjonskontroller og tillatt variasjon. God GD&T starter med tydelige referanser ved å velge stabile overflater. Bruk posisjonstoleranser for hullmønstre og profilkontroller for buede overflater. Unngå overtoleranse for funksjoner som ikke påvirker funksjonen. Dette gjør inspeksjonen enkel og reduserer svinnet. Målet er å kommunisere designintensjonen uten å legge til unødvendige kostnader.
Ra-verdier for komfort og hygiene
Overflatefinish påvirker hvordan enheten føles mot huden. Ru overflater irriterer huden og fanger bakterier, mens glatte overflater føles bedre og er lettere å rengjøre. Ra måler gjennomsnittlig overflateruhet. Lavere Ra betyr en glattere overflate. Tabellen nedenfor viser typiske krav.
| Søknad | Ra-området | Merknader |
| Hudkontaktpunkter | Lav Ra | Myk følelse, enkel å rengjøre |
| Innvendige braketter | Moderat Ra | Funksjonell, ikke rørt |
| Felles grensesnitt | Lav Ra | Reduserer friksjon og slitasje |
Etterbehandling for medisinsk og industriell bruk
Medisinske eksoskjeletter trenger ekstra pleie. Polering fjerner verktøymerker og skaper en hygienisk overflate. Anodisering legger et beskyttende lag på aluminium. Kuleblåsing gir et ensartet matt utseende. Industrielle enheter kan hoppe over kosmetiske trinn og fokusere på slitestyrke i stedet. Riktig etterbehandling avhenger av hvor enheten skal brukes.
Oppsettstid og verktøyendringer
Hvert oppsett øker kostnadene fordi maskinen stopper, operatøren reposisjonerer delen, og nøyaktigheten kan endre seg. Femakset maskinering reduserer oppsett siden delen forblir fastspent. Færre verktøyskift sparer også tid. En godt designet del trenger færre operasjoner, noe som reduserer arbeidskraft og maskintimer. Design for produksjonsevne betyr å tenke på dette tidlig.
Materialvalgs innvirkning på kostnader
Materialvalg påvirker kostnadene på to måter. Prisen på råmaterialer varierer mye. Titan koster mer enn aluminium. Maskinbarhet er også viktig. Harde materialer sliter verktøy raskere og kutter saktere. En kostnadsestimeringsmodell for håndholdte eksoskjelettdeler bruker materialtype som input. Den summerer materialkostnader, arbeidskraft, maskinvedlikehold, avskrivninger og behandlingstid. Å velge riktig materiale balanserer styrke, vekt og budsjett. Målet er holdbarhet uten å bruke for mye.
Å velge NOBLE for CNC-maskinering av eksoskjelett

Fullservice fra design til montering
NOBLE jobber med metall og plast. Men vi gjør mer enn bare å skjære deler. Vi tar oss av design, prototyping, produksjon og montering. Ett team håndterer alt fra start til slutt. Dette sparer tid og reduserer feil. Kommunikasjonen forblir tydelig fra første skisse til det ferdige produktet.
Et bærbart system trenger braketter, aktuatorfester og elektroniske hus som passer sammen. NOBLE lager alle disse delene i vårt eget verksted. Snære toleranser er gjennomgående for hele systemet. Den ferdige enheten beveger seg jevnt. Hver komponent samsvarer med den originale designen. Montering går i gang på første forsøk.
ISO 9001:2015 og ISO 13485:2016
Sertifiseringer er viktige for deler som bæres på kroppen. NOBLE har ISO 9001:2015 for generell kvalitetsstyring. Vi har også ISO 13485:2016 for medisinsk utstyr. Denne standarden er nøkkelen for bærbare robotsystemer. Den dekker designkontroll, produksjon og sluttkontroll.
ISO 13485 er ikke et juridisk krav for alle leverandører, men det er den globale industristandarden som produsenter av medisinske roboter forventer. Den viser at en partner bruker et kvalitetssystem med kontrollert, sporbar og validert produksjon.
Ulike regioner har forskjellige regler. Tabellen nedenfor viser hva partnere trenger for medisinsk arbeid.
| Sertifisering / Standard | Region | Nødvendige standarder |
| ISO 13485 | Global | Sertifisert QMS, validerte parametere, enhetshistorikkposter |
| FDA 21 CFR del 820 | Forente Stater | Sporbarhet av design, prosessvalidering (IQ/OQ/PQ), sporbarhet av partier |
| EU MDR 2017/745 | Europa | Teknisk dokumentasjon, materialsertifikater, risikostyring (ISO 14971) |
| PMDA / MHLW | Japan | Produsentregistrering, JIS-kompatible sertifikater |
| TGA | Australia | Viktige prinsipper, sammendrag av biokompatibilitet |
NOBLE oppfyller disse standardene. Delene dine består revisjoner raskere.
Bransjer vi serverer
Medisinske applikasjoner
Medisinske eksoskjeletter hjelper pasienter med å gjenvinne mobilitet etter skade eller sykdom. Disse enhetene trenger presise ledd og komfortable kontaktpunkter. NOBLE-maskiner komponenter for begge mål. Glatte overflater forhindrer hudirritasjon over lange bruksperioder. Små toleranser holder leddbevegelsen stabil og naturlig. Resultatet er en trygg og pålitelig enhet som støtter restitusjon.
Kliniske eksoskjeletter står overfor de samme kravene. De gjennomgår sterilisering og gjentatt bruk. Vi stoler på en sertifisert partner med velprøvde prosesser for å sikre at hver enhet oppfyller spesifikasjonene.
Industrielle og militære applikasjoner
Industrielle eksoskjeletter reduserer risikoen for skader i fabrikker. Arbeidere bruker dem for å løfte tunge lass uten belastning. Militære versjoner hjelper soldater med å bære utstyr over lange avstander. Begge trenger slitesterke, lette deler som varer gjennom tung bruk. NOBLE bruker aluminium og titan til disse jobbene. Komplekse geometrier fra designoptimalisering er ikke noe problem. Resultatet er en sterk ramme som ikke tynger brukeren ned.
Vår helhetlige tilnærming
Designstøtte og prototyping
God design senker kostnadene senere. NOBLE hjelper ingeniører med å velge materialer og funksjoner for skjæring. Vi ser på toleranser, behov for overflatebehandling og kostnadsdrivere tidlig. Prototyping følger raskt. Du får ekte deler for å teste passform og funksjon før full produksjon. Dette fanger opp problemer når endringer er billige og raske.
Produksjon, montering og kvalitetssikring
Etter godkjenning av design starter vi produksjonen. Maskinene våre kjører samme program i hver syklus. Hver del matcher den første. Vi inspiserer hver del før montering. Deretter setter vi alt sammen og kontrollerer den endelige enheten. Kvalitetsregistreringer forblir med hver bestilling. Dette gir deg full sporbarhet fra råvare til ferdig produkt.
CNC-maskinering av eksoskjeletter leverer de presise, slitesterke og lette delene som medisinske og industrielle eksoskjeletter krever. Materialvalg, designbeslutninger og prosessvalg er alle avhengige av form, ytelse og kostnader. Ingen annen metode matcher presisjonen, repeterbarheten og designfriheten til CNC-arbeid. Derfor er det så viktig å velge en partner som forstår både maskinerings- og robotapplikasjonsbehov. Når vi ser fremover, vil hybridproduksjon, AI-drevet verktøybaneoptimalisering og avanserte materialer redusere vekten og øke overflatekvaliteten. Klar til å bygge ditt neste eksoskjelett? Snakk med NOBLE om dine CNC-maskineringsbehov i dag.
Vanlige spørsmål om eksoskjelett CNC-maskinering
Hva brukes eksoskjelett CNC-maskinering til?
Den lager nøyaktig de delene som bærbare roboter trenger. Ledd, rammer, braketter og hus kommer alle fra denne prosessen. Medisinsk utstyr bruker den til å hjelpe folk med å komme seg og bevege seg. Industrielle og militære systemer bruker den til å bære last og forhindre skader. Metoden gir stramme toleranser og resultater som forblir de samme hver gang.
Hvilke materialer fungerer best for eksoskjelettdeler?
Det avhenger av jobben. Titan grad 5 og grad 23 fungerer bra for lastbærende skjøter. Aluminium 6061 og 7075 er bra for rammer. Karbonfiber sparer vekt, men er vanskelig å skjære. Plast som PEEK og Delrin håndterer grensesnitt og absorberer støt. Hvert valg påvirker kostnader, hvor enkelt det er å skjære og behov for etterbehandling.
Hvorfor er 5-akset maskinering bedre enn 3-akset for eksoskjeletter?
Femaksede maskiner kutter kroppsformede deler i én oppstilling. Delen forblir fastspent, slik at feil fra bevegelse av den forsvinner. Treakset arbeid krever mange oppstillinger, og stablingsfeil kan presse et borehull ut av toleransen. Femaksede maskiner når også underskjæringer og hule kanaler som enklere maskiner ikke kan berøre.
Hvor stramme kan toleransene bli med CNC-maskinering av eksoskjelett?
Sliping når typisk ±0.005 mm og best mulig ±0.001 mm. CNC-fresing holder typisk ±0.025 mm og best mulig ±0.005 mm. Trådgnist går tettere ved ±0.0001 tommer eller bedre. Skjøtgrensesnitt og aktuatorfester trenger disse tallene for å holde bevegelsen jevn og justeringen riktig.
Kan CNC-maskinering og 3D-printing fungere sammen?
Ja, og det gjør de ofte. Indego-prosjektet brukte begge deler under utviklingen. CNC-produserte inventar og eksakte metalldeler. Additiv produksjon håndterte komplekse former og spesialtilpasset arbeid. Denne kombinasjonen fremskynder testingen og lar designere prøve ekte deler før full produksjon starter.
Hvilken overflatebehandling trenger medisinske eksoskjeletter?
Hudkontaktpunkter trenger lav Ra for komfort og enkel rengjøring. Innvendige braketter kan ha en moderat finish siden ingen berører dem. Skjøtgrensesnitt trenger også lav Ra for å redusere friksjon og slitasje. Polering, anodisering og perleblåsing er vanlige etterbehandlingstrinn for medisinske enheter.
Hvilke sertifiseringer bør en maskineringspartner ha?
Se etter ISO 9001:2015 for generell kvalitetsstyring. ISO 13485:2016 er viktigst for medisinsk utstyr. Den dekker designkontroll, produksjon og inspeksjon. Regionale regler som FDA 21 CFR del 820 og EU MDR 2017/745 kan også gjelde. Disse standardene viser at en partner driver et kontrollert, sporbart verksted.
Hvordan reduserer jeg kostnadene for CNC-maskinering av eksoskjelett?
Reduser antall oppsett og verktøyskift. Femakset maskinering holder delen fastspent, noe som sparer tid og arbeid. Velg materialer som balanserer styrke, vekt og maskinbarhet. Løsne toleransene på ikke-kritiske braketter. God design for produksjonsbarhet reduserer kostnader uten å ofre presisjon der det teller.






