
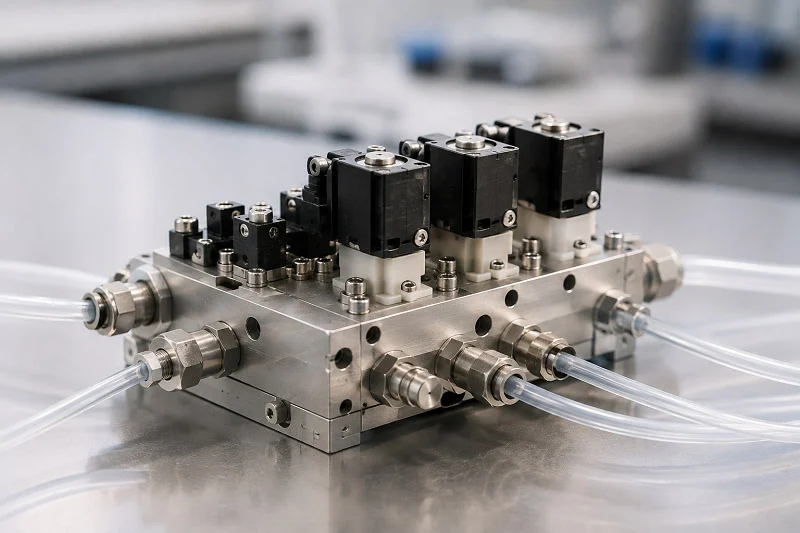
Å velge riktige hydrauliske ventilblokker former hele systemets suksess. Det ene valget påvirker ytelse, kostnader og langsiktig pålitelighet. Det hydrauliske markedet viser reell vekst her – rapporter anslår at den globale markedsstørrelsen for disse delene i 2024 er omtrent 2.2 milliarder USD.
| Rapportert kilde | Markedsstørrelse i 2024 (millioner USD) |
| Rapportattributttabell | 2190.4 |
| FAQ Seksjon | 2304.3 |
Alle hydrauliske jobber krever ulike avveininger. Noen fokuserer på å redusere vekt. Andre må håndtere ekstremt trykk. Systemets miljø, driftssyklus og vedlikeholdsplan påvirker alle den beste utformingen av fluidiske ventilblokker. Å vite hvordan hydrauliske ventilblokker fungerer under reelle forhold hjelper deg med å unngå dyre redesign. Smarte materialvalg og presis produksjon gjør en enkel ventil til en pålitelig arbeidshest. Denne veiledningen går gjennom disse valgene trinn for trinn.
Definere fluidventilblokken og dens kjernefunksjon
Se for deg en fluidisk ventilblokk som trafikkbetjent for systemet ditt. Den håndterer de vanskelige oppgavene med å flytte væske, kontrollere trykk og administrere aktuatorer, alt i én praktisk pakke. Hovedoppgavene til hydrauliske ventilblokker er enkle: de kontrollerer hvor væsken går, hvor mye trykk den har, og når den ankommer. Uten dette sentrale knutepunktet ville systemet ditt trenge mange separate rør og beslag. Det øker vekten, kostnadene og punktene der lekkasjer kan starte. Hydrauliske ventilblokker bidrar til å holde disse systemene i gang.
Manifoldens rolle i fluidkraftsystemer
En manifold er grunnlaget for ethvert moderne fluidkraftsystem. Den holder deler på plass og forbinder dem gjennom interne passasjer. Denne designen reduserer utvendig slangeføring. Hele oppsettet forblir mer kompakt. Hydrauliske ventilblokker fungerer som hovedstøtte, og gjør et rot av slanger om til en ryddig, organisert enhet. Systemet drar nytte av mindre kompleksitet.
Styring av strømningsbaner og regulering av trykk
Den første oppgaven til hydrauliske ventilblokker er å sende væske dit den skal. Ulike indre deler enten blokkerer eller lar væsken strømme. Noen frigjør trykk når det er nødvendig. Andre stopper tilbakestrømning som kan skade deler. Automatiserte valg gir kontroll for komplekse jobber. Alle disse delene jobber sammen inne i blokken.
Trykkkontroll er like viktig. Trykkkontrolldeler holder ting i sjakk. Reduserende deler holder et innstilt nivå nedstrøms. Avlastningsbaner drenerer ekstra væske tilbake til tanken når trykket blir for høyt. Sekvenseringsdeler venter til et nøkkeltrykk er nådd, og sender deretter strømmen et annet sted. Noen systemer bruker pilotstyrte typer for enda mer avansert kontroll. Dette stopper lekkasjer og sprekker i rør.
Konsolidering av komponenter for å redusere lekkasjepunkter
Her er en enkel sannhet om hydrauliske systemer: hvert lekkasjepunkt kan forårsake feil. Hver kobling, hver skjøt, hver forbindelse kan ryke over tid. Ved å sette mange deler i én blokk, reduserer du antallet utvendige forbindelser betraktelig. Det betyr færre steder hvor væske kan lekke ut. Hydrauliske ventilblokker gir også strukturell støtte med sitt aluminiums- eller støpejernshus. Rørkoblinger håndterer innløp, retur og drenering pent. Resultatet er et system som holder seg pålitelig lenger og trenger mindre vedlikehold. God ytelse avhenger av smart konsolidering.
Viktige ytelsesmål for ventilblokker
Ikke alle hydrauliske ventilblokker fungerer likt. Du må sjekke noen nøkkeltall. Strømningshastighet, trykkklassifisering, lekkasjetoleranse og forventet sykluslevetid er alle viktige. Ytelsen til hydrauliske systemer avhenger av å velge de riktige tallene for hver jobb. Å spore disse tallene bidrar til å forbedre den generelle effektiviteten.
Strømningshastighet Kapasitet og trykkklassifiseringer
Strømningshastigheten forteller deg hvor mye væske blokken kan bevege. For et toppstrømningsbehov på 25 l/min, velg en del som er klassifisert som 30 til 40 l/min. De 25 til 50 prosentene ekstra over toppen gir deg bedre kontroll ved lave innstillinger. Trykkklassifiseringen er like viktig. For et system med 40 bar arbeidstrykk, velg deler som er klassifisert som minst 1.5 ganger det, eller 60 bar. Sprengningsklassifiseringene bør være mer enn 3 ganger arbeidstrykket. Ulike typer håndterer forskjellige områder. Lavstrømningskontrolldeler håndterer opptil 50 l/min ved 64 til 200 bar. Høytrykkskontrolldeler kan klare opptil 100 l/min ved 400 til 700 bar. Deler for lavt trykkfall beveger seg opptil 1000 l/min.
Lekkasjetoleranse og forventet sykluslevetid
Lekkasjetoleransen avhenger av bruken din. Systemet som driver en fabrikkpresse kan håndtere noe intern lekkasje. Medisinsk utstyr eller en del til luftfart kan ikke det. Ventilblokkens design, tetningsmaterialer og overflatebehandling bidrar alle til å kontrollere dette. Sykluslevetiden teller hvor mange ganger den indre mekanismen kan åpne og lukke før den slites ut. Hydrauliske ventilblokker av høyere kvalitet bruker herdede spoler og tette toleranser for å forlenge denne levetiden. Forvent tusenvis til millioner av sykluser avhengig av design og hvordan den kjører. Hydrauliske systemer fungerer best når blokken passer til arbeidsmiljøet. God effektivitet og sterk ytelse avhenger av at disse detaljene er riktige.
Materialer til en fluidventilblokk
Å velge riktig materiale til en fluidventilblokk er halve ingeniørarbeidet. Materialet bestemmer vekt, styrke, kostnad og hvordan blokken håndterer trykk. Ulike hydrauliske jobber krever forskjellige råvarer. Noen systemer er avhengig av mobilt utstyr der hvert pund teller. Andre står i fabrikker der holdbarhet er viktigere enn vektbesparelse. Å forstå disse avveiningene hjelper deg med å matche blokken til jobben.
Aluminiumslegeringer: Bransjestandarden
Aluminium dominerer verden av hydrauliske ventilblokker med god grunn. Det tilbyr et styrke-til-vekt-forhold som stål rett og slett ikke kan matche. En typisk aluminiumsblokk veier omtrent en tredjedel av en tilsvarende stålblokk. Denne vektbesparelsen er enormt viktig i mobile applikasjoner som gravemaskiner, gaffeltrucker og landbruksutstyr. Mindre vekt betyr bedre drivstoffeffektivitet og enklere installasjon.
Aluminium leder også varme godt. Hydrauliske systemer genererer varme når væsken beveger seg gjennom trange passasjer. Aluminium trekker den varmen bort fra kritiske tetninger og ventiler, noe som forlenger levetiden. Materialet motstår korrosjon naturlig og danner et tynt oksidlag som beskytter mot fuktighet og mange kjemikalier.
| Eiendom | Verdiområde |
| Strekkfasthet | 185 – 250 MPa (27 – 36 ksi) |
| Strekkgrense | 125 – 185 MPa (18 – 27 ksi) |
Disse tallene viser hvorfor aluminium håndterer de fleste hydrauliske applikasjoner med sikkerhet. Flytegrensen forteller deg når materialet begynner å deformeres permanent. For en blokk klassifisert til 250 bar arbeidstrykk, gir aluminiums flytegrense en komfortabel sikkerhetsmargin.
Ikke alle aluminiumslegeringer yter like godt. Legeringsvalget påvirker maskinbearbeidbarhet, styrke og miljøsamsvar.
- Alloy 6042Brukes i pneumatiske og hydrauliske manifolder og ventilblokker, og gir forbedret maskinbearbeidbarhet og RoHS-samsvar.
- Alloy 6061Vanligvis brukt til hydrauliske ventilhus, ventiler og ventildeler, kjent for godt styrke-til-vekt-forhold og korrosjonsbestandighet.
- Alloy 6262Spesielt utviklet for maskinering, brukt i hydrauliske ventilblokker, men inneholder bly og oppfyller ikke RoHS/ELV-kravene.
RoHS-skillet blir viktigere for hvert år. Forskrifter i Europa og andre steder begrenser farlige stoffer. Hvis produktet ditt sendes internasjonalt, velg 6042 eller 6061 for å forbli i samsvar. Maskinbearbeidbarheten til disse legeringene påvirker også produksjonskostnadene. Bedre maskinbearbeidbarhet betyr raskere syklustider og mindre verktøyslitasje.
Stål og rustfritt stål for høytrykkssystemer
Noen hydrauliske applikasjoner går langt utover det aluminium kan håndtere. Ekstremt trykk, sterke kjemikalier og slipende miljøer krever stål. Karbonstål og legert stål gir betydelig styrke. En blokk av karbonstål kan håndtere trykkstyrker opptil PN500 (7250 PSI). Det trykknivået vil deformere aluminium raskt.
Stål motstår også utmatting bedre enn aluminium. Gjentatte trykksykluser skaper spenninger inne i blokken. Stål håndterer millioner av sykluser uten å sprekke. Denne holdbarheten gjør stål til standarden for industripresser, gruveutstyr og offshore boresystemer.
Rustfritt stål gir blandingen korrosjonsbestandighet. Saltvann, kjemisk nedspyling og fuktige miljøer angriper karbonstål over tid. Rustfritt stål inneholder krom, som danner et beskyttende lag mot rust. Dette gjør det ideelt for marin hydraulikk, matforedlingsutstyr og farmasøytisk produksjon.
Avveiningen kommer med vekt og kostnad. Stålblokker veier betydelig mer enn aluminium. De koster også mer å maskinere fordi materialet er hardere for skjæreverktøy. For stasjonært utstyr der vekt ikke spiller noen rolle, er stål fornuftig. For mobile applikasjoner utelukker vektstraffen det ofte.
Alternative materialer: Messing, plast og kompositter
Utover de to store, finnes det flere andre råmaterialer som dekker spesialiserte hydrauliske behov. Messing tilbyr et kostnadseffektivt alternativ for lavtrykkssystemer. Det er enkelt å bearbeide, motstår korrosjon og håndterer moderate trykk uten å tømme bankkontoen. Mange pneumatiske systemer og hydrauliske lavtrykkskretser bruker messingblokker med hell.
Konstruert plast som PEEK åpner for helt nye muligheter. Disse materialene motstår kjemikalier som ville ødelegge metallblokker. PEEK tåler syrer, baser, hydrokarboner og andre korrosive medier uten behov for beskyttende belegg. Denne kjemiske motstanden eliminerer sekundære tetningssystemer, forenkler ventildesign og reduserer produksjonskompleksiteten.
Kjemisk kompatibilitetsvurdering viser at mens PTFE opprettholder bredere motstand mot aggressive medier, viser PEEK tilstrekkelig kompatibilitet med de fleste industrielle væsker samtidig som den tilbyr overlegen mekanisk ytelse. Avveiningen mellom kjemisk inertitet og termisk-mekanisk stabilitet blir den avgjørende faktoren i materialvalg for applikasjoner over 200 °C.
PEEK oppfyller også flammehemmende standarder i UL94 V-0. Det gjør det egnet for bruksområder som krever både kjemisk inertitet og sikkerhet. Materialet veier mye mindre enn metall, noe som er nyttig innen luftfart og bærbart utstyr.
Kompositter blander fibre med polymermatriser for å skape tilpassede egenskaper. De tilbyr høy styrke med svært lav vekt. Kompositter koster imidlertid mer og krever spesialiserte produksjonsprosesser. De fleste hydrauliske ventilblokker holder seg med aluminium eller stål med mindre et spesifikt krav tvinger et annet valg.
Valg av råvarer avhenger til syvende og sist av systemets krav. Trykkklassifisering, vektbudsjett, kjemisk eksponering og kostnader spiller alle en rolle i beslutningen. En kunnskapsrik produksjonspartner hjelper deg med å navigere disse valgene. NOBLE, en ledende produksjonspartner i Kina, spesialiserer seg på materialvalg og -prosessering. Deres ekspertise spenner over både metall- og plastfabrikasjon, og hjelper kunder med å gå fra prototype til masseproduksjon med selvtillit. De forstår hvordan hvert materiale oppfører seg under reelle hydrauliske forhold og kan anbefale det riktige alternativet for din spesifikke applikasjon.
Støpeprosessen påvirker også materialvalget. Noen legeringer støpes bedre enn andre. Aluminium støpes lett, noe som gjør det ideelt for storvolumproduksjon. Stål krever mer komplekse støpeprosedyrer. Å forstå disse produksjonsbegrensningene tidlig forhindrer kostbare redesign senere.
Prosesser egnet for Produksjon av fluidiske ventilblokker
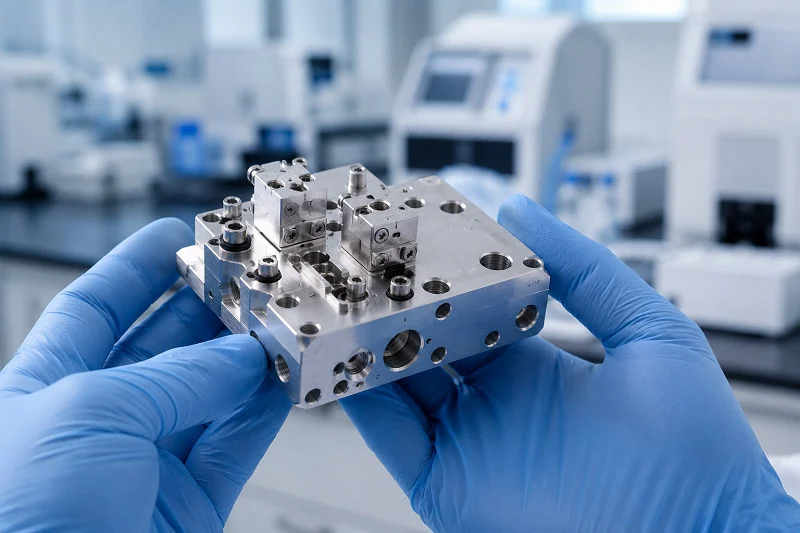
Det er ikke nok å velge det beste materialet. Du trenger også riktig måte å lage delen på. Hvordan du omdanner råmaterialet til en ferdig blokk endrer kostnaden, nøyaktigheten og hvor godt den fungerer. Det er tre hovedtrinn: å lage den grove formen, skjære den til nøyaktig størrelse og behandle overflaten. Hvert trinn bygger på det forrige. Hvis du får alle tre riktig, vil det hydrauliske systemet ditt fungere som planlagt.
Støping og smiing: Lage emnet
Hver hydrauliske ventilblokk starter som et emne. Et emne er den grove formen på den endelige delen. To hovedmåter å lage disse emnene på er støping og smiing. Hver av dem passer til forskjellige produksjonsmengder og ytelsesbehov.
Pressstøping er det beste valget for å lage mange deler raskt. Varm aluminium presses inn i en stålform under høyt trykk. Resultatet er en form som er nær den endelige delen. Det betyr mindre skjærearbeid senere. Pressstøping gir deg en glattere overflate og mer nøyaktige størrelser enn smiing. For ventilblokkemner betyr det at de indre kanalene kommer ut renere. Mindre væsketurbulens betyr bedre ytelse. Tabellen nedenfor viser de viktigste forskjellene.
| Prosess | Overflatefinish (RMS) | Dimensjonstoleranse |
| Die Casting | Glattere enn smiing | Strammere enn smiing |
| Smiearbeid | 125–250 mikrotommer | ±0.020 tommer |
Smiing fungerer på en annen måte. Det bruker varme og trykk til å forme metallet. Metallets kornstruktur stemmer overens med delens form. Det gjør blokken sterkere. Smiing er flott for hydrauliske høytrykkssystemer der styrke er viktigere enn overflateglatthet. Avveiningen er tydelig. Smidde emner trenger mer skjæring for å oppnå samme nøyaktighet som støpte. De koster også mer per del når man lager mange.
Valget mellom disse to metodene avhenger av hvor mange deler du trenger og hvor sterke de må være. Pressstøping fungerer bra for tusenvis av deler. Smiing passer til mindre mengder eller jobber med svært høyt trykk. Mange produsenter bruker begge metodene avhengig av jobben. Å kjenne til disse alternativene hjelper deg med å velge riktig vei for ventilstøpeproduksjonen din.
CNC MaskineringOppnå presisjon
Emnet er bare starten. Ekte nøyaktighet kommer fra CNC-maskinering. Denne prosessen forvandler et grovt støpegods eller smiing til en ferdig hydraulisk ventilblokk med nøyaktige størrelser. Uten den ville ikke de indre kanalene være på linje. Hele systemet ville lekke eller svikte.
CNC-maskineringssentre bruker roterende skjæreverktøy for å fjerne materiale. De freser flate overflater, borer hull og lager komplekse innvendige kanaler. Disse kanalene er venene i det hydrauliske systemet. De flytter væske fra en port til en annen med liten motstand. Hvor nøyaktige disse kanalene er, avgjør hvor godt blokken fungerer.
Typiske toleranser for hydrauliske ventilblokker varierer fra ±0.001 til ±0.005 tommer på viktige funksjoner. Borestørrelser for ventilspoler trenger ofte enda strengere kontroll. Overflatebehandlinger på tetningsområder må være glatte nok til å stoppe lekkasjer. En god CNC-maskin kan holde disse tallene på tvers av hundrevis eller tusenvis av deler.
Moderne maskineringssentre håndterer også komplekse former. Ingeniører kan designe innvendige kanaler som reduserer trykkfallet. De kan plassere porter nøyaktig der det trengs. Maskinen følger CAD-modellen nøyaktig. Ingen gjetting, ingen manuelle justeringer.
For produksjon i store volum jobber flere maskineringssentre samtidig. Én maskin grovfreser delen. En annen finbehandler nøkkelflatene. En tredje borer de dype hullene for væskebaner. Denne arbeidsfordelingen holder syklustidene korte og kvaliteten stabil. Hver maskin fokuserer på én type jobb. Denne tilnærmingen reduserer omstillingstiden og øker nøyaktigheten.
Ettermaskinering og Overflatebehandling
Maskinering etterlater skarpe kanter og metallgrater. Disse gradene må fjernes før blokken tas i bruk. En løs grad i et hydraulisk system kan skade tetninger, tette ventiler og forårsake store feil. Avgrading er ikke valgfritt. Det er et viktig trinn i produksjonsprosessen.
Det første trinnet er avgrading. Arbeiderne bruker håndverktøy, slipebørster eller varmemetoder for å fjerne alle skarpe kanter. Automatiserte avgradingsmaskiner håndterer store mengder. For komplekse innvendige kanaler når spesialverktøy hvert hjørne. Målet er en blokk uten skarpe kanter noe sted.
Deretter kommer rengjøring. Maskineringsvæsker, metallspon og smuss må fjernes fullstendig. Ultralydrengjøringstanker bruker høyfrekvente lydbølger til å skrubbe alle overflater. Høytrykksvannstråler blåser bort gjenstridig smuss. Målet er en perfekt ren blokk klar for belegg eller montering.
Overflatebehandlinger gir det siste beskyttelseslaget. Anodisering er vanlig for aluminiumsblokker. Det skaper et hardt, rustbestandig oksidlag på overflaten. Det anodiserte belegget forbedrer også slitestyrken. For stålblokker gir belegg med sink eller nikkel rustbeskyttelse. Passivering behandler rustfritt stål for å forsterke det naturlige oksidlaget.
Noen jobber krever spesielle belegg. Hardanodisering for ekstrem slitasje. Elektrofri nikkel for kjemikalieresistens. PTFE-belegg for lav friksjon. Riktig behandling avhenger av arbeidsmiljøet. En dyktig produksjonspartner kan hjelpe deg med å velge.
Kvalitetskontroll går gjennom hvert trinn. Størrelseskontroller bekrefter at blokken oppfyller kravene til trykket. Trykktester bekrefter at blokken tåler arbeidstrykk uten lekkasje. Strømningstester måler hvor godt de indre kanalene yter. Enhver blokk som ikke består disse testene, blir avvist.
NOBLE samler alle disse ferdighetene under ett tak. Deres produksjonskunnskap dekker både metall- og plastarbeid. De håndterer prototyping, små serier og fullskalaproduksjon. Teamet deres forstår hvordan hver prosess påvirker den ferdige delen. De kan foreslå riktig støpemetode, maskineringsplan og overflatebehandling for din spesifikke jobb. Den typen partnerskap sparer tid og reduserer risiko.
Presisjonskrav for en fluidisk ventilblokk
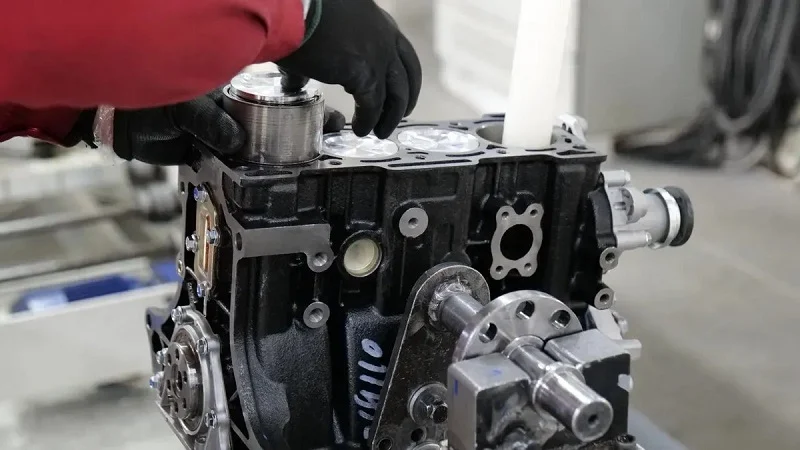
Det er presisjon som gjør en hydraulisk ventilblokk pålitelig i stedet for lekk. Den indre formen styrer hvor godt tetningene holder, hvor jevnt delene beveger seg og hvor lenge systemet varer. Små maskineringsfeil blir til store problemer når trykket bygger seg opp. Å få riktige tallene tidlig forhindrer problemer senere.
Kritiske toleranser og geometrier
Borediameteren er den viktigste målingen. Boringen holder spolen som styrer hydraulisk strømning. Hvis boringen er for stor, glir væske forbi spolen og lekker inn. Hvis den er for liten, setter spolen seg fast, og ventilen setter seg fast. Typiske boretoleranser holder seg innenfor ±0.001 til ±0.005 tommer, basert på jobben. Systemer som kjører mange sykluser trenger den strammere enden av dette området.
Overflatefinish er like viktig. Ru overflater skader tetninger og lar væske slippe ut. Tetningsflaten på en hydraulisk ventilblokk bør måle Ra ≤0.8 μm. Denne glattheten lar O-ringer og pakninger passe ordentlig. Metall-mot-metall-tetningsflater trenger samme finish for å hindre at de drypper under trykk.
Flathet og parallellitet styrer hvordan blokken kobles til andre deler. En skjev monteringsflate vrir portmønsteret og forårsaker interne lekkasjer. Tetningsflatens flathetstoleranse bør holde seg på ±0.003–0.005 mm. Dette smale området sikrer jevn kontakt over hele flaten. For monteringsflaten forhindrer en flathetstoleranse på 0.002 tommer (0.0508 mm) over portmønsterområdet forvrengning som ville bryte tetningen.
Parallellitet fungerer med flathet. Over- og undersidene på blokken må forbli parallelle. Hvis de driver, vrir blokken seg når den boltes fast. Denne vridningen legger belastning på tetningene og forkorter levetiden deres. God maskinering holder parallellitet innenfor samme område som flathet.
Metrologiens rolle i Kvalitetskontroll
Du kan ikke styre det du ikke kan måle. Måleteknikk gir deg dataene du trenger for å bekrefte at hver hydrauliske ventilblokk oppfyller kravene. Koordinatmålemaskiner (CMM-er) gjør det tunge arbeidet. En CMM måler blokken på dusinvis av punkter og sammenligner avlesningene med CAD-modellen. Den kontrollerer borediametre, hullposisjoner, planhet og parallellitet i ett oppsett.
CMM-data fanger opp problemer før delene sendes. Et borehull som driver utenfor toleransen blir avvist tidlig. En monteringsflate som ikke oppfyller planhetskravene blir omarbeidet eller kassert. Denne testingen beskytter systemet ditt mot tidlig svikt.
Dimensjonskontroller forteller bare deler av historien. Funksjonstesting bekrefter reell oppførsel. Trykktesting fyller blokken med væske og holder den ved arbeidstrykk. Blokken må holde dette trykket uten eksterne lekkasjer. Strømningstesting måler hvor mye væske som beveger seg gjennom hver port og sjekker for intern bypass. Sammen bekrefter disse testene at blokken fungerer som tiltenkt.
Ventilytelsestesting knytter alt sammen. Den sykler den monterte ventilen gjennom hele sitt bevegelsesområde samtidig som den kontrollerer responstid, trykkfall og lekkasje. Denne testingen fanger opp problemer som dimensjonskontroller overser, som en spole som setter seg fast ved temperatur eller en tetning som vibrerer.
Hvert parti med hydrauliske ventilblokker skal gå gjennom den samme metrologitesten. Inspeksjon av første artikkel bekrefter oppsettet. Kontroller underveis fanger opp avvik tidlig. Sluttinspeksjon bekrefter den ferdige delen. Denne lagdelte tilnærmingen holder kvaliteten stabil på tvers av tusenvis av deler. En produksjonspartner med sterke metrologiegenskaper reduserer risikoen og leverer blokker som yter pålitelig i felten.
Viktige designhensyn for en fluidventilblokk
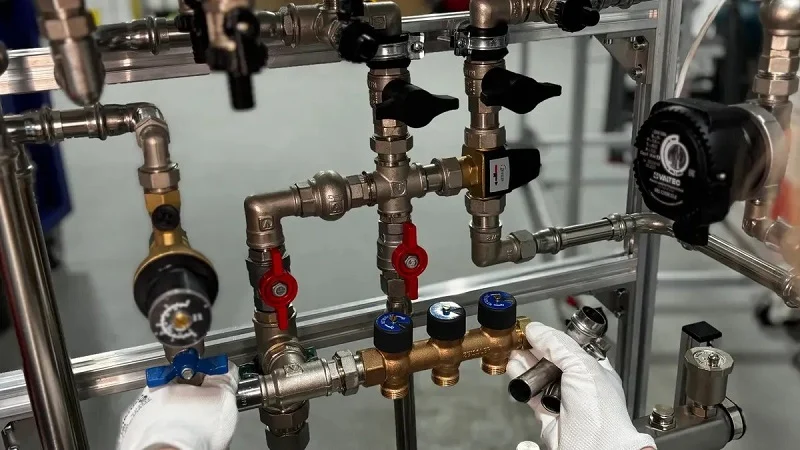
God design krever planlegging. Ingeniører må tenke på hvordan blokken lages, hvordan varmen beveger seg gjennom den, og hvordan den kobles til resten av systemet. Ved å få disse tre områdene riktig, holder du et hydraulisk system i gang uten å forårsake problemer i hvert trinn.
Designing for Manufacturability (DFM)
DFM har ett enkelt mål. Gjøre delen enkel å bygge samtidig som den gjør jobben sin. Hvert ekstra kutt, hver liten toleranse og hver ujevn vinkel øker kostnadene. Smart design senker disse kostnadene.
Start med toleranser. Bare overflater som berører tetninger eller føringsspoler trenger de tetteste tallene. Resten av blokken kan være mer avslappet. Å endre en toleranse fra ±0.01 mm til ±0.05 mm på en ikke-parende overflate kan halvere kostnadene for den funksjonen. Det sparer reelle penger på alle deler.
Tenk deretter på tilgang til verktøyet. Innvendige hjørner trenger en radius. En god regel er å gjøre den radiusen til minst 1/8 av hulromdybden. Det lar fresen bruke et kortere og stivere verktøy. Mindre vibrasjon betyr bedre overflatefinish og lengre levetid for verktøyet.
Veggtykkelse og forholdstall mellom egenskaper er også viktige. For metallblokker, hold veggene over 0.8 mm. For plast, gå over 1.5 mm. Hulldybden bør holdes under 10 ganger diameteren. Høyden på egenskaper bør ikke overstige 4 ganger bredden. Disse reglene forhindrer vibrasjon, vridning og ødelagte verktøy. Gode hydrauliske ventilblokker følger disse retningslinjene fra starten av. Den beste ventildesignen tar hensyn til produksjonsbegrensninger tidlig. God flytkontroll starter med smart toleranse.
Termisk styring og væskedynamikk
Varme er fienden til alle hydrauliske systemer. Væsken blir tynn når den varmes opp. Tetninger slites raskere. Hele systemet mister effektivitet. God ventildesign håndterer denne varmen.
Kanalstørrelse og -form styrer hvordan væsken beveger seg. En bredere kanal reduserer trykket. Men den tar også opp plass og legger til vekt. Trikset er å finne balansen. Skarpe svinger skaper turbulens. Turbulens genererer varme. Glatte, gradvise bøyer holder strømmen jevn og kjølig. Riktig design bidrar til å kontrollere temperaturen på væsken.
Blokkmaterialet spiller også en rolle. Aluminium trekker varme bort fra væsken. Det hjelper systemet med å holde en stabil temperatur. Stål holder på varmen lenger. For kretser med høy strømning hjelper det å spre kanalene utover. Større overflateareal betyr at mer varme forlater væsken.
Optimalisering av strømningsbaner er en sentral del av moderne hydrauliske ventilblokker. Ingeniører bruker simuleringsprogramvare for å teste forskjellige kanaloppsett. De ser etter steder der strømningen reduseres eller øker for mye. Hver forbedring i strømning betyr bedre ytelse og lengre levetid for komponenter. Det hydrauliske oppsettet må balansere effektivitet mot produksjonskostnader. Godt utformede hydrauliske ventilblokker håndterer varme bedre. Gode hydrauliske systemer er avhengige av smarte strømningsbaner.
Integrasjon med systemkomponenter
En ventilblokk står ikke alene. Den kobles til pumper, aktuatorer og andre deler. Grensesnittene mellom disse delene må stemme nøyaktig overens. Standardisering gjør dette mulig.
Den vanligste monteringsstandarden er ISO 4401. Du kan også høre den kalt NFPA D03, CETOP 3 eller NG6. Disse navnene peker alle på det samme. Standarden definerer hvor portene skal være, hvilken størrelse de har og hvor boltene sitter. En blokk som følger ISO 4401 aksepterer ventiler fra mange forskjellige produsenter. Denne fleksibiliteten sparer tid og penger.
Grensesnittoppsettet for en underplate i størrelse 03 følger ISO 4401. Denne standarden dekker også CETOP 3 (NG6, D03) og CETOP 5 (NG10, D05) ventiler. Dette er de vanligste mønstrene i bransjen. Bruk av dem betyr at blokken din fungerer med standard deler.
Modulære hydrauliske ventilblokker bygger på denne ideen. De lar deg stable funksjoner sammen uten tilpasset maskinering. Trenger du en ekstra funksjon? Legg til en blokk til. Denne tilnærmingen reduserer designtiden og gjør fremtidige endringer enklere. Disse systemene tilpasser seg godt når kravene endrer seg. Integrerte hydrauliske ventilblokker går den motsatte veien. De kombinerer mange funksjoner i én tilpasset blokk. Det sparer plass og vekt, men låser designet på plass. Ulike systemer har forskjellige behov.
Begge tilnærmingene har sin plass. Nøkkelen er å vite hvilken som passer til systemet ditt. Standardiserte porter, tetninger og monteringsmønstre gjør at alt fungerer sammen. Uten dem blir hver tilkobling en spesialjobb. Det driver opp kostnader og forsinker hvert prosjekt. Standardiserte hydrauliske ventilblokker kobles til enklere. Standardiserte deler gir deg mer kontroll over den endelige monteringen. Pålitelige hydrauliske systemer er avhengige av god integrasjon. Integrerte hydrauliske ventilblokker fungerer bra for faste design. Den hydrauliske ytelsen forbedres med smarte valg.
Samarbeid med NOBLE for dine behov innen fluidventilblokker

Våre omfattende produksjonsevner
NOBLE samler alt du trenger av hydrauliske ventilblokker. De jobber med både metaller og plast. Det betyr at én partner håndterer hele jobben. Du trenger ikke å lete etter forskjellige verksteder. Enten du trenger en enkel manifold eller en kompleks fluidisk ventilblokk, kan de hjelpe deg.
Produksjonsteamet deres vet hvordan de skal velge de riktige materialene. De forstår avveiningene for ulike hydrauliske systemer. For høytrykksjobber anbefaler de stål. For mobilt utstyr foreslår de aluminium. For kjemisk motstand bruker de PEEK. Den typen kunnskap er verdifull for ethvert hydraulisk teknologiprosjekt.
Produksjonsgulvet håndterer seriøs ventilproduksjon. De driver støpelinjer for store bestillinger. De har CNC-maskineringssentre som holder strenge toleranser. De håndterer overflatebehandlinger internt. Anodisering, plating og rengjøring skjer alt under ett tak. De kontrollerer kvaliteten på hver blokk.
Forpliktelse til kvalitet og sertifiseringer
Kvalitet er et system hos NOBLE. De har ISO 9001:2015 for generell kvalitetsstyring. Denne standarden dekker alt fra inspeksjon av innkommende produkter til slutttesting. De har også ISO 13485:2016 for medisinsk utstyr. Denne sertifiseringen krever strengere kontroll over produksjonsarbeidet. Kvalitetssystemene deres oppfyller alle krav. Hvis dine hydrauliske ventilblokker trenger medisinske standarder, er NOBLE klar for jobben.
Testing er en sentral del av arbeidsflyten deres. Hver blokk gjennomgår dimensjonskontroller. Koordinatmålemaskiner verifiserer kritiske funksjoner. Trykktesting bekrefter at blokken tåler sin klassifisering. Strømningstesting måler ytelsen til den interne kanalen. Testarbeidet fanger opp problemer tidlig. Hver test forbedrer den generelle hydrauliske ytelsen.
Testingen går lenger. De kjører ytelsestesting på monterte ventiler. De sjekker responstid og levetid. De måler lekkasjetoleranse. De sjekker hvordan blokken håndterer hydraulisk væske under trykk. Disse dataene hjelper deg med å validere den hydrauliske designen. Det gir deg tillit til delene. De beholder kontroll over hvert trinn gjennom nøye gjennomgang.
Et fullservicepartnerskap fra konsept til montering
NOBLE gjør mer enn å lage deler. De hjelper deg med å designe dem. Ingeniørene deres gjennomgår CAD-modellen din. De foreslår forbedringer i designprosessen. De ser etter måter å redusere maskineringstrinn på. De anbefaler bedre materialer. Den tidlige tilbakemeldingen sparer penger og forbedrer effektiviteten.
Den virkelige verdien kommer fra én partner for hele prosjektet. NOBLE leverer komplette hydrauliske ventilblokker klare for integrering. De håndterer prototyping, testing og produksjon. De styrer hele prosjektet. Du trenger ikke å koordinere mellom forskjellige leverandører. Én enkelt hydraulisk partner forenkler alt. Det reduserer administrativt arbeid og forbedrer systemeffektiviteten. De håndterer alle hydrauliske krav og komponenter på ett sted.
De sporer hvert prosjekt opp mot mål. Ytelse, kostnader og tidslinje måles. Regelmessige oppdateringer holder deg informert. Hvis noe endrer seg, justerer de seg raskt. Målet er et produkt som fungerer som tiltenkt. I rute. Innenfor budsjett. De forstår komplekse væskesystemer. Det er det et fullservicepartnerskap leverer.
Ditt hydrauliske system trenger hydrauliske komponenter. Smarte hydrauliske ingeniører velger hydrauliske materialer nøye. Hydraulisk trykk er viktig. Hydrauliske strømningshastigheter er også viktige. Hydrauliske ventilblokker konsoliderer baner og reduserer feilpunkter. God hydraulisk design tar hensyn til termiske effekter. Hydrauliske systemer kjører med planlegging. Velg hydrauliske ventiler med omhu. Plassering er viktig for strømning. Hver ventil trenger layout. Systemintegrasjon krever planlegging. Systemer trenger design. Moderne hydrauliske systemer bruker additiv produksjon. Marotta Controls bruker selektiv lasersintring. Designene deres reduserer massen med 79 prosent, mens strømningseffektiviteten forbedres med 60 prosent. En fluidisk ventilblokk drar nytte av denne innovasjonen. Hydrauliske ventilblokker får nye muligheter og blir lettere. En partner som NOBLE veileder disse beslutningene.
Vanlige spørsmål om produksjon av fluidventilblokker
Hvilket materiale bør jeg velge til ventilblokken min?
Aluminium fungerer bra for de fleste hydrauliske systemer. Det er lett og bra til å lede bort varme. Stål tåler høyere trykk og varer lenger under belastning. Velg materiale basert på arbeidstrykk, vektgrenser og miljø. En produksjonspartner kan hjelpe deg med å veie disse avveiningene for din fluidiske ventilblokk.
Hva er forskjellen mellom dø avstøpning og smiing?
Pressstøping presser varm aluminium inn i en stålform. Det lager mange deler raskt med glatte overflater. Smiing former oppvarmet metall under trykk. Det skaper en sterkere kornstruktur, men krever mer maskinering. Velg presstøping for volum, smiing for styrke.
Hvor stramme må toleransene være?
Borediametre holder vanligvis ±0.001 til ±0.005 tommer. Tetningsflater trenger en Ra ≤0.8 μm overflatefinish. Planheten holder seg innenfor ±0.003–0.005 mm. Bare kritiske overflater trenger de minste tallene. Å løsne toleranser på ikke-tilpassede flater reduserer kostnadene betydelig.
Hvordan kan jeg forhindre lekkasjer i ventilblokken min?
Start med god konsolidering. Færre eksterne forbindelser betyr færre lekkasjepunkter. Kontroller deretter overflatefinishen på tetningsområder. Bruk riktige tetningsmaterialer for væsken din. Til slutt, trykktest hver blokk før forsendelse. Disse trinnene fanger opp hydrauliske problemer tidlig.
Kan jeg bruke plast til ventilblokken min?
Ja, for spesifikke jobber. PEEK motstår kjemikalier som ødelegger metall. Den oppfyller også flammehemmende standarder i UL94 V-0. Plastblokker veier mye mindre enn metall. Men de koster mer og krever andre produksjonsprosesser. Bruk dem når kjemisk motstand eller vekt teller mest.
Hvor lenge vil ventilblokken min vare?
Sykluslevetiden avhenger av design og driftsforhold. Herdede spoler og små toleranser forlenger levetiden. Forvent tusenvis til millioner av sykluser. Blokker av høyere kvalitet med bedre materialer varer lenger. Tilpass blokken til din driftssyklus for best resultat.
Hvilke sertifiseringer bør produsenten min ha?
Se etter ISO 9001:2015 som et grunnlag. Det dekker generell kvalitetsstyring. For medisinsk utstyr legger ISO 13485:2016 til strengere kontroller. Disse sertifiseringene viser at en produsent følger dokumenterte prosesser. De beviser også at testing skjer i alle produksjonsledd.
Hvordan velger jeg riktig produksjonspartner?
Finn en som håndterer både metaller og plast. Se etter intern testing og overflatebehandling. Spør om kvalitetssertifiseringene deres. Én enkelt partner for design, prototyping og produksjon forenkler forsyningskjeden. Det reduserer koordineringsarbeid og reduserer risikoen.







