

Komponentene i pleieroboten din – ledd, kasser og ramme – må oppfylle strenge standarder, men hvilken byggemetode og materiale gir den beste balansen? Å velge metoder og materialer for pleierobotkomponenter er en stor avgjørelse. Sikkerhet, presisjon og kostnad teller alle her. Dette innlegget sammenligner CNC-maskinering, sprøytestøping, metallplater, DMLS og 3D-printing. Du vil også se hvordan rustfritt stål 17-4 PH og Ti-6Al-4V holder mål. Vi deler tips om design for produksjon og en veiledning for tilpassede kontra standard pleierobotkomponenter. På den måten går roboten din fra prototype til produksjon med færre overraskelser.
Krav til viktige komponenter for pleieroboten
Sikkerhets- og samsvarsstandarder
Forskrifter for medisinsk utstyr og biokompatibilitet
Komponenter til pleieroboter må følge strenge regler. FDA sier at mange robotsystemer er klasse II- eller III-enheter. Så du trenger en 510(k)- eller PMA-sertifisering før du kan selge den. Europa har lignende regler gjennom MDR, og ISO 13485 setter kvalitetsstandarden. IEC 60601 dekker elektrisk sikkerhet, og ISO 14971 bidrar til å håndtere risiko i løpet av produktets levetid. ISO 62304 kontrollerer programvare. Disse standardene veileder alle designvalg du tar.
Biokompatibilitet er også viktig. Ingen del som berører en pasient må forårsake uønskede reaksjoner. Materialet du velger avgjør dette. Rustfritt stål 17-4 PH og Ti-6Al-4V består begge biokompatibilitetstester. De tåler også gjentatt sterilisering uten å bli svakere.
Rengjørbarhet og kjemisk motstand
Sykehus rengjør utstyr hele tiden. Roboten din må håndtere sterke kjemikalier uten å sprekke eller ruste. Glatte overflater hjelper. Det samme gjør materialer som fluoropren XP, som tåler løsemidler, smøremidler og rengjøringsmidler. EPDM holder seg fleksibelt i kalde temperaturer og motstår aldring godt. Tetninger laget av disse materialene holder væsker ute og opprettholder IP65-klassifisering når de brukes i reelle omgivelser.
Presisjon og toleranser
Toleransekrav for bevegelige ledd
Skjøtpresisjon styrer robotens nøyaktighet. Typiske skjøttoleranser er pluss eller minus 0.01 mm. Det vil si IT5- eller IT6-kvalitet. Overflatefinishen må være under Ra 0.8 mikrometer. Femakset maskinering holder pluss eller minus 0.005 til 0.01 mm. Lagerboringer bruker H6- eller H7-tilpasninger. Disse tette toleransene holder bevegelsen jevn og repeterbar.
Innvirkning på funksjon og monteringskostnader
Stablingsfeil skader ytelsen. Når enkeltdeler holder pluss eller minus 0.05 mm, kan total radial slakk nå 0.2 mm. Det reduserer skjøtens repeterbarhet. GD&T kontrollerer konsentrisitet, sann posisjon og parallellitet. En god stabling holder seg under 0.05 mm. Denne metoden balanserer monteringskostnadene. Du unngår å gjøre hver del for stram, samtidig som du får nøyaktigheten roboten din trenger.
Holdbarhet og materialets levetid
Slitasjemotstand i høysyklusapplikasjoner
Høy syklusbruk sliter deler raskt. Silikonelastomerer svikter etter 10 000 til 50 000 slagsykluser. TPU gjør det bedre med strekkfasthet over 40 MPa og bedre slitestyrke. OMRON TPU med forsterket fibernett håndterer krefter over 100 N og varer opptil 40 % lenger. ISO/TS 15066 krever stabil ytelse over minst 100 000 slagsykluser. Velg materialer med høy rivestyrke og utmattingsmotstand.
Miljømotstand (fuktighet, temperatur, UV)
Pleieroboter fungerer under mange forhold. Fuktighet får noen materialer til å svelle og brytes ned. UV-lys bryter ned andre. Beskyttende belegg og innkapsling hjelper. Det samme gjør selvreparerende materialer som reparerer små skader på egenhånd.
Produksjonsprosesser for komponenter til omsorgsroboter
Måten du bygger robotdelene på påvirker kostnader, presisjon og hastighet til markedet. Hver produksjonsprosess har styrker for ulike jobber. La oss gå gjennom de viktigste metodene og hvor de passer best.
CNC-maskinering for presisjonsmetalldeler
CNC-maskinering er fortsatt det beste valget for deler som trenger trange dimensjoner og sterke materialer. Det fungerer bra for strukturelle rammer, skjøter og fester som håndterer gjentatte belastninger uten å forskyve seg.
Bruksområder: Strukturrammer, skjøter og fester
Robotens ramme bærer vekten. Ledd kontrollerer bevegelsen. Fester holder sensorer og aktuatorer på plass. Disse delene trenger stivhet og stabilitet. CNC-maskinering leverer det. Du kan skjære rustfritt stål 17-4 PH eller Ti-6Al-4V med høy repeterbarhet. Femaksede maskiner lager komplekse geometrier i ett oppsett. Det kutter feil fra flere klemmer. Prosessen støtter gjengede hull, plassering av pluggbolter og lagerlommer som andre metoder ikke kan matche.
Oppnåelige toleranser og overflatebehandlinger
Her er en titt på hva CNC-maskinering oppnår for robotdeler:
| Maskineringsoperasjon / funksjon | Oppnåelig toleranse / overflatefinish |
| Generell fresing | ± 0.01 mm |
| Presisjonsdreiing og femakset arbeid | ±0.005 mm eller strammere |
| Lagerseter og tetningsflater | Ra 0.4–0.8 overflateruhet |
| Kritiske robotfunksjoner (med lineære skalaer og probing i maskinen) | ±0.002–0.005 mm |
| Servomotor- og encoderhus (konsentrisitet) | ≤0.01 mm TIR |
| Harmonisk-drevet flexspline tynnvegg rundhet | ≤0.005 mm |
| Reduserende tilbakeslag | ≤1 bueminutt |
| GD&T sylindrisitetsutrop | ⌭0.004 mm |
| GD&T konsentrisitetsutrop | ◎0.005 mm |
| Repeterbar bevegelse – kirurgiske roboter | ≤0.01 mm |
| Kritiske dimensjoner for volumproduksjon | Cpk ≥ 1.33 med prøvetaking til AQL 1.0 |
Standard overflateruhet for flate overflater er 63 mikrotommer. Buede overflater kommer ut på 125 mikrotommer eller bedre. Lett perleblåsing forbedrer kosmetiske overflater. Vanlige GD&T-kontroller som sann posisjon, flathet og vinkelretthet gjelder. Presisjonen fra CNC-maskinering støtter nøyaktigheten som robotsystemer krever.
For volumproduksjon kombinerer NOBLE (en ledende produsent i Kina) CNC-maskinering for høypresisjonskomponenter med andre produksjonsprosesser for å kontrollere kostnadene. Deres produksjonsekspertise hjelper kundene med å raskt gå fra prototype til masseproduksjon. Denne integrerte tilnærmingen er sentral i moderne produksjon for robotikk.
Produksjonsprosesser for deler til roboter for væskehåndtering
Deler til væskehåndteringsroboter trenger spesiell pleie. Disse komponentene kommer i kontakt med væsker, må forsegle tett og motstå korrosjon. To viktige produksjonsprosesser håndterer disse behovene: laserskjæring med sveising og overstøping for tetninger. Å velge riktige produksjonsprosesser for væskehåndteringsrobotdeler påvirker direkte hvor godt den endelige monteringen fungerer i praksis.
Laserskjæring og sveising for væskebaner
Væskebanene må være glatte og lekkasjefrie. Laserskjæring og bøying skaper presise kanaler i metallplater. Laseren gir rene kanter uten grader. Sveising skjøter sammen seksjoner uten å tilsette materiale som kan fange rester. Rustfritt stål motstår korrosjon fra reagenser og rengjøringsløsninger her. Enheten forblir rengjørbar og kjemisk trygg. Det er viktig for væskehåndteringssystemer som kjører diagnostiske tester eller legemiddelpreparering. Disse væskehåndteringsmaskinene trenger høy pålitelighet over tusenvis av sykluser.
Overstøping og innsatsstøping for tetninger og kontakter
Tetninger og kontakter bruker ofte to materialer. Overstøping binder en myk elastomer på et stivt underlag. Det myke laget skaper tetningen. Den stive delen gir struktur og monteringspunkter. Innsatsstøping plasserer en forhåndsformet metall- eller plastinnsats i formen, og injiserer deretter materiale rundt den. Dette gir deg gjengede innsatser, elektriske kontakter eller sensorhus med integrert tetning. Disse produksjonsprosessene reduserer monteringstrinn og forbedrer påliteligheten for væskehåndteringsrobotdeler som holder seg forurensningsfrie gjennom mange sykluser. For automatisert væskehåndtering er tetningsintegritet avgjørende. Det opprettholder nøyaktighet og forhindrer krysskontaminering i arbeidsflyter med høy gjennomstrømning.
Viktig produksjon for robotikk: Injeksjon, metallplater og additiv
Utover CNC og væskehåndteringsprosesser, avrunder tre metoder produksjonen for robotikk.
Sprøytestøping for plastkomponenter i høyt volum
Sprøytestøping er en utmerket løsning når du trenger tusenvis av identiske plastdeler. Kapslinger, deksler og braketter fungerer alle bra. Verktøykostnadene på forhånd er høye, men kostnaden per del synker raskt ved store volumer. Du legger til klikkfester, levende hengsler og monteringsbosser direkte i formen. Det sparer monteringstid. Teknisk plast som ABS, polykarbonat og nylon gir god slagfasthet og kosmetisk finish. Medisinske varianter gir biokompatibilitet der det er nødvendig. Denne prosessen støtter volumbehovene til robotautomatiseringsdeler.
Metallplateproduksjon for chassis og støttekonstruksjoner
Platemetall danner ryggraden i mange robotsystemer. Laserskjæring, bøying og sveising gjør flatt metall om til stive rammer. Prosessen er rask og kostnadseffektiv for lave til middels store volumer. Du forsterker områder med høy belastning med kiler eller formede ribber. Flate paneler gjør det enkelt å montere elektronikk, kabler og sensorer. NOBLEs tjenester innen platemetall inkluderer laserskjæring og bøying, deretter sveising og etterbehandling. Dette skaper et sterkt og lett chassis for roboten din.
DMLS og 3D-printing for komplekse geometrier og prototyper
Direkte metalllasersintring (DMLS) og 3D-printing gir designfrihet som maskinering ikke kan matche. Du skriver ut komplekse interne kanaler, organiske former og gitterstrukturer. Disse funksjonene støtter konform kjøling, lettvekting og delkonsolidering.
Den viktigste styrken til 3D-printing av metall er evnen til å lage deler med komplekse og optimaliserte geometrier. Dette betyr at det er ideelt for produksjon av høypresterende deler.
For prototyper lar 3D-printing deg iterere raskt uten forsinkelser i verktøyproduksjonen. Du tester passform, funksjon og montering før produksjonsverktøy. For sluttbrukerdeler reduserer DMLS antall komponenter i en montering. Flere maskinerte deler kombineres til ett trykt stykke som er sterkere og lettere. Dette passer til trender innen moderne produksjon for robotikk, der kompleksitet ikke øker kostnadene. Presisjonen fra DMLS støtter nøyaktigheten som kreves av avanserte robotsystemer. Disse additive metodene er viktige verktøy i produksjonslandskapet for robotikk.
Materialer for komponenter til pleieroboter
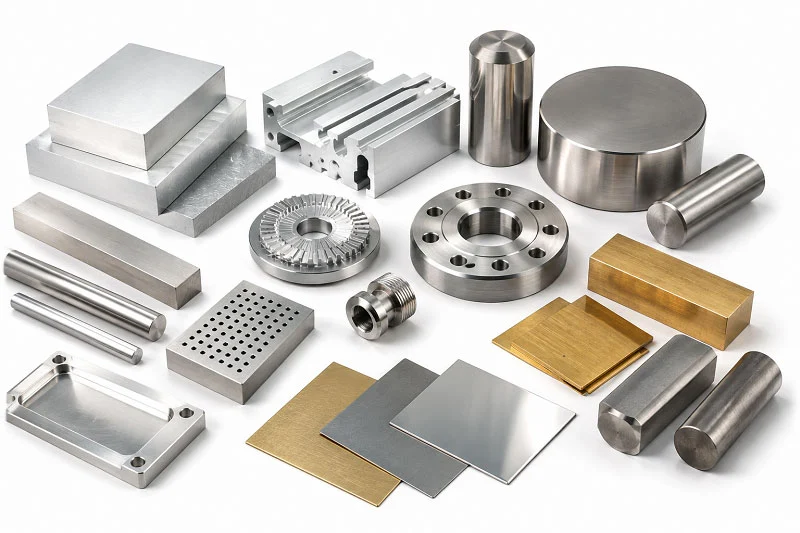
Å velge riktig materiale til komponentene i pleieroboten din påvirker alt som skjer etterpå. Det endrer hvor lenge delene varer, hvor godt de håndterer kjemikalier, og hvor mye du bruker. Noen deler må være veldig sterke. Andre trenger lav friksjon eller å være trygge for kroppen. La oss se på de viktigste materialfamiliene og hvor hver enkelt fungerer best.
Deler til roboter for væskehåndtering: Materialvalg
Deler til væskehåndteringsroboter har strenge krav. De kommer i kontakt med reagenser, løsemidler og biologiske prøver. De må motstå korrosjon. De må ikke lekke kjemikalier inn i væsker. Og de trenger ofte lav friksjon slik at væsker flyter jevnt. Tre materialfamilier er ledende på dette området: PTFE, PEEK og 316L rustfritt stål. Hver av dem har forskjellige styrker.
Rustfritt stål for korrosjonsbestandighet i væskekontakt
316L rustfritt stål er kjent for sin korrosjonsbestandighet. Molybdeninnholdet beskytter mot klorider, salter og industrikjemikalier. Det kan håndtere blekemiddel, pereddiksyre og fordampet hydrogenperoksid uten å brytes ned. Det gjør det til et toppvalg for nåler som berører kroppsvæsker. Det fungerer også bra for deler som gjennomgår gjentatt sterilisering. Elastisitetsmodulen er 193 GPa, omtrent tre ganger stivere enn aluminium. Denne stivheten hindrer presisjonsnåldeler i å bøye seg under bruk. Når sanitærreglene er strenge, gir 316L rustfritt stål pålitelig ytelse for væskehåndteringsrobotdeler.
Tekniske plaster for lavfriksjonsvæskebaner
PTFE og PEEK tilbyr forskjellige fordeler ved væskekontakt. PTFE motstår nesten alle kjemikalier. Ingen vanlige laboratoriereagenser bryter det ned. Friksjonen er svært lav, og det har ikke-klebende egenskaper. Det gjør det utmerket for tetninger, spisser og statisk elektrisitet som er i kontakt med våte deler. Ulempen? PTFE har lav strekkfasthet, mellom 20 og 35 MPa. Det deformeres under trykk, så det kan ikke bære strukturelle belastninger. PEEK fyller dette gapet. Det har høy strekkfasthet, rundt 90 til 100 MPa. Det holder formen under jevnt trykk. PEEK motstår de fleste organiske og vannbaserte væsker, selv om sterk svovelsyre og noen halogener kan skade det. For bevegelige deler som trenger stramme toleranser, fungerer PEEK bra. For kjemikalieleveringssystemer og tetninger som er utsatt for sterke reagenser, er PTFE det tryggere valget. Disse to plastene fungerer sammen i væskehåndteringssystemer der både kjemisk sikkerhet og mekanisk styrke er viktige.
Her er en rask sammenligning av disse tre materialene for deler til væskehåndteringsroboter:
| Materiale | Korrosjons-/kjemisk motstand | Friksjon og non-stick egenskaper | Mekanisk styrke | Beste bruk i væskehåndteringsroboter |
| PTFE | Motstår nesten alle kjemikalier; ingen vanlige laboratoriereagenser bryter dem ned | Svært lav friksjon og non-stick | Lav strekkfasthet (20–35 MPa); deformeres under trykk | Kjemikalieleveringssystemer, tetninger og spisser utsatt for aggressive reagenser |
| PEEK | Motstår de fleste organiske og vannbaserte væsker; skadet av sterk svovelsyre og noen halogener | Bra for bevegelige deler som trenger små toleranser | Høy strekkfasthet (90–100 MPa); holder formen under konstant trykk | Strukturelle robotarmer, posisjoneringsfester og bevegelige deler med høy belastning |
| 316L Stainless Steel | Enestående korrosjonsbestandighet; molybden beskytter mot klorider, salter og industrikjemikalier | Ikke kjent for lav friksjon | Elastisitetsmodul 193 GPa (omtrent 3 ganger stivere enn aluminium) | Nåler som berører kroppsvæsker, deler som gjennomgår sterilisering |
Høyfaste metaller: 17‑4 PH og Ti‑6Al‑4V
Når roboten din trenger metalldeler som tåler tung belastning eller motstår slitasje, tenker du på to legeringer: rustfritt stål 17-4 PH og titan Ti-6Al-4V. Begge fungerer godt med CNC-maskinering og DMLS. Begge tilbyr utmerket korrosjonsbestandighet. Men de varierer i styrke, hardhet og maskinbarhet.
Mekaniske egenskaper og maskinbarhet
Rustfritt stål 17-4 PH byr på imponerende tall. I H900-tilstand når den ultimate strekkfastheten 1275 MPa. Flytegrensen når 1060 MPa. Bøyefastheten stiger til 1380 MPa. Elastisitetsmodulen er 200 GPa. Hardheten måler 38 HRC. Bruddforlengelsen er 10 prosent. Tettheten er 7.75 g/cm³. Overflateruheten når maskinert form, og er Ra 1.0 µm. Disse egenskapene gjør 17-4 PH til en sterk kandidat for strukturelle rammer, skjøter og fester i komponenter til pleieroboter.
Ti-6Al-4V tilbyr en annen profil. Den ultimate strekkfastheten varierer fra 936 til 1014 MPa, avhengig av orientering og plassering. Duktiliteten varierer også. Når den testes vinkelrett på avsetningslag, er duktiliteten 14 til 21 prosent. Parallelt med lagene synker den til 6 til 11 prosent. Elastisitetsmodulen er 110 GPa. Hardheten faller mellom 302 og 340 HB i glødet stangform. Maksimal driftstemperatur når 315 °C. Betatransusen ligger på omtrent 999 °C.
Maskinbarhet skiller disse to legeringene. 17-4 PH maskinerer godt med riktig tilnærming. Bruk skarpe, flerlags TiAlN- eller PVD-belagte hardmetallverktøy med positive sponvinkler. Dette reduserer skjærekreftene. Keramiskbelagte skjæreskjær fungerer bra for dreiing, spesielt i H900-tilstand. De sprer varme og forlenger verktøyets levetid. Oppretthold jevn mating og hastighet for å unngå arbeidsherding. Tilstrekkelig kjøling bevarer dimensjonsnøyaktigheten. H900-topphardhetstilstanden gjør maskinering vanskeligere. Verktøyslitasje øker hvis parameterne endres.
Ti-6Al-4V er vanskeligere å maskinere. Dens varmeledningsevne er bare 6.7 W/m·K. Det er omtrent 25 ganger lavere enn 6061 aluminium og seks ganger lavere enn 4140 stål. Varme konsentreres ved skjærekanten. Oppbygging av egg dannes. Deformasjonsherding oppstår. Grovfresingshastigheter bør starte ved 80 til 120 SFM (24 til 37 m/min). Kjølevæsketrykket må overstige 500 psi (35 bar). Sponbelastningen bør holde seg på eller over 0.002 tommer/tann (0.05 mm/tann). Disse parameterne forhindrer deformasjonsherding og holder kuttet stabilt.
Overflatebehandlinger mot slitasje og korrosjon
Overflatebehandlinger forlenger levetiden til metalldeler. Det riktige valget avhenger av bruksområdet. Her er en veiledning:
| Krav | Anbefalt overflatebehandling |
| Høy slitasje / utmattelse | Kuleblåsing kombinert med PVD- eller DLC-belegg |
| Utendørs / korrosjonseksponering | Pulverlakkering pluss anodisering eller passivering |
| Kosmetiske og lette behov | anodisering |
| Kontakt med mat eller legemidler | Passivering eller elektropolering |
| Områder med høy varme | Hardkrom eller keramisk belegg |
Passivering bruker salpetersyre eller sitronsyre. Den fjerner fritt jern og danner et passivt kromoksidlag. Dette gir utmerket korrosjonsbestandighet. Den passer til matkvalitetsroboter, medisinske samarbeidende roboter, utendørsenheter og ledd. Anodisering (type II og III) fungerer på aluminiumsekstruderinger og bøyde eller stemplede deler. Den skaper et hardt, slitesterkt oksidlag. Fordelene inkluderer korrosjonsbestandighet, elektrisk isolasjon og estetiske fargealternativer. Den passer til chassisskinner, hus, braketter, sensorfester og armer. PVD- og CVD-belegg som TiN, TiAlN og DLC brukes på gir, aksler og glideflater. De er ekstremt harde (2,000–3,000 HV), har lav friksjon og motstår slitasje. Girtenner, lagertapp, glideledd og endeeffektorer drar størst nytte av dette.
Innen medisinsk utstyr oppfyller overflatebehandlinger strenge krav til biokompatibilitet og korrosjonsbestandighet. Anodisering av implantater danner en aluminiumoksidfilm med god biokompatibilitet. Dette reduserer bivirkninger med menneskelig vev. Mikrobueoksidasjon produserer keramiske belegglag med utmerket slitestyrke og biokompatibilitet. Det er egnet for medisinsk utstyr som kunstige ledd.
Teknisk plast for innkapslinger og strukturelle komponenter
Ikke alle deler trenger metall. Kabinettet, deksler og braketter fungerer ofte bedre i teknisk plast. Disse materialene reduserer vekten, motstår støt og gir kosmetisk fleksibilitet. De koster også mindre enn maskinert metall i store kvanta.
ABS, polykarbonat og nylon: Slagfasthet og kosmetisk finish
ABS er arbeidshesten. Den har god slagfasthet og tåler maling, tekstur og farge godt. Polykarbonat gir overlegen slagfasthet. Det tåler også høyere temperaturer. Nylon gir utmerket slitestyrke og kjemikaliebestandighet. Det fungerer bra for gir, lagre og strukturelle klips. Alle plasttyper har en plass i robotdesign. ABS passer til kosmetiske deksler og hus. Polykarbonat passer til deler som trenger klarhet eller høy slagfasthet. Nylon håndterer bevegelige deler som gnir eller glir.
Næringsmiddelgodkjente og medisinsk godkjente varianter
Standardplast oppfyller kanskje ikke sikkerhetsreglene. Varianter av matkvalitet og medisinsk kvalitet fyller dette gapet. Disse materialene består biokompatibilitetstester. De tåler gjentatt rengjøring. De lekker ikke ut skadelige kjemikalier. Medisinsk ABS og polykarbonat er vanlige i komponenter for pleieroboter som berører pasienter eller står i sterile felt. Matkvalitetsnylon brukes i væskehåndteringsmaskiner som tilbereder legemidler eller håndterer prøver. Sjekk alltid materialsertifikatet. Det skal bekrefte samsvar med ISO 10993 eller FDAs regler for matkontakt.
Designhensyn for komponenter til pleieroboter
Produksjonsbegrensninger og delgeometri
Utkastvinkler, veggtykkelse og underskjæringer
Trekkvinkler er viktige for støpte deler. De hjelper deler med å komme ut av formen uten skrapemerker. Nylon trenger ingen minimumstrekk, men én grad fungerer best. Polykarbonat trenger minst 1.5 grader, og to grader er bedre. Teksturerte overflater trenger mer trekk fordi tekstur lager små underskjæringer. En god regel er å legge til 1.5 grader trekk for hver 0.001 tommer teksturdybde.
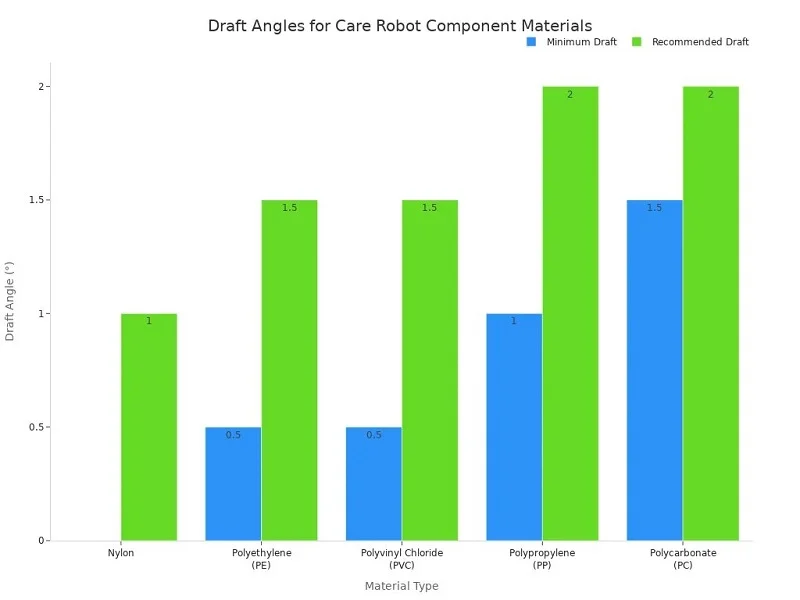
Veggtykkelsen endres med hvor dyp en funksjon er. En 0.25-tommers dyp funksjon trenger 0.040 tommer vegg og 0.5 grader trekk. Ved fem tommer dybde trenger du over 0.100 tommer vegg og to grader. Avrund alle kanter med innvendige fileter minst 0.5 ganger veggtykkelsen. Utvendige fileter bør nå 1.5 ganger veggtykkelsen.
Optimalisering for CNC, sprøytestøping eller metallplater
Hver prosess har sine egne regler. CNC håndterer små toleranser uten trekkvinkler. Sprøytestøping trenger trekk og jevne vegger. Platemetall fungerer best med enkle bøyninger og stabile radier. Velg prosess tidlig. Det valget former geometrien din og sparer deg for tid til redesign senere.
Montering og sammenføyningsmetoder
Festemidler, sveising og liming
Festemidler gjør det enkelt å ta fra hverandre monteringen. Sveising skaper permanente, sterke skjøter. Liming sprer spenningen over et større område. Hver metode passer til forskjellige komponenter i pleieroboter. Bruk festemidler der du trenger å nå deler for service. Sveis strukturrammer som aldri går fra hverandre.
Modulær design for servicevennlighet
Modulær design holder slitasje og forurensning på ett sted. Du kan bytte ut et bevegelseselement uten å berøre rammen. Standard festemidler og kontakter forkorter reparasjonstiden. Testpunkter og feilkoder veileder servicebeslutninger uten gjetting. Hvis en rimelig slitedel tvinger deg til å fjerne en verdifull enhet, er ikke designet brukbart nok.
Kostnadsoptimalisering og materialvalg
Balanse mellom materialkostnader og ytelsesbehov
Lette kompositter reduserer vekt og energiforbruk. Høyfaste legeringer som titan og aluminium håndterer lastbærende jobber. Avanserte polymerer fungerer for hus og ikke-strukturelle deler. Hybridsystemer kombinerer metaller for områder med høy belastning med kompositter for vektfølsomme seksjoner. Regional etterspørsel er også viktig. Asiatiske markeder setter kostnader først, mens nordamerikanske markeder fokuserer på ytelse.
Minimering av avfall med nesten-netto-formprosesser
Prosesser med nesten ferdig form reduserer svinnet. DMLS og 3D-printing bygger deler nær den endelige formen. Det reduserer materialsvinn og maskineringstid. Prinsipper for design for produksjonsevne veileder disse valgene. De hjelper deg med å balansere stramme toleranser med produksjonskostnader. God design holder stramme toleranser der de betyr noe og lemper på dem andre steder.
Tilpassede kontra standard komponenter for pleieroboter
For hver komponent i en pleierobot har du et valg å ta. Skal du designe en spesialtilpasset del? Eller skal du velge et standardalternativ ? Tidslinjen, budsjettet og den endelige ytelsen avhenger av dette svaret.
Når du skal velge spesialtilpasset fabrikasjon
Unike geometrier, proprietære design eller stramme toleranser
Noen deler finnes rett og slett ikke i noen katalog. Kanskje robotarmen din trenger en spesiell monteringsbrakett. Kanskje endeeffektoren din har en form som ingen standarddel kan passe til. Kanskje du trenger stramme toleranser for en nøkkelforbindelse – pluss eller minus 0.005 mm som standardlagre ikke kan love. Tilpasset fabrikasjon er ditt eneste alternativ i disse tilfellene. Tilpassede presisjonsdeler lar deg kontrollere alle dimensjoner og materialer. Du får akkurat det designet ditt krever. Tilpasset fabrikasjon holder også din intellektuelle eiendom trygg. Standarddeler vil vise din designtilnærming til konkurrentene. Tilpassede deler holder ideene dine beskyttet i ditt eget selskap.
Høyvolumsproduksjon med dedikerte verktøy
Volum endrer matematikken i stor grad. For lave volumer fungerer CNC-maskinering bra. Selskaper som NOBLE tilbyr disse tjenestene for prototypekjøringer. Men når du trenger tusenvis av identiske komponenter til pleieroboter, endrer sprøytestøping kostnadsbildet. Verktøy på forhånd koster mye. Kostnaden per del synker raskt i stor skala. Dedikert verktøy betaler seg selv over tid. Hver del blir lik. Denne konsistensen er viktig for sikkerhetskritiske pleierobotkomponenter som må fungere på samme måte i hver syklus.
Utnyttelse av standardkomponenter for raskere utvikling
Lagre, festemidler og sensorhus
Standardkomponenter sparer måneder med utviklingstid. Lagre, festemidler og sensorhus finnes allerede i tusenvis av størrelser. Du velger én fra en katalog. Sensorlagre gir i dag sanntidsdata om belastning og slitasje. En stor bilprodusent opplevde en reduksjon på 25 % i vedlikeholdskostnader etter å ha lagt til sensorlagre. Implementeringer av SKF og Schaeffler reduserer nedetiden med opptil 30 %. Disse dataene hjelper deg med å bygge smartere komponenter til pleieroboter. Konfigurerbare standardkomponenter reduserer ingeniørarbeidet. Standardlagre og aksler fjerner verktøykostnadene fullstendig. De lar deg teste og iterere raskt under prototyping.
Redusere ledetid og initial investering
Ledetid er viktig når du skal ut på markedet i full fart. Et standardlager sendes på dager. En spesialtilpasset komponent tar uker eller måneder. Du sparer designtid, venting på verktøy og testsykluser. Din startinvestering holder seg lavere. Du lanserer en minimalt levedyktig robot, tester den i felten og oppgraderer senere. Standarddeler bruker velprøvde design som andre allerede har validert. Det reduserer den tekniske risikoen betraktelig.
Balansering av ytelse, ledetid og budsjett
Beslutningsmatrise for hybride tilnærminger
De fleste vellykkede roboter bruker en smart blanding. Kritiske strukturelle deler kan være spesialtilpassede. Lagre og festemidler forblir standard . Denne hybridtilnærmingen gir deg det beste fra begge verdener. Du får spesialtilpasset presisjon der nøyaktighet teller mest. Du får standardbesparelser der standarddeler fungerer fint. En enkel beslutningsmatrise hjelper deg med å velge:
- Hvis delen har proprietær design eller behov stramme toleranser, gå for spesialtilpasset
- Hvis delen har standard størrelse og funksjon, gå Av hylla
Denne balansen holder budsjettet ditt under kontroll. NOBLEs tjenester støtter denne hybride tilnærmingen godt. Smart Manufacturing-avdelingen deres tilbyr tilpasset sprøytestøping i tillegg til standard metallproduksjon. Du utvikler dine spesialproduserte komponenter og standarddeler under ett tak.
Validering av standarddeler for last- og sikkerhetskrav
Et standardlager kan se riktig ut på papiret. Du må validere det for dine spesifikke belastningsforhold. Sjekk nominell belastning, hastighetsgrense og temperaturområde. Kjør en sikkerhetsfaktoranalyse for din applikasjon. Sørg for at delen oppfyller ISO 13485 eller IEC 60601 hvis den skal inn i en medisinsk robot. Aldri anta at en katalogdel oppfyller dine behov bare fordi den passer fysisk. Test den under reelle driftsforhold. Hvis den består, sparer du tid og penger. Hvis den feiler, redesign og gå for spesialtilpasset. Den balansen – spesialtilpasset der det teller, standardlager der det ikke gjør det – gir deg den raskeste veien til en pålitelig pleierobot.
Arbeid med NOBLE for komponenter til omsorgsroboter

Komplett metall- og plastbehandling
CNC, sprøytestøping og metallplatearbeid
NOBLE tar seg av både metall- og plastkomponenter til roboter på ett sted. CNC-maskineringen deres gir deg de stramme toleransene som skjøtene og festene dine krever. Sprøytestøping håndterer dine behov for innkapsling og deksel når du lager mange deler. Metallplatearbeid bygger sterke chassis og støtterammer. Du trenger ikke å administrere tre forskjellige leverandører eller lete etter manglende deler. Ett team kjører hele byggingen.
Overstøping og DMLS for komplekse sammenstillinger
Noen deler trenger mer enn én metode. Overstøping fester myke tetninger til stive kontakter. DMLS trykker komplekse metallformer som maskinering ikke kan lage. NOBLE kjører disse metodene sammen med hovedtjenestene sine. Det betyr at flermaterialmonteringen din ankommer som én ferdig enhet. Du unngår koordineringsproblemer og forsendelsesforsinkelser.
Kvalitetssertifiseringer: ISO 9001:2015 og ISO 13485:2016
Streng kvalitetsstyring for trygge og pålitelige komponenter
NOBLE har ISO 9001:2015 og ISO 13485:2016. Den første dekker generell kvalitetsstyring. Den andre gjelder direkte for medisinsk utstyr. Disse kvalitetssertifiseringene er viktige når pleieroboten din berører pasienter. Hver prosess følger skriftlige prosedyrer. Hver del oppfyller samme standard, batch etter batch.
Sporbarhet og dokumentasjon for revisjoner
Revisjoner går smidigere når leverandøren din fører gode registre. NOBLE tilbyr dokumentasjon for samsvar og sporbarhet som en del av sine kvalitetstjenester. De håndterer også PPAP- og APQP-papirarbeid. Du får materialsertifikatene, inspeksjonsrapportene og prosessregistrene du trenger. Dette papirsporet beskytter deg under regulatoriske gjennomganger.
Fullservicestøtte fra design til montering
Ingeniørgjennomgang for DFM og DFA
God design for produksjonsevne starter tidlig. NOBLEs ingeniørteam sjekker tegningene dine før de skjærer i metall. De påpeker funksjoner som øker kostnadene eller forårsaker defekter. CAE-samarbeidet deres dekker toleranseoppbygginger og monteringskontroller. Du finner problemer på skjermen, ikke på produksjonsgulvet.
Prototyping, produksjon og sluttintegrasjon under ett tak
NOBLE hjelper deg fra første idé til endelig konstruksjon. Deres ingeniørtjenester inkluderer produkt- og systemdesign, 3D-modellering og digitale tvillinger. På produksjonssiden håndterer de CNC-programmering, verktøy, inventar og prosessplanlegging. Kvalitetstjenester inkluderer CMM-programmering, skanning og måleteknikk. Denne fullservicemodellen holder robotprosjektet ditt i gang. Du får én partner for prototyping, produksjon og integrasjon. Det sparer tid og holder robotsystemene dine konsistente fra start til slutt.
Å velge metoder og materialer for komponenter til pleieroboter betyr å balansere sikkerhet, presisjon, holdbarhet og kostnad. Ingen enkelt svar fungerer for alle deler. En blanding av begge tilnærmingene fungerer vanligvis best. Velg spesialtilpasset arbeid for kritiske skjøter og strukturelle rammer der små toleranser er viktige. Velg standardlagre, festemidler og sensorhus for å spare tid og penger. Denne blandingen gir deg presisjon der det teller og besparelser der det ikke gjør det. Du kutter også ned på ledetiden og senker startkostnadene. Klar til å gå videre? Snakk med NOBLEs ingeniører for en designgjennomgang. De hjelper deg med å balansere spesialtilpasset arbeid med standardalternativer. Be om et tilbud i dag, og få pleierobotkomponentene dine bygget riktig.
Vanlige spørsmål om komponenter for omsorgsroboter
Hvilke toleranser trenger pleierobotkomponenter for bevegelige ledd?
Leddpresisjonen styrer hvor nøyaktig roboten er. De fleste ledd trenger toleranser på pluss eller minus 0.01 mm, som er IT5- eller IT6-kvalitet. Overflatefinishen bør være under Ra 0.8 mikrometer. Femakset maskinering kan holde pluss eller minus 0.005 til 0.01 mm. Lagerboringer bruker H6- eller H7-tilpasninger. Disse tallene holder bevegelsen jevn og repeterbar.
Hvilke metaller fungerer best for komponenter til strukturelle pleieroboter?
Rustfritt stål 17-4 PH og Ti-6Al-4V er de beste valgene. I H900-tilstanden når 17-4 PH en strekkfasthet på 1275 MPa og en hardhet på 38 HRC. Ti-6Al-4V har en lavere elastisitetsmodul på 110 GPa og en maksimal driftstemperatur på 315 °C. Begge fungerer godt med CNC-maskinering og DMLS.
Hvorfor er biokompatibilitet viktig for komponenter til pleieroboter?
Ingen del som berører en pasient må forårsake ubehagelige reaksjoner. Rustfritt stål 17-4 PH og Ti-6Al-4V består begge biokompatibilitetstester. De overlever også gjentatt sterilisering uten å bli svakere. Medisinsk plast som ABS og polykarbonat gjør samme jobb for kapslinger og deksler.
Når bør jeg velge sprøytestøping fremfor CNC-maskinering?
Volumet avgjør dette. CNC-maskinering fungerer bra for prototyper og små serier. Sprøytestøping vinner når du trenger tusenvis av identiske plastdeler. Verktøy koster mye i starten, men kostnaden per del synker raskt i stor skala. Du får også klikkfester og monteringsbosser innebygd rett i formen.
Hva skiller deler til væskehåndteringsroboter fra andre komponenter?
Disse delene berører væsker, så de må forsegle tett og motstå korrosjon. PTFE håndterer nesten alle kjemikalier, men har lav strekkfasthet. PEEK holder formen under trykk. Rustfritt stål 316L motstår klorider og salter. Lasersveising og overstøping holder væskebanene rene og lekkasjefrie.
Hvordan vet jeg om en standarddel vil fungere trygt?
Aldri anta at en katalogdel oppfyller behovene dine bare fordi den passer. Sjekk nominell belastning, hastighetsgrense og temperaturområde. Kjør en sikkerhetsfaktoranalyse for applikasjonen din. Bekreft at den oppfyller ISO 13485 eller IEC 60601 hvis den skal brukes i en medisinsk robot. Test den under reelle forhold.
Hvilke sertifiseringer bør en leverandør av komponenter til pleieroboter ha?
Se etter ISO 9001:2015 og ISO 13485:2016. Den første dekker generell kvalitetsstyring. Den andre gjelder direkte for medisinsk utstyr. Sammen betyr de skriftlige prosedyrer, konsistens fra batch til batch og sporbarhetsdokumentasjonen du trenger under regulatoriske revisjoner.
Kan én leverandør håndtere både tilpassede og standard komponenter til pleieroboter?
Ja, og det sparer tid. En hybrid tilnærming fungerer best: spesialtilpasset fabrikasjon for kritiske skjøter og rammer, standard lagre og festemidler overalt ellers. NOBLE støtter dette under ett tak med CNC, sprøytestøping, metallplater, overstøping og DMLS. Du unngår å sjonglere flere leverandører.






