

Hva er de viktigste strukturelle delene i en autonom mobil robot (AMR), og hvordan bygges de? De vanligste strukturelle AMR-delene er chassis, ramme, hjulfester, sensorbraketter og batterihus. Produsenter bruker CNC-maskinering, sprøytestøping, metallplatefabrikasjon og additive produksjonsteknologier som polymer 3D-printing. I motsetning til AGV-er beveger AMR-er seg fleksibelt, så hver del må være lett, men sterk. Komposittstøping, som bruker åpne eller lukkede former, blir stadig mer populært for komponenter med høy styrke. Denne veiledningen gir praktiske tips for å velge en prosess basert på volum, kostnad og styrke.
Vanlige AMR-strukturdeler og deres funksjoner
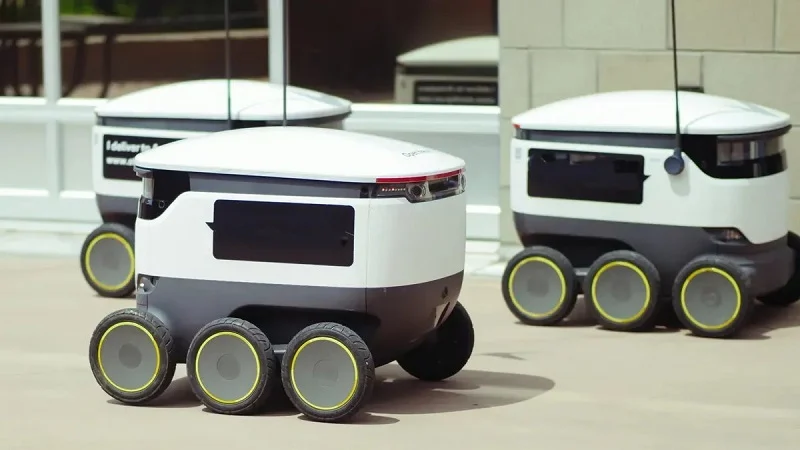
Hver AMR er avhengig av en gruppe hovedstrukturdeler som fungerer som et team. Hver del har en bestemt oppgave for å holde roboten stødig, nøyaktig og trygg fra omgivelsene. Å kjenne til disse oppgavene hjelper ingeniører med å ta gode valg om design og produksjon.
Chassis og ramme: Laststøtte og stivhet
Chassiset er hovedstøtten til enhver AMR. Det holder hele nyttelasten og holder alle andre deler på plass. Et godt bygget chassis motvirker vridning og bøying under fart, stopping og svinging. Denne stivheten holder sensorene på plass og forhindrer navigasjonsfeil.
Design for nyttelast, demping og justering
Nyttelastkapasiteten former chassisdesignet fra starten av. En robot som frakter tunge varer trenger tykkere vegger og sterkere skjøter enn en lett enhet. Demping teller også. Risting fra motorer og hjul kan gjøre sensoravlesningene uskarpe. Ingeniører legger til gummiisolatorer eller justerte fester for å absorbere støt. Justering er like viktig. Hvis rammen vrir seg bare litt, kan en laserskanner sikte utenfor målet. Denne feiljusteringen skaper sikkerhetsrisikoer og reduserer oversikten over varene.
Integrering av monteringspunkter for motorer, batterier og sensorer
Monteringspunktene må være nøyaktige og repeterbare. Motorfester trenger stramme toleranser slik at drivhjulene forblir parallelle. Batterifester må tåle vekt og tillate raske bytter. Sensorfester krever flate overflater og nøyaktige hullmønstre. En liten feil i hullplasseringen kan endre et kameras synsfelt. Denne integrasjonen krever nøye prosjektering fra første skisse.
Strukturell delfunksjon og integrasjon
Forbi chassiset er det flere mindre deler som sørger for at en AMR beveger seg og registrerer pålitelig. Hver av dem har sin egen klare oppgave.
Hjulfester og hjulnav for stabil mobilitet
Hjulfester holder robotens vekt foran eller bak. De svinger fritt og lar AMR-en dreie på trange steder. Hjulnav kobler drivmotorer til hjulene. Begge delene må motstå slitasje og tåle gjentatte støt. Et svakt hjulfeste kan sprekke etter tusenvis av sykluser. Denne feilen stopper materialhåndteringen umiddelbart.
Sensorbraketter og monteringsplater
Sensorbraketter holder lidar, kameraer og nærhetssensorer. De må være stive nok til å stoppe vibrasjoner, men samtidig lette nok til å unngå å legge til masse. Monteringsplater gir flate, stabile overflater for disse brakettene. Presisjon her påvirker direkte navigasjonsnøyaktighet og sikkerhet. En brakett som bøyer seg med bare en brøkdel av en millimeter kan forårsake kostbare feil.
Additiv produksjonspotensial for komplekse braketter
Komplekse brakettformer utfordrer ofte tradisjonelle produksjonsmetoder. Additive produksjonsteknologier tilbyr en vei fremover.
Produksjon av polymeradditiver
Polymer 3D-printing bygger braketter lag for lag. Denne prosessen håndterer organiske former, interne kanaler og gitterstrukturer som subtraktive metoder ikke enkelt kan lage. Ingeniører bruker den til prototyper og produksjonsserier i lavt volum. Teknologien skinner når en brakett trenger tilpassede funksjoner eller vektbesparende lommer.
Hensyn til strukturell integritet
Trykte braketter trenger nøye design for styrke. Lagorientering påvirker lastekapasiteten. En brakett trykt med lag vinkelrett på hovedspenningsretningen kan delaminere under belastning. Ingeniører må også ta hensyn til materialegenskaper. Noen polymerer absorberer fuktighet og mister stivhet over tid. Testing og validering er fortsatt viktig før trykte deler tas i bruk i krevende applikasjoner.
Fra et praktisk perspektiv bringer selskaper som NOBLE, et ledende produksjonsselskap i Kina, eksepsjonelle servicemuligheter og profesjonell maskineringsekspertise til dette området. De hjelper kunder med å gå effektivt fra prototyping til masseproduksjon av AMR-strukturdeler. Deres erfaring på tvers av flere prosesser sikrer at hver del oppfyller reelle krav.
Produksjon av AMR-strukturdeler: Viktige prosesser
CNC-maskinering for presisjonskomponenter
Ideell for spesialtilpassede deler med lavt til middels volum og små toleranser
CNC-maskinering fungerer utmerket for AMR-strukturdeler når du trenger små eller mellomstore partier. For serier under 500 enheter gir denne produksjonsprosessen deg høy presisjon uten store verktøykostnader på forhånd. Den første delen og den hundrede delen koster omtrent det samme. Den stabile prisen hjelper når du tester nye design eller bygger en pilotflåte. For en stålbrakett som veier omtrent 1 kg, koster en batch på 50 deler 100 til 300 dollar per stykk. Ved 1,000 enheter faller prisen til 50 til 100 dollar per del. Hovedfordelen her er nøyaktighet. CNC kan holde posisjoner innenfor ±0.025 mm. Dette presisjonsnivået holder sensorfester og motorbraketter på linje. Når en robot trenger nøyaktig sensorplassering for sikker navigering, er denne nøyaktigheten viktig. Disse ingeniørkomponentene er avhengige av digital programmering og standard skjæreverktøy. Du trenger ikke dyre former. Det gjør CNC perfekt for spesialtilpasset arbeid der former ofte endres. Prosessen fungerer bra for produksjon i lavt til middels volum.
Aluminium, stål og plastmaterialer
Aluminium 6061 er det beste valget for de fleste CNC-maskinerte deler. Det gir deg en god blanding av styrke og vekt. Oppsetttidene er korte. Syklustidene er raske. Verktøyslitasjen holder seg lav. For generelle braketter og chassiskomponenter gir aluminium best ytelse for kostnaden. Messing fungerer bra for små partier der du trenger funksjon og utseende. Rustfritt stål og titan er vanskeligere å maskinere. De krever lengre oppsett, langsommere kutting og dyrere verktøy. Det øker kostnadene for små serier. Plast som ABS og nylon fungerer også på CNC-maskiner. De er lettere og billigere, men de er ikke stive nok for mange strukturelle applikasjoner. Materialsvinn er høyt med CNC. Omtrent 60 % til 80 % av materialet ender opp som spon. Det er viktig når du bruker kostbare legeringer. Men for komplekse former med lavt til middels volum er CNC-maskinering fortsatt vanskelig å slå for presisjonsapplikasjoner.
Additiv produksjon av polymerer og kompositter
FDM og SLS for braketter, hus og prototyper
Additive produksjonsteknologier gir reell fleksibilitet til delproduksjon. FDM og SLS er de to viktigste måtene å lage polymerdeler på. FDM bruker filament som smelter og bygger lag. ABS-deler fra FDM viser god slagfasthet – rundt 40.0 kJ/m² hakket IZOD. SLS bruker nylonpulver og en laser. SLS-deler fra PA12 har en hakket IZOD-slagfasthet på omtrent 34 kJ/m². Begge tilbyr bøyestyrke på rundt 56 til 58 MPa og en bøyemodul nær 1.8 GPa. Nylon skiller seg ut for sin seighet og varmebestandighet. Den håndterer drivstoff, oljer og fett godt. Det gjør den flott for deler som tåler slitasje. Den virkelige fordelen med 3D-printingsteknologier er null verktøykostnader. Det er ingen former eller matriser å kjøpe. Ledetiden er timer eller dager i stedet for uker. Det gjør disse metodene perfekte for prototyper og serier på 1 til 500 enheter. Du kan bygge komplekse geometrier med interne kanaler og gitterstrukturer. Ingen annen prosess kan matche den geometriske friheten. Men enhetskostnadene holder seg flate og relativt høye. For større volumer blir andre produksjonsteknologier billigere.
Kostnadssammenligning ved forskjellige volumer
| Prosess | delbeskrivelse | Kostnad per del ved lavt volum | Kostnad per del ved høyt volum |
| CNC Maskinering | 1 kg stålbrakett | 100–300 dollar (en batch på 50) | $50–$100 (ved 10 000 enheter) |
| Sprøytestøping | 0.1 kg plastdel | $20–$50 (ved 10 000 enheter) | $0.50–$2 (ved 10 000 enheter) |
| Die Casting | 0.5 kg metalldel | $50–$100 (ved 10 000 enheter) | $5–$15 (ved 10 000 enheter) |
Åpne og lukkede komposittprosesser
Komposittstøping tar additiv produksjon i en annen retning. Åpne støpeprosesser legger opp glassfiber eller karbonfiber for hånd. Lukkede støpeprosesser bruker matchede former og trykk. Disse metodene lager deler med utmerkede styrke-til-vekt-forhold. De fungerer bra for høypresterende rammer og konstruksjonspaneler. Verktøykostnadene er moderate. Syklustidene er lengre enn sprøytestøping. Men for applikasjoner der hvert gram teller, leverer kompositter reell verdi. Ingeniører bruker dem når aluminium er for tungt og plast er for svakt.
Platemetall og sprøytestøping for volumproduksjon
Laserskårne og bøyde chassisstøtter
Plateproduksjon håndterer volumproduksjon svært bra. Laserskjæring og bøying lager chassisstøtter raskt og billig. Verktøykostnadene er lave til moderate. Oppsett krever moderat innsats. Syklustidene er raske. For serier på 500 til 5,000 enheter er plater ofte det mest kostnadseffektive valget. Materialsvinnet er lavere enn med CNC fordi du kan neste deler på en plate. Toleransene er rimelige på ±0.1 til 0.5 mm. Det er ikke så stramt som CNC, men det fungerer for mange rammeapplikasjoner. Plater passer fint inn i en automatisert produksjonslinje. Når de er programmert, kjører maskinene med lite menneskelig hjelp. Denne automatiseringen av produksjonslinjen kutter lønnskostnadene og holder kvaliteten konsistent. Når du trenger hundrevis av chassisstøtter, leverer plater pålitelig. Produksjonsprosessen skalerer godt fra prototyper til full produksjon.
Sprøytestøpte plastbraketter og -deksler
Sprøytestøping endrer kostnadsbildet fullstendig. Verktøyet er dyrt. En stålform kan koste mellom 2,000 og 50 000 dollar eller mer. Ved 100 deler legger den formen til 10 000 dollar til 100 dollar til hver del. Men ved 10 000 enheter faller formkostnaden til bare 1 dollar per del. Enhetskostnaden faller til småpenger. Syklustidene er svært raske. Prosessen håndterer høy automatisering godt. Det er derfor sprøytestøping dominerer ved volumer over 5,000 enheter. Plastbraketter, deksler og hus kommer ut på en jevn måte. Materialvalgene inkluderer nylon, ABS og polykarbonat. Hver tilbyr forskjellige balanser mellom styrke, slagfasthet og kostnad. Det optimale punktet for sprøytestøping er 1,000 enheter og over. Under det blir verktøykostnadene vonde. Men når du først har forpliktet deg til høyt volum, er det ingenting som slår det for lav kostnad per del. Et automatisert produksjonsmiljø med sprøytestøpemaskiner kjører med minimal arbeidskraft per del.
Anbefalinger for volumbånd
| Volumbånd | Mest kostnadseffektiv | rasjonale |
| 1-50 | 3D-utskrift, CNC | Minimal NRE; rask læring. |
| 50-500 | CNC, metallplater | Repeterbarhet uten høy verktøyrisiko. |
| 500-5,000 | Metallplater, brostøping | Overgangsone: repeterbarhet begynner å lønne seg. |
| 5,000 + | Sprøytestøping, støping | Høy NRE er fullt amortisert; hastighet er konge. |
Fra et praktisk perspektiv bringer selskaper som NOBLE dyp ekspertise på tvers av alle disse prosessene. NOBLE, et ledende produksjonsselskap i Kina, hjelper kunder med å velge riktig metode for hver AMR-strukturdel. Deres erfaring med CNC, additiv produksjonsteknologi, metallplater og sprøytestøping sikrer effektiv prototyping og masseproduksjon.
Design av AMR-strukturdeler for ytelse
God design gjør en fungerende del om til en effektiv del. Hvert gram du sparer og hver funksjon du legger til endrer batterilevetid, sensornøyaktighet og vedlikeholdskostnader. De riktige valgene tidlig gjør også produksjonen mye smidigere.
Vektoptimalisering for batterieffektivitet
Batterivekten styrer AMRs rekkevidde. En tyngre robot trenger mer kraft for å bevege seg. Det betyr større batterier, som gir enda mer vekt. Å bryte denne sirkelen starter med smart strukturell design.
Bruk av ribbe-, lomme- og bikakestrukturer
Ribber gir stivhet uten å øke volumet. Tenk på det som rillene på en plastflaskekork. Et flatt panel må kanskje være 8 mm tykt for å motstå bøying. Legg til noen ribber, så kan du redusere det til 4 mm. Styrken forblir den samme. Vekten synker med nesten halvparten. Lommestrukturer fungerer på samme måte på CNC-maskinerte deler. Du skjærer ut materiale der spenningen er lav. Delen beholder sin ytre form, men innsiden er hul. Bikakestrukturer tar dette videre. De er flotte for deksler og hus. Utfordringen er å matche designet til prosessen. Ribber passer perfekt til sprøytestøping. Lommestrukturer fungerer i CNC og 3D-printing. Bikakemønstre er mulige med additive produksjonsteknologier. Hver prosess har sine egne begrensninger. Snakk med en partner som NOBLE tidlig. De kan fortelle deg hvilke funksjoner som er praktiske. Designet deres for støtte til produksjonsevne sparer tid og penger.
Styrke vs. materialkostnad
Lettere materialer koster mer per kilogram. Karbonfiber sparer vekt, men øker budsjettet. Aluminium 6061 treffer et blinkskudd. Det er sterkt, lett og rimelig. For deler som utsettes for høy belastning, kan det hende du trenger stål. Men stål er tungt. Det smarte trekket er hybriddesign. Bruk bare stål på belastningspunkter. Bruk aluminium eller plast alle andre steder. Dette holder vekten nede uten å tømme bankkontoen. Produksjonsprosessen er også viktig her. Sprøytestøping lar deg blande materialer i én del. Overstøping gir et mykt grep eller en tetning. 3D-printing lar deg variere tettheten inne i samme del. Disse ingeniørtriksene sparer gram i virkelige applikasjoner.
Termisk håndtering og miljøforsegling
AMR-er kjører i timevis. Motorer, batterier og elektronikk genererer varme. Støv og fuktighet er overalt i lagerbygninger. God design håndterer begge problemene.
Integrering av kjøleribber og ventilasjon
Kjøleribber trekker varme bort fra varme komponenter. De beste har finner som øker overflatearealet. Du kan maskinere dem fra aluminium eller trykke dem med ledende polymerer. Ventilasjonskanaler lar luft strømme gjennom kabinettet. En godt plassert vifte flytter varm luft ut. Trikset er å gi plass til disse funksjonene uten å legge til størrelse. Integrasjon er viktig. Et motorfeste som også fungerer som kjøleribbe sparer plass. Den typen dobbeltfunksjonell konstruksjon er vanlig i avanserte systemer. Hvert gram du sparer på kjøling av deler går rett til nyttelast eller batteri.
Tetningssensorfester mot støv og fuktighet
Sensorer er robotens øyne. En skitten linse betyr dårlige data. Tetting holder støv ute. O-ringer og pakninger fungerer bra. Det samme gjør overstøpte tetninger. Designet trenger et spor eller en leppe for at tetningen skal sitte i. Dette gjør delen litt mer kompleks. Men det sparer mye på vedlikehold. For utendørs AMR-er er tetningskravene strengere. Du trenger IP65-klassifisering eller høyere. Det betyr stramme toleranser på alle kontaktflater. En partner med CNC-ekspertise kan holde disse toleransene. NOBLE, et ledende produksjonsselskap i Kina, leverer den presisjonen. Deres profesjonelle maskineringsekspertise sikrer at tetningene fungerer første gang.
Servicevennlighet og modulær montering
Feltvedlikehold holder robotene i gang. Nedetid koster penger. Deler som er vanskelige å nå eller bytte ut skaper hodebry.
Hurtigfester og kabelføringskanaler
Boltede skjøter er pålitelige, men trege. Hurtigkoblinger lar deg bytte en del på sekunder. Kvartomdreining og fjærklips er vanlige valg. Kabelføringskanaler holder ledningene ryddige. En kanal kuttet inn i rammen leder kabelen. Det stopper slitasje og gjør det enkelt å spore. Disse funksjonene legger til litt maskineringstid. Men de sparer timer i felten. God automatisering av produksjonslinjen kan håndtere disse detaljene. Programmering av CNC-en til å skjære en kanal krever noen ekstra linjer med kode. Gevinsten er stor i servicevennlighet.
Design for demontering i feltvedlikehold
Deler som klikker på plass, går i stykker når du tar dem fra hverandre. Skruer gjør ikke det. Design hver skjøt slik at den åpnes minst tre ganger. Bruk rustfritt stål for å unngå korrosjon. Merk hver kontakt. Dette høres enkelt ut, men mange design hopper over det. En modulær montering lar deg bytte ut én del uten å fjerne alt. Batterihus skal skyves ut. Sensorbraketter skal løsne. Disse beslutningene gjør materialhåndteringen smidigere. De reduserer også lagerbehovet. Du lagerfører noen få vanlige deler i stedet for mange spesialtilpassede. Sikkerheten forbedres også. En tekniker kan bytte en defekt sensor på to minutter i stedet for tjue.
Materialer for AMR-strukturdeler
Valg av riktig materiale påvirker vekt, kostnad og hvordan du lager delen. Hver produksjonsmetode fungerer best med noen materialer. Valget avgjør også hvor lenge delen vil vare.
Aluminiumslegeringer: Lett og maskinbearbeidbar
Aluminium fungerer i mange robotbruksområder. To kvaliteter skiller seg ut.
6061-T6 og 7075
6061-T6 er det vanlige valget for de fleste deler. Flytegrensen er 276 MPa. Utmattingsstyrken er 97 MPa ved 500 millioner sykluser. Det er bra for chassis og braketter. For tyngre belastninger har 7075-T6 en flytegrense på 503 MPa. Det hjelper for deler under høy belastning. Ulempen er kostnaden. 6061-T6 koster 2 til 5 dollar per kg. Med CNC-maskinering koster hver del 50 til 500 dollar. Denne produksjonsmetoden fungerer bra for små partier.
| Eiendom | 6061-T6 | 7075-T6 |
| Strekkgrense | 276 MPa | 503 MPa |
| Utmattelsesstyrke | 97 MPa | 159 MPa |
| Strekkfasthet | 310 MPa | 572 MPa |
Anodisering og andre overflatebehandlinger
Anodisering beskytter hver aluminiumsdel mot slitasje. Type II-anodisering lager et lag fra 0.0001 til 0.001 tommer. Type III går til 0.004 tommer og gir bedre slitasjebeskyttelse. Men det reduserer utmattingsstyrken. For deler som utsettes for mange sykluser, velg type I. Disse behandlingene gjør at delen varer lenger.
Teknisk plast: Effekt og kostnadsfordeler
Plast sparer vekt og kostnader for hver del. De bekjemper også rust uten ekstra hjelp.
Nylon og ABS
Nylon 6/6 koster 1 til 2 dollar per kg. Med 3D-printing koster hver del 10 til 50 dollar. Det er mye mindre enn aluminium CNC. Nylon tåler støt godt. ABS koster mindre, men er ikke like slitesterkt. Begge fungerer med additive metoder som FDM og SLS. Denne 3D-printingsmetoden fungerer bra for små opplag.
| Materiale | Kostnad per kg | Prosess | Kostnad per del |
| 6061-T6 | $2–5/kg | CNC | $ 50-500 |
| Nylon 6/6 | $1–2/kg | 3D utskrift | $ 10-50 |
Aluminiumskostnader (50–500 dollar per del) er høyere enn 3D-printing av nylon (10–50 dollar). Nylon er bedre for lavkostprosjekter.
polykarbonat
Polykarbonat er tøffere enn nylon. Det tåler støt godt. For bruk som krever styrke, fungerer det i mange systemer. 3D-printingsmetoden for denne delen bruker additive metoder.
Kompositter og stål for ekstreme forhold
Noen bruksområder krever svært høy styrke. Kompositter fungerer for disse behovene.
Åpen/lukket form karbonfiber
Karbonfiber gir best styrke i forhold til vekten. Åpne støpemetoder lager sterke deler. Produksjonen tar mer tid. Men resultatene er best for rammer. Denne produksjonsprosessen bruker additive teknologier. 3D-printingsmetoden for hver del krever forsiktighet. Disse tekniske bruksområdene krever sterke materialer.
Rustfritt stål
Rustfritt stål motstår rust. Det fungerer for utendørsroboter. Produksjonsprosessen er CNC- eller metallplatearbeid. Denne delen koster mer enn aluminium. Men den varer lenger. For sikkerhetsdeler øker det påliteligheten.
NOBLE, et ledende produksjonsselskap i Kina, har dyp kunnskap om disse materialene. Rådene deres hjelper kundene med å velge riktig materiale for AMR-karosserideler. Dette sikrer at produksjonsmetoden passer til volum- og kostnadsmål.
Samarbeider med NOBLE for produksjon av AMR-strukturdeler

Omfattende ekspertise innen metall- og plastbearbeiding
CNC-maskinering, sprøytestøping, metallplater og 3D-printing
NOBLE har alle de viktige måtene å lage AMR-strukturdeler på. Teamet deres utfører 3D-printing, CNC-maskinering, sprøytestøping og metallplatearbeid på ett sted. Disse metodene fungerer for alle dine behov. For en prototype er 3D-printing rask. For flere deler bruker de sprøytestøping. En automatisert linje håndterer store antall. For chassis bruker de metallplater med laserskjæring. De velger prosessen basert på hvor mange deler du trenger og hvilket materiale du ønsker. Eksperter velger den beste prosessen og materialet for hver del. De tenker på hvordan delen skal brukes. Roboter trenger presise deler. Materialhåndterere trenger slitesterke deler. Teamet bruker sin ingeniørkunnskap for hver del. Automatisering kutter kostnader. Det gjør det mulig å lage mange deler. 3D-printing og tradisjonelle metoder fungerer sammen for komplekse deler.
Fullservice fra design for produksjonsevne til endelig montering
De hjelper til med design tidlig. NOBLE ser på 3D-modellen din og foreslår måter å gjøre den enklere å produsere. De runder av skarpe hjørner. De gjør tynne vegger sterkere. Disse små endringene sparer penger og hindrer at deler går i stykker. Tjenesten går utover design. NOBLE håndterer å skaffe materialer, maskinering, etterbehandling og sammensetning av deler. Du får ferdige deler som er klare til bruk. Denne komplette tilnærmingen reduserer behovet for å administrere mange leverandører. Ett team administrerer alt. For komplekse AMR-bygg der deler må passe godt sammen, er denne støtten verdifull. Prosessen går knirkefritt fra start til slutt. Tøffe jobber drar nytte av denne tilnærmingen.
Kvalitetssertifiseringer: ISO 9001:2015 og ISO 13485:2016
Streng kvalitetsstyring for presise og konsistente deler
ISO 9001:2015 setter det grunnleggende kvalitetsnivået. De kontrollerer hvert trinn i prosessen. De måler størrelse og kontrollerer overflatefinish. Det føres journaler slik at du kan spore deler. Hvis en del svikter, kan du finne batchen. Dette er viktig for sikkerhetskritiske deler. En løs sensor kan stoppe en robot. God kvalitet forhindrer det. Hver del oppfyller spesifikasjonene. Tøffe jobber trenger denne påliteligheten. Prosessen gir konsistente resultater hver gang.
Medisinsk prosesskontroll som kan brukes til krevende robotikk
ISO 13485:2016 legger til strengere kontroller. NOBLE har denne sertifiseringen. Dette betyr svært høye standarder for AMR-deler. For kritisk robotikk bygger denne standarden tillit. Den samme prosessen som kontrollerer kirurgiske deler, sjekker motorfestehullene dine. Denne presisjonen hjelper roboten med å navigere nøyaktig. Teamet følger strenge regler. Hver del oppfyller høye kvalitetsstandarder. Prosessen er dokumentert og kontrollert. Deler som trenger denne presisjonen, drar stor nytte av dette.
Ende-til-ende-støtte for AMR-utvikling
Veiledning om materialvalg og designoptimalisering
Hvilket materiale du velger påvirker kostnad, vekt og hvor lenge det varer. NOBLEs ingeniører hjelper deg med å velge materialer. For en lett del kan du prøve aluminium 6061 eller karbonfiber. For slagfasthet kan du bruke nylon eller polykarbonat. For høy stivhet kan stål fungere. Teamet ser på dine belastningsbehov og foreslår det beste materialet. De designer delen for den valgte prosessen. En del for sprøytestøping har jevn veggtykkelse. En del for 3D-printing har vinkler som ikke trenger støtte. Disse endringene gjør produksjonen enklere. Å kjenne prosessen fører til bedre design. 3D-printing gir deg unik designfrihet. Materialvalg påvirker direkte den ferdige delen.
Én kildes ansvarlighet fra prototype til produksjon
Ett selskap gjør alt. For prototyper bruker de 3D-printing for å gjøre endringer raskt. Når designet er endelig, går de over til CNC eller sprøytestøping. NOBLE håndterer overgangen. Du trenger ikke å sende filer til forskjellige verksteder eller sjekke nye leverandører. De samme ingeniørene som jobbet med prototypen overvåker produksjonen. Dette stopper problemer tidlig. For materialhåndteringsroboter som må fungere bra hver gang, er denne påliteligheten viktig. Teamet er involvert fra start til slutt. Én kilde er ansvarlig for alt. Dette sparer tid og reduserer risikoen ved valg av materialer og produksjon av deler.
Å velge riktig prosess avhenger av volum, styrke og kostnad. Komplekse deler med lavt volum passer til CNC-maskinering. Plastdeler med høyt volum passer til sprøytestøping. Prototyper og komplekse geometrier fungerer best med additiv produksjon, som polymer 3D-printing eller komposittstøping. Holdbare rammer trenger metallplater eller komposittprosesser. Designvalg rundt vekt, termisk styring og brukbarhet former hvilken produksjonsmetode som gir mening. Materialvalg er like viktig. Før du velger, vurder nødvendige volumer, styrkebehov og kostnadsmål. Samarbeid med en produsent som NOBLE. Deres ekspertise på metall- og plastprosesser sikrer effektiv produksjon av AMR-strukturdeler.
Vanlige spørsmål om AMR-produksjon av strukturelle deler
Hva skiller AMR-strukturdeler fra vanlige robotdeler?
AMR-strukturdeler må håndtere fleksibel navigering og steder som stadig endrer seg. De må være lette for at batteriet skal vare, men også sterke nok til å tåle daglig slitasje. I motsetning til fastmonterte roboter, står disse delene overfor konstant bevegelse, vibrasjoner og belastninger som forskyves. Det krever nøye design og riktig produksjonsprosess for hver jobb.
Hvilken produksjonsprosess fungerer best for lavvolumproduksjon?
CNC-maskinering er flott for små til middels store produksjoner. Du får stramme toleranser uten å bruke mye penger på verktøy. For partier under 500 enheter gir denne prosessen stabil kvalitet til kostnader du kan forutsi. Additive teknologier som 3D-printing fungerer også bra for prototyper. Hver metode har avveininger i hastighet, kostnad og materialalternativer.
Hvordan passer 3D-printing inn i AMR-delproduksjon?
3D-printing er best for komplekse former og raske endringer. FDM og SLS håndterer braketter, hus og prototyper godt. Teknologien fjerner verktøykostnader, så den er perfekt for tilpassede design. Men enhetskostnadene forblir flate, så 3D-printing passer bedre til lave volumer enn masseproduksjon. Mange produsenter bruker det sammen med tradisjonelle metoder.
Når bør jeg velge sprøytestøping fremfor andre prosesser?
Sprøytestøping vinner ved volumer over 5,000 enheter. Den opprinnelige verktøykostnaden er høy, men kostnadene per del synker mye. Plastbraketter, deksler og hus produseres raskt og konsistent. For storvolumproduksjon slår denne prosessen CNC og 3D-printing på kostnad. Under 1,000 enheter fungerer regnestykket sjelden.
Hvilke materialer fungerer best for AMR-strukturdeler?
Aluminium 6061-T6 gir et utmerket styrke-til-vekt-forhold for chassis og braketter. Teknisk plast som nylon og polykarbonat sparer vekt og motstår støt. Karbonfiberkompositter gir mest styrke for krevende applikasjoner. Rustfritt stål passer til utendørsroboter som trenger å motstå rust. Materialvalg påvirker både produksjonsmetoden og den endelige ytelsen.
Kan additiv produksjon håndtere strukturelle belastninger?
Ja, hvis du designer det nøye. Polymer 3D-printing lager sterke braketter når lagorienteringen er på linje med spenningsretningene. SLS-nylondeler viser god slagfasthet. For høyere belastninger gir komposittstøping med karbonfiber utmerkede resultater. Testing og validering er fortsatt et must før du bruker additive deler i kritiske applikasjoner.
Hvordan optimaliserer jeg AMR-strukturdeler for vekt?
Ribbe-, lomme- og bikakestrukturer fjerner materiale der spenningen er lav. Disse funksjonene fungerer ulikt på tvers av produksjonsprosesser. Sprøytestøping håndterer ribbe godt. CNC-maskinering er utmerket til lommeforming. Additive teknologier tillater komplekse gitterdesign. Målet er å spare gram uten å ofre styrke eller sikkerhet.
Hvorfor samarbeide med NOBLE for AMR-strukturdeler?
NOBLE har dyp ekspertise innen CNC-maskinering, sprøytestøping, metallplater og 3D-printing. ISO-sertifiseringene deres sikrer jevn kvalitet. Teamet veileder materialvalg og designoptimalisering fra prototype til produksjon. Som et ledende produksjonsselskap i Kina hjelper NOBLE kundene med å navigere prosessvalg effektivt.





