
Soldadura beharrezkoa da. Hala ere, gauzak gaizki atera daitezkeen lekua ere bada.
Arazo hau areagotu egiten da material mehea denean. Kontuan hartu 1.5 mm-tik 0.5 mm-ra bitarteko lodierak. Metalak ez du zurruntasunik. Beroa azkar xahutzen da. Akats txiki batek zulo bat erre dezake. Beste akats batek panel osoa deformatu dezake. Akats batzuk junturaren barruan ezkutatuta geratzen dira.
Jarraian, lantegiko benetako esperientzian oinarritutako "zer ez egin" zerrenda praktiko bat aurkituko duzu. Praktika problematikoenak eta zergatik sortzen dituzten arazoak azaltzen ditu, hasieratik saihestu ahal izateko.
Artikuluaren bigarren zatian, NOBLEko ingeniariek xafla meheak soldatzeko aholku erabilgarri batzuk bildu dituzte. Aholku hauek zure xafla metalikoen soldadura proiektuak erraztuko dituzte. Hemen dituzu — espero dugu erabilgarriak izatea!
Beroaren Kontrol Eskasa: Argaltasunaren Lehen Kausa Txapa Soldadura Distortsio
Xafla metalikoarentzat, beroa bi ahoko ezpata da. Nahikoa ez bada, soldadura huts egiten du. Gehiegi bada, pieza deformatu egiten da.
1. Korronte gehiegi, abiadura motelegia
Hau da, alde handiz, akats ohikoena. Soldatzaile askok anperajea igotzen dute azkarrago lan egiteko edo "erretzea" ziurtatzeko, baina metal mehean, gehiegizko bero horrek soldadura-eremua nabarmen zabaltzea eragiten du. Hozten denean, uzkurdurak metala deformatzen du, eta horrek ertz uhintsuak, distortsio angeluarra edo bihurdura sortzen ditu.
Benetako bizitzan gertatzen dena:
1.5 mm-ko xafla batek atzealdean koska altxatuak edo orban hondoratuak izaten ditu, eta pieza osoa okertu eta deslerrokatu egiten da.
Ikuspegi hobea:
Erabili ahalik eta korronte baxuena, sartze ona ematen dizuna, eta mugitu azkar. Xafla meheetarako, TIG (GTAW) edo diametro txikiko hari solidoko MIG (GMAW) aukera onak dira — biek beroa kontzentratuta mantentzen dute eta errazagoa da kontrolatzen.
2. Soldadura luze eta jarraituak
"Ale luze eta leun" bat hondamendia izan daiteke xafla metalikoan. Beroa ihes egin baino azkarrago pilatzen da, beroak eragindako eremua (HAZ) handitzen da eta harrapatutako tentsioek pieza nahi ez diren forma mota guztiak hartzen dituzte.
Ikuspegi hobea:
Erabili soldadura etengabea — adibidez, lehenik puntadak jarriz, eta gero jauzi bidezko soldadura edo puntada bidezko soldadura erabiliz metala aleen artean hozten uzteko. 0.8 mm-tik beherako materialarentzat, saihestu soldadura jarraitua erabat; erabili puntuzko soldadura-segida bat erredura saihesteko.
3. Ausazko soldadura sekuentzia
Ausazko ordenan soldadurak tentsioak pilatu eta elkarren aurka tiratzen ditu orekatzeko aukerarik gabe.
Ikuspegi hobea:
Erabili sekuentzia orekatua eta atzeko urratseko soldadura ahal den guztietan. Piezaren geometriak ahalbidetzen badu, txandakatu soldadurak erdiko lerroaren kontrako aldeetan — alde bateko uzkurdurak besteko uzkurdura ezeztatzen lagun dezake.
Atzerakako soldadurarekin (ezkerretik eskuinera mugituz oro har, baina segmentu labur bakoitza eskuinetik ezkerrera soldatuz), plakak bereizteko joera duen hedapena ere konpentsatu dezakezu.
Prozesuaren diseinu eta prestaketa eskasa: hasi aurretik galtzea
Distortsio asko dago jadanik lehen arkua jo baino lehen — dena finkatze eta diseinuaren araberakoa da.
4. Juntura-tarte gehiegi edo behartutako egokitzapena
Xafla metaliko piezek hutsune handiak dituztenean itsasten hasi aurretik, soldatzaileek askotan konpentsatzen saiatzen dira betegarri-metal gehiago gehituz edo korrontea handituz. Horrek izugarri handitzen du uzkurdura hoztean, eta horrekin batera, distortsioa.
Benetako bizitzan gertatzen dena:
Soldadura behar baino gehiago uzkurtzen da, inguruko metala deformatuz. Zenbat eta handiagoa izan tartea, orduan eta handiagoa izango da distortsioa.
Ikuspegi hobea:
Kontrolatu zure doikuntza. Xafla metalikoen doitasun-lanetarako, bilatu 0.2-0.3 mm-tik beherako junturen arteko tarteak. Egokitzapen estu batekin, juntura betegarririk gabe ere fusionatu dezakezu (soldadura autogenoa). Horri esker, distortsio minimoa, itxura garbia eta ez da beharrezkoa soberako kordoia soldadura osteko garbiketarik egitea. Xafla metaliko meheen soldaduran, egokitzapen estua ez da aukerakoa. Oinarria da.
5. Ez dago euskarri zurrunik — edo mota okerrekoa
Hasiberri askok uste dute pieza bat eskuz eutsi edo pintza bakarra jarri eta ondo dagoela esan dezaketela. Baina askatzen duten unean, pieza berriro jauzi egiten da, okertuta.
Benetako bizitzan gertatzen dena:
Euskarri sendorik gabe, metala beroak esaten dion lekura mugitzen da, eta gutxitan da nahi duzun lekura.
Ikuspegi hobea:
Ondo finkatu. Beroa ondo xahutzen duten euskarriak erabili — kobrezko euskarri-barrak aukera bikaina dira xafla meheetarako, beroa azkar xurgatzen baitute eta erredurak saihesten baitituzte.
Ekoizpen-kantitateak erabiltzen ari bazara, inbertitu distortsioaren aurkako tresneria espezifikoetan. Are hobeto: txertatu kontra-distortsioa (pieza aurre-malgukia edo gehiegi tolestuz espero den uzkurduraren kontrako noranzkoan). Soldaduraren ondoren askatzen duzunean, bere lauan erlaxatzen da berriro. Horrela irabazten duzu arkua hasi aurretik.
Teknika eta Kanpoko Faktoreak: Xehetasunak Soldadura Egin edo Hautsi
Ezarpen egokiekin eta doikuntza onarekin ere, zuziaren mugimenduan egindako akats txikiek —edo soldadura egin aurretik ahaztutakoek— pieza bat hondatu dezakete.
6. Zuziaren angelu txarra edo irtengunea
Zuzi-argia plakarekiko perpendikularrean eusteak edo gehiegi urruntzeak beroa puntu bakarrean kontzentratzen du eta erraz erre dezake metal mehea. Bestalde, gehiegi hurbiltzeak putzuaren ikuspegia blokeatzen du.
Benetako bizitzan gertatzen dena:
Azkenean, azpiko ebakidura (soldadura-puntan oinarrizko metalean urtutako ildaskak, junturaren ahultzea), fusio falta edo baita soldadura-metala gainezka egitea ere (gainjartzea) gertatzen da.
Ikuspegi hobea:
Mantendu 10-15° inguruko bultzada-angelua. Eta eutsi irtengune egonkor bati — arau ona alanbrearen diametroaren 10 aldiz handiagoa izatea da gutxi gorabehera. Adibidez, 0.9 mm-ko alanbrearekin, 9 mm inguruko irtenguneak ondo funtzionatzen du. Xafla meheko soldaduran, sopletearen angelua eta irtengunea ez dira xehetasun txikiak. Soldadurak eusten dion ala huts egiten duen erabakitzen dute.
7. Gainazalen garbiketa saltatzea
Olio, herdoil, pintura edo ebaketa-hondakinen gainean zuzenean soldatzea.
Benetako bizitzan gertatzen dena:
Kutsatzaileak arkuaren azpian deskonposatzen dira eta soldaduran harrapatuta geratzen diren gasak askatzen dira, porositatea (zulo txikiak) sortuz edo, are okerrago, hidrogenoak eragindako pitzadurak. Bietako edozeinek soldadura sendo bat itxuraz huts egiteko puntu ezkutu bihur dezake.
Ikuspegi hobea:
Arku bat piztu aurretik, garbitu beti oinarrizko metala. Erabili koipegabetzaile espezifiko bat, eta ondoren, leunki eho edo alanbre-eskuila batekin garbitu. Garbitu gutxienez 20-25 mm juntura-lerroaren bi aldeetan. Xafla meheko soldadurarako, gainazal garbi bat ez da aukerakoa. Soldadura sendo baten eta pitzadura ezkutu baten arteko aldea da.
8. Soldaduraren ondoren hozte azkarra
Soldadura uretan murgiltzea. Aire konprimituarekin haizeztatzea. Bietako bat egitea pieza azkarrago maneiatzeko.
Benetako bizitzan gertatzen dena:
Hau oso arriskutsua da soldaduraren osotasunerako. Hozte azkarrak tentsio termiko larriak sortzen ditu —funtsean, kolpe termiko bat—, eta horrek soldadura edo beroak eragindako eremua berehala edo hoztu eta gutxira pitzatzea eragin dezake.
Ikuspegi hobea:
Utzi pieza modu naturalean hozten aire geldian. Osagai kritikoetarako edo juntura lodiagoetarako, estali soldadura harea lehorrarekin edo manta isolatzaile batekin hozte-abiadura are gehiago moteltzeko. Hozte motelak tentsioak pixkanaka erlaxatzen uzten ditu, metala hautsi beharrean.
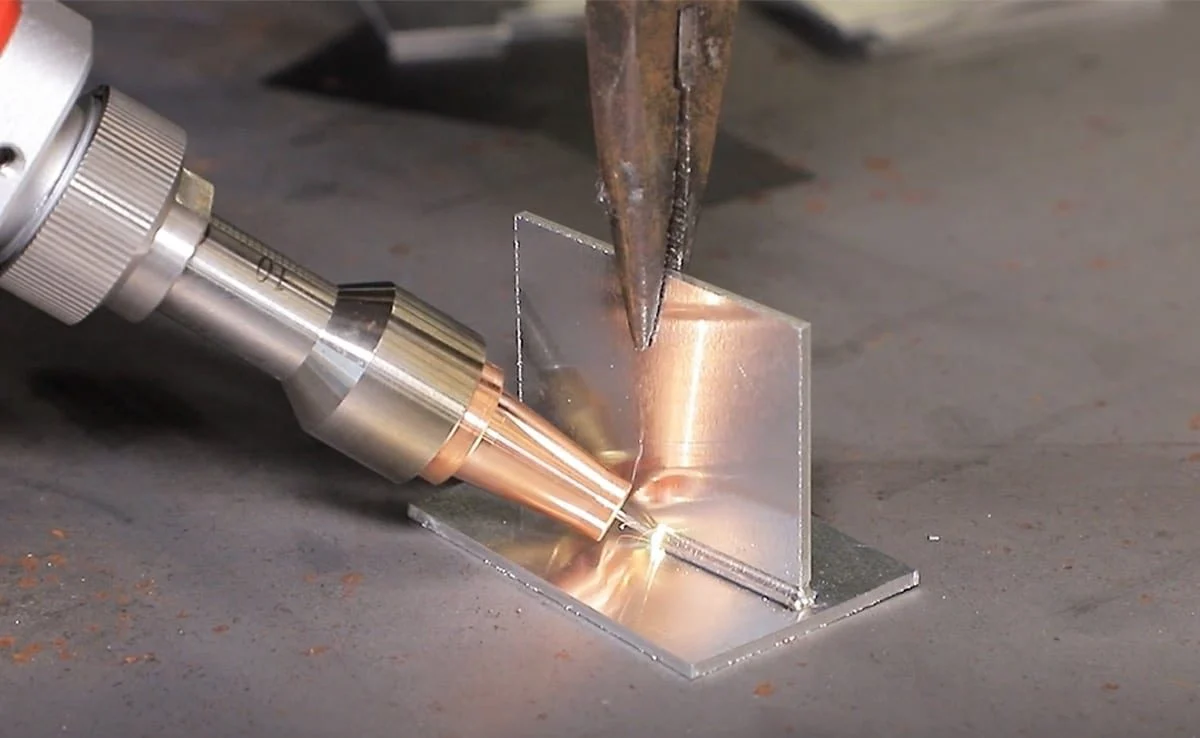
8 aholku xafla meheak soldatzeko
Xafla meheak soldatzea zaila da. Arazo ohikoenek —distortsioa, erredura eta fusio falta— soldatzaile esperientziadunak ere frustratu ditzakete. Baina ikuspegi egokiarekin, soldadura garbi eta sendoak lor ditzakezu pieza hondatu gabe. Hona hemen zortzi aholku hori lortzen laguntzeko.
1. Aukeratu prozesu egokia
Material meheei dagokienez, ez dira soldadura-prozesu guztiak berdinak. Aukeratu ahalik eta bero gutxien sortzen duen eta distortsioa gutxien eragiten duen metodo bat.
- TIG (GTAW)Arku estua eta putzuen kontrol zehatza ematen du. Xafla meheetarako aproposa. Erresistentzia puntuzko soldadura azkarra da. Ia distortsiorik gabe. Bikaina lan egiten duen lekuan.
- Erresistentzia puntua soldadura is oso azkarra da eta ia ez du distortsiorik sortzen, beraz, aukera bikaina da aplikagarria den kasuetan.
Saihestu bero handiko prozesuak. Makilazko soldadura. Ihinztadura bidezko MIG. Biak ez dira egokiak kalibre meheetarako.
2. Mantendu korronte baxua
Erabili fusio ona ematen dizun korronte txikiena. Korronte gehiegi oinarrizko metala zeharkatzen du. Gutxiegi bada, fusio falta edo sartzen ez den ale hotz eta sokatsu bat lortuko duzu.
Aurkitu puntu egokia. Zalantzarik izanez gero, hasi poliki. Pauso txikitan egin. Xafla meheko soldaduran, korrontearen kontrola da gakoa.
3. Abiadura bizian eta etengabe mugitu
Zenbat eta denbora gehiago egon arkua leku berean, orduan eta bero gehiago xurgatuko da inguruko metalean, eta orduan eta distortsio handiagoa izango duzu. Mugitu azkar eta etengabe beroaren eraginpean egoteko eta beroak eragindako eremua (HAZ) txiki mantentzeko.
Puntu garrantzitsua: Ez itxaron gehiegi. Ez mugitu edo mugitu behar-beharrezkoa ez bada. Erritmo konstanteak irabazten du.
4. Erabili arku-luzera laburra
Edozein prozesua erabiltzen ari zaren ere, mantendu arkua laburra. Ahalik eta laburrena, elektrodoa putzuan sartu gabe.
Arku labur bat:
- Egonkor eta fokatuta mantentzen da
- Beroa behar den tokian jartzen du
- Inguruko airera bero-galera murrizten du
- Xafla meheetan erredura arriskua murrizten du
TIGerako, horrek esan nahi du tungstenoa lanetik gertu mantentzea. MIGerako, kontaktu-puntaren eta lanaren arteko distantzia koherentea eta nahiko laburra mantendu behar da.
5. Erabili babeskopia-barra bat (euskarri-zerrenda)
Jarri euskarri-barra bat — kobrea da onena. Altzairu herdoilgaitza ere balio du. Kobrea bereziki ondo funtzionatzen du, beroa azkar eroaten duelako.
Zergatik laguntzen duen:
- Lan-piezatik gehiegizko beroa ateratzen du, erredura arriskua murriztuz
- Urtutako putzua eusten du, xafla mehean leherketak saihestuz
- Atzeko alearen itxura hobetzen du, erro-profil garbi eta uniformea emanez.
Emaitza onenak lortzeko, euskarri-barra xaflaren kontra ondo lotu, tarteak ezabatzeko. Xafla meheak euskarri-barrarik gabe soldatzea jokoa da.
6. Soldadura-sekuentzia simetriko bat erabili
Multzo handiagoetarako —panelak, kaxa-sekzioetarako—, erdigunetik kanporantz lan egin. Ez soldatu mutur batetik bestera.
Nola egin:
Hasi piezaren erdialdetik gertu dagoen soldadura batekin, eta gero egin soldadura berdina kontrako aldean. Jarraitu txandakatuz erdialdetik kanpora.
Zergatik funtzionatzen du:
Soldadura simetrikoak uzkurdura-indarrak orekatzen ditu. Soldadura batek alde batera tiratzen du; aurkakoak beste aldera. Horrek hondar-tentsioa modu uniformean banatzen du eta pieza osoan zehar makurtzea edo bihurritzea gutxitzen du.
7. Ez aurreztu txintxetekin
Puntuzko soldadurak dena bere lekuan mantentzen dute azken aleak jarri aurretik. Puntuak saltatzeak —edo gutxiegi erabiltzeak— piezak beroaren eraginpean mugitzea eragiten du, lerrokatzea hondatuz eta distortsioa okerrera eginez.
Xafla meheak itsasteko jardunbide egokiak:
- Puntuen arteko tartea: 50–100 mm-koa (gutxiago pieza oso mehe edo konplexuetan)
- Puntaren luzera: 5–10 mm punta bakoitzeko
- Korrontea: Soldatzeko korrontea baino zertxobait handiagoa, fusio ona eta euskarri sendoa bermatzeko.
Behin finkatuta, egiaztatu berriro lerrokatzea azken soldadura egin aurretik. Segundo batzuk gehiago edukitzeak geroago berriro lan egin behar izatea aurrezten du.
8. Soldaduraren ondoren zuzendu — Astiro-astiro
Teknika ona izan arren, distortsio txikiak ager daitezke. Ez bota pieza. Konpondu.
Bi metodo fidagarri:
- Zuzenketa mekanikoa: Erabili grapak, ardatz-prensa edo arrabol-berdintzailea. Bultzatu edo tira pieza berriro bere formara itzultzeko. Lan egin poliki. Saihestu gogortzea edo pitzatzea.
- Sugarra zuzentzea puntu bidezko berokuntzarekin: Aplikatu bero lokalizatua iragazkiaren alde ganbilean. Mantendu tenperatura 600-800 °C artean. Tentsioa arintzeko bezain beroa. Ez hain beroa materialaren propietateak kaltetzeko edo gainazala urtzeko. Utzi naturalki hozten. Egiaztatu lautasuna. Errepikatu behar izanez gero.
Kontuz: Xafla galbanizatu edo estalietan, sugarrarekin zuzentzeak estaldura kaltetu dezake. Kasu horietan, metodo mekanikoak normalean seguruagoak dira.
NOBLEren xafla meheko soldadura
NOBLE CNC mekanizazioan eta xafla metalikoen fabrikazioan espezializatutako doitasun-fabrikazio instalazio bat da . Industria askotariko bezeroei laguntzen diegu — ekipamendu industrialetatik eta automatizaziotik hasi eta gailu medikoetaraino eta elektronikaraino.
Gure oinarrizko gaitasunak
- CNC mekanizazioa:3 ardatzeko, 4 ardatzeko eta 5 ardatzeko fresaketa, CNC torneatzeaeta tolerantzia estuekin pieza konplexuen prozesamendua.
- Xaflaren fabrikazioa: Laser ebaketa, ukabilkadak, okertuz, soldadura (kalibre fineko eta doitasun-soldadura barne), eta gainazaleko akabera.
- Batzar & Balio Erantsiko Zerbitzuak: Piezen garbiketa, desbarbatzea, hardwarearen txertatzea eta azpimuntaketa — zure ekoizpen-lerroan integratzeko prest.
Ziurtagiriak
Nazioartean onartutako bi kalitate kudeaketa sistemaren pean jarduten dugu :
- ISO 9001: 2015– kalitate koherentea, prozesuen kontrola eta etengabeko hobekuntza bermatzea eragiketa guztietan.
- ISO 13485: 2016– bereziki gailu medikoen fabrikaziorako, araudi- eta arriskuen kudeaketa-eskakizun zorrotzak betetzeko dugun gaitasuna erakutsiz.
Prototipo azkarrak, bolumen txikiko doitasun-piezak edo ekoizpen-eskalako tiradak behar dituzun ala ez, NOBLEk espezializazio teknikoa eta ziurtatutako kalitate-sistemek konbinatzen dituzte emaitza fidagarriak lortzeko.
ohiko galderak
-
Zein da xafla meheko soldaduran erronka handiena?
Beroaren kontrola. Materialak masa gutxi du energia xurgatzeko, beraz, bero gehiegi izateak erredurak eta deformazioak eragiten ditu, eta bero gutxiegi izateak, berriz, fusio eskasa. Horregatik, xafla meheko soldadurak arku laburrak, abiadura handiak eta tarteka kordoi-kokapena eskatzen ditu.
-
Zein da xafla meheetarako soldadura prozesurik onena?
TIG eta erresistentzia puntuko soldadura dira aukerarik onenak 2 mm baino gutxiagoko materialetarako. TIG-ak bero-kontrol zehatza eta arku kontzentratua eskaintzen ditu, eta 0.6-0.8 mm-ko alanbrearekin zirkuitulaburreko MIG-ak ere ondo funtzionatzen du.
-
Nola saihestu dezaket erredurak metal mehea soldatzean?
Erabili korronte baxua, abiadura handia eta kobrezko euskarri-barra gehiegizko beroa xurgatzeko. Segmentu laburretan soldadurak, ale luze eta jarraituen ordez, erredurak eragozten ditu hasi aurretik.
-
Solda al daiteke xafla meheak distortsiorik eragin gabe?
Bai, teknika zainduarekin. Pieza zurrun lotu, erdigunetik kanpora soldatu eta tarteka edo jauzi bidezko soldadura erabili beroa paseen artean xahutzeko.
-
Zein lodiera da "xafla mehe"tzat soldadurarako?
3 mm-tik beherako materialari normalean mehea deitzen zaio. Benetako zailtasunak —erredura, distortsioa, beroaren kudeaketa— oso nabarmenak dira 2 mm-tik behera eta oso zorrotzak 1 mm-tik behera.
-
Metalezko xafla meheak garbitu behar al ditut soldatu aurretik?
Noski. Olioak, herdoilak, pinturak eta ebaketa-hondakinek porositatea eta pitzadurak eragiten dituzte. Garbitu junturaren alde bakoitzean gutxienez 20-25 mm koipegabetzailearekin, eta ondoren, leunki eho edo altzairu herdoilgaitzezko eskuila batekin.
-
Zer ziurtagiri bilatu behar ditut xafla meheko soldadura-bazkide batean?
Bilatu ISO 9001:2015 kalitate kudeaketa orokorrarentzat eta ISO 13485:2016 gailu medikoekin lan egiteko. Hauek prozesu koherenteak, trazabilitatea eta kalitate kontrol zorrotza bermatzen dituzte, funtsezkoak aplikazio sentikorretarako xafla meheak soldatzean .
-
NOBLEk xafla meheko soldadura zerbitzuak eskaintzen al ditu?
Bai. NOBLEk zehaztasun handiko CNC mekanizazioa eta xafla metalikoen fabrikazioa eskaintzen ditu, soldadura mehea barne, industria eta medikuntza aplikazioetarako. ISO 9001:2015 eta ISO 13485:2016 ziurtagiriak ditugu, TIG, euskarri barrak, sekuentziazio simetrikoa eta distortsioaren aurkako finkapena erabiliz prototipoetatik ekoizpen-serieetaraino.







