
Sartzeak Txapa Tolestea
Orduak ematen dituzu metalezko pieza perfektu bat lerrokatzen. Orduan balazta sakatu duzu. Angelua okerra da. Hodia zapalduta dagoela dirudi. Profil osoa bihurritu egiten da, ezertarako balio ez duen zerbait bihurtuz. Frustragarria da.
Kontua hauxe da. Tolesturan erortzen eta estutzen den horrek izen bat du: sekzio-distortsioa . Metala gaizki tolesten duzun bakoitzean gertatzen da. Zergatik gertatzen den ulertzea da materiala alferrik galtzeari uzteko modua.
Gida honek metalezko tolesturaren oinarrietatik hasi eta konponketa aurreratuetaraino eramango zaitu. Xafla metalikoen fabrikazioa material lauetarako eta hodien doitasun-formaturako lantzen ditugu. Arreta praktikoa da. Ikasi nola kontrolatu zure tolestura-erradioa, nola aurreikusi tolestura-atzerapen elastikoa eta nola ezabatu sekzio-distortsioa. Jakingo duzu nola lortu tolestura garbi eta zehatzak beti.
Oinarrizko Ezagutza: 3 Nukleo Metalezko Xafla Tolesteko Metodo
Orduak ematen dituzu metalezko pieza perfektu bat lerrokatzen. Kurbadura egiten duzu. Gero begiratzen diozu. Angelua okerra da. Hodia norbaitek zapaldu izan balu bezala dago. Profil osoa zabor bihurri bat da. Bai, hori frustragarria da.
Hodia tolestu den puntu zapaldu eta zapaldu hori? Izen bat du. Sekzio-distortsioa. Guztioi gertatzen zaigu. Zergatik gertatzen den ulertzea da akatsez betetako txatar-ontzien eta benetan egokitzen diren piezen arteko aldea.
Has gaitezen oinarriekin. Metala tolesteko hiru modu. Aukeratu zure piezarako egokia.
V-tolestura
Hau da fabrikazio-denda gehienetan ikusten duzuna. Xafla laua hartu, V formako trokel baten gainean jarri eta zulagailu batek behera bultzatzen du. Lana eginda.
Baina badago berezitasun bat. Airean tolestea metala hondora iritsi aurretik gelditzen den unea da. Indar gutxiago eta malguki-itzulera gehiago lortuko duzu, baina angelu desberdinak lor ditzakezu tresna berarekin. Hondoratzea da metala trokelaren kontra guztiz sartzen duzunean. Izkinak zehatzagoak dira, baina prentsa handiagoa beharko duzu horiek lortzeko. Tolestura-erradioa aldatzen da aukeratzen duzunaren arabera.
Biraketa-marrazketa tolestura
Hau hodietarako eta hodietarako da. Materiala biratzen den trokel bati lotzen zaio, hodia berarekin batera tiratuz.
Hona hemen trikimailua. Saiatu al zara inoiz hodi huts batean erradio estu bat tolestatzen? Laundu egin nahi du. Tolestu egin nahi du. Hor sartzen da mandrina. Bola malguak dituen altzairuzko haga bat hodiaren barruan sartzen da, tolestura gertatzen den lekuan. Horma barrutik eusten du. Mandrinik ez? Beti lortzen duzu sekzio-distortsioa. Mandrina on batek tolestura garbi eta biribilak ematen dizkizu.
Roll tolesketa
Kurba handi bat behar duzu? Zirkulu bat? Hau da xafla metalikoa tolesteko metodoa. Hiru arrabol triangelu batean daude antolatuta. Metala zeharkatzen du, pixka bat tolesten da, berriro zeharkatzen du, pixka bat gehiago tolesten da.
Jarrai ezazu nahi duzun erradioa lortu arte. Motelagoa da. Sentsibilitatea behar du. Baina arku eta zilindro handietarako, ez dago beste ezerk balio duenik. Kontuz ibili malguki-itzulera deskargatzen duzunean. Metalak beti saiatzen da pixka bat erlaxatzen.
Teknika Aurreratuak: Nola Tolestu Metal Forma Desberdinak
Metala tolestearen benetako desberdintasunetan murgil gaitezen. Barra solido bat tolestea ez da xafla metalikoa tolestea bezalakoa. Eta hodi huts bat tolestea guztiz bestelako joko bat da. Zure materialaren formak dena aldatzen du.
Barra solidoak tolestea xaflen aurka
Barra solido batek xafla mehe batek baino modu ezberdinean borrokatzen du. Barra batekin, masa duzu. Beroari eta tentsioari eusten dio. Itzulera elastikoa oldarkorragoa da. Gehiegi tolestu behar duzu, batzuetan asko, nahi duzun azken angelua lortzeko.
Xaflak barkagarriagoak dira, baina badituzte beren berezitasunak. Alearen norabideak garrantzia du. Alearen kontra tolestu, eta metala sendoagoa da, eta gutxiago pitzatuko da. Alearen arabera tolestu, eta tolesturaren kanpoaldean hausturak izateko arriskua duzu. Gainera, material guztiek gutxieneko tolestura-erradioa dute. Estutuago jarriz gero, metala urratu egingo da. Salbuespenik gabe.
Erronka bereziak Hodiak Tolestea
Gauza hutsak dira gauzak konplikatzen diren tokia.
Pentsatu aldea. Barra solido batek materiala du nonahi. Hodi bat barrutik hutsik dago. Tolesten duzunean, kanpoko horma mehetu egiten da, eta barneko hormak tolestu nahi du. Horregatik lortzen da sekzio-distortsioa. Hodia obalo baten itxura hartu arte zapaldu edo erabat tolestu egiten da.
Konponbidea barneko euskarria da. Horrek esan nahi du mandrinaren tolestura. Mandrinik gabe, asmatzen ari zara. Batekin, distortsioa kontrolatzen duzu. Hormaren lodiera ere zaindu behar duzu. Horma meheek zimurtu egiten dute. Horma lodiek indar gehiago behar dute. Oreka bat da beti.
Xafla metalikoen tolestura forma irregularrak (profilak)
Orain profiletara iritsiko gara. Angelu-burdina, kanalak, T formako sekzioak. Forma hauek ez dira simetrikoak. Horrek zaildu egiten ditu.
Hartu angelu-burdina bat. Tolestu alde batera, eta hankak bihurritu nahi izango dira. Atal osoa alboetara tolestu daiteke behar bezala tolestu aurretik. Tolestura hasten den tokian tokiko tentsio-kontzentrazio lokalak lortzen dira. Batzuetan metalak amore eman eta zimurtu egiten da.
Trikimailua formak indarra nola banatzen duen ulertzea da. Gogor tolestutako kanala sendoa da. Erraz tolestuta, erori egin nahi du. Formaren inguruan planifikatu behar duzu konfigurazioa, ez haren aurka. Bestela, material garesti asko botatzen duzu.
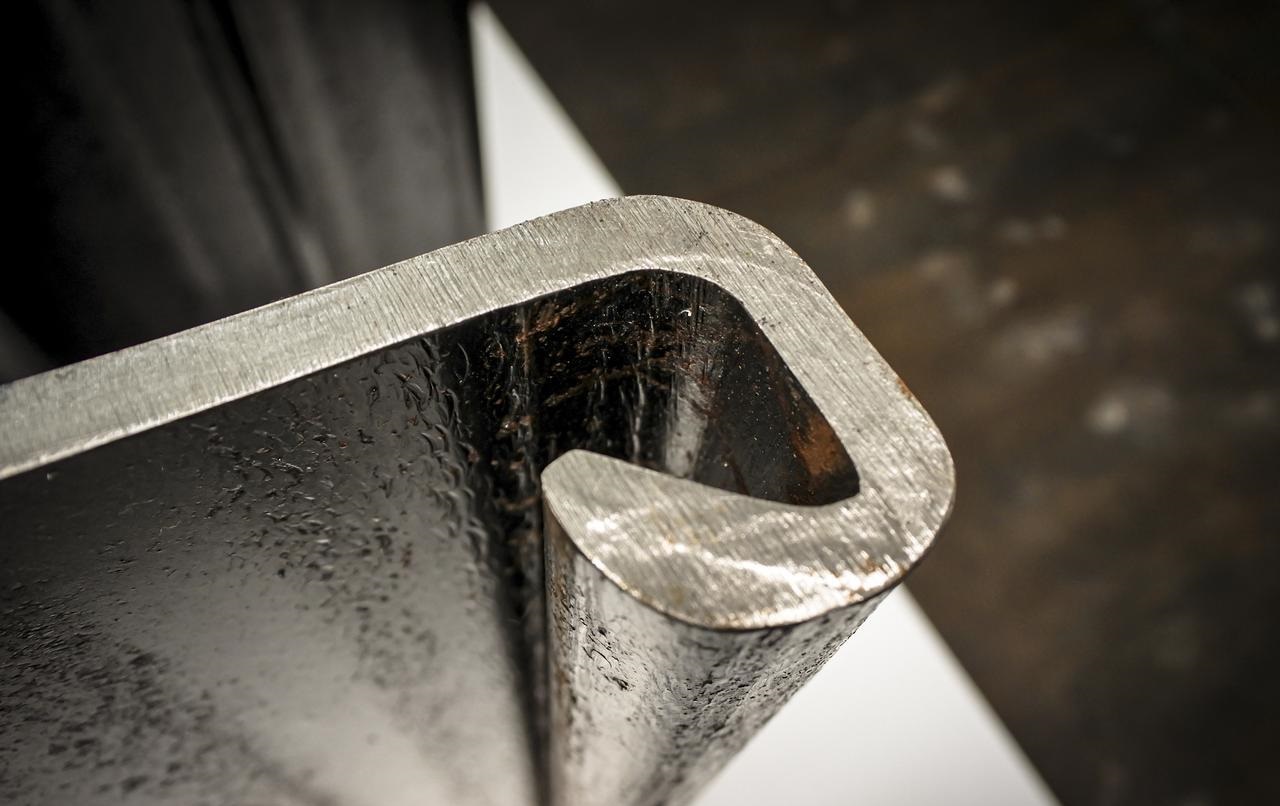
Nola saihestu bihurgunean "estutzea"
Hau da xafla metalikoen tolestura lan gehienak gaizki ateratzen diren zatia. Tolestura egiten duzu, pieza tiratzen duzu, eta hodia laua dirudi. Sekzio biribila orain obalatua da. Profila hondatuta dago. Hori sekzio-distortsioa da. Tolesturaren barnealdeko konpresio-indarrek horma erortzen dutenean gertatzen da, eta kanpoko trakzio-indarrek mehetzen dutenean. Materiala amore eman eta deformatu egiten da.
Hona hemen nola geldiarazi.
1. irtenbidea: Barne laguntza (metodo eraginkorrena)
Mandril bat erabiliz
Mandrila da erantzun profesionala. Bola malguak dituen altzairuzko haga bat da, hodiaren barruan kokatzen dena, tolestura gertatzen den tokian. Mandrilak horma barrurantz erortzea saihesten du. Datuen arabera, obalizazioa % 20tik % 3ra edo % 5era murriztu dezake. Hori da txatarraren eta pieza erabilgarri baten arteko aldea.
Betetzeko metodoak
Mandrilrik ez? Oraindik aukera batzuk dituzu. Bete hodia zerbait solidoarekin. Harea lehorrak balio du. Estutu ondo, estali muturrak, tolestu. Harea konprimitu egiten da, baina erabat kolapsatzeari eusten dio. Erretxina kobrezko hodi txikiekin funtzionatzen du. Tolestura kritikoetarako, urtze-puntu baxuko aleazioak dira sekretua. Bete hodia tenperatura baxuan urtzen den metal batekin, tolestu eta gero ur beroarekin urtu. Pieza perfektua ateratzen da.
2. irtenbidea: Prozesua optimizatzea eta Tresneria
Handitu kurbadura-erradioa ahal baduzu. Erradio estuago batek tentsio gehiago sortzen du. Askatu, eta materialak errazago ibiliko da.
Begiratu zure trokelak. Trokel estandar bat agian ez da nahikoa izango. Arrastatzeko trokel bat tolesturaren atzean dago eta barneko erradioan zimurrak sortzea eragozten du. Tresneria guztiz moldatuek hodi osoa inguratzen dute, alde guztietatik eutsiz. Hau ezinbestekoa da horma meheetarako.
Egiaztatu zure tartea. Hodiaren eta trokelaren artean tarte gehiegi badago, deformatzeko aukera dago. Estutu. Muturreko kasuetarako, gehitu beheko urrats bat amaieran. Azken estutzeak atal obalatua biribilerantz bultzatu dezake.
3. irtenbidea: Diseinu faseko prebentzioa
Batzuetan arazoa marrazketa-oholean dago.
Pareta lodiek distortsioa jasaten dute. Pareta meheko hodiak kentzen jarraitzen baduzu, erabili lodiera handiagoko bat.
Kontuz non jartzen duzun tolestura. Saihestu soldadura-juntura batean edo zeharkako sekzioa bat-batean aldatzen den lekuetan tolestea. Horiek puntu ahulak dira. Tolesturak material koherentea behar du bide osoan. Eman iezaiozu hori, eta arazoen erdia ezabatuko duzu hasi aurretik.
Gelditu sekzioen distortsioa gertatu aurretik. Lagundu barrualdeari, egokitu zure tresneria eta diseinatu modu adimentsuagoan. Zure hondakin-ontziak eskertuko dizu.
Diseinatzailearen aholku-orria: Pieza tolesgarrietarako jardunbide egokiak
Hona hemen gauza praktikoak. Diseinu taldeari pieza bakar bat modelatu aurretik ematen dizkiozun arauak. Jarraitu hauei, eta tailerreko buruko min amaigabeak aurreztuko dituzu.
Zulo eta zirrikituetarako distantzia seguruak
Zulo bat tolesturatik hurbilegi jartzen baduzu, obalatua bihurtuko da. Metala deformatu egingo da eta tolerantzia galduko duzu.
Araua sinplea da. Mantendu zuloak gutxienez materialaren lodieraren gehi tolestura-erradioaren bikoitza eta erdi aldiz handiagoak diren tolestura-lerrotik urrun. Zirrikituetarako, izan are kontserbadoreagoa. Lodieraren gehi erradioaren bikoitza aukera segurua da.
Zulo bat guztiz itxi behar bada, tolestu ondoren zulatu. Horrek eragiketa bat gehitzen du, baina piezak txatarratzea baino hobea da.
Erliebe-koskak diseinatzea
Ikusi al duzu inoiz urradura bat tolestura baten ertzean hasi eta pieza zeharkatzen? Hori gertatzen da barneko izkina batera estu tolesten zarenean.
Konponketa erliebe-koska bat da. Tolestura eta ertza elkartzen diren bidegurutzean ebaki txiki bat. Tentsioa askatzen du eta urradura hasi aurretik gelditzen du.
Egin koska gutxienez materialaren lodiera bezain zabala eta kurbadura-erradioa baino sakonagoa. Laukizuzen edo erradio soil batek balio du. Eman tentsioari nonbait joateko.
Tolestura-interferentziak saihestea
Hiru tolesdura dituen pieza polit bat diseinatzen duzu. Orduan, prentsaren balaztaren operadoreak esaten dizu puntzoiak lehenengo tolesdura jotzen duela bigarrena egiten saiatzean.
Hau tolestura-interferentzia da. Erremintak piezarekin talka egiten du.
Egiaztatu hau zure ereduan. Simula ezazu tolestura-sekuentzia. Begiratu tolesturen arteko distantziari. Brida motzegia bada, pieza ez da sartuko trokelaren gainean. Tolestura brida batetik hurbilegi badago, puntzoia haren kontra talka egiten du.
Konponketa planifikatuta dago. Ezagutu zure tresneria. Jakin zure balaztak behar duen gutxieneko brida-luzera. Utzi lekua piezak sekuentzia osoan zehar tresna askatzeko. Ezin baduzu, diseinua aldatu edo tresneria bereziak beharko dituzula onartu beharko duzu.
Diseinatu adimentsu orain. Tolestu erraz geroago.
Estetika akatsik gabea lortzea: "Beheko tolestura" / "Txanponketa" teknika
Batzuetan tolestura bat baino gehiago behar duzu. Mekanizatua dirudien izkina zorrotz bat behar duzu. Bezero guztiek ikusten dituzten altzairu herdoilgaitzezko moldura apaingarrietarako edo arkitektura-elementuetarako, aire bidezko tolestura estandarra ez da nahikoa. Orduan hasten zara beheko tolesturara edo txanponketara.
Zer da hau?
Hona hemen aldea. Airean tolestean, puntzoia bat-batean gelditzen da. Metala atzera jauzi egiten du. Erradio bat lortzen duzu.
Beheko flexioan, puntzoia beherantz bultzatzen duzu metalak trokelaren behealdea ukitu arte. Literalki materiala forma emanez estanpatzen ari zara. Txanponketarekin, are indar handiagoa aplikatzen duzu, metala trokelaren barrunbera isurtzeko adina. Puntzoia materiala apur bat zeharkatzen du.
Emaitza zulagailuaren puntarekin zehazki bat datorren kurbadura-erradioa da. Ez dago malguki-itzulera asmatzerik. Ez dago angelu irekirik. Fresatzeko makinatik ateratakoak diruditen izkin zorrotz eta zehatzak besterik ez.
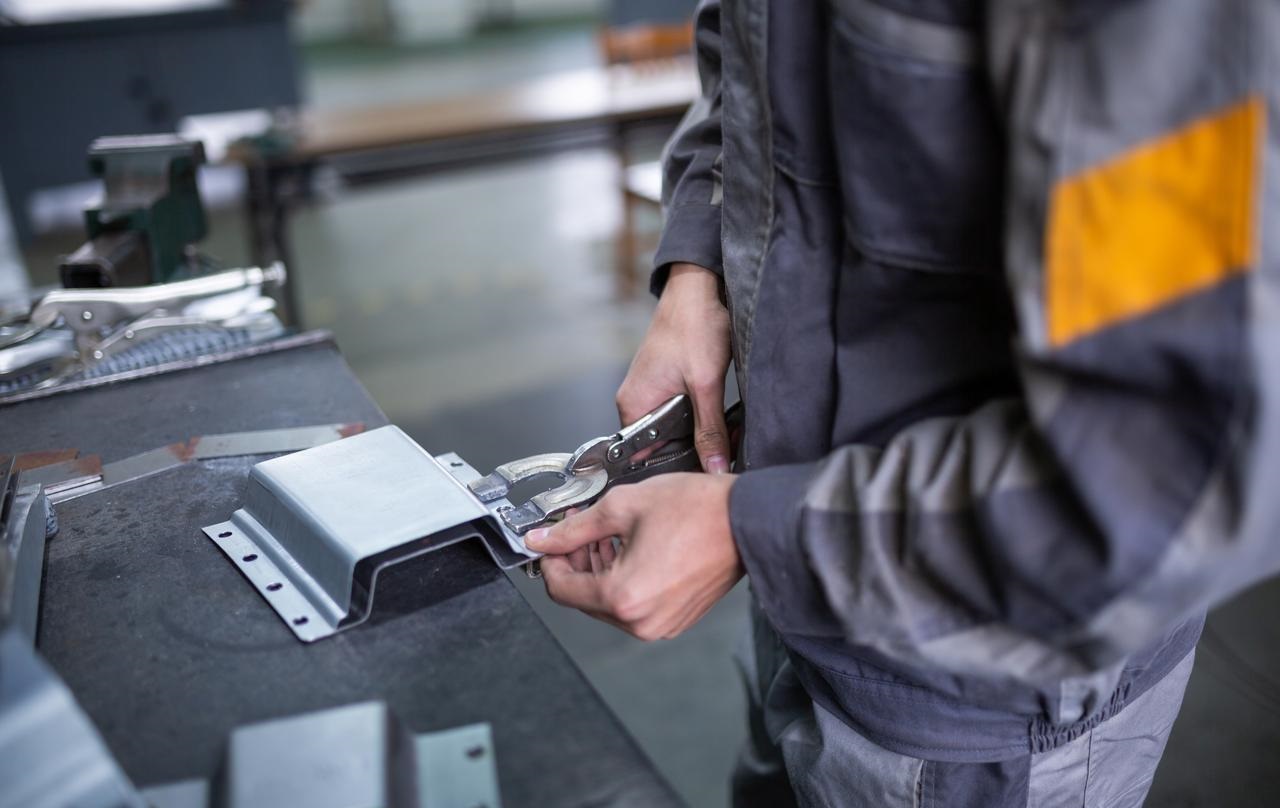
Eskaerak aplikatzea
Itxura beste edozeren gainetik axola den lanetarako da hau.
Pentsa ezazu altzairu herdoilgaitzezko apaingarriak igogailuen ate goi-mailakoetan. Edo hotel bateko atarian dauden panel arkitektonikoetan. Agian altzari pertsonalizatuetan ikusgai dauden euskarriak. Tolestura-lerroa perfektua izan behar den lekuak, eta barneko izkina zorrotza izan behar dena.
Angelu-koherentzia absolutua behar duten piezetarako ere balio du. Behealdetik behera egiten ari zarenez, pieza guztiak angelu berdinarekin ateratzen dira prentstik. Aldaketarik gabe.
Trukeak
Ezer ez da doakoa. Beheko tolesturak tona asko behar ditu. Uste baino prentsa-balazta handiagoa behar izan dezakezu. Indarrak handiagoak dira, eta tresneria gehiago jasaten da.
Markatzearen arazoa ere badago. Metala estanpatzen ari zarenez, gainazalak trokelaren markak har ditzake. Altzairu herdoilgaitz leunduan, hori arazo bat da. Tresneria garbia eta batzuetan babes-filma behar dituzu.
Baina itxura garbi eta mekanizatu hori lortzeko? Beste ezerk ez zaitu horra eramaten.
Ondorioa eta adituen gomendioak
Hona hemen kontua. Ez dago metala tolesteko modurik onena. Metodo egokia hiru gauzen araberakoa da: zer tolestu nahi duzun, hasieran zer forma duen eta zein perfektua izan behar duen amaieran.
Barra lodi batek xafla mehe batek baino bestelako manipulazioa behar du. Hodi huts batek barne-euskarria behar du, barra solido batek alde batera uzten duena. Arkitektura-pieza ikusgai batek txanponketa behar du, eta euskarri ezkutu batek airez tolesturak izaten ditu. Teknika lanari egokitu, eta irabaziko duzu. Asmatu, eta piezak baztertuko dituzu.
Proiektu konplexu bat baduzu esku artean, egin hau. Diseinua amaitu aurretik, hitz egin fabrikatzaile esperientziadun batekin. Ez ondoren. Esango dizute ea zure kurbadura-erradioa estuegia den, zure zuloa ertzetik gertuegi dagoen edo zure hodiak mandril bat behar duen. Elkarrizketa horrek ez du ezer kostatzen eta dena aurrezten du.
Zergatik aukeratu NOBLE xafla metalikoak tolesteko
Nor Gara
NOBLE zehaztasun handiko metalezko fabrikazio tailerra da. Lehengaiak hartu —xaflak, hodiak, barrak, profilak— eta benetan egokitzen diren osagai akabatu bihurtzen ditugu. Aitzakiarik gabe. Asmakizunik gabe.
Dakiguna
Hogei urte baino gehiago daramatzagu CNC mekanizazioan. Horrek esan nahi du arazo guztiak ikusi ditugula. Tolestu nahi duten horma meheko hodiak. Lankidetzan aritzeari uko egiten dion malgukia. Bost konfigurazio behar dituzten hainbat tolestura konplexuko piezak. Konponbideak asmatu ditugu. Ehunka bezerok ekarri dizkigute beren diseinurik zailenak. Errealitate bihurtu ditugu.
Zer eskaintzen dugu
Neurrira egindako fabrikazioa da gure muina. Baina gauza zailetan espezializatzen gara. Mandrilaren tolestura hodi garbi eta biribiletarako. CNC mekanizazio zehatza tolerantzia estua duten xafla metalikoetarako. Ingeniaritza aholkularitza materiala moztu aurretik. Distortsiorik gabeko erradio kritikoa mantentzen duen tolestura bat behar baduzu, gu gara tailerra.
Galdetu iezaguzu
Tolestura-proiektu batekin arazoak dituzu etengabe? Ez dakizu zure diseinua egitea posible den ala ez? Jarri harremanetan gure ingeniaritza-taldearekin. Doako kontsultak eskaintzen ditugu arrazoi batengatik. Zure diseinua paperean finkatzea nahiago dugu tailerrean piezak botatzea baino. Bidali zure inprimaketak. Lagunduko dizugu.
ohiko galderak
Zein da metalezko xafla baten gutxieneko tolestura-erradioa?
Hona hemen arau sendo bat. Mantendu barneko tolestura-erradioa gutxienez materialaren lodieraren berdina. Laurden hazbeteko plaka bat tolesten ari bazara, erabili gutxienez laurden hazbeteko erradioa. Estuago joaten bazara, pitzatzeko arriskua duzu. Karbono handiko edo malguki-altzairu bezalako material gogorragoetarako, erradio hori are gehiago ireki behar duzu. Materialak esango dizu zer jasan dezakeen.
Zergatik lautu egiten da nire metalezko hodia tolestu egiten dudanean?
Lautze horrek izen bat du. Obalizazioa. Hodia hutsa delako gertatzen da. Kanpoko horma luzatzen da. Barruko horma erortzen da. Barruko euskarririk ez badago, hodia amore ematen du. Konponbidea barneko euskarria da. Erabili tolestura-eremuan bertan kokatzen den bola malguak dituen mandril bat. Edo bete hodia hareaz ondo. Bi metodoek erortzea geldiarazten dute.
Altzairu herdoilgaitza tolestu al daiteke pitzatu gabe?
Bai, baina materiala errespetatu behar duzu. Altzairu herdoilgaitza azkar gogortzen da. Zenbat eta gehiago landu, orduan eta gogorragoa eta hauskorragoa bihurtzen da. Altzairu bigunak baino tona gehiago behar ditu, eta oldarkorrago itzultzen da. Zerbait korapilatsua tolesten ari bazara, lehenik berotu. Bero-tratamenduak metala leuntzen du eta pitzadura arriskua murrizten du.
Zein da airean tolestearen eta hondoratzearen arteko aldea?
Airean tolesteak hutsune bat uzten du. Puntzoiak metala V-trokelera bultzatzen du, baina metala hondora iritsi baino lehen gelditzen da. Malgutasuna lortzen duzu. Tresna batek angelu asko egin ditzake. Baina malguki-itzulera lantzen duzu.
Nola kalkulatzen da pieza tolestu baten luzera laua?
Tolestura-tolerantzia behar duzu. Hori da, tolesturatik benetan luzatzen den material kopurua. Formula materialaren lodieraren, tolestura-angeluaren eta erradioaren arabera aldatzen da. Altzairuzko laurogeita hamar graduko tolesturetarako, ohiko kalkulua materialaren lodieraren erdia gehitzea da tolestura bakoitzeko. Baina zehaztasun-lanetarako, erabili tolestura-tolerantziaren taula edo software bat. Hemen asmatzeak piezak ez ditu egokitzen.







