
Sarrera
Soldatutako junturen nekea arazo errepikakorra da hainbat industriatan, besteak beste, zubietan, garabietan, presio-ontzien eta ekipamendu astunetan. Erresistentzia estatikoa ez da arazo bat, baina bizitza dinamikoa askotan laburra da. Soldatutako junturen nekearen ondoriozko haustura egiturazko haustura goiztiarraren kausa ezkutua da.
Gida honek soldadura-nekearen arrazoiak azaltzen ditu. Garrantzitsuagoa dena, NOBLEko ingeniariek fabrikan zein diseinu-bulegoan erabiltzeko irtenbide praktikoak proposatzen dituzte.
Zergatik huts egiten dute soldatatutako junturek nekearen eraginez?
Indar estatikoa ondo dago, indar dinamikoa ez
Soldatutako juntura batek karga estatiko baten pean ondo eusten du. Oinarrizko metalaren berdina. Hala ere, karga txandakatuei eragin ondoren, bere errendimendua okertzen da —eta ez apur bat bakarrik, baizik eta nabarmen—. Junturaren geometriak —koska, punta, azpiko ebakidura— zehazten du pitzadura zein azkar hasten den.
Hasierako diseinuek nekea alde batera utzi zuten
Egitura zaharragoak karga hilak jasateko diseinatu ziren. Ezer ez zen mugitzen. Ziklorik ez. Nekea ez zegoen kalkuluan. Orain badakigu garai hartako soldadura xehetasunak akastunak zirela. Hori ez zen soldadura teknika txarren ondorioz izan, baizik eta garai hartan diseinu kode garrantzitsuak oraindik ez zeudelako existitzen.
Gaizki aplikatutako diseinu arauak
Batzuek zuzenean aplikatzen dituzte torlojututako junturen nekearen diseinu irizpideak soldatutako junturetan. Ikuspegi honek ez du funtzionatzen. Torlojututako junturek ez dute koskarik, soldatutako junturek, berriz, erro-eremu zorrotzak dituzte. Tentsio-kontzentrazioak eta huts egiteko moduak desberdinak dira bien artean. Arau hauek aplikatzeak ez ditu benetako arazoak konponduko.
Kostu eta Pisu Presioak
Egitura arinagoek materiala aurrezten dute. Kostu baxuagoek kontratuak irabazten dituzte. Baina tentsio handiko sekzio meheek zikloa azkarrago egiten dute. Zerbitzu-karga handiagoek tentsioa areagotzen dute. Nekearen bizitza laburtzen da. Soldaduraren nekea diseinu-helburu oldarkorren truke ordaindu beharreko prezioa da.
Ekipamendu azkarragoa eta astunagoa: ikerketa atzean geratzen da
Industriaren eskaerak gero eta zorrotzagoak dira: garabiak azkarragoak izan behar dira, karga-ahalmen handiagoa izan behar dute eta erradio luzeagoetan funtzionatu behar dute. Hala ere, soldatutako junturen xehetasunen ikerketak ez ditu eskaera horiekin batera joan. Diseinu berriek askotan frogatutako datuak gainditzen dituzte. Soldatutako junturen nekearen ondoriozko haustura arazo bihurtzen da, ez kalkulu-arazo. Esperientzia garrantzitsua benetako erabileraren bidez bakarrik lor daiteke, eta horrek kostu handia du.
Nekearen artikulazioetako pitzadurak: non hasten diren eta zer egin
Bi Eremu Kritiko
Pitzadurak normalean bi tokitan sortzen dira: soldadura-erroan, soldadura-metala oinarrizko metalarekin bat egiten duen tokian; edo soldadura-erroan, soldadura ez den junturaren behealderaino guztiz hedatzen. Erro-pitzadurak zailagoak dira konpontzen, junturaren barruan daudelako. Erro-pitzadura kontrolatzen bada, behatza bihurtzen da foku nagusia. Hori errazagoa da ikusten eta tratatzen.
Hiru Oinarrizko Estrategiak
Lehenik eta behin, akatsak murriztu. Ikusgai dauden akatsek —adibidez, pitzadurak, fusio falta eta porositatea— pitzadurak hasteko puntu gisa balio dute. Pitzadurak hasteko fasea saihesten dute eta berez pitzadurak dira. Ezabatu egin behar dira.
Ondoren, hobetu soldadura-aleen geometria. Soldadura-ale zorrotzek tentsio-kontzentrazioa eragin dezakete. Leunki eho itzazu oinarrizko metalerako trantsizio naturala bermatzeko. Horrek tentsio-kontzentrazioa murrizten du eta nekearen iraupena luzatzen du.
Azkenik, egokitu hondar-tentsioak. Soldaduraren uzkurdurak juntura tentsio-jasotzen du, eta horrek pitzaduraren hedapena sustatzen du. Konpresio-tentsioak, berriz, pitzaduraren hedapena inhibitzen du. Soldadura osteko tratamenduek —hala nola, granallatzeak, mailukatzeak edo berotze lokalizatuak— tentsio-egoera alderantzikatu dezakete. Tentsio-tentsioa konpresio-tentsio bihurtzen da, eta horrela soldaduraren neke-tasa moteltzen da.
Prozesuen optimizazioak ez du nekea arintzen bakarrik laguntzen, baita erresistentzia estatikoa handitzen eta metalaren mikroegitura hobetzen ere. Prozesuaren hobekuntza eraginkor bakar batek onura anitzak ekartzen ditu. Hau ez da teoria bat, ekoizpenean errealitate bat baizik. Soldatutako junturen nekearen ondoriozko hutsegitea oinarrizkoak ondo eginez gero, saihestu daiteke.
1. bidea: Behatzaren geometria hobetzea (tentsio-kontzentrazio txikiagoa)
Behatza koska bat da. Koskak tentsioa kontzentratzen dute. Koska leundu, eta soldaduraren nekea hobetzen da. Hona hemen nola.
TIG apainketa
TIG zuzi bat soldadura-puntaren gainetik pasatzen da. Ez da betegarririk gehitzen. Berriro urtzen ari da, besterik ez. Punta zorrotza desagertzen da. Nahasketa leun batek ordezkatzen du. Mikroinklusioak erretzen dira. Tentsio-kontzentrazioa jaisten da. Nekearen irabazia ondo dokumentatuta dago. Honek nonahi funtzionatzen du. Kostua moderatua da.
Mekanizazio Mekanikoa
Ebakitzaile edo fresa batek puntako materiala kentzen du. Gainazala leun bihurtzen da. Geometria hobetzen da. Soldadura akatsik gabekoa bada, nekearen erresistentziak oinarrizko metala baino handiagoa izan daiteke. Hori da kasurik onena.
Kostu handia da arazoa. Mekanizazioa eremu irisgarrietara bakarrik iristen da. Ezin ditu juntura sakonak edo izkin estuak tratatu. Eta hona hemen abisua. Erroko akatsen bat badago —sarrera falta, adibidez—, punta mekanizatzeak ez du ezer egiten. Pitzadura errorantz mugitzen da. Pitzadurak soldadura errorantz hedatuko dira, eta soldaduraren nekearen ondoriozko haustura gertatuko da oraindik, nahiz eta beste kokapen batean.
Artezketa (Urratzailea)
Arteztu aurreko ertza artezgailu batekin. Emaitzak mekanizazio bidez lortutakoak bezain onak ez diren arren, metodo hau merkeagoa eta azkarragoa da. Zein da printzipio nagusia? Indar-lerroan zehar arteztu behar duzu. Alearen kontrako artezketak kargaren norabidearekiko perpendikularrak diren marradurak utziko ditu. Marradura hauek tentsio-kontzentrazio-puntu berri bihurtuko dira, eta horrek pitzadurak eragin eta jatorrizko abantailak baliogabetu ditzake.
Elektrodo bereziak
Elektrodo batzuek bustitzeko ekintza hobetua dute. Soldadura-metal urtua kanpora isurtzen da. Oinarri-plaka gehiago bustitzen du. Puntaren erradioa handitzen da. Angelua txikitzen da. Tentsio-kontzentrazio txikiagoa. Nekearen iraupen hobea.
Muga soldadura-posizioan datza. Elektrodo hauek ondo funtzionatzen dute posizio lauetan eta horizontaletan. Baina zer gertatzen da bertikalki beherako eta goitik beherako soldadurarekin? Posizio hauetan, urtutako metalak tantaka egiteko joera du eta fluxu eskasa du, beraz, abantailak minimoak dira. Mesedez, aukeratu aplikazio egokia benetako baldintzen arabera.
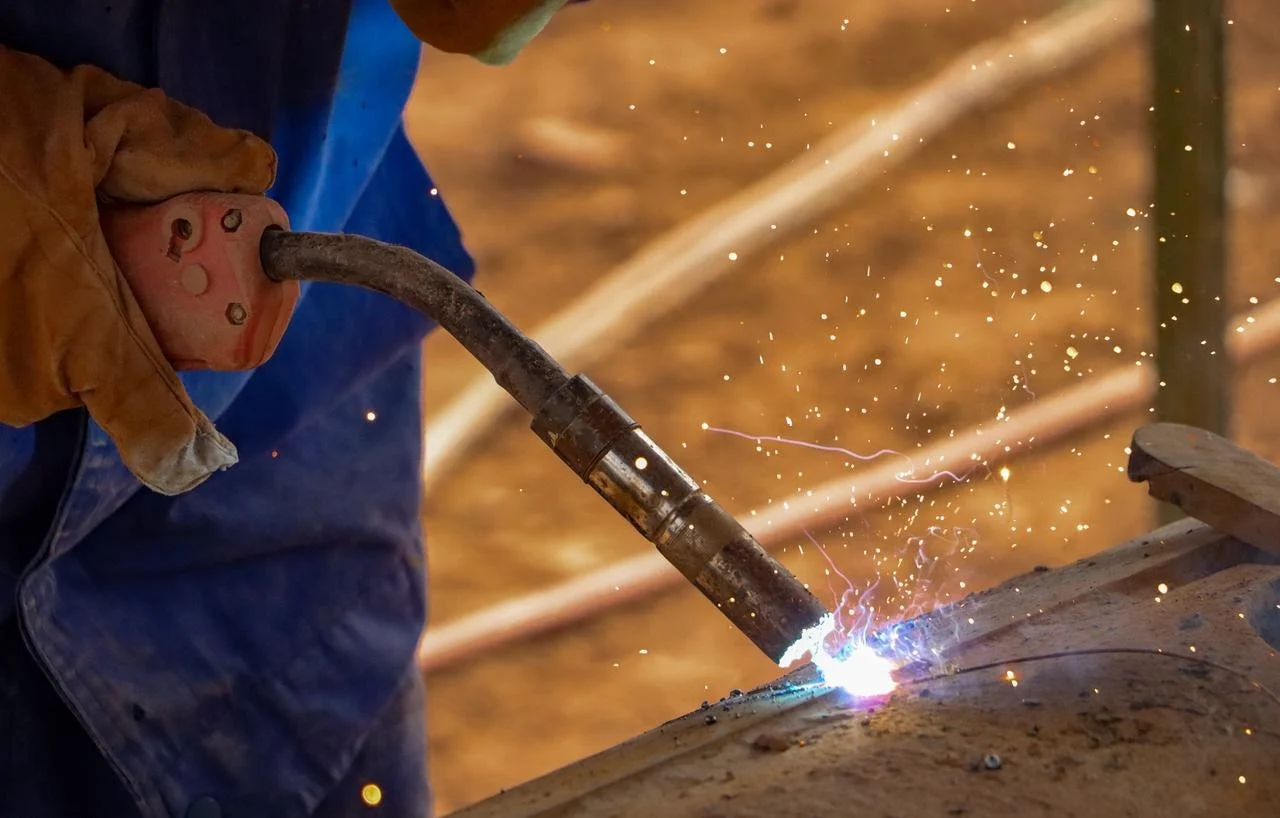
2. bidea: Egokitu hondar-tentsioa (konpresioa sortu)
Soldadura uzkurtu egiten da. Junturak tentsioa jasaten du. Tentsioak pitzadurak eragiten ditu. Konpresioak geldiarazten ditu. Puntako tentsio-egoera irauli badezakezu, nekearen iraupena luzatzen da. Hona hemen horretarako hiru modu.
Aurrez gainkargatzea (Froga kargatzea)
Erabili aurretik, aplikatu trakzio-gainkarga. Horrek lokalizazio-eremuko etsipena eragiten du koska-eremuan, eta ondorioz materialaren deformazio plastikoa. Karga kentzen denean, konpresio-hondar-tentsioa geratzen da koska-erroan. Honek egitura handietan funtzionatzen du —zubietan, presio-ontzien gainean—, karga erraz aplikatzen baita. Ez da tresna berezirik behar. Ez da berotze lokalizaturik behar.
Berokuntza lokala
Eremu espezifiko bat berotzen denean, metala hedatu egiten da. Konpresio-tentsioaren pean, metala amore ematen du. Hozten doan heinean, inguruko materialak soldaduraren erroan konprimitutako egoerara eramaten du. Gakoa berotze-kokapenaren aukeraketan datza.
Alde bakarreko soldadura baterako, berotu xaflaren zabaleraren heren bat gutxi gorabehera soldaduratik. Alde bikoitzeko soldadura baterako, berotu xaflaren erdian. Gaizki egiten bada, tentsioa alderantzikatzen da. Trakzio-tentsioa agertzen da. Ez da hobekuntzarik. Soldaduraren nekea berdin mantentzen da edo okerrera egiten du.
Jakinarazi diren irabaziak nabarmenak dira: % 145etik % 150era arteko hobekuntza alde bakarreko berokuntzan. % 70etik % 187ra artekoa alde bikoitzeko berokuntzan. Tarte hori zabala da, geometriak garrantzia duelako. Baina potentziala erreala da.
Konpresio lokala (estutze mekanikoa)
Presio zuzena aplikatzen da tentsio-kontzentrazio-puntuan. Tresna batek behatza estutzen du. Materiala tokian bertan amore ematen du. Konpresioa tresna askatu ondoren mantentzen da.
Honek hobeto funtzionatzen du erresistentzia handiko altzairuan altzairu bigunarekin baino. Erresistentzia handiko altzairuak etekin-tentsio handiagoa du. Konpresio-eremua sakonago mantentzen da. Nekearen onurak gehiago irauten du. Altzairu biguna azkarrago erlaxatzen da ondorengo zerbitzu-kargen pean.
Hiru metodoek arau bera dute. Oineko hondar-tentsioa konpresiozkoa bada, pitzaduraren hasiera atzeratu egiten da. Trakzioan mantentzen bada, soldatutako junturaren nekearen porrota lehenago gertatzen da. Aukera egituraren, sarbidearen eta kostuaren araberakoa da. Berokuntza lokala merkea da. Aurrekarga errazagoa da. Estutze mekanikoa zehatza da. Aukeratu egokitzen dena.
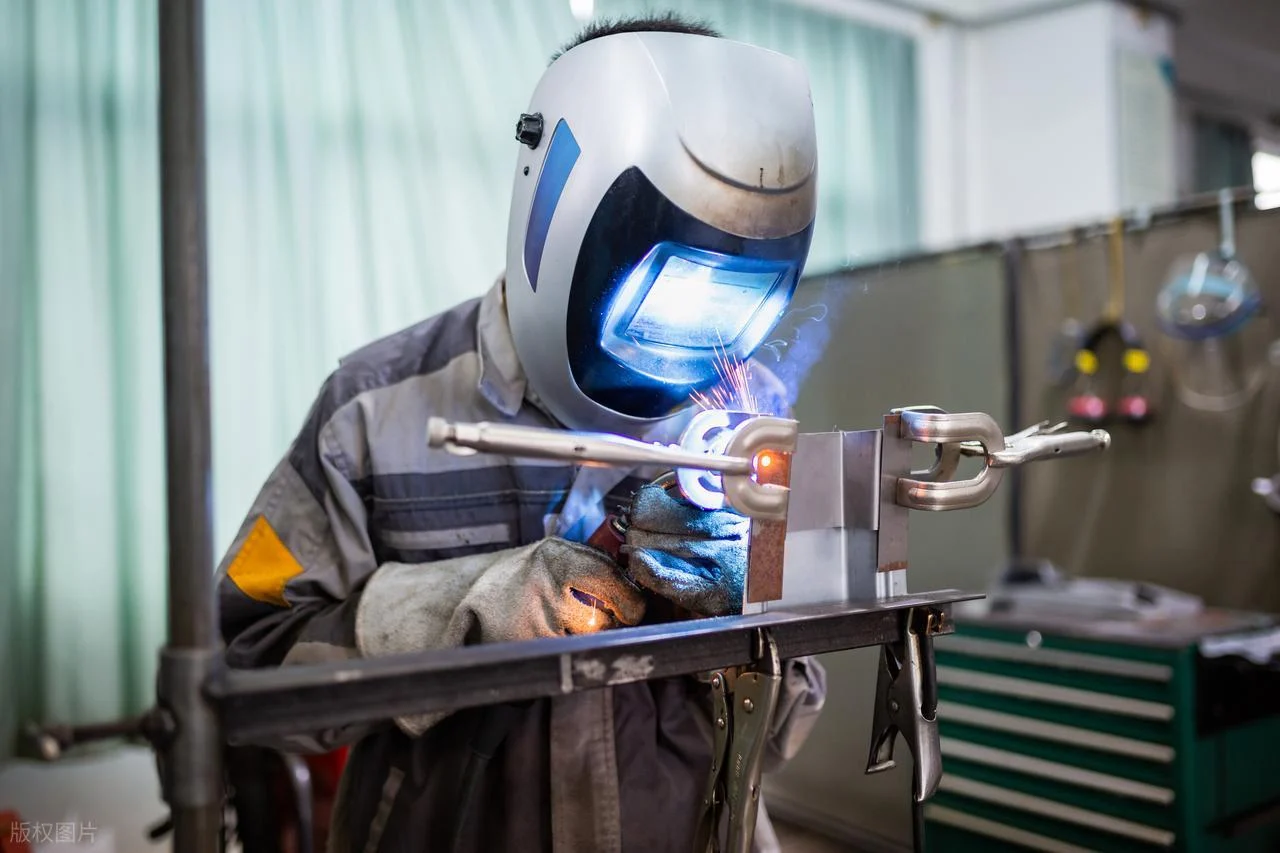
3. ibilbidea: Hurbilketa konbinatua (leunagoa eta konpresiozkoa)
Behatza leuntzeak laguntzen du. Behatza konprimitzeak laguntzen du. Biak egiteak gehiago laguntzen du. Bi metodok egiten dute horixe bera.
Mailu-leunketa
Mailu pneumatiko batek soldadura-punta behin eta berriz jotzen du. Inpaktuak koska zorrotza zapaltzen du. Gainazalaren geometria hobetzen da. Aldi berean, deformazio plastikoak konpresio-tentsio hondarra uzten du azpian.
Nazioarteko Soldadura Institutuak parametro zehatzak gomendatzen ditu: 5 eta 6 bar arteko aire-presioa, 8 eta 12 milimetro arteko punta-diametroa eta 0.6 milimetro inguruko marruskadura-sakonera. Sakonera horrek gutxi gorabehera lau inpaktu behar ditu puntu bakoitzeko.
Emaitza? Bi milioi ziklotan, kargarik gabeko T formako junturen nekearen iraupenaren % 54 arteko hobekuntza. Hori ez da inkrementala. Hori eraldatzailea da.
Shot Peening
Altzairuzko edo zeramikazko esfera txikiek gainazala bonbardatzen dute. Mikroinpaktuek konpresio-geruza azaleko bat sortzen dute —0.1 milimetro inguruko sakonera—. Erresistentzia handiko altzairuan eraginkorra da. Batzuetan TIG bidezko soldadura baino hobeto funtzionatzen du, batez ere tratamendu termikoa aukerarik ez dagoen material gogorragoetan.
Praktika onena biak konbinatzea da. Lehenik TIG lixadura. Punta berriro urtzen du. Koska zorrotza eta gainazaleko akatsak kentzen ditu. Ondoren, granallatzea egiten da. Konpresio-geruza gehitzen dio geometria leunaren gainean. Konbinazio honek soldatutako junturaren nekearen aurkako babes sendoena ematen du.
Metodo hauek ez dute diseinu ona ordezkatzen. Jada ondo diseinatutako juntura baten bizitza luzatzen dute. Ez dira soldadura txar baten konponbidea. Baina soldadura sendo batean, nekearen mugak soldatu berriaren egoeratik haratago eramaten dituzte. Soldaduraren nekea kudeagarria bihurtzen da. Ez da ezabatzen. Kudeatzen da.
NOBLEri buruz – Zure fabrikazio-bazkidea diseinutik entregatzeraino
NOBLE bi negozio-arlotan aritzen da batez ere: metalezko piezen mekanizazioa eta plastikozko piezen fabrikazioa. Hauek dira gure negozio nagusiak. "Zerbitzu osoko bazkidea" titulua ez da marketin-trikimailu bat soilik; proiektu osoaren erantzukizun osoa hartzen dugula esan nahi du.
Fidatu zaitezkeen kalitate ziurtatua
ISO 9001:2015 arauak kalitate industrialeko kudeaketa jorratzen du. ISO 13485:2016 arauak gailu medikoen arauak jorratzen ditu. Ez dira horman itsatsitako txapa. Lanak nola egiten diren agintzen dute. Prozesu guztiak dokumentatuta daude. Pieza guztiak arrastoagarriak dira. Ez-adostasun guztiak ikertzen dira.
Nekearen aurrean kritikoak diren soldatutako muntaietarako, hau garrantzitsua da. Trazabilitatea materialaren historia ezagutzea esan nahi du. Prozesuaren kontrolak soldadura prestaketa koherentea esan nahi du. Ziurtagiriek praktika hori babesten dute.
Zergatik den garrantzitsua nekearekin lotutako aplikazioetarako
Mekanizazio zehatzak zuzenean eragiten die soldatutako egiturei. Soldadura prestatzeko gainazal leun batek tentsioaren kontzentrazioa murrizten du. Parekatzean tolerantzia estu batek tolestatutako tentsioa gehitzen duen deslerrokatzea saihesten du. Oinarrizko materialaren akatsen kontrolak pitzaduraren hasiera guneak kentzen ditu.
Faktore horiek guztiek zerbitzu-bizitza luzatzen dute. Ez dute berez ezabatzen soldatutako junturaren nekearen akatsa. Baina fabrikazioaren ekarpenak kentzen dituzte. Diseinuak eta soldadura-prozesuak arreta behar dute oraindik. NOBLE-k soldatutako muntaketan sartzen diren metalezko piezak garbi eta zehatz hasten direla ziurtatzen du. Hori nekearen erresistentziaren aurrebaldintza da. Soldaduraren nekea gainazalean hasten da. Gainazal leunek hasiera atzeratzen dute.
ohiko galderak
Zer da nekearen ondoriozko haustura soldatutako egituretan?
Karga errepikatu edo gorabeheratsuen pean pitzadura progresiboak. Haustura estatikoa ez bezala, materialaren azken erresistentzia baino askoz txikiagoak diren tentsio-mailetan gertatzen da; hau da soldatatutako junturen nekearen ondoriozko hausturaren muina.
Non hasten dira normalean nekearen pitzadurak soldatutako junturetan?
Ia beti soldaduraren puntan edo soldaduraren erroan. Tentsio-kontzentrazio handiko eta akats potentzialeko eremuak dira, eta horrek soldadura-nekearen hasiera-gune nagusiak bihurtzen ditu.
Beti al da lagungarria artezketa nekearen bizitzarako?
Bai, baina behar bezala egiten bada bakarrik. Indar-lerroetan zehar arteztu —gurutzatutako artezketak tentsio-igogailu berriak sortzen ditu, eta artezketak ez du eraginik izaten erroko akatsak, hala nola sartze falta, baldin eta.
Soldadura osteko tratamendu termikoak lagun dezake?
Berokuntza lokalak lagun dezake, baina kokapena funtsezkoa da. Kokapen okerrak tentsio-tentsioa sor dezake, gauzak okerrera eginez, beraz, ez da irtenbide bakarra guztientzat.
Soldadura-akatsak ezabatzeak nekearen erresistentzia bermatzen al du?
Nabarmen laguntzen du, baina ez da istorio osoa. Akatsik gabeko soldadurak ere punta-geometria ona eta hondar-tentsio egokia behar dituzte soldatutako junturaren nekearen aurkako neke-bizitza optimoa lortzeko.







