
Zer da Sorra Met al Szapaltzea?
Xafla metalikoen estanpazioa metalen mekanizazio metodo bat da, batez ere prentsa mekanikoen eta molde berezien bidez metalezko xaflei presioa aplikatzen diena deformazio plastikoa edo bereizketa eragiteko, horrela behar den forma eta tamainako piezak lortuz.
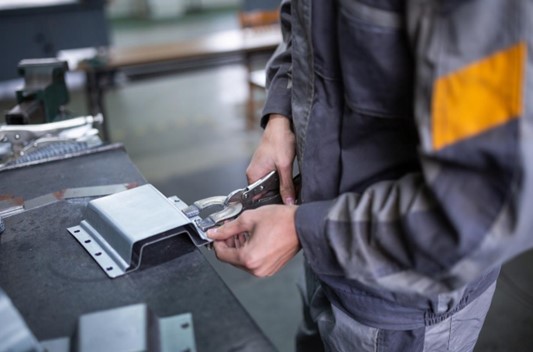
HNola egiten du S-k?orra Met al Szapalketa Lan egin?
Mold Design
Moldea estanpazio prozesuaren prestaketa etapa nagusia da. Moldeak normalean zulo batez eta trokel batez osatuta daude, eta haien barrunbeek zehazki zehazten dute piezaren azken forma.
Moldeen diseinuak kontuan hartu behar ditu materialaren fluxua eta errebotea bezalako faktoreak. Moldeen fabrikazioak zehaztasun eta iraunkortasun oso handia eskatzen du. Normalean erresistentzia handiko altzairuzko tresna-altzairuz egiten da, mekanizazio mekaniko zehatzaren, tratamendu termikoaren eta gainazaleko tratamenduaren bidez, ekoizpen masiboan egonkortasuna eta piezaren kalitatea bermatzeko.
Materiala prestatzea
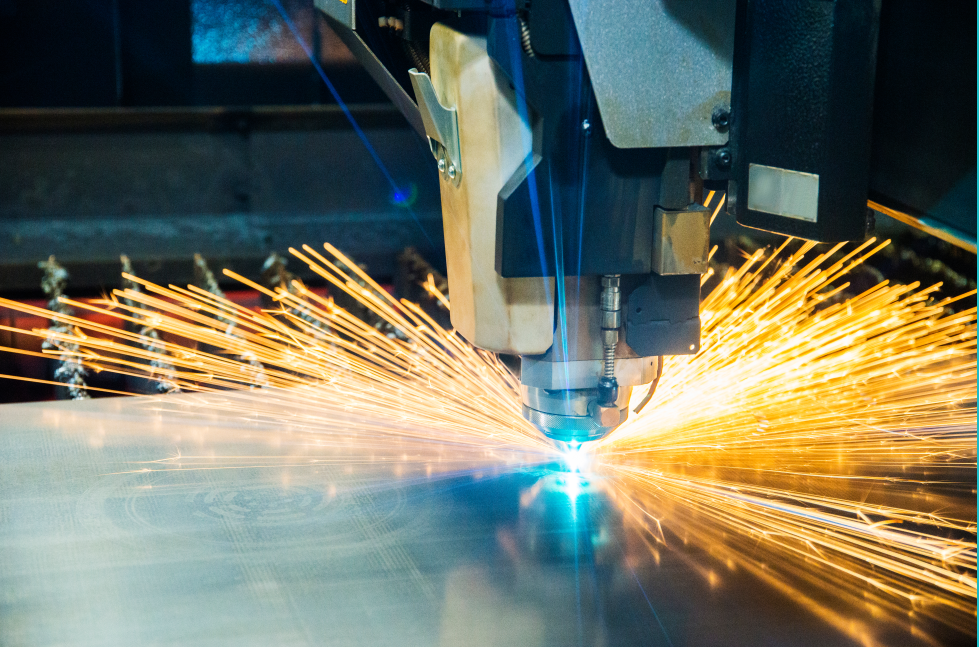
Xafla metalikoaren fabrikazioak lehengaiak beharrezko tamainako hutsuneetan prestatzeko prozesua eskatzen du. Xafla metalikoaren fabrikazioan ohiko metodoen artean daude zizaila-makinen bidezko ebaketa, laser bidezko ebaketa edo hutsuneak egitea.
Urrats honen helburua dimentsio zehatzak dituen pieza huts laua lortzea da, ondorengo estanpazio-formaziorako prestatzeko. Ebaketaren zehaztasunak eta ertzen kalitateak zuzenean eragingo dute ondorengo prozesuen aurrerapen leunean eta azken produktuaren kalitatean. Beraz, beharrezkoa da dimentsio-tolerantziak eta bizarra zorrotz kontrolatzea.
Txapa estanpatzea
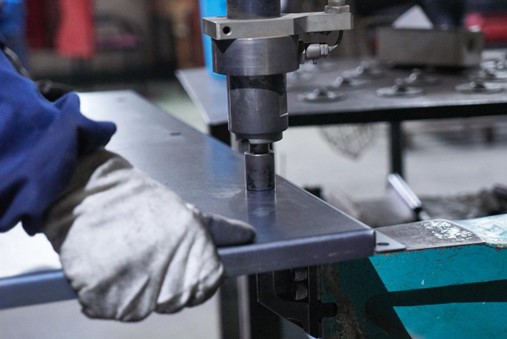
Estanpazio bidezko formaketa da prozesatzeko urrats nagusia. Formatuaren ondoren, pieza hutsa aurrez instalatutako trokelean jartzen da, eta presio handia aplikatzen da prentsa baten bidez trokelaren barrunbeko materialaren deformazio plastikoa eragiteko.
Piezen forma-eskakizunen arabera, estanpazio-prozesuak hainbat prozesu espezifiko izan ditzake, hala nola, zuloak moztea, tolestea, marraztea eta zuloak iraultzea, material laua hiru dimentsioko formako egitura-osagaietan eraldatuz.
Ondorengo mekanizazioa
Estanpazioaren bidez eratutako piezek askotan ondorengo tratamendu-segida bat jasan behar izaten dute erabilera-eskakizunak betetzeko.
Segurtasuna hobetzeko, piezen bizarra kendu eta ertz zorrotzak txanflatu behar dira. Beste osagai batzuekin muntatzeko beste konexio-metodo batzuk ere erabil daitezke, hala nola soldadura eta errematxatzea; eta gainazaleko tratamendu-prozesuak, hala nola ihinztadura eta galvanizazioa, erabiltzen dira piezen korrosioarekiko erresistentzia eta estetika hobetzeko.
S-n erabilitako materialaorra Met al Szapalketa
Carbon Steel
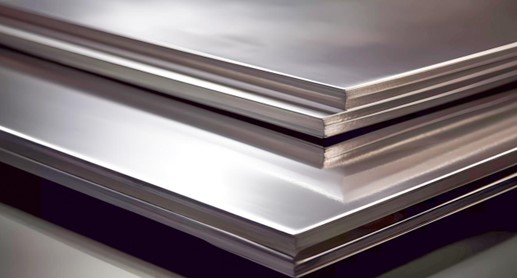
Karbono altzairua da material mota erabiliena eta kostu-eraginkorrena, eta horien artean SPCC (hotzean laminatutako altzairuzko xafla) da tipikoena.
Karbono altzairuak erresistentzia eta harikortasun ona du, eta erraz moldatzen da estanpazio bidez. Hala ere, bere gainazala oxidatzeko eta herdoiltzeko joera du, beraz, normalean gainazala babesteko tratamenduak behar ditu, hala nola ihinztadura eta galvanizazioa.
Altzairu herdoilgaitza
Altzairu herdoilgaitza oso gustukoa da korrosioarekiko erresistentzia bikainagatik eta erresistentzia handiagatik. Gehien erabiltzen den kalitatea SUS304 da, kromoa eta nikela dituena eta gainazalean kromo oxidoaren pasibazio-film trinkoa sor dezakeena, herdoilaren erresistentzia bikainarekin. SUS430 bezalako altzairu herdoilgaitz magnetikoak ere erabil daitezke xafla metalikoen estanpaziorako.
aluminio
Aluminioaren abantaila handiena dentsitate txikia, pisu arina eta eroankortasun elektriko eta termiko bikaina da, baita korrosioarekiko erresistentzia ere. Ohikoenak diren kalifikazioen artean 1060, 5052, 6061, etab. daude. Aluminio mota hauek indarra, formagarritasuna eta korrosioarekiko erresistentzia orekatzen dituzte maila desberdinetan. Aluminiozko plakak erraz jasaten dituzte estanpazio eragiketak, hala nola luzatzea eta tolestea.
Copper
Kobrea eroankortasun elektriko eta termiko bikaina da, eta bere harikortasuna material metaliko guztien artean onenen artean dago, eta horrek oso egokia egiten du forma konplexuak estanpatzeko.
Letoia (H62 bezalakoa) eta fosforo-brontzea kobrezko aleazio erabilienak dira. Eroankortasun elektriko ona izateaz gain, itxura eta higadura-erresistentzia bikainak ere badituzte.
motak Sorra Met al Szapalketa
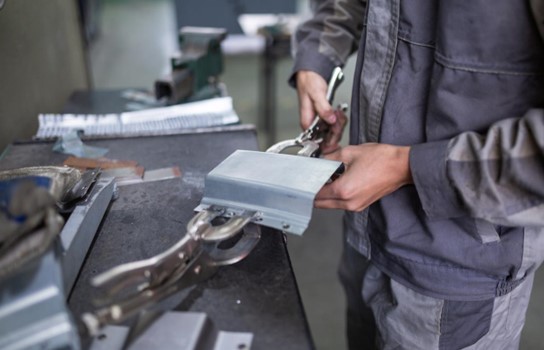
Sorra Met al Zizailatze-prozesuak
Zizailatze-prozesuek, blanking izenez ere ezagunak, materialaren zati bat beste batetik bereiztea dute helburu, lerro jakin batean zehar. Prozesu honen gakoa puntzoiaren eta trokelaren arteko tartea erabiltzean datza, materialaren zizailatze-deformazioa eragiteko, hautsi arte.
Xafla Konformazio Prozesua
Formazio-prozesuak hutsaren forma eta tamaina aldatzeko prozesuari egiten dio erreferentzia, materialaren osotasuna kaltetu gabe deformazio plastikoa eraginez, horrela beharrezko hiru dimentsioko piezak lortuz.
Xafla metalikoa eratzeko prozesuek hainbat teknika espezifiko hartzen dituzte barne. Adibidez, tolesteak xafla metalikoa angelu edo forma jakin batera tolestea dakar. Luzatzea pieza huts bat pieza huts ireki batean eraldatzeko prozesua da, hala nola kopa itxurako gorputz batean.
Moldeatze-prozesuaren muina materialaren fluxua eta mehetzea kontrolatzea da, zimurrak edo pitzadurak saihesteko.
Trokel progresiboa Xafla estanpazio
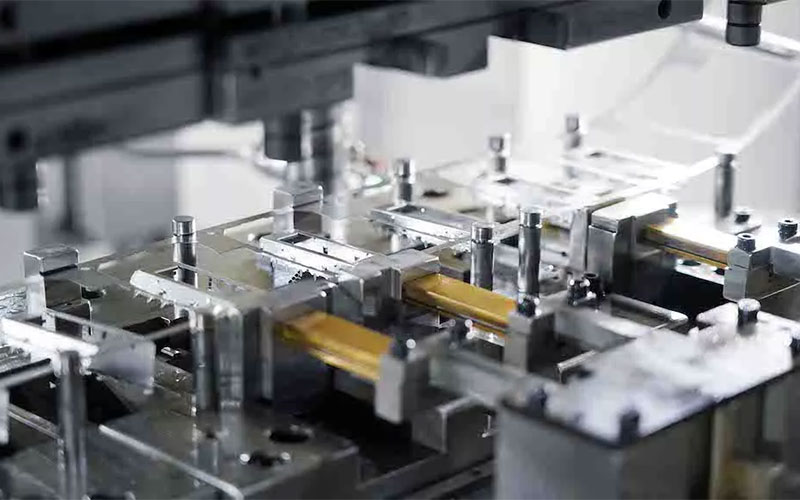
Trokel bidezko estanpazio progresiboa ez da prozedura independente bat, baizik eta bi prozesu mota desberdinen konbinazio adimentsua: bereizketa eta konformazioa, trokel multzo batean, eta hauek estanpazio-kolpe bakarrean aldi berean egiten dira.
Adibidez, lan-estazio batean, lehenik luzaketa egin daiteke kopa forma bat osatzeko, eta ondoren berehala zulaketa egin daiteke. Prozesu honek ekoizpen-eraginkortasuna asko hobetzen du, ekipamendu eta molde kopurua murrizten du, eta piezen ezaugarri desberdinen arteko posizio-zehaztasun erlatiboa bermatzen du. Bereziki egokia da egitura konplexuak eta ekoizpen-bolumen handiak dituzten piezen ekoizpenerako. Hala ere, moldeen diseinu eta fabrikaziorako eskakizunak ere konplexuagoak dira.
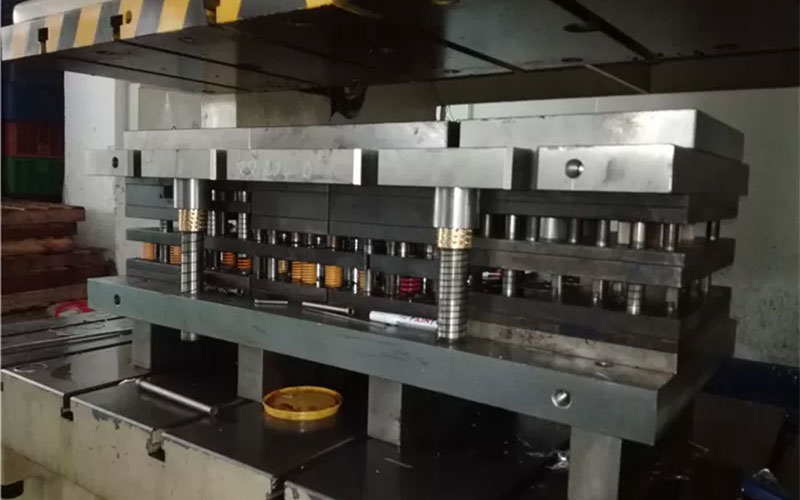
Xafla metalikoen estanpazio sakona
Metalezko xafla estanpazio sakona metala eratzeko teknika bat da, sakonera handiko hiru dimentsioko osagaiak sortzen dituena. Prozesuak trokel eta puntzoi multzo bat erabiltzean datza metalezko xafla forma konplexuetan eraldatzeko, barrunbe batean sartuz. Metodo hau normalean zehaztasun handiko piezak zilindrikoak edo kaxa formakoak ekoizteko erabiltzen da.
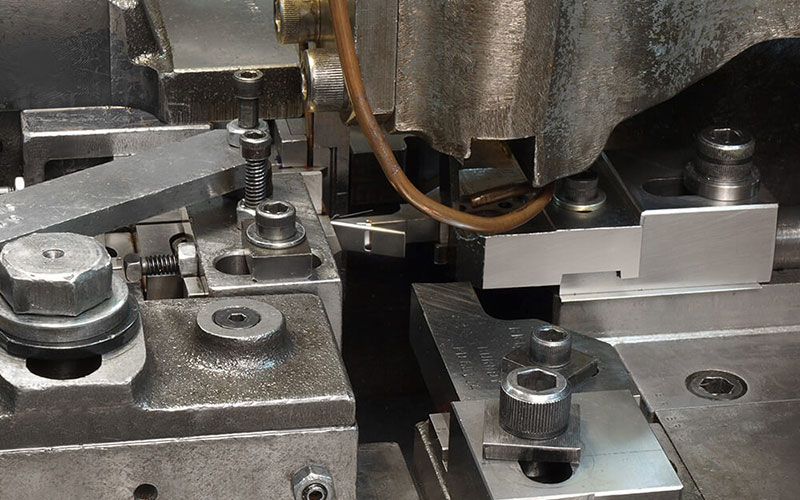
Lau irristatze xafla metalikoen estanpazioa
Lau irristailuko xafla metalikoen estanpazioa, irristailu anitzeko estanpazioa edo lau norabideko estanpazioa bezala ere ezagutzen dena, metal estanpazioaren metodo espezializatu bat da. Fabrikazio prozesua forma korapilatsuak eta hainbat tolestura dituzten osagai konplexu, txiki eta ertainak sortzeko erabiltzen da. Moldaketa zehatza, tolerantzia estuak eta abiadura handiko ekoizpena behar duten piezetarako aproposa da.
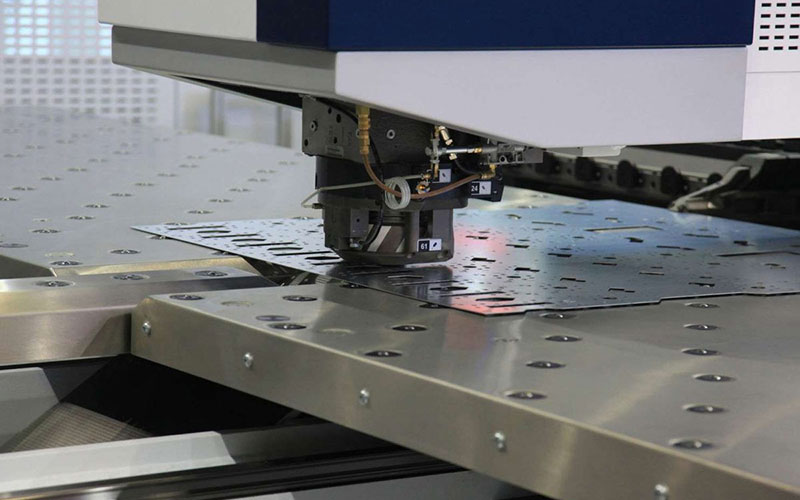
Xafla metalikoen estanpazio fina
Metalezko xafla estanpazio finak metalezko osagaiak moldatzeko metodo zehatza da, piezaren inguruan ertz leunak sortzen dituena. Ohiko estanpazio ez bezala, metodo honek urrats bat eta trokelaren tarte txiki bat besterik ez ditu behar. Gainera, ez da bigarren mailako eragiketarik behar, ekoizpen denbora eta kostuak murriztuz. Ondorioz, estanpazio finak hainbat produktutarako fabrikazio teknika ezaguna da, besteak beste, automobilgintza, hegazkingintza eta zehaztasun makinen osagaietarako.

Xafla metalikoen estanpazioa erliebean
Erliebea xafla metalikoetan estanpatzeko teknika bat da, eta bertan erliebe edo diseinuak sortzen dira. Trokel bat erabiliz nahi den eredua duen materialari presioa egitean datza, eta horrela eremu altxatu edo sakabanatu bat sortzen da. Erliebea maiz erabiltzen da apaingarri edo funtzio ezaugarriak gehitzeko, hala nola helduleku gainazalak edo identifikazio markak.
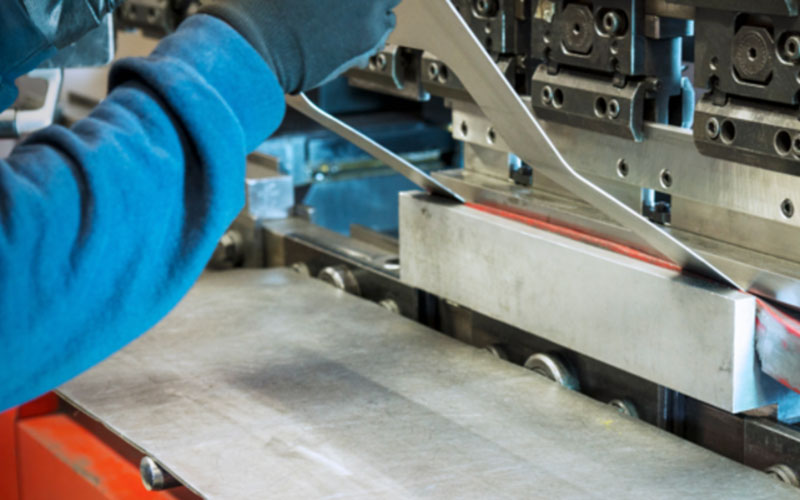
Trokel konposatuen estanpazioa
Molde konposatuen estanpazioa eraginkortasun handiko eta kostu txikiko metalezko estanpazio doitasuneko fabrikazio prozesu bat da. Metalezko estanpazio proiektu txiki eta ertainetarako egokia da. Pieza diseinurako beharrezkoak diren zehaztasun tolerantziak berma ditzake eta molde progresiboen fabrikazio kostu txikiagoa du.
Xafla metalikoen estanpaziorako gainazaleko akaberak
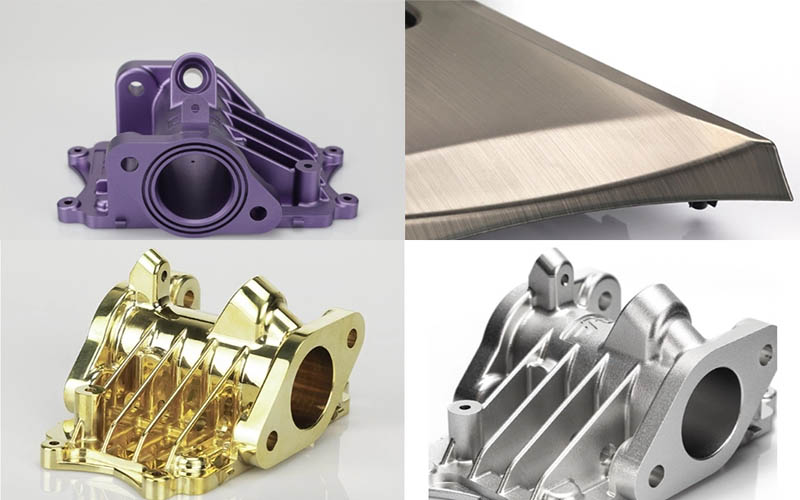
ANODIZING
Anodizatzea aluminiozko eta bere aleaziozko xafla metalikoetarako bereziki diseinatutako gainazal-tratamenduko teknologia bat da. Anodizatzea aluminiozko materialen gainazalean aluminio oxidozko geruza gogor bat sortzen duen prozesua da, metodo elektrokimikoen bidez.
Aluminio oxidozko estaldura-geruza hau ez da trinkoa bakarrik, piezaren korrosioarekiko eta higadurarekiko erresistentzia nabarmen hobetuz, baizik eta, bere egitura porotsuari esker, tinduak xurgatu ditzake kolore aukera zabala lortzeko.
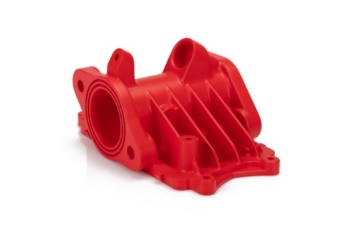
Powder estaldurak
Hauts-estaldura prozesu bat da, non hauts-estaldura lehorrak piezen gainazalean ihinztatzen diren adsorzio elektrostatikoaren bidez eta ondoren tenperatura altuetan sendatzen diren estaldura bat osatzeko. Hauts-ihinztaduraren bidez sortutako estaldura nahiko lodia da eta korrosioarekiko, higadurarekiko eta erresistentzia mekaniko bikainak ditu.
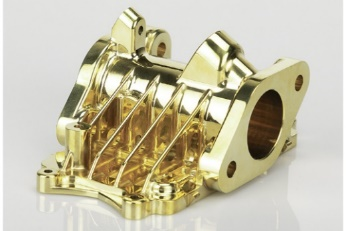
ELECTROPLATING
Elektrolizazioa elektrolisiaren printzipioa erabiltzen duen prozesu bat da, metalezko edo aleaziozko film geruza fin bat xafla metalikoen piezen gainazalean jartzeko, hala nola galbanizazioa, nikel-plakazioa, kromo-plakazioa edo urre-plakazioa.
Elektrolizatutako estaldurak piezen herdoila saihesteko gaitasuna eta gainazaleko gogortasuna nabarmen hobetu ditzake, eta gainazaleko propietate bereziak eman diezazkieke, hala nola kromo-plakaren islagarritasun handia eta higadura-erresistentzia, edo urre/zilar-plakaren eroankortasun elektriko bikaina.
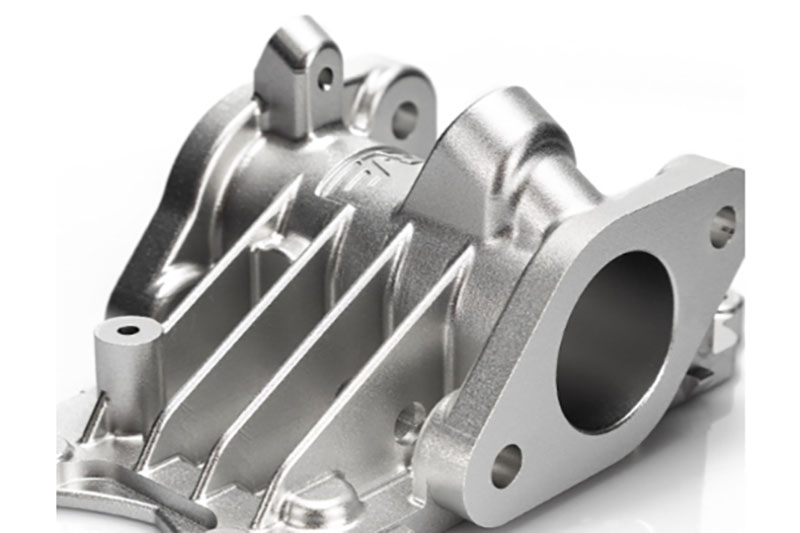
Sand Euriak
Hareazko leherketa prozesu fisiko bat da, abiadura handiko gas-fluxua erabiltzen duena hareazko aleak edo bestelako urratzaileak piezen gainazalean ihinztatzeko, eta inpaktuaren bidez garbitzen eta zakartzen dituena.
Hondarrezko leherketak gainazaleko oxido-eskala, olio-orbanak eta estaldura zaharrak eraginkortasunez kentzen ditu, eta ehundura mate fin eta irregular uniformea sortzen du metalezko gainazalean. Horrek ez du estalduraren atxikimendua hobetzen bakarrik, baita ondorengo ihinztadura edo anodizaziorako oinarri aproposa ere eskaintzen du.
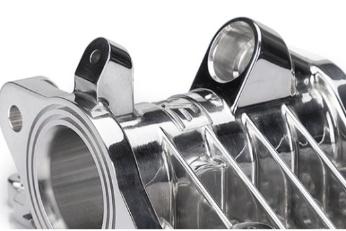
Leunketa
Leuntzea xafla metalikoaren gainazala mekanizatzeko prozesua da, ekintza mekaniko, kimiko edo elektrokimikoen bidez, haren zimurtasuna murrizteko eta, horrela, ispilu-itxurako gainazal distiratsu bat lortzeko.
Leuntzeak estanpazioan eta mekanizazioan geratzen diren marradurak, bizarra eta bestelako akatsak erabat kentzen ditu, produktuaren itxura, ehundura eta kalitatea asko hobetuz.
- Aplikazioak: Sukaldeko tresnak, bainugelako tresnak, bitxiak eta goi-mailako kontsumo-elektronikarako apaingarri-pieza
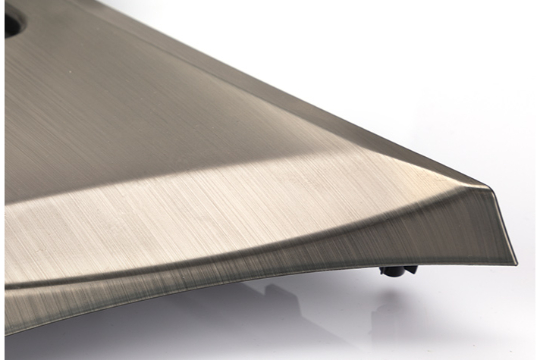
garbitu
Eskuilatzea prozesatzeko teknika bat da, non metalaren gainazala norabide eta etengabe igurtziz gerriko urratzaileak edo nylonezko gurpilak bezalako tresnak erabiltzen diren, ehundura lineala duen gainazal matea sortuz.
Eskuilatzeak ekoizpen-prozesuan sortutako marradurak eraginkortasunez estali ditzake eta ukitu fina ematen du. Eskuilatze-tratamenduak metalaren ehundura eta alea nabarmendu ditzake, efektu bisual moderno eta sinplea sortuz, eta, aldi berean, hatz-markak uzteko aukera gutxiago dago distira handiko gainazalek bezala.
- Aplikazioak: Telefono mugikorren markoak, etxetresna elektrikoen panelak, igogailu kabinak, apaingarri zerrendak
Abantailak Sorra Met al Szapalketa
Produkzio-eraginkortasun handia
Estanpazio-mekanizazioa oso azkarra da, eta pieza txiki eta ertainen ekoizpen-kopurua minutuko ehunka piezara irits daiteke. Estanpazioaren abiadura handiko ekoizpen-ahalmenak nabarmen murrizten du piezen fabrikazio-denboraren kostua, eskala handiko eskaerak entregatzeko oinarri sendoa eskainiz.
Unitate-kostu baxua
Behin estanpazio-trokelak eginda, pieza bakar baten ekoizpen-kostua batez ere materialean bertan kontzentratzen da. Serie-ekoizpenean, moldearen hasierako kostua produktu bakoitzean banatzen da, unitate-kostua oso baxua bihurtuz. Estanpazio-ekoizpen-lerro oso automatizatuek lan-kostuetan ere aurrezpen handia egin dute.
Kalitate koherentea
Estanpazio-prozesua doitasun-trokeletan oinarritzen da, hau da, trokel berean ekoitzitako pieza guztiek forma eta tamaina bera dute. Moldeek bermatutako zehaztasun handi eta koherentzia bikaina funtsezkoak dira muntaketa modernorako eta produktuaren kalitate-kontrolerako, gizakiaren eragiketak eragindako akatsak eraginkortasunez saihestuz.
Materialen erabilera handia
Estanpazio-ekoizpenean normalean bobina edo xafla materialak erabiltzen dira. Diseinu burutsuaren bidez, materialak ahalik eta gehien aprobetxa daitezke. Estanpazio-ekoizpen prozesuan sortutako soberako materialak birziklatu eta berrerabili daitezke, eta horrek, neurri batean, lehengaien hondakinak murrizten ditu eta materialaren kostu orokorra jaisten du.
Pieza Konplexuen Gaitasuna
Estanpazio-prozesuak metalezko materialen deformazio plastikoa eragin dezake egoera hotzean, ez bakarrik forma konplexuko piezak ekoiztea ahalbidetuz, baita piezen erresistentzia eta zurruntasuna hobetuz ere deformazioa indartzeko mekanismoen bidez.
S-ren erronkakorra Met al Szapalketa
Zimurrak eta urradurak
Zimurrak materiala konpresio-tentsiopean azkarregi isurtzen denean gertatzen dira, xafla metalikoaren tokiko metaketa eraginez eta zimurrak sortuz. Urradura guztiz kontrakoa da. Materiala trakzio-tentsiopean gehiegi mehetzen denean gertatzen da, urratu arte.
Bi arazo hauei aurre egiteko, oreka delikatua lortu behar da prozesuaren parametroetan, hala nola moldearen diseinuan, pieza hutsen euskarriaren indarraren kontrolan eta lubrifikazioan, materiala azkarregi isurtzea eta zimurtzea saihesteko, eta, aldi berean, fluxu nahikoa ez izatea eta urradurak saihesteko.
Springback
Malgukia berreskuratze elastiko baten fenomenoa da, non piezen forma eta tamaina trokelaren barrunbetik aldentzen diren materiala estanpazioz eratu ondoren, barneko tentsio elastikoa askatu delako. Hau da piezen zehaztasunean eragiten duen faktorerik garrantzitsuena, batez ere piezen tolesturan.
Malguki-itzulera zehatz-mehatz aurreikustea eta konpentsatzea oso erronka handia da, eta simulazio-software aurreratua, datu enpirikoak eta moldearen gainazalaren gehiegizko zuzenketa-diseinua erabiltzea eskatzen du hura gainditzeko.
Gainazaleko kalteak
Estanpazio prozesuan, xafla metalikoaren eta trokelaren arteko mugimendu erlatiboak gainazaleko akatsak sor ditzake, hala nola marradurak eta zimurtasuna. Hau batez ere moldearen gainazaleko akabera eskasa, lubrifikazio desegokia edo moldearen gogortasun eskasa, etab. direla eta gertatzen da.
Kalte txiki hauek ez dute produktuaren itxurari eragiten bakarrik, baizik eta tentsio-kontzentrazio puntu ere bihur daitezke, piezen nekearekiko erresistentzia eta korrosioarekiko erresistentzia murriztuz.
Bihurdurak eta dimentsio-desbideratzea
Ebaketa edo mozketa prozesuan, trokelaren tartea neurriz kanpokoa bada eta ebaketa-ertza kamuts bihurtzen bada, bizar zorrotzak sortuko dira ebakitzean.
Biharrek ez dute soilik eragiten funtzionamendu-segurtasunean eta muntaketa-zehaztasunean, baita piezen nekearen iraupena murrizten ere. Moldeen higadurak, ekipamenduen zehaztasunak eta materialen errendimendu-gorabeherak piezen dimentsio-desbideratzeak eragin ditzakete, ondorengo muntaketari eraginez.
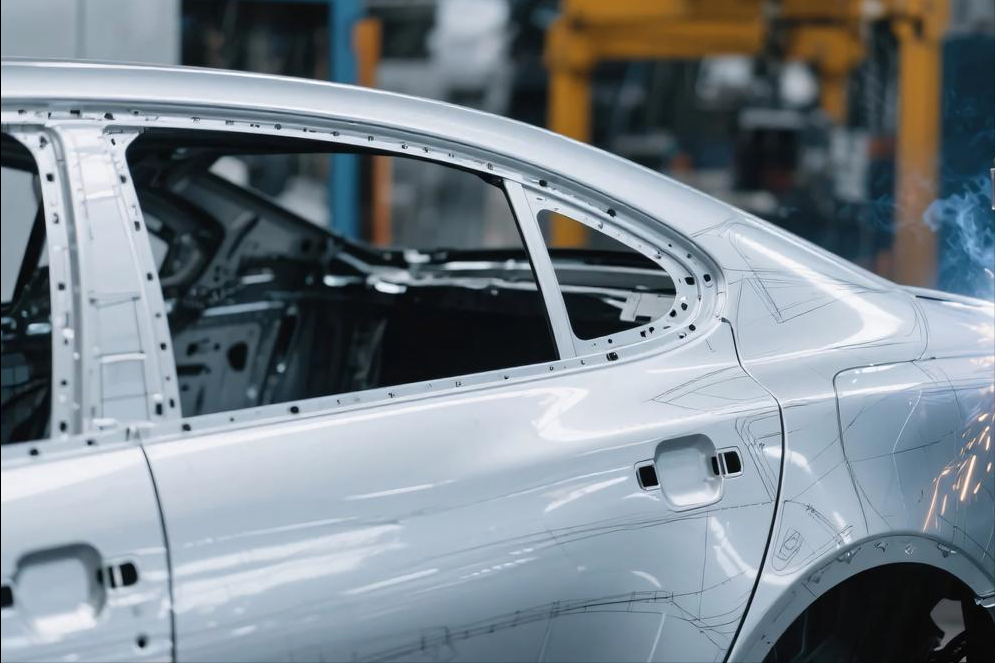
Aplikazioak Sorra Met al Szapalketa
Automobilgintza
Automobilgintza da estanpazio-prozesuak gehien aplikatzen diren arloetako bat. Ibilgailuen karrozeria-paneletatik hasi eta, hala nola, ateetatik, kapoteetatik eta maletategiko estalkietatik hasi eta txasis eta marko bezalako egitura-osagaietaraino, eta baita barneko eserlekuen markoetara eta balazta-pedaletaraino ere, estanpazio-pieza ugari erabiltzen dira. Estanpazio-teknologiaren aplikazioak arintzea, segurtasuna eta automobilen egitura konplexuen fabrikazioa lortu ditu.
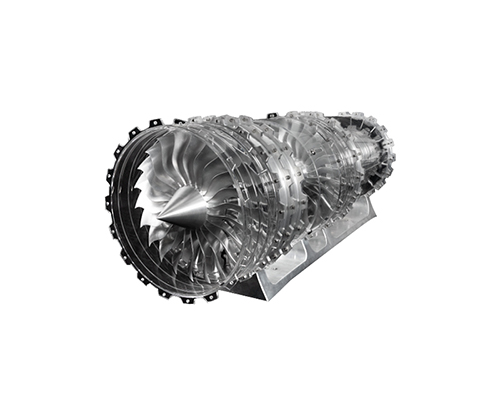
Aerospace
Aeroespazialaren arloan, piezen pisuari, erresistentziari eta zehaztasunari buruzko eskakizun oso zorrotzak daude. Xafla metalikoen estanpazio prozesua erabiltzen da hegazkinen azalak, hegal-saihetsak, markoak, karenak, baita hainbat euskarri eta lotura-pieza ere fabrikatzeko. Pieza hauek ahalik eta arinen izan behar dira, fidagarritasun handia bermatuz.
Etxetresna Elektrikoak
Egunero erabiltzen ditugun produktu elektronikoak zehaztasunez estanpatutako piezez beteta daude. Adibidez, telefono mugikorrak eta haien erdiko markoak, babes-estalkiak, konektore-terminalak, ordenagailuen disko gogorraren karkasak, baita etxetresna elektrikoak ere, hala nola aire girotuen bero-hustugailuak, mikrouhin-labeen karkasak eta barne-osagai estrukturalak, etab.
Etxetresna elektrikoak
Hozkailu eta garbigailu bezalako etxetresna elektrikoen kanpoko oskolak eta barneko danborrak, sukaldeko kanpaien aire-hodiak, baita altzairu herdoilgaitzezko hustubideak eta sukaldeko tresnetako sukaldeko tresnak ere estanpazio-prozesuaren produktu tipikoak dira. Ateko sarrailak, bisagrak eta tresnak bezalako hardware-piezak ere estanpazioaren menpe daude neurri handi batean.
Ekipo medikoa
Medikuntza arloak ekipamendua oso garbia, esterila eta fidagarria izatea eskatzen du. Xafla metalikoen estanpazioa erabil daiteke kirurgia-tresnak, inplanteen oskolak, hainbat diagnostiko-ekipoetarako (adibidez, CT makinak) egitura-osagai zehatzak eta ospitaleko oheetarako doikuntza-mekanismoak fabrikatzeko, etab.
Energia eta Industria
Energia eta industria sektoreetan, xafla metalikoen estanpazioa motorren nukleoak, transformadoreentzako bero-hustugailuak, armairu elektrikoen gorputzak, hainbat industria-hodietarako konektoreak, baita makineria astunentzako kontrol-panelak eta karkasak eta abar fabrikatzeko erabiltzen da.
NOBLE'Xafla Metalezko Estanpazio Zerbitzua
Gure xafla metalikoen estanpazio zerbitzuek estanpazio pieza konplexuak zehaztasunez fabrikatzen dituzte eta bezeroen itxaropenak gainditzen dituzten produktuak eskaintzen dituzte kostu merkean eta entrega-epe azkarrean.
Gure xafla metalikoen estanpazio zerbitzuek trokel progresiboak eta lau irristagailuko tresnak diseinatu eta sor ditzakete, baita mekanizazio zehatza ere. Gainera, beharrezko bigarren mailako fabrikazio prozesuak egiteko gai gara, hala nola, desbarbatzea eta hariztatzea. Gure taldeak metalurgiaren ezagutza sakona du, eta gure metalezko estanpazio eta formaketa produktu guztietarako bezeroarentzako arreta bikaina eskaintzeko konpromisoa hartzen dugu. Zure pieza geometria optimora moldatu eta moldatu dezakegu eta hazbeteko milaren bat arteko zehaztasun tolerantziak lor ditzakegu.
- Tolerantzia 0.001 mm-raino
- 10 urte baino gehiagoko esperientzia estanpazioan
- ISO 9001 eta ISO13485 Ziurtagiridun Fabrika
- Entregatzeko epea 3 egun bezain azkarra
- Ekipamendu aurreratua eta prezio lehiakorra
Xafla metalikoen estanpazioari buruzko maiz egiten diren galderak
Zein da xafla metalikoen estanpazio prozesua?
Xafla metalikoen estanpazioa hotzean eratzen den fabrikazio-prozesu bat da, eta prentsa eta tresneria espezializatuak erabiltzen ditu, trokel izenekoak, xafla laua nahi den forman moldatzeko eta mozteko.
Zeintzuk dira xafla metalikoen estanpazio eragiketa mota nagusiak?
Eragiketa nagusiak hiru motatan sailka daitezke: ebaketa, tolestura eta marrazketa. Ebaketa eragiketek, hala nola, ebaketa eta zulaketa, materiala bereizten dute.
Zein material erabiltzen dira normalean metalezko estanpazioan?
Material ugari estanpatu daitezke, baina ohikoenak hauek dira: altzairu hotzean laminatua (SPCC) bere kostu-eraginkortasunagatik, aluminioa bere pisu arinagatik eta korrosioarekiko erresistentziagatik, altzairu herdoilgaitza (SUS304 bezalakoa) bere erresistentzia eta iraunkortasunagatik, eta kobrezko aleazioak beren eroankortasun elektriko bikainagatik.
Zein dira estanpazio prozesua erabiltzearen abantailak?
Xafla metalikoen estanpazioak abantaila nagusiak eskaintzen ditu, besteak beste, ekoizpen-eraginkortasun eta abiadura handia masa-ekoizpenerako, hasierako tresneria-inbertsioaren ondoren unitateko kostu baxua, trokelen zehaztasunari esker piezaren koherentzia eta errepikagarritasun bikaina, hondakin minimoarekin materialaren erabilera handia eta metalezko pieza bakar batetik pieza sendo eta konplexuak ekoizteko gaitasuna.
Zer da "trokel-estanpazio progresiboa"?
Estanpazio progresiboa oso metodo eraginkorra da, non metalezko banda-bobina bat prentsa bakarrean hainbat estaziotan zehar mugitzen den. Estazio bakoitzak eragiketa desberdin bat egiten du sekuentzialki, hala nola zulatzea, tolestea edo ebaketa. Prentsa-kolpe bakoitzarekin, pieza amaitu bat ekoizten da bandaren muturretik, pieza konplexuak azkar eta etengabe egitea ahalbidetuz.







