
Sarrera
Ebaketa-tresna kamutsak hausteko aukera gehiago dute. Tresna hautsi bat baduzu, hondakin bat duzu. Horrek orduak alferrik galduko dituzula esan nahi du. Hau gertatu zen.
CNC erremintaren kalteak ez dira berez agertzen. Poliki-poliki sortzen dira. Ebaketa-ertzean koska txikiak, alboetan txirbilak pilatzen eta ziklo termikoek eragindako mikroarrailak ikusiko dituzu. Horren ondoren, ebaketa-errendimendua okertzen da, gainazala zakarragoa bihurtzen da eta dimentsioak ez dira hain zehatzak.
Oso garrantzitsua da ulertzea nola kaltetzen diren CNC ebaketa-erremintak, zure inbertsioaren etekinik handiena ateratzen ari zarela ziurtatzeko. Akats bakoitzak produktibitate-galera dakar, makinaren geldialdiengatik, erremintak ordezkatzeagatik eta hondakin-piezen ondorioz. Artikulu honek akatsen kausak eta ondorioak aztertuko ditu, baita operadoreek nola saihestu ditzaketen ere.
Zerk eragiten du ebaketa-erremintak erabilezin bihurtzea?
Ebaketa-erreminta batek huts egiten du. Arrazoia ez da beti agerikoa. Hona hemen ertzean gertatzen dena.
Higadura urratzailea
Partikula gogorrek marruskadura eragin dezakete ebaketa-erremintarekin. Mekanizatzen ari den materialak karburoak edo oxidoak izan ditzake, edo piezaren gainazalak oxido gogorra izan dezake. Partikula hauek lixa-paperaren antzera jokatzen dute. Ondorioz, CNC ebaketa-ertza higatu egiten da, beraz, murriztu ebaketa-abiadura. Orduan, tresnak garbi ebakitzeari uzten dio. Hau da burdinurtuetan eta silizio handiko aluminioan CNC ebaketa-erremintetan izaten diren kalteen lehen mailako modua.
Itsasgarriaren higadura (ertz metatua)
Laneko piezaren materiala erremintaren puntan itsasten da. Presioak eta beroak bertan soldatzen dute. Metaketa hazten da. Erremintaren geometria aldatzen du. Gero, hausten da, erremintaren zati bat berarekin eramanez. Hori gertatzen da karbono gutxiko altzairua eta aluminioa bezalako material itsaskorretan. Ertza pitzatuta geratzen da. CNC erremintaren kalte klasikoa itsaspenagatik.
Difusioaren Higadura
Tenperatura altuak eragiten du. Erremintaren materiala eta piezaren materiala kimikoki nahasten dira maila atomikoan. Atomoak erremintatik txirbilera migratzen dira. Erremintak gogortasuna galtzen du gainazalean. Ertza azkar higatzen da. Marruskadura mekanikorik ez, beroa bakarrik.
Pitzadura termikoa
Ebaketa-erreminta berotu eta gero hoztu egiten da, behin eta berriz. Horrek gainazala behin eta berriz zabaldu eta uzkurtzea eragiten du. Ziklo hauek pitzadurak sortzea eragiten dute. Hasieran, pitzadurak txikiak dira, baina pixkanaka handiagoak bihurtzen dira. Pitzadurak ebaketa-ertzera hedatzen diren heinean, hozgarriak arazoa areagotzen du. Aldi berean, kolpe termikoak tentsioa areagotzen du.
Txirbilketa eta haustura mekanikoak
Beti dago zerbait amore ematen duena: gehiegizko indarra, erremintak puntu gogor bat jotzea, ebaketa-sakonera gehiegizkoa, aurrerapen-abiadura azkarregia, ebaketa-ertz pitzatua edo erremintaren ertzaren haustura osoa. Hau CNC erremintaren bat-bateko kaltea da.
Deformazio plastikoa
Hasieran ebaketa-ertza oso gogorra zen, baina beroak erremintaren materiala bigundu egin zuen. Ebaketa-presioak bigundutako ebaketa-ertza laua eta kizkurra bihurtu zuen. Erremintak erabilera batzuk izan ditu, baina ebaketa-ertza oraindik ondo moztuta dago. Ebaketa-geometria apur bat okerra da. Hori gertatzen da normalean material gogorrak abiadura handian ebakitzean.
Bibrazioak eragindako ertz-txirbilketa (Chatter)
CNC tornu batean lanean ari den bitartean, bai ebaketa-erremintak bai piezak bibratzen dute. Ebaketa-ertzak piezari milaka aldiz jotzen dio segundoko. Inpaktu bakoitza mailu-kolpe arin baten antzekoa da. Denborarekin, ebaketa-ertzak txirbiltzen hasten da. Operadoreak zarata entzuten duenerako, CNC ebaketa-erremintak kaltetzen hasi dira jada.
Erremintaren materiala bateraezina da piezarekin edo hozgarriarekin. Piezaren sufreak erreakzionatzen du karburozko erremintako kobaltoarekin, eta horrek aglutinatzailea disolbatzea eragiten du, erremintaren erresistentzia murriztea eta ebaketa-ertzaren txirbiltzea eragiten du. Hau ez da higadura; korrosioa baizik.
Manipulazio desegokia edo estalduraren kalteak
Batzuetan, kalteak erremintak pieza ukitu aurretik ere gertatzen dira. Lurrean erori. Erreminta-euskarriaren kontra jo. Tiradera batean solte gordeta. Manipulatzean pitzatutako estaldura edo ertz txikitu batek ebaketa goiztiarra eragiten du. Hori guztia erreminta ebaketa-prozesuan zehar laster haustea eragin dezake. Operadore batzuek uste dute mekanizazio-prozesuaren ondoriozkoa dela. Hori saihestu daitekeen CNC erremintaren kaltea da.
Pieza kaltetuko al da CNC tresna bat txirbiltzen edo hausten denean?
Bai – Piezen kalte mota ohikoenak
- Hautsitako tresna piezaren gainean arrastaka doa. Barruan sartzen da. Gainazala urratuta geratzen da.
- Dimentsioak desbideratuta daude. Tresnari izkina bat falta zaio. Programatutako ibilbidea ez dator bat errealitatearekin. Pieza tamaina txikiegia edo biribil-biribila ateratzen da.
- Ertz kaltetuaren marruskadurak beroa sortzen du. Bero asko. Gainazala erretzen da. Lanaren gogortzea ondoren dator. Orain hurrengo tresnak ere ezin du moztu.
- Bihurdurak okerrera egiten dute. Ertz hautsiak materiala urratzen du, moztu beharrean. Zatiak zakarra dirudi. Ertzaren kalitateak huts egiten du ikuskapena gainditzen.
Kasurik txarrena? Pieza erabat hondatuta dago. Ezinezkoa da berriro lantzea. Hau da CNC erremintaren kaltearen benetako kostua.
Lur azpiko kalteak
Marradura ikusgaiak ez dira istorio osoa. Zeramika, altzairu gogortua eta zenbait material konposatu bezalako material hauskorrek mikroarrailak sor ditzakete gainazalaren azpian. Arraildura hauek ikusezinak dira begi hutsez. Pieza martxan jarri eta estresa jasaten denean, arraildurak hedatu egingo dira, eta azkenean piezaren akatsa eragingo dute. Operadoreentzat zaila da jakitea CNC ebaketa-tresnen kalteak akats-katea hasi duela.
Noiz iraun dezake pieza batek CNC erreminta baten akats bat?
Argaltze-paseek mugimendu-tartea dute. Soberan geratzen da materiala. Txirbildutako erreminta batek oraindik material nahikoa utz dezake akabera-erremintak garbitzeko. Operadoreak azkar harrapatzen du. Makina gelditzen da. Pieza gordetzen da.
Akabera-pasadek ez dute mugimendu-tarterik. Ebaketa da azken dimentsioa. Hautsitako tresna batek gainazal hori hondatzen du. Ez da geratzen konpontzeko materialik.
Operadorearen erantzun-denborak garrantzia du. Makina segundo gutxiren buruan geldituz gero, kaltea arina izan daiteke. Beste pasada bat martxan jarriz gero, pieza desagertuko da.
Horregatik, funtsezkoa da CNC erremintak akabera-pasetan kaltetzea saihestea. Fresa hautsi batek eragindako galera txikia da, eta titaniozko osagai mediko hondatu batek eragindakoa, berriz, izugarria. Ulertu aldea. Planifikatu horren arabera.
CNC Makina Operadorearen Kontrol-zerrenda Tresnen Kalteak Gutxitzeko
Hona hemen CNC tornuetako operadoreek egiaztatu beharko lituzketen gauzen zerrenda, NOBLEko ingeniariek osatua. Jarraibide hauei jarraitzen badiezu, CNC ebaketa-erremintak eta piezei kalteak egiteko arriskua murriztu dezakezu.
Konfigurazioa menderatu
Makina besarkada ahulenaren bezain zurruna da. Egiaztatu euskarria. Mugimendurik ez. Bibraziorik ez. Egiaztatu erreminta-euskarriaren irteera. Mikra gutxi batzuek ertzak azkar hiltzen dituzte. Mantendu erremintaren irtengunea labur. Milimetro gehigarri bakoitzak palanka gehitzen du. Palankak erremintak apurtzen ditu. Konfigurazio onek CNC erremintak kaltetzea saihesten dute ardatza biratu aurretik.
Entzun mozketa
Makinak hitz egiten du. Entzun.
Kirrinka batek igurtziz ari dela esan nahi du, ez ebakiz. Aldatu abiadura edo aitzinamendua. Txirrina maiztasun baxuko bibrazioa da. Erremintak errebotatu egiten du. Ertzak txirbildu egiten du. Kraskadura-hotsek erreminta gogorregi sartzen ari dela esan nahi dute. Atzera egin. Soinu hauek alde batera uzteak CNC ebaketa-erremintak kaltetzea bermatzen du.
Begiratu patata frijituak
Txirbilaren koloreak tenperatura adierazten du. Zilarrezko txirbilak hotzak dira. Lasto kolorea epela da. Txirbil urdin edo moreak beroegiak dira. Tresna egosten ari da.
Txirbilaren formak karga adierazten du. Txirbil luze eta haritsuak erremintaren inguruan biltzen dira. Berriro mozten dute. Ertzak hausten dituzte. Txirbil txiki hautsiak dira helburua. C formako txirbilak aproposak dira. Hauts-txirbilak erreminta kamutsatuta dagoela esan nahi du.
Txirbilaren tamainak aurrerapena adierazten du. Txirbil meheek karga nahikorik ez dutela esan nahi dute. Tresnak igurtzi egiten du. Txirbil lodiek karga gehiegi esan nahi dute. Tresna hautsi egingo da.
Txip Proaktiboaren Kudeaketa
Txirbilak ebaketa-eremutik kendu behar dira. Hozgarriak garbitzen ditu, eta aire-fluxuak kanporatzen ditu. Txirbilaren birzirkulazioa da CNC ebaketa-erremintak kaltetzeko arrazoi nagusia. Tresna batek txirbil bera bi aldiz ebakitzen duenean, ebaketa bakoitzak ertzaren higadura bizkortzen du.
Zulo sakonak edo zirrikitu sakonak mekanizatzean, zirrikituak mekanizatzen dira pikatzeko zikloa oso eraginkorra da. Erreminta atzera egiten duen heinean, txirbilak kentzen dira eta hozgarria hondora irits daiteke. Horrek bigarren mailako ebaketa eta beroaren metaketa eragozten ditu, erremintaren haustura saihestuz.
Jarraitu kontrol-zerrenda. Makina konfiguratzen duzun bakoitzean, lan guztietarako. Horrek CNC erreminten haustura-tasak murrizten ditu, erreminten bizitza luzatzen du eta piezen kalitatea bermatzen du.
Jakin noiz esku hartu behar den
Makinak ez daki tresna hiltzen ari denik. Operadoreak bai.
Entzun tonu-aldaketei. Ebaketa osasuntsu batek tonu egonkorra du. Tonua igotzen al da? Tresna kamutsatuta dago. Jaisten al da? Tresna txirbilduta dago. Begiratu gainazalaren akabera. Leuna zen. Orain zakarra dago. Zerbait aldatu da. Jarraitu erremintaren bizitza. Zenbatu ertz bakoitzeko piezak. Batez bestekoa berrogeita hamar pieza denean, eta tresna honek berrogeita zortzira iristen denean, aldatu lehenbailehen. Matxura itxaroteak CNC erremintaren kaltea eta pieza hondakin bat bermatzen ditu.
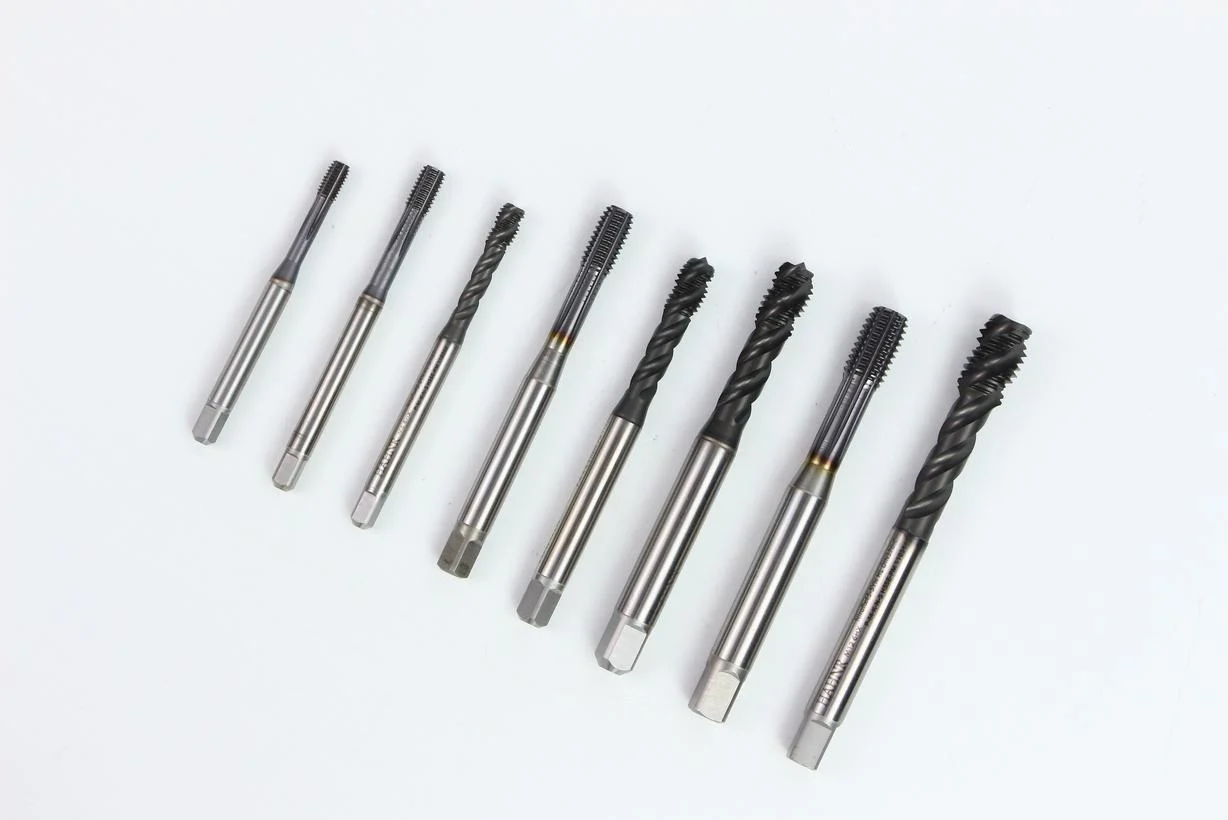
Hozgarri eta Lubrifikazio Diziplina
Hozgarri-fluxuaren norabidea funtsezkoa da. Ebaketa-gainazalera zuzendu behar da, ez erremintaren zurtoinera. Ebaketa-ertzak hoztu behar du, baina zurtoinak ez.
Hozgarriaren emaria kritikoa da. Emari-abiadura baxuegia bada, txirbilak ebaketa-eremuan geratuko dira, eta bertan behin eta berriz moztuko dira, erremintaren higadura eraginez. Emari-abiadura handi batek txirbilak garbitu ditzakeen arren, talka termikoaren arriskua handitzen du. Erreminta bero baten eta hozgarri hotzaren arteko kontaktuak pitzadurak eragin ditzake, eta hori CNC ebaketa-erremintetan kalteak eragiten dituen kausa ezkutua da. Mesedez, erabili hozgarria behar bezala. Ziklo termikoarekiko erresistenteak ez diren materialetarako (adibidez, altzairu gogorrean dagoen karburoa), aire bidezko hozte-sistemara aldatzea gomendatzen da.
Operadoreentzako debeku kritikoak
Ez egin kasurik arazorik duen pieza bati. Gainazal zakarra duen pieza bat abisu seinale bat da. Hurrengo pieza are okerragoa izango da. Tresna hautsi egingo da.
Ez egokitu inoiz aurantza-abiadura eta ebaketa-abiadura nahi gabe. Aurrerapen-abiadura % 150era igotzen baduzu epea laburra delako, erremintak ordainduko du prezioa. Hautsi egingo da, eta ardatza gelditu egingo da. Epea are laburragoa izango da.
Ez utzi inoiz hautsitako tresnarik erreminta-euskarrian. Kendu berehala, aztertu euskarria eta garbitu. Horrela, hautsitako tresna-zatiek hurrengo erremintaren muntaketa-gainazala kaltetzea eragotziko da. Horrek erradialki-irtengunea eragingo luke. Erradialki-irtenguneak CNC erremintei kalte gehiago eragiten dizkie. Ziklo bizioso bat hasten da hemen.
Ukitu Leunaren Araua
Ebaketa-erremintak ez dira palka-barrak; ez sartu inoiz tresna-euskarrian kolpatuz edo lan-mahaiaren gainean eroriz.
Ebaketa-erreminta bat erabiltzean, tratatu ebaketa-ertza oso zorrotza balitz bezala, hala baita. Ebaketa-ertzean gaizki maneiatu izanaren ondorioz sortutako koska batzuek tresna berehala eraginkortasunik gabe utziko dute ebaketa-prozesuan. Hau guztiz saihestu daiteke.
Erabili giltza dinamometriko bat pintzaren azkoina estutzeko, eta estutu zehaztutako momentuarekin. Gehiegi estutzeak pintza deformatu dezake, tresna deslerrokatuz; gutxiegi estutzeak tresna erortzea eragin dezake. Bi egoerek xafla haustea eragin dezakete.
Erabili tresnak kontu handiz. Mantendu eskuak, tresnaren kirtena eta tresna garbi. Hori da profesionaltasuna. Horrela gelditzen dira CNC tresnen kalteak makina martxan jarri aurretik.
NOBLE: Zure bazkidea Doitasuneko Fabrikazioa
CNC mekanizazioan eta xafla metalikoen fabrikazioan espezializatutako fabrikatzailea gara . Ertz higatuen, fresa hautsien eta hondakinen benetako kostua ikusten dugu. Gida hau esperientzia horretatik dator.
Gure fabrikazio gaitasunak
Muturretik muturrerako fabrikazio-irtenbide osoa eskaintzen dugu, diseinuaren eta entregaren arteko aldea txikituz:
- CNC mekanizazioa: 3 ardatzeko, 4 ardatzeko eta 5 ardatzeko fresaketa. CNC torneatzeaFresaketa-tornuketa konposatuen mekanizazioa.
- Metalezko xafla fabrikazioa: Laser bidezko ebaketa, zulaketa, tolestura, soldadura, akabera.
- Zerbitzu-eremu osoa: Diseinu laguntza. Prototipoak egitea. Ekoizpen serieak. Gainazal tratamendua. Azken muntaketa.
Konfiantza dezakezun kalitate ziurtatua
Zehaztasun eta fidagarritasunarekiko dugun konpromisoa nazioartean aitortutako ziurtagiriek babesten dute:
- ISO 9001: 2015 – Prozesu koherenteak. Kontrol dokumentatuak. Errepikagarria den kalitatea.
- ISO 13485: 2016 – Gailu medikoen estandarra. Prozesuaren kontrol zorrotza. Ezinbestekoa CNC ebaketa-erremintak kaltetzea ezinezkoa den osagaietarako.
Zergatik lan egin NOBLErekin?
Irtenbide bakarra : zirriborrotik produktu amaituraino. Hornitzaile bakarra. Ez da etengabeko jarraipenik behar.
Ingeniaritza Laguntza : DFM berrikuspenak. Higadura arriskuak identifikatzen ditugu erremintak makina ukitu aurretik ere. CNC makinetan erremintaren haustura murrizten dugu diseinuak optimizatuz, ez programak exekutatuz soilik.
Komunikazio gardena : Epe argiak. Feedback zintzoa. Hobekuntza jarraitua. Ezustekorik ez.
ohiko galderak
Nola jakin dezaket tresna bat apurtzear dagoen benetan huts egin aurretik?
Entzun tonu jaitsiera edo kirrinka berri bat. Adi egon txirbilaren kolore aldaketak edo gainazalaren akaberaren degradazioa. Gure operadoreek denbora errealeko kargaren monitorizazioa eta programatutako tresnen egiaztapenak erabiltzen dituzte CNC tresnen kalteak saihesteko, aurreikusitako geldialdiak eragin aurretik.
Tresna txirbildu edo apur bat higatu bat berriro zorroztu eta berrerabili al daiteke?
Bai, HSS eta karburozko erreminta batzuetarako, baina zorrozteak geometria aldatzen du eta estaldurak kentzen ditu. Zehaztasun-lanetarako, ordezkatzea seguruagoa da, beraz, erremintaren bizitza zorrotz kontrolatzen dugu ezaugarri kritikoetarako zorroztutako erremintetan oinarritu ez daitezen.
Zertan bereizten da xafla metalikoaren fabrikazioa CNC mekanizaziotik erremintaren higadurari dagokionez?
Xafla metalikoak puntzoiak, trokelak eta laserrak erabiltzen ditu —ez da biraketa-ebaketa tresnarik. Hala ere, puntzoien higadurak bizarra eragiten du, eta laser toberaren kalteak ebaketaren kalitatea eragiten du.
NOBLEk prototipoak egitea eta bolumen handiko ekoizpena kudeatu al ditzake?
Bai, prototipo azkarretarako 1-10 piezatik 10,000 ekoizpen baino gehiagora arte, kalitate koherentearekin bietan. Prozesu eta ikuskapen estandar berdinak erabiltzen ditugu kantitatea edozein dela ere.
Zein diseinu formatu onartzen dituzue aurrekontuetarako?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF eta PDF. Xafla metalikoetarako, DXF eredu laua hobesten da. Gure ingeniariek DFM aldaketei buruzko aholkuak ere eman ditzakete CNC ebaketa tresnen kalteak murrizteko eta kostua jaisteko.
Nola bermatzen duzu piezaren kalitatea erreminta batek higadura zantzuak erakusten baditu lote erdian?
Prozesuko ikuskapenak, erreminta-higaduraren monitorizazio-sistemak eta erreminta aldatu ondoren lehen piezaren berehalako birkalifikazioa. ISO 13485 arauak diziplina hau eskatzen du; ez dugu asmakizunik bidaltzen.
Piezen mekanizazioaz gain, muntaketa zerbitzuak eskaintzen dituzue?
Bai, hardwarearen txertatzea, soldadura, muntaketa mekanikoa eta ontziratzea barne. Erabiltzeko prest dauden produktuak entregatzen ditugu, ez osagai solteak soilik.







