
Fabrikazioa aldatzen ari da. Industriako jendeak sentitzen du. Metodo berriak agertzen ari dira etengabe. Metodo zaharrak hobetzen ari dira etengabe. Dendako jabe askok egiten duten galdera sinplea da. Prest al dago laser bidezko soldadura gaina hartzeko? Edo arku bidezko soldadura tradizionalak oraindik ere badu koroa?
Hona hemen jendeak etengabe aurkitzen duen arazoa. Prozesu okerra aukeratzeak irabazi-marjinak hiltzen ditu. Berriro lan egiteak pilatzen du. Abiadurak motel mantentzen dira. Distortsioak piezak hondatzen ditu. Hasieran ondo dirudien soldadura batek geroago huts egin dezake. Edo behar baino bi aldiz gehiago behar du. Edo muntaketa tolerantziatik haratago deformatzen du.
Gida honek zazpi desberdintasun kritiko aztertzen ditu. Helburua sinplea da. Jendeari bere lanerako teknologia egokia aukeratzen laguntzea. Ez dago marketin-zaparradarik. Ez dago metodo batek beti irabazten duela dioen baieztapen orokorrik. Lantegian garrantzitsua den horretan oinarritutako konparazio praktikoa besterik ez.
Erantzun azkarra: "Truku-orria" (Nabarmendutako zatiaren helburua)
Jendeak erantzun azkarrak nahi ditu. Dendek erabaki azkarrak behar dituzte. Hona hemen azalpen laburrena.
Abiadura handia behar denean, aukeratu laser bidezko soldadura. Minutuko 50 hazbetetik gorako abiadurak ohikoak dira. Beroaren distortsioa minimoa izan behar da. Materialak meheak dira. Pentsa ibilgailu elektrikoen baterien fitxak. Pentsa gailu medikoen karkasak. Pentsa deformazioa onargarria ez den zehaztasun-muntaketak.
Aukeratu soldadura tradizionala konponketa lanetarako. Ekipamendu hautsia. Marko pitzatuak. Zelaian konponketak. Junturaren doikuntza eskasa izan daiteke. Hutsuneak daude. Gainazalak zikinak dira. Metodo tradizionalek hobeto kudeatzen dute nahaspila hau.
Aurrekontu estua baduzu, aukeratu soldadura tradizionala. Oinarrizko MIG edo makilazko soldadura konfigurazio batek bost mila dolar baino gutxiago balio du. Laser bidezko soldadura sistema batek askoz gehiago balio du. Kapital mugatua duten tailerrek ezin dute laser inbertsioa justifikatu.
Eramangarritasuna garrantzitsua denean, aukeratu soldadura tradizionala. Pertsona batek soldadura-makina bat eskailera batetik gora edo zelai batera eraman dezake. Laser ekipoak astunak eta sentikorrak dira. Ez da aukera bat urruneko konponketetarako.
Txostenaren txuleta sinplea da. Abiadura eta zehaztasuna laserrera doaz. Kostua eta moldakortasuna tradizionalera. Ez dago erantzun bakar bat lan guztietarako balio duenik.
Oinarrizko desberdintasuna: nola sortzen duten beroa
Benetako aldea ez datza abiaduran edo kostuan. Beroa nondik datorren galderarekin hasten da. Zenbaterainoko kontzentrazioa duen. Zer eragiten dio horrek metalari?
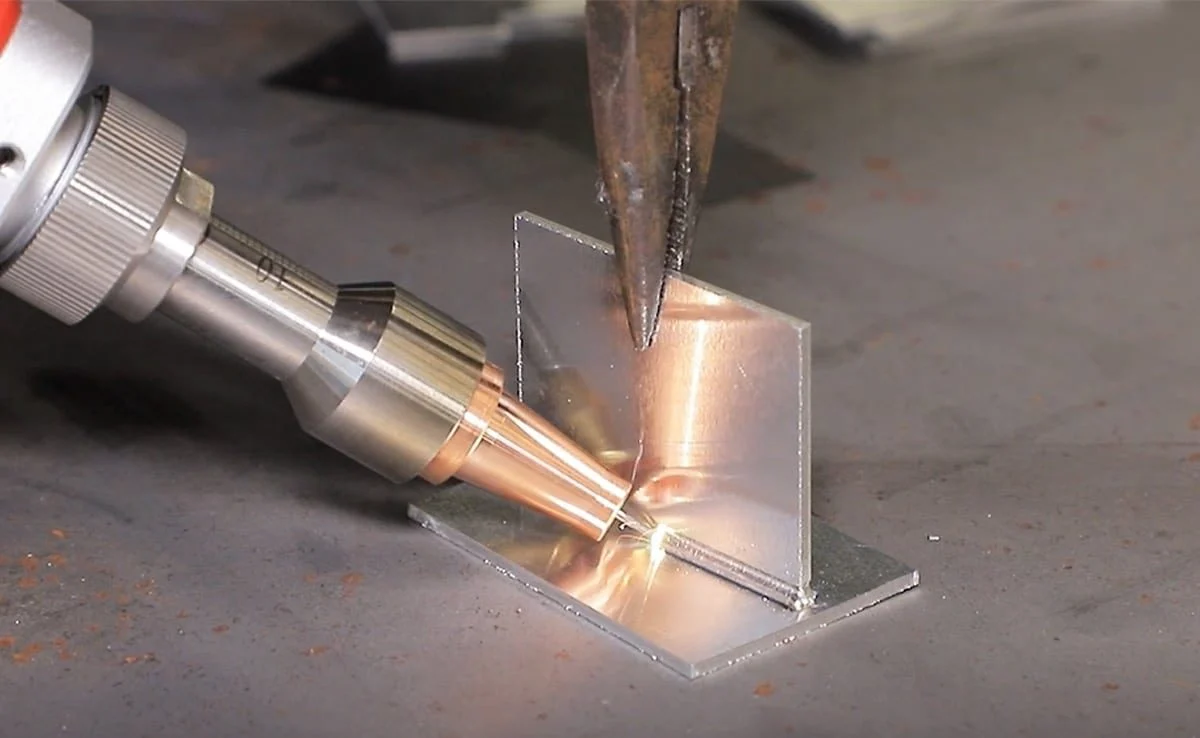
Laser bidezko soldadurak fotoiak erabiltzen ditu.
Energia handiko argia. Izpia puntu txiki batera fokatzen da. 0.2 milimetro edo gutxiagora ari gara hizketan. Energia hori guztia eremu oso txiki batean pilatzen da. Energia-dentsitatea izugarri handitzen da.
Horrek giltza-zulo deitzen dioten hori sortzen du. Laserrak metala berehala lurruntzen du. Barrunbe estu eta sakon bat sortzen da. Izpia barrunbe horretara bidaiatzen du. Giltza-zuloaren paretak urtu eta fusionatu egiten dira izpia aurrera doan heinean. Bero-iturri oso estu batetik sartze sakona. Hori da laserren abantaila.
Soldadura tradizionalak arku elektrikoa edo sugarra erabiltzen du.
Energia-dentsitatea askoz txikiagoa da. Beroa hedatzen da. Arkuaren diametroa 2 eta 10 milimetro artekoa izan daiteke. Laser-puntu bat baino hamar eta berrogeita hamar aldiz zabalagoa da hori.
Ez da giltza-zulorik sortzen hemen. Horren ordez, jendeak urtutako putzu batekin lan egiten du. Arkuak gainazala urtzen du. Putzua hazten da. Bero gehiago isurtzen da inguruko oinarrizko metalera. Bero gehigarri hori da arazoa. Distortsioa eragiten du. Beroak eragindako eremua zabaltzen du. Materialaren propietateak aldatzen ditu.
Pentsa ezazu alde bisualean. Laser izpi bat orratz baten antzekoa da. Arku bat eskuila baten antzekoa da. Batek dena puntu bakar batean kontzentratzen du. Besteak energia eremu handiago batean zehar banatzen du. Bietako bakoitzak metala lotu dezake. Oso modu ezberdinean egiten dute.
Dendek hau ulertu behar dute lehenik eta behin. Bero-iturriak beste guztia zehazten du. Abiadura. Distortsioa. Sartze-sakonera. Ekipamenduen kostua. Dena beroa nola helarazten denaren araberakoa da.
Buruz buruko konparaketa (7 faktore nagusiak)
Jendeak zenbakiak ikusi behar ditu. Hona hemen 7 metodo hauek nola alderatzen diren tailerrean benetan garrantzitsuak diren faktoreekin.
1. Abiadura eta errendimendua (laserrak irabazten du)
Laser bidezko soldadura azkar mugitzen da. Abiadura tipikoak 50 eta 200 hazbete artekoak dira minutuko. Ez da akats ortografiko bat. Berrehun IPM egin daitezke material meheetan, finkatze egokiarekin.
MIG soldadura tradizionala askoz motelago doa. Minutuko hamar eta hogeita hamar hazbete arteko tarte errealista da. Operadore trebe batek lotura sinpleetan gehiago bultzatu dezake, baina tartea handia izaten jarraitzen du.
Ondorioa argia da. Laser bat bost edo hamar aldiz azkarragoa da bolumen handiko ekoizpenetarako. Milaka pieza berdin erabiltzen dituzten tailerrek denbora aurrezpen handiak lortzen dituzte.
2. Bero-sarrera eta distortsioa (laserrak irabazten ditu)
Laser bidezko soldadurak beroa puntu oso txiki batean jartzen du. Beroak eragindako eremua, edo ZBE, txikia izaten jarraitzen du. Jendeak milimetro hamarrenetan neurtzen du. Inguruko metala ia ez da berotzen. Deformazioa ez da arazo handi bat.
Soldadura tradizionalak beroa eremu zabal batean zabaltzen du. BEZa milimetro askotara luzatu daiteke soldaduratik. Xafla meheetan, bero horrek deformazioa eragiten du. Piezak bihurritu egiten dira. Bridak kizkurtu egiten dira. Multzoak ez dira gehiago egokitzen.
Ondorioa erraza da. Laserrak irabazten du lodiera meheko metalarentzat, hiru milimetrotik beherako edozer. Metodo tradizionalek arazoak dituzte distortsioarekin lodiera horietan.
3. Junturen egokitzapena eta tarteen tolerantzia (ohiko garaipenak)
Laser bidezko soldadurak zehaztasuna eskatzen du. Piezen arteko tartea 0.1 milimetrotik beherakoa izan behar da. Handiagoa bada, izpia zeharkatuko da edo ez da fusionatuko. Piezak zehaztasunez moztu behar dira. Euskarriek ondo eutsi behar diete.
Soldadura tradizionalak hobeto moldatzen dira benetako baldintzetan. MIG edo TIG zuzi batek milimetro batetik hirura bitarteko hutsuneak estali ditzake. Langileak betegarri-metala gehitzen du. Arkuak hutsunea betetzen du. Horregatik erabiltzen dituzte oraindik jendeak makil-soldatzeko makinak konponketa-lanetarako. Piezak ez dira inoiz perfektuak izaten.
Ondorioa argia da. Ohiko garaipenak zikinkeria, gaizki egokitutako edo konponketa lanetarako. Laserrak ingurune garbi, zehatz eta kontrolatu bat behar du.
4. Ekipamenduaren kostua (ohiko garaipenak)
Soldadura tradizionala merkea da hasteko. Oinarrizko MIG edo makila bidezko soldadura batek mila eta hogei mila dolar artean balio du. Segurtasun-ekipoak minimoak dira. Soldatzeko kaskoa. Eskularruak. Larruzko jaka. Aireztapena. Tailer txiki bat bigarren eskuko auto baten prezioan has daiteke.
Laser bidezko soldadura beste finantza-kategoria bat da. Oinarrizko sistemek ehun mila dolar inguru balio dute. Industria-ekoizpen sistemek askoz gehiago balio dute. Askok milioi bat dolar baino gehiago dituzte. Segurtasun-itxiturak derrigorrezkoak dira. Laser izpiek jendea berehala itsutu dezakete. Material islatzaileek izpiak gela batean zehar errebotatu ditzakete. Itxiturak berak kostu handia gehitzen du.
Ondorioa sinplea da. Laserrak bolumen handia behar du inbertsioaren etekina lortzeko. Astean bost pieza saltzen dituen tailer batek ezin du gastua justifikatu. Astean bost mila pieza saltzen dituen tailer batek beste modu batera egiten ditu kalkuluak.
5. Materialen bateragarritasuna (berdinketa/berdinketa)
Hau berdinketa da. Metodo bakoitzak indargune desberdinak ditu.
Laser bidezko soldadurak metal islatzaileak ondo maneiatzen ditu. Kobrea, letoia, aluminioa. Material hauek arkuaren energia errebotatzen dute. Laser energiak modu ezberdinean xurgatzen du. Gainera, laserrak metal desberdinak lotu ditzake. Altzairua aluminioarekin. Altzairua kobrearekin. Metodo tradizionalek arazoak dituzte konbinazio hauekin, urtze-puntu desberdinak eta geruza intermetaliko hauskorrak direla eta.
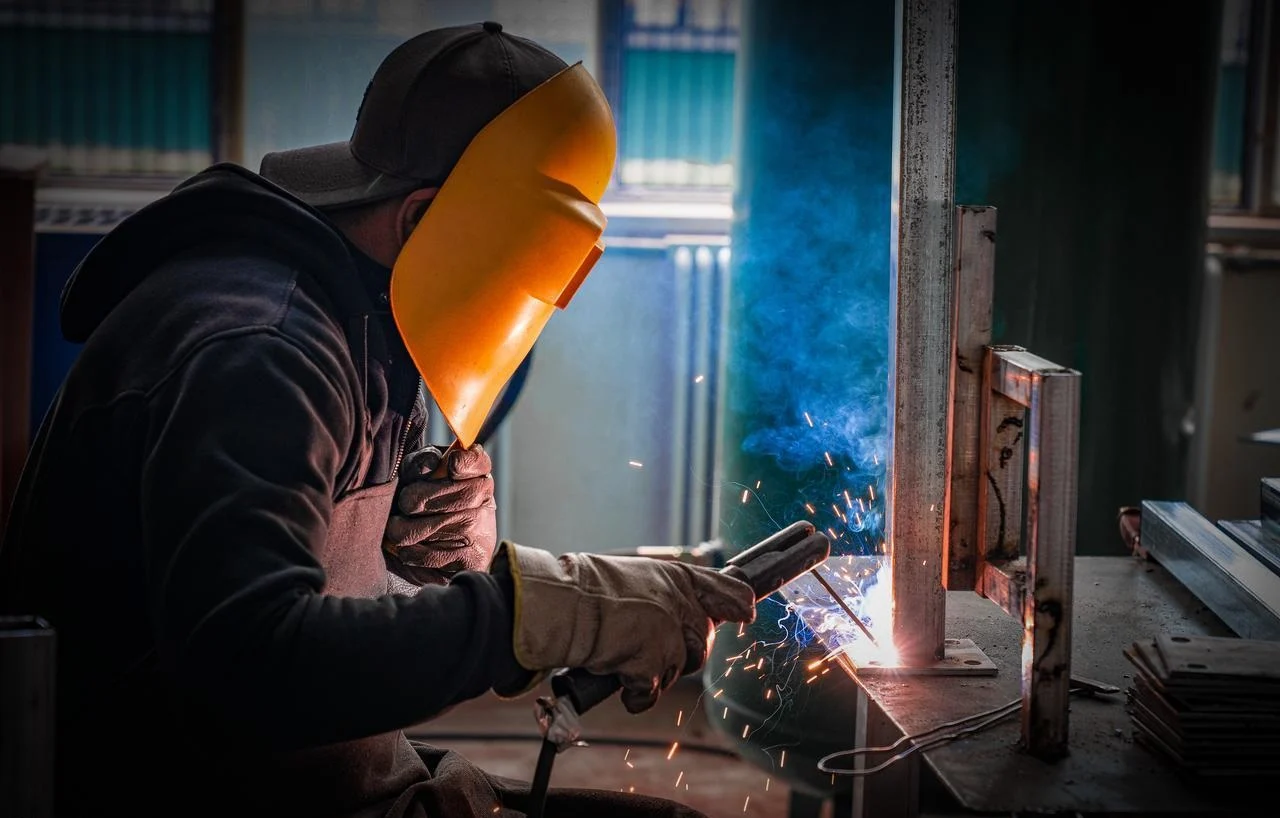
Soldadura tradizionala altzairuan eta altzairu herdoilgaitzean bikaina da. Karbono altzairua, aleazio altzairua, herdoilgaitza. Prozesuak helduak dira. Betegarri metalak oso eskuragarri daude. Prozedurak ondo dokumentatuta daude. Zailtasunak kobrea eta letoia bezalako metal islatzaileekin sortzen dira. Arkua desbideratzeko joera du. Bero sarrera zaila da kontrolatzen. Soldaduraren kalitatea kaltetzen da.
Ondorioa aplikazioaren araberakoa da. Altzairua gehienbat soldatzen duen tailer batek ez du laser abantailarik ikusten. Kobrezko barra busak edo aluminiozko bateria erretiluak soldatzen dituen tailer batek laser abantaila argia ikusten du.
6. Operadorearen trebetasun maila (Laserra errazagoa da erabiltzeko, zailagoa konfiguratzeko)
Laser bidezko soldadurak trebetasunak bi kategoriatan banatzen ditu.
Laserra funtzionatzeak eskuzko trebetasun gutxi eskatzen du. Operadoreak piezak kargatzen ditu. Botoi bat sakatzen du. Makina kontrolatzen du. Izpiak programatutako bide bat jarraitzen du. Esku-begi koordinazioa ez da beharrezkoa.
Laserra konfiguratzeko ingeniaritza trebetasun handia behar da. Izpiaren lerrokatzea. Fokuaren posizioa. Soldadura parametroak. Egituraren diseinua. Lan hau lineaz kanpo egiten da. Prestakuntza eta esperientzia behar ditu.
Soldadura tradizionalak modeloa irauli egiten du. Eskuzko trebetasuna handia da. Operadoreak putzua behatzen du. Zuzia eskuz mugitzen du. Abiadura eta angelua denbora errealean doitzen ditu. Urteak behar dira hau menperatzeko. Prestatzeko trebetasuna baxua da. Piztu gasa. Ezarri anperajea. Hasi soldadura egiten.
Ondorioa lana nork egiten duen da. Laserrak trebetasuna operadorearengandik ingeniariarengana aldatzen du. Tradizionalak trebetasuna soldatzailearen eskuetan mantentzen du.
7. Automatizazio potentziala (laserrezko garaipenak)
Laser bidezko soldadura erraz integratzen da robotikarekin. Izpia zuntz optikoko kableen bidez bidaiatzen du. Ez dago zuzi-kable astunik arrastaka eraman beharrik. Galvo eskanerrek izpiaren kokapen oso azkarra ahalbidetzen dute. Ehunka soldadura minutuko pieza txikietan.
Soldadura tradizionala ere automatizatu daiteke. MIG zelula robotikoak badaude. Baina ekipamendua handiagoa da. Zuzi-puntak higatzen dira eta maiz aldatu behar dira. Alanbre-elikadura trabatu egin daiteke. Abiadurak motelagoak dira.
Ondorioak laserra aldezten du bolumen handiko ekoizpen automatizaturako. Zelula robotiko tradizionalek funtzionatzen dute, baina ezin dute laserren abiadura edo kontsumigarrien bizitza parekatu. Bolumen txikiko edo produktu mistoen automatizaziorako, aldea ez da hain nabarmena.
Kostuen banaketa: ROI kalkulua
Jendeak zenbakiak ikusi behar ditu ekipamenduari buruzko erabakia hartu aurretik. Hona hemen matematikak nola funtzionatzen duen.
Hasierako inbertsioa
Soldadura-instalazio tradizional batek mila eta hogei mila dolar artean balio du. Horrekin eros daitezke kalitatezko MIG edo TIG makina bat, oinarrizko segurtasun-ekipoak eta kontsumigarri batzuk. Denda askok honekin hasten dira.
Laser bidezko soldadura sistema batek ehun mila eta milioi bat dolar baino gehiago balio du. Segurtasun-itxiturek gastu handia gehitzen dute. Izpiak norbait berehala itsutu dezake. Material islatzaileek izpia errebotatu dezakete. Itxitura ez da aukerakoa.
Kontsumigarriak
Laser sistemek elektrizitatea asko kontsumitzen dute. Lenteak aldian-aldian aldatu behar dira. Babes-gasa behar izaten da askotan. Kasu gehienetan ez dago betegarri-haririk. Ez dago higatzeko kontaktu-puntarik.
Soldadura tradizionalak etengabe kontsumitzen du betegarri-alanbrea. Babes-gasa etengabe isurtzen da. Kontaktu-puntak higatzen dira arku-denbora ordu batzuk igaro ondoren. Toberek zipriztinak pilatzen dituzte. Tobera-gela lagungarria da, baina kostua handitzen du. Kontsumigarrien kostua pieza bakoitzeko pilatzen da bolumen handietan.
Mundu errealeko adibidea
Kontuan hartu hamar mila bateria-barra bus soldatzea. Hauek ibilgailu elektrikoen bateria-paketeetarako kobrezko edo aluminiozko pieza meheak dira.
Laser bidezko soldadura sistema batek ordubetean amaitzen du lana. Izpia azkar mugitzen da. Ez da betegarri-haria behar. Ez da soldadura osteko garbiketarik behar.
MIG edo TIG konfigurazio tradizional batek zortzi ordu inguru behar ditu. Soldagailua motelago mugitzen da. Betegarri-alanbrea kontsumitzen da. Zipriztinak garbitu behar dira. Puntak higatu eta ordezkatu egin behar dira martxan dagoen bitartean.
Lan-aldea bera izugarria da. Bolumen handiak lantzen dituzten tailerrek inbertsioaren itzulera azkarra ikusten dute. Lote txikiak lantzen dituzten tailerrek ez dute inoiz laser prima berreskuratzen.
Aukeratu laser bidezko soldadura honako kasuetan:
Jendeak abiadura eta zehaztasuna behar ditu. Piezak ibilgailu elektrikoen bateriaren osagaiak dira. Barra busak. Fitxatik terminalera konexioak. Bolumen handiko eta fidagarritasun handiko aplikazioak dira.
Zigilatze hermetikoa garrantzitsua da. Gailu medikoak. Sentsoreak. Elektronika inplantagarria. Edozein ihes porrota da. Laser bidezko soldadurak juntura zigilatu eta koherenteak eskaintzen ditu.
Piezak hiru milimetro baino gutxiagoko metalezkoak dira. Distortsioa ez da onargarria. Metodo tradizionalek pieza hauek deformatzen dituzte.
Akabera kosmetikoa beharrezkoa da. Ez da zipriztintzen. Ez da soldadura osteko garbiketarik behar. Soldadura garbia dirudi makinatik atera bezain laster.
Ekoizpen-bolumena handia da. Milaka pieza berdin egunero. Kapital-kostua unitate askotan banatzen da.
Junturaren doikuntza estua da. Piezak CNC mekanizaziotik edo doitasunezko estanpaziotik datoz. Hutsuneak 0.1 milimetrotik behera mantentzen dira.
Aukeratu soldadura tradizionala (MIG/TIG/Makila) honako kasuetan:
Jendea konponketa lanak egiten ari da. Ekipamendu astuna. Nekazaritza-makineria. Induskagailuak. Piezak zikin daude. Egokitzapena eskasa da. Laser batek ezin ditu baldintza hauek jasan.
Piezak gaizki egokituta daude. Hutsuneak 0.5 milimetro baino gehiagokoak dira. Gainazalak herdoilduta edo zikinduta daude. Metodo tradizionalek zubiak egiten dituzte hutsune horiek.
Plaka lodiek soldadura behar dute. Hamabi milimetro edo hazbete erdi baino gehiago pasada bakarrean. Laseraren sartzea mugatua da potentzia oso handirik ezean.
Lana kanpoan edo haize-baldintzetan egiten da. Babes-gasa hegan doa. Makilazko soldadura edo arku-soldadura fluxuzkoak ondo funtzionatzen du haizearekin.
Aurrekontua mugatua da. Hogei mila dolar baino gutxiago ekipamendurako. Laser bat ez da aukera bat.
Soldadura eremuan beharrezkoa da. Hodiak. Eraikuntza guneak. Ontzi konponketa. Pertsona batek soldadura-makina bat eramaten du lanera. Laser ekipoak fabrikan geratzen dira.
Bi prozesuak funtziona dezaketenean
Aplikazio batzuek bi metodoekin funtzionatzen dute. Jendeak lehentasun espezifikoen arabera aukeratzen du.
Automobilen karrozeria zuri-zuria. Puntuzko soldadura tradizionalak egiturazko junturak kudeatzen ditu. Laser bidezko soldadurak teilatuko juntura garbiak sortzen ditu. Bietako bakoitzak bere lekua du ibilgailu berean.
Bi eta bost milimetro arteko altzairuzko xafla metalikoen fabrikazioa. Laserrak abiadura eta automatizazioa eskaintzen ditu bolumen handiko lanetarako. MIGak malgutasuna eta kapital-kostu txikiagoa eskaintzen ditu lan-tailerretarako.
Altzairu herdoilgaitzezko hodiak. TIG soldadurak soldadura sanitarioak eta elikagaietarako egokiak sortzen ditu, bero-sarrera kontrolatuarekin. Laser bidezko soldadura abiadura handian dabil hodi-errotetan, ekoizpen jarraitua lortzeko.
Ez dago erantzun bakar bat lan guztietarako balio duenik. Dendek beren bolumenak, materialak eta kalitate-eskakizunak ulertu behar dituzte. Orduan aukera argia bihurtzen da.
NOBLEri buruz – Zehaztasun handiko fabrikaziorako zure bazkidea
Nor Gara
NOBLE ISO ziurtagiria duen CNC prozesatzeko fabrika bat da. Bezeroak guregana etortzen dira mekanizazio zehatza eta lotura-teknologia aurreratuak eskatzera. Negozio nagusia beti izan da fabrikazio kengarria. CNC fresaketa, torneaketa eta artezketa. Baina laser bidezko soldadura gaitasunak gehitu ditugu. Helburua bezeroentzako benetako fabrikazio osoa da. Azpikontrataziorik ez. Pieza tailer bereizi batera bidaltzea ez. Instalazio bakar batek kudeatzen du lan-fluxu osoa.
Gure oinarrizko gaitasunak
Fabrikazio tradizionalaren eta laser zehaztasun modernoaren arteko zubi-lana egiten dugu. Bi mundu. Tailer bat.
CNC mekanizazioa da oinarria. Fresatzea, torneatzea, bost ardatzeko lana eta elektroerosioa metalezko eta plastikozko osagai konplexuetarako. Tolerantzia estuak. Geometria konplexuak. Ohiko NOBLE estandarra.
Laser bidezko soldadurak doitasun eta giltza-zuloetarako aplikazioak kudeatzen ditu. Metal meheak. Zigilu hermetikoak. Distortsio txikiko muntaketak. MIG edo TIG tradizionalak deformazioa edo gehiegizko bero-sarrera eragingo lukeen lanak.
Soldadura tradizionala erreminta-kutxan geratzen da. TIG eta MIG sekzio lodiagoetarako. Konponketa-lanetarako. Junturak perfektuak ez diren aplikazioetarako. Ez da lan guztiek laserrik behar. Badakigu aldea.
Gure Ziurtagiriak (Konfiantza eta Kalitatea)
Kalitate kudeaketa sistema zorrotzen pean jarduten dugu. Zerbitzatzen ditugun industriek hala eskatzen dute. Gailu medikoak. Aire eta espazio industria. Automobilgintza. Industria ekipamendua.
ISO 9001:2015 kalitate kudeaketa sistema integrala da. Gure CNC mekanizazio eta soldadura prozesuak hartzen ditu barne. Kalitate koherentea. Errepikagarritasuna. Trazagarritasuna. Industria bezeroek oinarri hau espero dute.
ISO 13485:2016 gailu medikoen fabrikaziorako urrezko estandarra da. Ez dute tailer guztiek ziurtagiri hau. Guk bai. Horrek erakusten du kirurgia-tresnetarako, inplanteetarako eta diagnostiko-ekipoetarako doitasun-osagaiak eta soldatutako multzoak emateko dugun gaitasuna. Araututako proiektuek dokumentazio-maila hau behar dute. Guk ematen dugu.
Zergatik elkartu gurekin?
"Saltoki bakarreko denda" ez da marketin esaldi bat. Bezeroek piezak gure CNCetan mekanizatzen dituzte. Gero, guk bertan soldatzen ditugu. Ez da beste soldadore batera bidalketarik behar. Ez da logistika atzerapenik. Ez da kalitate arazorik eskualdatzeko.
Prozesuaren espezializazioa garrantzitsua da. Badakigu noiz gomendatu laser bidezko soldadura. Abiadura handia. Beroaren eraginpean dagoen eremu txikia. Badakigu noiz gomendatu TIG soldadura. Sekzio lodiagoak. Hutsune-tolerantzia. Ez dugu teknologia bakarra behartzen. Inprimaketarako egokia aukeratu dugu.
Kalitatea lehenesten da. Soldadura guztiak dokumentatzen dira. Mekanizatutako ezaugarri guztiak jarraitzen dira. Gure ISO sistemek hori eskatzen dute. Bezeroek beren auditorietarako eta arauzko aurkezpenetarako behar dituzten dokumentuak jasotzen dituzte. Ez dago ziurtagirien atzetik joan beharrik. Ez dago lote-erregistrorik galdu beharrik. Sistemak funtzionatzen du.
ohiko galderak
Laser bidezko soldadurak MIG erabat ordezka dezake?
Ez. Ez konponketa-lan lodietarako. Laserra bikaina da material meheetan, abiadura handian eta distortsio txikian. Baina induskatzaile-beso pitzatu bat edo altzairuzko xafla lodi bat konpontzen saiatzen ari den pertsona batek MIG edo soldadura-makina bat erabiliko du oraindik. Bi metodoek helburu desberdinak dituzte. Batak ez du bestea ezabatzen.
Zaila al da laser bidezko soldadura ikastea?
Jendeak ikastearekin zer esan nahi duenaren araberakoa da. Behin konfiguratuta dagoenean, makina martxan jartzea erraza da. Piezak kargatu. Botoi bat sakatu. Zikloa kontrolatu. Zati hori erraza da.
Sistema programatzea zailagoa da. Habeen lerrokatzea. Fokuaren posizioa. Soldadura parametroen garapena. Loturaren diseinua. Lan honek prestakuntza eta esperientzia eskatzen ditu. Tailerrek ingeniari edo teknikari trebatu bat behar dute konfigurazioa kudeatzeko. Solairuko operadoreak ez du urte askotako soldadura esperientziarik behar.
Laser bidezko soldadurak babes-gasa behar al du?
Bai, kasu gehienetan. Argona edo helioa ohikoak dira. Gasak plasmaren interferentzia eragozten du. Hori gabe, laser izpia sakabanatu egin daiteke. Soldaduraren kalitatea kaltetzen da. Potentzia oso baxuko edo pultsatutako aplikazio batzuk gasik gabe funtzionatzen dute, baina horiek nitxo kasuak dira. Ekoizpen soldadura gehienek babes-gasa erabiltzen dute, MIG eta TIG bezala.
Zein da laserrez solda daitekeen metalik lodiena?
Zuntz laser potentzia handikoek hazbete bateko edo hogeita bost milimetro inguruko soldadura egin dezakete altzairuan. Ekipamendua badago. Soldadurak posible dira.
Baina hona hemen tranpa. Metodo tradizionalak askoz merkeagoak dira lodiera horretarako. Hazbete bateko xafla bat soldatzeko bezain indartsua den laser batek fortuna bat balio du. Energia-kontsumoa handia da. Inbertsioaren itzulera eskasa da. Material lodia aldizka soldatzen duten pertsonek MIG, TIG edo arku murgilduzko soldadurarekin jarraitu beharko lukete. Laserrak sekzio lodietarako bakarrik du zentzua aplikazio oso zehatz eta balio handikoetan, non beste muga batzuek metodo tradizionalak baztertzen dituzten.







