
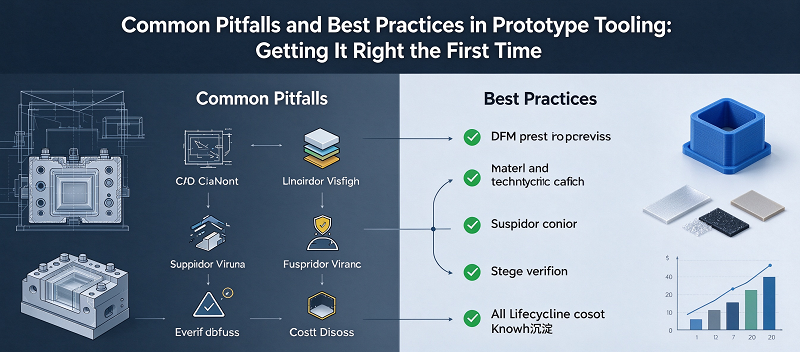
Prototipoen tresneria da "marrazkien" eta "masa-ekoizpenaren" arteko zubi nagusia.
Benetako piezak ekoizten ditu, muntaketarako, egiaztapen funtzionalerako eta serie txikiko proba-ekoizpenerako erabil daitezkeenak, kostu nahiko baxuan eta ziklo laburragoan, eta horrek taldeari diseinu-akatsak aurkitu eta zuzentzeko aukera ematen dio ekoizpen masiboko molde garestietan inbertitu aurretik.
Datuen arabera, produktuen garapenean dauden arazoen % 70 baino gehiago diseinu-fase goiztiarrean sortzen dira, eta prototipoak egiteko tresnek arazo horiek zehatz-mehatz azaleratzen dituzte kostu txikienean.
Hala ere, benetako proiektuetan, ez dira arraroak "prototipo piezen behin eta berriz berregitea, moldeen maiz aldatzea eta etengabeko kostuen gainditzea" bezalako egoerak.
Arrazoi nagusia ez da teknologiak hori lortzen ez duela, baizik eta hainbat akats ohikoetan erori dela.
Artikulu honek gaizki-ulertu horiek hiru dimentsiotan aztertzen ditu: diseinua, materialak eta hornitzaileak, eta CADetik hasi eta ekoizpen masiboraino ezar daitezkeen jardunbide egoki praktikoak eskaintzen ditu.
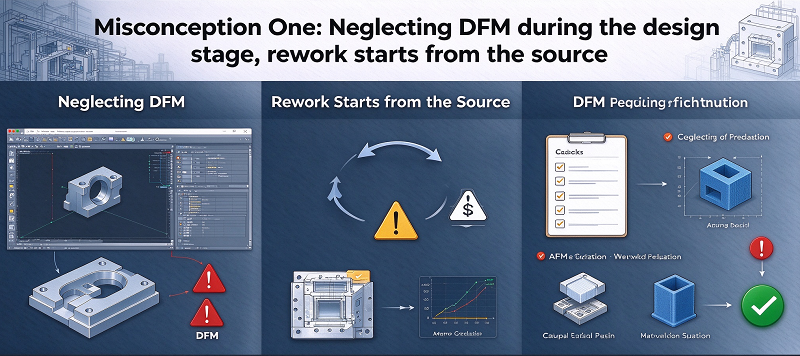
misconception OneDiseinu fasean DFM alde batera uztea; berregitea iturburutik hasten da
DFM da prototipoetarako tresna batek lehenengoan ondo egin dezakeen ala ez zehazten duen lerroa.
Prototipo fasean berregite-txanda bakoitzak ekoizpena berriro programatzea, berriro injekzio bidezko moldekatzea eta berriro egiaztapena esan nahi du, eta zikloa askotan astez luzatzen da.
Garrantzitsuagoa dena, DFM-k proiektu osoaren kostu-muga zehazten du: jatorrian aldaketa txiki batek minutu batzuk besterik ez ditu behar, baina molde osoa berregitearen kostua aurreztu dezake.
Ondorengo hiru maiztasun handiko diseinu-arazoak dira prototipoen berregitearen iturri nagusiak.
Zirriborroaren angelua alde batera uzteak moldea trabatzea dakar.
Plastikozko piezen desmoldeaketarako nahikoa angelu behar da (orokorrean 1° eta 3° artean).
Diseinuan malda gordetzen ez bada, oso litekeena da prototipo moldeak piezen gainazala urratzea edo kanporatzean trabatuta geratzea. Kasu arinetan, moldea konpondu behar da; kasu larrietan, multzo osoa berriro egin behar da.
Barnealdeko maldari, indartze-saihetsei eta barrunbe sakonaren egiturari arreta berezia jarri behar zaie, pieza horiek baitira desmoldeatzean urratzeko joera handiena dutenak.
Ezinbestekoa da CAD fasean banaketa gainazalarekiko perpendikularrak diren alboko horma guztiei txankak gehitzea, eta molde-hornitzaileari elementu bakoitza banan-banan egiaztatzeko eskatzea DFM berrikuspenean, molde-probak huts egin ondoren neurri zuzentzaileak hartu beharrean.
Horma-lodiera irregularrak deformazioa eta uzkurdura eragiten ditu
Hormaren lodieraren aldaketa bortitzek piezen uzkurdura irregularra eragin dezakete hoztean, eta ondorioz, deformazioak, uzkurtze-markak eta barne-tentsioa sor daitezke.
Arazo hauek prototipo fasean identifikatu daitezkeen arren, aldaketa bakoitzak berriro moldatzea eta egiaztapena esan nahi du, eta kostua esponentzialki handitzen da.
Diseinatzerakoan, komenigarria da hormaren lodiera ahalik eta uniformeena mantentzea (normalean 1.5 eta 3 mm artekoa), izkin biribilduak eta lodieraren trantsizio-puntuetan aldaketa mailakatuak ezartzea, eta indartze-saihetsak edo deformazioaren aurkako egiturak gehitzea eremu lau handietan, arriskuak jatorrian murrizteko, erroreak zuzentzearen kostua geroagoko etapetarako utzi beharrean.
Tolerantzia ezarpena oso zorrotza da
Ekoizpen masiboaren tolerantzia zuzenean prototipo piezei aplikatzen bazaie, moldeen kostuen igoera nabarmena eta gainditze-tasaren jaitsiera ekarriko ditu.
Prototipoaren tresneriaren helburua "forma, muntaketa eta funtzioa" egiaztatzea da, azken zehaztasuna baino gehiago.
Ikuspegi arrazoizkoa da tolerantziak maila desberdinetan ezartzea egiaztapen-helburuen arabera: zorrotza izan egokitze-posizio gakoetan eta lasaia itxura eta egitura-posizioetan, zehaztasuna masa-ekoizpeneko moldeari utziz eta kostua norberaren gain mantenduz.
Zehaztasunaren gehiegizko bilaketak prototipoaren fasea garesti eta moteldu besterik ez du egingo, baina ez dio onura handirik ekarriko produktuaren egiaztapenari berarentzat.

Bigarren ideia okerra: Materialen eta prozesuen hautaketa benetako beharretatik bereizita dago
Prototipoen tresneria (molde bigunak, molde gogorrak, 3D inprimatzeko moldeak, etab.) moldeak egiteko prozesuak eta moldaketa-materialen hautaketak zuzenean eragiten dute egiaztapen-emaitzen sinesgarritasunean. Aukera okerra egiten bada, denbora galtzea izango da probak egitea, eta ez da ondorio fidagarririk lortuko dirua gastatu arren.
Moldea egiteko prozesuak moldearen kostua, iraupena eta zikloa zehazten ditu, eta moldatzeko materialak, berriz, piezaren errendimendua eta sentsazioa zehazten ditu. Biak kontuan hartu behar dira sakonki, eta beti arreta jarri behar da "zer egiaztatu behar da zehazki prototipo hau?" galderan.
Molde bigunak oker erabili ziren ekoizpen masiboan
Silikonazko moldeek, epoxi erretxinazko moldeek eta beste molde bigunek fabrikazio-kostu baxuak eta ziklo azkarrak dituzte, baina haien iraupena normalean dozena batzuetatik ehunka batzuetara bitarteko molde-ziklo batzuetara bitartekoa da, eta horrek hamar pieza arteko prototipoen egiaztapen-serie txikietarako egokiak bihurtzen ditu.
Lehen proba-ekoizpen multzoari edo lote txikiko eskaerei aurre egiteko erabiltzen bada, moldea laster baztertuko da eta are garestiagoa izango da.
Aukera bat egin aurretik, argitu lehenik “zenbat pieza ekoitzi eta zer egiaztatu”: kantitatea txikia bada eta kontzeptuaren egiaztapena bakarrik behar bada, aukeratu molde bigun bat.
Zubi-trokelak lote jakin baterako edo masa-ekoizpenetik gertu behar dira.
Molde gogorretan inbertitu aurretik, ziurtatu ekoizpen masiboa hastear dagoela, "gehiegizko" edo "gehiegizko erabilera" saihesteko.
Prototipoaren materiala ez da bateragarria serieko ekoizpeneko materialarekin
PP estandarrarekin egiaztatutako errendimendu-datuek ezin dute azken seriean ekoitzitako materialaren errendimendua irudikatu.
Materialaren errendimenduak funtzio-epaian eragina duenean, ezinbestekoa da prototipo-fasean ekoizpen masiboan bezalako kalifikazioa erabiltzea, edo gutxienez material-desberdintasunak txostenean markatzea, "deskribapenarekin bat ez datozen ondasunen" ondoriozko ondorengo berregite lanak saihesteko.
Mekanika, tenperaturarekiko erresistentzia eta erresistentzia kimiko bezalako propietate gakoekiko sentikorrak diren piezentzat, materialen koherentzia bereziki garrantzitsua da; bestela, egiaztapen-emaitzak engainagarriak izan daitezke.
Gutxietsi gainazaleko tratamenduaren eta ondorengo tratamenduaren kostuak
Prototipoak ondorengo tratamendua ere behar du, hala nola margotzea, galvanizazioa, erliebea eta muntaketa.
Proiektu askok moldearen kostua bakarrik kalkulatzen dute eta postprozesamendua alde batera uzten dute, eta horren ondorioz aurrekontu-gainditze larria gertatzen da.
Eskema fasean, gainazalaren kalifikazioa, tratamendu osteko metodoak eta aurrekontuak batera sartu behar dira ebaluazioan, benetako kostu totalaren epaia egiteko.
Zenbat eta gainazalaren eskakizunak ekoizpen masiboko piezen mailara hurbilago egon, orduan eta handiagoa izango da prototipo faseko kostua. Ezinbestekoa da gainazalaren kalifikazioa argi eta garbi definitzea proiektua hasi aurretik, prozesuaren erdian eskakizun gehigarriek aurrekontua eten ez dezaten.
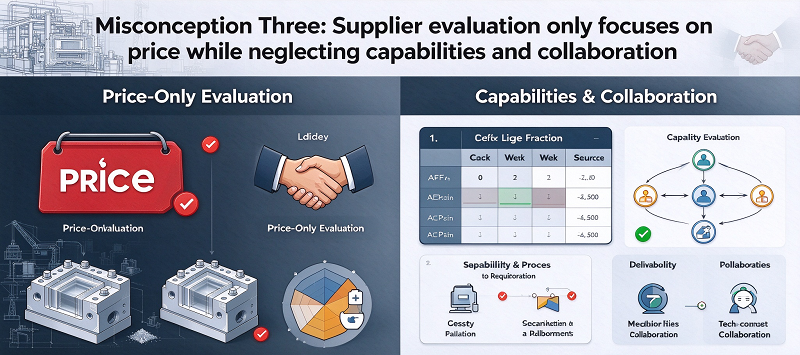
misconception Hiru: Hornitzaileen ebaluazioak prezioan bakarrik jartzen du arreta, gaitasunak eta lankidetza alde batera utzita.
Erosle askok prototipo moldeen prezioak pieza estandarrekin alderatzen dituzte, merkeagoa dena aukeratuz. Ondorioz, lankidetzan prezio altuagoa ordaintzen dute azkenean.
Prototipo tresnak hornitzaileen esperientziaren eta lankidetzaren menpe daude neurri handi batean. Bazkide okerra aukeratzearen kostu ezkutua aurreztutako prezio aldea baino askoz handiagoa da.
Lankidetza ez-egoki batek askotan moldeen aldaketak errepikatzea, entrega atzeratzea eta baita egiaztapen-emaitza fidagarriak ere esan nahi du.
Ebaluazioa hiru dimentsiotatik egin behar da modu integralean: gaitasuna, lankidetza eta kasuak, unitateko prezioan bakarrik zentratu beharrean.
Aipamenetan bakarrik zentratzea, titulazioak eta ekipamenduen gaitasunak alde batera utziz
Prezio baxuek askotan esan nahi dute ekipamendua edo prozesuak mugatuak direla.
Hornitzailearen moldeak egiteko ekipoak, materialen liburutegia eta zehaztasun gaitasunak egiaztatu behar dira, ISO bezalako oinarrizko kalitate sistemak dituzten ikusteko, eta aurrekontu orria begiratu beharrean, ekoizpenean dauden benetako kasuen ikuskapenak bertan edo bideo bidez egitea.
Komunikazioa eta iterazio azkarraren laguntza alde batera uztea
Prototipoen garapenean gehien beldurtzen den egoera "hornitzaileek moldeen fabrikazioan bakarrik zentratzen direnean, baina iritzia alde batera uzten dutenean" da.
Hornitzaile bikainek proaktiboki ohartaraziko dituzte arriskuen berri, aldaketa iradokizunak eskainiko dituzte eta iterazio azkarreko hainbat txanda onartuko dituzte DFM fasean.
Ikuskapen bat egiterakoan, zuzenean galdetu dezakezu: "Moldea ireki aurretik DFM berrikuspen bat egingo al duzue proaktiboki?". Nola kobratzen da molde-aldaketa? Iritzia garaiz ematen al da? Erantzuna edozein publizitate baino egiazkoagoa da.
Ez egiaztatu hornitzaileen laginak eta iraganeko kasuak
Eskatu hornitzaileari benetako laginak eta antzeko prototipo-tresnen kasuak emateko, haien gainazalaren kalitatea, doikuntzaren zehaztasuna eta entrega-zikloa estandarrak betetzen dituzten ikusteko.
Behin bakarrik egindako lizun-proba baten emaitzek ahozko promesek baino ozenago hitz egiten dute.
Hobe litzateke bere tailerra bisitatzea edo makinak linean ikustea, ekipamendua eta prozesuaren gaitasunak benetan existitzen direla baieztatzeko.
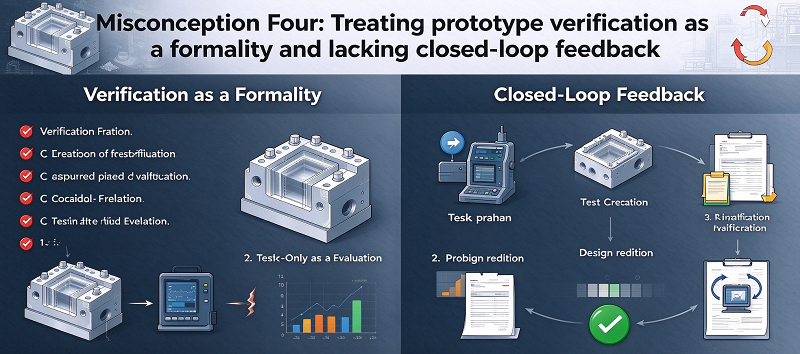
Laugarren ideia okerra: prototipoaren egiaztapena formalitate gisa hartzea eta begizta itxiko feedbackik eza
Molde prototipoa hasiera besterik ez da. Benetako balioa “aldaketak egiaztatzean eta bultzatzean” datza.
“Piezak egin daitezkeela” bakarrik kontuan hartzen badugu eta gero presaka amaitzen badugu, prototipo faseko erroreak zuzentzeko leiho preziatuena alferrik galtzearen parekoa da.
Proiektu asko errepikatzen dira, hain zuzen ere, egiaztapenerako estandarrik eta feedbackerako zirkuitu itxirik ez dagoelako. Gauza bat aldatzen denean, beste bat abiarazten da.
Egiaztapena hiru etapatan banatu behar da: “itxura lagina → prototipo funtzionala → serie txikiko proba-ekoizpena”. Etapa bakoitzerako onarpen-estandar argiak ezarri behar dira. Proben emaitzak, hala nola neurriak, muntaketa, bizitza eta hutsegite-moduak, diseinuan sartu behar dira berriro, “diseinua – moldeen fabrikazioa – egiaztapena – aldaketa” zirkuitu itxi bat osatzeko.
Iterazio bakoitza intuizioan baino datuetan oinarritu behar da.
Aldi berean, aldaketa bakoitzaren arrazoiak eta emaitzak erregistratu beharko lirateke, taldeak argi izan dezan zein diseinu diren eraginkorrak eta zeintzuk dauden oraindik arriskuan.
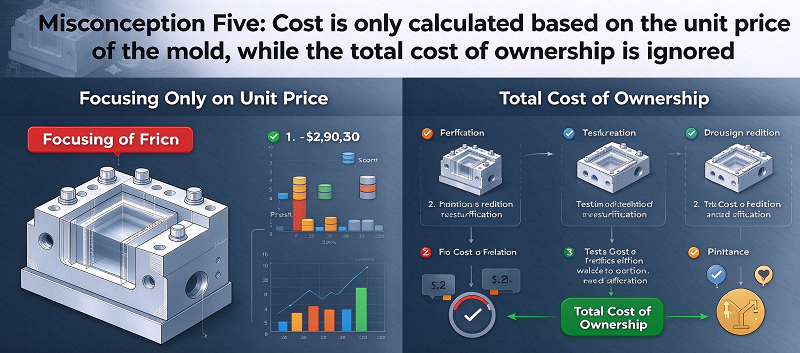
Bosgarren ideia okerra: Kostua moldearen unitateko prezioan oinarrituta bakarrik kalkulatzen da, jabetzaren kostu osoa alde batera uzten den bitartean.
Moldeen aurrekontuak bakarrik begiratzea da prototipoen kostuen kudeaketan akats ohikoena.
Benetako kostua = molde-kuota + unitate-kostua × ekoizpen-kantitatea + post-prozesamendua + berregite-galera.
Hartu molde bigunak, zubi-moldeak eta molde gogorrak adibide gisa: Molde bigunen unitateko kostua ertaina edo baxua da, baina haien zerbitzu-bizitza laburra da.
Zubi-moldeen zerbitzu-bizitza milaka eta hamar milaka piezara irits daiteke.
Molde gogorrek iraupen luzeena dute, baina hasierako inbertsio handia behar dute.
Hautaketa funtsean kostuaren, kalitatearen eta zikloaren arteko oreka bat da. Ezinbestekoa da "moldearen bizitza × unitateko kostua + postprozesamendua" kontuan hartzea erabakia hartu aurretik, molde unitateko prezio eder batek erakarri beharrean.
Jabetzaren kostu osoa kalkulatu ondoren, aukera "merke" asko garestiagoak dira benetan. Benetan egokia dena kostu-errendimendu onena duen irtenbidea izaten da askotan.
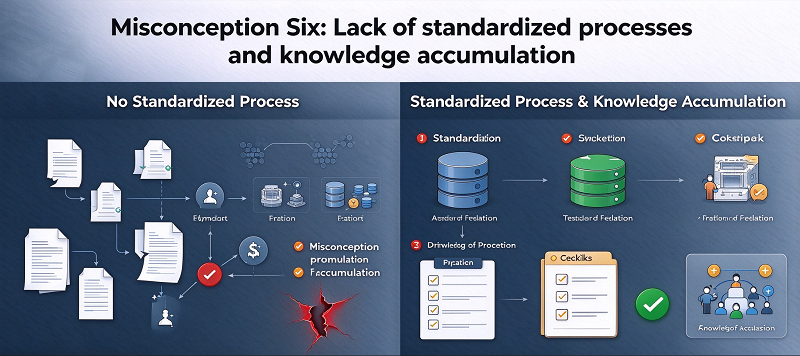
misconception seiProzesu estandarizatuen eta ezagutza metatzearen falta
Prototipo proiektuak hutsetik hasten direnean eta esperientzian oinarritutako erabakiak hartzen dituzten bakoitzean tranpetan erortzearen arrazoi sakona.
Prozesu faltak esan nahi du akats berdinak errepikatuko direla proiektu desberdinetan, eta taldearen esperientzia ezin dela aktibo gisa metatu.
Bildu datuak, hala nola materialen parametroak, tolerantzia gaitasunak eta moldeen bizitza, taldearen diseinu espezifikazio liburutegia eraikitzeko.
Ezarri epe luzerako lankidetza 1-2 hornitzaile fidagarrirekin, zure produktuak hobeto ulertu eta iraganean aurkitu dituzten akatsak aldez aurretik saihesteko.
DFM kontrol-zerrenda estandarizatuak, onarpen-prozesuak eta hornitzaileen ebaluazio-formularioak hurrengo prototipo-proiektua azkarragoa eta egonkorragoa bihur dezakete, eta esperientzia taldearen benetako lehiakortasunean eraldatu ere bai.
7. Zergatik aukeratu N?OBLE zure moduan perrototipoa tooling mfabrikazio bazkidea
NOBLE gobernuak "Enpresa Teknologiko Nazional Gorena" gisa saritutako Txina-Britainiar joint venture bat da. Bi negozio-ildo nagusi ditugu: "Fabrikazio Adimenduna" eta "Zainketa Produktuak". "Fabrikazio Adimenduna" negozioak bezeroei proiektuen laguntza zerbitzuak eskaintzen espezializatuta dago, piezen mekanizazioa eta fabrikazioa barne.
10 urte baino gehiagoko esperientzia fabrikazio profesionalean eta prototipo azkarren sorreran. Gure talde eraginkorrak laguntza sendoa eskaintzen die zure proiektu berriei zure eskakizunak % 100ean betetzeko; kudeaketa estandarizatuak piezen eta produktuen kalitate-kontrol zorrotza dakar; lan-fluxu arrazoizko batek kostu txikiagoak lortzen ditu kalitate berarekin.
Urteetako lan eta garapen gogorren ondoren, NOBLE pixkanaka eraldatu da zehaztasun handiko piezen mekanizazio eta fabrikazio enpresa batetik, industria-kate osoa laguntzen duen zerbitzu-gaitasunak zituena, bezeroen proiektu osoetarako laguntza osoa eskaintzen duen zerbitzuetan oinarritutako enpresa batera.
NOBLE zure fabrikazio-irtenbide pertsonalizatu fidagarria da, prototipoen diseinutik fabrikaziora arte, fabrikazio-baliabide erraldoiak, teknologia egokia, prozesu erraztuak, adituen gidaritza eta kalitate-ikuskapen prozesu ezin hobea dituena zure ideiak errealitate bihurtzeko.
NOBLEk honako kualifikazio ziurtagiriak ditu:
ISO 9001: 2015 – Kalitate kudeaketa sendoa fabrikazio orokorrerako. Prozesu koherenteak. Kontrol dokumentatua. Ikuskapen trazagarria.
ISO 13485: 2016 – Kalitate-estandar zorrotzagoak gailu medikoen piezen kasuan. Prozesuaren balidazio zorrotza. Trazabilitate osoa. Beharrezkoa inplantagarri eta kirurgiko piezen kasuan.
Ondorioa
Prototipoen tresneria ez da "lehenik moldea egin eta begiratu", kostuan, kalitatean eta zikloan zentratutako erabakiak hartzeko sistema bat baizik.
DFM, materialen prozesamendua, hornitzaileak, egiaztapen-zirkuitu itxia, kostuen kontabilitatea eta prozesuen metaketa bezalako sei gaizki-ulertu nagusietan erortzen bazara, berregitearen kostua esponentzialki handituko da.
DFM aurreko egiaztapen itxi fasekatua eginez, eskaera errealetan oinarritutako materialen prozesuak ondorioztatuz, jabetza-kostu osoan oinarritutako erabakiak hartuz eta epe luzerako lankidetza eta ezagutza-baseak ezarriz, prototipo emaitza fidagarriak denbora laburrenean eta kostu txikienean lor daitezke.
Prototipo tresnak produktuen garapenaren “harri gisa” hartuz soilik, “kostu-elementu” gisa baino, bultzatu daitezke produktuak masa-ekoizpenera merkatu-lehia gogorraren barruan.
Maiz egiten diren galderak
1. Zein emaitza nagusi eskatu behar dizkiegu saltzaileei prototipoen tresneriaren eskaera-eskaerak abiaraztean?
Eskatu DFM txostena, laginaren ikuskapen erregistroa, moldearen iraupenaren aurreikuspena, prozesatu osteko aurrekontua eta berrikusitako entrega-egutegia, balizko berrikuspenetarako.
2. Nola definitu prototipo piezen onarpen irizpideak RFQ dokumentu formaletan?
Zehaztu entregatutako laginetarako doikuntza kritikoen dimentsio-tolerantziak, gainazaleko kalitate estetikoa, proba funtzionalen elementuak eta bazterketa-baldintza argiak.
3. Zein arriskuekin lotutako klausula sartu behar dira prototipoen tresneriaren eskaera-baldintzetan?
Gehitu moldeen konponketaren erantzukizunerako klausulak, berregituraketa kostuen esleipena, jabetza intelektualaren babesa eta entrega atzerapen larriengatiko kalte-ordaina.
4. Eskaera-eskaintza bidez prototipo hornitzaile ugari alderatzean, zein kostu ezkutu eskatu behar ditugu esplizituki?
Galdetu DFM berrikuspenaren, molde aldaketaren, lagin sorta gehigarrien, material aldaketaren tasen eta gainazal tratamenduaren konfigurazio kostuen tarifak.
5. Zer dokumentazio lagungarri eskatuko diegu hornitzaileei prototipoen laginekin batera aurkezteko, eskaera-eskaeren baldintzen arabera?
Materialen ziurtagiria, dimentsio-ikuskapen datuak, gainazaleko tratamenduaren proben txostena eta moldearen egoeraren laburpena eskatu.





