
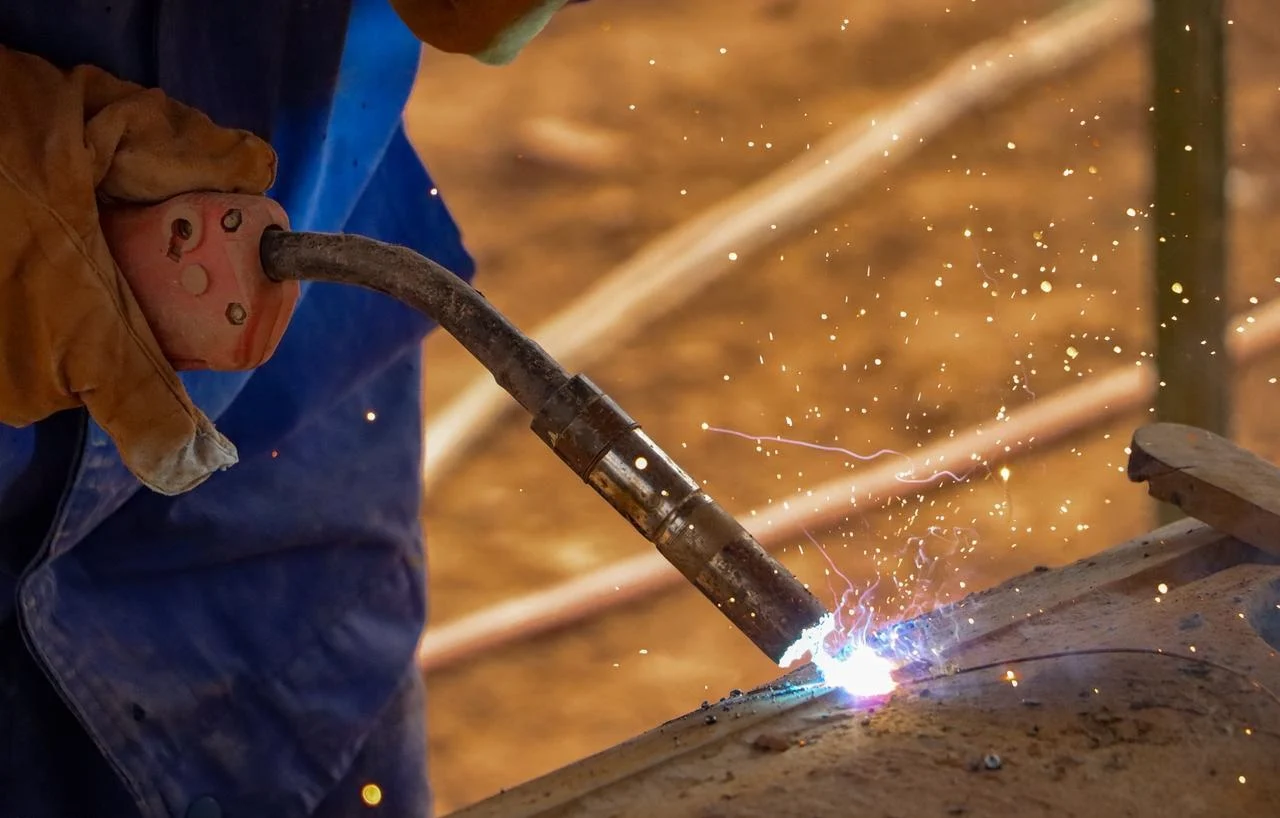
Jendeak metalezko soldadura erabiltzen du nonahi. Fabrikek metalezko piezak behin betiko lotzeko modua da. Ideia sinplea da. Beroa edo indar mekanikoa aplikatu. Atomoak nahikoa hurbildu, lotu daitezen. Bi piezak bat bihurtzen dira.
Industria-teknologia aurrera doa etengabe. Soldatzeko metodoak ugaritu egin dira. Duela hogei urte baino finduagoak dira orain. Teknika desberdinak daude lan desberdinetarako. Horregatik, jendeak desberdintasunak ulertu behar ditu tailerrera joan aurretik.
Zer da Txapa Soldadura?
Jendeak xafla metalikoen soldaduraz hitz egiten du. Baina zer da benetan? Funtsean, lotura-prozesu bat da. Eta maila atomikoan gertatzen da. Hori bi pieza elkarrekin itsastearen desberdina da.
Kanpoko energia sartzen da jokoan. Beroa. Indar mekanikoa. Askotan bien nahasketa. Energia honek jatorrizko atomoen antolamendua hausten du metalezko piezen junturan bertan. Egitura modu kontrolatuan hautsi egiten da. Ondoren, eremua hozten da. Solidotzen da. Bi osagai bereiziak unitate bakar bihurtzen dira. Sendoa. Kohesionatua. Iraunkorra.
Torlojuak edo errematxatzeak piezak mekanikoki elkarrekin eusten ditu. Oraindik ere tarte bat dago —oraindik ere lotura bat—. Soldadurak guztiz bestelako zerbait egiten du. Fusioa lortzen du maila atomikoan. Ez dago junturarik zentzu tradizionalean. Emaitza da soldatutako juntura batek oinarrizko metalaren erresistentzia berdina izan dezakeela. Batzuetan gainditzen ere badu. Hori ez da egia lotura mekaniko gehienekin.
Zeintzuk dira xafla metalikoen soldadura mota desberdinak?
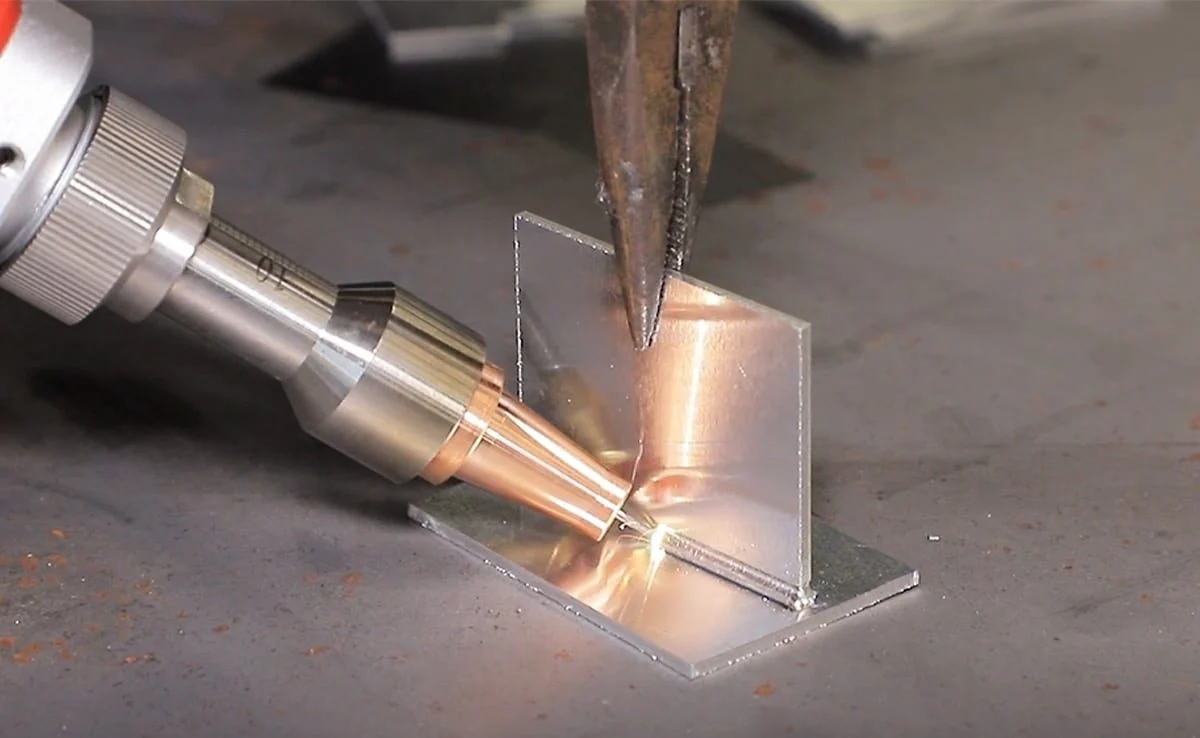
Ingeniariek metalezko soldadura modu ezberdinetan sailkatzen dute. Energia iturriak garrantzia du. Soldadura printzipioak garrantzia du. Hiru kategoria nagusik hartzen dute tailerretan gertatzen den gehiena. Mota bakoitzak bere izaera du. Bakoitza lan desberdinetara egokitzen da.
Fusio Soldadura
Hau da mota ohikoena. Jendeak nonahi erabiltzen du. Oinarrizko printzipioa erraza da. Oinarrizko metalaren ertzak berotu urtu arte. Soldadura-putzu bat sortzen da. Utzi solidotzen. Juntura osatuta dago. Batzuetan betegarri-materiala gehitzen da. Horrek soldaduraren forma eta erresistentzia hobetzen laguntzen du. Ez da beti beharrezkoa. Baina askotan lagungarria da.
Metalezko arkuko soldadura blindatua (SMAW)
Jendeak soldadura makilarekin ere deitzen dio horri. Arku elektriko batek ematen du beroa. Fluxuz estalitako elektrodo batek egiten du lana. Ekipamendua sinplea da. Ez dago elektronika konplexurik. Malgutasun honek esan nahi du jendeak posizio askotan soldatu dezakeela. Goitik. Bertikaletik. Horizontaletik. Dena funtzionatzen du.
Gas tungsteno-arkuko soldadura (GTAW/TIG)
Hau TIG soldaduraz egiten da. Argon gasak babes-euskarri gisa jokatzen du. Urtutako soldadura-putzua inguruko airetik babesten du. Kutsadurarik ez. Oxidaziorik ez. Emaitza kalitate handiko soldadura da, itxura garbi eta erakargarriarekin. Itxuraz arduratzen diren pertsonek TIG erabiltzen dute.
Metodoak ondo funtzionatzen du burdinazkoak ez diren metalekin. Altzairu herdoilgaitza. Aluminiozko aleazioak. Kobrezko aleazioak. Bi aldaera nagusi daude. Gas wolframio arku bidezko soldadura, hau da, TIG estandarra. Eta gas metal arku bidezko soldadura, MIG ere deitua. Pistola desberdinak. Betegarri-emate desberdina. Babes-gasaren printzipio bera.
Urpeko Arku Soldadura (SAW)
Prozesu hau arraroa iruditzen zaie ikusi ez dutenei. Arkua fluxu geruza baten azpian erretzen da. Fluxu granular horrek soldadura eremua guztiz babesten du. Ez da gas zilindrorik behar. Ez da arku distirarik ikusten.
Abantailak argiak dira. Soldadura-eraginkortasun handia. Soldadura-kalitate koherentea. Lan-intentsitate txikiagoa, prozesua askotan automatizatzen baita. Muga posizioa da. SAW metodoa soldadura lauetarako da egokiena. Xafla ertain eta lodietarako. Multzo-ekoizpena. Itsasontziak eta zubiak bezalako egitura handiak. Jendeak ez du konponketa-lan txikietarako erabiltzen.
Oxigeno bidezko soldadura (OFW)
Metodo honek sugar bat erabiltzen du. Ez arku bat. Erregai-gasa oxigenoarekin nahasten da. Errekuntzak metalari zuzendutako sugar bero bat sortzen du. Ekipamendua eramangarria da. Erabiltzeko erraza. Ez da elektrizitaterik behar.
Entxufe elektrikorik gabeko lekuetan lan egitea. Teknologia zaharra da. Baina oraindik ere badu lekua lurrean. Batzuetan tresnarik sinpleena da egokia.
Presiozko soldadura
Prozesuak indar mekanikoa aplikatzen die oinarrizko metalei. Batzuetan bero moderatua gehitzen da. Helburua materialak egoera plastiko batera bultzatzea da: deformatzeko bezain biguna, ez isurtzeko bezain likidoa.
Oro har, ez da beharrezkoa betegarririk. Juntura metalak berak presiopean urtzen direnean lortzen da.
Erresistentzia Soldadura
Metodo honek erresistentzia elektrikoa erabiltzen du. Korrontea oinarrizko metaletatik igarotzen da. Kontaktu-gainazaletako erresistentziak beroa sortzen du. Aldi berean, presio mekanikoa aplikatzen da soldadura osatzeko.
Bi abantaila nabarmentzen dira. Soldadura abiadura handiak. Inguruko materialaren deformazio minimoa.
Hiru mota ohikoenak daude. Puntu bidezko soldadura puntu indibidualetarako. Jostura-soldadura lerro jarraituetarako. Tope-soldadura muturrak lotzeko. Jendeak erresistentzia-soldadura asko erabiltzen du xafla meheko osagaietarako. Automobilen karrozeria adibide klasikoa da. Etxetresna elektrikoen karkasak ere prozesu horretatik pasatzen dira bolumen handiko ekoizpen-lerroetan.
Marruskadura soldadura
Hona hemen marruskadura-soldadura nola funtzionatzen duen. Bi pieza elkarrekiko mugitzen dira. Errotazioa edo mugimendu lineala. Marruskadurak beroa sortzen du. Kontaktu-gainazalek egoera plastikoa lortzen dute. Orduan, forja-indar axial bat aplikatzen da. Piezak behin betiko lotzen dira.
Soldaduraren kalitatea koherentea da. Junturaren indarra handia da. Jendeak metodo hau erabiltzen du sekzio zirkularrak dituzten osagaietarako. Ardatzak. Ardatzak. Hodiak. Betegarririk gabeko juntura sendo eta garbi bat behar duen edozein pieza biribil. Fluxurik gabe. Babes-gasik gabe. Mugimendua eta presioa besterik ez.
Soldadura eta soldadura
Bi prozesu hauek fusio-soldaduratik desberdin funtzionatzen dute. Oinarrizko metalak ez dira urtzen. Betegarri-metala bakarrik urtzen da. Betegarri horrek elkartzen diren materialak baino urtze-puntu baxuagoa du.
Langileak muntaketa berotzen du. Betegarri-metala urtzen da. Kapilarizazio-ekintzak betegarri urtua oinarrizko metalaren gainazalen arteko tartean sartzen du. Ondoren, betegarria oinarrizko metalean apur bat barreiatzen da. Juntura bat sortzen da. Piezak berak ez dira urtzen.
Soldadura (soldadura biguna)
Soldadurak 450 °C (842 °F) baino txikiagoa den betegarri-metala erabiltzen du. Soldadura arruntenen artean eztainu-berun aleazioak daude. Aleazio berriago batzuek beruna ordezkatzen dute ingurumen-arrazoiengatik.
Prozesu hau zehaztasun-osagaietarako erabiltzen dugu. Pieza elektronikoak dira adibiderik handiena. Tresnak eta muntaketa txikiak ere soldatzen dira. Junturaren indarra beste soldadura-metodoekin alderatuta txikiagoa da. Hori ondo dago elektronikarako. Ez da ondo altzairu estrukturalerako.
Soldadura gogorra (soldadura gogorra)
Soldadurak 450 gradu Celsius-tik gorako urtze-puntua duen betegarri-metala erabiltzen du. Betegarri ohikoenen artean kobrezko aleazioak eta zilarrezko aleazioak daude. Juntura hauek nahiko erresistentzia handia dute. Soldatutako junturak baino askoz sendoagoak. Kasu batzuetan fusio-soldaduren erresistentziara hurbiltzen dira.
Soldadura erabiltzen dugu ebaketa-erremintetarako. Moldeetarako eta hodien junturetarako ere bai. Bi metal elkartu behar diren edozein lekutan, oinarrizko materiala urtu gabe. Prozesuak ondo funtzionatzen du metal desberdinekin. Kobrezko hodi bat letoizko konexio batera. Karburozko punta bat altzairuzko tresna-gorputz batera. Soldadurak konbinazio horiek kudeatzen ditu. Fusio-soldadurak askotan huts egiten du.
Soldadura-prozesuek metalen hautaketan duten eragina
Soldadura-prozesuen eta metalezko materialen artean bateragarritasun-harreman estua dago. Soldadura-prozesu ezberdinek eskakizun espezifikoak ezartzen dizkiete metalen propietateei eta konposizio kimikoari, eta horrek zuzenean eragiten die oinarrizko material egokien aukeraketan.
Prozesuaren Bero-Sarreraren Ezaugarriak Muga Metal Motak
Soldadura-prozesuak nabarmen aldatzen dira bero-sarrerari eta berotze-abiadurari dagokionez, eta desberdintasun horiek zuzenean eragiten dute aplikazio jakin baterako zein metal hauta daitezkeen.
Bero-sarrera handiko prozesuak
Arku murgilduzko soldadura (SAW) eta oxi-erregai soldadura (OFW) bezalako prozesuek bero kantitate handiak ematen dizkiote piezari, eta horren ondorioz beroak eragindako eremu zabal bat (HAZ) eta hozte-abiadura motela sortzen dira. Horrek alea loditzea eta materialaren propietate mekanikoak murriztea ekar dezake. Bero-sarrera handiko prozesu hauek egokiagoak dira efektu termikoekiko sentikortasun gutxiago duten materialetarako, hala nola altzairu bigunarentzat eta aleazio baxuko altzairuarentzat. Oro har, ez dira gomendatzen erresistentzia handiko altzairua edo beroarekiko erresistentea den altzairua bezalako materialetarako, berotze gehiegizko beroagatik errendimenduaren galera jasaten baitute.
Bero-sarrera txikiko prozesuak
Gas bidezko tungsteno arku bidezko soldadura (GTAW/TIG) eta erresistentzia soldadura bezalako prozesuek beroa azkar aplikatzen dute eta eremu txikiago batera mugatzen dute, metalaren mikroegitura-aldaketak eta propietateen degradazioa minimizatuz. Bero-sarrera txikiko prozesu hauek egokiagoak dira tenperaturarekiko sentikorrak diren materialetarako, hala nola altzairu herdoilgaitza, aluminiozko aleazioak eta erresistentzia handiko altzairua, soldatatutako junturaren osotasuna eta errendimendua mantentzen laguntzen baitute.
Babes-metodoak materialaren egokitasuna zehazten du
Soldadura-prozesu batean erabiltzen den babes-metodoak zuzenean eragiten dio metala soldaduran zehar oxidatuko den ala ez, eta horrek faktore kritiko bihurtzen du materiala aukeratzerakoan.
Gas geldoarekin edo fluxu babesarekin egindako prozesuak
Gas bidezko tungsteno arku bidezko soldadura (GTAW/TIG) eta urpeko arku bidezko soldadura (SAW) bezalako prozesuek babes bikaina eskaintzen dute atmosferaren eraginkortasuna eraginkortasunez blokeatuz. Metodo hauek oso egokiak dira oxidazio joera duten metal ez-ferrosoak soldatzeko, hala nola aluminiozko aleazioak, kobrezko aleazioak eta titaniozko aleazioak. Material hauek babesik gabeko prozesuen bidez soldatzen badira, oxido filmak azkar sor daitezke, eta horrek akatsak sor ditzake, hala nola porositatea eta zepa inklusioak soldaduran.
Babes gutxi edo batere ez duten prozesuak
Babes metalikozko arku bidezko soldadura (SMAW) bezalako prozesuek —oinarrizko babeserako elektrodoen estaldura soilik erabiltzen dutenak— eta oxi-erregai bidezko soldadura (OFW) bezalako prozesuek babes mugatua eskaintzen dute. Metodo hauek ez dira egokiak erraz oxidatzen diren metal ez-ferrikoetarako. Horren ordez, hobeto egokitzen dira oxidazio-erresistentzia handiagoa duten metal ferrikoekin, hala nola altzairu bigunarekin eta aleazio baxuko altzairuarekin.
Soldaduraren distortsio-mailak eragina du materialaren lodieraren hautaketan
Soldadura-prozesu desberdinek distortsio-maila desberdinak sortzen dituzte, eta horrek, aldi berean, materialaren lodieraren aukeraketan eragina du.
Distortsio handiko prozesuak
Oxi-erregai soldadura (OFW) eta babestutako metalezko arku soldadura (SMAW) bezalako prozesuek deformazio eta deformazio nabarmenak eragin ohi dituzte xafla meheetan erabiltzen direnean. Ondorioz, metodo hauek egokiagoak dira lodiera ertaineko eta handiko osagaiak lotzeko.
Distortsio txikiko prozesuak
Erresistentzia puntuko soldadura eta gas tungsteno arku soldadura (GTAW/TIG) bezalako prozesuek berotze kontzentratua eta beroak eragindako eremu txiki bat dituzte, distortsioaren kontrol eraginkorra ahalbidetuz. Metodo hauek aproposak dira xafla meheko osagaiak soldatzeko, hala nola automobilen karrozeriak eta etxetresna elektrikoen karkasak.
Xafla metalikoen soldadura metodoak hautatzerakoan gainazalaren egoera kontuan hartu beharrekoak
Xafla metalikoen soldadurak normalean lodiera fineko osagaiak erabiltzen ditu, eta soldaduraren kalitatea oso sentikorra da materialaren gainazalaren egoerarekiko. Beraz, soldadura-metodo egokia hautatzerakoan, oinarrizko metalaren gainazalaren egoera arretaz ebaluatu behar da soldadura-juntura fidagarriak bermatzeko.
Azalera garbitasuna
Olioa, herdoila edo errota-eskaintza duten gainazalak
Metalezko xaflaren gainazalak olioz, herdoilaz, lasto-eskaintzaz edo beste ezpurutasun batzuekin kutsatuta daudenean, soldaduran zehar lotura atomikoa arriskuan jar daiteke. Horrek askotan soldadura-akatsak sortzen ditu, hala nola porositatea, zepa inklusioak eta fusio falta. Gainazal-baldintza horietarako, babestutako metalezko arku-soldadura (SMAW) edo murgildutako arku-soldadura (SAW) aukera bideragarria da. SMAW elektrodoetako fluxu-estaldurak desoxidatzaile eta ezpurutasunekiko tolerantzia-gaitasun batzuk ditu, eta horrek gainazaleko garbitasun eskasa neurri batean konpentsatzen lagun dezake. Era berean, SAW-ko fluxu-geruzak garbiketa-efektua ematen dio soldadura-putzuari. Aitzitik, gainazaleko garbitasunarekiko sentikortasun handia duten prozesuek —adibidez, gas-tungsteno arku-soldadura (GTAW/TIG)— gainazalaren prestaketa sakona behar dute. TIG soldadura erabiliko bada, gainazala lehenik leundu eta garbitu behar da kutsatzaileak kentzeko.
Garbitasun handiko gainazalak
Xafla metalikoen gainazalak leundu, garbitu eta kutsatzailerik gabe daudenean, gas tungsteno arku soldadura (GTAW/TIG) edo erresistentzia puntuzko soldadura bezalako prozesuak oso egokiak bihurtzen dira. TIG soldadurak babes bikaina eskaintzen du eta soldadura garbi eta estetikoki atseginak sortzen ditu, eta horrek aproposa bihurtzen du eskakizun estetiko handiak dituzten xafla metalikoen osagaietarako. Erresistentzia puntuzko soldadurak, berriz, soldadura abiadura handiak eta distortsio minimoa eskaintzen ditu, eta horrek oso egokia bihurtzen du xafla metalikoen multzoen ekoizpen handiko ekoizpenerako.
Azalera Flatness
Azalera lauak
Xafla metalikoen osagaiek gainazal lauak dituztenean, piezen arteko kontaktua estua eta uniformea da soldaduran zehar. Kasu honetan, erresistentzia puntuko soldadura edo josturazko soldadura aukera bikainak dira. Metodo hauek eraginkortasun handia eta distortsio minimoa eskaintzen dituzte, juntura kalitate koherentea bermatuz, eta horrek bolumen handiko ekoizpenerako egokiak bihurtzen ditu. Bestela, gas tungsteno arku soldadura (GTAW/TIG) ere erabil daiteke soldadura itxura leun eta estetikoki atsegina lortzeko.
Gainazal irregularrak edo hutsuneak
Xafla metalikoaren gainazalak irregularrak direnean edo muntaketa-tarteak daudenean, erresistentzia-puntuzko soldaduraren eta jostura-soldaduraren soldadura-kalitatea arriskuan jar daiteke, eta askotan akatsak sortzen dira, hala nola fusio osatugabea edo sartze falta. Egoera horietan, babestutako metalezko arku-soldadura (SMAW) edo oxi-erregai soldadura (OFW) egokiagoa da. SMAW-k operadoreari elektrodoaren angelua eta desplazamendu-abiadura doitzeko aukera ematen dio hutsuneak eraginkortasunez betetzen laguntzeko. Oxi-erregai soldadurak, bere sugar-estaldura zabalagoari esker, oinarrizko metala hobeto urtzen uzten du juntura-eremuan, eta, gainera, hutsuneak gainditzen eta doikuntza txarra konpentsatzen laguntzen du.
Gainazaleko estaldurak
Xafla metalikozko osagai batzuk zink, eztainu edo kromo bezalako geruzekin estaltzen dira korrosioarekiko erresistentzia hobetzeko. Soldadura-metodo bat hautatzerakoan, estaldura horien eragina soldadura-kalitatean kontuan hartu behar da.
Zink-estaldurako (galbanizatutako) xafla metalikoa
Galbanizatutako xafla metalikoa soldatzean, zink estaldura lurrundu egiten da tenperatura altuetan, zink lurrunak sortuz, eta horrek erraz sor dezake soldaduran porositatea. Babestutako metal arku soldadura (SMAW) aukera bideragarria da, elektrodoaren estaldurak zink lurrunaren zati bat xurgatzen lagun dezakeelako. Gasezko tungsteno arku soldadura (GTAW/TIG) ere egokia da, gas inert babesak zink lurrunen eragina murrizten laguntzen baitu. Hala ere, erresistentzia puntuzko soldadura saihestu behar da, zink geruzak korronte elektrikoaren eroankortasuna oztopatzen duelako, eta ondorioz soldaduraren indarra murrizten da.
Eztainuz estalitako xafla metalikoa
Eztainuz estalitako xafla metalikoak soldatzen direnean, eztainu geruzak urtze-puntu baxua du eta erraz urtu eta isurtzeko joera du. Kasu honetan, soldadura (soldadura biguna) aukera egokia da. Eztainuan oinarritutako betegarri-metalak erabiliz, prozesu honek juntura-indarra ematen du xafla metalikoaren gainazaleko estaldura kaltetu gabe.
NOBLEri buruz – Zure bazkidea Doitasuneko Fabrikazioa
Nor Gara
NOBLE ISO ziurtagiria du. CNC mekanizazio tailerra gara. Jendea guregana etortzen da zehaztasun handiko mekanizazioa eta lotura-teknologia aurreratuak lortzeko. Gure negozio nagusia fabrikazio kengarriarekin hasi zen: CNC fresaketa, torneaketa eta zulaketa eskaintzen ditugu. Laser bidezko soldadura gaitasunak ere gehitu ditugu.
Bezeroei behar dituzten fabrikazio zerbitzu guztiak eskaintzea dugu helburu, hasieratik amaierara arte. Azpikontrataziorik gabe. Ez dago piezak beste enpresa baten soldadura tailerrera bidali beharrik. Enpresa berak kudeatzen du dena. Horrek denbora aurrezten du eta kalitatearen entregarekin arazoak saihesten ditu.
Gure oinarrizko gaitasunak
CNC mekanizazioa da oinarria. Fresatzea, torneatzea, bost ardatzeko lana eta elektroerosioa metalezko eta plastikozko osagai konplexuetarako. Tolerantzia estuak. Geometria konplexuak. Bezeroek espero duten ohiko NOBLE estandarra.
Soldadura tradizionala erreminta-kutxan geratzen da. TIG eta MIG sekzio lodiagoetarako. Konponketa-lanetarako. Junturak ezin hobeto egokitzen ez diren aplikazioetarako. Ez da lan guztiek laserrik behar. Badakigu aldea. Jendeak inprimaketari egokitzen zaion metodoa aukeratzen du.
Gure Ziurtagiriak (Konfiantza eta Kalitatea)
ISO 9001:2015 kalitate kudeaketa sistema integrala da. Gure CNC mekanizazio eta soldadura prozesuak hartzen ditu barne. Kalitate koherentea. Errepikagarritasuna. Trazagarritasuna. Industria bezeroek oinarri hau espero dute.
ISO 13485:2016 gailu medikoen fabrikaziorako urrezko estandarra da. Ez dute tailer guztiek ziurtagiri hau. Guk bai. Horrek erakusten du kirurgia-tresnetarako, inplanteetarako eta diagnostiko-ekipoetarako doitasun-osagaiak eta soldatutako multzoak emateko dugun gaitasuna.
Zergatik elkartu gurekin?
"Saltoki bakarreko denda" ez da marketin esaldi bat. Bezeroek piezak gure CNCetan mekanizatzen dituzte. Gero, guk bertan soldatzen ditugu. Ez da beste soldadore batera bidalketarik behar. Ez da logistika atzerapenik. Ez da kalitate arazorik eskualdatzeko.
Prozesuaren espezializazioa garrantzitsua da. Badakigu noiz gomendatu laser bidezko soldadura. Abiadura handia. Beroaren eraginpean dagoen eremu txikia. Badakigu noiz gomendatu TIG soldadura. Sekzio lodiagoak. Hutsune-tolerantzia. Ez dugu teknologia bakarra behartzen. Inprimaketarako egokia aukeratu dugu.
Kalitatea lehenesten da. Soldadura guztiak dokumentatzen dira. Mekanizatutako ezaugarri guztiak jarraitzen dira. Gure ISO sistemek hori eskatzen dute. Bezeroek beren auditorietarako eta arauzko aurkezpenetarako behar dituzten dokumentuak jasotzen dituzte. Ez dago ziurtagirien atzetik joan beharrik. Ez dago lote-erregistrorik galdu beharrik. Sistemak funtzionatzen du.
ohiko galderak
Nola aukeratu TIG soldaduraren eta SMAW soldaduraren artean xafla metalikoetarako?
TIG soldadurak (GTAW) soldadura garbi eta kalitate handikoak sortzen ditu. Itxura ona du. Prozesuak gainazal garbi eta ondo prestatuak behar ditu. Material meheetarako, altzairu herdoilgaitzerako, aluminiorako eta itxurak garrantzia duen edozein aplikaziotarako erabiltzen dugu.
SMAW (makilazko soldadura) gainazaleko kutsadura hobeto jasaten du. Metalean herdoilak edo olioak ez du prozesua gelditzen. Fluxuz estalitako elektrodoak ezpurutasunak kudeatzen ditu. SMAW aukeratzen dugu mantentze-lanetarako, serie txikiko ekoizpenerako eta iristeko zailak diren posizioetan soldatzeko. Ez da hain polita, baina barkatzaileagoa da.
Zein soldadura metodo da onena egokitzapen txarra edo gainazal irregularrak dituzten osagaietarako?
Gainazalak irregularrak direnean edo tarteak daudenean, SMAW edo oxi-erregai soldadura aukera hobea da. SMAW-k operadoreari elektrodoaren angelua eta desplazamendu-abiadura doitzeko aukera ematen dio tarteak betetzeko, eta oxi-erregai soldadurak, berriz, oinarrizko metala urtzen eta tarteak gainditzen laguntzen duen sugar-estaldura zabala eskaintzen du. Erresistentzia-puntuzko soldadura eta jostura-soldadura ez dira gomendatzen doikuntza txarra bada, sartze falta izateko joera baitute.
Nola eska dezaket mekanizazioa eta soldadura behar dituen pieza baten aurrekontua?
Bezeroek beren inprimaketa edo CAD eredua bidaltzen digute. Gainera, materialaren, tolerantzien eta soldadura-eskakizunen zehaztapenak. Gure taldeak diseinua berrikusten du. Mekanizazio eta soldadura prozesu egokiak gomendatzen ditugu. Ondoren, muntaketa osoaren aurrekontu bakarra ematen dugu. Ez dago joan-etorririk hainbat tailerren artean.
Nola egiten da soldadura xafla meheetan distortsiorik eragin gabe?
Xafla meheak erraz deformatzen dira. Gehiegizko beroa da etsaia. Horregatik erabiltzen dituzte ingeniariek berotze kontzentratua eta bero-sarrera txikia duten prozesuak. Laser bidezko soldadurak ondo funtzionatzen du. Erresistentzia puntuzko soldadurak aplikazio egokietarako balio du. Gure taldeak lotzeko, finkatzeko eta soldadura-sekuentziak ere kontrolatzen ditu distortsioa minimizatzeko. Lan batek material mehean TIG soldadura behar duenean, anperaje baxua eta teknika zehatza erabiltzen ditugu. Beroa dagokion lekuan geratzen da. Pieza laua mantentzen da.







