

Die Komponenten Ihres Pflegeroboters – Gelenke, Gehäuse und Rahmen – müssen strengen Normen genügen. Doch welche Fertigungsmethode und welches Material bieten die beste Balance? Die Wahl der Methoden und Materialien für Pflegeroboterkomponenten ist eine wichtige Entscheidung. Sicherheit, Präzision und Kosten spielen dabei eine entscheidende Rolle. Dieser Beitrag vergleicht CNC-Bearbeitung, Spritzguss, Blechbearbeitung, DMLS und 3D-Druck. Sie erfahren außerdem, wie sich Edelstahl 17-4 PH und Ti-6Al-4V bewähren. Wir geben Ihnen Tipps zur fertigungsgerechten Konstruktion und einen Leitfaden für kundenspezifische versus Standardkomponenten für Pflegeroboter. So gelingt die Entwicklung Ihres Roboters vom Prototyp bis zur Serienproduktion reibungsloser.
Komponentenanforderungen für den Schlüsselpflegeroboter
Sicherheits- und Compliance-Standards
Vorschriften für Medizinprodukte und Biokompatibilität
Komponenten für Pflegeroboter unterliegen strengen Vorschriften. Die FDA stuft viele Robotersysteme als Medizinprodukte der Klasse II oder III ein. Daher ist eine 510(k)- oder PMA-Zulassung erforderlich, bevor das Produkt verkauft werden darf. In Europa gelten ähnliche Regelungen durch die Medizinprodukteverordnung (MDR), und ISO 13485 legt den Qualitätsstandard fest. IEC 60601 regelt die elektrische Sicherheit, und ISO 14971 hilft beim Risikomanagement über den gesamten Produktlebenszyklus. ISO 62304 regelt die Software. Diese Normen sind die Grundlage jeder Designentscheidung.
Auch die Biokompatibilität ist wichtig. Alle Teile, die mit einem Patienten in Berührung kommen, dürfen keine unerwünschten Reaktionen hervorrufen. Das gewählte Material ist hierfür ausschlaggebend. Edelstahl 17-4 PH und Ti-6Al-4V bestehen beide Biokompatibilitätstests. Sie überstehen zudem wiederholte Sterilisationen ohne Festigkeitsverlust.
Reinigungsfähigkeit und Chemikalienbeständigkeit
In Krankenhäusern werden Geräte ständig gereinigt. Ihr Roboter muss aggressive Chemikalien vertragen, ohne Risse oder Rost zu bekommen. Glatte Oberflächen sind dabei hilfreich. Ebenso Materialien wie Fluoropren XP, das beständig gegen Lösungsmittel, Schmierstoffe und Reinigungsmittel ist. EPDM bleibt auch bei niedrigen Temperaturen flexibel und ist alterungsbeständig. Dichtungen aus diesen Materialien halten Flüssigkeiten fern und gewährleisten die Schutzart IP65 im realen Einsatz.
Präzision und Toleranzen
Toleranzanforderungen für bewegliche Gelenke
Die Präzision der Gelenke bestimmt die Genauigkeit des Roboters. Typische Gelenktoleranzen liegen bei ± 0.01 mm, entsprechend der Güteklasse IT5 oder IT6. Die Oberflächenrauheit muss unter Ra 0.8 µm liegen. Die Fünf-Achs-Bearbeitung ermöglicht Toleranzen von ± 0.005 bis 0.01 mm. Die Lagerbohrungen verwenden Passungen der Güteklassen H6 oder H7. Diese engen Toleranzen gewährleisten einen gleichmäßigen und wiederholgenauen Lauf.
Auswirkungen auf Funktion und Montagekosten
Fehler in der Montage beeinträchtigen die Leistung. Bei Abweichungen von ± 0.05 mm zwischen einzelnen Teilen kann das gesamte radiale Spiel bis zu 0.2 mm betragen. Dies verringert die Wiederholgenauigkeit der Gelenke. GD&T (Geometrische Produktspezifikation und -prüfung) gewährleistet Konzentrizität, exakte Position und Parallelität. Eine gute Montagegenauigkeit liegt unter 0.05 mm. Diese Methode optimiert die Montagekosten. Sie vermeiden zu enge Passungen und erreichen gleichzeitig die für Ihren Roboter erforderliche Genauigkeit.
Haltbarkeit und Materiallebensdauer
Verschleißfestigkeit bei Anwendungen mit hoher Zyklenzahl
Bei häufiger Beanspruchung verschleißen die Bauteile schnell. Silikonelastomere versagen nach 10,000 bis 50,000 Stoßzyklen. TPU bietet mit einer Zugfestigkeit von über 40 MPa und höherer Abriebfestigkeit bessere Ergebnisse. OMRON TPU mit verstärktem Fasernetz hält Kräften von über 100 N stand und hat eine bis zu 40 % längere Lebensdauer. Die Norm ISO/TS 15066 fordert eine gleichbleibende Leistung über mindestens 100,000 Stoßzyklen. Wählen Sie Materialien mit hoher Reißfestigkeit und Dauerfestigkeit.
Beständigkeit gegenüber Umwelteinflüssen (Feuchtigkeit, Temperatur, UV-Strahlung)
Pflegeroboter sind für den Einsatz unter verschiedensten Bedingungen geeignet. Hohe Luftfeuchtigkeit lässt manche Materialien aufquellen und sich zersetzen. UV-Licht schädigt andere. Schutzbeschichtungen und Verkapselungen helfen. Auch selbstheilende Materialien, die kleinere Schäden selbstständig beheben, sind hilfreich.
Fertigungsprozesse für Komponenten von Pflegerobotern
Die Art und Weise, wie Sie die Bauteile Ihres Roboters fertigen, beeinflusst Kosten, Präzision und Markteinführungszeit. Jedes Fertigungsverfahren hat seine Stärken für unterschiedliche Anwendungsbereiche. Lassen Sie uns die wichtigsten Methoden und ihre jeweiligen Einsatzgebiete betrachten.
CNC-Bearbeitung für Präzisionsmetallteile
Die CNC-Bearbeitung ist nach wie vor die erste Wahl für Bauteile, die enge Abmessungen und hohe Materialfestigkeit erfordern. Sie eignet sich hervorragend für Tragkonstruktionen, Verbindungen und Halterungen, die wiederholten Belastungen standhalten müssen, ohne sich zu verschieben.
Anwendungsbereiche: Tragwerksrahmen, Verbindungen und Halterungen
Der Rahmen Ihres Roboters trägt das Gewicht. Gelenke steuern die Bewegung. Halterungen fixieren Sensoren und Aktoren. Diese Bauteile benötigen Steifigkeit und Stabilität. CNC-Bearbeitung bietet genau das. Sie können Edelstahl 17-4 PH oder Ti-6Al-4V mit hoher Wiederholgenauigkeit bearbeiten. Fünf-Achs-Maschinen fertigen komplexe Geometrien in einer Aufspannung. Dadurch werden Fehler durch mehrfaches Spannen vermieden. Das Verfahren ermöglicht Gewindebohrungen, Passstiftpositionen und Lagertaschen, die mit anderen Methoden nicht realisierbar sind.
Erreichbare Toleranzen und Oberflächenbeschaffenheiten
Hier ein Überblick darüber, was die CNC-Bearbeitung bei Roboterteilen leistet:
| Bearbeitungsvorgang / Merkmal | Erreichbare Toleranz / Oberflächenbeschaffenheit |
| Allgemeines Fräsen | ± 0.01 mm |
| Präzisionsdrehen und Fünf-Achs-Bearbeitung | ±0.005 mm oder enger |
| Lagersitze und Dichtflächen | Oberflächenrauheit Ra 0.4–0.8 |
| Kritische Robotermerkmale (mit linearen Skalen und maschineninterner Abtastung) | ±0.002–0.005 mm |
| Servomotor- und Encodergehäuse (Konzentrizität) | ≤0.01 mm TIR |
| Rundheit der dünnwandigen Flexspline-Wellen mit Harmonic-Drive-Technologie | ≤0.005 mm |
| Reduzierstück-Rückschlag | ≤1 Bogenminute |
| GD&T-Zylindrizitätsbeschriftung | ⌭0.004 mm |
| GD&T-Konzentrizitätsbeschriftung | ◎0.005 mm |
| Wiederholbare Bewegung – Operationsroboter | ≤0.01 mm |
| kritische Dimensionen der Volumenproduktion | Cpk ≥ 1.33 bei Probenahme bis AQL 1.0 |
Die Standardoberflächenrauheit für ebene Flächen liegt bei 63 Mikrozoll. Gekrümmte Flächen erreichen 125 Mikrozoll oder weniger. Leichtes Kugelstrahlen verbessert die Oberflächenqualität. Gängige GD&T-Kontrollen wie Lagegenauigkeit, Ebenheit und Rechtwinkligkeit werden angewendet. Die Präzision der CNC-Bearbeitung gewährleistet die von Robotersystemen geforderte Genauigkeit.
Für die Serienfertigung kombiniert NOBLE (ein führender Hersteller in China) die CNC-Bearbeitung hochpräziser Bauteile mit anderen Fertigungsprozessen, um die Kosten zu kontrollieren. Dank ihrer Fertigungskompetenz können Kunden schnell vom Prototyp zur Serienproduktion übergehen. Dieser integrierte Ansatz ist zentral für die moderne Fertigung von Robotern.
Fertigungsprozesse für Teile von Flüssigkeitshandhabungsrobotern
Bauteile für Flüssigkeitshandhabungsroboter erfordern besondere Sorgfalt. Diese Komponenten kommen mit Flüssigkeiten in Kontakt, müssen dicht abdichten und korrosionsbeständig sein. Zwei zentrale Fertigungsverfahren erfüllen diese Anforderungen: Laserschneiden mit Schweißen und Umspritzen für Dichtungen. Die Wahl des richtigen Fertigungsverfahrens für Bauteile von Flüssigkeitshandhabungsrobotern hat direkten Einfluss auf die Leistungsfähigkeit der Endmontage im praktischen Einsatz.
Laserschneiden und -schweißen für Fluidwege
Die Flüssigkeitswege müssen glatt und leckagefrei sein. Laserschneiden und -biegen erzeugen präzise Kanäle in Blechen. Der Laser sorgt für saubere, gratfreie Kanten. Schweißen verbindet die Bauteile, ohne dass Material hinzugefügt wird, das Rückstände einschließen könnte. Edelstahl ist hier korrosionsbeständig gegenüber Reagenzien und Reinigungslösungen. Die Baugruppe bleibt reinigbar und chemisch sicher. Dies ist entscheidend für Flüssigkeitshandhabungssysteme, die für diagnostische Tests oder die Medikamentenherstellung eingesetzt werden. Diese Flüssigkeitshandhabungsgeräte müssen über Tausende von Zyklen hinweg höchste Zuverlässigkeit aufweisen.
Umspritzen und Einlegetechnik für Dichtungen und Verbinder
Dichtungen und Steckverbinder bestehen häufig aus zwei Materialien. Beim Umspritzen wird ein weiches Elastomer auf ein starres Substrat aufgebracht. Die weiche Schicht bildet die Dichtung. Das starre Bauteil dient als Struktur und Befestigungspunkt. Beim Einlegeverfahren wird ein vorgeformter Metall- oder Kunststoffeinsatz in die Form eingelegt und anschließend mit Material umspritzt. So entstehen Gewindeeinsätze, elektrische Kontakte oder Sensorgehäuse mit integrierter Dichtung. Diese Fertigungsverfahren reduzieren Montageschritte und verbessern die Zuverlässigkeit von Bauteilen für Flüssigkeitshandhabungsroboter, die über viele Zyklen kontaminationsfrei bleiben. Für die automatisierte Flüssigkeitshandhabung ist die Dichtheit der Dichtungen entscheidend. Sie gewährleistet Genauigkeit und verhindert Kreuzkontaminationen in Arbeitsabläufen mit hohem Durchsatz.
Schlüsselfertigungstechnologien für die Robotik: Spritzguss, Blechbearbeitung und additive Fertigung
Neben CNC- und Flüssigkeitshandhabungsverfahren gibt es drei weitere Methoden, die die Fertigung für Roboter abrunden.
Spritzgießen von Kunststoffbauteilen in Großserie
Spritzguss ist ideal, wenn Tausende identischer Kunststoffteile benötigt werden. Gehäuse, Abdeckungen und Halterungen lassen sich problemlos herstellen. Die Werkzeugkosten sind zwar zunächst hoch, sinken aber bei größeren Stückzahlen schnell. Schnappverbindungen, Filmscharniere und Befestigungszapfen werden direkt in die Form integriert. Das spart Montagezeit. Technische Kunststoffe wie ABS, Polycarbonat und Nylon bieten eine gute Schlagfestigkeit und eine ansprechende Oberflächenbeschaffenheit. Varianten in medizinischer Qualität gewährleisten bei Bedarf Biokompatibilität. Dieses Verfahren deckt den Bedarf an großen Stückzahlen für Roboterautomatisierungsteile ab.
Blechbearbeitung für Fahrgestelle und Tragstrukturen
Blech bildet das Rückgrat vieler Robotersysteme. Durch Laserschneiden, Biegen und Schweißen werden flache Bleche in stabile Rahmen verwandelt. Das Verfahren ist schnell und kostengünstig für kleine bis mittlere Stückzahlen. Hochbelastete Bereiche werden durch Verstärkungsbleche oder geformte Rippen verstärkt. Flache Bleche ermöglichen die einfache Montage von Elektronik, Kabeln und Sensoren. Die Blechbearbeitungsleistungen von NOBLE umfassen Laserschneiden und Biegen, anschließendes Schweißen und die Oberflächenbearbeitung. So entsteht ein robustes und leichtes Chassis für Ihren Roboter.
DMLS und 3D-Druck für komplexe Geometrien und Prototypen
Direktes Metall-Lasersintern (DMLS) und 3D-Druck bieten eine Designfreiheit, die mit spanender Bearbeitung nicht zu erreichen ist. Sie können komplexe Innenkanäle, organische Formen und Gitterstrukturen drucken. Diese Eigenschaften ermöglichen eine konturnahe Kühlung, Gewichtsreduzierung und die Konsolidierung von Bauteilen.
Die größte Stärke des 3D-Metalldrucks liegt in seiner Fähigkeit, Bauteile mit komplexen und optimierten Geometrien herzustellen. Dadurch eignet er sich ideal für die Fertigung von Hochleistungsbauteilen.
Für Prototypen ermöglicht der 3D-Druck schnelle Iterationen ohne Verzögerungen durch Werkzeugkosten. Passform, Funktion und Montage werden vor der Fertigung der Produktionswerkzeuge getestet. Bei Endprodukten reduziert DMLS die Anzahl der Komponenten in einer Baugruppe. Mehrere bearbeitete Teile werden zu einem einzigen gedruckten Bauteil kombiniert, das stabiler und leichter ist. Dies entspricht den Trends in der modernen Fertigung für die Robotik, wo Komplexität nicht zu höheren Kosten führt. Die Präzision von DMLS unterstützt die von fortschrittlichen Robotersystemen geforderte Genauigkeit. Diese additiven Verfahren sind unverzichtbare Werkzeuge in der Fertigung für die Robotik.
Materialien für Komponenten von Pflegerobotern
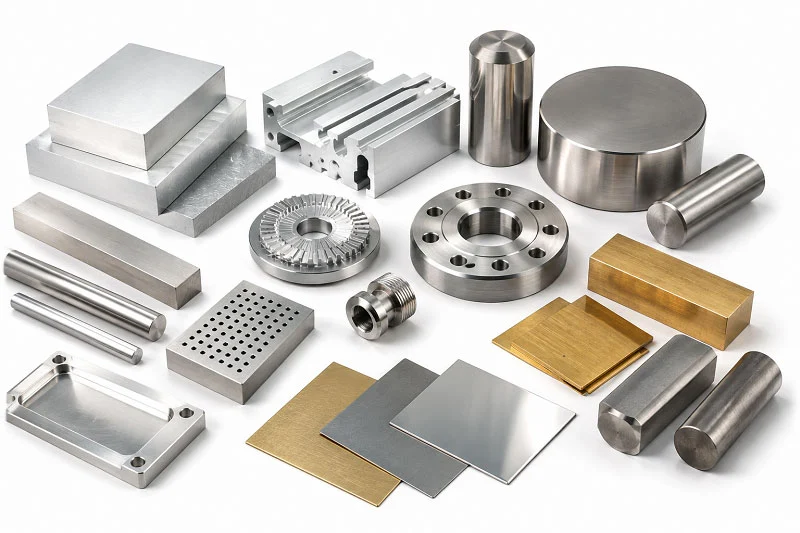
Die Wahl des richtigen Materials für die Komponenten Ihres Pflegeroboters hat Auswirkungen auf alle weiteren Schritte. Sie beeinflusst die Lebensdauer der Teile, ihre Beständigkeit gegenüber Chemikalien und die Gesamtkosten. Manche Teile müssen besonders robust sein, andere hingegen reibungsarm oder körperverträglich. Im Folgenden betrachten wir die wichtigsten Materialgruppen und ihre jeweiligen Einsatzgebiete.
Bauteile für Flüssigkeitshandhabungsroboter: Materialauswahl
Bauteile für Flüssigkeitshandhabungsroboter müssen hohen Anforderungen genügen. Sie kommen mit Reagenzien, Lösungsmitteln und biologischen Proben in Kontakt. Sie müssen korrosionsbeständig sein und dürfen keine Chemikalien in die Flüssigkeiten abgeben. Zudem ist oft eine geringe Reibung erforderlich, um einen reibungslosen Flüssigkeitsfluss zu gewährleisten. Drei Materialfamilien sind in diesem Bereich führend: PTFE, PEEK und Edelstahl 316L. Jede dieser Familien bietet spezifische Vorteile.
Edelstahl für Korrosionsbeständigkeit im Flüssigkeitskontakt
Edelstahl 316L ist für seine Korrosionsbeständigkeit bekannt. Sein Molybdängehalt schützt vor Chloriden, Salzen und Industriechemikalien. Er ist beständig gegen Bleichmittel, Peressigsäure und verdampftes Wasserstoffperoxid. Daher eignet er sich hervorragend für Nadeln, die mit Körperflüssigkeiten in Berührung kommen. Auch für Teile, die wiederholt sterilisiert werden, ist er bestens geeignet. Sein Elastizitätsmodul beträgt 193 GPa und ist damit etwa dreimal höher als der von Aluminium. Diese Steifigkeit verhindert, dass sich Präzisionsnadeln während des Gebrauchs verbiegen. Bei strengen Hygienevorschriften bietet Edelstahl 316L zuverlässige Leistung für Teile von Flüssigkeitshandhabungsrobotern.
Technische Kunststoffe für reibungsarme Fluidwege
PTFE und PEEK bieten unterschiedliche Vorteile für den Kontakt mit Flüssigkeiten. PTFE ist beständig gegen nahezu alle Chemikalien. Gängige Laborreagenzien zersetzen es nicht. Es besitzt eine sehr geringe Reibung und Antihaft-Eigenschaften. Dadurch eignet es sich hervorragend für Dichtungen, Spitzen und statisch benetzte Teile. Der Nachteil? PTFE hat eine geringe Zugfestigkeit zwischen 20 und 35 MPa. Es verformt sich unter Druck und kann daher keine strukturellen Lasten tragen. PEEK schließt diese Lücke. Es besitzt eine hohe Zugfestigkeit von etwa 90 bis 100 MPa. Es behält seine Form auch unter konstantem Druck. PEEK ist beständig gegen die meisten organischen und wasserbasierten Flüssigkeiten, obwohl starke Schwefelsäure und einige Halogene es beschädigen können. Für bewegliche Teile mit engen Toleranzen ist PEEK gut geeignet. Für Chemikaliendosiersysteme und Dichtungen, die aggressiven Reagenzien ausgesetzt sind, ist PTFE die sicherere Wahl. Diese beiden Kunststoffe werden in Flüssigkeitshandhabungssystemen kombiniert, in denen sowohl chemische Sicherheit als auch mechanische Festigkeit wichtig sind.
Hier ein kurzer Vergleich dieser drei Materialien für Teile von Flüssigkeitshandhabungsrobotern:
| Material | Korrosions- / Chemikalienbeständigkeit | Reibungs- und Antihafteigenschaften | Mechanische Festigkeit | Optimaler Einsatz in Flüssigkeitshandhabungsrobotern |
| PTFE | Es ist beständig gegen nahezu alle Chemikalien; kein gängiges Laborreagenz kann es zersetzen. | Sehr geringe Reibung und Antihaftwirkung | Niedrige Zugfestigkeit (20–35 MPa); verformt sich unter Druck | Chemikalienzuführungssysteme, Dichtungen und Spitzen, die aggressiven Reagenzien ausgesetzt sind |
| PEEK | Beständig gegen die meisten organischen und wasserbasierten Flüssigkeiten; wird durch starke Schwefelsäure und einige Halogene beschädigt. | Gut geeignet für bewegliche Teile, die enge Toleranzen erfordern. | Hohe Zugfestigkeit (90–100 MPa); behält seine Form unter konstantem Druck | Strukturelle Roboterarme, Positioniervorrichtungen und hochbelastbare bewegliche Teile |
| 316L Edelstahl | Hervorragende Korrosionsbeständigkeit; Molybdän schützt vor Chloriden, Salzen und Industriechemikalien | Nicht bekannt für geringe Reibung | Elastizitätsmodul 193 GPa (etwa 3-mal steifer als Aluminium) | Nadeln, die mit Körperflüssigkeiten in Berührung kommen, Körperteile, die sterilisiert werden |
Hochfeste Metalle: 17-4 PH und Ti-6Al-4V
Wenn Ihr Roboter Metallteile benötigt, die hohen Belastungen standhalten oder verschleißfest sein müssen, bieten sich zwei Legierungen an: Edelstahl 17-4 PH und Titan Ti-6Al-4V. Beide eignen sich gut für die CNC-Bearbeitung und das DMLS-Verfahren und bieten eine ausgezeichnete Korrosionsbeständigkeit. Sie unterscheiden sich jedoch in Festigkeit, Härte und Bearbeitbarkeit.
Mechanische Eigenschaften und Bearbeitbarkeit
Edelstahl 17-4 PH weist beeindruckende Leistungswerte auf. Im Zustand H900 erreicht er eine Zugfestigkeit von 1275 MPa, eine Streckgrenze von 1060 MPa und eine Biegefestigkeit von 1380 MPa. Der Elastizitätsmodul liegt bei 200 GPa. Die Härte beträgt 38 HRC. Die Bruchdehnung liegt bei 10 Prozent. Die Dichte beträgt 7.75 g/cm³. Die Oberflächenrauheit nach der Bearbeitung liegt bei Ra 1.0 µm. Aufgrund dieser Eigenschaften eignet sich 17-4 PH hervorragend für Strukturrahmen, Verbindungen und Halterungen in Komponenten von Pflegerobotern.
Ti-6Al-4V weist ein anderes Profil auf. Seine Zugfestigkeit liegt je nach Orientierung und Lage zwischen 936 und 1014 MPa. Auch die Duktilität variiert. Bei Prüfungen senkrecht zu den Schichten beträgt sie 14 bis 21 Prozent. Parallel zu den Schichten sinkt sie auf 6 bis 11 Prozent. Der Elastizitätsmodul liegt bei 110 GPa. Die Härte liegt im geglühten Zustand zwischen 302 und 340 HB. Die maximale Einsatztemperatur erreicht 315 °C. Die Beta-Umwandlungstemperatur liegt bei etwa 999 °C.
Die Zerspanbarkeit unterscheidet diese beiden Legierungen. 17-4 PH lässt sich mit der richtigen Vorgehensweise gut bearbeiten. Verwenden Sie scharfe, mehrlagige TiAlN- oder PVD-beschichtete Hartmetallwerkzeuge mit positivem Spanwinkel. Dies reduziert die Schnittkräfte. Keramikbeschichtete Wendeschneidplatten eignen sich gut zum Drehen, insbesondere im Härtezustand H900. Sie leiten Wärme ab und verlängern die Werkzeugstandzeit. Halten Sie gleichmäßige Vorschübe und Schnittgeschwindigkeiten ein, um Kaltverfestigung zu vermeiden. Ausreichende Kühlung erhält die Maßgenauigkeit. Der Härtezustand H900 erschwert die Bearbeitung. Der Werkzeugverschleiß steigt, wenn die Parameter nicht eingehalten werden.
Ti-6Al-4V ist schwieriger zu bearbeiten. Seine Wärmeleitfähigkeit beträgt nur 6.7 W/m·K. Das ist etwa 25-mal geringer als bei Aluminium 6061 und sechsmal geringer als bei Stahl 4140. Die Wärme konzentriert sich an der Schneidkante. Es bildet sich Aufbauschneiden. Kaltverfestigung tritt auf. Die Schruppgeschwindigkeit sollte bei 80 bis 120 SFM (24 bis 37 m/min) liegen. Der Kühlmitteldruck muss 500 psi (35 bar) überschreiten. Die Spanbelastung sollte mindestens 0.002 Zoll/Zahn (0.05 mm/Zahn) betragen. Diese Parameter verhindern Kaltverfestigung und sorgen für einen stabilen Schnitt.
Oberflächenbehandlungen gegen Verschleiß und Korrosion
Oberflächenbehandlungen verlängern die Lebensdauer von Metallteilen. Die richtige Wahl hängt vom Anwendungsfall ab. Hier ist ein Leitfaden:
| Anforderung | Empfohlene Oberflächenbehandlung |
| Hoher Verschleiß / Ermüdung | Kugelstrahlen in Kombination mit PVD- oder DLC-Beschichtung |
| Außenbereich / Korrosionsbelastung | Pulverbeschichtung plus Anodisieren oder Passivieren |
| Kosmetik und leichte Anforderungen | Eloxieren |
| Lebensmittel- oder pharmazeutischer Kontakt | Passivierung oder Elektropolieren |
| Hochtemperaturbereiche | Hartchrom- oder Keramikbeschichtung |
Die Passivierung erfolgt mit Salpeter- oder Zitronensäure. Dabei wird freies Eisen entfernt und eine passive Chromoxidschicht gebildet. Diese sorgt für hervorragenden Korrosionsschutz. Das Verfahren eignet sich für Lebensmittelroboter, medizinische Cobots, Außengeräte und Gelenke. Die Anodisierung (Typ II und III) wird für Aluminiumprofile und gebogene oder gestanzte Teile verwendet. Sie erzeugt eine harte, verschleißfeste Oxidschicht. Zu den Vorteilen zählen Korrosionsbeständigkeit, elektrische Isolation und verschiedene ästhetische Farboptionen. Sie eignet sich für Chassis-Schienen, Gehäuse, Halterungen, Sensorhalterungen und Arme. PVD- und CVD-Beschichtungen wie TiN, TiAlN und DLC werden auf Zahnräder, Wellen und Gleitflächen aufgebracht. Sie sind extrem hart (2,000–3,000 HV), reibungsarm und verschleißfest. Besonders profitieren Zahnräder, Lagerzapfen, Gleitgelenke und Endeffektoren davon.
Im Bereich der Medizintechnik müssen Oberflächenbehandlungen strenge Anforderungen an Biokompatibilität und Korrosionsbeständigkeit erfüllen. Durch Anodisierung von Implantaten entsteht ein Aluminiumoxidfilm mit guter Biokompatibilität. Dies reduziert unerwünschte Reaktionen mit menschlichem Gewebe. Die Mikrolichtbogenoxidation erzeugt Keramikbeschichtungen mit exzellenter Verschleißfestigkeit und Biokompatibilität. Sie eignet sich für Medizinprodukte wie künstliche Gelenke.
Technische Kunststoffe für Gehäuse und Bauteile
Nicht jedes Bauteil benötigt Metall. Gehäuse, Abdeckungen und Halterungen lassen sich oft besser aus technischen Kunststoffen fertigen. Diese Materialien reduzieren das Gewicht, sind stoßfest und bieten optische Flexibilität. Zudem sind sie in großen Stückzahlen kostengünstiger als bearbeitetes Metall.
ABS, Polycarbonat und Nylon: Schlagfestigkeit und kosmetische Oberfläche
ABS ist der Allrounder. Es bietet eine gute Schlagfestigkeit und lässt sich gut lackieren, strukturieren und färben. Polycarbonat zeichnet sich durch überlegene Schlagfestigkeit aus und ist zudem temperaturbeständiger. Nylon bietet hervorragende Verschleiß- und Chemikalienbeständigkeit und eignet sich ideal für Zahnräder, Lager und Strukturclips. Jeder Kunststoff hat seinen Platz im Roboterbau. ABS eignet sich für Gehäuse und Abdeckungen. Polycarbonat ist ideal für Teile, die Transparenz oder hohe Schlagfestigkeit erfordern. Nylon wird für bewegliche Teile verwendet, die reiben oder gleiten.
Varianten in Lebensmittel- und Medizinqualität
Standardkunststoffe erfüllen möglicherweise nicht alle Sicherheitsanforderungen. Varianten in Lebensmittel- und Medizinqualität schließen diese Lücke. Diese Materialien bestehen Biokompatibilitätstests, sind beständig gegen wiederholte Reinigung und geben keine schädlichen Chemikalien ab. ABS und Polycarbonat in Medizinqualität werden häufig in Komponenten von Pflegerobotern verwendet, die Patienten berühren oder in sterilen Bereichen eingesetzt werden. Nylon in Lebensmittelqualität findet Anwendung in Flüssigkeitshandhabungsgeräten zur Zubereitung von Medikamenten oder zur Probenverarbeitung. Prüfen Sie stets das Materialzertifikat. Es sollte die Einhaltung der ISO 10993 oder der FDA-Richtlinien für Lebensmittelkontaktmaterialien bestätigen.
Konstruktionsüberlegungen für Komponenten von Pflegerobotern
Fertigungsbeschränkungen und Teilegeometrie
Entformungswinkel, Wandstärke und Hinterschneidungen
Die Entformungsschräge ist für Formteile wichtig. Sie verhindert, dass die Teile spurenfrei aus der Form kommen. Nylon benötigt keine Mindestentformungsschräge, ein Grad ist jedoch optimal. Polycarbonat benötigt mindestens 1.5 Grad, zwei Grad sind besser. Strukturierte Oberflächen erfordern eine größere Entformungsschräge, da die Struktur kleine Hinterschneidungen erzeugt. Als Faustregel gilt: Pro 0.001 mm Strukturtiefe 1.5 Grad Entformungsschräge hinzufügen.
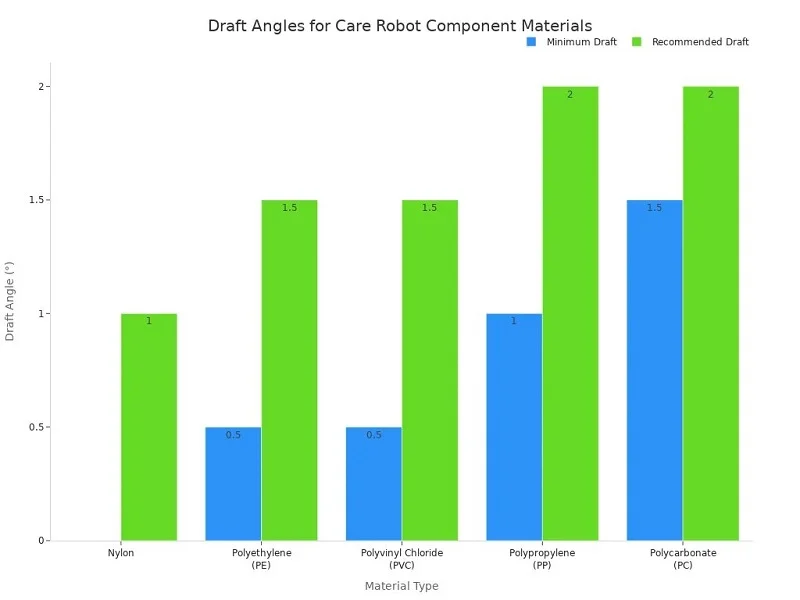
Die Wandstärke variiert mit der Tiefe des Bauteils. Ein 0.25 Zoll tiefes Bauteil benötigt eine Wandstärke von 0.040 Zoll und einen Entformungswinkel von 0.5 Grad. Bei einer Tiefe von zwei Zoll sind über 0.100 Zoll Wandstärke und zwei Grad Entformungswinkel erforderlich. Alle Kanten sind mit Innenverrundungen abzurunden, die mindestens das 0.5-fache der Wandstärke betragen. Außenverrundungen sollten das 1.5-fache der Wandstärke erreichen.
Optimierung für CNC-, Spritzguss- oder Blechbearbeitung
Jedes Verfahren hat seine eigenen Regeln. CNC-Bearbeitung ermöglicht enge Toleranzen ohne Entformungsschrägen. Spritzguss erfordert Entformungsschrägen und gleichmäßige Wände. Blechbearbeitung eignet sich am besten für einfache Biegungen und gleichmäßige Radien. Wählen Sie Ihr Verfahren frühzeitig. Diese Wahl bestimmt die Geometrie und spart später Zeit für Überarbeitungen.
Montage- und Fügeverfahren
Verbindungselemente, Schweißen und Kleben
Befestigungselemente erleichtern die Demontage. Schweißen erzeugt dauerhafte, stabile Verbindungen. Kleben verteilt die Belastung auf eine größere Fläche. Jede Methode eignet sich für unterschiedliche Komponenten von Pflegerobotern. Verwenden Sie Befestigungselemente dort, wo Teile für Wartungsarbeiten zugänglich sein müssen. Schweißen Sie die Rahmenkonstruktion, damit sie sich nicht lösen lässt.
Modulares Design für Wartungsfreundlichkeit
Die modulare Bauweise sorgt dafür, dass Verschleiß und Verschmutzung an einer Stelle konzentriert auftreten. Bewegungselemente lassen sich austauschen, ohne das Gehäuse zu berühren. Standardisierte Befestigungselemente und Steckverbinder verkürzen die Reparaturzeit. Prüfpunkte und Fehlercodes ermöglichen präzise Serviceentscheidungen ohne Rätselraten. Wenn ein kostengünstiges Verschleißteil den Ausbau einer hochwertigen Baugruppe erfordert, ist die Konstruktion nicht ausreichend wartungsfreundlich.
Kostenoptimierung und Materialauswahl
Materialkosten und Leistungsanforderungen in Einklang bringen
Leichte Verbundwerkstoffe reduzieren Gewicht und Energieverbrauch. Hochfeste Legierungen wie Titan und Aluminium eignen sich für tragende Bauteile. Moderne Polymere werden für Gehäuse und nichttragende Teile verwendet. Hybridsysteme kombinieren Metalle für hochbelastete Bereiche mit Verbundwerkstoffen für gewichtssensible Abschnitte. Auch die regionale Nachfrage spielt eine Rolle. Asiatische Märkte legen Wert auf die Kosten, während nordamerikanische Märkte den Fokus auf die Leistung legen.
Abfallminimierung durch endkonturnahe Fertigungsprozesse
Fertigungsverfahren mit endkonturnaher Form reduzieren Ausschuss. DMLS und 3D-Druck fertigen Bauteile nahezu in Endform. Das verringert Materialverbrauch und Bearbeitungszeit. Die Prinzipien der fertigungsgerechten Konstruktion leiten diese Entscheidungen. Sie helfen, enge Toleranzen mit den Produktionskosten in Einklang zu bringen. Gutes Design hält enge Toleranzen dort ein, wo sie wichtig sind, und lockert sie an anderen Stellen.
Kundenspezifische vs. standardmäßige Komponenten für Pflegeroboter
Für jede Komponente Ihres Pflegeroboters müssen Sie eine Entscheidung treffen. Entwerfen Sie ein individuelles Bauteil? Oder entscheiden Sie sich für ein Standardprodukt ? Ihr Zeitplan, Ihr Budget und die endgültige Leistung hängen von dieser Entscheidung ab.
Wann sollte man sich für eine Sonderanfertigung entscheiden?
Einzigartige Geometrien, geschützte Designs oder enge Toleranzen
Manche Teile sind einfach in keinem Katalog zu finden. Vielleicht benötigt Ihr Roboterarm eine spezielle Halterung. Vielleicht hat Ihr Endeffektor eine Form, die mit keinem Standardteil kompatibel ist. Vielleicht benötigen Sie für ein wichtiges Gelenk enge Toleranzen – plus/minus 0.005 mm –, die Standardlager nicht gewährleisten können. In solchen Fällen ist die Sonderanfertigung die einzige Option. Mit maßgefertigten Präzisionsteilen haben Sie die volle Kontrolle über alle Abmessungen und Materialien. Sie erhalten genau das, was Ihre Konstruktion erfordert. Die Sonderanfertigung schützt zudem Ihr geistiges Eigentum. Standardteile würden Ihre Konstruktionsweise der Konkurrenz offenbaren. Sonderanfertigungen hingegen schützen Ihre Ideen innerhalb Ihres Unternehmens.
Großserienfertigung mit Spezialwerkzeugen
Die Produktionsmenge verändert die Kostenrechnung erheblich. Bei kleinen Stückzahlen ist die CNC-Bearbeitung eine gute Lösung. Unternehmen wie NOBLE bieten diese Dienstleistungen für Prototypen an. Sobald jedoch Tausende identischer Komponenten für Pflegeroboter benötigt werden, ändert sich die Kostenstruktur durch Spritzguss. Die Werkzeugkosten sind anfangs hoch. Die Stückkosten sinken bei größeren Stückzahlen schnell. Spezielle Werkzeuge amortisieren sich mit der Zeit. Jedes Teil ist identisch. Diese Konsistenz ist entscheidend für sicherheitskritische Komponenten von Pflegerobotern, die in jedem Zyklus gleich funktionieren müssen.
Nutzung von Standardkomponenten für eine schnellere Entwicklung
Lager, Befestigungselemente und Sensorgehäuse
Standardkomponenten sparen Monate Entwicklungszeit. Lager, Befestigungselemente und Sensorgehäuse sind bereits in Tausenden von Größen erhältlich. Sie wählen einfach aus einem Katalog. Moderne Sensorlager liefern Echtzeitdaten zu Belastung und Verschleiß. Ein großer Automobilhersteller konnte seine Wartungskosten nach dem Einsatz von Sensorlagern um 25 % senken. SKF und Schaeffler reduzierten Ausfallzeiten durch ihre Systeme um bis zu 30 %. Diese Daten helfen Ihnen, intelligentere Komponenten für Pflegeroboter zu entwickeln. Konfigurierbare Standardkomponenten reduzieren den Entwicklungsaufwand erheblich. Standardlager und -wellen eliminieren die Werkzeugkosten vollständig. Sie ermöglichen schnelles Testen und Iterieren während der Prototypenentwicklung.
Reduzierung der Vorlaufzeit und der Anfangsinvestition
Bei einem schnellen Markteintritt ist die Lieferzeit entscheidend. Ein Standardlager ist innerhalb weniger Tage lieferbar. Eine kundenspezifische Komponente benötigt Wochen oder Monate. Sie sparen Entwicklungszeit, Wartezeiten für Werkzeuge und Testzyklen. Ihre Anfangsinvestition bleibt geringer. Sie bringen einen minimal funktionsfähigen Roboter auf den Markt, testen ihn im Feld und rüsten ihn später auf. Standardteile basieren auf bewährten Konstruktionen, die bereits von anderen validiert wurden. Das reduziert Ihr technisches Risiko erheblich.
Leistung, Lieferzeit und Budget in Einklang bringen
Entscheidungsmatrix für hybride Ansätze
Die meisten erfolgreichen Roboter nutzen eine intelligente Kombination. Kritische Strukturbauteile können kundenspezifisch gefertigt werden. Lager und Befestigungselemente bleiben Standardkomponenten . Dieser Hybridansatz vereint die Vorteile beider Welten: Sie erhalten kundenspezifische Präzision dort, wo Genauigkeit am wichtigsten ist, und sparen Kosten durch Standardteile, wo diese ausreichen. Eine einfache Entscheidungsmatrix hilft Ihnen bei der Auswahl.
- Wenn das Teil ein geschütztes Design aufweist oder Anforderungen hat enge Toleranzen, gehen Sie auf benutzerdefiniert
- Wenn das Teil Standardgröße und -funktion hat, dann los! ab Lager
Diese Ausgewogenheit hilft Ihnen, Ihr Budget im Griff zu behalten. Die Dienstleistungen von NOBLE unterstützen diesen hybriden Ansatz optimal. Die Abteilung Smart Manufacturing bietet neben der Standard-Blechbearbeitung auch kundenspezifisches Spritzgießen an. So entwickeln Sie Ihre kundenspezifischen Komponenten und Standardteile unter einem Dach.
Validierung von Standardbauteilen hinsichtlich Last- und Sicherheitsanforderungen
Ein Standardlager mag auf dem Papier geeignet erscheinen. Sie müssen es jedoch unter Ihren spezifischen Lastbedingungen validieren. Prüfen Sie die Nennlast, die zulässige Drehzahl und den Temperaturbereich. Führen Sie eine Sicherheitsfaktoranalyse für Ihre Anwendung durch. Stellen Sie sicher, dass das Bauteil der Norm ISO 13485 oder IEC 60601 entspricht, wenn es in einem Medizinroboter eingesetzt wird. Gehen Sie niemals davon aus, dass ein Katalogteil Ihren Anforderungen genügt, nur weil es optisch passt. Testen Sie es unter realen Betriebsbedingungen. Besteht es den Test, sparen Sie Zeit und Geld. Schlägt es fehl, überarbeiten Sie die Konstruktion und lassen Sie das Lager individuell anfertigen. Diese Balance – individuell angepasst, wo es darauf ankommt, und Standardlager, wo es nicht nötig ist – ist der schnellste Weg zu einem zuverlässigen Pflegeroboter.
Zusammenarbeit mit NOBLE für Komponenten für Pflegeroboter

Komplette Metall- und Kunststoffverarbeitung
CNC-Bearbeitung, Spritzguss und Blechbearbeitung
NOBLE fertigt alle Komponenten für Pflegeroboter aus Metall und Kunststoff aus einer Hand. Die CNC-Bearbeitung ermöglicht die erforderlichen engen Toleranzen für Gelenke und Halterungen. Spritzguss deckt Ihren Bedarf an Gehäusen und Abdeckungen bei größeren Stückzahlen ab. Die Blechbearbeitung fertigt robuste Chassis und Tragrahmen. Sie müssen nicht mit drei verschiedenen Lieferanten koordinieren oder nach fehlenden Teilen suchen. Ein einziges Team übernimmt die gesamte Fertigung.
Umspritzen und DMLS für komplexe Baugruppen
Manche Bauteile erfordern mehrere Verfahren. Beim Umspritzen werden weiche Dichtungen mit starren Verbindungsstücken verbunden. DMLS druckt komplexe Metallformen, die sich nicht spanend bearbeiten lassen. NOBLE bietet diese Verfahren zusätzlich zu seinen Hauptdienstleistungen an. So erhalten Sie Ihre Mehrkomponenten-Baugruppe als fertige Einheit. Sie vermeiden Koordinationsprobleme und Lieferverzögerungen.
Qualitätszertifizierungen: ISO 9001:2015 und ISO 13485:2016
Strenges Qualitätsmanagement für sichere und zuverlässige Komponenten
NOBLE ist nach ISO 9001:2015 und ISO 13485:2016 zertifiziert. Die erste Norm deckt das allgemeine Qualitätsmanagement ab, die zweite gilt speziell für Medizinprodukte. Diese Qualitätszertifizierungen sind entscheidend, wenn Ihr Pflegeroboter Patienten berührt. Jeder Prozess folgt festgelegten Verfahren. Jedes Bauteil erfüllt denselben Standard – Charge für Charge.
Rückverfolgbarkeit und Dokumentation für Audits
Audits verlaufen reibungsloser, wenn Ihr Lieferant ordnungsgemäße Aufzeichnungen führt. NOBLE stellt im Rahmen seiner Qualitätsdienstleistungen die Dokumentation für Konformität und Rückverfolgbarkeit bereit. Auch die PPAP- und APQP-Dokumentation wird von NOBLE übernommen. Sie erhalten die benötigten Materialzertifikate, Prüfberichte und Prozessaufzeichnungen. Diese Dokumentation schützt Sie bei behördlichen Prüfungen.
Komplettservice von der Konstruktion bis zur Montage
Technische Überprüfung für DFM und DFA
Gutes Design für die Fertigung beginnt früh. Das Ingenieurteam von NOBLE prüft Ihre Zeichnungen, bevor das Metall geschnitten wird. Sie weisen auf Merkmale hin, die die Kosten erhöhen oder zu Fehlern führen können. Ihre CAE-Zusammenarbeit umfasst Toleranzanalysen und Montageprüfungen. Sie erkennen Probleme am Bildschirm, nicht in der Fertigung.
Prototyping, Produktion und finale Integration unter einem Dach
NOBLE begleitet Sie von der ersten Idee bis zum fertigen Produkt. Die Engineering-Leistungen umfassen Produkt- und Systemdesign, 3D-Modellierung und digitale Zwillinge. Im Bereich Fertigung übernimmt NOBLE CNC-Programmierung, Werkzeugbau, Vorrichtungen und Prozessplanung. Die Qualitätssicherung beinhaltet CMM-Programmierung, Scannen und Messtechnik. Dieses Komplettpaket sorgt für einen reibungslosen Ablauf Ihres Robotikprojekts. Sie erhalten einen einzigen Partner für Prototyping, Produktion und Integration. Das spart Zeit und gewährleistet konsistente Robotersysteme von Anfang bis Ende.
Die Auswahl von Methoden und Materialien für Komponenten von Pflegerobotern erfordert ein ausgewogenes Verhältnis von Sicherheit, Präzision, Langlebigkeit und Kosten. Es gibt keine Universallösung. Eine Kombination beider Ansätze ist meist optimal. Für kritische Verbindungen und Rahmenkonstruktionen, bei denen enge Toleranzen entscheidend sind, empfiehlt sich eine individuelle Anfertigung. Standardlager, Befestigungselemente und Sensorgehäuse sparen Zeit und Kosten. Diese Kombination bietet Präzision, wo es darauf ankommt, und Kosteneinsparungen, wo weniger wichtig. Zudem verkürzen Sie Lieferzeiten und senken Ihre Vorlaufkosten. Bereit für den nächsten Schritt? Sprechen Sie mit den Ingenieuren von NOBLE für eine Designprüfung. Sie unterstützen Sie dabei, die Vorteile von Sonderanfertigungen und Standardlösungen optimal zu kombinieren. Fordern Sie noch heute ein Angebot an und lassen Sie Ihre Komponenten für den Pflegeroboter professionell fertigen.
Häufig gestellte Fragen zu Komponenten von Pflegerobotern
Welche Toleranzen müssen die Komponenten von Pflegerobotern für bewegliche Gelenke aufweisen?
Die Präzision der Gelenke bestimmt die Genauigkeit des Roboters. Die meisten Gelenke erfordern Toleranzen von ± 0.01 mm, was der Güteklasse IT5 oder IT6 entspricht. Die Oberflächenrauheit sollte unter Ra 0.8 µm liegen. Die Fünf-Achs-Bearbeitung ermöglicht Toleranzen von ± 0.005 bis 0.01 mm. Lagerbohrungen verwenden Passungen der Güteklassen H6 oder H7. Diese Werte gewährleisten eine gleichmäßige und wiederholgenaue Bewegung.
Welche Metalle eignen sich am besten für strukturelle Komponenten von Pflegerobotern?
Edelstahl 17-4 PH und Ti-6Al-4V sind die besten Optionen. Im H900-Zustand erreicht 17-4 PH eine Zugfestigkeit von 1275 MPa und eine Härte von 38 HRC. Ti-6Al-4V hat einen niedrigeren Elastizitätsmodul von 110 GPa und eine maximale Einsatztemperatur von 315 °C. Beide eignen sich gut für die CNC-Bearbeitung und das DMLS-Verfahren.
Warum ist Biokompatibilität bei Komponenten von Pflegerobotern wichtig?
Alle Teile, die mit einem Patienten in Berührung kommen, dürfen keine unerwünschten Reaktionen hervorrufen. Edelstahl 17-4 PH und Ti-6Al-4V bestehen beide Biokompatibilitätstests. Sie überstehen auch wiederholte Sterilisationen ohne Festigkeitsverlust. Medizinische Kunststoffe wie ABS und Polycarbonat erfüllen dieselben Anforderungen für Gehäuse und Abdeckungen.
Wann sollte ich Spritzguss der CNC-Bearbeitung vorziehen?
Die Stückzahl ist entscheidend. CNC-Bearbeitung eignet sich gut für Prototypen und Kleinserien. Spritzguss ist die beste Wahl, wenn Tausende identischer Kunststoffteile benötigt werden. Die Werkzeugkosten sind zwar zunächst hoch, sinken aber bei größeren Stückzahlen schnell. Zudem sind Schnappverbindungen und Befestigungszapfen direkt in die Form integriert.
Was unterscheidet Bauteile von Flüssigkeitshandhabungsrobotern von anderen Komponenten?
Diese Teile kommen mit Flüssigkeiten in Berührung und müssen daher dicht und korrosionsbeständig sein. PTFE ist gegenüber nahezu allen Chemikalien beständig, weist jedoch eine geringe Zugfestigkeit auf. PEEK behält seine Form unter Druck. Edelstahl 316L ist beständig gegen Chloride und Salze. Laserschweißen und Umspritzen gewährleisten saubere und leckagefreie Flüssigkeitswege.
Woran erkenne ich, ob ein handelsübliches Ersatzteil sicher funktionieren wird?
Gehen Sie niemals davon aus, dass ein Katalogteil Ihren Anforderungen entspricht, nur weil es passt. Prüfen Sie die Nennlast, die zulässige Höchstgeschwindigkeit und den Temperaturbereich. Führen Sie eine Sicherheitsfaktoranalyse für Ihre Anwendung durch. Stellen Sie sicher, dass das Teil der Norm ISO 13485 oder IEC 60601 entspricht, falls es in einem Medizinroboter eingesetzt wird. Testen Sie es unter realen Bedingungen.
Welche Zertifizierungen sollte ein Zulieferer von Komponenten für Pflegeroboter besitzen?
Achten Sie auf die Normen ISO 9001:2015 und ISO 13485:2016. Die erste Norm deckt das allgemeine Qualitätsmanagement ab. Die zweite gilt speziell für Medizinprodukte. Zusammen umfassen sie schriftliche Verfahren, Chargenkonsistenz und die Rückverfolgbarkeitsdokumentation, die Sie bei behördlichen Audits benötigen.
Kann ein einziger Lieferant sowohl kundenspezifische als auch Standardkomponenten für Pflegeroboter liefern?
Ja, und das spart Zeit. Ein hybrider Ansatz ist optimal: Sonderanfertigungen für kritische Verbindungen und Rahmen, ansonsten Standardlager und Befestigungselemente. NOBLE bietet all dies aus einer Hand mit CNC-Bearbeitung, Spritzguss, Blechbearbeitung, Umspritzen und DMLS. So vermeiden Sie die Koordination mehrerer Lieferanten.






