
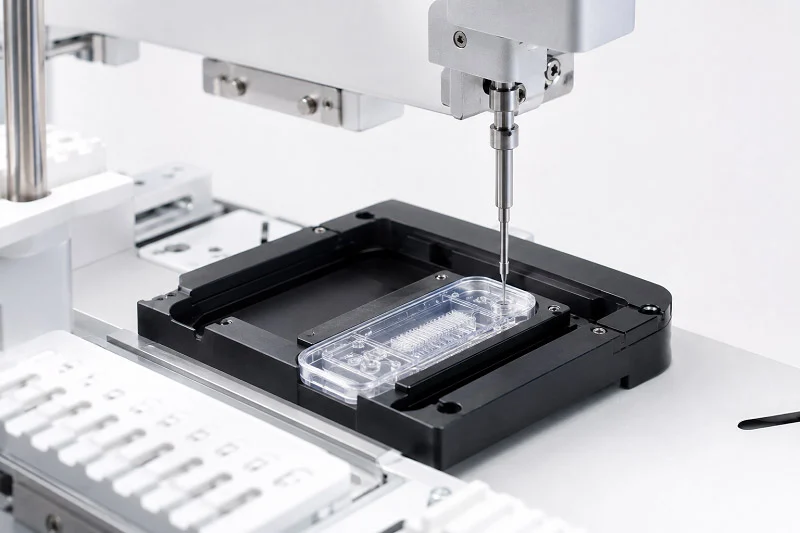
Lab-on-a-Chip-Komponenten sind winzige Geräte, die vollständige Laborfunktionen auf einem einzigen Chip integrieren. Die gewählten Materialien und Fertigungsmethoden beeinflussen Leistung, Kosten und Skalierbarkeit. Welche Kombination ist also optimal für Ihre Anwendung? Diese Frage leitet jede Entscheidung, vom Prototyping bis zur Serienproduktion.
Der Markt verdeutlicht die Bedeutung dieser Entwicklung. Laut Spherical Insights erreichte der weltweite Markt für Lab-on-a-Chip-Geräte im Jahr 2024 ein Volumen von rund 6.01 Milliarden US-Dollar, während Grand View Research einen Wert von etwa 6.61 Milliarden US-Dollar angibt. Market.us prognostiziert für den Zeitraum von 2023 bis 2033 ein weiterhin steigendes Wachstum mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 9.5 %.
Wägen Sie Ihre Kompromisse sorgfältig ab. Die richtige Fertigungsmethode kann die Produktentwicklung beschleunigen.
Eine ungeeignete Materialwahl kann ein vielversprechendes Lab-on-a-Chip-Projekt verlangsamen.
Materialien für Lab-on-Chip-Komponenten
Die Materialauswahl für Lab-on-a-Chip-Komponenten erfordert einen Kompromiss. Kosten und Präzision, Flexibilität und chemische Beständigkeit müssen gegeneinander abgewogen werden. Jede Entscheidung beeinflusst den Fertigungsprozess und die Funktionsfähigkeit des fertigen Geräts.
Polymere: Flexibilität und Kosteneffizienz in der Mikrofluidik
Polymere sind aus gutem Grund die erste Wahl für die Mikrofluidik. Sie sind kostengünstig, einfach zu formen und eignen sich hervorragend für die schnelle Prototypenerstellung.
Gängige Polymere (PDMS, PMMA, COC, PC)
PDMS (Polydimethylsiloxan) ist das bevorzugte Material in Forschungslaboren. PMMA, COC und PC sind Thermoplaste, die sich besonders für die Produktion eignen. Jedes dieser Materialien bietet spezifische Vorteile für mikrofluidische Anwendungen.
Vorteile
| Low Cost | Polymermaterialien sind wesentlich günstiger als Glas oder Silizium. Dies ist wichtig, wenn man vermehrt Lab-on-a-Chip-Komponenten herstellt. |
| Einfaches Prototyping | Mit PDMS können Sie innerhalb weniger Stunden vom Design zum funktionsfähigen Chip gelangen. Diese Geschwindigkeit verändert das Tempo Ihrer Forschung grundlegend. |
| Optische Klarheit | Die meisten Polymere ermöglichen den Blick in die Kanäle hinein. Dies ist entscheidend für die Bildgebung und optische Detektion. |
Einschränkungen
| Gasdurchlässigkeit | PDMS ist gasdurchlässig. Dies ist ideal für die Zellkultur, verursacht aber Probleme bei druckgetriebenen Strömungen. |
| Eingeschränkte Lösungsmittelbeständigkeit | Viele Polymere quellen auf oder zersetzen sich, wenn sie mit organischen Lösungsmitteln in Kontakt kommen. Dies schränkt die Auswahl an anwendbaren chemischen Substanzen ein. |
Glas und Silizium: Hohe Präzision und Chemikalienbeständigkeit
Glas und Silizium bieten den gegenteiligen Kompromiss. Man erhält Präzision und Festigkeit, muss aber mehr bezahlen und mehr Arbeit investieren.
Substrat- und Kanalherstellung
Die Fertigungsmethoden für Glas und Silizium stammen aus der Halbleiterverarbeitung. Kanäle werden mittels Fotolithografie, Ätzen und Bonden erzeugt. Bei transparenten Materialien wie Glas erzeugt die UV-Pikosekundenlaser-Mikrobearbeitung bei 355 nm nur sehr wenige Mikrorisse und ermöglicht Kantenqualitäten im Submikrometerbereich. Die Femtosekundenlaser-Mikrobearbeitung, die mit ultrakurzen Pulsen im Bereich von 10⁻¹⁵ s arbeitet, ermöglicht hochpräzise, maskenlose Bearbeitung mit sehr kleinen Wärmeeinflusszonen und erreicht Strukturgrößen im Submikrometerbereich. Dadurch eignet sie sich hervorragend für die 3D-Fertigung mikrooptischer und mikrofluidischer Bauelemente.
Vorteile
| Thermische Stabilität | Glas und Silikon halten hohen Temperaturen stand, ohne ihre Form zu verändern. Das eröffnet Möglichkeiten für thermische Zyklen und Sterilisation. |
| Trägheit | Diese Materialien sind gegenüber den meisten Chemikalien beständig. Ihr Gerät gibt keine Stoffe an die Proben ab und reagiert nicht mit ihnen. |
| Etablierte Mikrofertigung | Langjährige Halbleiterforschung liefert Ihnen bewährte Methoden. Sie fangen nicht bei null an. |
Einschränkungen
| Höhere Kosten | Die Material- und Verarbeitungskosten sind deutlich höher als bei Polymeren. Das rächt sich bei der Herstellung großer Mengen. |
| Komplexere Verarbeitung und Sprödigkeit | Silizium ist spröde und kann unter Belastung brechen. Glas erfordert beim Kleben und Vereinzeln sorgfältige Handhabung. |
Papier, Keramik und Hydrogele für Lab-on-a-Chip-Komponenten
Nicht für jede Anwendung wird ein Chip aus Kunststoff oder Glas benötigt. Papier, Keramik und Hydrogele lösen jeweils ihre eigenen Probleme.
Papierbasierte Mikrofluidik für kostengünstige Diagnostik
Papierbasierte Testgeräte sind heute ein wichtiges Instrument für die patientennahe Diagnostik. Sie sind robust und im Vergleich zu mikrofluidischen Systemen einfach anzuwenden. Schwangerschaftstests für den Heimgebrauch sind hierfür ein klassisches Beispiel. Forscher haben zudem einen schnellen Point-of-Care-Test zur Nukleinsäureamplifikation entwickelt, der Probenvorbereitung und Amplifikation mittels Elektrokinetik auf Papiersubstraten kombiniert. Dieser Test nutzt simultane Isotachophorese und Rekombinase-Polymerase-Amplifikation, um Zielnukleinsäuren aus Serum und Vollblut in weniger als 20 Minuten und mit kostengünstigen Materialien zu extrahieren, zu amplifizieren und nachzuweisen. Dadurch eignet er sich zur Erkennung von Infektionskrankheiten und zur Verfolgung von Virusinfektionen in ressourcenarmen Gebieten.
| Anwendungsbereich | Spezifische Beispiele |
| Lateral-Flow-Immunoassays | Schwangerschaftstests zu Hause |
| Nukleinsäureamplifikationstests | Schneller POC-NAAT für Infektionskrankheiten |
| Körperflüssigkeitsanalyse | Urin, Speichel, Blut, Tränen |
| Frühzeitige Krankheitsdiagnose | Trockenes Auge, akuter Myokardinfarkt |
| Integrierte Biomarker-Detektion | CEA und AFP im Serum mittels FICA-μPADs |
Keramiken und Hydrogele für spezifische Bioanwendungen
Hydrogele eignen sich besonders gut für körperverträgliche Umgebungen. Sie nutzen natürliche extrazelluläre Matrixproteine wie Kollagen, Fibrin, Hyaluronsäure, Matrigel, Fibronektin, Agarose und PEG-Diacrylat, um die Mikroumgebung in vivo nachzubilden. 3D-Strukturen in Matrigel, Kollagen Typ I, Gelatine und Alginat steigerten die Zellvitalität und reduzierten die Dedifferenzierung. Mikrofluidische 3D-Kulturen von Hepatozyten blieben vier Wochen lang funktionsfähig. Die Kokultur mit Feederzellen in Alginat hielt bis zu drei Monate an und führte zu verbesserten Leberfunktionen wie Albuminsekretion und Harnstoffsynthese. Pankreatische Beta-Zellen in PEG-basierten Hydrogelen zeigten eine von 20 % auf 90 % steigende Vitalität. Die Zellen vernetzten sich über E-Cadherin-Verbindungen und setzten die Insulinsekretion fort. Es bestehen jedoch weiterhin Bedenken, ob ausreichend körperverträgliche Materialien verfügbar sind und ob mikrofluidische Zellkulturen lange genug überleben können, um klinisch relevante Ergebnisse zu liefern.
Hybridmaterialsysteme erweitern diese Grenzen noch weiter. Ein PDMS/PC/Glas-Stack mit vier in Mikrokanälen platzierten Elektroden ermöglicht die direkte TEER-Messung und ahmt die Blut-Hirn-Schranke für Organ-on-a-Chip-Anwendungen nach. Ein PDMS/Polyestermembran/Glas-Aufbau nutzt eine poröse Membran als Zellschicht mit zwei separaten Schichten für die Kokultur von Darmepithel- und Leberzellen. Mehrschichtige PDMS/Glas/poröse Membran/PMMA-Konstruktionen verbinden fünf PDMS-Schichten mittels Schrauben und Plasmabonden. 3D-druckbare PDMS-Methacrylat-Makromere werden mittels Stereolithographie mit 385 nm UV-Licht hergestellt und behalten ihre optische Transparenz, Gasdurchlässigkeit, Elastizität und Biokompatibilität. Thermoplastbasierte Systeme (PS, PC, COC) basieren auf Laserablation, Spritzguss, Formpressen und Heißprägen, um kostengünstig, bioinert und mit geringer Eigenfluoreszenz zu sein.
Oberflächenchemie und Biokompatibilität sind die entscheidenden Faktoren für all diese Entscheidungen. Ein Material kann zwar eine hohe Dimensionsstabilität aufweisen, aber dennoch versagen, wenn Proteine daran haften bleiben oder Zellen nicht wachsen können. Testen Sie Ihr Material daher immer mit einer realen Probe, bevor Sie mit der Produktion beginnen.
Fertigungsprozesse für Lab-on-Chip-Komponenten
Die Auswahl der richtigen Materialien ist nur ein Teil der Aufgabe. Sie müssen auch zu funktionierenden Systemen verarbeitet werden. Das gewählte Herstellungsverfahren beeinflusst die Produktionsdauer und die Qualität des Bauteils. Manche Methoden eignen sich hervorragend für schnelle Prototypen, andere ermöglichen die kostengünstige Fertigung großer Stückzahlen. Im Folgenden werden die wichtigsten Techniken der Mikrofluidik-Chip-Herstellung vorgestellt. Diese Techniken decken ein breites Anwendungsspektrum ab.
Formgebungsverfahren: Spritzguss, Heißprägung und Kaltguss
Spritzgießverfahren übertragen ein Urmodell auf ein Polymersubstrat. Sie sind die erste Wahl für die Serienfertigung gleichartiger Teile. Die Wahl des Herstellungsverfahrens hängt von Ihren Produktionszielen ab. Die verwendeten Materialien müssen beim Erhitzen gut fließen. Gängige Materialien sind Thermoplaste wie PMMA und COC. Die Chipkonstruktion beeinflusst die Komplexität der benötigten Werkzeuge.
Zykluszeiten, Werkzeugkosten und Replikationsgenauigkeit
Spritzgießen ist ein schnelles Verfahren. Geschmolzenes thermoplastisches Material wird in eine Stahlform gepresst. Jeder Zyklus ist in Sekundenschnelle abgeschlossen. Die Anschaffungskosten sind hoch – eine gute Form kostet Zehntausende von Dollar, komplexe Formen sogar über 100,000 Dollar. Diese Kosten verteilen sich jedoch auf jedes einzelne Bauteil. Bei der Massenproduktion sinken die Materialkosten pro Bauteil auf wenige Cent. Deshalb ist Spritzgießen die kostengünstigste Methode für die Herstellung von Tausenden bis Millionen von Einheiten.
Heißprägen liegt im Mittelfeld. Dabei wird eine erhitzte Form in eine Polymerplatte gepresst. Der Aufbau ist einfacher. Die Zykluszeiten sind länger und der Prozess weniger automatisiert. Die Anfangskosten sind moderat. Heißprägen eignet sich gut für mittlere Stückzahlen – Hunderte bis wenige Tausend Lab-on-a-Chip-Komponenten.
Für die Herstellung kleinerer Mengen von elastomeren Materialien wie PDMS werden Gießverfahren mit einer Masterform eingesetzt. Dieses Verfahren ist für kleine Chargen einfach.
| Methodik | Kosten im Voraus | Stückkosten bei hohem Volumen | Zykluszeit |
| Spritzguss | Hoch (10 $ – 100 $+) | Sehr niedrig (Cent bis Dollar) | Sekunden pro Zyklus |
| Heißprägung | Moderat | Niedrig bis mäßig | Länger als eine Injektion |
Geeignete Materialien (Thermoplaste, PDMS) und typische Geometrien
Spritzgießen und Heißprägen eignen sich am besten für Thermoplaste wie PMMA, COC, PC und PS. Diese Materialien fließen unter Hitzeeinwirkung gut und bilden feinste Details hochpräzise ab. Viele Materialien sind für die mikrofluidische Fertigung geeignet. Gängige Formen sind gerade Kanäle, Serpentinenmischer und Tropfengeneratoren. Die Geometrie des mikrofluidischen Chips beeinflusst den Flüssigkeitsfluss. PDMS ist besonders für Gießverfahren geeignet und ermöglicht die Reproduktion von Strukturen bis hinunter zu wenigen Mikrometern. Jedes Material bietet spezifische Vorteile für die Fertigung mikrofluidischer Chips.
Prototyping-Methoden: Softlithographie, 3D Druckund Direktbearbeitung
Bei der Entwicklung eines Designs sind teure Formen unerwünscht. Prototyping-Methoden ermöglichen es, Ideen schnell und kostengünstig zu testen. Die Weichlithografie ist eine Schlüsseltechnik für die frühen Entwicklungsphasen der mikrofluidischen Geräteherstellung.
Weiche Lithographie mit PDMS für schnelle Iterationen in der Forschung und Entwicklung
Die Softlithografie ist das klassische Verfahren für Lab-on-a-Chip-Systeme. Man beginnt mit einem Silizium-Master, der mittels Fotolithografie hergestellt wird. Anschließend wird PDMS darauf gegossen, die ausgehärtete Schicht abgezogen, Löcher gestanzt und das Master mit Glas verbunden. Der gesamte Prozess dauert ein bis zwei Tage. Diese Geschwindigkeit macht die Softlithografie ideal für schnelle Iterationen. Tritt ein Problem auf? Dann wird die CAD-Datei angepasst und ein neuer Chip gegossen.
PDMS ist nach wie vor beliebt, da es einfach zu handhaben ist. Es ist transparent, gasdurchlässig und biokompatibel. Der Nachteil liegt im hohen manuellen Arbeitsaufwand. Jeder Chip erfordert individuelle Bearbeitung, weshalb die Weichlithografie nicht für die Massenproduktion geeignet ist. Dennoch zählt die Weichlithografie zu den zugänglichsten Techniken in der Mikrofluidik-Chip-Herstellung.
Mikrofräsen, Laserablation und Laserbearbeitung für kundenspezifische Designs
Die Direktbearbeitung ermöglicht präzise Kontrolle. Beim Mikrofräsen werden mit winzigen Schneidwerkzeugen Kanäle in Polymer oder Metall gefräst. Es eignet sich gut für komplexe 3D-Formen und zur Herstellung von Gussformen.
Laserablation entfernt Material mit einem fokussierten Strahl. UV-Pikosekundenlaser mit einer Wellenlänge von 355 nm erzeugen Kanäle mit minimaler Mikrorissbildung und einer Kantenqualität im Submikrometerbereich. Femtosekundenlaser bearbeiten Materialien mit ultrakurzen Pulsen nahezu ohne thermische Schäden. Diese Verfahren kommen ohne Masken aus – der Weg vom CAD-Modell zum Chip erfolgt ohne Fotomasken.
Der 3D-Druck hat die Entwicklung mikrofluidischer Prototypen revolutioniert, indem er größere Designflexibilität und schnellere Ergebnisse ermöglicht. Forscher haben SLA-Drucker eingesetzt, um Formen für PDMS-Lab-on-a-Chip-Komponenten mit hochauflösenden Strukturen herzustellen. Andere 3D-Drucksysteme können abgedichtete Fluidikbauteile aus Materialien wie COC fertigen. Damit lassen sich Kanalformen realisieren, die mit Ätzverfahren nur schwer zu erreichen sind.
Chip-Bonding-Techniken für zuverlässige Abdichtung
Ein Chip benötigt eine dichte Abdichtung. Hierfür stehen verschiedene Verbindungstechniken zur Verfügung. Durch das Bonden wird die Kanalschicht mit einem Substrat verbunden, wodurch geschlossene Kanäle ohne Leckagen entstehen. Die geeignete Verbindungstechnik hängt von den verwendeten Materialien ab. Alle diese Materialien erfordern kompatible Bondverfahren. Der letzte Schritt bei der Herstellung mikrofluidischer Chips ist oft der kritischste.
Thermisches Verbinden, Kleben und anodisches Verbinden
Beim thermischen Bonden wird ein thermoplastischer Chip nahe seiner Glasübergangstemperatur erhitzt und unter Druck gesetzt. Die Schichten verschmelzen dadurch miteinander. Bei unkontrollierter Temperatur besteht die Gefahr einer Kanalverformung. Dieser Fertigungsschritt ist entscheidend für die Qualität.
Beim Kleben wird eine dünne Klebstoffschicht verwendet. UV-härtende Klebstoffe härten bei Raumtemperatur innerhalb von Sekunden aus. Die Herausforderung besteht darin, zu verhindern, dass Klebstoff in die Kanäle gelangt. Diese Klebetechniken finden in vielen mikrofluidischen Bauteilen Anwendung.
Beim anodischen Bonden wird Glas mit Silizium verbunden. Dabei wird bei erhöhter Temperatur eine hohe Spannung an die Grenzfläche angelegt. Die Verbindung ist stark, hermetisch und dauerhaft. Dieses Verfahren stammt aus der Halbleiterfertigung. Jedes Bondverfahren eignet sich für unterschiedliche mikrofluidische Anwendungen.
Kompatibilität mit verschiedenen Materialpaaren
Das Verbindungsverfahren muss zu Ihren Materialien passen. PDMS verbindet sich nach einer Sauerstoffplasma-Behandlung mit Glas oder mit sich selbst. Thermoplaste verbinden sich thermisch oder durch Lösungsmittel. Glas und Silizium verbinden sich anodisch. Für Hybridsysteme – beispielsweise eine PDMS-Schicht auf Glas – eignen sich Plasmabonden oder ein dünner Klebstoff.
Die Integration mehrerer Materialien gewinnt zunehmend an Bedeutung. Neue Anwendungen in der Diagnostik und der Wirkstofffreisetzung kombinieren Polymere, Glas und poröse Membranen in einem Chip. Jedes Materialpaar erfordert eine eigene Verbindungsstrategie. Wird diese nicht korrekt angewendet, ist der Chip undicht. Gelingt dies, hält die Verbindung über die gesamte Lebensdauer des Geräts. Die richtige Materialauswahl ist entscheidend für den gesamten Herstellungsprozess.
Entwurf von Lab-on-Chip-Komponenten
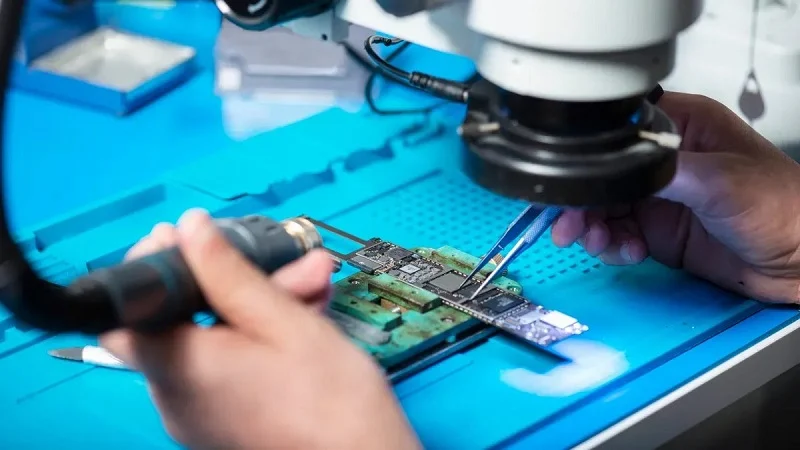
Gutes Design entscheidet darüber, ob Ihre Lab-on-a-Chip-Komponenten in der Praxis funktionieren. Geometrie, Sensorplatzierung und Kosten stehen in einem Wechselspiel gegeneinander. Man kann nicht alle Faktoren gleichzeitig optimieren.
Geometrie mikrofluidischer Kanäle und Flüssigkeitsströmung
Die Kanalform bestimmt den gesamten Strömungsverlauf. Draufsicht, Querschnitt und Längsprofil legen den Strömungsweg fest. Ein kleinerer Querschnitt führt zu einem schnellen Druckaufbau, wobei der Zusammenhang aufgrund von Grenzschichteffekten nicht linear ist. Die Kanallänge beeinflusst den Druck. Die Durchflussrate folgt demselben linearen Gesetz.
Seitenverhältnis, Kurven und Toträume
Tiefe, schmale Kanäle verhalten sich anders als flache, breite. Scharfe Kurven erzeugen Totzonen, in denen sich Flüssigkeit staut. Diese Ansammlungen beeinträchtigen die Durchmischung und führen zu Probenverlusten. Auch der Entformungswinkel ist wichtig, da er die Geradheit der Wände nach der Fertigung bestimmt. Durch die Anordnung der Kanäle von breit nach schmal wird eine gleichmäßige Strömungsverteilung erreicht.
Auswirkungen auf Mischung, Reaktionskinetik und Trenneffizienz
Längere Kanäle erhöhen den Druck; eine Verkürzung der Kanallänge senkt ihn entsprechend. Eine zweilagige Form mit größerem Querschnitt abseits der Verbindungsstelle kann den Einlassdruck deutlich reduzieren. Diese Vorteile sind für die Reaktionskinetik und die Trennung von Bedeutung. Entwickler mikrofluidischer Geräte wägen diese Kompromisse während der Chipfertigung ständig ab.
Integration von Sensoren und Elektroden
Das Einsetzen von Elektroden klingt einfach, bis man es selbst versucht. Schnell treten mehrere Probleme auf:
- Durch Drahtbonden und Lötperlen entstehen Oberflächenunebenheiten, die der für mikrofluidische Kanäle erforderlichen glatten Oberfläche entgegenwirken.
- CMOS-Lab-on-Chip-Komponenten benötigen nur wenige Quadratmillimeter, während Kanäle, Ventile und Pumpen deutlich mehr Platz brauchen.
- Fehler bei der Platzierungsregistrierung verursachen Leckagen, und seitliche Verschiebungen sind schwer zu kontrollieren.
- Eine Auf- und Abwärtsbewegung zwischen Chip und Träger kann sowohl den elektrischen als auch den fluidischen Fluss unterbrechen.
- Die leckagefreie Verbindung von CMOS-Chips mit mikrofluidischen Strukturen stellt nach wie vor eine große Herausforderung dar.
- Die Fluidverbindungen zwischen Außenwelt und Chip müssen zuverlässig abdichten.
Einbettungselektroden für die elektrochemische Detektion
Für die elektrochemische Detektion ist ein direkter Kontakt zwischen Probenflüssigkeit und Elektroden erforderlich. Dieser Kontakt erfordert eine ebene Oberfläche, die durch Kontaktnoppen beeinträchtigt wird. Die Platzierung von Kontaktflächen auf zwei gegenüberliegenden Seiten verbessert die Detektion zwar etwas, die Ausbeute bleibt jedoch gering.
Herausforderungen bei Ausrichtung und Verpackung
Präzise Ausrichtung ist für eine leckagefreie Integration unerlässlich. Serienfertigungsverfahren für mehrere Kanäle auf CMOS-Basis wurden bisher nicht beschrieben. Diese Herausforderungen bei der Gehäusefertigung beeinflussen die Herangehensweise an die Herstellung mikrofluidischer Bauelemente.
Skalierbarkeit und Kostenbeschränkungen
Die Kosten steigen nicht stetig, sondern stufenweise. Bei der Massenproduktion erfordert das Spritzgießen zwar eine erhebliche Vorabinvestition in die Form, die Materialkosten pro Stück sinken jedoch auf unter einen Dollar. Die Serienfertigung reduziert die Materialkosten auf unter einen Dollar pro Teil. Eine Kleinserienfertigung über einen Dienstleister kann deutlich teurer sein.
Prinzipien der fertigungsgerechten Konstruktion (DFM)
DFM bedeutet, für den tatsächlich genutzten Prozess zu konstruieren. Vermeiden Sie unnötig lange Kanäle. Halten Sie die Entformungswinkel konstant. Planen Sie die Verklebung frühzeitig, da Materialpaarungen Ihre Auswahlmöglichkeiten einschränken.
Ausgewogenheit zwischen Auflösung, Durchsatz und Stückkosten
Höhere Auflösung bedeutet in der Regel langsamere Zyklen und teurere Werkzeuge. Mikrofluidische Lab-on-a-Chip-Komponenten aus Polymer bieten im Gegenzug für Geschwindigkeit und niedrige Stückkosten eine geringere Maßgenauigkeit. Glas ermöglicht feinere Strukturen, jedoch einen geringeren Durchsatz. Jede Entscheidung bei der Herstellung mikrofluidischer Chips hängt von diesem Spannungsfeld ab. Diese Techniken finden Anwendung in der Diagnostik, der Medikamentenverabreichung und vielen anderen Bereichen. Die frühzeitige Abstimmung der Materialien auf die jeweiligen Anwendungen spart später Kosten. Diese Logik gilt für alle Arten von Lab-on-a-Chip-Systemen.
Skalierung der Fertigung von Lab-on-Chip-Komponenten
Die Skalierung verwandelt einen funktionierenden Prototyp in die Serienproduktion. Dieser Weg birgt viele Überraschungen. Betrachten wir die wichtigsten Entscheidungen genauer.
Forschung mit geringem Volumen vs. Produktion mit hohem Volumen
Der Übergang von wenigen Lab-on-a-Chip-Komponenten zu Tausenden verändert alles. Man benötigt andere Materialien, andere Werkzeuge und ein anderes Denkvermögen.
Wann man Prototyping-Methoden gegenüber Massenproduktionstechniken wählen sollte
Kleinserienverfahren wie die Weichlithografie eignen sich, wenn sich das Design häufig ändert. Ein neuer Chip lässt sich innerhalb eines Tages testen. Diese Geschwindigkeit ermöglicht es Forschern, schnell zu lernen. Weichlithografie ist jedoch nicht skalierbar. Jede Einheit muss manuell bearbeitet werden. Massenproduktionsverfahren wie Spritzguss eignen sich für feste Designs. Die Vorlaufkosten sind hoch. Prototypenwerkzeuge können Zehntausende von Dollar kosten. Mehrkavitätenwerkzeuge aus gehärtetem Stahl können 100,000 Dollar oder mehr kosten. Die Kosten pro Chip sinken bei hohen Stückzahlen schnell. Entscheidend ist, den richtigen Zeitpunkt für den Wechsel zu erkennen. Verwenden Sie von Anfang an handelsübliche Massenproduktionsmaterialien. Wenn Sie Prototypen mit PDMS erstellen, später aber Thermoplaste verwenden, müssen Sie das Design überarbeiten. Oberflächeneigenschaften, Gasdurchlässigkeit und Verbindungsmethoden unterscheiden sich. Legen Sie Ihre Materialwahl frühzeitig fest, um Nacharbeiten zu vermeiden.
Übergang von der Weichlithografie zum Spritzguss
Der Übergang braucht Zeit. Die Chipentwicklung umfasst mehrere Phasen und kann Jahre dauern. Die Fertigung in Zwischengrößen hilft, diese Lücke zu schließen. Mit Standardwerkzeugen oder Werkzeugen aus weichem Aluminium lassen sich Versuche im industriellen Maßstab durchführen, ohne teure Stahlformen anschaffen zu müssen. In dieser Phase werden versteckte Probleme sichtbar. Materialeigenschaften wie innere Spannungen oder Autofluoreszenz können durch den Spritzgießprozess beeinflusst werden und müssen daher bewertet werden. Das Erkennen dieser Probleme vor der Fertigung der endgültigen Werkzeuge spart Kosten. Ein Präzisionsfertiger mit Expertise in CNC-Bearbeitung und Spritzguss kann den Übergang vom Prototyp zur Serienproduktion unterstützen.
Abwägungen zwischen Auflösung, Kosten und Durchsatz
Kein einzelnes Material bietet alle Vorteile. Man tauscht eine Eigenschaft gegen eine andere. Die Kunst besteht darin, die richtige Wahl für den jeweiligen Anwendungsfall zu treffen.
Die Materialwahl beeinflusst die Merkmalsauflösung und die Zykluszeit.
Die Weichlithografie mit PDMS ermöglicht die Abbildung von Strukturen bis zu einer Feinheit von 10 µm. Das ist ideal für die Forschung. Für die Massenproduktion ist PDMS jedoch ungeeignet. Thermoplaste eignen sich gut für die Großserienfertigung, schränken aber die Auflösung im kleinen Maßstab ein. Glas und Silizium ermöglichen Submikrometer-Kanalabmessungen mit hoher Reproduzierbarkeit. Der Nachteil sind die Kosten. Glas und Silizium erfordern teure Anlagen und geschultes Fachpersonal.
Beispielhafte Kompromisse: Glas (hohe Auflösung, geringer Durchsatz) vs. Polymer (niedrigere Auflösung, hoher Durchsatz)
Glas ermöglicht feinste Strukturen. Kanäle mit einem Durchmesser von weniger als einem Mikrometer sind realisierbar. Die Herstellung erfolgt mittels Fotolithografie und unter Verwendung gefährlicher Chemikalien. Der Durchsatz bleibt gering. Die Kosten pro Chip bleiben hoch.
Polymerbasierte Lab-on-a-Chip-Komponenten bieten eine höhere Fertigungsgeschwindigkeit und damit eine geringere Auflösung. Spritzgussverfahren ermöglichen die Herstellung von Tausenden Einheiten pro Tag. Die Strukturen sind größer – üblicherweise im Bereich von mehreren zehn Mikrometern. Für viele mikrofluidische Anwendungen ist diese Auflösung ausreichend. Die geringeren Kosten erlauben die Fertigung von Einweg-Lab-on-a-Chip-Systemen.
Fallbeispiele in der Herstellung von mikrofluidischen Chips
Reale Projekte zur Herstellung mikrofluidischer Chips zeigen, wie sich diese Entscheidungen auswirken.
Point-of-Care-Diagnostik-Lab-on-Chip-Komponenten aus spritzgegossenen Thermoplasten
Ein Unternehmen, das einen Schnelltest zur Diagnose von Krankheiten entwickelt, entschied sich für spritzgegossene Thermoplaste. Der Chip musste kostengünstig genug für den Einmalgebrauch sein. Das Team legte das Material frühzeitig fest – COC, ein Thermoplast mit guter optischer Transparenz. Von Anfang an wurde der Chip für den Spritzguss konzipiert. Die anfänglichen Werkzeugkosten waren beträchtlich. Bei größeren Stückzahlen sanken die Kosten pro Chip unter einen Dollar. Das fertige Gerät eignet sich für patientennahe Diagnostik, bei der die Kosten eine entscheidende Rolle spielen. Dieser Ansatz zur Herstellung mikrofluidischer Chips ist für die Massenproduktion geeignet.
Forschungs-Lab-on-Chip-Komponenten unter Verwendung von PDMS und Glasverbindung
Ein Universitätslabor, das Zellverhalten erforscht, wählte einen anderen Weg. Sie mussten viele Designs schnell testen. Die PDMS-Weichlithografie ermöglichte ihnen schnelle Iterationen. Sie verbanden die PDMS-Schicht mithilfe von Sauerstoffplasma mit einem Objektträger. Die Lab-on-a-Chip-Komponenten waren transparent, gasdurchlässig und biokompatibel. Die Herstellung einer Charge dauerte einen Tag. Die Kosten pro Chip waren höher. Die Flexibilität war es jedoch wert. In der Forschung sind Geschwindigkeit und Iteration wichtiger als die Stückkosten. Dieses Verfahren zur Herstellung mikrofluidischer Chips eignet sich für Kleinserien.
Diese Beispiele verdeutlichen, dass unterschiedliche Anwendungen unterschiedliche Vorgehensweisen erfordern. Der richtige Fertigungsweg hängt von Ihren Anforderungen an Stückzahl, Budget und Leistung ab. Wenn Sie diese Abwägungen frühzeitig berücksichtigen, vermeiden Sie später kostspielige Fehler. Ob Sie einige wenige Forschungsprototypen oder Millionen von Produktionseinheiten benötigen – die Abstimmung Ihrer Fertigungsstrategie auf Ihre Ziele ist der Schlüssel zum Erfolg.
EDEL: Präzisionsfertigung für Lab-on-Chip-Komponenten

Der Übergang vom Prototyp zur Serienproduktion erfordert einen Partner, der beide Schritte beherrscht. Ein Hersteller mit Expertise in der Metall- und Kunststoffverarbeitung kann die Anforderungen der Lab-on-a-Chip-Fertigung erfüllen. Die Kombination verschiedener Methoden optimiert den gesamten Prozess der Mikrofluidik-Chip-Herstellung – vom Design bis zur Montage.
Umfassende Metall- und Kunststoffverarbeitungskapazitäten
CNC-Bearbeitung, Spritzgießenund Präzisionsstanzen
Bearbeitungsverfahren können die frühe Entwicklungsphase beschleunigen. Ein Mikrofräsverfahren beginnt mit einem CAD-Modell, erstellt Werkzeugwege und fertigt die Teile direkt. Es wird keine Urform benötigt.
Die maschinelle Bearbeitung erfordert keinen Reinraum und ist damit der Weichlithografie überlegen. Dies spart Zeit und Kosten bei der Mikrofluidik.
Zu den Bearbeitungsmöglichkeiten gehören Verfahren, die für Tropfengeneratoren und Mischkanäle geeignet sind. Die Materialwahl ist entscheidend: Thermoplaste wie PMMA, Polycarbonat und COC lassen sich sauber bearbeiten und behalten ihre optische Klarheit. Metalle wie Edelstahl, Aluminium und Titan sind langlebig und chemikalienbeständig.
| Medientyp | Vorteile | Oberflächenqualität |
| Thermoplaste (PMMA, PC, COC) | Saubere Schnitte, geringere Kosten, optische Klarheit | PMMA erzeugt spiegelähnliche Kanäle; COC weist eine geringe Autofluoreszenz auf. |
| Metalle (Stahl, Aluminium, Titan) | Langlebig, sterilisierbar, chemikalienbeständig | Muss zusätzlich poliert werden, um die Glätte des Kunststoffs zu erreichen. |
Ein hybrider Ansatz kombiniert 3D-Druck für komplexe Innengeometrien mit spanender Bearbeitung für enge Toleranzen und glatte Oberflächen. Spritzgießen eignet sich für hohe Stückzahlen, wobei gehärtete Stahlformen für lange Produktionsläufe geeignet sind. Die Stückkosten sinken bei der Serienfertigung deutlich. Diese Verfahren unterstützen eine Reihe von mikrofluidischen Lab-on-a-Chip-Komponenten.
Fachkompetenz in der Konstruktion mikrofluidischer Formen und der Mikrobearbeitung
Die Entwicklung von Formen für die Mikrofluidik erfordert Spezialkenntnisse. Die Formoberfläche muss feinste Strukturen in allen Kavitäten präzise wiedergeben.
Ein erfahrenes Team entwickelt Formen, die sich gleichmäßig füllen und sauber entformen lassen und über viele Zyklen hinweg halten. Dank ihrer Mikrobearbeitungstechnologie können Testformen direkt aus Metall gefertigt werden, was eine Designverifizierung vor der Skalierung auf Produktionswerkzeuge ermöglicht. Dies reduziert das Risiko beim Übergang vom Prototyp zur Serienproduktion.
Zertifizierungen und Qualitätssicherung
Zertifizierung für Qualitätsmanagement
Eine Qualitätsmanagement-Zertifizierung bedeutet, dass ein dokumentiertes Qualitätssystem vorhanden ist. Jeder Schritt folgt einem definierten Arbeitsablauf. Dies ist wichtig für die Herstellung von Mikrofluidik-Chips, da selbst kleinste Grate oder Formabweichungen die Kanalabdichtung beeinträchtigen können. Gleichbleibende Qualität führt zu hohen Produktionsausbeuten.
Zertifizierung für Anwendungen für medizinische Geräte
Für Lab-on-a-Chip-Geräte, die in der Diagnostik oder in klinischen Anwendungen eingesetzt werden, ist die Zertifizierung von Qualitätssicherungssystemen für Medizinprodukte von entscheidender Bedeutung. Sie umfasst Risikomanagement, Rückverfolgbarkeit und Prozesskontrollen.
Ein Komplettservice-Modell – von der Designunterstützung bis zur Montage – bietet einen zentralen Ansprechpartner für den gesamten Fertigungsprozess. Beratung zu Fertigungsmethoden, Materialien und Verbindungstechniken reduziert Kommunikationsfehler und beschleunigt die Produktentwicklung.
Kein Material und keine Herstellungsmethode eignet sich für alle Lab-on-a-Chip-Systeme. Die Materialwahl hängt von den Kosten, der Körperreaktion und der benötigten Anzahl an Lab-on-a-Chip-Komponenten ab. Jede Herstellungsmethode birgt ein gewisses Risiko zwischen Kosten und Genauigkeit. Der optimale Weg richtet sich nach Ihren Anforderungen und Ihrem Budget.
Neue Trends wie Automatisierung, Miniaturisierung und KI-gestützte Analysen eröffnen neue Möglichkeiten. Neue Verfahren wie die additive Fertigung verändern die Produktionsplanung grundlegend. Diese Fortschritte helfen Ihnen, Ihr Mikrofluidik-Chipdesign exakt umzusetzen.
Für die Skalierung Ihres Mikrofluidik-Chips ist ein spezielles Herstellungsverfahren erforderlich. Wenden Sie sich an einen Hersteller, um sich zur Herstellung Ihres Mikrofluidik-Chips beraten zu lassen. Dessen Team wählt die passenden Techniken für Ihren Chip aus und unterstützt Sie bei jedem Schritt der Chipherstellung.
Häufig gestellte Fragen zu Lab-on-Chip-Komponenten
Welches Material sollte ich für meine ersten Lab-on-a-Chip-Geräte wählen?
Es kommt darauf an, was Sie vorhaben. PDMS eignet sich hervorragend für schnelle Prototypen. Thermoplaste wie COC oder PMMA sind gut für die Serienfertigung geeignet. Glas und Silizium ermöglichen feinste Oberflächenstrukturen. Testen Sie Ihr Material anhand realer Muster, bevor Sie sich endgültig entscheiden.
Wie entscheide ich mich zwischen Spritzguss und Weichlithografie?
Die Weichlithografie eignet sich für kleine Serien und sich ändernde Designs. Spritzguss ist für feste Designs bei hohen Stückzahlen geeignet. Die Anschaffungskosten für die Form sind hoch, die Kosten pro Chip sinken jedoch schnell. Wechseln Sie das Verfahren, sobald sich Ihr Design nicht mehr ändert.
Was verursacht das Auslaufen eines mikrofluidischen Chips?
Mangelhafte Haftung ist meist die Ursache. Das Haftungsverfahren muss zu den verwendeten Materialien passen. PDMS haftet nach einer Plasmabehandlung auf Glas. Thermoplaste erfordern eine thermische oder Lösemittelhaftung. Glas und Silizium verbinden sich anodisch. Ein unpassendes Paar führt zu einer Fehlverbindung.
Kann ich einen Prototyp mit PDMS erstellen und dann auf Kunststoff umsteigen?
Das ist möglich, aber rechnen Sie mit einer Überarbeitung. Oberflächeneigenschaften, Gasdurchlässigkeit und Verbindungsmethoden unterscheiden sich. Legen Sie Ihre Materialwahl frühzeitig fest. Die Prototypenerstellung mit dem späteren Produktionsmaterial spart Nacharbeit.
Welche Strukturgröße kann mit den einzelnen Fertigungsverfahren erreicht werden?
PDMS-Weichlithografie ermöglicht die Abbildung von Strukturen bis zu einer Größe von etwa 10 µm. Thermoplaste begrenzen die Auflösung im kleinen Maßstab. Glas und Silizium erreichen Submikrometer-Dimensionen. Wählen Sie das Material entsprechend Ihren Anwendungsanforderungen.
Warum spielt die Kanalgeometrie eine so große Rolle?
Die Kanalform beeinflusst Durchfluss, Durchmischung und Druck. Scharfe Kurven erzeugen Totzonen. Längere Kanäle erhöhen den Druck. Ein kleinerer Querschnitt führt zu einem schnellen Druckaufbau. Eine optimale Geometrie sorgt dafür, dass Ihr Mikrofluidik-Chip wie vorgesehen funktioniert.
Wann sollte ich von der Prototypenphase zur Serienproduktion übergehen?
Wechseln Sie zur nächsten Stufe, wenn Ihr Design stabil ist und die Stückzahl steigt. Prototypenwerkzeuge sind günstiger als Formen aus gehärtetem Stahl. Zwischenwerkzeuge schließen die Lücke. Achten Sie vor der Fertigung der endgültigen Werkzeuge auf versteckte Probleme wie innere Spannungen oder veränderte Autofluoreszenz.
Beeinflusst die Verklebung den gesamten Herstellungsprozess?
Ja. Das Verbinden ist oft der letzte Schritt und kann alles Vorherige ruinieren. Jedes Materialpaar erfordert eine eigene Vorgehensweise. Gelingt es, hält die Verbindung über die gesamte Lebensdauer des Geräts. Misslingt es, wird Ihr Mikrofluidik-Chip undicht.







