

Was sind die Hauptbauteile eines autonomen mobilen Roboters (AMR) und wie werden sie gefertigt? Zu den gängigsten AMR-Bauteilen gehören Chassis, Rahmen, Lenkrollenhalterungen, Sensorhalterungen und Batteriegehäuse. Hersteller nutzen CNC-Bearbeitung, Spritzguss, Blechbearbeitung und additive Fertigungstechnologien wie den 3D-Druck von Polymeren. Im Gegensatz zu fahrerlosen Transportfahrzeugen (AGVs) bewegen sich AMRs flexibel, daher muss jedes Bauteil leicht und gleichzeitig robust sein. Das Formpressen mit offenen oder geschlossenen Formen gewinnt für hochfeste Bauteile zunehmend an Bedeutung. Dieser Leitfaden gibt praktische Tipps zur Auswahl des geeigneten Verfahrens basierend auf Volumen, Kosten und Festigkeit.
Gängige AMR-Strukturteile und ihre Funktionen
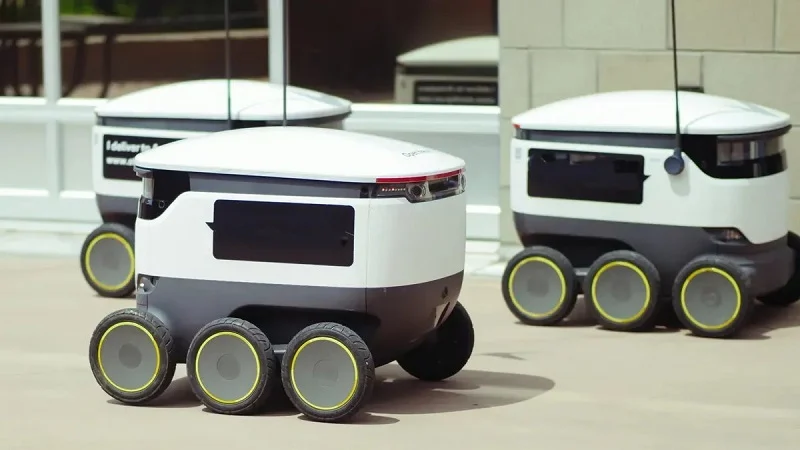
Jeder autonome mobile Roboter (AMR) basiert auf einer Gruppe von Hauptkomponenten, die als Team zusammenarbeiten. Jede Komponente hat eine bestimmte Aufgabe, um den Roboter stabil, präzise und vor Umwelteinflüssen geschützt zu halten. Das Wissen um diese Aufgaben hilft Ingenieuren, fundierte Entscheidungen hinsichtlich Konstruktion und Produktion zu treffen.
Chassis und Rahmen: Lastaufnahme und Steifigkeit
Das Chassis bildet die Hauptstütze jedes AMR (Autonomes Mobiles Fahrzeug). Es trägt die gesamte Nutzlast und fixiert alle anderen Komponenten. Ein robustes Chassis verhindert Verwindungen und Biegungen beim Beschleunigen, Bremsen und in Kurven. Diese Steifigkeit sorgt für die korrekte Ausrichtung der Sensoren und verhindert Navigationsfehler.
Auslegung für Nutzlast, Dämpfung und Ausrichtung
Die Nutzlastkapazität bestimmt von Anfang an die Chassis-Konstruktion. Ein Roboter, der schweres Material transportiert, benötigt dickere Wände und stabilere Gelenke als ein leichteres Modell. Auch die Dämpfung spielt eine wichtige Rolle. Vibrationen von Motoren und Rädern können die Sensormesswerte verfälschen. Ingenieure verwenden daher Gummipuffer oder spezielle Lager, um Stöße abzufangen. Die Ausrichtung ist ebenso entscheidend. Verdreht sich der Rahmen auch nur geringfügig, kann ein Laserscanner das Ziel verfehlen. Diese Fehlausrichtung birgt Sicherheitsrisiken und beeinträchtigt die Übersichtlichkeit des Materials.
Integration von Befestigungspunkten für Motoren, Batterien und Sensoren
Die Befestigungspunkte müssen exakt und wiederholgenau sein. Motorhalterungen benötigen enge Toleranzen, damit die Antriebsräder parallel bleiben. Akkuhalterungen müssen das Gewicht tragen und einen schnellen Akkuwechsel ermöglichen. Sensorhalterungen erfordern ebene Oberflächen und exakte Lochmuster. Schon ein kleiner Fehler bei der Lochplatzierung kann das Sichtfeld der Kamera verändern. Diese Integration erfordert sorgfältige Konstruktion vom ersten Entwurf an.
Funktion und Integration von Strukturbauteilen
Hinter dem Chassis sorgen mehrere kleinere Bauteile dafür, dass sich ein AMR zuverlässig bewegt und Sensoren erfasst. Jedes dieser Bauteile hat seine eigene, klar definierte Aufgabe.
Lenkrollenhalterungen und Radnaben für stabile Mobilität
Die Lenkrollenhalterungen tragen das Gewicht des Roboters vorne oder hinten. Sie sind frei schwenkbar und ermöglichen dem AMR das Manövrieren auf engstem Raum. Radnaben verbinden die Antriebsmotoren mit den Rädern. Beide Teile müssen verschleißfest sein und wiederholten Stößen standhalten. Eine schwache Lenkrollenhalterung kann nach Tausenden von Zyklen brechen. Dieser Ausfall führt zum sofortigen Stillstand des Materialtransports.
Sensorhalterungen und Montageplatten
Sensorhalterungen tragen Lidar-Systeme, Kameras und Näherungssensoren. Sie müssen ausreichend steif sein, um Vibrationen zu verhindern, gleichzeitig aber leicht genug, um keine zusätzliche Masse zu erzeugen. Montageplatten bieten ebene und stabile Auflageflächen für diese Halterungen. Präzision hat hier direkten Einfluss auf die Navigationsgenauigkeit und -sicherheit. Selbst eine minimale Verformung der Halterung um Bruchteile eines Millimeters kann kostspielige Fehler verursachen.
Potenzial der additiven Fertigung für komplexe Halterungen
Komplexe Halterungsformen stellen traditionelle Produktionsmethoden oft vor Herausforderungen. Additive Fertigungstechnologien bieten hier einen vielversprechenden Lösungsansatz.
Additive Fertigung von Polymeren
Der Polymer-3D-Druck fertigt Halterungen Schicht für Schicht. Dieses Verfahren ermöglicht die Herstellung organischer Formen, interner Kanäle und Gitterstrukturen, die mit subtraktiven Methoden nur schwer realisierbar sind. Ingenieure nutzen es für Prototypen und Kleinserien. Die Technologie spielt ihre Stärken besonders dann aus, wenn eine Halterung individuelle Merkmale oder gewichtssparende Aussparungen benötigt.
Überlegungen zur strukturellen Integrität
Gedruckte Halterungen erfordern eine sorgfältige Konstruktion hinsichtlich ihrer Festigkeit. Die Schichtausrichtung beeinflusst die Belastbarkeit. Eine Halterung, deren Schichten senkrecht zur Hauptspannungsrichtung verlaufen, kann sich unter Belastung delaminieren. Ingenieure müssen zudem die Materialeigenschaften berücksichtigen. Einige Polymere absorbieren Feuchtigkeit und verlieren mit der Zeit an Steifigkeit. Tests und Validierungen sind daher unerlässlich, bevor gedruckte Teile in anspruchsvollen Anwendungen eingesetzt werden.
Aus praktischer Sicht bieten Unternehmen wie NOBLE, ein führender Fertigungsbetrieb in China, herausragende Serviceleistungen und professionelles Bearbeitungs-Know-how. Sie unterstützen Kunden beim effizienten Übergang von der Prototypenentwicklung zur Serienfertigung von AMR-Strukturbauteilen. Ihre Erfahrung in verschiedenen Prozessen gewährleistet, dass jedes Bauteil den Anforderungen der Praxis entspricht.
Herstellung von AMR-Strukturbauteilen: Schlüsselprozesse
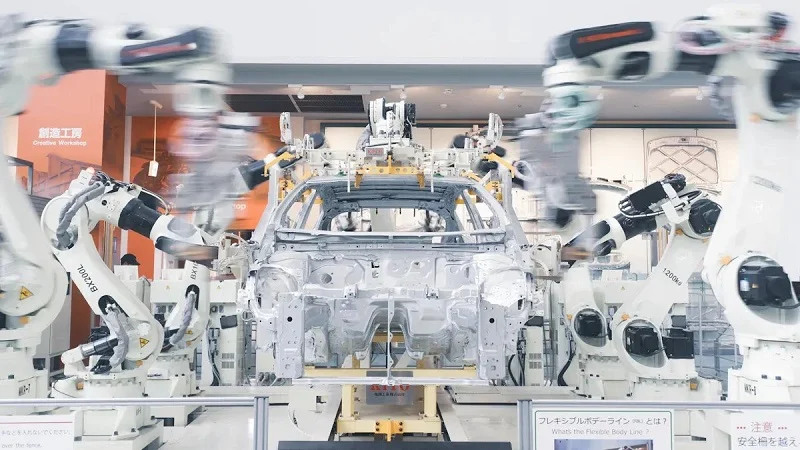
CNC-Bearbeitung für Präzisionsbauteile
Ideal für kundenspezifische Teile in kleinen bis mittleren Stückzahlen mit engen Toleranzen
CNC-Bearbeitung eignet sich hervorragend für Strukturbauteile von AMR-Systemen bei kleinen bis mittleren Serien. Bei Stückzahlen unter 500 Stück bietet dieses Fertigungsverfahren hohe Präzision ohne hohe Werkzeugkosten. Das erste und das hundertste Teil kosten in etwa gleich viel. Diese stabile Preisgestaltung ist besonders vorteilhaft beim Testen neuer Designs oder beim Aufbau einer Pilotflotte. Eine Stahlhalterung mit einem Gewicht von ca. 1 kg kostet bei einer Charge von 50 Stück zwischen 100 und 300 US-Dollar pro Stück. Bei 1,000 Stück sinkt der Preis auf 50 bis 100 US-Dollar pro Stück. Der Hauptvorteil liegt in der Genauigkeit. CNC-Bearbeitung ermöglicht Positionen mit einer Genauigkeit von ±0.025 mm. Diese Präzision gewährleistet die exakte Ausrichtung von Sensorhalterungen und Motorhalterungen. Gerade für die sichere Navigation eines Roboters, bei der Sensoren exakt platziert werden müssen, ist diese Genauigkeit entscheidend. Diese Bauteile basieren auf digitaler Programmierung und Standard-Schneidwerkzeugen. Teure Formen sind nicht erforderlich. Daher eignet sich CNC ideal für kundenspezifische Anfertigungen mit häufig wechselnden Formen. Das Verfahren ist optimal für die Klein- bis Mittelserienfertigung.
Aluminium-, Stahl- und Kunststoffmaterialien
Aluminium 6061 ist die erste Wahl für die meisten CNC-bearbeiteten Teile. Es bietet ein optimales Verhältnis von Festigkeit und Gewicht. Die Rüstzeiten sind kurz, die Zykluszeiten schnell und der Werkzeugverschleiß gering. Für Standardhalterungen und Fahrwerkskomponenten bietet Aluminium das beste Preis-Leistungs-Verhältnis. Messing eignet sich gut für Kleinserien, bei denen Funktion und Optik gleichermaßen wichtig sind. Edelstahl und Titan sind schwieriger zu bearbeiten. Sie erfordern längere Rüstzeiten, langsamere Schnittgeschwindigkeiten und teurere Werkzeuge. Das erhöht die Kosten bei kleinen Stückzahlen. Kunststoffe wie ABS und Nylon lassen sich ebenfalls auf CNC-Maschinen bearbeiten. Sie sind leichter und günstiger, aber für viele strukturelle Anwendungen nicht steif genug. Der Materialverlust ist bei der CNC-Bearbeitung hoch. Etwa 60 % bis 80 % des Materials fallen als Späne an. Dies ist insbesondere bei der Verwendung teurer Legierungen relevant. Für komplexe Formen bei kleinen bis mittleren Stückzahlen ist die CNC-Bearbeitung jedoch nach wie vor unübertroffen, wenn es um Präzisionsanwendungen geht.
Additive Fertigung von Polymeren und Verbundwerkstoffen
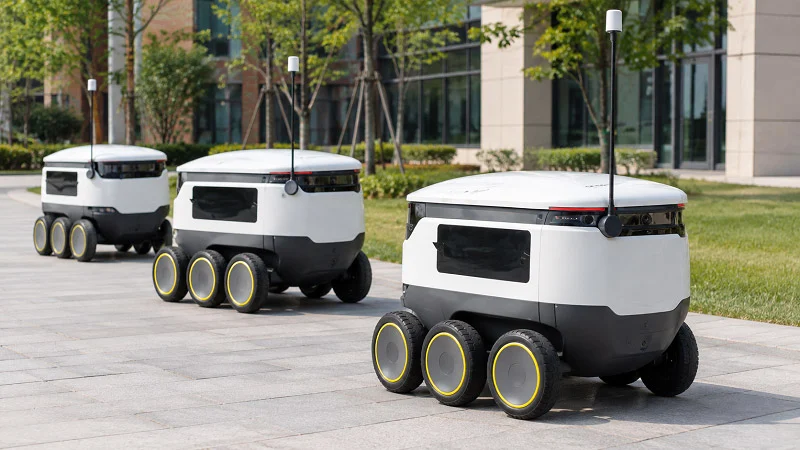
FDM und SLS für Halterungen, Gehäuse und Prototypen
Additive Fertigungstechnologien bieten echte Flexibilität in der Teileproduktion. FDM und SLS sind die beiden wichtigsten Verfahren zur Herstellung von Polymerteilen. FDM verwendet Filament, das schmilzt und Schicht für Schicht aufbaut. ABS-Teile aus dem FDM-Verfahren weisen eine gute Schlagfestigkeit auf – etwa 40.0 kJ/m² (gekerbter IZOD-Test). SLS verwendet Nylonpulver und einen Laser. SLS-Teile aus PA12 erreichen eine Kerbschlagzähigkeit von etwa 34 kJ/m² (gekerbter IZOD-Test). Beide Verfahren bieten eine Biegefestigkeit von etwa 56 bis 58 MPa und einen Biegemodul von ca. 1.8 GPa. Nylon zeichnet sich durch seine Zähigkeit und Hitzebeständigkeit aus. Es ist beständig gegen Kraftstoffe, Öle und Fette. Dadurch eignet es sich hervorragend für stark beanspruchte Teile. Der größte Vorteil von 3D-Drucktechnologien liegt in den wegfallenden Werkzeugkosten. Es müssen keine Formen oder Werkzeuge gekauft werden. Die Lieferzeiten betragen nur Stunden oder Tage statt Wochen. Das macht diese Verfahren ideal für Prototypen und Serien von 1 bis 500 Stück. Komplexe Geometrien mit internen Kanälen und Gitterstrukturen lassen sich realisieren. Kein anderes Verfahren bietet diese geometrische Freiheit. Die Stückkosten bleiben jedoch konstant und relativ hoch. Bei größeren Stückzahlen werden andere Fertigungstechnologien kostengünstiger.
Kostenvergleich bei unterschiedlichen Mengen
| Prozess | Teil Beschreibung | Kosten pro Teil bei geringen Stückzahlen | Kosten pro Teil bei hohem Volumen |
| CNC Dienstleister | 1 kg Stahlhalterung | 100–300 US-Dollar (Charge mit 50 Stück) | 50–100 US-Dollar (bei 1,000 Einheiten) |
| Spritzguss | 0.1 kg Kunststoffteil | 20–50 US-Dollar (bei 100 Einheiten) | 0.50–2 US-Dollar (bei 10,000 Einheiten) |
| Druckguss | 0.5 kg Metallteil | 50–100 US-Dollar (bei 100 Einheiten) | 5–15 US-Dollar (bei 10,000 Einheiten) |
Offene und geschlossene Formverfahren für Verbundwerkstoffe
Die Kompositformung schlägt eine neue Richtung in der additiven Fertigung ein. Offene Formverfahren legen Glasfaser oder Kohlenstofffasern von Hand. Geschlossene Formverfahren nutzen passgenaue Werkzeuge und Druck. Diese Methoden erzeugen Bauteile mit einem hervorragenden Verhältnis von Festigkeit zu Gewicht. Sie eignen sich gut für Hochleistungsrahmen und Strukturpaneele. Die Werkzeugkosten sind moderat. Die Zykluszeiten sind länger als beim Spritzgießen. Doch in Anwendungen, bei denen jedes Gramm zählt, bieten Komposite einen echten Mehrwert. Ingenieure setzen sie ein, wenn Aluminium zu schwer und Kunststoff zu schwach ist.
Blechbearbeitung und Spritzguss für die Serienfertigung
Lasergeschnittene und gebogene Chassis-Halterungen
Die Blechbearbeitung eignet sich hervorragend für die Serienfertigung. Laserschneiden und -biegen ermöglichen die schnelle und kostengünstige Herstellung von Chassis-Trägern. Die Werkzeugkosten sind niedrig bis moderat. Der Rüstaufwand ist überschaubar. Die Zykluszeiten sind kurz. Bei Stückzahlen von 500 bis 5,000 ist Blechbearbeitung oft die wirtschaftlichste Lösung. Der Materialabfall ist geringer als bei CNC-Bearbeitung, da die Teile auf einem Blech verschachtelt werden können. Die Toleranzen sind mit ±0.1 bis 0.5 mm akzeptabel. Das ist zwar nicht so eng wie bei CNC, aber für viele Rahmenanwendungen ausreichend. Blechbearbeitung lässt sich optimal in eine automatisierte Produktionslinie integrieren. Einmal programmiert, laufen die Maschinen mit minimalem Personaleinsatz. Diese Automatisierung der Produktionslinie senkt die Lohnkosten und gewährleistet eine gleichbleibende Qualität. Wenn Hunderte von Chassis-Trägern benötigt werden, liefert Blechbearbeitung zuverlässig die benötigten Teile. Der Fertigungsprozess ist von Prototypen bis zur Serienproduktion gut skalierbar.
Spritzgegossene Kunststoffhalterungen und -abdeckungen
Spritzgießen verändert die Kostenstruktur grundlegend. Die Werkzeuge sind teuer. Eine Stahlform kann zwischen 2,000 und 50,000 US-Dollar oder mehr kosten. Bei 100 Teilen erhöht diese 10,000 US-Dollar teure Form die Kosten pro Teil um 100 US-Dollar. Bei 10,000 Einheiten sinken die Formkosten jedoch auf nur noch 1.00 US-Dollar pro Teil. Die Stückkosten fallen auf wenige Cent. Die Zykluszeiten sind sehr kurz. Das Verfahren eignet sich hervorragend für einen hohen Automatisierungsgrad. Daher dominiert Spritzgießen bei Stückzahlen über 5,000 Einheiten. Kunststoffhalterungen, Abdeckungen und Gehäuse werden in gleichbleibender Qualität hergestellt. Zur Materialauswahl gehören Nylon, ABS und Polycarbonat. Jedes Material bietet ein anderes Verhältnis von Festigkeit, Schlagfestigkeit und Kosten. Der optimale Bereich für Spritzgießen liegt bei 1,000 Einheiten und mehr. Darunter belasten die Werkzeugkosten das Budget. Sobald man sich jedoch für hohe Stückzahlen entscheidet, ist Spritzgießen hinsichtlich der Stückkosten unschlagbar. Eine automatisierte Produktionsumgebung mit Spritzgießmaschinen arbeitet mit minimalem Arbeitsaufwand pro Teil.
Empfehlungen für Lautstärkebereiche
| Lautstärkeregler | Am kostengünstigsten | Begründung |
| 1-50 | 3D-Druck, CNC | Minimaler Entwicklungsaufwand; schnelles Lernen. |
| 50-500 | CNC, Blechbearbeitung | Wiederholgenauigkeit ohne hohes Werkzeugrisiko. |
| 500-5,000 | Blechbearbeitung, Brückenformteile | Übergangszone: Wiederholbarkeit zahlt sich aus. |
| 5,000+ | Spritzguss, Druckguss | Hohe NRE-Werte amortisieren sich vollständig; Geschwindigkeit ist entscheidend. |
Aus praktischer Sicht verfügen Unternehmen wie NOBLE über umfassende Expertise in all diesen Prozessen. NOBLE, ein führendes Fertigungsunternehmen in China, unterstützt Kunden bei der Auswahl der optimalen Methode für jedes AMR-Strukturbauteil. Ihre Erfahrung mit CNC-Bearbeitung, additiven Fertigungstechnologien, Blechbearbeitung und Spritzguss gewährleistet effiziente Prototypenentwicklung und Serienproduktion.
Auslegung von AMR-Strukturteilen für optimale Leistung
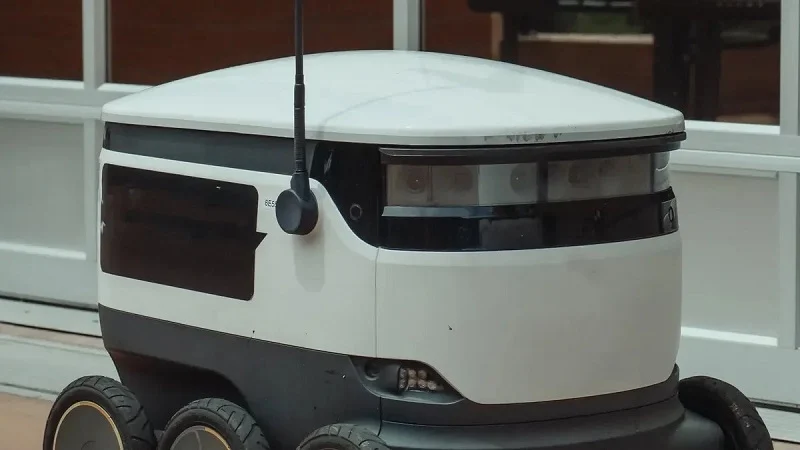
Gutes Design macht aus einem funktionalen Bauteil ein effizientes. Jedes eingesparte Gramm und jede zusätzliche Funktion verbessern die Akkulaufzeit, die Sensorgenauigkeit und die Wartungskosten. Die richtigen Entscheidungen von Anfang an erleichtern zudem die Fertigung erheblich.
Gewichtsoptimierung für höhere Batterieeffizienz
Das Gewicht der Batterie bestimmt die Reichweite von AMR-Robotern. Ein schwererer Roboter benötigt mehr Energie für seine Fortbewegung. Das bedeutet größere Batterien, die wiederum das Gewicht erhöhen. Dieser Kreislauf lässt sich durch intelligente Konstruktionsprinzipien durchbrechen.
Verwendung von Rippen-, Taschen- und Wabenstrukturen
Rippen erhöhen die Steifigkeit, ohne das Volumen zu vergrößern. Man kann sich das wie die Rillen eines Plastikflaschenverschlusses vorstellen. Eine flache Platte müsste beispielsweise 8 mm dick sein, um sich nicht zu verbiegen. Durch das Hinzufügen einiger Rippen kann die Dicke auf 4 mm reduziert werden. Die Festigkeit bleibt gleich, das Gewicht halbiert sich fast. Das Prinzip der Taschenbildung ist bei CNC-gefrästen Teilen ähnlich. Man entfernt Material an Stellen mit geringer Belastung. Das Teil behält seine äußere Form, ist aber innen hohl. Wabenstrukturen gehen noch einen Schritt weiter. Sie eignen sich hervorragend für Abdeckungen und Gehäuse. Die Herausforderung besteht darin, das Design an den jeweiligen Prozess anzupassen. Rippen passen perfekt zum Spritzguss. Taschenbildung funktioniert sowohl bei CNC-Bearbeitung als auch beim 3D-Druck. Wabenmuster sind mit additiven Fertigungstechnologien realisierbar. Jedes Verfahren hat seine Grenzen. Sprechen Sie frühzeitig mit einem Partner wie NOBLE. Dieser kann Ihnen sagen, welche Merkmale praktikabel sind. Die Unterstützung bei der fertigungsgerechten Konstruktion spart Zeit und Geld.
Festigkeit vs. Materialkosten
Leichtere Materialien sind pro Kilogramm teurer. Kohlefaser spart Gewicht, erhöht aber den Preis. Aluminium 6061 bietet einen optimalen Kompromiss: Es ist fest, leicht und kostengünstig. Für hochbelastete Bauteile benötigt man unter Umständen Stahl. Stahl ist jedoch schwer. Hybridkonstruktionen sind daher die clevere Lösung. Stahl wird nur an den Belastungspunkten verwendet, ansonsten Aluminium oder Kunststoff. So lässt sich das Gewicht reduzieren, ohne das Budget zu sprengen. Auch das Herstellungsverfahren spielt eine Rolle. Spritzgießen ermöglicht das Mischen von Materialien in einem Bauteil. Umspritzen sorgt für einen weichen Griff oder eine Abdichtung. 3D-Druck erlaubt die Variation der Dichte innerhalb desselben Bauteils. Diese technischen Kniffe sparen in der Praxis Gramm.
Wärmemanagement und Umweltabdichtung
Autonome mobile Fahrzeuge (AMRs) laufen stundenlang. Motoren, Batterien und Elektronik erzeugen Wärme. Staub und Feuchtigkeit sind in Lagerhallen allgegenwärtig. Eine gute Konstruktion berücksichtigt beide Probleme.
Integration von Kühlkörpern und Belüftung
Kühlkörper leiten Wärme von heißen Bauteilen ab. Die besten Kühlkörper verfügen über Lamellen, die die Oberfläche vergrößern. Sie können aus Aluminium gefräst oder mit leitfähigen Polymeren gedruckt werden. Belüftungskanäle ermöglichen den Luftstrom durch das Gehäuse. Ein optimal platzierter Lüfter befördert die warme Luft nach außen. Die Herausforderung besteht darin, diese Funktionen unterzubringen, ohne die Größe zu verändern. Integration ist entscheidend. Eine Motorhalterung, die gleichzeitig als Kühlkörper dient, spart Platz. Solche multifunktionalen Konstruktionen sind in modernen Systemen üblich. Jedes Gramm, das bei den Kühlkomponenten eingespart wird, fließt direkt in Nutzlast oder Akku.
Die abgedichteten Sensorhalterungen schützen vor Staub und Feuchtigkeit.
Sensoren sind die Augen des Roboters. Eine verschmutzte Linse bedeutet fehlerhafte Daten. Dichtungen halten Staub fern. O-Ringe und Dichtungsringe sind hierfür bestens geeignet. Auch umspritzte Dichtungen funktionieren einwandfrei. Die Konstruktion benötigt eine Nut oder Lippe, in die die Dichtung passt. Dies erhöht die Komplexität des Bauteils geringfügig, spart aber erheblich Wartungskosten. Für AMRs im Außenbereich sind die Anforderungen an die Dichtung höher. Sie benötigen Schutzarten wie IP65 oder höher. Das bedeutet enge Toleranzen an allen Dichtflächen. Ein Partner mit CNC-Expertise kann diese Toleranzen einhalten. NOBLE, ein führendes Fertigungsunternehmen in China, bietet diese Präzision. Dank ihrer professionellen Bearbeitungskompetenz funktionieren die Dichtungen auf Anhieb.
Wartungsfreundlichkeit und modulare Montage
Die Wartung vor Ort hält die Roboter am Laufen. Ausfallzeiten kosten Geld. Schwer zugängliche oder schwer austauschbare Teile verursachen Probleme.
Schnellverschlüsse und Kabelführungskanäle
Verschraubte Verbindungen sind zuverlässig, aber langsam. Schnellverschlüsse ermöglichen den sekundenschnellen Teilewechsel. Vierteldrehverschlüsse und Federklemmen sind gängige Optionen. Kabelführungskanäle sorgen für Ordnung. Ein in den Rahmen eingelassener Kanal führt das Kabel, verhindert Abrieb und erleichtert die Kabelverfolgung. Diese Merkmale verlängern zwar die Bearbeitungszeit, sparen aber im praktischen Einsatz wertvolle Stunden. Eine gute Produktionslinienautomatisierung kann diese Details übernehmen. Die Programmierung der CNC-Maschine zum Einfräsen eines Kanals erfordert nur wenige zusätzliche Codezeilen. Der Nutzen liegt in der deutlich verbesserten Wartungsfreundlichkeit.
Konstruktion für die Demontage bei der Wartung vor Ort
Steckverbindungen brechen beim Auseinandernehmen. Schrauben hingegen nicht. Jede Verbindung sollte so konstruiert sein, dass sie sich mindestens dreimal öffnen lässt. Verwenden Sie Edelstahl-Befestigungsmaterial, um Korrosion zu vermeiden. Kennzeichnen Sie jeden Stecker. Das klingt simpel, wird aber in vielen Konstruktionen vernachlässigt. Dank modularer Bauweise können Sie einzelne Teile austauschen, ohne die gesamte Konstruktion demontieren zu müssen. Batteriegehäuse sollten herausgeschoben werden können. Sensorhalterungen sollten sich einfach abnehmen lassen. Diese Maßnahmen erleichtern die Materialhandhabung und reduzieren den Lagerbedarf. Sie benötigen nur wenige Standardteile anstelle vieler Sonderanfertigungen. Auch die Sicherheit wird erhöht. Ein Techniker kann einen defekten Sensor in zwei statt zwanzig Minuten austauschen.
Werkstoffe für AMR-Strukturteile
Die Wahl des richtigen Materials beeinflusst Gewicht, Kosten und Fertigungsmethode des Bauteils. Jede Fertigungsmethode eignet sich am besten für bestimmte Materialien. Die Materialwahl bestimmt auch die Lebensdauer des Bauteils.
Aluminiumlegierungen: Leicht und bearbeitbar
Aluminium findet in vielen Roboteranwendungen Verwendung. Zwei Sorten stechen dabei besonders hervor.
6061-T6 und 7075
6061-T6 ist die gängige Wahl für die meisten Bauteile. Seine Streckgrenze beträgt 276 MPa. Die Dauerfestigkeit liegt bei 97 MPa nach 500 Millionen Lastwechseln. Das ist gut geeignet für Chassis und Halterungen. Für höhere Belastungen bietet sich 7075-T6 mit einer Streckgrenze von 503 MPa an. Das ist vorteilhaft für hochbelastete Bauteile. Der Nachteil sind die Kosten. 6061-T6 kostet 2 bis 5 US-Dollar pro Kilogramm. Mit CNC-Bearbeitung kostet jedes Bauteil 50 bis 500 US-Dollar. Diese Fertigungsmethode eignet sich gut für Kleinserien.
| Eigenschaft | 6061-T6 | 7075-T6 |
| Streckgrenze | 276 MPa | 503 MPa |
| Ermüdungsfestigkeit | 97 MPa | 159 MPa |
| Zugfestigkeit | 310 MPa | 572 MPa |
Anodisieren und andere Oberflächenbehandlungen
Die Anodisierung schützt jedes Aluminiumteil vor Verschleiß. Bei der Typ-II-Anodisierung entsteht eine Schichtdicke von 0.0001 bis 0.001 mm. Typ III erreicht eine Schichtdicke von 0.004 mm und bietet einen besseren Verschleißschutz, verringert jedoch die Dauerfestigkeit. Für Teile, die vielen Belastungszyklen ausgesetzt sind, empfiehlt sich Typ I. Diese Behandlungen verlängern die Lebensdauer des Teils.
Technische Kunststoffe: Auswirkungen und Kostenvorteile
Kunststoffe sparen Gewicht und Kosten pro Bauteil. Sie sind zudem ohne zusätzliche Maßnahmen rostbeständig.
Nylon und ABS
Nylon 6/6 kostet 1 bis 2 US-Dollar pro Kilogramm. Im 3D-Druckverfahren kostet jedes Teil 10 bis 50 US-Dollar. Das ist deutlich weniger als CNC-gefrästes Aluminium. Nylon ist stoßfest. ABS ist günstiger, aber nicht so robust. Beide Materialien eignen sich für additive Fertigungsverfahren wie FDM und SLS. Diese 3D-Druckmethode ist besonders für Kleinserien geeignet.
| Material | Kosten pro kg | Prozess | Kosten pro Teil |
| 6061-T6 | 2–5 USD/kg | CNC | 50–500 USD |
| Nylon 6 / 6 | 1–2 USD/kg | 3D Druck | 10–50 USD |
Die Kosten für Aluminium (50–500 US-Dollar pro Teil) sind höher als die für Nylon im 3D-Druck (10–50 US-Dollar). Nylon eignet sich besser für kostengünstige Projekte.
Polycarbonate
Polycarbonat ist robuster als Nylon und stoßfest. Für Anwendungen, die hohe Festigkeit erfordern, eignet es sich in vielen Systemen. Die Herstellung dieses Bauteils im 3D-Druckverfahren erfolgt additiv.
Verbundwerkstoffe und Stahl für extreme Bedingungen
Manche Anwendungen erfordern eine sehr hohe Festigkeit. Verbundwerkstoffe eignen sich für solche Anforderungen.
Kohlefaser mit offener/geschlossener Form
Kohlefaser bietet die beste Festigkeit im Verhältnis zu ihrem Gewicht. Offene Formverfahren ermöglichen die Herstellung stabiler Bauteile. Die Produktion ist zwar zeitaufwändiger, liefert aber optimale Ergebnisse für Rahmen. Bei diesem Herstellungsverfahren kommen additive Fertigungstechnologien zum Einsatz. Der 3D-Druck jedes einzelnen Bauteils erfordert Sorgfalt. Diese technischen Anwendungen verlangen hochfeste Materialien.
Edelstahl
Edelstahl ist rostbeständig und eignet sich für Außenroboter. Die Herstellung erfolgt per CNC-Bearbeitung oder Blechbearbeitung. Dieses Bauteil ist zwar teurer als Aluminium, hat aber eine längere Lebensdauer. Bei sicherheitsrelevanten Bauteilen erhöht es die Zuverlässigkeit.
NOBLE, ein führendes Produktionsunternehmen in China, verfügt über umfassendes Wissen zu diesen Materialien. Ihre Beratung hilft Kunden bei der Auswahl des richtigen Materials für AMR-Karosserieteile. So wird sichergestellt, dass das Herstellungsverfahren den Produktions- und Kostenzielen entspricht.
Partnerschaft mit NOBLE für die Fertigung von AMR-Strukturteilen

Umfassende Expertise in der Metall- und Kunststoffverarbeitung
CNC-Bearbeitung, Spritzguss, Blechbearbeitung und 3D-Druck
NOBLE bietet alle wichtigen Fertigungsmethoden für AMR-Strukturbauteile. Das Team vereint 3D-Druck, CNC-Bearbeitung, Spritzguss und Blechbearbeitung unter einem Dach. Diese Verfahren decken alle Ihre Anforderungen ab. Für Prototypen ist 3D-Druck die schnellste Lösung. Für größere Stückzahlen kommt der Spritzguss zum Einsatz. Eine automatisierte Fertigungslinie bewältigt hohe Stückzahlen. Für Chassis wird Blechbearbeitung mit Laserschneiden verwendet. Das Verfahren wird anhand der benötigten Stückzahl und des gewünschten Materials ausgewählt. Experten wählen für jedes Bauteil das optimale Verfahren und Material. Dabei berücksichtigen sie die zukünftige Verwendung des Bauteils. Roboter benötigen präzise Teile, Materialhandhabungsgeräte robuste. Das Team setzt sein technisches Know-how für jedes Bauteil ein. Automatisierung senkt die Kosten und ermöglicht die Fertigung großer Stückzahlen. 3D-Druck und traditionelle Verfahren ergänzen sich bei komplexen Bauteilen.
Komplettservice von der fertigungsgerechten Konstruktion bis zur Endmontage
Sie unterstützen Sie bereits in der Designphase. NOBLE analysiert Ihr 3D-Modell und schlägt Möglichkeiten zur einfacheren Fertigung vor. Scharfe Ecken werden abgerundet, dünne Wände verstärkt. Diese kleinen Änderungen sparen Kosten und verhindern Bauteilbrüche. Der Service geht über das Design hinaus. NOBLE übernimmt die Materialbeschaffung, die Bearbeitung, die Oberflächenveredelung und die Montage der Teile. Sie erhalten fertige, sofort einsatzbereite Bauteile. Dieser Komplettservice reduziert den Aufwand, viele Lieferanten zu koordinieren. Ein Team kümmert sich um alles. Gerade bei komplexen AMR-Systemen, bei denen die Teile präzise zusammenpassen müssen, ist diese Unterstützung wertvoll. Der Prozess verläuft reibungslos von Anfang bis Ende. Auch anspruchsvolle Projekte profitieren von diesem Ansatz.
Qualitätszertifizierungen: ISO 9001:2015 und ISO 13485:2016
Strenges Qualitätsmanagement für präzise, gleichbleibende Teile
ISO 9001:2015 definiert den grundlegenden Qualitätsstandard. Jeder Prozessschritt wird geprüft. Abmessungen und Oberflächenbeschaffenheit werden gemessen. Die Dokumentation ermöglicht die Rückverfolgung von Teilen. Im Fehlerfall lässt sich die zugehörige Charge ermitteln. Dies ist besonders wichtig für sicherheitskritische Bauteile. Ein defekter Sensor kann einen Roboter zum Stillstand bringen. Hohe Qualität verhindert dies. Jedes Teil entspricht den Spezifikationen. Diese Zuverlässigkeit ist für anspruchsvolle Aufgaben unerlässlich. Der Prozess liefert stets gleichbleibende Ergebnisse.
Prozesssteuerung in medizinischer Qualität, anwendbar für anspruchsvolle Robotik
ISO 13485:2016 führt zu strengeren Kontrollen. NOBLE ist nach dieser Norm zertifiziert. Das bedeutet höchste Standards für AMR-Komponenten. Gerade bei kritischen Robotersystemen schafft diese Norm Vertrauen. Derselbe Prozess, der auch chirurgische Instrumente prüft, kontrolliert die Motorbefestigungslöcher. Diese Präzision ermöglicht dem Roboter eine exakte Navigation. Das Team arbeitet nach strengen Regeln. Jedes Teil erfüllt höchste Qualitätsstandards. Der Prozess ist dokumentiert und kontrolliert. Komponenten, die diese Präzision benötigen, profitieren enorm.
Umfassende Unterstützung für die AMR-Entwicklung
Leitfaden zur Materialauswahl und Designoptimierung
Die Materialwahl beeinflusst Kosten, Gewicht und Lebensdauer. Die Ingenieure von NOBLE unterstützen Sie bei der Materialauswahl. Für leichte Bauteile eignen sich Aluminium 6061 oder Kohlefaser. Für hohe Schlagfestigkeit sind Nylon oder Polycarbonat ideal. Stahl kann bei hoher Steifigkeit zum Einsatz kommen. Das Team analysiert Ihre Belastungsanforderungen und schlägt das optimale Material vor. Das Bauteil wird für das gewählte Verfahren konstruiert. Ein Bauteil für den Spritzguss hat eine gleichmäßige Wandstärke. Ein Bauteil für den 3D-Druck weist Winkel auf, die keine Stützstrukturen benötigen. Diese Anpassungen erleichtern die Produktion. Prozesskenntnisse führen zu einer besseren Konstruktion. 3D-Druck bietet Ihnen einzigartige Gestaltungsfreiheit. Die Materialwahl hat direkten Einfluss auf das fertige Bauteil.
Verantwortung aus einer Hand – vom Prototyp bis zur Serienfertigung
Ein Unternehmen kümmert sich um alles. Für Prototypen nutzen sie 3D-Druck, um Änderungen schnell umsetzen zu können. Sobald das Design finalisiert ist, wechseln sie zu CNC-Bearbeitung oder Spritzguss. NOBLE übernimmt den gesamten Prozess. Sie müssen keine Dateien an verschiedene Betriebe senden oder neue Lieferanten suchen. Dieselben Ingenieure, die bereits den Prototyp entwickelt haben, überwachen die Produktion. So werden Probleme frühzeitig erkannt. Gerade bei Materialhandhabungsrobotern, die jederzeit zuverlässig funktionieren müssen, ist diese Zuverlässigkeit entscheidend. Das Team ist von Anfang bis Ende involviert. Ein einziger Ansprechpartner ist für alles verantwortlich. Das spart Zeit und minimiert das Risiko bei der Materialauswahl und der Teilefertigung.
Die Wahl des richtigen Verfahrens hängt von Stückzahl, Festigkeit und Kosten ab. Komplexe Teile in kleinen Stückzahlen eignen sich für die CNC-Bearbeitung. Kunststoffteile in großen Stückzahlen sind ideal für den Spritzguss. Prototypen und komplexe Geometrien lassen sich am besten mit additiven Fertigungsverfahren wie dem 3D-Druck von Polymeren oder dem Formpressen von Verbundwerkstoffen herstellen. Robuste Rahmen erfordern Blech- oder Verbundwerkstoffverfahren. Designentscheidungen hinsichtlich Gewicht, Wärmemanagement und Wartungsfreundlichkeit bestimmen, welches Fertigungsverfahren sinnvoll ist. Die Materialauswahl ist ebenso wichtig. Analysieren Sie vor Ihrer Entscheidung Ihre benötigten Stückzahlen, Festigkeitsanforderungen und Kostenziele. Arbeiten Sie mit einem Hersteller wie NOBLE zusammen. Dessen Expertise in der Metall- und Kunststoffverarbeitung gewährleistet die effiziente Produktion von AMR-Strukturbauteilen.
Häufig gestellte Fragen zur Fertigung von Strukturbauteilen bei AMR
Worin unterscheiden sich die Strukturbauteile von AMR-Robotern von herkömmlichen Roboterbauteilen?
Die Strukturbauteile von AMRs müssen flexibler Navigation und sich ständig verändernden Umgebungen standhalten. Sie müssen leicht sein, um die Akkulaufzeit zu verlängern, aber gleichzeitig robust genug für den täglichen Gebrauch. Im Gegensatz zu stationären Robotern sind diese Bauteile ständiger Bewegung, Vibrationen und wechselnden Belastungen ausgesetzt. Dies erfordert eine sorgfältige Konstruktion und den jeweils passenden Fertigungsprozess.
Welches Fertigungsverfahren eignet sich am besten für die Produktion kleiner Stückzahlen?
CNC-Bearbeitung eignet sich hervorragend für Klein- bis Mittelserien. Enge Toleranzen werden erzielt, ohne dass hohe Werkzeugkosten anfallen. Bei Losgrößen unter 500 Stück bietet dieses Verfahren gleichbleibende Qualität zu planbaren Kosten. Additive Fertigungstechnologien wie 3D-Druck eignen sich ebenfalls gut für Prototypen. Jedes Verfahren hat Vor- und Nachteile hinsichtlich Geschwindigkeit, Kosten und Materialauswahl.
Welche Rolle spielt der 3D-Druck in der AMR-Teileproduktion?
Der 3D-Druck eignet sich besonders für komplexe Formen und schnelle Änderungen. FDM und SLS sind ideal für die Herstellung von Halterungen, Gehäusen und Prototypen. Da die Technologie Werkzeugkosten eliminiert, ist sie perfekt für individuelle Designs. Die Stückkosten bleiben jedoch konstant, weshalb sich der 3D-Druck besser für Kleinserien als für die Massenproduktion eignet. Viele Hersteller nutzen ihn parallel zu traditionellen Verfahren.
Wann sollte ich Spritzguss gegenüber anderen Verfahren bevorzugen?
Spritzguss ist bei Stückzahlen über 5,000 Einheiten die wirtschaftlichste Lösung. Die Werkzeugkosten sind zwar hoch, die Stückkosten sinken aber deutlich. Kunststoffhalterungen, Abdeckungen und Gehäuse lassen sich schnell und in gleichbleibender Qualität fertigen. Für die Serienproduktion ist dieses Verfahren kostengünstiger als CNC-Bearbeitung und 3D-Druck. Bei Stückzahlen unter 1,000 ist es jedoch selten wirtschaftlich.
Welche Materialien eignen sich am besten für AMR-Strukturbauteile?
Aluminium 6061-T6 bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht für Chassis und Halterungen. Technische Kunststoffe wie Nylon und Polycarbonat sind leicht und stoßfest. Kohlefaserverbundwerkstoffe bieten höchste Festigkeit für anspruchsvolle Anwendungen. Edelstahl eignet sich für Außenroboter, die rostbeständig sein müssen. Die Materialwahl beeinflusst sowohl das Herstellungsverfahren als auch die endgültige Leistung.
Kann die additive Fertigung strukturelle Belastungen bewältigen?
Ja, bei sorgfältiger Konstruktion. Polymer-3D-Druck ermöglicht die Herstellung stabiler Halterungen, wenn die Schichtorientierung mit den Belastungsrichtungen übereinstimmt. SLS-Nylonbauteile weisen eine gute Schlagfestigkeit auf. Für höhere Belastungen liefert der Verbundformguss mit Kohlenstofffasern hervorragende Ergebnisse. Tests und Validierungen sind jedoch unerlässlich, bevor additiv gefertigte Teile in kritischen Anwendungen eingesetzt werden.
Wie kann ich die Strukturbauteile von AMR hinsichtlich ihres Gewichts optimieren?
Rippen, Taschen und Wabenstrukturen entfernen Material an Stellen mit geringer Belastung. Diese Merkmale wirken sich je nach Fertigungsverfahren unterschiedlich aus. Spritzguss eignet sich gut für Rippen. CNC-Bearbeitung ist ideal für Taschen. Additive Fertigungstechnologien ermöglichen komplexe Gitterstrukturen. Ziel ist es, Gewicht einzusparen, ohne Kompromisse bei Festigkeit oder Sicherheit einzugehen.
Warum sollten Sie bei AMR-Strukturbauteilen mit NOBLE zusammenarbeiten?
NOBLE verfügt über umfassende Expertise in den Bereichen CNC-Bearbeitung, Spritzguss, Blechverarbeitung und 3D-Druck. Die ISO-Zertifizierungen garantieren gleichbleibende Qualität. Das Team begleitet Kunden von der Materialauswahl bis zur Designoptimierung – vom Prototyp bis zur Serienproduktion. Als führendes Fertigungsunternehmen in China unterstützt NOBLE seine Kunden bei der effizienten Auswahl geeigneter Prozesse.





