
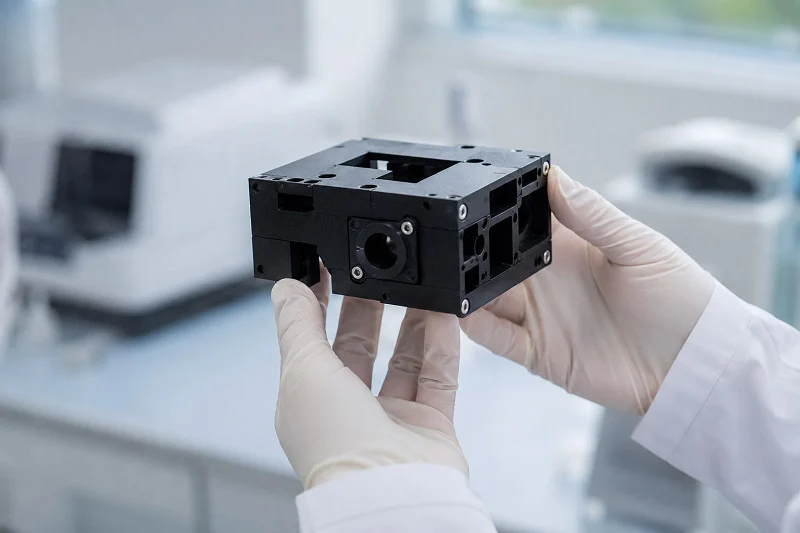
Das Gehäuse eines PCR-Geräts schützt empfindliche optische und thermische Komponenten. Was ist ein CNC-gefertigtes PCR-Gehäuse? Viele Entwickler bevorzugen die CNC-Bearbeitung aufgrund ihrer Präzision, Materialvielfalt und Produktionsgeschwindigkeit. Dieses CNC-Verfahren eignet sich sowohl für Prototypen als auch für die Serienfertigung. Das Gehäuse eines PCR-Geräts muss höchste Genauigkeit aufweisen. Unser Leitfaden behandelt Materialauswahl, Konstruktionsregeln, Kostenfaktoren, Qualitätskontrolle und die Wahl eines geeigneten Partners. Das Gehäuse eines PCR-Geräts muss zuverlässig sein. Die CNC-Fertigung gewährleistet eine gleichbleibende Qualität des Gehäuses. Der CNC-Bearbeitungsprozess erfordert Fachkenntnisse. Die Ausrüstung muss robust sein. Die CNC-Technologie sichert die Genauigkeit. Das Gehäuse muss den Belastungen durch die Zyklen standhalten. Hochwertige Ausrüstung ist unerlässlich.
Wichtige Anforderungen für CNC PCR-Gehäuse
EMV- und Abschirmungsüberlegungen
Ein PCR-Gerät arbeitet in einem stark frequentierten Labor. Es darf keine Störungen aufnehmen oder aussenden. Das Gehäuse des PCR-Geräts bildet die erste Verteidigungslinie. Ein gutes Gehäuse benötigt dichte Verbindungen zur Abschirmung. Es blockiert elektromagnetische Felder. CNC-Bearbeitung ermöglicht diese dichten Verbindungen. Ein Metallgehäuse wirkt wie ein Faradayscher Käfig. Kleinste Spalten können die Abschirmung beeinträchtigen. CNC bietet die Präzision, diese Spalten zu schließen. Das Gerät benötigt außerdem eine ordnungsgemäße Erdung. Die Bearbeitung gewährleistet einen gleichmäßigen Kontakt der Teile. Dies erzeugt eine zuverlässige Abschirmung. Ohne präzise Bearbeitung entstehen Spalten. Durch diese Spalten können Störungen eindringen. Die Folge sind unzuverlässige Messdaten. Bei einem CNC-PCR-Gehäuse beeinflusst die Bearbeitungsqualität die Wirksamkeit der Abschirmung direkt.
Biokompatibilität (ISO 10993) und elektrische Sicherheit
PCR-Geräte kommen mit biologischen Proben in Kontakt. Das Gehäuse kann die Haut berühren. Die verwendeten Materialien müssen der Norm ISO 10993 entsprechen. Diese Norm umfasst verschiedene Tests: Zytotoxizitätsprüfungen (Schädigung von Zellen durch die Materialien), Sensibilisierungsprüfungen (Ausschluss allergischer Reaktionen) und Reizungsprüfungen (Ausschluss von Hautreaktionen). Diese Sicherheitsregeln sind zwingend erforderlich. Medizinprodukte müssen den entsprechenden Vorschriften entsprechen. Das Gehäuse schützt die Anwender vor Stromschlägen und muss Leckströme verhindern. Die Wandstärke wird durch CNC-Bearbeitung kontrolliert, was für die Isolierung wichtig ist. Elektrische Sicherheit stellt eine zusätzliche Sicherheitsebene dar. Die Sicherheit des Bedieners steht bei der Konstruktion an erster Stelle. Die Bearbeitung erzeugt glatte Oberflächen, die leichter zu reinigen sind und das Kontaminationsrisiko verringern. Das Gerät muss Kontaminationen verhindern, da diese die Testergebnisse verfälschen können. Die pharmazeutische Industrie benötigt dieses hohe Reinheitsniveau.
Wärmeableitung und Beständigkeit gegen Temperaturwechsel
Hier wird die PCR anspruchsvoll. Das Gerät durchläuft Temperaturzyklen von 4 °C bis 95 °C. Das Gehäuse darf sich nicht verziehen und auch nach Tausenden von Zyklen nicht verschleißen. Chemische Beständigkeit ist ebenfalls wichtig. Labore verwenden Ethanol und Bleichmittel. Das Material muss diesen Chemikalien widerstehen. Die Wärmeableitung stellt eine große Herausforderung dar. Der Thermoblock muss die Wärme schnell ableiten. Dies beeinflusst die PCR-Zykluszeiten. Verschiedene Optionen weisen unterschiedliche Eigenschaften auf.
| Material | Wärmeleitfähigkeit (W/mK) | Hinweise zur Wertentwicklung |
| Silber (Ag) | 429 | Höchste Wärmeleitfähigkeit; ermöglicht Aufheizraten bis zu 8 °C/s und Abkühlraten bis zu 5.5 °C/s. |
| Kupfer (Cu) | 401 | Hohe Wärmeleitfähigkeit, eine praktikable Alternative zu Silber. |
| Gold (Au) | 315 | Hohe Wärmeleitfähigkeit, aber aufgrund der Kosten weniger verbreitet. |
| Aluminium (Al) | ~ 205 | Niedriger als Silber, besitzt aber eine ähnliche volumetrische Wärmekapazität, was zu einem ähnlichen Erwärmungsverhalten unterhalb von 100 °C führt. |
| Chrom (Cr) | 94 | Geringere Wärmeleitfähigkeit, was zu einer langsameren thermischen Reaktion führt. |
| Al₂O₃ (Keramik) | 35 | Eine geringe Wärmeleitfähigkeit führt zu langsamen Erwärmungsraten und einem langsamen Abbau von Temperaturgradienten. |
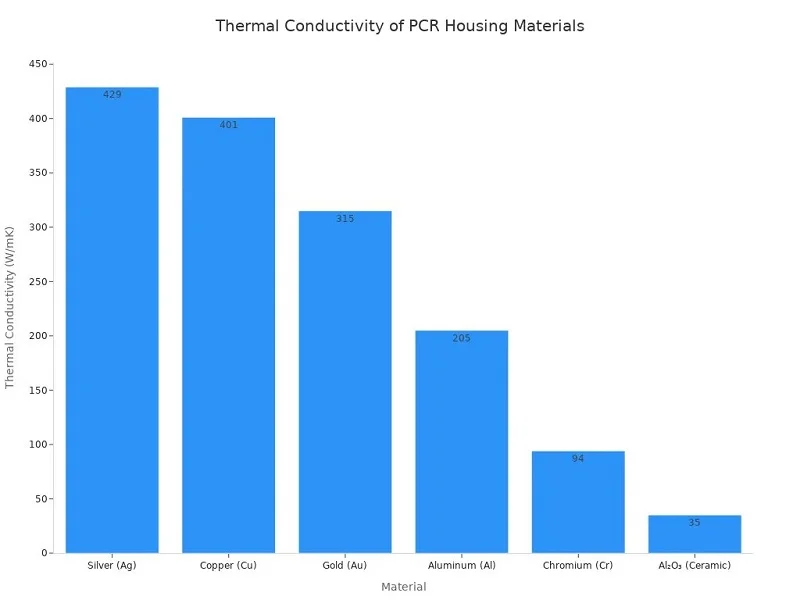
Die Hersteller verwenden Silberblöcke, weil deren deutlich höhere Wärmeleitfähigkeit im Vergleich zu Aluminium schnellere Aufheiz- (bis zu 8 °C/s) und Abkühlraten (bis zu 5.5 °C/s) ermöglicht, wodurch die PCR-Zykluszeiten direkt verkürzt werden.
Die Materialwahl für den Kühlkörper beeinflusst die Leistung direkt. Silber besitzt die beste Wärmeleitfähigkeit, ist aber sehr teuer. Aluminium bietet einen guten Kompromiss: Es ist kostengünstiger und funktioniert auch unter 100 °C einwandfrei. Auch das Gehäuse muss die Wärme abführen und darf sie nicht an den Benutzer weitergeben. CNC-Fertigung ermöglicht präzise Kühlkörperdesigns. Lamellen und Kanäle können direkt in das Bauteil eingefräst werden, was die Wärmeableitung verbessert. Das Gehäuse muss die Wärme von empfindlichen Bauteilen fernhalten und Temperaturschocks widerstehen. Temperaturschwankungen verursachen Ausdehnung und Zusammenziehung. Durch die Bearbeitung können Strukturen geschaffen werden, die Spannungen absorbieren. Sorgfältige Bauteilprüfungen gewährleisten die Einhaltung der Anforderungen. Das Gerät muss auch unter rauen Bedingungen zuverlässig funktionieren. Die pharmazeutische Industrie nutzt diese Prüfungen zur Validierung.
CNC Dienstleister für PCR-Gehäuse
Vorteile des Einsatzes von CNC-Maschinen
Hohe Präzision und enge Toleranzen
Ein PCR-Gerät erfordert eine exakte Ausrichtung. Der optische Strahlengang muss präzise positioniert bleiben. Der Thermoblock muss plan auf den Proben aufliegen. CNC-Bearbeitung ermöglicht diese Präzision. Eine 3-Achs-Maschine eignet sich gut für einfache Formen. Sie bewegt das Werkzeug entlang der X-, Y- und Z-Achse. Das ist für einfache Gehäuse ausreichend. Eine 4-Achs-Maschine erweitert die Möglichkeiten um eine Rotation. Sie kann Winkel bearbeiten, ohne das Werkstück zu bewegen. Eine 5-Achs-Maschine bietet noch mehr Flexibilität. Sie neigt das Werkzeug, um komplexe Winkel zu erreichen. Jede Achse erweitert die Möglichkeiten, erhöht aber auch die Kosten. Für ein CNC-PCR-Gehäuse ist eine vollständige 5-Achs-Bearbeitung selten erforderlich. Die meisten Konstruktionen nutzen 3- oder 4-Achs-Systeme. Die Präzision der CNC-Fertigung ist wiederholbar. Jedes Teil entspricht dem vorherigen. Diese Konsistenz ist für medizinische Geräte entscheidend. Das Gehäuse muss jedes Mal perfekt passen.
Komplexe Geometrien und schnelles Prototyping
CNC-Bearbeitung ist während der Entwicklungsphase ideal. Sie können ein Design testen, Fehler finden und diese schnell beheben. Teure Formen sind nicht nötig. Diese Geschwindigkeit ist ein großer Vorteil. Innerhalb einer Woche können Sie mehrere Versionen testen. Jede Version verbessert das Design. Das Verfahren bewältigt komplexe Merkmale problemlos. Sie können Kühlrippen direkt in das Gehäuse einfräsen. Sie können Montagezapfen und Abstandshalter erstellen. Sie können präzise Öffnungen für Anschlüsse und Displays ausschneiden. Diese Flexibilität macht CNC ideal für die Prototypenfertigung. Sie eignet sich aber auch für die Klein- bis Mittelserienproduktion. Sie können mit 10 Einheiten beginnen, diese testen und dann auf 500 Stück skalieren. Derselbe Prozess funktioniert in beiden Serien. Diese Flexibilität reduziert das Risiko während der Produktentwicklung.
Einschränkungen und Minderungsstrategien
Kostenüberlegungen bei hohen Stückzahlen
CNC-Bearbeitung wird bei größeren Stückzahlen teuer. Jedes Teil benötigt Bearbeitungszeit. Diese Zeit summiert sich. Die Zahlen sprechen für sich: Die Bestellung einer Einheit kostet 134 £. Dieser Preis beinhaltet die komplette Einrichtung für ein Teil. Bei einer Bestellung von 10 Einheiten sinkt der Preis auf 38 £ pro Einheit – eine Reduzierung um 70 %. Bei 100 Einheiten sinkt er auf 13 £ pro Einheit, was einer Reduzierung um 90 % entspricht. Dieser Trend setzt sich mit steigender Stückzahl fort. Bei 10,000 Einheiten sind die Kosten pro Teil deutlich niedriger. Dennoch sind sie bei dieser Stückzahl höher als beim Spritzguss. Die Hauptkostentreiber verändern sich mit steigender Stückzahl. In der Prototypenphase dominieren Einrichtung und Programmierung. Bei hohen Stückzahlen gewinnen Zykluszeit und Materialkosten an Bedeutung. Mit intelligentem Design lassen sich Kosten senken. Verwenden Sie nach Möglichkeit Standardkomponenten (COTS). Zahnräder, Buchsen, Lager, Wellen und Befestigungselemente sind günstiger als individuell gefertigte Teile. Sie profitieren von Skaleneffekten. Dadurch reduziert sich die Anzahl der kundenspezifischen Anpassungen. Das reduziert die Zykluszeit und die Stückkosten.
Die Bauteile sollten mindestens 3 mm kleiner als das nächstliegende Standardzuschnittmaß sein. Dadurch werden Materialverschwendung und Kosten reduziert. Beispielsweise benötigt ein 30 x 30 x 30 mm großes Bauteil einen 35 mm großen Zuschnitt, während für ein 27 x 27 x 27 mm großes Bauteil ein 30 mm großes Blech verwendet werden kann. Dies spart Material und senkt die Stückkosten.
Mehrere Konstruktionsstrategien senken die Kosten weiter. Vereinfachen Sie die Geometrie auf Ebenen, Zylinder und Kegel. Dadurch reduzieren sich die Werkzeugwegdichte und die Zykluszeit. Vermeiden Sie tiefe Bohrungen, die Tieflochfräszyklen und Spezialwerkzeuge erfordern. Setzen Sie enge Toleranzen nur dort ein, wo die Funktion sie erfordert. Erschließen Sie nicht kritische Bereiche für Standardbearbeitungsverfahren. Überarbeiten Sie lange, schlanke Teile, um Durchbiegungen zu vermeiden. Verzichten Sie auf schwer zugängliche Merkmale wie tiefe Kavitäten und dünne Stege. Jede dieser Strategien reduziert die Bearbeitungszeit und senkt den Endpreis.
Konstruktionsbeschränkungen vs. Spritzgießen
Die CNC-Bearbeitung stößt an ihre Grenzen. Bestimmte Formen lassen sich nicht ohne Weiteres realisieren. Innenecken müssen abgerundet sein. Das Schneidwerkzeug ist rund. Scharfe Ecken erfordern spezielle Techniken. Die Wandstärke muss gleichmäßig bleiben. Dünne Wände können sich während der Bearbeitung verformen. Tiefe Taschen sind schwer zu bearbeiten. Das Werkzeug muss den Grund erreichen. Die Werkzeuglänge begrenzt die Tiefe. Spritzgießen bewältigt einige dieser Einschränkungen besser. Es ermöglicht die Herstellung komplexer Innenstrukturen, die Produktion dünner Wände mit gleichbleibender Qualität und die Reproduktion filigraner Texturen. Allerdings benötigt Spritzgießen eine Form. Diese Form kostet Tausende von Euro und ihre Herstellung dauert Wochen. CNC-Bearbeitung verursacht keine solchen Vorlaufkosten. Bei kleinen Stückzahlen ist CNC im Vorteil. Bei großen Stückzahlen ist Spritzgießen wirtschaftlicher. Der optimale Zeitpunkt hängt von der Komplexität und der Stückzahl des Bauteils ab.
CNC-Bearbeitung vs. alternative Fertigungsmethoden
Vergleichen mit 3D Druck und Blechherstellung
Der 3D-Druck bietet Gestaltungsfreiheit. Er ermöglicht die Herstellung von internen Kanälen und Gitterstrukturen und kommt ohne Werkzeuge aus. Allerdings mangelt es ihm an Präzision. Schichtlinien führen zu Oberflächenrauheit. Die Maßgenauigkeit ist im Vergleich zur CNC-Bearbeitung geringer. Die Materialauswahl ist begrenzt. Viele 3D-gedruckte Teile erreichen nicht die Festigkeit von gefrästen Teilen. Die Blechbearbeitung eignet sich für einfache Gehäuse. Sie ist schnell und kostengünstig für Standardboxen, ermöglicht aber keine komplexen Konstruktionen. Kühlrippen lassen sich nicht in Blech einarbeiten, und enge Toleranzen sind nicht realisierbar. Zudem erfordert die Blechbearbeitung Schweißen oder Befestigungselemente für die Montage. Diese Verbindungen können elektromagnetische Störungen verursachen. Die CNC-Fertigung bietet die beste Balance: Präzision, Materialvielfalt und strukturelle Integrität. Für ein Gehäuse eines PCR-Geräts ist diese Kombination unerlässlich.
Wann sollte man auf Spritzguss umsteigen?
Der Übergangspunkt variiert je nach Projekt. Ein einfaches Gehäuse könnte bei 1,000 Einheiten umgestellt werden. Ein komplexes Bauteil könnte bis zu 10,000 Einheiten CNC-gefertigt bleiben. Die folgende Tabelle zeigt, wie sich die Kostentreiber verändern:
| Lautstärkeregler | Primärer Kostentreiber | Kostenverhalten |
| Prototyp (<10) | Einrichtung und Programmierung | Höchste Stückkosten; Fixkosten dominieren |
| Niedrig (10–100) | Einrichtungsbreite + Prozessstabilisierung | Die Kosten sinken schnell, da die Einrichtungskosten amortisiert werden. |
| Mitte (100–1,000) | Zykluszeit und Werkzeugverschleiß | Die Kosten stagnieren; die Anschaffung von Einrichtungsgegenständen wird gerechtfertigt |
| Hoch (1,000+) | Zykluszeit, Material, Werkzeuglebensdauer | Niedrigere Stückkosten; die Rentabilität von Chargenfertigung und Vorrichtungen wird entscheidend |
Achten Sie auf den Wendepunkt. Wenn Angebote für Spritzguss günstiger sind als Angebote für CNC-Bearbeitung, ist es Zeit für einen Wechsel. Die Werkzeugkosten verteilen sich auf mehr Einheiten. Der Stückpreis sinkt deutlich. Überstürzen Sie den Übergang jedoch nicht. CNC ermöglicht Designänderungen. Spritzguss fixiert das Design. Stellen Sie sicher, dass Ihr Design final ist, bevor Sie sich für ein Werkzeug entscheiden. Ein Partner wie NOBLE, ein Fertigungsunternehmen in China, kann Sie bei dieser Entscheidung unterstützen. NOBLE bietet sowohl CNC- als auch Spritzgussdienstleistungen an. Das Team begleitet Sie durch den gesamten Übergang. NOBLE kennt die jeweiligen Vor- und Nachteile und hilft Ihnen, das passende Verfahren für Ihr Produktionsvolumen zu finden. Die Expertise von NOBLE erstreckt sich von der Prototypenentwicklung bis zur Serienfertigung. Das macht NOBLE zu einem wertvollen Partner für die Entwicklung von Medizinprodukten.
Materialien für CNC-PCR-Gehäuse
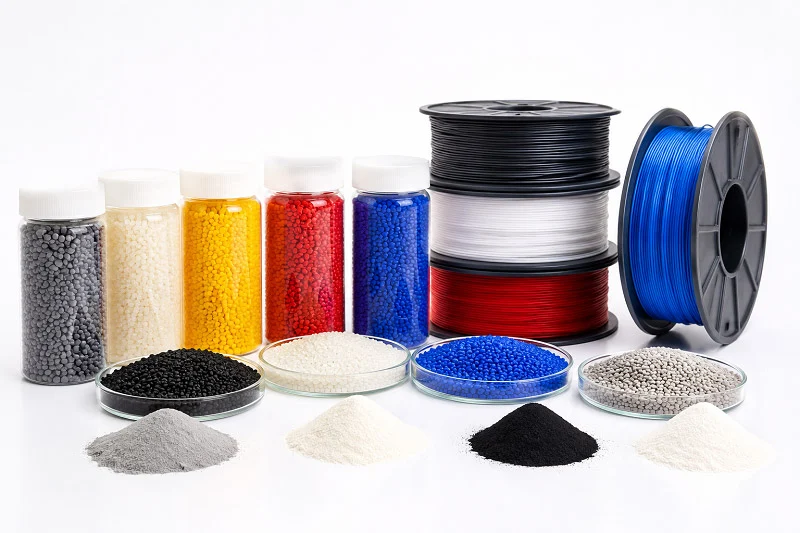
Die Wahl des richtigen Materials für Ihr CNC-PCR-Gehäuse erfordert Fingerspitzengefühl. Es muss Temperaturwechseln standhalten, beständig gegen aggressive Chemikalien sein und die Sicherheitsstandards erfüllen. Die Wahl beeinflusst Leistung, Kosten und Lebensdauer des Geräts. Sehen wir uns die verschiedenen Optionen genauer an.
Technische Kunststoffe für Gehäuse
Kunststoffe bieten elektrische Isolierung und Gestaltungsfreiheit. Sie leiten keinen Strom, was die Sicherheit erhöht. Außerdem sind sie leichter als Metalle. Allerdings verhalten sich nicht alle Kunststoffe wärmeleitend.
Polycarbonat (PC) für Klarheit und Schlagfestigkeit
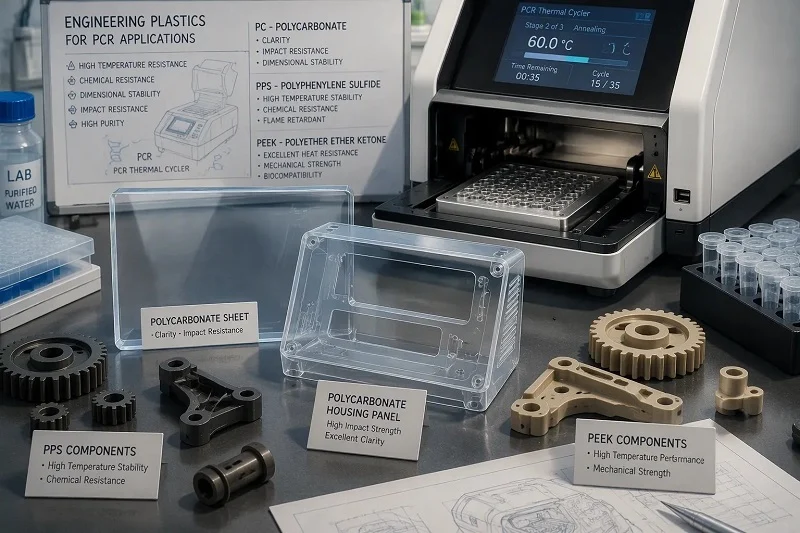
Polycarbonat zeichnet sich durch seine Robustheit aus. Es ist stoßfest, was in einem stark frequentierten Labor, wo es schon mal zu Stößen kommen kann, von großer Bedeutung ist. PC bietet zudem optische Transparenz. Man kann in das Gerät hineinsehen, ohne es öffnen zu müssen. Das erleichtert die Sichtprüfung während des Betriebs. Allerdings hat PC in puncto Wärmeleitfähigkeit seine Grenzen. Seine Wärmeleitfähigkeit liegt zwischen 0.19 und 0.22 W/m·K. Das ist recht niedrig. Es trägt nicht zur Wärmeableitung des Kühlblocks bei. PC eignet sich am besten für Außenverkleidungen und Abdeckungen. Es schützt die internen Komponenten, ohne Wärme zu leiten. Außerdem ist es beständig gegen viele gängige Laborchemikalien. Ethanol und milde Reinigungsmittel können ihm nicht so leicht schaden. Für ein PCR-Gerätegehäuse bietet PC eine solide Außenhülle. Es schützt die internen Komponenten und ist gleichzeitig leicht.
PPS und PEEK für Hochtemperaturstabilität
PPS und PEEK sind deutlich hitzebeständiger. Diese technischen Kunststoffe behalten ihre Form auch bei hohen Temperaturen. Sie sind kriech- und verformungsbeständig und eignen sich daher ideal für interne Bauteile in der Nähe des Kühlblocks. PEEK bietet zudem eine außergewöhnliche Chemikalienbeständigkeit und übersteht den Kontakt mit aggressiven Lösungsmitteln. Seine Wärmeleitfähigkeit liegt bei etwa 0.25 W/m·K. Das ist im Vergleich zu Metallen zwar immer noch niedrig, doch die Stärke von PEEK liegt in seiner Stabilität, nicht in der Wärmeleitung. Es verzieht sich auch nach Tausenden von Temperaturzyklen nicht und zersetzt sich nicht. PPS bietet ähnliche Vorteile zu geringeren Kosten. Beide Materialien lassen sich mit den richtigen Werkzeugen gut bearbeiten. Sie ermöglichen saubere Schnitte und enge Toleranzen. Für Bauteile, die unter Hitzeeinwirkung präzise Abmessungen beibehalten müssen, sind diese Kunststoffe bestens geeignet. Bei Bedarf erfüllen sie auch die Anforderungen an die Biokompatibilität und eignen sich daher für Anwendungen in der Medizintechnik.
Metalle für Struktur- und Wärmebauteile
Metalle bieten Festigkeit und Wärmeleitfähigkeit. Sie leiten Wärme effektiv und sorgen für strukturelle Stabilität. Bei einem CNC-PCR-Gehäuse leisten Metalle die Hauptarbeit.
Aluminium 6061 für Kühlkörper und Gehäuse
Aluminium 6061 ist der Standardwerkstoff für die CNC-Bearbeitung. Es bietet eine hervorragende Wärmeleitfähigkeit von ca. 167 W/m·K. Das ist etwa 668-mal besser als PEEK. Daher ist Aluminium die einzig praktikable Wahl für die Wärmeableitung. Kühlrippen lassen sich direkt in das Gehäuse einfräsen. Diese Rippen leiten die Wärme vom Kühlkörper ab. Dadurch bleibt der PCR-Prozess stabil und effizient. Aluminium lässt sich zudem hervorragend bearbeiten. Es ermöglicht saubere Schnitte und hält enge Toleranzen ein. Es ist leicht und dennoch robust. Es ist korrosionsbeständig, insbesondere bei fachgerechter Oberflächenbehandlung. Anodisieren bietet zusätzlichen Schutz und verbessert die Verschleißfestigkeit. Für das Hauptgehäuse und die Kühlkörper ist Aluminium 6061 das Material der Wahl. Es bietet ein optimales Verhältnis von Leistung, Kosten und Bearbeitbarkeit.
Edelstahl für Korrosionsbeständigkeit und Langlebigkeit
Edelstahl bietet Langlebigkeit. Er ist korrosionsbeständig gegenüber aggressiven Chemikalien. Bleichmittel und starke Desinfektionsmittel können ihm nichts anhaben. Das ist entscheidend für die Reinigungsstandards in Laboren. Edelstahl zeichnet sich zudem durch hohe Festigkeit aus. Er behält seine Form auch unter Belastung und verbiegt oder verformt sich nicht so leicht. Dadurch eignet er sich ideal für Konstruktionshalterungen und Montageplatten. Auch für Bauteile, die häufig gehandhabt werden, ist er bestens geeignet. Der Nachteil liegt im Gewicht und den Kosten. Edelstahl ist schwerer als Aluminium und die Bearbeitung ist aufwendiger. Für Teile, die maximale Haltbarkeit erfordern, lohnt sich die Investition jedoch. Edelstahl erfüllt außerdem die Standards für pharmazeutische und lebensmittelkonforme Verpackungen. Daher eignet er sich für Anwendungen, die höchste Reinheit erfordern.
Kriterien für die Materialauswahl
Die Wahl zwischen Kunststoff und Metall hängt von Ihren individuellen Bedürfnissen ab. Jedes Material bietet unterschiedliche Vorteile. Die richtige Wahl berücksichtigt verschiedene Faktoren.
Ausgewogenheit zwischen Bearbeitbarkeit, Kosten und Leistung
Beginnen Sie mit den funktionalen Anforderungen. Muss das Bauteil Wärme leiten? Dann ist Aluminium die beste Wahl. Benötigt es eine elektrische Isolierung? Dann ist ein Kunststoff wie Polycarbonat (PC) oder PEEK sinnvoll. Berücksichtigen Sie die Betriebsumgebung. Kommt das Bauteil mit aggressiven Chemikalien in Kontakt? Edelstahl ist hierfür am beständigsten. Denken Sie auch an das Produktionsvolumen. Kunststoffe sind bei hohen Stückzahlen pro Teil günstiger. Metalle sind zwar teurer, bieten aber eine bessere Leistung. Die Komplexität der Bearbeitung beeinflusst ebenfalls die Kosten. Einfache Formen lassen sich schneller und kostengünstiger bearbeiten. Komplexe Merkmale erhöhen den Zeit- und Kostenaufwand. Arbeiten Sie mit Ihrem Fertigungspartner zusammen, um die optimale Lösung zu finden. Er kann Designänderungen vorschlagen, die die Kosten senken, ohne die Leistung zu beeinträchtigen.
Oberflächengüte und Nachbearbeitungsmöglichkeiten
Die Oberflächenbeschaffenheit beeinflusst sowohl Funktion als auch Aussehen. Eine glatte Oberfläche reduziert Reibung und Verschleiß und erleichtert die Reinigung. Dies ist wichtig, um Kontaminationen zu vermeiden. Raue Oberflächen können Partikel und Bakterien einschließen. Für medizinische Geräte sind glatte Oberflächen daher unerlässlich. Die Nachbearbeitungsmöglichkeiten variieren je nach Material. Aluminium kann zum Schutz vor Korrosion eloxiert oder für eine langlebige Oberfläche pulverbeschichtet werden. Kunststoffe lassen sich polieren oder strukturieren. Strukturierte Oberflächen kaschieren Fingerabdrücke und Kratzer und verbessern die Griffigkeit. Berücksichtigen Sie auch die ästhetischen Anforderungen. Ein sauberes, professionelles Erscheinungsbild schafft Vertrauen in das Gerät. Ihr Fertigungspartner kann Ihnen die passende Oberflächenbehandlung für jedes Material empfehlen. Er kann auch Nachbearbeitungen wie Gewindeschneiden übernehmen. Dies optimiert den Produktionsprozess und sichert die Qualität.
Das gewählte Material prägt das gesamte Gehäuse Ihres PCR-Geräts. Es beeinflusst Wärmeleistung, Sicherheit und Lebensdauer. Nehmen Sie sich Zeit, Ihre Optionen zu prüfen. Testen Sie die Materialien unter realen Bedingungen. Diese Validierung gewährleistet die zuverlässige Funktion Ihres Geräts. Das richtige Material in Kombination mit präziser CNC-Fertigung ergibt ein langlebiges Gehäuse.
Konstruktionsregeln für CNC-PCR-Gehäuse
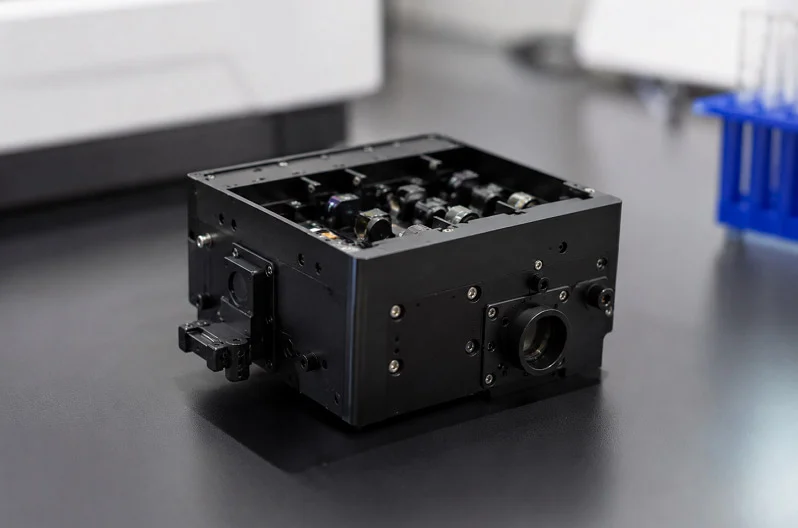
Gutes Design entscheidet über reibungslose Produktion und teure Probleme. Die folgenden Regeln helfen Ihnen beim Bau eines PCR-Gerätegehäuses, das sich gut bearbeiten lässt, einfach zu montieren ist und zuverlässig funktioniert.
Vermeidung tiefer Taschen und scharfer Innenkanten
Tiefe Taschen verursachen Probleme bei der CNC-Bearbeitung. Schneidwerkzeuge haben eine begrenzte Reichweite. Für tiefe Aussparungen wird ein langes Werkzeug benötigt, das sich beim Schneiden verbiegt. Diese Verbiegung führt zu Vibrationen und einer rauen Oberfläche. Außerdem verlangsamt sie den Bearbeitungsprozess. Die Taschentiefe sollte daher auf maximal das Vierfache des Werkzeugdurchmessers begrenzt sein. Dadurch bleibt das Werkzeug steif und der Schnitt sauber.
Scharfe Innenkanten stellen ein weiteres Problem dar. Jedes Schneidwerkzeug ist rund. Für eine rechtwinklige Ecke benötigt man ein Werkzeug mit einer rechtwinkligen Schneide, das es jedoch nicht gibt. Daher müssen abgerundete Ecken konstruiert werden. Der Durchmesser der Rundung sollte einem Standardwerkzeugdurchmesser entsprechen. Gängige Durchmesser sind 0.5 mm, 1 mm und 2 mm. Durch die Verwendung von Standardgrößen kann der Maschinenbediener ein Standardwerkzeug aus dem Lager verwenden. Keine Sonderbestellungen, keine zusätzlichen Kosten. Eine größere Rundung erhöht zudem die Stabilität der Ecke. An scharfen Kanten sammelt sich Spannung an. Eine Rundung verteilt diese Spannung auf eine größere Fläche. Dies ist insbesondere für ein Gehäuse eines PCR-Geräts relevant, das Temperaturwechseln ausgesetzt ist.
Optimierung der Wandstärke und der Entformungswinkel
Die Wandstärke beeinflusst sowohl Festigkeit als auch Kosten. Dünne Wände verbiegen sich bei der Bearbeitung und können beim Transport brechen. Dicke Wände führen zu Materialverschwendung und erhöhtem Gewicht. Für Kunststoffe wird eine Mindestwandstärke von 1.5 mm und für Metalle von 1 mm empfohlen. Diese Werte eignen sich für die meisten Gehäusekonstruktionen. Achten Sie auf eine gleichmäßige Wandstärke über die gesamte Bauteillänge. Eine gleichmäßige Wandstärke verhindert Verformungen beim Abkühlen und reduziert Spannungsspitzen.
Die Formschräge spielt bei der CNC-Bearbeitung eine geringere Rolle als beim Spritzgießen. Bearbeitungswerkzeuge können gerade Wände problemlos schneiden. Eine leichte Formschräge von etwa 1 bis 2 Grad ist dennoch hilfreich. Sie erleichtert das Entnehmen der Teile aus den Vorrichtungen und verbessert die Oberflächenqualität. Die Formschräge verlängert die Bearbeitungszeit nicht, spart aber Zeit bei der Montage und Endbearbeitung.
Spezifikation von GD&T für funktionale Passung
Die geometrische Produktspezifikation (GPS) verdeutlicht die Konstruktionsabsicht. Sie zeigt dem Zerspanungsmechaniker genau, welche Oberflächen relevant sind und wie diese zueinander in Beziehung stehen. Bei einem CNC-PCR-Gehäuse liegt der Fokus auf den kritischen Kontaktpunkten. Die Montagefläche für den Thermoblock muss absolut plan sein. Die Ausrichtungselemente für den optischen Strahlengang erfordern exakte Positionstoleranzen. Alle anderen Toleranzen sind unproblematisch.
Vermeiden Sie es, jedes Maß zu eng zu gestalten. Jede enge Toleranz erhöht die Bearbeitungszeit und die Prüfkosten. Eine Standard-Bearbeitungstoleranz von ±0.1 mm ist für die meisten Merkmale ausreichend. Erhöhen Sie die Toleranz auf ±0.05 mm nur dort, wo die Funktion dies erfordert. Sparen Sie ±0.01 mm für wirklich kritische Oberflächen ein. Mit dieser Methode lassen sich die Kosten senken, ohne die Qualität zu beeinträchtigen. Ihr Fertigungspartner kann die Zeichnung prüfen und Änderungen vorschlagen.
Oberflächenrauheit für Abdichtung und Ästhetik
Die Oberflächenbeschaffenheit beeinflusst sowohl die Dichtleistung als auch das Erscheinungsbild. Eine raue Oberfläche kann in Dichtungsverbindungen zu Undichtigkeiten führen. Außerdem sammelt sich Schmutz an, was im Labor zu Reinigungsproblemen führt. Für Dichtflächen wird eine Oberflächenrauheit von Ra 1.6 μm empfohlen. Diese Oberflächenbeschaffenheit gewährleistet eine gute Abdichtung ohne zusätzliche Polierkosten.
Bei sichtbaren Außenflächen kommt es auf die Optik an. Eine Oberflächenrauheit von Ra 0.8 μm wirkt glatt und professionell. Sie ist zudem unempfindlich gegenüber Fingerabdrücken und Flecken. Innenflächen können etwas rauer bleiben, etwa bei Ra 3.2 μm. Das spart Bearbeitungszeit und -kosten. Nachbearbeitungsverfahren wie Kugelstrahlen oder Anodisieren können die Optik weiter verbessern. Diese Verfahren erhöhen außerdem die Korrosionsbeständigkeit.
Prozessbegleitende Inspektion und CMM-Verifizierung
Die Qualitätskontrolle beginnt während der Bearbeitung, nicht erst danach. Gute Betriebe prüfen die Teile in wichtigen Bearbeitungsschritten. Sie messen kritische Maße, solange sich das Teil noch in der Maschine befindet. So werden Probleme frühzeitig erkannt, bevor Material und Zeit verschwendet werden. Nach der Bearbeitung prüft eine Koordinatenmessmaschine (KMM) die endgültige Form. Die KMM tastet zahlreiche Punkte am Teil ab und vergleicht diese mit dem CAD-Modell. Dies liefert exakte Messdaten für kritische Merkmale.
Erkundigen Sie sich bei Ihrem Fertigungspartner nach dessen Prüfverfahren. Ein vertrauenswürdiger Betrieb dokumentiert jede Prüfung und stellt für jede Charge einen Prüfbericht bereit. Diese Dokumentation ist für die Validierung von Medizinprodukten unerlässlich. Sie belegt, dass die Teile den Spezifikationen entsprechen.
Materialzertifizierungen und Rückverfolgbarkeit
Medizinprodukte erfordern Rückverfolgbarkeit. Jede Materialcharge muss erfasst werden. Der Hersteller sollte jeder Lieferung Materialzertifikate oder Werkszeugnisse beifügen. Diese Zertifikate bestätigen die Materialgüte und -zusammensetzung. Sie geben bei Metallen auch die Chargennummer an. Diese Rückverfolgbarkeitskette ist für die Einhaltung gesetzlicher Vorschriften unerlässlich. Sollte später ein Problem auftreten, lässt es sich bis zum Ausgangsmaterial zurückverfolgen.
Wählen Sie einen Partner, der diese Aufzeichnungen automatisch führt. Zertifikate sollten digital gespeichert und auf Anfrage zur Verfügung gestellt werden. Diese Dokumentation unterstützt Ihr Qualitätsmanagementsystem und vereinfacht Audits sowie die Einreichung von Unterlagen bei den Aufsichtsbehörden. Bei Gehäusen für PCR-Geräte ist die vollständige Rückverfolgbarkeit nicht optional, sondern für die Herstellung von Medizinprodukten unerlässlich.
Partnerschaft mit NOBLE für Ihre CNC PCR-Gehäuse

Unsere Fertigungskompetenzen
Von der Designunterstützung bis zur Endmontage
NOBLE bietet mehr als nur die Fertigung von Teilen. Wir begleiten Sie von der ersten Zeichnung bis zum fertigen Produkt. Unsere Ingenieure prüfen Ihren Entwurf frühzeitig. Wir erkennen mögliche Bearbeitungsprobleme, bevor sie Kosten verursachen. Wir schlagen Änderungen vor, die die Fertigung Ihres PCR-Gerätegehäuses vereinfachen. Das spart Zeit und reduziert Ausschuss. Sobald der Entwurf steht, starten wir die Produktion. Unsere Werkstatt übernimmt die gesamte Fertigung. Wir bearbeiten, veredeln und montieren Ihr Gehäuse. Sie erhalten eine komplette Einheit, keine Einzelteile. Diese Methode vereinfacht Ihre Lieferkette. Ein einziger Partner kümmert sich um alles. Sie vermeiden den Aufwand, mit vielen Lieferanten zusammenzuarbeiten. Das bedeutet weniger Verzögerungen und weniger Verwirrung. Bei einem komplexen Produkt wie einem PCR-Gerät ist dies entscheidend. Jedes Teil muss perfekt passen. Wir sorgen dafür.
Fachkenntnisse sowohl im Metall- als auch im Kunststoffbearbeitung
Wir verarbeiten alle Materialien, die Ihr Design erfordert. Aluminium 6061 für Kühlkörper und Gehäuse. Edelstahl für rostbeständige Teile. Polycarbonat, PPS und PEEK für Kunststoffteile. Unsere Fachkräfte kennen die Eigenschaften jedes Materials und passen Schnittgeschwindigkeit und Werkzeuge entsprechend an. Dieses Know-how spiegelt sich im Endprodukt wider. Enge Toleranzen und glatte Oberflächen sind garantiert. Zusätzliche Bearbeitungsschritte wie Anodisieren, Pulverbeschichten und Kugelstrahlen gehören zu unserem Leistungsspektrum. So erhalten Sie Ihr CNC-PCR-Gehäuse montagefertig. Sie müssen keine Teile zur Endbearbeitung an einen anderen Betrieb senden. Das verkürzt die Lieferzeit und senkt die Versandkosten. Unser Team behandelt jedes Projekt mit Sorgfalt. Wir verstehen die Anforderungen an Medizintechnik. Präzision ist für uns Standard.
Qualitätszertifizierungen und -sicherung
ISO 9001:2015- und ISO 13485:2016-zertifizierte Prozesse
Zertifizierungen belegen unseren hohen Qualitätsanspruch. NOBLE ist nach ISO 9001:2015 und ISO 13485:2016 zertifiziert. Diese Zertifikate sind mehr als nur Plaketten an der Wand. Sie prägen unsere tägliche Arbeit. ISO 9001 deckt das allgemeine Qualitätsmanagement ab. ISO 13485 geht für Medizinprodukte noch einen Schritt weiter und stellt spezifische Anforderungen, die für das Gehäuse Ihres PCR-Geräts relevant sind. Die Unterschiede sind erheblich:
| Gebiet | ISO 9001:2015 | ISO 13485:2016 Zusätzliche Anforderungen |
| QMS-Dokumentation | Allgemein, anwendbar auf jede Organisation | Erfordert die Einbeziehung regulatorischer Dokumente, eines Gerätestammdatensatzes und spezifischer Datenaufbewahrungsstandards, die auf der Produktlebensdauer basieren. |
| Verantwortung des Managements | Ermöglicht die Zuweisung ohne Definition von Rollen. | Erfordert ein benanntes Managementmitglied für jeden Aspekt des Qualitätsmanagementsystems, die Einhaltung gesetzlicher Vorschriften und die Überprüfung neuer Vorschriften. |
| Ressourcenmanagement | Schwerpunkt auf Ausrüstung, Gebäude, IT | Erfordert dokumentierte Wartungs-, Gesundheits-/Hygiene-, Kontaminationskontroll- und Risikomanagementaufzeichnungen |
| Produktrealisierung | Kundenorientiert, prozessorientiert | Erfordert Rückverfolgbarkeit, Standardarbeitsanweisungen für Etikettierung/Verpackung, Chargenprotokolle, Reinheitsvorschriften für sterilisierte Geräte, Installations-/Verifizierungsprotokolle und die Handhabung von Retouren. |
| Messung, Analyse, Verbesserung | Prozessorientierte kontinuierliche Verbesserung | Erfordert ein Feedbacksystem für Frühwarnung, Überprüfung von Abweichungen, Überwachung der Produktqualität, Dokumentation von Nacharbeiten, Hinweise, Begründung von Korrektur- und Vorbeugemaßnahmen (CAPA) und behördliche Benachrichtigung. |
Dieser Standard erfordert risikobasierte Entscheidungen im gesamten Prozess. Wir dokumentieren alles. Wir verfolgen jede Charge. Wir führen Aufzeichnungen über die gesamte Lebensdauer Ihres Produkts. Das gibt Ihnen Sicherheit bei Audits und bei der Einreichung bei den Aufsichtsbehörden.
Strenge Qualitätskontrolle und Rückverfolgbarkeit
Unsere Qualitätskontrolle geht weit über die Endkontrolle hinaus. Wir prüfen die Teile bereits während der Bearbeitung. Wichtige Merkmale werden vermessen, solange sich das Teil noch in der Maschine befindet. So erkennen wir Probleme frühzeitig. Nach der Bearbeitung überprüfen wir die Maße mit einer Koordinatenmessmaschine. Jedes Teil wird mit dem CAD-Modell verglichen. Sie erhalten zu jeder Lieferung Materialzertifikate. So können Sie jedes Teil bis zu seinem Ausgangsmaterial zurückverfolgen. Diese Rückverfolgbarkeit ist für die Herstellung von Medizinprodukten unerlässlich. Sollte später ein Problem auftreten, können wir die betreffende Charge genau identifizieren. Das schützt Ihre Patienten und Ihren guten Ruf. Unser Qualitätskontrollprozess ist gründlich. Er gibt Ihnen Sicherheit.
Warum Sie NOBLE als Ihren Partner wählen sollten
Eine einzige Quelle für komplexe Projekte
Die Zusammenarbeit mit einem einzigen Partner vereinfacht alles. Sie vermeiden die oft sechsmonatigen Verzögerungen, die durch die Zusammenarbeit mit vielen Lieferanten entstehen. Unser Team kümmert sich um Design-Feedback, Bearbeitung, Endbearbeitung und Montage. Dank dieses reibungslosen Ablaufs kommt Ihr Produkt schneller auf den Markt. Ein Kunde aus der Medizintechnikbranche bestätigte uns, dass wir ihm helfen, lebensverändernde Produkte effizienter und in hoher Qualität auf den Markt zu bringen. Wir streben eine termingerechte Lieferung in 99 % der Fälle an. Sie erhalten von uns innerhalb von 24 bis 48 Stunden ein Angebot, während der Branchenschnitt ein bis zwei Wochen beträgt. Wir liefern Teile in etwa der Hälfte der üblichen Lieferzeit. Diese Zahlen belegen unser Engagement für Ihren Zeitplan.
Gezielte Unterstützung für Innovationen im Bereich medizinischer Geräte
Wir verstehen die Welt der Medizintechnik. Wir kennen die Sicherheitsbestimmungen und die regulatorischen Rahmenbedingungen. Unser Team ist stets über Standards wie ISO 13485 informiert. Wir unterstützen Sie bei der Markteinführung Ihrer neuen PCR-Maschine. Vom Prototyp bis zur Serienproduktion – wir sind an Ihrer Seite. Wir bieten sowohl CNC-Bearbeitung als auch Spritzguss an. So können wir Sie auch bei steigenden Produktionsvolumina optimal unterstützen. Beginnen Sie mit bearbeiteten Teilen für Testzwecke. Steigen Sie auf Spritzguss um, sobald die Nachfrage es rechtfertigt. Wir begleiten Sie reibungslos durch diesen Übergang. Unsere Expertise deckt den gesamten Produktlebenszyklus ab. Das macht uns zu mehr als nur einem Lieferanten – wir sind Ihr Partner für Ihren Erfolg.
Ihr CNC-PCR-Gehäuse benötigt die richtige Ausrüstung und den passenden Produktionsprozess. Dieses PCR-Gehäuse wird mit CNC-Maschinen und computergesteuerter numerischer Steuerung (CNC) für höchste Präzision gefertigt. Der CNC-Gehäusefertigungsprozess erfordert eine sorgfältige Materialauswahl für Ihr PCR-Gehäuse. Die Einhaltung von Konstruktionsrichtlinien senkt die Kosten. Für die Serienfertigung eignet sich Spritzguss hervorragend. Das Spritzgussverfahren verwendet Formen und erfordert eine sorgfältige Konstruktion. Spritzguss liefert gleichbleibende Teile. Bei der Massenproduktion spart Spritzguss Kosten. Nach der CNC-Prototypenfertigung arbeitet Spritzguss zuverlässig. Bei steigenden Stückzahlen kommt Spritzguss zum Einsatz. Die Qualitätskontrolle ist beim Spritzguss unerlässlich. Spritzguss und CNC-Fertigung ergänzen sich optimal. Kontaktieren Sie NOBLE für Ihre Anforderungen an PCR-Gerätegehäuse. Wir übernehmen sowohl die CNC-Fertigung als auch die Spritzgussfertigung für Ihr PCR-Gerätegehäuse.
Häufig gestellte Fragen zu CNC-PCR-Gehäusen
Was ist die Hauptaufgabe des PCR-Gehäuses?
Das PCR-Gehäuse schützt empfindliche Bauteile und verhindert Kontaminationen. Es muss Störungen abschirmen und Temperaturschwankungen standhalten. Die CNC-Bearbeitung gewährleistet eine präzise Passform und damit eine zuverlässige Funktion.
Warum ist ISO 13485 für die Herstellung von PCR-Geräten wichtig?
Die ISO-13485-Zertifizierung gewährleistet strenge Qualitätsstandards für die Prüfung von PCR-Geräten und deren Gehäusen. Sie garantiert die Rückverfolgbarkeit und die Einhaltung der Vorschriften. Dies ist insbesondere für pharmazeutische Labore von großer Bedeutung.
Wie beeinflusst die Materialwahl PCR-Tests und die Einhaltung der Vorschriften für Drogenlabore?
Das gewählte Material beeinflusst die Ergebnisse von PCR-Tests. ISO 13485 fordert, dass die Funktionsfähigkeit des Materials nachgewiesen ist. Aluminium 6061 leitet Wärme gut. Kunststoffe wie PEEK sind chemikalienbeständig. Dadurch wird die einwandfreie Funktion des Gehäuses gewährleistet.
Welche Konstruktionsmerkmale reduzieren die Kontamination in PCR-Gehäusen von Drogenlaboren?
Konstruktionsmerkmale wie abgerundete Ecken verringern das Kontaminationsrisiko im PCR-Gehäuse. Dies ist wichtig für den Einsatz in Drogenlaboren. Eine gute Konstruktion trägt außerdem zur Einhaltung von Vorschriften bei.
Wie trägt die CNC-Bearbeitung zur Einhaltung der Vorschriften für das Gehäuse bei?
Die CNC-Bearbeitung gewährleistet enge Toleranzen für das Gehäuse des PCR-Geräts. Dies trägt zur Einhaltung der regulatorischen Anforderungen für Medizinprodukte bei. Die Norm ISO 13485 fordert diese Präzision.
Warum ist die Qualitätskontrolle bei PCR-Bauteilen so wichtig?
Die Qualitätskontrolle ist für PCR-Gerätekomponenten von entscheidender Bedeutung. ISO 13485 fordert strenge Kontrollen. Dies verhindert Fehler bei wichtigen Tests. Die pharmazeutische Industrie benötigt diese Qualität.
Wie verhält sich das Gehäuse gegenüber Temperaturschwankungen in Drogenlaboren?
Das PCR-Gehäuse muss den Temperaturschwankungen in Drogenlaboren standhalten. Es ist formstabil und bruchfest. Die Wahl des richtigen Materials und Designs gewährleistet die langfristige Zuverlässigkeit der PCR-Geräte.







