
Einführung
CNC-Planfräsen erzeugt ebene Flächen. Die Schneide des Fräsers, nicht die Seitenflächen, führt den Schnitt durch. Bohren erzeugt Löcher. Fräsen entfernt Material im Allgemeinen. Planfräsen erzeugt glatte Flächen. Dieser Leitfaden erklärt die Funktionsweise, die benötigten Werkzeuge und die Anwendungsbereiche an realen Bauteilen.
Was ist CNC-Planfräsen?
Definieren des Prozesses
Die Leute sehen die Maschine in Betrieb, verstehen aber nicht immer die Geometrie. CNC-Planfräsen hat einen einfachen Aufbau. Die Spindelachse steht senkrecht zum Werkstück, also senkrecht. Der Fräser ist direkt auf das Werkstück gerichtet.
Das Ziel ist Ebenheit. Glatte Oberflächen. Einen Block rechtwinklig bearbeiten. Eine Terrasse fertigstellen. Gerade so viel Material abtragen, dass die Ebene eben ist. Keine tiefen Löcher. Keine komplexen Konturen. Einfach nur eben.
Ein kurzer Blick auf den Cutter
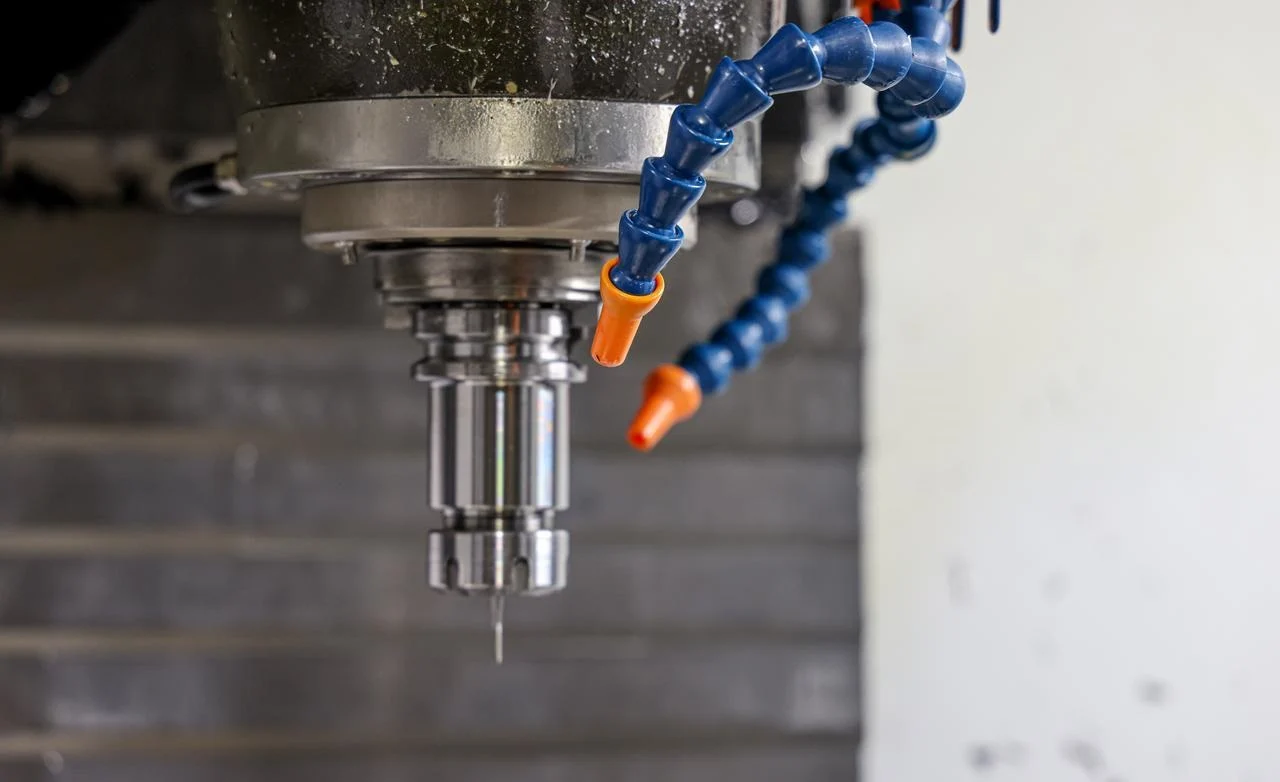
Zwei Teile sind hier wichtig. Der Fräskörper ist die Metallscheibe. Er hält alles zusammen. Die Wendeschneidplatten sind die eigentlichen Schneidzähne. Hartes Material. Austauschbar. Wenn eine Wendeschneidplatte verschlissen ist, wird sie ausgetauscht. Der Körper bleibt erhalten.
Stellen Sie sich eine dicke Scheibe vor. Zähne auf der Vorderseite. Zähne auch am Rand. Die Zähne auf der Vorderseite übernehmen die Hauptarbeit beim Planfräsen. Die Zähne am Rand säubern die Kanten. Ein Werkzeug, zwei Schneidflächen. Das ist die Standardkonstruktion für CNC-Planfräsen.
Die Mechanik: Wie das CNC-Planfräsen funktioniert
Die Schneideaktion
Beim CNC-Planfräsen passiert Folgendes: Der Fräser ragt über die Werkstückkante hinaus. Er ist nicht zentriert, sondern übersteht diese. Das ist kein Fehler, sondern notwendig. Ohne Überstand kann das Werkzeug die gesamte Oberfläche nicht in einem Arbeitsgang bearbeiten.
Zwei Werte steuern den Schnitt. Die Zustellung gibt die Schnittbreite an. Wie viel von der Schneidfläche des Fräsers berührt das Werkstück seitlich? Die Schnitttiefe beschreibt den axialen Eingriff. Wie tief greifen die Zähne vertikal ein. Diese beiden Werte werden oft verwechselt. Die Zustellung beschreibt die seitliche Bewegung. Die Schnitttiefe beschreibt das vertikale Eindringen. Man sollte sie getrennt betrachten.
Gleichlauffräsen vs. Gegenlauffräsen
Gleichlauffräsen – der Fräser dreht sich in Vorschubrichtung. Der Zahn greift beim Eintritt in die volle Materialstärke und fräst bis auf Null. Dies ist der Standard für CNC-Planfräsen auf starren Maschinen. Bessere Oberflächengüte. Geringere Wärmeentwicklung. Längere Werkzeugstandzeit. Einziger Haken: Die Maschine muss spielfrei sein. Lose Schrauben können zu Rattern oder Bruch führen.
Konventionelles Fräsen – der Fräser dreht sich entgegen dem Vorschub. Der Zahn beginnt bei null Materialstärke. Er reibt zunächst, bevor er schneidet. Mehr Reibung, mehr Wärme und eine schlechtere Oberflächengüte sind die Folge. Alte, manuelle Maschinen mit verschlissenen Leitspindeln benötigen dieses Verfahren. Es eignet sich auch zum Durchtrennen von Zunder auf Gussteilen. Bei den meisten CNC-Planfräsarbeiten wird konventionelles Fräsen nur im Notfall angewendet.
| Funktion | Gleichlauffräsen | Konventionelles Mahlen |
| Rotation vs. Vorschub | Selbe Richtung | Entgegengesetzten Richtung |
| Spanstärke | Max → Null | Null → Maximum |
| Oberflächengüte | Arbeitsumgebungen | Schlechter |
| Hitze | Senken | Höher |
| Maschinenbedarf | Starr, geringes Spiel | Lose Schrauben sind akzeptabel |
| Anwendungsfall | CNC-Bearbeitung | Alte Maschinen, harter Kalk |
Den Vorhaltewinkel verstehen
Der Führungswinkel verändert die Richtung, in die die Schnittkraft wirkt.
- 90-Grad-FräserDie Kraft wirkt seitlich. Radialrichtung. Gut geeignet für rechtwinklige Kanten. Ungünstig bei dünnen Wänden. Das Bauteil verformt sich.
- 45-Grad-Fräser– Der Standard für die Fertigungshalle. Die Kräfte verteilen sich auf Radial- und Axialkräfte. Einige wirken seitlich, andere nach unten in die Spindel. Ausgewogen. Sicher für die meisten Anwendungen. CNC-Planfräsen.
- 75-Grad-Fräser– Ein Kompromiss. Mehr Axialkraft als Radialkraft. Besser geeignet für dünne Teile oder schwache Vorrichtungen. Die nach unten gerichtete Kraft hilft, das Werkstück zu fixieren.
Wählen Sie den Anstellwinkel anhand der Bauteilsteifigkeit. Steifes Bauteil, steife Maschine? 90 Grad sind optimal. Dünne Wandstärke oder lockere Aufspannung? 45 oder 75 Grad sorgen für Stabilität. Das ist die Regel.
Arten von CNC-Planfräsern & Werkzeugbau
Shell Mills vs. Face Mills
Diese Begriffe werden oft ungenau und synonym verwendet. Das ist nicht ganz richtig.
Ein Planfräser hat einen integrierten Schaft. Er ist einteilig. Fräskörper und Aufnahmeschaft bestehen aus demselben Metallstück. Er wird direkt in die Spindel oder eine Halterung eingespannt.
Eine Hohlfräsmaschine funktioniert anders. Der Fräskörper hat eine Hohlbohrung und wird auf einen separaten Dorn montiert. Dieser Dorn wird dann in die Spindel eingesetzt. Hohlfräsmaschinen sind größer und eignen sich für größere CNC-Planfräsarbeiten.
Wendeschneidplatten vs. Vollhartmetall
- Indexierbare Fläche Mühlen - Auswechselbare Wendeschneidplatten. Der Fräskörper besteht aus Stahl oder Aluminium. Die Wendeschneidplatten sind aus Hartmetall. Ist eine Schneide abgenutzt, wird sie gedreht, bis eine neue Schneide zum Einsatz kommt. Sind alle Schneidkanten verschlissen, wird eine neue Wendeschneidplatte eingesetzt. Der Fräskörper bleibt jahrelang erhalten.
Ideal für große Flächen. Günstiger Preis pro Schneide. Geeignet für Schruppbearbeitungen und hohe Materialabtragsraten. Der Nachteil? Geringere Präzision als Vollwerkzeug. Rundlauffehler summieren sich.
- Vollhartmetall-Fläche Mühlen Diese Einteilig. Fräskörper und Zähne bestehen aus demselben Hartmetallrohling. Zusammengeschliffen. Perfekte Rundlaufgenauigkeit. Keine Wendeschneidplatten, die sich lösen könnten.
Ideal für Kleinteile. Hohe Präzision. Feinbearbeitung. Der Nachteil? Teuer. Ist das Werkzeug verschlissen, ist es unbrauchbar. Kein Ersatz.
Beim typischen CNC-Planfräsen verwendet man Wendeschneidplattenfräser zum Schruppen und Vollhartmetallfräser zum Schlichten. Zwei Werkzeuge. Zwei verschiedene Aufgaben.
| Funktion | Indexierbar | Vollhartmetall |
| Bauwesen | Gehäuse + Einsätze | Ein Stück |
| Kosten pro Kante | Niedrig | Hoch (Werkzeug ist Einwegprodukt) |
| Präzision | Gut (einige Ausläufe) | Ausgezeichnet |
| Am besten geeignet, | Große Flächen, Aufrauen | Kleinteile, Endbearbeitung |
| Standzeit | Einsätze ersetzt | Werkzeug verschrottet |
Materialien für Schneidkörper
Das Gehäuse umschließt die Einsätze. Die Materialwahl ist wichtig.
Stahlgehäuse sind günstig. Schwer. Das Gewicht kann in manchen Konfigurationen Vibrationen dämpfen. Allerdings bedeutet ein hohes Gewicht auch eine geringere Spindelbeschleunigung. Nicht ideal für das Hochgeschwindigkeits-CNC-Planfräsen.
Aluminiumgehäuse sind leicht und haben eine geringere Massenträgheit. Die Maschine kann schneller beschleunigen. In vielen Anwendungen treten weniger Vibrationen auf. Aluminium ist zwar teurer als Stahl, lohnt sich aber für die Hochgeschwindigkeitsbearbeitung.
Einige hochwertige Fräsmaschinen verwenden Gehäuse aus Verbundwerkstoffen oder Titan. Die meisten Betriebe benötigen diese jedoch nicht. Stahl oder Aluminium decken 95 % aller Anwendungen ab. Stahl eignet sich für kostengünstige Projekte mit robusten Maschinen. Aluminium ist die richtige Wahl für Arbeiten mit hoher Drehzahl oder wenn das Gewicht eine Rolle spielt.
CNC-Planfräsen vs. CNC-Schaftfräsen
Zwei Werkzeuge. Dieselbe Maschine. Das eine planiert große Flächen. Das andere fertigt Nuten und Vertiefungen. Die Geometrie ist unterschiedlich. Die Ergebnisse sind unterschiedlich. Die Standzeit des Werkzeugs ist unterschiedlich. Schauen wir uns das genauer an.
| Funktion | CNC-Planfräsen | Schaftfräsen |
| Geometrie | Nutzt die Schneidfläche und den Umfang des Fräsers. Flache Scheibe. Viele Einsätze. | Verwendet spiralförmige Nuten an den Seiten und der Spitze. Langer Zylinder. Zwei bis vier Schneidkanten. |
| Oberflächengestaltung | Weite, ebene Flächen. Quaderblöcke ausrichten. Motorköpfe verkleiden. | Schlitze, Taschen, Konturen, Keilnuten. Vertikale Wände. Komplexe 3D-Formen. |
| Werkzeuglebensdauer | Im Allgemeinen ist die Lebensdauer länger. Mehrere Einsätze teilen sich den Verschleiß. Wendeschneidplatten werden ausgetauscht. | Kürzere Lebensdauer. Weniger Flöten. Die Spitze wird am stärksten beansprucht. |
CNC-Planfräsen eignet sich für große, ebene Flächen. Stirnfräsen bearbeitet Details und Vertiefungen. Eine Maschine. Zwei unterschiedliche Vorgehensweisen. Wählen Sie die richtige.
Was lässt sich damit herstellen? 5 Anwendungsbereiche für CNC-Planfräsen in der Praxis
1. Motorblöcke & Automobilindustrie
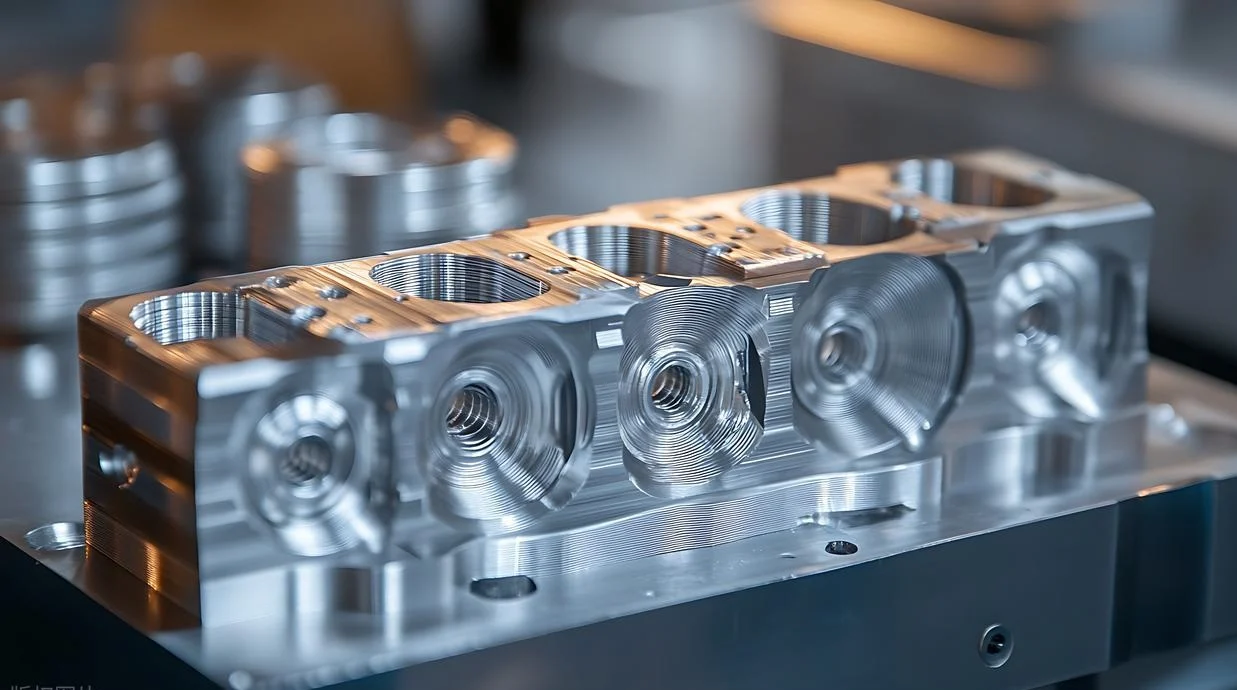
Die Dichtfläche ist entscheidend. Das ist die Oberseite des Motorblocks, an der der Zylinderkopf befestigt wird. Sie muss absolut plan sein. Andernfalls wird die Zylinderkopfdichtung undicht. Kühlmittel tritt aus. Die Kompression sinkt. CNC-Planfräsen erzeugt diese Dichtfläche.
2. Hydraulische Ventilgehäuse
Durch das Hydraulikventil strömt Öl unter hohem Druck. Das Ventil gleitet in der Bohrung. Die Bauteile sind verschraubt. Jegliche Verformung oder Verzerrung führt zu Leckagen. Dadurch verliert das Hydrauliksystem Druck, und die Maschine schaltet sich ab. CNC-Planfräsen ermöglicht eine spiegelglatte Oberfläche der Passflächen. Die Ebenheitsgenauigkeit kann wenige Zehntausendstel Millimeter erreichen.
3. Rohrflansche
Flansche verbinden Rohre. Eine Dichtung sitzt dazwischen. Schrauben ziehen die Dichtflächen zusammen. Die Dichtung wird komprimiert und dichtet ab. Ist die Flanschfläche nicht plan, ist die Dichtung undicht. CNC-Planfräsen ermöglicht das Hervorheben oder Planfräsen der Dichtfläche. Beide Varianten erfordern eine glatte, ebene Oberfläche.
4. Maschinengestelle und Montageplatten
Motoren vibrieren. Pumpen vibrieren. Wenn Pumpe und Motor auf einer unebenen Fläche montiert sind, führt dies zu noch stärkeren Vibrationen – die Schrauben lockern sich und die Lager fallen aus.
5. Rohmaterial zuschneiden
Dies ist der erste Schritt in vielen Werkstätten. Der grob zugeschnittene Rohling wird in die Werkstatt gebracht. Er ist rostig und verzogen und hat keine geraden Kanten. Der Maschinenbediener spannt ihn ein. Die Oberfläche wird mittels CNC-Planfräsen abgetragen. Anschließend wird das Werkstück gewendet, um die andere Seite zu bearbeiten. Es wird erneut gewendet. Nach mehreren Durchgängen bildet der Rohling einen 90-Grad-Referenzwinkel. Er ist nun rechtwinklig und plan und bereit für den nächsten Bearbeitungsschritt. Ohne diesen ersten Planfrässchritt würden die nachfolgenden Bauteile nicht zusammenpassen.
Jede Anwendung erfordert CNC-Planfräsen aus demselben Grund: Ebenheit. Genau das liefert das Verfahren.
Vor- und Nachteile des CNC-Planfräsens
Das CNC-Planfräsen hat klare Stärken, aber auch echte Schwächen. Um sich ein Urteil bilden zu können, muss man beide Seiten betrachten.
Das gute
- Hohe Materialabtragsrate. Für flache Oberflächen, CNC-Planfräsen Schneller Materialabtrag. Mehrere Wendeschneidplatten. Breiter Fräskopf. Ein Arbeitsgang deckt eine große Fläche ab. Deutliche Zeitersparnis gegenüber einem Schaftfräser.
- Ausgezeichnete Oberflächengüte. Die Ra-Werte sinken schnell. Glatte Oberflächen direkt nach dem Schneiden. Oft ist kein Nachschleifen nötig. Das wird gemessen. Darauf können Sie sich verlassen.
- Wirtschaftlicher Betrieb. Wendeschneidplatten senken die Kosten. Ein Fräskörper hält jahrelang. Die Platten werden bei Abnutzung ausgetauscht. Im Vergleich zu Vollhartmetallwerkzeugen sind sie pro Schneide günstig.
Das Schlechte
- Erfordert robuste Maschinen.CNC-Planfräsen Benötigt viel Leistung. Der Fräser bearbeitet eine breite Materialbreite. Die Spindelleistung muss ausreichend sein. Die Maschinensteifigkeit muss gegeben sein. Leichte Fräsmaschinen neigen zum Rattern. Die Oberflächenqualität leidet.
- Ungeeignet für 3D-Konturen oder tiefe Schlitze. Dies ist kein Werkzeug zum Modellieren. Auch nicht für enge Hohlräume geeignet. CNC-Planfräsen Es eignet sich für ebene Flächen. Das ist alles. Versuchen Sie, mit einem Planfräser eine tiefe Nut zu fräsen? Das Werkzeug ist zu breit. Die Geometrie macht Ihnen einen Strich durch die Rechnung.
- Hohe anfängliche Werkzeugkosten. Ein guter Planfräserkörper kostet einiges. Wendeschneidplatten verteuern ihn zusätzlich. Vollhartmetall-Planfräser sind noch teurer. Die hohen Anschaffungskosten schrecken manche Betriebe ab. Sie verwenden daher ausschließlich Schaftfräser. Das funktioniert bei kleineren Werkstücken. Bei großen, ebenen Flächen amortisiert sich die Investition jedoch schnell.
Häufige Probleme und wie man sie behebt
Selbst gute CNC-Planfräsmaschinen stoßen an ihre Grenzen. Die Maschine vibriert. Die Oberfläche sieht rau und uneben aus. Die Werkzeuge verschleißen zu schnell. Doch jedes Problem hat eine Ursache. Und jede Ursache lässt sich beheben.
Rattern (Vibration)
Ursache: Fehlende Stabilität irgendwo. An der Maschine. An der Vorrichtung. Am Werkstück selbst. Oder die Vorschubgeschwindigkeit ist falsch. Zu leicht oder zu schwer.
Abhilfe: Zuerst die Zustellung verringern. Einen schmaleren Schnitt ausführen. Oder den Anstellwinkel des Fräsers ändern. Ein 45°-Werkzeug vibriert beim CNC-Planfräsen weniger als ein 90°-Werkzeug. Außerdem sollten die Spindelkonus und der Werkzeughalter überprüft werden. Lose Verbindungen verursachen Rattern.
Mangelhafte Oberflächenbeschaffenheit (Waschbrett)
Ursache: Abgenutzte Wendeschneidplatten sind der erste Verdachtspunkt. Ist das Sägeblatt stumpf, verklemmt es sich und verursacht Lärm statt zu schneiden. Überprüfen Sie außerdem die Spindeldrehzahl, um sicherzustellen, dass sie im optimalen Bereich liegt. Zu hohe Drehzahl erzeugt Hitze, zu niedrige kann zum Ausreißen des Materials führen.
Abhilfe: Wenden Sie die Wendeschneidplatten auf eine saubere Schneide. Dadurch lassen sich viele Probleme mit der Oberflächenbearbeitung sofort beheben. Falls das nicht hilft, erhöhen Sie den Vorschub pro Zahn. Zu geringe Vorschübe können Reibung und Vibrationen verursachen. Überprüfen Sie außerdem die Kühlmittelzufuhr. Fehlt Kühlmittel auf Aluminium, bildet sich an der Wendeschneidplatte Material. Das beeinträchtigt die Oberflächenbearbeitung.
Über NOBLE – Präzisions-CNC-Bearbeitung, der Sie vertrauen können
Unsere Kernkompetenzen im Bereich CNC-Bearbeitung
- Drei-Achsen-, Vier-Achsen- Fünf-Achs-CNC-FräsenKomplexe Konturen. Hinterschneidungen. Teile, die in einer Aufspannung ohne Werkstückbewegung fertiggestellt werden. CNC-Drehen mit angetriebenen Werkzeugen fertigt Wellen, Buchsen und Hybrid-Dreh-Fräs-Komponenten.
- Fachkompetenz im Planfräsen – das Thema dieses Leitfadens. Wir planfräsen routinemäßig Motordecks, Rohrflansche und Vorrichtungsplatten. Ebenheitstoleranzen? Eng. Unsere Kunden vertrauen uns ihre komplexen Bauteile an, weil wir die entsprechenden Maße kennen.
- Oberflächenveredelung und CNC-SchleifenSpiegelglatte Oberflächen direkt nach dem Planfräsen. Oder präzises Flächenschleifen, wenn es die Aufgabe erfordert.
- Vom Prototyp bis zur Serienproduktion. Kleinserien von Prototypen zum Testen. Großserien von einhundert bis hunderttausend Stück. Wir skalieren.
Unsere Zertifizierungen – Qualität ohne Kompromisse
| Zertifizierungsanforderungen | Geltungsbereich |
| ISO 9001:2015 | Unser Qualitätsmanagementsystem gewährleistet eine einheitliche und nachvollziehbare Produktion in allen Branchen. |
| ISO 13485:2016 | Speziell für die Herstellung von Medizinprodukten – strenges Risikomanagement, Reinheit und Dokumentation für chirurgische und implantierbare Komponenten. |
Warum eine Partnerschaft mit NOBLE?
Interne technische Unterstützung. DFM-Feedback vor Bearbeitungsbeginn. Werkzeugwegoptimierung für maximale Effizienz.
Komplettes Prüflabor. Koordinatenmessgeräte. Optische Komparatoren. Oberflächenmessgeräte. Teile werden vermessen. Aufzeichnungen werden geführt.
Kurze Lieferzeiten. Standardmäßig zwei bis drei Wochen. Expressoptionen für dringende Fälle.
FAQ
Ist CNC-Planfräsen dasselbe wie Flächenfräsen?
Ja, in den meisten Betrieben werden die Begriffe synonym verwendet. Flächenbearbeitung bedeutet, eine ebene Fläche herzustellen. CNC-Planfräsen ist die Methode, die dafür eingesetzt wird.
Kann man mit einem Schaftfräser an einer Fräsmaschine arbeiten?
Ja, aber es ist langsamer. Ein Schaftfräser kann eine Oberfläche durch Zustellungsfahrten plan fräsen. CNC-Planfräsen mit einem geeigneten Planfräser ist für große Flächen deutlich schneller.
Welche Vorschubgeschwindigkeit ist optimal für das CNC-Planfräsen von Stahl?
Es gibt keine allgemeingültige Zahl. Ein typischer Ausgangspunkt sind 0.1 bis 0.2 mm pro Zahn beim Schruppen. Die Anpassung erfolgt anhand der Maschinensteifigkeit und der Schneidplattenqualität.
Benötigt man Kühlmittel beim CNC-Planfräsen?
Das hängt vom Material ab. Stahl und Edelstahl benötigen Kühlmittel zur Wärmeabfuhr und Späneabfuhr. Aluminium kann mit polierten Einsätzen und Druckluft trocken bearbeitet werden.







