
 Einführung
Die Konstruktion von Gussteilen erfordert Fingerspitzengefühl. Das Teil muss funktionieren, aber gleichzeitig muss es auch so hergestellt werden können, dass nicht die Hälfte der Produktion Ausschuss produziert werden muss.
Die folgenden 30 Kernpunkte bringen die Theorie auf den Punkt. Sie sind praxisorientiert und nach den Anforderungen der Fertigung geordnet. Erstens: Lässt sich das Material überhaupt gießen? Das ist die Machbarkeit des Verfahrens. Zweitens: Hält es stand? Das ist die strukturelle Integrität. Drittens: Wie gestaltet man die Innenräume? Das ist die Hohlraum- und Kernkonstruktion. Und schließlich: Wie kann man die Produktion kostengünstiger und zuverlässiger gestalten? Das sind Verstärkung und Vereinfachung.
Jeder Punkt behandelt ein reales Problem. Nutzen Sie sie zusammen.
Was ist Gießen und warum ist die Konstruktion von Gussteilen wichtig?
Was ist Casting?
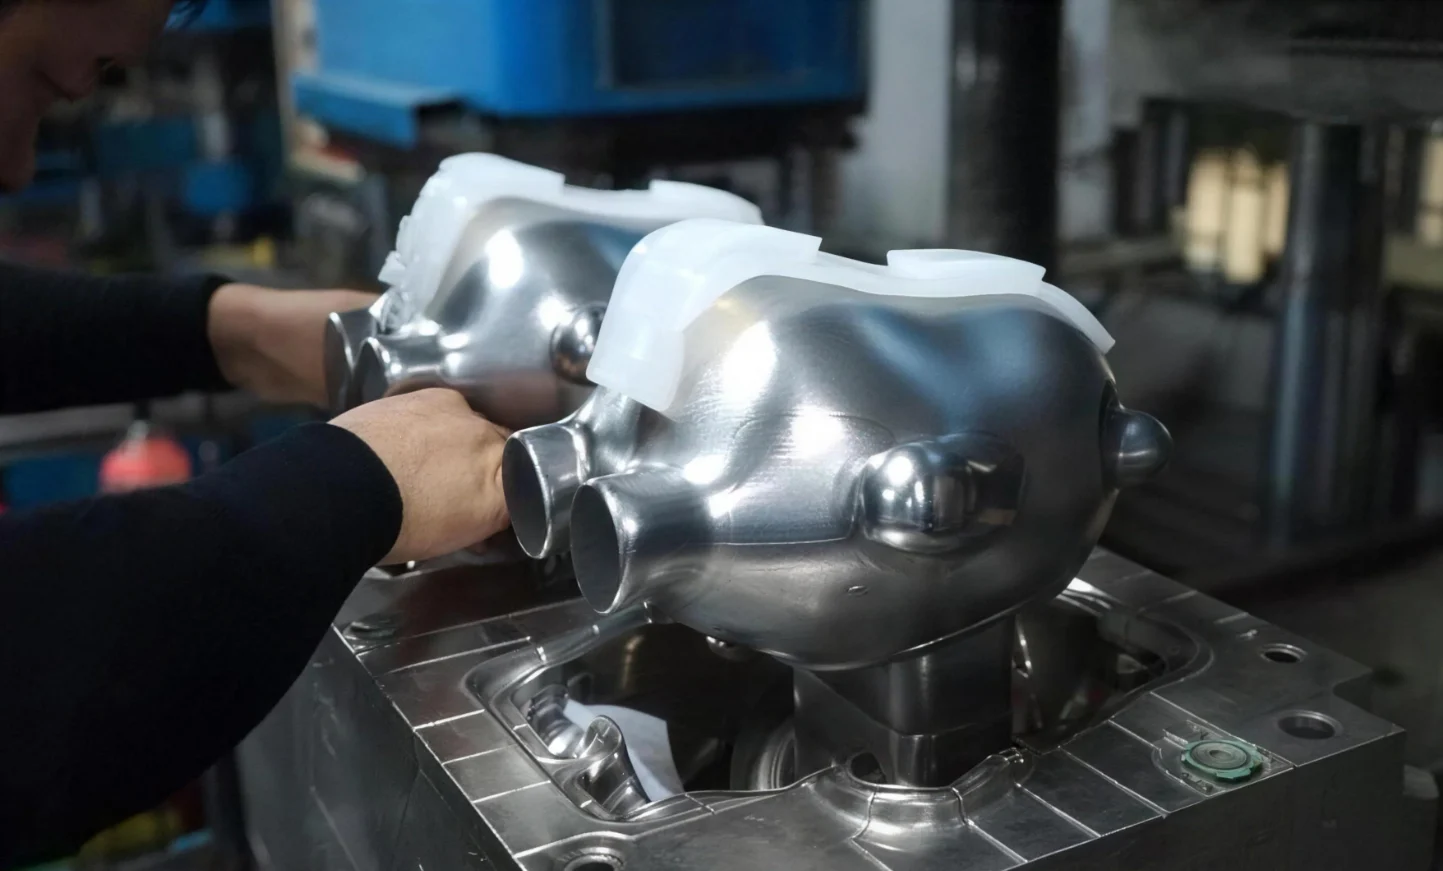
Der Bediener gießt flüssiges Metall oder Kunststoff in die Form. Nach dem Abkühlen und Aushärten können die Teile entnommen werden.
Warum ist die Konstruktion von Gussstrukturen wichtig?
Ein gut konstruiertes Gussteil kommt sauber aus der Form. Es weist nur wenige Mängel auf. Die Werkzeugkonstruktion ist unkompliziert. Serienfertigung ohne ständige Stillstände.
Aber was passiert bei einer mangelhaften Konstruktion? Es entstehen Lunker in den dicken Bereichen. Gasporosität nahe der Oberfläche. Sand wird an unzugänglichen Stellen eingeschlossen. Das Bauteil verzieht sich beim Abkühlen. Es reißt beim Ausformen.
Die Kostenfolgen der Missachtung von Gusskonstruktionsregeln
Der Preis wird mehrfach bezahlt.
Zuerst muss die Form nachbearbeitet werden. Das kostet Zeit und Geld. Dann läuft die Produktion an. Die Ausschussquote bleibt hoch. Teile gehen verloren. Zeitpläne verzögern sich.
Die Nachbearbeitung dient dazu, die Mängel des Gussteils zu beheben. Dadurch steigen die Kosten pro Teil.
Im schlimmsten Fall versagt das Bauteil im Betrieb. Es kommt zu einem Ausfall im Feld. Ein Rückruf wird durchgeführt. Es kommt zu einer Klage.
Das Kernziel der Gussstrukturkonstruktion
Im ersten Entwurf werden drei Dinge in Einklang gebracht: Funktion, Festigkeit und Herstellbarkeit.
Die perfekte Form sollte nicht zuerst entworfen und dann auf Gießbarkeit geprüft werden. Die Regeln haben Vorrang. Der Entwurf passt sich diesen Regeln an.
Ziel ist ein Gussteil, das ausreichend fest, leicht genug, einfach zu formen, unkompliziert zu kernen und schnell zu reinigen ist. Alle fünf Kriterien müssen erfüllt sein. Das ist eine gute Gusskonstruktion.

Machbarkeitsstudie – Gussteile herstellen, die sich leicht entformen lassen
1. Grundsätze der Trennliniengestaltung
Die Trennlinie sollte einfach sein. Eine gerade Linie ist besser als drei Zickzacklinien. Jede zusätzliche Linie ist eine potenzielle Fehlerquelle.
Hier liegt ein praktisches Problem: Die Formhälften passen nie perfekt zusammen. Es gibt immer eine minimale Abweichung. Diese Abweichung zeigt sich am Werkstück als unschöne Kante oder Stufe. Sie lässt sich nicht vollständig abtragen. Vermeiden Sie daher von vornherein Trennlinien auf sichtbaren, optischen Flächen. Eine gute Gusskonstruktion betrachtet Trennlinien als funktionale Entscheidung, nicht als nachträgliche Überlegung.
2. Oberflächengeometrie und Formtrennung
Achten Sie auf konkave Flächen. Diese nach innen gewölbten Oberflächen wirken wie mechanische Verriegelungen. Das erstarrte Metall oder der Kunststoff lässt sich nicht ohne Einreißen aus der Form lösen. Eine Grundregel der Gusskonstruktion besagt, dass jede Fläche entweder in Zugrichtung zeigen oder ausreichend Entformungsschräge aufweisen muss.
Die erhabenen Vorsprünge werden zusammengefasst. Anstatt sie überall einzeln zu verteilen, werden sie zu einem einzigen, dickeren Element zusammengefasst. Dies vereinfacht die gesamte Gusskonstruktion.
Große Gussteile stellen einen Sonderfall dar. Kleine, hervorstehende Merkmale an der Außenseite – Rippen, Noppen, Logos – können problematisch sein. Sie brechen beim Entformen ab oder führen zum Verkleben des Teils. Bei großen Gussteilen ist es wichtig, die Außenflächen sauber zu halten.

Strukturelle Integrität – Kontrolle der Wandstärke und Vermeidung von Mängeln
Ein Bauteil, das direkt nach dem Entformen einwandfrei aussieht, aber drei Wochen später Risse aufweist, ist ein Fehlschlag. Die Konstruktion von Gussstrukturen muss berücksichtigen, was nach dem Erstarren des Metalls geschieht.
3. Gleichmäßige Wandstärke
Dickere Bereiche kühlen langsam ab, dünnere schnell. Dieser Unterschied erzeugt innere Spannungen. Die Lösung ist zwar simpel, aber effektiv: Die Wände müssen überall die gleiche Dicke haben.
Wie kann man die Festigkeit erhöhen, ohne ein Bauteil dicker zu machen? Durch Verstärkungsrippen. Diese sorgen für Steifigkeit, ohne eine starke Überhitzung zu verursachen.
Hier ist eine konkrete Regel: Innenwände sollten dünner sein als Außenwände, die lediglich der Unterteilung oder Stützung dienen.
4. Übergänge schrittweise gestalten
Vermeiden Sie es, von einer dicken Wand abrupt auf eine dünne Wand zu springen. Die entstehende Kante wird zu einer Kerbwirkung und kann reißen.
Stattdessen sollte der Übergang sanft gestaltet werden. Verwenden Sie am Übergang einen Radius. Verteilen Sie den Übergang über eine längere Strecke.
Vermeiden Sie spitze Winkel an den Schnittstellen zweier Wände. Die scharfe Innenecke birgt die Gefahr eines Risses. Abgerundete Ecken sind die richtige Lösung.
5. Prozessbedingte Defekte vermeiden
Hier sind drei konkrete Formen, die Sie vermeiden sollten.
- Große, dünne, horizontale Flächen. Die sind problematisch. Beim Gießen steigen Gase und loser Sand auf und sammeln sich unter dieser flachen Decke. Das führt zu Porosität oder Sandeinschlüssen direkt an der Oberfläche.
- Formen, die Eigenspannungen einschließen. Beim Abkühlen schrumpft das Bauteil. Verhindert die Geometrie diese Schrumpfung – wie beispielsweise bei einem massiven Ring oder einem vollständig geschlossenen Kasten –, bauen sich im Inneren Spannungen auf.
- Prüfen Sie die freie Schwindung. Das Gussteil muss sich beim Erstarren nach innen dehnen können, ohne auf ein starres Element zu stoßen. Kann es sich nicht bewegen, reißt es. Dies ist eine grundlegende Regel bei der Konstruktion von Gussteilen. Berücksichtigen Sie zuerst die Schwindung, bevor Sie die Funktionalität hinzufügen.

Kern- und Hohlraumdesign – Vereinfachung der Kernherstellung und Erleichterung der Sandentfernung
6. Kerne entfernen oder vereinfachen
Stellen Sie frühzeitig eine Frage: Benötigen Sie diesen inneren Hohlraum wirklich? Können Sie die Funktion des Bauteils so ändern, dass er entfällt?
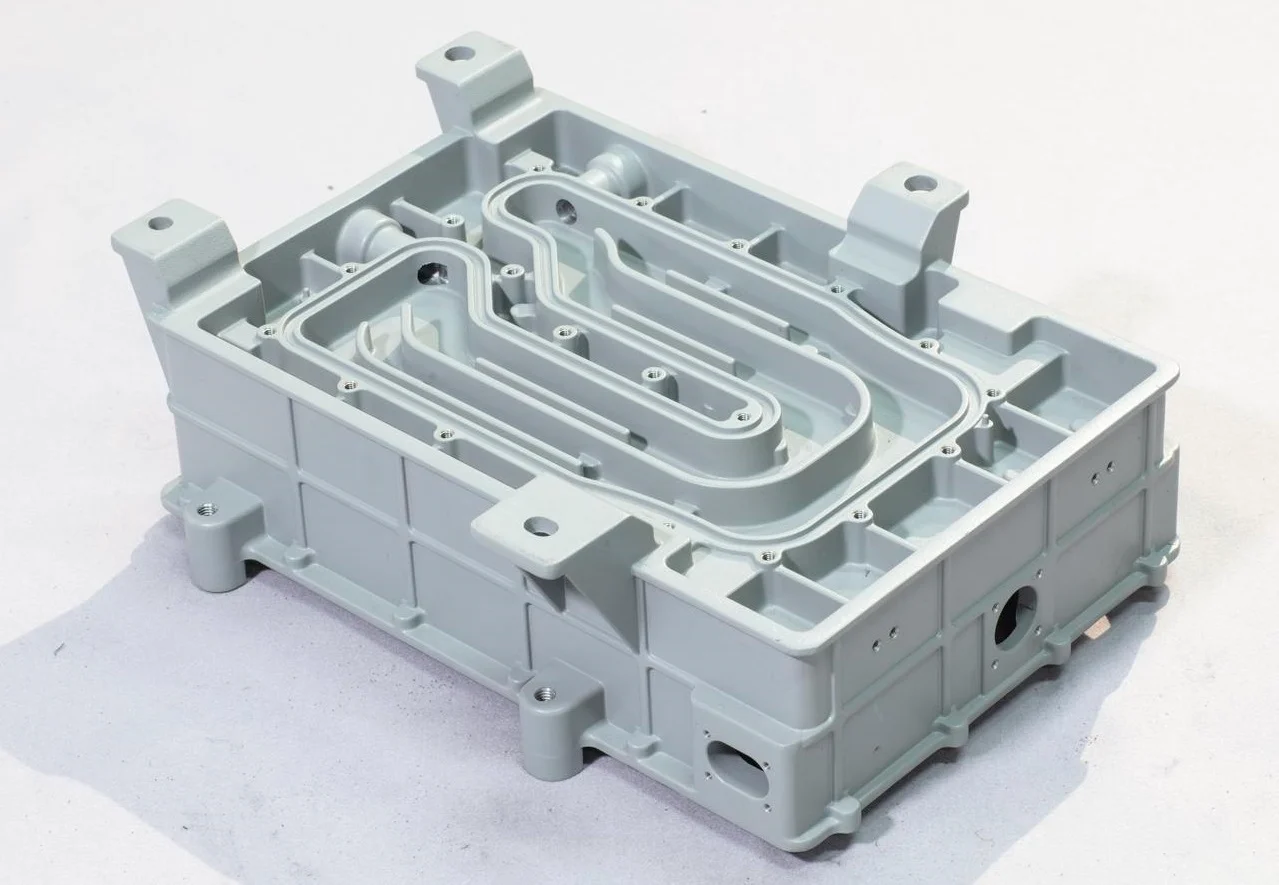
Wenn eine Öffnung unbedingt erforderlich ist, planen Sie diese als Durchgangsbohrung. Eine durchgehende Bohrung lässt sich leichter bohren als eine Sackbohrung, die innerhalb der Wand endet. Der Bohrkern einer Durchgangsbohrung hat zwei Stützen, der einer Sackbohrung hingegen nur eine. Diese einzelne Stütze stellt eine Schwachstelle dar.
Hier das praktische Ziel: Die Geometrie des Hohlrauminneren soll so einfach sein wie die äußere Form. Komplexe Innenräume bedeuten komplexe Kerne. Komplexe Kerne bedeuten höhere Ausschussquoten.
7. Kernverarbeitbarkeit
Überlegen Sie, wie der Kern herauskommt. Nicht nur, wie er hineinkommt.
Vermeiden oder minimieren Sie die Anzahl der kleinen Metallverstärkungen. Diese halten den Kern in Position. Das Problem? Sie schmelzen mit dem umgebenden Metall. Dadurch entsteht ein Fremdkörper mit anderen Eigenschaften. Dies ist eine potenzielle Rissbildungsstelle.
Der Kern muss so konstruiert sein, dass er beim Gießen stabil ist. Ein wackeliger Kern führt zu einem unpräzisen Hohlraum. Das ist ungenau. Das ist Ausschuss.
8. Den Sand herausholen
Nach dem Gießen muss der Kernsand entfernt werden. Das ist nicht einfach. Komplexe innere Kanäle schließen Sand ein. Die Arbeiter verbringen Stunden mit Rütteln, Hämmern und Spülen.
Das Design ermöglicht eine einfache Sandentfernung. Große Öffnungen und gerade Durchgänge erleichtern dies. Vermeiden Sie Sackgassen, in denen sich Sand ansammeln kann.
Hier ein praktisches Detail: Um die Bohrungen herum werden Erhebungen angebracht. Diese erhöhten Auflageflächen verstärken den Bereich um die Öffnung und bieten gleichzeitig eine saubere, ebene Auflagefläche für die weitere Bearbeitung. Eine kleine Erhebung löst somit zwei Probleme auf einmal. Das ist eine effiziente Konstruktion für Gussteile.
Die Grundregel ist einfach: Jeder Kern verursacht zusätzliche Kosten, Risiken und Arbeitsaufwand. Vermeiden Sie ihn. Falls das nicht möglich ist, vereinfachen Sie ihn. Wenn auch das nicht geht, achten Sie auf eine einfache Sandentfernung. Ignorieren Sie diesen Schritt nicht.
Rippen und Gesamtoptimierung – Effiziente Lastpfade und Designvereinfachung
9. Rippchen dort platzieren, wo sie funktionieren
Die Rippen dürfen nicht willkürlich angeordnet werden. Berücksichtigen Sie die Belastung. Aus welcher Richtung wirkt die Kraft? Die Rippe muss entlang dieser Richtung ausgerichtet sein. Eine senkrecht zur Belastung angeordnete Rippe ist nahezu wirkungslos.
Jede Rippe sollte ihren Zweck erfüllen. Stellen Sie sich die Frage: Trägt diese Rippe tatsächlich zur Stabilität bei? Oder ist sie nur zusätzliches Gewicht und eine potenzielle Schwachstelle?
Hier der Test: Stellen Sie sich die Rippe gedanklich vor. Funktioniert das Bauteil noch? Wenn ja, entfernen Sie die Rippe. Wenn das Bauteil versagt, behalten Sie sie. Positionieren Sie sie aber präzise.

10. Vereinfachen Sie die gesamte Form.
Zerlegen Sie große, komplexe Formen in einfachere Bausteine. Ein Gussteil mit zehn einfachen Formen ist leichter herzustellen als ein Gussteil mit einer einzigen komplizierten Form.
Achten Sie auf die Lastpfade. Die Kraft tritt an einem Punkt in das Bauteil ein, durchläuft es und tritt an einem anderen Punkt wieder aus. Ihre Rippen und Stützen sollten diesem Verlauf exakt folgen. Jede Abweichung erzeugt Biegespannungen, für die das Gussteil nicht ausgelegt ist.
Die Auflagepunkte sind wichtig. Wo wird dieses Gussteil an anderen Bauteilen befestigt? An diesen Stellen treten Spannungskonzentrationen auf. Bringen Sie dort Masse an. Verstärken Sie die Rippen. Lassen Sie sie nicht zu dünn.
Vermeiden Sie unnötige Verrundungen. Zwar reduzieren Verrundungen Spannungsspitzen an scharfen Kanten, doch verlängert sich dadurch die Bearbeitungszeit, falls die Oberfläche nachbearbeitet werden muss. Eine zu große Verrundung kann zudem eine lokale Verdickung erzeugen, die sich zusammenzieht und einen Hohlraum bildet. Verwenden Sie Verrundungen nur, wenn sie notwendig sind. Verzichten Sie darauf, wenn sie Schaden anrichten.
Ziel der Konstruktion von Gusskonstruktionen ist nicht maximale Komplexität, sondern ausreichende Festigkeit bei minimalem Aufwand.
Fazit
Sie haben die Kategorien durchgearbeitet. Jetzt steht die Prozessmachbarkeit an erster Stelle. Wenn Sie sie nicht entschlüsseln können, ist alles andere irrelevant. Das ist die Grundlage. Wenn Sie hier Fehler machen, scheitert das Projekt, bevor es überhaupt begonnen hat.
Die Kontrolle der Wandstärke ist der nächste Schritt. Sie beugt häufigen Fehlern wie Rissen, Lunkerbildung und Verzug vor. Ein Bauteil mit ungleichmäßigen Wänden ist ein Bauteil, das versagen wird. Dieses Problem lässt sich nicht durch bloße Inspektion lösen.
Die Kernkonstruktion setzt die Komplexitätsgrenze. Jeder Kern erhöht Kosten und Risiken. Die Vereinfachung von Kernen ist keine ästhetische, sondern eine finanzielle Entscheidung.
Rippen und Lastpfade bestimmen das Verhältnis von Festigkeit zu Gewicht. Eine gute Platzierung macht das Bauteil fest. Eine schlechte Platzierung macht es schwer und dennoch schwach.
Jetzt wende es an!
Erfahren Sie mehr über die Gießereitechnik von NOBLE.
Wir sind ein spezialisierter Betrieb, der sich auf zwei Dinge konzentriert: CNC-Bearbeitung und Spritzguss. Das ist unser Kerngeschäft. Das ist alles, was wir tun.
Kernfertigungskapazitäten
Wir bearbeiten Metall und Kunststoff. CNC-Fräsen , CNC-Drehen , 5-Achs-Bearbeitung . Komplizierte Formen sind kein Problem. Enge Toleranzen sind Routine.
Wir bieten auch Spritzguss an. Spritzguss von Kunststoffteilen, inklusive kundenspezifischer Komponenten. Prototypen oder Serienfertigung. Dieselben Maschinen. Dieselben Qualitätsstandards. Keine Kompromisse.
Qualitätszertifikate
Zertifikate sind keine Wanddekoration.
ISO 9001:2015: Das bedeutet, wir verfügen über ein funktionierendes Qualitätsmanagementsystem. Einheitliche Prozesse. Dokumentierte Kontrolle. Sie erhalten stets das gleiche Teil.
ISO 13485:2016: Diese Norm gilt für Medizinprodukte. Strengere Rückverfolgbarkeit. Umfassendere Dokumentation. Wir erfüllen die Norm, weil unsere Kunden dies fordern.
Wertversprechen
Zuverlässige Prozesssteuerung. Vollständige Rückverfolgbarkeit kritischer Bauteile. Kundenorientierter Service bedeutet, dass wir Ihre Fragen beantworten, bevor Sie sie stellen müssen.
FAQ
Warum unterscheidet sich die Konstruktion von Gussteilen von der Konstruktion von bearbeiteten Teilen?
Die spanende Bearbeitung beginnt mit einem massiven Block. Man entfernt das Überflüssige. Der Block ist bereits vorhanden. Beim Gießen ist es genau umgekehrt. Man beginnt mit nichts. Man gießt Material in einen Hohlraum. Dieses Material muss fließen, den Hohlraum ausfüllen und dann ohne Rissbildung erstarren.
Beim Gießen muss man über Formfüllung, Erstarrung und Schwindung nachdenken. Die spanende Bearbeitung hingegen kümmert sich nicht darum. Ein Zerspanungsmechaniker benötigt lediglich ein ausreichend großes Rohmaterial.
Was ist der häufigste Fehler bei der Konstruktion von Gussteilen?
Ungleichmäßige Wandstärke. Ganz klar. Sie führt zu Hotspots und Lunkerbildung. Außerdem verzieht sich das Bauteil beim Abkühlen. Konstrukteure aus der Zerspanung vergessen das oft, weil bearbeitete Teile beliebige Wandstärkenabweichungen aufweisen können. Gussteile hingegen nicht.
Der zweite Fehler besteht darin, die Entformbarkeit zu ignorieren. Komplexe Kerne. Verdeckte Hinterschneidungen. Merkmale, die das Werkstück im Werkzeug fixieren. Diese Merkmale lassen sich nachträglich einarbeiten. Ohne eine Möglichkeit, den Kern zu entnehmen, kann man sie nicht gießen.
Kann NOBLE mir helfen, mein Gussdesign im Hinblick auf die Herstellbarkeit zu optimieren?
Ja. Genau darum geht es in unserem Überprüfungsprozess.
Wir prüfen Ihre Konstruktion frühzeitig. Noch bevor Sie Stahl schneiden oder Werkzeuge bestellen. Wir erkennen Probleme: ungleichmäßige Wände, ungünstige Entformungswinkel und unmögliche Kerne. Anschließend zeigen wir Ihnen, wie Sie diese beheben können. Einfachere Werkzeuge. Weniger Fehler. Geringere Kosten.
Das ist der Vorteil, einen Hersteller frühzeitig einzubinden.
Gilt diese Anleitung sowohl für Metall- als auch für Kunststoffgussteile?Spritzgießen)?
Die meisten Prinzipien gelten für beide Verfahren. Metallguss und Kunststoffspritzguss sind unterschiedliche Prozesse. Die Materialien verhalten sich unterschiedlich. Die Temperaturen sind unterschiedlich.
Die Grundprinzipien bleiben jedoch gleich: Gleichmäßige Wandstärke, sanfte Übergänge an Ecken, einfaches Entformen und keine eingeschlossenen Teile. Diese Regeln basieren auf den physikalischen Gesetzen zum Füllen eines Hohlraums und Abkühlen eines Bauteils. Dabei spielt es keine Rolle, ob es sich um geschmolzenes Aluminium oder geschmolzenen Kunststoff handelt.
Verwenden Sie die Anleitung für beides. Passen Sie die Angaben später an die Materialeigenschaften an.






