
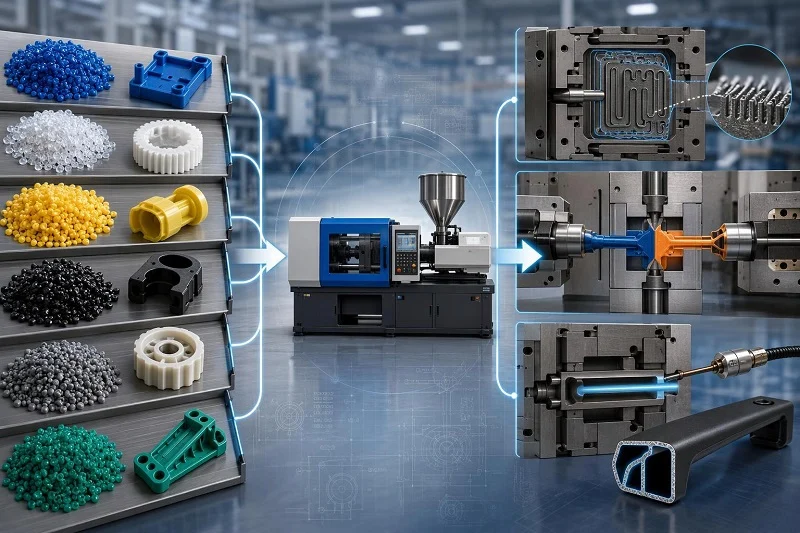
Turnarea prin injecție nu este un singur proces, ci o familie de procese. Fiecare membru al familiei are aceeași mișcare de bază - o materie primă este plastifiată, forțată într-o cavitate închisă și solidificată în forma acelei cavități - totuși, chimia materiei prime, configurația mașinii, sculele și numărul de materiale sau etape implicate pot diferi atât de mult încât două proiecte descrise ca „turnare prin injecție” pot avea aproape nimic în comun în atelier. De aceea, un ghid util pentru tipurile de procese de turnare prin injecție trebuie să le organizeze de-a lungul mai multor axe.
Acest ghid folosește două axe. Prima este materialul: ceea ce se injectează determină modul în care se topește, cum se întărește, ce face șurubului și cilindrului și ce se întâmplă după ce piesa părăsește matrița. A doua este tehnica: unele tipuri de procese de turnare prin injecție sunt definite nu de materia primă, ci de câte materiale, inserții sau etape necesită o singură piesă. Împreună, cele două axe acoperă terenul de care are nevoie un dezvoltator de produs, un inginer de proiectare sau o echipă de aprovizionare pentru a restrânge un proiect la o listă scurtă de procese candidate înainte de a fi cotată orice scule.
Care sunt tipurile de Turnare prin injecție Proces?
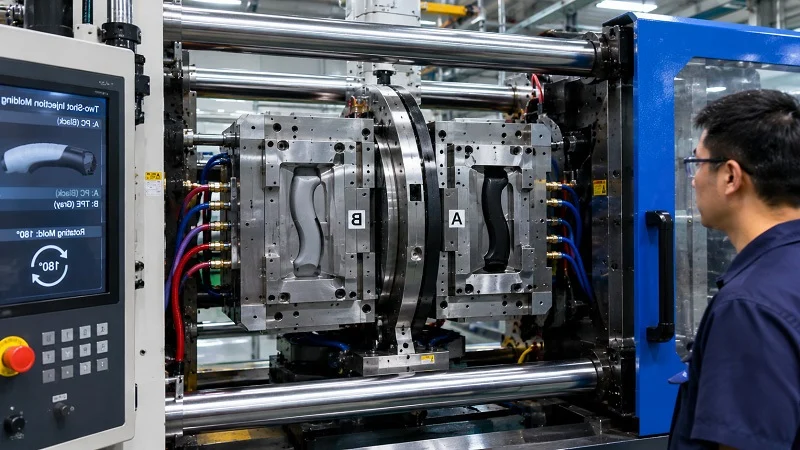
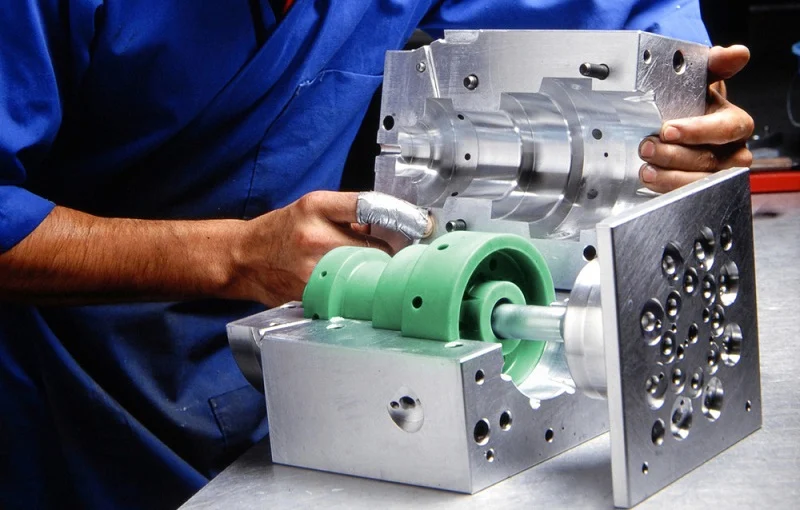
Fiecare tip de proces de turnare prin injecție începe în același mod. Peletele, granulele sau o componentă lichidă sunt introduse într-un cilindru încălzit, unde un șurub cu mișcare alternativă sau un piston plastifiază materialul și formează o alice. Alicele sunt injectate sub presiune într-o cavitate închisă, răcită sau încălzită, ținute în timp ce materialul se tasează și se solidifică, apoi matrița se deschide și piesa este ejectată. Ceea ce se schimbă în funcție de tipul de proces de turnare prin injecție este tot ceea ce se află în jurul acelui nucleu: temperatura sculei, chimia solidificării, numărul de unități de injecție și etapele post-turnare de care piesa încă are nevoie.
Clasificarea contează deoarece alegerea este rareori liberă. Chimia materialului stabilește fereastra de procesare și oțelul pentru scule. Geometria piesei - secțiunea peretelui, lungimea curgerii, dimensiunea caracteristicii - stabilește viteza de injecție și forța de strângere pe care mașina trebuie să o furnizeze. Volumul producției stabilește cât de multă investiție în scule poate fi amortizată. Iar nevoia de materiale multiple sau componente încorporate împinge un proiect către o tehnică specială, mai degrabă decât către o rășină diferită. Un proces ideal la un milion de piese pe an poate fi neeconomic la cinci mii, iar un proces care gestionează o caracteristică la scară micronică poate fi unealta greșită pentru o carcasă mare.
Secțiunile de mai jos abordează cele două axe pe rând. Clasificarea bazată pe materiale acoperă termoplastice, termosetante, elastomeri și cauciuc siliconic lichid, pulberi metalice și ceramice, precum și compozite. Clasificarea proceselor speciale acoperă tehnici definite prin construcție multi-material sau în mai multe etape, de la turnarea în două etape până la turnarea prin injecție cu reacție. Secțiunile ulterioare abordează modul în care volumul, sculele, automatizarea și cerințele pieselor restrâng și mai mult alegerea.
Cum se clasifică tipurile de procese de turnare prin injecție în funcție de material
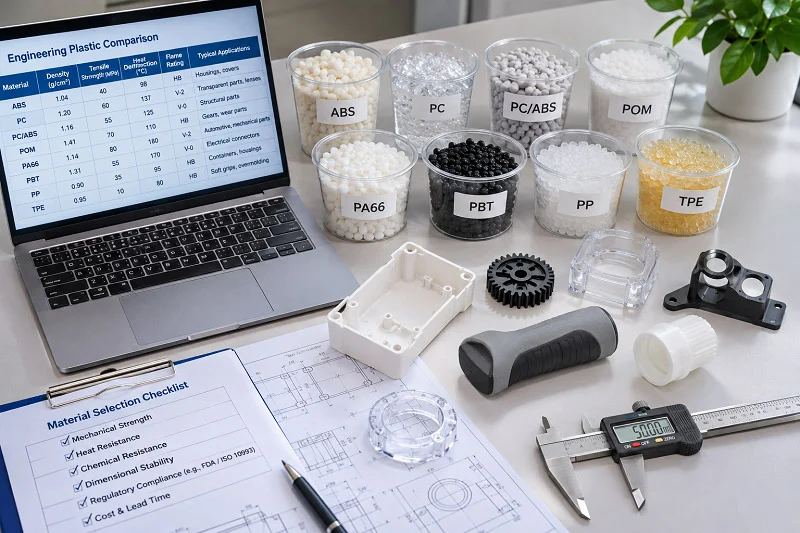
Materialul este decizia de prim ordin, deoarece constrânge tot ce se întâmplă în aval. Chimia materiei prime determină configurația mașinii (geometria șnecului, temperaturile cilindrului și ale duzei, cerințele de uscare), metalurgia sculelor și tratamentul suprafeței, profilul ciclului și etapele de post-procesare. Aceeași presă poate, în principiu, să utilizeze materii prime foarte diferite, dar rareori fără modificări ale șnecului, cilindrului, zonelor de control al temperaturii și oțelului matriței - și uneori deloc, ca în cazul cauciucului siliconic lichid, care necesită echipamente de dozare și amestecare pe care o presă termoplastică standard nu le are.
Cele cinci familii de materiale de mai jos acoperă peisajul materiilor prime pentru tipurile de procese de turnare prin injecție. În cadrul fiecărei familii, clasele diferă în ceea ce privește fereastra de procesare și proprietățile, dar mecanismul fundamental de formare a piesei rămâne același.
Turnare prin injecție termoplastică
Termoplastele sunt categoria dominantă și cea la care se referă majoritatea oamenilor atunci când vorbesc despre turnare prin injecție. Materia primă este un polimer semicristalin sau amorf care se topește la încălzire și se resolidifică la răcire, în mod reversibil. Ciclul este topire, injectare, ambalare, răcire, ejectare, iar piesa poate fi, în principiu, rectificată și remodelata, deși proprietățile se degradează odată cu repetarea istoricului termic, iar numărul de cicluri sigure variază în funcție de material.
Contracția și deformarea sunt preocupările practice care domină proiectarea pieselor și sculelor termoplastice. Contracția diferențială - în care contracția în direcția de curgere diferă de contracția transversală - este o cauză principală a stresului și deformației încorporate și este determinată de alegerea materialului, designul piesei, amplasarea porții și procesare. Rășinile amorfe se contractă, în general, mai puțin și mai izotrop decât cele semicristaline, motiv pentru care sunt adesea preferate atunci când toleranțele sunt strânse. Clasele de bază, inginerești și de înaltă performanță diferă în ceea ce privește fereastra de procesare, rezistența la temperatură și costul, nu în ceea ce privește procesul fundamental.
Turnare prin injecție cu termorezistență
Termorezistentele se reticulează ireversibil. Materia primă nu îngheață la răcire; se întărește, de obicei într-o matriță încălzită, și odată întărită, nu poate fi topită sau remodelată. Această singură diferență schimbă procesul în mai multe moduri. Scula este încălzită în loc de răcire, timpii de ciclu sunt guvernați de cinetica de întărire mai degrabă decât de eliminarea căldurii, iar deșeurile nu pot fi măcinate înapoi în materia primă - un canal întărit sau o piesă respinsă este un deșeu.
Avantajul este performanța. Rețelele reticulate conferă termorezistentelor rezistența lor la temperaturi ridicate și substanțe chimice agresive, motiv pentru care acestea apar în componentele electrice, carcasele la temperaturi ridicate și piesele expuse chimic. Distincția față de termoplaste merită menționată explicit, deoarece influențează economia sculelor și a deșeurilor: un proiect termoplastic poate adesea absorbi o eroare inițială prin rectificarea acesteia, în timp ce un proiect termorezistent nu poate.
Turnare prin injecție a elastomerilor și cauciucului siliconic lichid
Cauciucul și cauciucul siliconic lichid formează o familie distinctă de materiale, cu propriile echipamente. Cauciucul siliconic lichid este un silicon de înaltă puritate, întărit cu platină, cu o rezistență la compresie redusă și stabilitate la temperaturi extreme și, deoarece este termorezistent, necesită o manipulare specială: amestecare distributivă intensivă în timp ce materialul este menținut rece, apoi injectare într-o cavitate încălzită unde se vulcanizează.
O configurație tipică de cauciuc siliconic lichid utilizează unități de dozare care pompează cele două componente - baza și catalizatorul - într-un raport constant, un mixer static care le amestecă omogen și o secțiune de dozare răcită pe unitatea de injecție. Într-o configurație cu punte rece, compusul amestecat se deplasează prin sistemele de tuburi de injecție și canale răcite în cavitatea încălzită, ceea ce minimizează pierderile de material și permite obținerea de piese cu aproape zero deșeuri de la valvă, deși o unealtă cu canal rece este scumpă în comparație cu unealta convențională cu canal cald. Combinația de puritate, biocompatibilitate și rezistență la creșterea bacteriilor este motivul pentru care cauciucul siliconic lichid este potrivit pentru aplicații medicale, de etanșare și alte aplicații de înaltă puritate.
Turnare prin injecție a pulberilor metalice și ceramice
Turnarea prin injecție a pulberilor utilizează o materie primă de pulbere metalică sau ceramică combinată cu un liant multicomponent. Materia primă este injectată într-o matriță pentru a produce o piesă „verde”, liantul este îndepărtat într-o etapă de dezlegare pentru a lăsa o piesă „maro”, iar piesa este apoi sinterizată pentru a-și dezvolta densitatea finală și proprietățile mecanice. Etapa de turnare pare familiară; etapele de dezlegare și sinterizare nu, și acestea sunt cele care fac din turnarea prin injecție a pulberilor o propunere diferită în ceea ce privește sculele, timpul de livrare și controlul contracției.
Procesul se împarte în funcție de presiunea de injecție. Turnarea prin injecție a pulberii la presiune înaltă utilizează materii prime cu vâscozitate cuprinsă între 100 și 1,000 Pa·s și presiuni de injecție de aproximativ 20 până la 200 MPa și a fost legată din punct de vedere istoric de producția de masă. Turnarea prin injecție a pulberii la presiune joasă utilizează materii prime cu vâscozitate redusă, construite pe polimeri cu greutate moleculară mică; cercetările au demonstrat acest lucru pe metale, ceramică și carburi - inclusiv oțel inoxidabil 316-L, Inconel 718, alumină și carbură de tungsten cimentată - și piese ceramice cu formă aproape netă în intervalul de 100 până la 10,000 de unități. Prin urmare, turnarea prin injecție a pulberii la presiune joasă poate servi rate de producție în loturi mici sau mari, nu doar producție de masă, și aduce o mașină de injecție mai mică, mai puține etape de dezlipire și costuri de fabricație mai mici, cu prețul unui sistem de liant mai delicat și al unui control al dezlipirii mai exigent.
Turnare prin injecție compozită și armată cu fibre
Compozitele cu fibre scurte și cele particulate sunt procesate pe prese standard cu șurub alternativ, dar materialul de umplutură modifică procesul în moduri importante. Încărcarea cu fibre crește vâscozitatea, sporește uzura șurubului, cilindrului, inelului de control și sculelor și introduce anizotropie: contracția și proprietățile mecanice diferă de-a lungul direcției de curgere și transversal pe aceasta, ceea ce complică controlul toleranței. Designul șurubului, contrapresiunea și viteza de recuperare a șurubului afectează cât de multă lungime a fibrei supraviețuiește călătoriei către cavitate, iar uzura fibrelor afectează, la rândul său, proprietățile piesei turnate.
Turnarea prin injecție armată este o metodă înrudită, dar distinctă: materiale de umplutură din sticlă sau mică sunt adăugate la un amestec reactiv, iar rezultatul este utilizat pentru panouri rigide, de obicei în aplicații auto. Strategia de armare, mașina și chimia diferă de compungerea fibrelor într-o peletă termoplastică, așa că cele două nu ar trebui tratate ca interschimbabile.
Tipuri speciale de procese de turnare prin injecție pentru piese multi-materiale și multi-etape
A doua axă este definită nu de ceea ce se injectează, ci de câte materiale, inserții sau etape implică o piesă. Aceste tehnici există deoarece turnarea într-o singură pasă a unui material nu poate oferi întotdeauna ceea ce are nevoie un design: o prindere moale pe o carcasă rigidă, un filet metalic încapsulat în plastic, un miez reglătat ascuns sub o peliculă virgină sau o caracteristică la scară micronică care îngheață înainte de a se umple. Fiecare tip special de proces de turnare prin injecție rezolvă unul dintre aceste conflicte și fiecare adaugă costul sculelor, complexitatea procesului sau ambele.
Turnare în două straturi și multi-material
Turnarea în două lovituri și turnarea multi-material constă în injectarea a două materiale în secvență pe o singură mașină, matrița deschizându-se, indexând sau rotindu-se între lovituri, astfel încât al doilea material să fie turnat lângă primul. Rezultatul este o piesă multi-material cu o legătură chimică sau mecanică la interfață, produsă fără o etapă separată de asamblare.
Aspectele economice decid alegerea. Turnarea în două turnări favorizează volumele mari de producție - de obicei peste 10,000 de piese - și certitudinea cu privire la design și materiale pentru întreaga serie, deoarece sculele sunt costisitoare, iar modificările sunt costisitoare. La volume modeste sau când designul se poate schimba în continuare, supraturnarea prin presare cu pick-and-place pe o presă separată este de obicei cea mai sensibilă cale. Rezistența legăturii nu este garantată doar de proces: pentru unele materiale de supraturnare poate exista o diferență semnificativă în ceea ce privește rezistența legăturii între turnarea prin turnări multiple și turnarea cu inserție, astfel încât asocierea materialelor și ruta procesului trebuie evaluate împreună.
Insert Molding
Turnarea prin inserție injectează rășină în jurul unei inserții pre-plasate, de obicei metalice, astfel încât inserția să fie încapsulată în piesa turnată. Abordarea elimină etapele secundare de inserție, cum ar fi fixarea termică sau sudarea cu ultrasunete, și este, în general, mai controlabilă și oferă o încapsulare mai bună decât aceste metode. Inserțiile turnate elimină, de asemenea, un proces secundar de instalare din rutare, economisind timp și costuri.
Cerința privind sculele este problema: matrița trebuie să localizeze și să țină insertul împotriva presiunii de injecție, astfel încât rășina să curgă în jurul acestuia fără a-l deplasa sau deteriora. Plasarea insertului este o etapă suplimentară în ciclu, iar automatizarea reduce impactul acestuia în comparație cu încărcarea manuală. Dincolo de metal, turnarea inserturilor poate găzdui inserturi ceramice pentru rezistență la căldură și izolație electrică, componente magnetice și module electronice, cum ar fi senzori și plăci de circuit.
Supramulare
Supraturnarea lipește un al doilea strat de plastic pe un substrat turnat pentru a adăuga o aderență moale la atingere, etanșare sau accente estetice. Se deosebește de turnarea cu inserții prin faptul că substratul este de obicei din plastic, mai degrabă decât o inserție preformată, iar supraturnarea în sine poate fi executată ca turnare în două etape într-o singură mașină sau secvențial pe o presă separată cu manipulare pick-and-place.
Rezistența legăturii este problema centrală de proiectare. O lipire acceptabilă se realizează printr-o combinație de proiectare a piesei, selecție a materialelor, proiectare a matriței și procesul de turnare, iar cele două straturi se pot lega chimic la interfață, mecanic prin geometria interfeței sau ambele. Umiditatea este un mod de rupere silențios: nivelul de umiditate atât al gradului de supraturnare, cât și al substratului poate afecta negativ aderența, așa că materialele higroscopice trebuie uscate înainte de turnare. Și coloranții contează, deoarece un purtător incompatibil într-un concentrat de culoare poate degrada serios aderența.
Turnare co-injecție
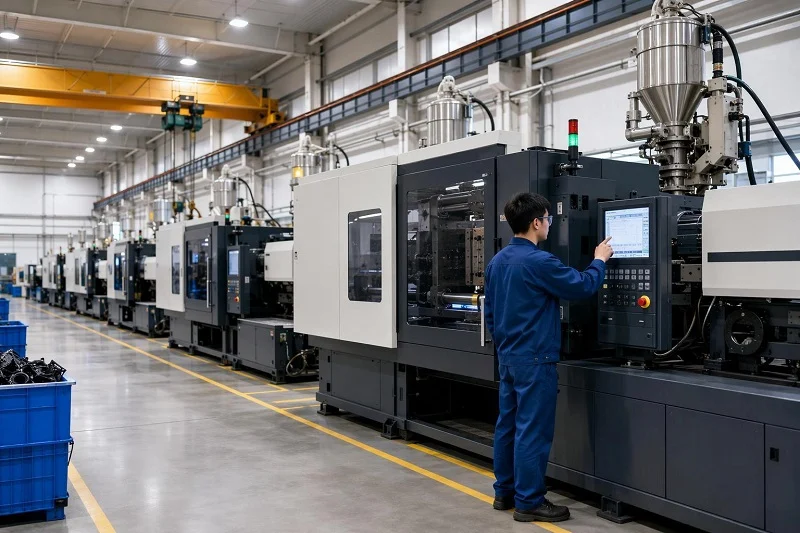
Turnarea prin co-injecție, uneori numită turnare tip sandwich, injectează secvențial două materiale diferite prin două cilindri și o duză. Plasticul pelicular intră primul, plasticul miezului urmează și deplasează pelicula la miezul fierbinte, iar o injecție finală peliculară purjează miezul din canalul de găurire. Curgerea prin fântână face restul: pe măsură ce cavitatea se umple, plasticul de la frontul topiturii se deplasează de la linia centrală către pereții cavității și îngheață acolo, lăsând materialul miezului în mijlocul unei structuri tip sandwich.
Justificarea constă în performanța per unitate de cost. Materialul reciclat poate fi utilizat ca miez sub o peliculă virgină, păstrând finisajul suprafeței; un miez mai stabil termic poate crește rezistența termică a piesei; un miez cu curgere ridicată a topiturii poate reduce forța generală de prindere. Provocarea controlului procesului constă în împiedicarea miezului să treacă prin peliculă, motiv pentru care analiza prin coinjecție este utilizată pentru a optimiza strategia procesului înainte de tăierea sculei.
Microformare prin injecție
Micro-injecția prin turnare este concepută pentru piese măsurate în miligrame și caracteristici măsurate în microni - micro-ace, micro-angrenaje, conectori optici, cipuri microfluidice cu canale de zeci până la sute de microni lățime. Există mașini bazate pe piston, șurub alternativ și modele în mai multe etape, iar procesul diferă de turnarea convențională prin mai mult decât scara: temperaturile topiturii și ale matriței sunt mai mari, iar viteza și presiunea de injecție sunt mai mari.
Dificultatea constă în control la greutăți foarte mici ale injecțiilor. O injecție de 1 mg necesită o cursă de aproximativ 0.0056 mm pe un șurub de 14 mm, iar șuruburile cu diametru mai mic pot avea dificultăți în menținerea presiunii de injecție și alimentarea cu pelete. Mașinile convenționale sunt uneori adaptate prin fabricarea sistemului de tubulatură și canal de injecție de aproximativ 100 de ori mai mare decât micropiesa, astfel încât dimensiunea dozată să poată fi controlată, dar acest lucru risipește rășină, prelungește ciclul și ascunde efectul parametrilor mașinii asupra piesei. Încălzirea matriței Variotherm este răspunsul standard la înghețarea prematură: reduce vâscozitatea și face fezabilă umplerea cu raport de aspect ridicat, cu rapoarte de aspect de până la 10 la o grosime a caracteristicii de 40 µm, demonstrată folosind un sistem Variotherm.
Turnare prin injecție asistată de gaz și apă
Turnarea asistată de gaz și cea asistată de apă injectează un fluid în topitură pentru a extrage secțiuni groase, a ambala piesa și a reduce deformarea și greutatea. Turnarea asistată de gaz permite umplerea controlată și o distribuție mai uniformă a plasticului, ceea ce reduce deformarea, stresul și contracția și oferă piese cu o precizie dimensională mai mare și o stabilitate mai bună a formei.
Turnarea asistată cu apă duce aceeași idee mai departe. Apa are o conductivitate termică de aproximativ 40 de ori mai mare decât gazul și o capacitate calorică de aproximativ patru ori mai mare, reducând timpii ciclului de răcire cu până la 70% în comparație cu turnarea asistată cu gaz, producând în același timp pereți interni mai netezi - valoros în piesele proiectate pentru transportul fluidelor sau gazelor. Dezavantajul este că răcirea rapidă sub presiunea menținută poate crea goluri în peretele piesei sau poate străpunge pelicula. Materiale precum nailonul, cu o rată rapidă de cristalizare, se fixează rapid atunci când apa rece întâlnește topitura fierbinte, astfel încât topitura devine mai puțin fluidă și mai puțin capabilă să preia apa incompresibilă care intră; rezultatul poate fi pereți perforați, melci reci sau o suprafață interioară deteriorată. Pentru turnarea asistată cu apă au fost dezvoltate tipuri cu cristalizare mai lentă și rezistență mai mare la hidroliză, iar compromisul este clar: câștiguri în timp de ciclu și calitate împotriva complexității suplimentare a procesului și a echipamentelor de control.
Spumă și turnare prin injecție microcelulară
Spuma și turnarea microcelulară amestecă un agent de expandare fizic - de obicei un fluid supercritic - în topitură. Gazul dizolvat reduce vâscozitatea topiturii, iar la injecție, scăderea de presiune generează un număr mare de celule mici. Se spune că procesul microcelular permite o reducere a materialului de 30% până la 40%, rezultând în același timp piese cu o rezistență la impact mai mare și o structură internă cu bule mici în intervalul 2 până la 10 µm.
Piesa turnată are de obicei o structură sandwich formată dintr-o peliculă solidă și un miez spumat. Temperatura matriței și presiunea din cavitate sunt factorii cheie care guvernează calitatea suprafeței: o temperatură scăzută a matriței suprimă creșterea celulelor în apropierea peretelui și formează pelicula solidă, iar grosimea peliculei este, de asemenea, influențată de debit și de adâncimea cavității. Deoarece finisajul suprafeței este punctul slab obișnuit al pieselor spumate, se utilizează contrapresiunea gazoasă și controlul dinamic al temperaturii matriței pentru a o îmbunătăți, iar senzorii de temperatură și presiune a cavității permit monitorizarea în linie. Procesul este sensibil la volumul injectat, temperatura matriței, doza de gaz și viteza de injecție, iar dimensiunea celulei poate varia de la o regiune la alta în cadrul unei singure piese, astfel încât proprietățile mecanice pot varia odată cu aceasta.
Turnare prin injecție cu perete subțire
Turnarea cu pereți subțiri este mai puțin o mașină separată și mai mult un regim. O piesă este în general clasificată ca având pereți subțiri atunci când grosimea nominală a peretelui este sub 1.0 mm (0.040 in) sau când raportul lungime-curgere-grosimea peretelui depășește 150:1 chiar și la un perete de 1.0 până la 1.2 mm pe o carcasă mare. Umplerea unei astfel de cavități înainte ca topitura să înghețe necesită injecție de mare viteză - de ordinul a 300 până la 1,000 mm/s - presiuni specifice de injecție de aproximativ 180 până la 280 MPa și o forță de strângere în intervalul de 1.0 până la 1.5 tone/cm².
Sculele trebuie să fie suficient de robuste pentru acea presiune, iar designul porții trebuie ales astfel încât topitura să ajungă la extremități înainte ca stratul înghețat să le închidă. Turnarea cu pereți subțiri interacționează, de asemenea, cu micro-caracteristicile: atunci când o cavitate are atât regiuni groase, cât și subțiri, topitura ezită la intrarea în micro-caracteristici până când substratul mai gros se umple, iar dacă timpul de ezitare depășește timpul critic de răcire al caracteristicii, polimerul se solidifică la punctul de stagnare înainte ca caracteristica să se umple.
Etichetare în matriță
Etichetarea în matriță plasează o etichetă imprimată sau o folie decorativă, plată sau preformată, în matriță - adesea robotizat - astfel încât rășina injectată o susține și o îmbină cu suprafața piesei în timpul turnării. Eticheta devine o parte integrantă a piesei, mai degrabă decât un autocolant aplicat, ceea ce oferă o grafică integrată și durabilă, fără o etapă secundară de decorare.
Tehnica are o istorie lungă în turnarea standard prin injecție, începând cu ornamentele interioare auto cu aspect de lemn și extinzându-se la folii preimprimate și pelicule de vopsire uscată pentru piese interioare și exterioare, electronice portabile și electrocasnice mari. Cerințele de unelte și manipulare reprezintă constrângerea practică: eticheta trebuie plasată și înregistrată cu precizie, iar sistemul de manipulare trebuie să țină pasul cu ciclul de turnare.
Turnare prin injecție cu reacție
Turnarea prin injecție cu reacție este o substanță chimică distinctă, mai degrabă decât un solid distinct. Două componente reactive cu vâscozitate scăzută sunt prinse și amestecate, apoi injectate într-o matriță unde polimerizează. Poliuretanul este cel mai comun sistem, dar poliureele, poliizocianurații, poliesterii, polifenolii, poliepoxizii și nailonul 6 pot fi, de asemenea, procesate în acest mod.
Deoarece amestecul este mult mai puțin vâscos decât un termoplastic topit, pot fi turnate piese mari, ușoare și cu pereți subțiri, iar vâscozitatea mai mică necesită o forță de strângere mai mică - ceea ce înseamnă echipamente mai mici și cheltuieli de capital mai mici. Spuma RIM formează, de asemenea, o peliculă de înaltă densitate peste un miez de densitate scăzută. Turnarea prin injecție cu reacție armată adaugă fibre de sticlă sau mică pentru a produce panouri rigide din spumă, de obicei pentru uz auto. Sculele pot fi prelucrate din oțel sau aluminiu, aluminiu turnat, cauciuc siliconic, rășină epoxidică sau nichel, iar dimensiunea mașinii se adaptează odată cu piesa.
Cum volumul producției și sculele influențează alegerea între tipurile de procese de turnare prin injecție
Selectarea procesului este, de asemenea, o decizie economică, iar sculele sunt punctul central al acesteia. Asociația Industriei Materialelor Plastice - fosta Societate a Industriei Materialelor Plastice - definește cinci clase de matrițe care oferă un limbaj comun pentru durata de viață a sculelor. Clasa 101 este construită pentru peste un milion de cicluri; Clasa 102 pentru 500,000 până la un milion; Clasa 103 pentru sub 500,000; Clasa 104 pentru mai puțin de 100,000; și Clasa 105 pentru lucrări de prototip la mai puțin de 500 de cicluri. Clasele diferă în funcție de materiale și duritate, precum și de durata de viață: Clasa 101 utilizează oțel de înaltă calitate cu cavități și miezuri călite la minimum 48 R/C, în timp ce Clasa 105 este adesea metal turnat și este cea mai puțin costisitoare dintre cele cinci. Aceste clasificări sunt ghiduri pentru cotații și comenzi și nu garantează în sine calitatea manoperei.
Numărul de cavități este a doua pârghie. Sub aproximativ 50,000 de piese pe an, prelucrarea sculelor cu una sau două cavități este punctul de plecare obișnuit, deoarece un număr mai mare de cavități rareori se amortizează pe termen scurt. Punctul de rentabilitate la care o matriță cu mai multe cavități își recuperează investiția suplimentară față de o sculă cu o singură cavitate se situează de obicei între 50,000 și 200,000 de piese, în funcție de dimensiunea piesei, costul materialului și ritmul de producție. Aceste cifre sunt orientative tipice, nu reguli universale: o piesă mare cu rășină scumpă și un ritm de producție ridicat poate justifica prelucrarea sculelor cu mai multe cavități la un volum diferit față de o piesă mică de uz curent.
Volumul interacționează, de asemenea, cu alegerile de materiale și procese speciale de mai sus. Un proiect termorezistent nu își poate rectifica deșeurile inițiale, așa că serii de volum mic au o structură de costuri diferită față de o serie de serii termoplastice de aceeași dimensiune. O sculă cu două lovituri are un cost inițial mai mare, pe care doar un program amplu, cu design stabil, îl poate absorbi. Iar o sculă prototip din Clasa 105 este modalitatea naturală de a demonstra un design înainte de a te dedica unei scule de producție din Clasa 103.
Cum diferă automatizarea și controlul proceselor în funcție de tipurile de procese de turnare prin injecție
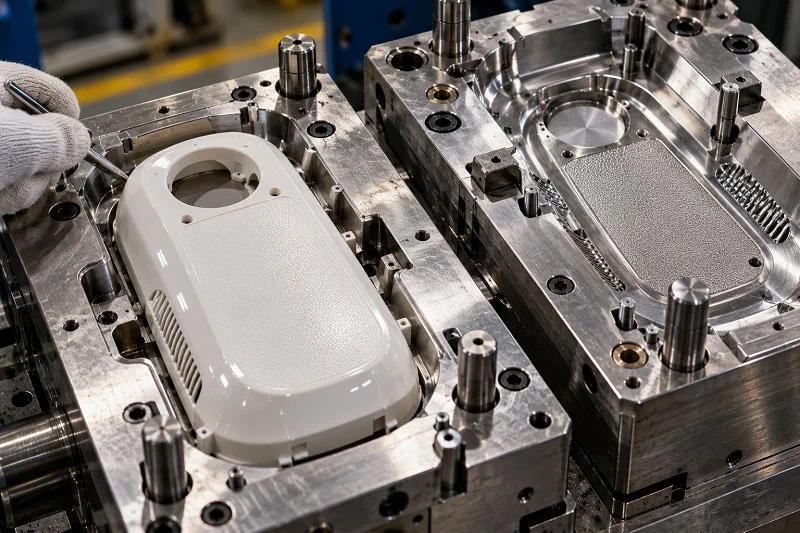
Stratul de control și automatizare variază la fel de mult ca procesul în sine. Turnarea convențională se bazează pe injecția în buclă închisă și controlul prin strângere, detectarea presiunii în cavitate și controlul temperaturii matriței; procesele speciale adaugă axe de control pe lângă acestea. Sistemele Variotherm încălzesc și răcesc matrița într-un ciclu controlat pentru a gestiona umplerea și calitatea suprafeței. Injecția de gaz și apă necesită unități de control dedicate care cronometrează injecția, menținerea și eliberarea fluidului. Cauciucul siliconic lichid necesită controlul dozării și amestecării pentru a menține raportul dintre cele două componente. Turnarea prin inserție și etichetarea în matriță necesită plasarea și înregistrarea robotizată care să țină pasul cu ciclul.
Firul comun este că datele senzorilor permit monitorizarea și validarea în linie a simulării. Senzorii de presiune și temperatură a cavității plasați în matriță furnizează datele pentru a verifica dacă procesul funcționează conform modelului, iar instrumentele de simulare sunt utilizate pentru a optimiza proiectarea matriței și setările procesului înainte de tăierea sculei. Limitele merită cunoscute: instrumentele actuale de simulare microcelulară nu pot surprinde cu exactitate întregul proces de injecție din cauza variațiilor mari de presiune, a ratelor mari de răcire și a nucleației complexe și presupun o nucleație uniformă a celulelor, astfel încât forma celulei și efectul acesteia asupra anizotropiei nu sunt surprinse. Simularea restrânge căutarea; nu înlocuiește încercarea.
Cum să selectați tipul potrivit de proces de turnare prin injecție pentru piesa dvs.
O secvență practică de selecție trece de la cerințele piesei la proces într-o ordine fixă, deoarece fiecare pas îl constrânge pe următorul.
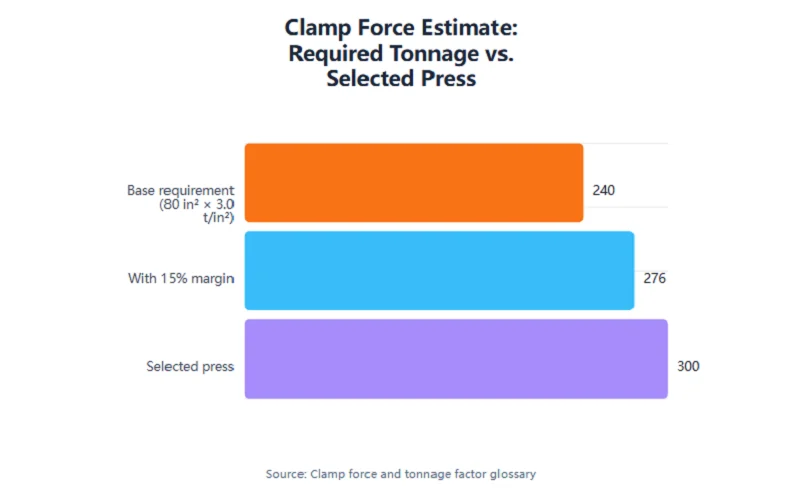
Estimarea forței de prindere lucrate pentru o piesă din clasa ABS: suprafață proiectată de 80 in² (piese, canale și canal de presare) × 3.0 tone/in² factor empiric = 240 tone, plus o marjă de 15% = 276 tone, indicând o presă de aproximativ 280–300 tone. Factorul este o valoare de sortare pentru rășina inginerească generală și trebuie validat cu date privind presiunea în cavitate sau analiza curgerii în matriță.
Începeți cu familia de materiale. Materialele termoplastice, termorezistente, elastomere sau cauciuc siliconic lichid, metal sau pulbere ceramică și compozite indică fiecare o mașină și un set de scule diferite, iar alegerea este de obicei determinată de temperatură, expunerea la substanțe chimice, puritate sau cerințe mecanice, mai degrabă decât de procesul de turnare în sine.
Apoi, uitați-vă la geometrie și la secțiunea peretelui. Pereții subțiri, lungimile de curgere și micro-caracteristicile împing spre regimuri de mare viteză și presiune ridicată și prelucrare variotermă; secțiunile groase pot indica procese asistate de fluide sau cu spumă care exfoliază interiorul.
Apoi, întrebați-vă dacă piesa necesită mai mult de un material sau o componentă încorporată. O prindere moale pe o carcasă rigidă, un filet metalic încapsulat sau un miez ascuns din material șlefuit indică fiecare o tehnică specială diferită, iar volumul și certitudinea designului decid între rutele cu două lovituri și cele de tip „pick-and-place”.
Apoi se aplică bugetul pentru volum și scule. Clasa matriței și numărul de cavități rezultă din volumul anual și din durata de viață așteptată a programului, iar costul sculelor trebuie să fie evaluat în raport cu prețul pe bucată.
În cele din urmă, verificați cerințele privind suprafața și toleranțele. Termoplastele amorfe sunt în general alese în locul rășinilor cristaline atunci când sunt necesare toleranțe strânse datorită contracției lor mai mici și mai izotrope; piesele spumate necesită contrapresiune sau control dinamic al temperaturii matriței pentru a obține o suprafață bună; iar suprafețele texturate necesită o deformare suplimentară.
Tabelul de mai jos rezumă principalele tipuri în funcție de material, regimul tipic de volum, complexitatea sculelor și compromisurile cheie. Este calitativ, acolo unde sursele nu oferă cifre, iar cifrele privind volumul sunt îndrumări tipice, mai degrabă decât reguli.
| Tipul procesului de turnare prin injecție | Material | Regim tipic de volum | Complexitatea sculelor | Compromis cheie |
| termoplastic | Polimeri semicristalini și amorfi | Scăzut spre foarte ridicat | Moderat spre ridicat, în funcție de clasă | Controlul contracției și deformației |
| Duroplast | Rășini reticulate | Scăzut la mare | Instrument încălzit; resturile nu pot fi reascuțite | Rezistență la căldură și substanțe chimice versus costul deșeurilor |
| Elastomer / cauciuc siliconic lichid | Silicon cu întărire prin platină, cauciuc | Scăzut la mare | Dozare și amestecare plus scule pentru punte rece | Puritate și performanță de etanșare versus costul echipamentului |
| Pulbere metalică/ceramică | Pudră plus liant | De la producție redusă (LPIM) la producție în masă (HPIM) | Matriță plus debifare și sinterizare | Metal sau ceramică în formă de plasă versus etape suplimentare de proces |
| Compozit / armat cu fibre | Compuși cu fibre scurte și particule | Scăzut la mare | Șurub, cilindru și scule rezistente la uzură | Rigiditate versus anizotropie și uzură a fibrelor |
| Două lovituri / materiale multiple | Doi polimeri | De obicei peste 10,000 de piese | Mașină unică cu matriță de indexare sau rotativă; unealtă costisitoare | Piesă multi-material lipită versus investiție în scule |
| Inserați turnare | Rășină plus metal sau alt insert | Scăzut la mare | Introduceți locația și funcțiile de menținere | Eliminarea asamblării versus adăugarea timpului de ciclu |
| Supramulare | Substrat plus rășină de suprafață | Modest spre ridicat | Presă și manipulare separate | Moale la atingere sau etanșare versus controlul aderenței |
| Co-injectare | Polimeri de piele și miez | Mediu spre mare | Două butoaie, o duză; controlul procesului | Cost sau performanță de bază versus risc de descoperire |
| Microformare prin injecție | Polimeri inginerești | Mediu spre mare | Șuruburi mici, control precis al împușcăturii, variotherm | Caracteristici micronice versus controlul greutății shot-urilor |
| Asistat cu gaz / asistat cu apă | Termoplasticele | Mediu spre mare | Unități de control al injecției de fluide | Reducerea greutății și a deformării versus complexitatea procesului |
| Spumă / microcelulară | Termoplastice plus fluid supercritic | Mediu spre mare | Dozarea gazului și controlul temperaturii matriței | Reducere de material cu 30–40% în raport cu calitatea suprafeței |
| Perete subțire | Termoplasticele | Înalt | Scule robuste, presă de mare viteză | Reducerea pereților versus presiune și îngheț |
| Etichetare în matriță | Termoplastice plus etichetă sau folie | Mediu spre mare | Plasarea și înregistrarea robotică | Grafică integrată versus complexitate de gestionare |
| Turnare prin injecție cu reacție | Poliuretan și alte sisteme reactive | Scăzut până la mediu | Scule din oțel, aluminiu, silicon, rășină epoxidică sau nichel | Piese mari și subțiri la o forță de prindere redusă față de controlul chimic |
Alegeți NOBLE pentru a vă susține proiectul de turnare prin injecție

NOBLE este o companie producătoare de top din China și o societate mixtă sino-britanică, recunoscută de guvern ca Întreprindere Națională de Înaltă Tehnologie. Cu peste 10 ani de experiență profesională în producție și prototipare rapidă, NOBLE este specializată în proiecte care susțin servicii, inclusiv prelucrarea și fabricarea de piese, sub direcția sa de afaceri „Smart Manufacturing”.
Pentru un proiect de turnare prin injecție, această experiență contează la ambele capete ale programului. Capacitatea de service și capacitatea profesională de procesare a NOBLE îi ajută pe clienți să treacă eficient de la prototipare la producția de masă — verificând un design, validând un material și apoi ducând piesa la producția de volum, fără a preda proiectul între furnizori independenți. Echipa lucrează pentru a îndeplini pe deplin cerințele clienților, cu un management standardizat pentru un control strict al calității pieselor și produselor și un flux de lucru rezonabil care menține costurile reduse la aceeași calitate.
Sistemul de calitate este certificat conform ISO 9001:2015 și ISO 13485:2016, astfel încât proiectele cu așteptări de calitate pentru dispozitivele medicale pot fi susținute în cadrul unui sistem de management documentat. NOBLE oferă un set complet de servicii, de la proiectare la asamblare - nu doar producție - și desfășoară un proces eficient, precis și rentabil intern, ceea ce înseamnă că prototiparea rapidă și lucrările de fabricație rapide nu depind de externalizare. Software-ul CNC complet și inginerii experimentați permit termene de livrare rapide, o ofertă profesională poate fi oferită în termen de 24 de ore de la o cerere de ofertă cu informațiile necesare, iar un set complet de echipamente de inspecție și un sistem general de control al calității ajută la asigurarea faptului că prototipurile și componentele sunt create cu o precizie ridicată.
Misiunea NOBLE este de a transforma conceptele în realitate prin furnizarea de servicii remarcabile de fabricație la cerere, producând prototipuri simple și complexe și piese de uz final care îndeplinesc criterii stricte de toleranță și standarde de calitate. Pentru a discuta un proiect de turnare prin injecție, trimiteți o cerere de ofertă (RFQ) cu informațiile necesare despre piesă, iar echipa vă va răspunde cu o ofertă de preț și o rută recomandată de la prototip până la producție.
Întrebări frecvente despre tipurile de turnare prin injecție
Ce proces de turnare prin injecție se potrivește materialului și geometriei piesei mele?
Începeți cu familia de materiale, deoarece aceasta constrânge mașina și sculele înainte de a fi luată în considerare geometria. Apoi, analizați secțiunea peretelui și dimensiunea caracteristicii: pereții subțiri, lungimile de curgere mari și micro-caracteristicile împing spre regimuri de mare viteză și presiune ridicată și scule varioterme, în timp ce secțiunile groase pot favoriza procesele asistate de fluide sau cu spumă. În cele din urmă, întrebați-vă dacă piesa necesită mai mult de un material sau o inserție încorporată; dacă da, secțiunea de mai sus despre procese speciale este locul de unde puteți începe.
Cum aleg între turnarea în două turnări, turnarea cu inserții și supraturnare pentru o piesă multi-material?
Turnarea în două trepte injectează secvențial două materiale într-o singură mașină și este potrivită pentru volume mari de producție - de obicei peste 10,000 de piese - unde designul și materialele sunt deja stabilite pentru producție. Turnarea cu inserții încapsulează o inserție pre-plasată, de obicei metal, în rășină și elimină etapele secundare de inserție, cum ar fi fixarea termică sau sudarea cu ultrasunete. Supraturnarea lipește un al doilea strat de plastic pe un substrat de plastic pentru o prindere moale la atingere, etanșare sau estetică și poate fi realizată fie ca turnare în două trepte într-o singură mașină, fie secvențial pe o presă separată. Cele trei sunt corelate, dar nu interschimbabile, iar rezistența legăturii poate diferi între rute pentru aceeași pereche de materiale, așa că alegerea trebuie validată cu furnizorul de materiale și cu producătorul de turnare.
La ce volum de producție devin utile sculele dedicate de turnare prin injecție?
Nu există un prag universal, deoarece aspectele economice ale sculelor depind de dimensiunea piesei, costul materialelor și rata de producție a mașinii. Ca ghid tipic, sculele cu una sau două cavități sunt de obicei sub aproximativ 50,000 de piese pe an, iar pragul de rentabilitate la care o matriță cu mai multe cavități își recuperează investiția suplimentară față de o sculă cu o singură cavitate se situează de obicei între 50,000 și 200,000 de piese. Pentru volume foarte mici, sculele prototip din gama Clasa 105 - mai puțin de 500 de cicluri - reprezintă alegerea naturală pentru a testa un design înainte de a se dedica sculelor de producție.
Cum diferă turnarea prin injecție a pulberii de metal și ceramică de turnarea prin injecție a plasticului în ceea ce privește sculele și post-procesarea?
Turnarea prin injecție a pulberii adaugă două etape post-turnare pe care turnarea prin injecție a plasticului nu le are: deliantarea, care îndepărtează liantul din piesa crudă, și sinterizarea, care densifică piesa brună și îi dezvoltă proprietățile. Pregătirea materiei prime este, de asemenea, mai complexă, deoarece pulberea și liantul trebuie combinate într-o materie primă omogenă. În cadrul turnării prin injecție a pulberii, turnarea sub presiune înaltă a fost legată din punct de vedere istoric de producția de masă, în timp ce turnarea sub presiune joasă cu materii prime cu vâscozitate scăzută a fost demonstrată pentru rate de producție în loturi mici și mari, inclusiv piese ceramice cu formă aproape netă în intervalul 100 - 10,000 de unități.
La ce diferențe de scule și mașini ar trebui să mă aștept pentru turnarea prin microinjecție față de turnarea convențională?
Micro-turnarea prin injecție utilizează șuruburi cu diametru mai mic, control precis al injecției și temperaturi mai ridicate ale topiturii și matriței și adesea adaugă încălzirea matriței cu variotherm pentru a preveni înghețarea prematură a micro-elementelor. Dificultatea principală este controlul greutăților foarte mici ale injecției: o injecție de 1 mg necesită o cursă de aproximativ 0.0056 mm pe un șurub de 14 mm, iar șuruburile mici pot avea dificultăți în menținerea presiunii de injecție și alimentarea cu pelete. Mașinile convenționale sunt uneori adaptate cu sisteme de canal de injecție și canal de aproximativ 100 de ori mai mari decât micro-piesa, dar acest lucru risipește rășină, prelungește ciclul și ascunde efectul parametrilor mașinii asupra piesei.
Cum reduc turnarea cu gaz, turnarea cu apă și turnarea cu spumă deformarea sau greutatea și cât mă costă în complexitatea procesului?
Turnarea asistată de gaz injectează gaz în topitură pentru a extrage secțiuni groase, a umplu piesa și a reduce deformarea, stresul și contracția, oferind o precizie dimensională și o stabilitate a formei mai bune. Turnarea asistată de apă face același lucru cu apa, care are o conductivitate termică de aproximativ 40 de ori mai mare decât gazul și de aproximativ patru ori mai mare decât capacitatea sa calorică; a redus timpii ciclului de răcire cu până la 70% în comparație cu turnarea asistată de gaz și oferă pereți interni mai netezi, dar răcirea rapidă la presiune ridicată poate crea goluri sau poate străpunge pelicula, în special în materialele cu cristalizare rapidă, cum ar fi nailonul. Turnarea cu spumă și microcelulară utilizează un fluid supercritic pentru a crea o structură celulară fină, procesul microcelular raportând o reducere a materialului de 30% până la 40%, dar calitatea suprafeței depinde de temperatura matriței și de presiunea cavității și necesită adesea contrapresiune cu gaz sau control dinamic al temperaturii matriței. Toate trei schimbă simplitatea procesului cu câștiguri în greutate, deformare sau timp de ciclu.
Ce oferă NOBLE în ceea ce privește prototiparea și producția de masă și ce certificări se aplică?
NOBLE oferă servicii complete de producție personalizată, de la proiectare la asamblare — nu doar producție — și sprijină clienții de la prototipare până la producția de masă. NOBLE este o societate mixtă sino-britanică recunoscută ca o întreprindere națională de înaltă tehnologie, cu peste 10 ani de experiență profesională în producție și prototipare rapidă, iar sistemul său de calitate este certificat conform ISO 9001:2015 și ISO 13485:2016. Capacitățile interne, echipamentele de inspecție și un proces profesional de cotații permit termene de livrare rapide și piese precise.







