
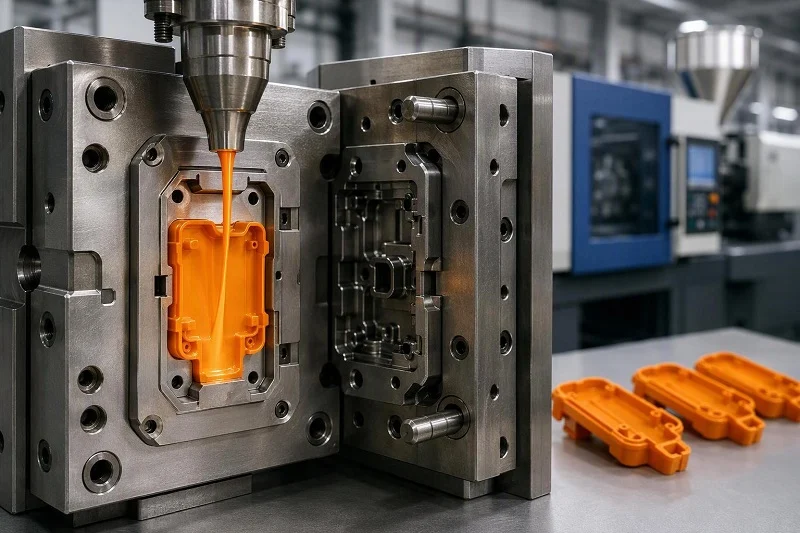
Turnarea prin injecție a plasticului la comandă este proiectarea și fabricarea unei matrițe construite în jurul unei geometrii specifice a piesei, apoi injectarea de termoplastic topit în acea cavitate pentru a produce piese repetabile. Cuvântul „personalizat” este întreaga distincție: o operațiune de turnare în catalog sau în stoc reutilizează o unealtă existentă pentru o piesă care există deja, în timp ce un program personalizat începe cu modelul CAD și se termină cu o unealtă care nu există pentru niciun alt produs.
Această distincție are o consecință comercială pe care o simțiți pe durata de viață a programului. Matrița este o investiție inițială fixă, legată de un singur design, așa că fiecare decizie luată înainte de tăierea oțelului - structura peretelui, deformarea, amplasarea porții, gradul de rășină, numărul de cavități - stabilește costul unitar, toleranța realizabilă, timpul de livrare și cât de costisitoare va fi revizuirea piesei la șase luni de la lansare.
Dacă sunteți dezvoltator de produse sau cumpărător și dețineți un model CAD și o dată de lansare, acest ghid este organizat în jurul deciziilor pe care trebuie să le luați efectiv: la ce vă obligă turnarea personalizată, cum modelează sculele aspectele economice, ce reguli de proiectare obligă cel mai adesea la o refacere a sculelor, cum limitează rășina și contracția toleranțele pe care le puteți specifica, ce să trimiteți într-o cerere de ofertă, ce vă spune și ce nu vă spune certificarea calității și cum ar trebui să fie controlată calea de la prototip la producție. Ghidul se bazează pe referințe inginerești publicate, literatura tehnică privind polimerii și documentația standardelor, iar domeniul de aplicare al serviciilor NOBLE este descris într-o secțiune dedicată.
Ce obicei Turnare prin injecție din plastic De fapt înseamnă
Turnarea prin injecție a plasticului personalizată în sine este un ciclu: se topește rășina, se injectează sub presiune în cavitate, se ambalează și se menține pentru a compensa contracția pe măsură ce polimerul se solidifică, se răcește piesa până la stabilitate dimensională, apoi se deschide matrița și se ejectează. Ceea ce face ca un proiect să fie personalizat este matrița. O unealtă special concepută este proiectată și prelucrată doar pentru geometria dumneavoastră; turnarea standard reutilizează o unealtă care există deja pentru o piesă din catalog, motiv pentru care turnarea standard nu implică costuri de prelucrare și nicio libertate de proiectare.
În cadrul unui program personalizat, atributele deschise specificației includ:
- Geometria piesei și structura peretelui — forma, grosimea peretelui, nervurile, proeminențele și razele care definesc piesa.
- Gradul și culoarea rășinii — polimerul, gradul, colorantul și orice pachet de aditivi specifici.
- Caracteristici de inserare și supraturnare — inserții metalice plasate în cavitate înainte de injecție sau o a doua injecție de rășină lipită peste un substrat.
- Finisaj — stabilite de suprafața matriței și clasificate conform standardelor SPI.
- Plasarea porții și a ejectorului — unde intră topitura și unde piesa este împinsă afară, ambele lăsând urme.
- Numărul de cavitații — câte piese produce scula pe ciclu.
„Personalizat” nu înseamnă libertate nelimitată. Turnarea personalizată prin injecție a plasticului își impune în continuare propria fizică: fețele verticale au nevoie de deformare pentru a fi eliberate, grosimea peretelui trebuie să rămână cât mai uniformă posibil, pe cât permite designul, iar fiecare dimensiune din cavitate trebuie tăiată supradimensionată pentru a permite contracția. Un design care ignoră aceste constrângeri este încă fabricabil în principiu, dar scula devine mai scumpă, iar piesa este mai predispusă la prelucrare.
Consecința economică rezultă direct. Costul sculelor este fix și independent de numărul de piese pe care le executați, așadar turnarea personalizată recompensează proiectele care nu se vor modifica. O revizuire a proiectului după ce sculele sunt prelucrate înseamnă sudarea, re-prelucrarea sau înlocuirea detaliilor cavității - o muncă care nu vă permite să cumpărați piese suplimentare.
De ce plastic personalizat Scule de turnare prin injecție Schimbă economia unei piese
Trei costuri determină o ofertă personalizată pentru turnarea prin injecție a plasticului: sculele, materialul și timpul de prelucrare a mașinii. Sculele sunt determinate de costul total de proiectare și prelucrare a matriței. Costul materialului este determinat de volumul de rășină utilizat și de prețul său pe kilogram. Costul de producție este determinat de timpul total în care mașina este ocupată.
Structura contează deoarece doar una dintre cele trei este fixă. Îndrumările tehnice publicate prezintă costurile sculelor ca fiind constante - începând de la aproximativ 3,000 până la 5,000 de dolari - și independente de numărul total de piese fabricate, în timp ce costurile materialelor și de producție cresc odată cu volumul. Acesta este motivul pentru care aceeași piesă poate fi cotată la un preț unitar exorbitant pentru 300 de bucăți și la unul confortabil pentru 300,000: sculele sunt distribuite pe un numitor foarte diferit.
Aceeași referință sugerează aproximativ 500 de unități ca punct în care economiile de scară încep să compenseze costul inițial relativ ridicat al sculelor și oferă un timp de ciclu tipic de 15 până la 60 de secunde, în funcție de dimensiunea piesei și de complexitatea matriței. Comparați acest lucru cu prelucrarea CNC sau imprimarea 3D, care pot necesita minute până la ore pentru aceeași geometrie, iar logica volumului devine evidentă.
Compromisul pe care îl acceptați este timpul. Turnarea personalizată implică termene de livrare mai lungi decât procesele alternative, deoarece unealta trebuie construită mai întâi - referința indică un timp de execuție tipic de 6 până la 10 săptămâni, din care 4 până la 6 săptămâni sunt pentru fabricarea matriței și 2 până la 4 săptămâni pentru producție și livrare. Modificările de design prelungesc acest timp. O imprimantă 3D desktop poate livra peste noapte; imprimarea 3D industrială durează de obicei 3 până la 5 zile; piesele prelucrate CNC sunt de obicei livrate în aproximativ 10 zile.
Concluzia practică este o bifurcație. La volume mici, favorizați o sculă simplă, un număr redus de cavități sau o rută de prototipare care evită deloc angajamentul față de sculele de producție. La volume mari, costul fix al sculelor este amortizat până la irelevanță, iar oțelul pentru scule călit cu cavitație mai mare devine alegerea mai ieftină per piesă - cu condiția ca designul să fie cu adevărat înghețat.
Reguli de proiectare care decid dacă o piesă personalizată se modelează bine
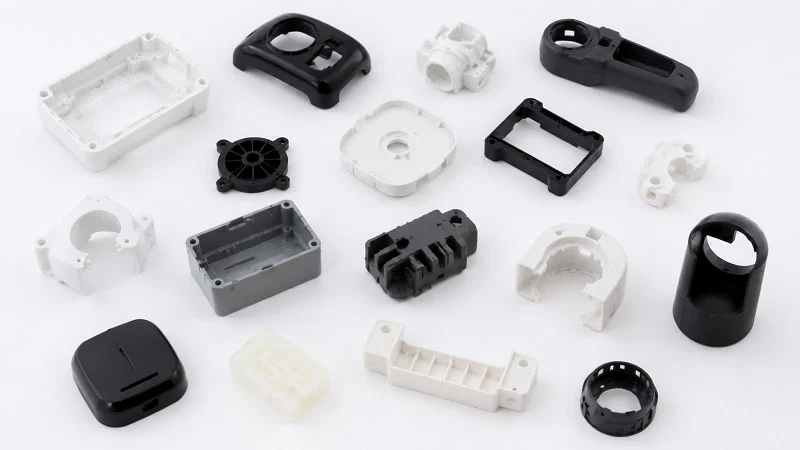
Majoritatea reelaborărilor de instrumente se bazează pe un set mic de decizii de proiectare. Verificarea lor cu modelul CAD înainte de a-l trimite este mai ieftină decât verificarea lor după T1.
Grosimea de perete
Păstrați peretele nominal cât mai subțire și uniform pe cât permite piesa. Secțiunile groase rămân topite mai mult timp decât materialul înconjurător, ceea ce produce afundare, deformare și tensiune internă și prelungește partea de răcire a fiecărui ciclu. Acolo unde secțiunile de grosimi diferite nu pot fi evitate, tranziția între ele se face cu o teșitură sau o racordare, în loc de o treaptă. Acolo unde aveți nevoie de rigiditate, nervurile și gușeurile o adaugă fără a adăuga volum - o creștere cu 10% a grosimii peretelui aduce cu aproximativ 30% mai multă rigiditate, dar cu prețul timpului ciclului și al riscului de defecte. Boșajele merită o atenție deosebită: un bosaj solid cu pereți la fel de groși ca peretele principal este un generator clasic de afundare, în timp ce un bosaj cu miez și gușeuri răcește uniform și menține un șurub fără a crăpa.
Proiect - Draft
Fiecare față verticală care este paralelă cu direcția deschiderii matriței necesită deformare, altfel piesa se va trage și va zgâria la ejecție. Un grad este linia de bază obișnuită pentru suprafețele netede, netexturate. Suprafețele texturate necesită mai mult - de obicei 3° până la 5°, în funcție de adâncimea și modelul texturii - deoarece textura în sine rezistă la desprindere.
Razele
Rotunjirea marginilor interne și externe oriunde permite designul. Colțurile ascuțite concentrează tensiunile și împiedică curgerea topiturii; racordurile generoase la baza nervurilor, proeminențelor și îmbinărilor prin înclichere sunt o practică standard.
degajările interioare
Orice element care nu poate fi eliberat în direcția de tragere dreaptă necesită componente mobile ale matriței - glisiere, dispozitive de ridicare sau came. Acestea reprezintă un factor de cost documentat: o referință de proiectare plasează miezurile cu acțiune laterală și mecanismele similare în matriță la un cost suplimentar de scule de 15% până la 30%, sau aproximativ 1,000 USD până la 1,500 USD. Evitați-le, cu excepția cazului în care funcția necesită cu adevărat elementul și luați în considerare dacă degajarea poate fi îndepărtată, plasată pe linia de separare sau eliminată printr-o mică modificare a geometriei.
Acestea sunt principii, nu un substitut pentru proiectarea sculelor. O revizuire DFM este locul în care fiecare regulă este verificată în raport cu linia de separare specifică, poziția porții, amplasamentul de ejecție și planul de oțel pentru piesa dvs. - și unde un proiectant vă poate spune care dintre caracteristicile dvs. vă vor costa bani.
Alegerea materialelor și contracția: De ce toleranțele nu sunt libere
Cavitatea matriței este tăiată la o dimensiune mai mare decât piesa finită, deoarece rășina se contractă pe măsură ce se răcește. Cât de mult se contractă depinde în primul rând de familia de polimeri.
Termoplastice amorfe
ABS, policarbonat, polistiren, PPO — se răcesc datorită unei structuri moleculare dezordonate și se contractă relativ puțin, într-un interval îngust. Valorile comparative publicate plasează ABS-ul la 0.004–0.009 in./in., policarbonatul la 0.005–0.007 și polistirenul la 0.004–0.007.
Termoplastice semicristaline
Polipropilena, polietilena, nailonul, acetalul — fac ceva în plus. Pe măsură ce se răcesc, se formează cristale, iar regiunile cristaline se contractă mai mult decât cele amorfe și la viteze diferite. Acest dezechilibru adaugă contracție pe lângă răcirea termică obișnuită și face ca rezultatul să fie sensibil la condițiile de prelucrare. Aceeași referință oferă polipropilenă 0.010–0.025 in./in., polietilenă 0.015–0.040, nailon 6-6 0.007–0.018 și acetal 0.018–0.025 — intervale mai largi, situându-se la valori mai mari.
Această diferență este motivul pentru care toleranțele nu sunt libere. O rășină semicristalină nu are o singură valoare a contracției pe care o puteți regla în sculă; are un interval, iar locul în acest interval unde se află piesa depinde de temperatura topiturii, viteza de răcire, grosimea piesei și dimensiunile grilajului. Tratamentul tehnic al contracției de către Covestro subliniază același lucru din direcția opusă: pereții mai groși se răcesc mai lent, ating un grad mai mare de cristalizare și, prin urmare, se contractă mai mult, astfel încât o piesă cu grosimi mixte ale pereților se poate contracta diferit în diferite regiuni și, ca urmare, se poate deforma.
Avertismentul sursei merită repetat clar: datele privind contracția obținute în condiții controlate de laborator și cu geometrii simple ale matriței ar trebui utilizate doar pentru comparație și nu ar trebui aplicate direct la proiectarea efectivă a sculelor. Numărul dintr-o fișă tehnică este un punct de plecare pentru o analiză a curgerii matriței, nu o dimensiune în care te poți baza orbește.
Consecința din punct de vedere al designului este că ar trebui să specificați toleranța față de ceea ce are nevoie aplicația în mod real - ajustarea, suprafața de etanșare, interfața de asamblare - în loc să copiați un tabel generic. Dacă o dimensiune nu contează funcțional, slăbirea ei nu vă costă nimic și poate economisi un efort real producătorului de scule. Dacă contează, spuneți acest lucru explicit și așteptați-vă ca proiectarea sculei și fereastra de proces să fie construite în jurul acesteia.
Prototip, Test Pilot și Producție de Volum: Alegerea Etapei Potrivite
Există o cale în trei etape de la modelul CAD la piesele de volum, iar fiecare etapă există pentru a vă împiedica să cheltuiți banii etapei următoare prea devreme.
Etapa întâi: Prototiparea înainte de a trece la prelucrarea sculelor
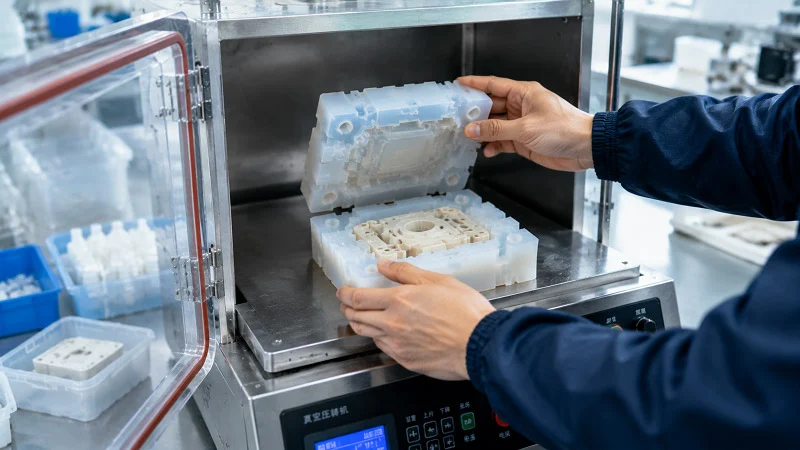
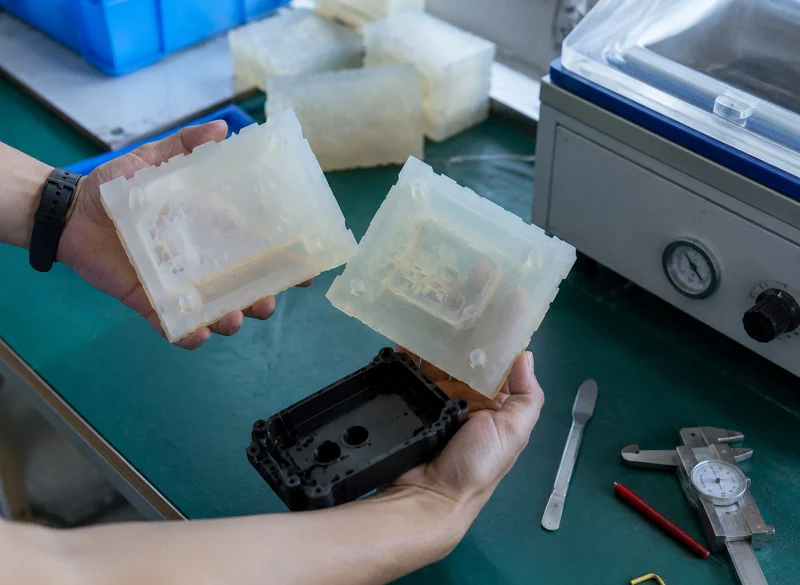
Testați forma și funcția cât timp schimbarea este încă ieftină. Referința inginerească enumeră trei rute: imprimarea 3D (SLS, SLA sau jet de material), prelucrarea CNC în plastic și turnarea prin injecție a plasticului personalizată în tiraj redus folosind matrițe imprimate 3D. Fiecare dintre ele oferă realism cu cost și viteză. Imprimarea 3D este cea mai ieftină și mai rapidă, iar designurile optimizate pentru turnare se imprimă ușor, dar nu orice rășină de turnare este disponibilă, iar piesele imprimate sunt de obicei mai slabe. Prelucrarea CNC oferă proprietăți ale materialului identice cu piesa turnată, cu o precizie excelentă, la un cost mai mare și un timp de livrare mai lung. Turnarea în tiraj redus simulează cel mai fidel procesul real și designul matriței și este cea mai scumpă dintre cele trei.
Etapa a doua: Rula pilot
Matrițele de aluminiu sunt relativ ușor de fabricat și au costuri mai mici — referința indică între 3,000 și 5,000 de dolari — și rezistă la aproximativ 5,000 până la 10,000 de cicluri de injecție. Costul tipic per piesă în această etapă este de la 1 la 5 dolari, în funcție de geometrie și material, cu un timp de livrare de la 6 la 8 săptămâni. Un aspect esențial este faptul că referința afirmă că piesele provenite din matrițele pilot de aluminiu au proprietăți fizice și precizie identice cu piesele provenite din matrițele de oțel pentru scule la scară reală. Aceasta este etapa în care validați designul în procesul real, efectuați teste de potrivire și funcționare pe rășină reală și blocați desenul.
Etapa a treia: Producția volumului
Pentru 10,000 până la 100,000+ unități, matrițele sunt prelucrate CNC din oțel pentru scule și pot rezista la un număr foarte mare de cicluri - referința citează peste 100,000 de cicluri pentru scule de producție la scară completă.
O capcană terminologică merită semnalată. „Proiect pilot” nu înseamnă „producție nerealizată”. Dacă programul dvs. are nevoie doar de câteva mii de piese, unealta pilot din aluminiu este etapa finală de producție și ar trebui să o planificați și să o aprobați ca atare, în loc să o tratați ca pe o etapă temporară.
Fiecare etapă ar trebui să se încheie cu o etapă de aprobare: aprobarea prototipului privind forma și funcția, aprobarea pilot a raportului dimensional și acceptarea estetică, și abia apoi un angajament față de sculele de producție. Omiterea unei etape de aprobare este modul în care programele ajung să sudeze o sculă de oțel, deoarece o problemă de potrivire a apărut după tăierea matriței.
Toleranțe, finisaj suprafață și așteptări de inspecție
Turnarea prin injecție a plasticului la comandă produce de obicei piese cu toleranțe de ±0.500 mm (0.020 in.). Toleranțe mai stricte sunt fezabile în anumite circumstanțe - până la ±0.125 mm (0.005 in.) și, în cazuri excepționale, chiar mai stricte - dar acestea cresc drastic costurile. Referința menționează, de asemenea, o soluție practică pentru producțiile mici, sub 10,000 de unități: o operațiune secundară, cum ar fi găurirea, poate îmbunătăți precizia anumitor caracteristici, ceea ce este adesea mai ieftin decât încorporarea preciziei în sculă.
Finisajul suprafeței este stabilit de suprafața matriței, nu de rășină. Suprafețele cavităților pot fi lustruite la un grad foarte înalt pentru a produce piese asemănătoare oglinzii sau sablate pentru a crea o textură, iar standardele SPI definesc nivelurile care pot fi atinse. Decurg două consecințe. În primul rând, cerințele cosmetice trebuie documentate înainte ca scula să fie tăiată, deoarece lustruirea sau texturarea se aplică oțelului. În al doilea rând, amplasările orificiului de prelucrare și ale ejectorului lasă urme vizibile - un vestigiu al orificiului de prelucrare, o urmă a ejectorului - astfel încât zonele cosmetice ale piesei trebuie mapate în raport cu locul unde scula va trebui fizic să se oprească și să se ejecteze. O suprafață cosmetică care se află direct peste un știft de ejector este un conflict de proiectare, nu o surpriză de producție.
Defectele pe care este cel mai probabil să le întâlniți au fiecare o cauză de proiectare sau de proces asupra căreia puteți acționa:
- Chiuvetă — o depresiune superficială peste o secțiune groasă sau o nervură sau un bosaj prost proiectat. Cauză: pereți groși și răcire locală lentă.
- Marcaje de tragere — zgârietură la ejecție, deoarece piesa care se contractă prinde matrița. Cauză: pereți verticali cu tiraj insuficient.
- Linii de tricot — decolorare subțire și o sutură slabă la întâlnirea a două fronturi de topitură. Cauză: modificări bruște ale geometriei sau găuri care despart curgerea.
- Lovituri scurte — o parte incompletă în care aerul prins sau pereții subțiri au împiedicat umplerea cavității.
Criteriile de inspecție trebuie incluse în specificațiile de achiziție, convenite înainte de fabricarea sculei, nu într-o discuție după prima livrare. Definiți ce dimensiuni sunt critice, ce suprafețe sunt cosmetice, ce criterii de defecte se aplică și ce raport așteptați pentru fiecare lot.
Ce trebuie să includeți într-o cerere de ofertă pentru o ofertă și un cronologie precise
O cerere de ofertă incompletă produce o ofertă care trebuie revizuită, ceea ce vă costă timp calendaristic pe care probabil nu îl aveți. Pachetul de depunere de mai jos este ceea ce un producător de turnare are nevoie pentru a oferi o ofertă fermă și comparabilă.
- Model CAD 3D într-un format neutru. STEP este cel mai util punct de plecare; Parasolid, IGES sau un format nativ pot fi acceptabile, în funcție de software-ul echipei de ingineri.
- Desen 2D cu toleranțe, repere și dimensiuni critice marcate. Modelul îi spune furnizorului cum arată piesa; desenul îi spune ce înseamnă o defecțiune.
- Specificații pentru rășină — gradul exact, nu doar familia de polimeri. Gradele din cadrul aceleiași familii diferă în ceea ce privește contracția, vâscozitatea, rezistența la impact, performanța termică, rezistența la flacără, stabilitatea UV, conținutul de fibră de sticlă și documentația de reglementare, iar aceste diferențe modifică designul matriței, selecția oțelului, ventilația, închiderea și costul unitar.
- volumele — cererea anuală preconizată plus prima cantitate comandată și orice scenariu de creștere. Volumul determină cavitația și selecția oțelului pentru scule, care sunt două dintre cele mai mari elemente din cotație.
- Cerințe cosmetice și de finisare a suprafeței — finisajul SPI, zonele cosmetice, standardul de culoare și criteriile de defect. „Perfect” nu este o specificație de inspecție.
- Cerințe de inserare, supraturnare sau asamblare, inclusiv orice operațiuni secundare, cum ar fi prelucrarea prin prelucrare, vopsirea, tampografia, sudarea cu ultrasunete sau asamblarea finală.
- Nevoi de reglementare sau documentare — rapoarte de inspecție a primului articol, certificate de materiale, ambalaje de tip PPAP sau înregistrări de trasabilitate, în funcție de industria dumneavoastră.
- Sincronizare — data țintă de lansare și etapele de care aveți nevoie: DFM, eșantion T1, aprobare, producție.
Două elemente ar trebui să fie incluse în domeniul de aplicare menționat, nu într-o conversație ulterioară. În primul rând, o revizuire DFM ( Distribuție Digitală a Materialelor ) înainte de tăierea oțelului, în care furnizorul clasifică dimensiunile critice și semnalează zonele de risc. În al doilea rând, un plan de probă - ce va fi prelevat la T1, cum va fi inspectat și cum arată bucla de corecție. Întrebați explicit ce se întâmplă cu scula dacă designul se modifică după tăiere și cine deține scula. Dreptul de proprietate asupra sculei, termenii de transfer și obligațiile de control al modificărilor ar trebui să fie în scris înainte de comanda de achiziție, nu negociate în timpul unei dispute.
Cum susține NOBLE programele personalizate de turnare prin injecție a plasticului

NOBLE este un producător contractual cu sediul în China care lucrează exact în cadrul acestui flux de lucru. Suntem o societate mixtă sino-britanică, recunoscută de guvern drept „Întreprindere Națională de Înaltă Tehnologie”, cu peste zece ani de experiență în furnizarea de servicii complete de fabricație personalizată, de la prototipare până la producție.
Pentru un program personalizat de turnare prin injecție a plasticului, aceasta înseamnă că domeniul de aplicare acoperă întregul lanț, nu doar turnarea: asistență pentru proiectare, prototipare, scule și turnare, prelucrare, finisare și asamblare. Un program nu trebuie să fie împărțit între mai mulți furnizori, cu riscul de abatere de toleranță și de transfer pe care îl introduce divizarea. Atunci când piesa dumneavoastră necesită ulterior inserții, prelucrare secundară, lustruire, vopsire, tampografie, sudare cu ultrasunete sau asamblare finală, aceste operațiuni se află în cadrul aceleiași relații de fabricație.
Cum ar trebui interpretate certificările ISO 9001:2015 și ISO 13485:2016
NOBLE deține atât certificări ISO 9001:2015, cât și ISO 13485:2016 , așadar întrebările de mai jos sunt cele la care putem răspunde direct pentru un program personalizat de turnare prin injecție a plasticului. Cele două certificate răspund la întrebări diferite și este util să știți care este care înainte de a le evalua în luarea unei decizii de aprovizionare.
ISO 9001:2015 este standardul general al sistemului de management al calității. Acesta abordează controlul turnării prin injecție a plasticului la comandă, controlul documentelor, acțiunile corective și preventive, analiza managementului și îmbunătățirea continuă. Acesta vă spune că furnizorul operează un sistem documentat și auditat pentru a controla modul în care se desfășoară munca și cum sunt corectate problemele - în întreaga sa producție, nu doar în turnare.
ISO 13485:2016 este standardul sistemului de management al calității specific dispozitivelor medicale. Acesta adaugă cerințe privind managementul riscului, trasabilitatea, validarea și documentația de reglementare pe care standardele generale de fabricație nu le impun. Importanța sa a crescut pentru programele de dispozitive din SUA: Regulamentul privind sistemul de management al calității al FDA, intrat în vigoare la 2 februarie 2026, a modificat cerințele actuale de bună practică de fabricație pentru dispozitive din 21 CFR Partea 820 și a încorporat ISO 13485:2016 prin referință. Cu alte cuvinte, standardul internațional face acum parte din cadrul de reglementare din SUA pentru sistemele de calitate a dispozitivelor, motiv pentru care un furnizor care îl deține este mult mai ușor să se califice pentru lucrări medicale.
Acum, limita, spusă clar: certificarea confirmă că există un sistem de management al calității documentat și că a fost auditat. Nu confirmă că piesa specifică va îndeplini toleranța specifică. Acestea sunt afirmații diferite, iar confuzia lor este modul în care cumpărătorii sunt surprinși.
Ce să verificați singuri, indiferent de certificate:
- Domeniul de aplicare al certificatului și organismul emitent — ce situri și ce activități sunt efectiv acoperite.
- Raportul de inspecție pentru partea dumneavoastră — rezultatele dimensionale reale pe piesele reale, nu o declarație de capabilitate.
- Aprobarea primului articol — o aprobare documentată pentru primele piese produse de la unealta de producție, în raport cu desenul pe care l-ați lansat.
- Procesul de control al schimbărilor — ce se întâmplă și cine aprobă acest lucru dacă furnizorul de rășină, unealta, mașina, configurația cavității sau fereastra de proces se modifică în timpul programului.
Un furnizor care acceptă aceste întrebări este de obicei cel al cărui sistem va rezista în fața lor - iar având ambele certificate la îndemână, NOBLE poate răspunde la ele în funcție de partea specifică a produsului dumneavoastră, mai degrabă decât în termeni generali.
Dacă aveți un model CAD și o dată de lansare, cel mai util prim pas este să trimiteți pachetul RFQ descris în secțiunea anterioară. Vom identifica orice întrebări rămase înainte de a confirma domeniul de aplicare al ofertei, astfel încât un program personalizat de turnare prin injecție a materialelor plastice să pornească de la un domeniu de aplicare cotat asupra căruia toată lumea este de acord.
Întrebări frecvente despre turnarea prin injecție a plasticului personalizată
Ce schimbă „personalizarea” în turnarea personalizată prin injecție a plasticului față de turnarea standard?
Turnarea standard reutilizează o unealtă existentă pentru o piesă din catalog, deci nu există costuri legate de scule și nicio libertate de proiectare. Turnarea personalizată prin injecție a plasticului construiește o matriță special concepută pentru geometria dumneavoastră, ceea ce înseamnă că puteți specifica geometria piesei și structura peretelui, gradul și culoarea rășinii, caracteristicile inserției și supraturării, finisajul suprafeței SPI, plasarea porții și a ejectorului și numărul de cavități. Costul acestei libertăți este o investiție fixă în scule, legată de un singur design.
Cum aleg între turnarea prototipurilor, producția de volum mic și producția de volum mare?
Adaptați scula la volum și la cât de fixat este designul. Sub aproximativ 500 de unități, prelucrarea sculelor rareori își amortizează investiția - utilizați imprimarea 3D sau prelucrarea CNC. De la aproximativ 500 la 10,000 de piese, o sculă pilot din aluminiu (aproximativ 3,000-5,000 de dolari, bună pentru 5,000-10,000 de cicluri) produce piese cu proprietăți și precizie comparabile cu piesele din oțel și poate fi etapa finală de producție. Peste 10,000 de piese și în intervalul de peste 100,000, oțelul pentru scule prelucrat CNC cu cavitație mai mare este alegerea economică. Întrebarea decisivă nu este doar volumul, ci și maturitatea designului: dacă designul se poate mișca în continuare, o sculă moale este mai ieftin de schimbat.
Ce caracteristici de design determină costul și întârzierea utilizării?
Subtrângerile sunt principalul factor determinant, deoarece necesită glisiere, dispozitive de ridicare sau came - documentate la un cost suplimentar al sculelor de 15% până la 30%, sau aproximativ 1,000 până la 1,500 USD. Dincolo de acestea: pereți groși sau foarte neuniformi (răcire mai lungă, risc de deformare și înfundare), deformare insuficientă pe fețele texturate (urme de tragere și refacere), colțuri ascuțite și cerințe cosmetice care intră în conflict cu plasarea clapetei și a ejectorului. Fiecare dintre acestea este mai ieftin de remediat în CAD decât în oțel.
Cum limitează materialul și contracția toleranțele pe care le pot specifica în mod realist?
Rășinile amorfe precum ABS, policarbonat și polistiren se contractă puțin și într-un interval îngust (aproximativ 0.004–0.009 in./in.). Rășinile semicristaline precum polipropilena, polietilena, nailonul și acetalul se contractă mai mult și într-un interval mai larg, deoarece cristalizarea adaugă contracție pe lângă răcirea termică. În acest interval, temperatura topiturii, viteza de răcire, grosimea peretelui și dimensiunile grilajului modifică rezultatul. Valorile de contracție publicate sunt pentru comparație și nu ar trebui aplicate direct la proiectarea sculei. Specificați toleranța față de cerințele reale ale aplicației și așteptați-vă ca scula să fie construită în jurul unei analize a fluxului de matriță, mai degrabă decât pe baza unui număr de fișă tehnică.
Ce ar trebui să includ într-o cerere de ofertă (RFQ)?
Un model 3D în format neutru (STEP este o opțiune implicită bună), un desen 2D cu revizii controlate, cu toleranțe și dimensiuni critice, gradul exact de rășină cu cerințe de culoare și aditivi, volume anuale și de ordinul întâi, cerințe cosmetice și de finisaj al suprafeței, cerințe de inserție sau asamblare, orice nevoi de reglementare sau documentație și etapele țintă. Solicitați ca revizuirea DFM și planul de testare să fie incluse în domeniul de aplicare cotat și stabiliți în scris termenii de proprietate a sculelor și de control al modificărilor înainte de comandă.
Ce certifică de fapt ISO 9001:2015 și ISO 13485:2016?
Acestea certifică existența unui sistem de management al calității documentat, care este auditat — ISO 9001:2015 pentru managementul general al calității în fabricație, ISO 13485:2016 pentru cerințele specifice dispozitivelor medicale, inclusiv documentația privind riscul, trasabilitatea și reglementările. Începând cu 2 februarie 2026, QMSR-ul FDA încorporează ISO 13485:2016 prin referință în 21 CFR Partea 820, motiv pentru care certificatul medical are importanță pentru programele de dispozitive din SUA. Niciunul dintre certificate nu garantează că piesa dumneavoastră specifică va îndeplini toleranța dumneavoastră specifică. Verificați domeniul de aplicare al certificatului și organismul emitent, examinați raportul de inspecție pentru piesele dumneavoastră și solicitați aprobarea primului articol.
Cum arată calea realistă de la prototip la producție?
Trei etape, fiecare terminându-se cu o poartă de aprobare. În primul rând, prototip cu imprimare 3D, plastic prelucrat CNC sau turnare în serie mică pentru a demonstra forma și funcționalitatea, în timp ce schimbarea este ieftină. În al doilea rând, rulare pilot într-o sculă de aluminiu pentru a valida designul în procesul personalizat de turnare prin injecție a plasticului și a bloca desenul. În al treilea rând, producție de volum în oțel pentru scule odată ce designul este înghețat. Așteptați-vă între 6 și 10 săptămâni pentru un timp tipic de turnare personalizată, din care 4 până la 6 săptămâni sunt pentru fabricarea matriței - și planificați modificări de design pentru a-l prelungi.







