
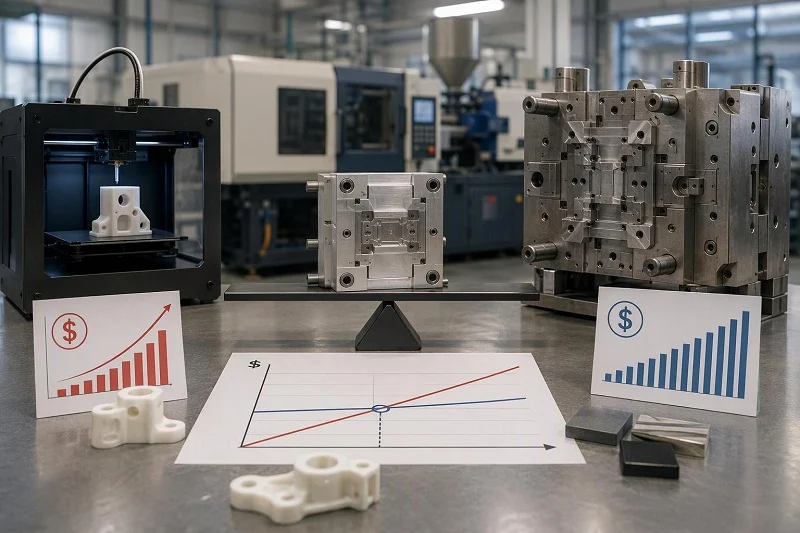
Turnarea prin injecție în volum mic ocupă o poziție dificilă în aprovizionarea cu piese din plastic. Sub câteva sute de piese, imprimarea 3D câștigă de obicei, deoarece nu implică costuri pentru scule. Peste câteva sute de mii, o unealtă de producție călită se amortizează atât de ieftin încât nimic altceva nu concurează. Între acestea se află majoritatea primelor rulări comerciale, construcțiile clinice, programele pilot și produsele de nișă - iar decizia de acolo nu este o chestiune de categorie. Este aritmetică.
Acest ghid este scris pentru inginerii de achiziții, managerii de produs și echipele de inginerie care preiau o piesă de la prototip până la prima sa serie vandabilă. Nu se presupune experiență anterioară în turnare. Fiecare termen este definit acolo unde apare prima dată: o sculă (numită și matriță) este blocul metalic prelucrat a cărui cavitate dă piesei forma; o injecție este un ciclu complet de turnare, o injecție de plastic topit; o cavitate este golul modelat care formează o piesă, astfel încât o sculă cu o singură cavitate produce o piesă per injecție; o deschidere este deschiderea îngustă prin care plasticul intră în cavitate; deformarea este ușoară conicitate de pe pereții verticali care permite piesei să se elibereze; iar o clasă SPI este o convenție industrială cu cinci niveluri (101 până la 105) care descrie durata de viață așteptată a unei scule.
Până la final, ar trebui să fii capabil să-ți stabilești propria bandă de volum, să compari rutele de fabricație a sculelor în funcție de cost, timp de livrare, durată de viață a sculei, toleranță și finisaj, să realizezi un prag de rentabilitate cu ipoteze pe care le poți justifica, să finalizezi verificări DFM înainte de a aproba sculele și să proiectezi prima sculă astfel încât să fie predată fără probleme producției.
Ce "Volum mic„Ce înseamnă de fapt — și de ce granița este economică”
„Volum redus” nu este un număr fix, iar orice furnizor care vă oferă unul descrie propriul model de servicii, mai degrabă decât un standard industrial. Intervalele publicate diferă deoarece măsoară lucruri diferite.
În Regatul Unit, volumul redus înseamnă, de obicei, cantități anuale sub aproximativ 50,000 de unități, volumul mare înseamnă peste aproximativ 250,000, iar tot ce se află între acestea reprezintă o cale de mijloc disputată, unde oricare dintre abordări poate funcționa. Aceasta este o cifră anuală. Producătorii de matrițe la cerere stabilesc adesea linia diferit, separând prototiparea de fabricația la cerere la volume pe durata de viață de aproximativ 2,000 de piese. Aceasta este o cifră pe durata de viață și descrie momentul în care un preț mai mic al piesei justifică un preț mai mare al matriței în cadrul propriilor niveluri de servicii ale unui furnizor. Unele ateliere își descriu serviciul de volum redus ca acoperind cantități peste 100 și până la 10,000 de bucăți - un pachet de servicii, nu o definiție a pieței.
Volumul anual versus volumul pe durata de viață, modelul de service și materialul sculelor influențează linia de producție. O piesă de 40,000 de unități pe an timp de cinci ani este un program de 200,000 de unități și ar trebui prelucrată corespunzător; aceleași 40,000 de unități ca un lot de lansare unică nu sunt.
Trei variabile decid trupa ta:
- Volum total pe durata de viață. Nu prima comandă — totalul realist pe durata de viață a produsului, inclusiv piesele de schimb și variantele.
- Proprietățile materiale necesare. Dacă piesa trebuie validată în gradul de rășină de producție — pentru depunere la reglementări, testare mecanică sau livrare către client — aveți nevoie de o turnare reală, nu de un proces înlocuitor.
- Presiunea timpului de lansare pe piață. O unealtă a cărei construcție durează opt săptămâni nu este o opțiune pentru o lansare în trei săptămâni.
Când toate trei sunt orientate spre mijloc - sute până la mii de piese, din termoplastic de calitate superioară, necesare în câteva săptămâni - turnarea în volume mici este de obicei calea corectă. Când oricare dintre ele se înclină spre extrem, un alt proces este mai potrivit.
Comparând Scule de injecțieAluminiu, oțel, imprimat și silicon

Tabelul de mai jos consolidează cifrele tipice pieței de turnare prin injecție de volum mic. Intervalele sunt largi deoarece aliajul, geometria piesei, rășina și întreținerea influențează rezultatul. Tratați-l ca pe un punct de plecare pentru o conversație privind o ofertă de preț, nu ca pe o listă de prețuri.
| Tipul de unealtă | Costul sculei | Durata de viață a mucegaiului (injecții) | Perioada de graţie | Utilizare tipică |
| Aluminiu 7075 | $ 2,000- $ 10,000 | 1,000-100,000 | 1-3 (de) săptămâni | Prototip și rulări pilot |
| Oțel moale (S50C) | $ 3,000- $ 12,000 | 50,000-200,000 | 2-4 (de) săptămâni | Volum redus cu nevoi de texturare |
| Oțel P20 | $ 5,000- $ 25,000 | 100,000-500,000 | 3-6 (de) săptămâni | Scule de pod |
| Oțel H13 | 10,000 USD – 100,000 USD+ | 500,000-2,000,000 + | 8-16 (de) săptămâni | Volumele de producție |
| Inserție imprimată 3D (SLA) | $ 50- $ 500 | 10-100 | 1-3 zile | Validarea designului (10–50 de părți) |
| Instrument moale din silicon/uretan | $ 500- $ 3,000 | 25-300 | 5-15 zile lucrătoare | 10–200 de piese turnate |
Cifrele de mai sus privind costurile, durata de viață și timpul de livrare reflectă intervalele industriale citate în mod obișnuit pentru rutele metalice și imprimate; scara duratei de viață a adaosurilor pentru sculele moi urmează același model ca și practica sculelor rapide.
Unde cifrele diferă în cazul aluminiului. Majoritatea producătorilor de matrițe din aluminiu menționează durata de viață estimată a sculelor de aluminiu la 10,000 de încercări sau mai puțin, în timp ce matrițele fabricate din aluminiu mai dur din seria 7000 pot dura semnificativ mai mult. Matrițele imprimate 3D sunt adesea menționate la aproximativ 100 de încercări, față de sculele din aluminiu care pot suporta sesiuni de 10,000 de piese în unele cazuri, iar matrițele de aluminiu bine întreținute au adesea o durată de viață mai mare de 10,000 de încercări. Diferența nu este o eroare: gradul aliajului, geometria piesei, temperatura rășinii și regimul de întreținere modifică toate numărul. Întrebați producătorul de matrițe ce aliaj și ce program de întreținere sunt în urma duratei de viață estimate.
Clase SPI. Convenția celor cinci clase descrie durata de viață așteptată, de la Clasa 105 (până la aproximativ 500 de cicluri, aluminiu moale, prototip) trecând la Clasa 104 (sub 100,000 de cicluri, este permis oțel moale sau aluminiu) până la Clasa 101 (peste 1,000,000 de cicluri, oțel pentru scule călit la minimum 48 Rc). O clasă citată este un punct de plecare, nu o specificație completă - nu menționează marca oțelului, iar două matrițe din Clasa 102 pot utiliza oțeluri diferite. Solicitați în scris gradul oțelului, duritatea și finisajul.
Toleranță. Toleranțele tipice publicate ale cavității matriței sunt de ±0.005 in. la prelucrarea matriței, plus încă ±0.002 in. pe inch la calcularea ratei de contracție, cu o repetabilitate de la o piesă la alta de ±0.004 in. sau mai puțin. Acestea sunt capacități declarate, nu o limită universală de turnare; confirmați numerele producătorului de matrițe în raport cu desenul înainte de a vă angaja.
Finisaj. Sculele din aluminiu au de obicei finisaje de la SPI B-2 la C-3, fiind posibile finisaje lustruite SPI A, dar uzura fiind mai rapidă în aluminiu; plăcuțele imprimate necesită unghiuri de avans de 5° sau mai mult și inele de așchiere mai mari decât sculele din aluminiu. Dacă piesa dumneavoastră este cosmetică, specificați în mod explicit clasa de finisaj.
Alegerea între turnarea prin injecție de volum mic, CNC, Imprimare 3D cu polipropilenă și Casting
Rulați cele trei variabile din prima secțiune ca o scurtă secvență de întrebări. Prima care produce un răspuns extrem stabilește, de obicei, traseul.
1. Care este volumul pe durata de viață?
Sub aproximativ 1,000 de unități, imprimarea 3D este adesea mai ieftină per unitate decât orice formă de turnare, deoarece nu există costuri de scule. Între aproximativ 200 și 500 de piese, turnarea prin injecție în volum mic depășește de obicei imprimarea 3D în ceea ce privește costul total, în funcție de dimensiunea piesei și de material.
2. Cât de precis trebuie să fie materialul?
Turnarea uretanului ocupă o nișă specifică: 25–200 de piese din materiale asemănătoare cauciucului sau optic transparente, matrițele de silicon costând între 500 și 3,000 de dolari, iar piesele se produc în 5–15 zile lucrătoare. Limitarea sa este fidelitatea materialului - rășinile uretanice sunt aproximative, dar nu se potrivesc cu termoplasticele de producție, cum ar fi PA66 sau POM. Dacă piesa trebuie să treacă de validarea mecanică, termică sau de reglementare în rășina reală, turnarea nu o poate înlocui.
3. Cât de strictă este toleranța?
Acolo unde este necesară o toleranță mai strictă de aproximativ ±0.02 mm, prelucrarea CNC este calea mai directă. CNC nu implică, de asemenea, nicio investiție în scule, dar costul său crește liniar cu cantitatea - 100 de piese costă de aproximativ 100 de ori prețul unei singure piese - așa că concurează în principal în intervalul 1-500 de piese pentru materiale precum ABS, PC și nailon.
4. Ce standard cosmetic se aplică?
Uretanul turnat copiază foarte bine un model principal pentru primele articole, dar uneltele din silicon pierd din claritatea muchiilor și consistența texturii după trageri repetate; turnarea menține textura și luciul mai consistent pe sute sau mii de piese.
5. Care este programul?
Dacă primele piese sunt necesare în câteva zile, sculele din silicon sunt de obicei cele mai potrivite. Dacă sunt acceptabile săptămâni, turnarea este o opțiune.
Volumul în sine nu decide diferența dintre producție și producție. Să luăm în considerare un program care necesită 4,800 de seturi de piese complexe din nailon, unde cantitatea critică - punctul în care sculele s-au amortizat - era de doar 130 de seturi, ceea ce înseamnă că sculele au fost justificate atunci când mai puțin de 5% din comanda totală fusese turnată. Turnarea prin injecție a gestionat, de asemenea, complexitatea designului piesei și a oferit un finisaj al suprafeței mai bun decât procesul alternativ de imprimare. Complexitatea, finisajul și fidelitatea materialului pot trage diferența dintre producție și producție mult sub o regulă simplă a volumului.
Un prag de rentabilitate pentru turnarea prin injecție în volum redus pe care îl puteți relua
Cea mai clară modalitate de a vedea crossover-ul este să faci singur calculele. Figurile de mai jos funcționează printr-o incintă de dimensiunea palmei — fără diapozitive, finisaj cosmetic moderat, o singură culoare, fără automatizare — și sunt presupuneri ilustrative, nu date de piață.
Aritmetica: turnare poliuretan = 1,200 USD master plus scule siliconice + 55 USD/piesă; turnare prin injecție = 12,000 USD matriță de aluminiu cu intenția de producție + 6 USD/piesă. Acestea sunt ipoteze declarate, nu date de piață și exclud transportul, tarifele, inspecția și deșeurile. Cele două linii se intersectează cu aproape 250 de piese.
- Turnare din uretan: 1,200 USD pentru scule din silicon Master Plus, 55 USD per piesă.
- Turnare prin injecție: 12,000 de dolari pentru o matriță de aluminiu destinată producției, 6 dolari pe piesă.
Formula pentru fiecare rută este costul sculelor plus cantitatea înmulțită cu prețul unitar.
| Cantitate | Uretan total | Eficient în uretan | Turnare totală | Turnare eficientă | Se potrivește mai bine |
| 20 | $2,300 | 115.00 USD/piesă | $12,120 | 606.00 USD/piesă | uretan |
| 100 | $6,700 | 67.00 USD/piesă | $12,600 | 126.00 USD/piesă | uretan |
| 250 | $14,950 | 59.80 USD/piesă | $13,500 | 54.00 USD/piesă | Aproape de intersecție |
| 1,000 | $56,200 | 56.20 USD/piesă | $18,000 | 18.00 USD/piesă | de turnare |
Crossover-ul se află în apropierea a 250 de piese. Sub această valoare, costul sculelor domină; peste aceasta, economia de 49 de dolari per piesă se combină mai rapid decât prima de scule.
Acum schimbă câte o presupunere pe rând și urmărește mișcarea încrucișării.
- Cost mai mare al sculelor. Dacă prețul matriței este de 20,000 USD în loc de 12,000 USD, totalul pentru matrițare la 250 de piese devine 21,500 USD față de 14,950 USD pentru uretan — trecerea de la 400 de piese. Prețul sculelor este cel mai sensibil factor de influență.
- Preț mai mic pentru piesă. Dacă turnarea costă 3 dolari pe piesă în loc de 6 dolari, costul de încrucișare scade sub 150 de piese, deoarece fiecare piesă recuperează acum o mai mare parte din costul sculelor.
- O a doua rundă. Dacă cererea se dublează la 2,000 de piese, turnarea totală ajunge la 24,000 de dolari, față de 111,200 de dolari pentru uretan - dar rețineți că uretanul ar necesita și refacerea matrițelor de silicon din același master, deoarece o matriță de silicon produce doar aproximativ 15-30 de piese, în funcție de geometrie și riscul de rupere.
- Un al doilea instrument. Dacă prima unealtă se uzează și trebuie pusă în funcțiune o a doua, adăugați costul integral la partea de turnare înainte de a compara.
O omisiune contează: acest exemplu exclude transportul, tarifele vamale, inspecția și rebuturile. Aceste costuri nu sunt egale pe ambele rute - o unealtă metalică expediată internațional are transport și taxe vamale pe care o piesă turnată local nu le poate suporta, iar ratele de rebut diferă între o matriță de silicon uzată și o unealtă de aluminiu reglată. Includeți propriile estimări pentru toate cele patru înainte de a considera crossover-ul ca fiind final.
Verificări DFM înainte de aprobarea unei scule de turnare prin injecție de volum mic
DFM — proiectarea pentru fabricație — este analiza care identifică problemele cât timp acestea sunt încă ușor de remediat. O modificare a grosimii peretelui în CAD nu costă nimic; aceeași modificare după ce matrița este tăiată înseamnă re-prelucrarea metalului. Depistarea unui defect după ce oțelul este tăiat costă o re-prelucrare a sculei plus 1-2 săptămâni de program, iar o corecție a grosimii peretelui care durează câteva minute în CAD poate adăuga 10-30% la costul unitar odată ce matrița este deja tăiată și re-prelucrată.
Lista de verificare de mai jos reflectă îndrumările publicate privind procesarea și proiectarea. Acestea sunt obiective comune, nu legi universale — rășina, geometria și fereastra de proces a producătorului de turnare pot justifica valori diferite.
- Grosimea peretelui. Păstrați pereții cât mai uniformi pe cât permite designul; tranzițiile bruște cauzează urme de chiuvetă și deformare.
- 0.5–1° pe suprafețe netede, 1–2° pe suprafețe texturate, cu 0.5° la 0.025 mm de adâncime a texturii ca regulă generală.
- Grosime de 0.5–0.6× grosimea peretelui adiacent; înălțime de maximum 3× grosimea nervurilor pentru a evita afundarea pe fața opusă.
- Colțurile interne necesită o rază; colțurile interne ascuțite concentrează tensiunea.
- Dimensionarea porților și a gurilor de aerisire. Dimensionat în funcție de vâscozitatea și rata de contracție a rășinii — motiv pentru care alegerea materialului influențează designul sculelor.
- Subtrângeri, filete și inserții. Fiecare tăiere laterală necesită o acțiune laterală, un dispozitiv de ridicare sau o ridicare manuală, toate acestea adăugând costuri și timp.
- Finisajul suprafeței. Textura, vopsirea, tampografia și placarea modifică fiecare specificațiile; suprafețele texturate necesită mai multă deformare, iar suprafețele placate necesită o rășină de calitate superioară pentru placare.
- Linie de despărțire. O dimensiune care intersectează linia de despărțire moștenește alinierea matriței — de obicei o variabilitate suplimentară de ±0.1 mm pe lângă contracția rășinii. Nu include dimensiunile critice în afara liniei de despărțire.
Separați dimensiunile critice de cele cosmetice înainte de aprobare. Enumerați fiecare dimensiune care are funcție sau potrivire - o suprafață de îmbinare, o caracteristică de agățare, un alezaj - și marcați-o pentru verificarea CMM. Dimensiunile care definesc doar aspectul pot tolera benzi mai largi. În cazul în care o caracteristică critică trebuie să aterizeze mai strâns decât poate susține scula direct, întrebați dacă turnătorul poate freza acea caracteristică în siguranță pentru oțel și poate pregăti scula pentru a o regla, o capacitate oferită de mulți turnători experimentați. Documentați lista dimensiunilor critice înainte de aprobarea T1 - T1 fiind prima încercare de asamblare cu noua sculă - astfel încât inspecția primului articol să aibă un domeniu de aplicare definit, mai degrabă decât unul deschis.
Planificarea drumului către scalare: transferul sculelor și trecerea la producție
Cea mai ieftină unealtă de producție este cea pe care nu trebuie niciodată să o construiești de două ori. Rezultatul respectiv este decis în etapa de proiectare a primei unelte, nu în momentul în care volumele cresc.
Proiectare pe o bază de matriță standard. Matrițele de volum mic pot fi construite pe baze standard DME sau echivalente, astfel încât inserțiile să poată fi schimbate din aluminiu în P20 sau H13 fără a schimba baza. Geometria piesei și poziția porții rămân identice, ceea ce înseamnă că aprobarea T1 se transferă la matrița de producție. Fără această decizie, unealta de producție reprezintă un design nou și un ciclu de aprobare nou.
Proiectare pentru transfer, nu doar pentru prima rulare. Patru decizii ar trebui luate având în vedere viitorul multi-cavități:
- Locația porții. Mutarea ulterioară a unei porți modifică modelele de umplere și pozițiile liniilor de sudură; remedierea acesteia păstrează acum piesa validată.
- Aspectul ejecției. Pozițiile știftului ejectorului care funcționează într-o sculă cu o singură cavitate ar trebui să se potrivească cu configurația cu mai multe cavități.
- Plasarea răcirii. Răcirea potrivită pentru o anumită cavitate ar trebui să se adapteze la familia respectivă.
- Tirajul care se eliberează curat în aluminiu se va elibera și în oțel; inversul nu este întotdeauna adevărat.
Setați declanșatorul pentru o matriță de producție. Intervalele de durată de viață publicate vă oferă un prag justificabil: aluminiu la 10,000–100,000 de proiectile, P20 la 100,000–500,000, H13 la 500,000–2,000,000+. Timpii de livrare sunt de 1–3 săptămâni pentru aluminiu față de 8–16 săptămâni pentru H13. Citirile conservatoare ale acestor cifre indică aluminiul la 10,000 de proiectile sau mai puțin pentru majoritatea claselor, P20 la 50,000–100,000 de proiectile și H13 la 500,000–1,000,000. Planificați în funcție de limita inferioară a intervalului pentru care vi se oferă cotația.
Pentru o variantă intermediară, o regulă generală utilă: sub aproximativ 100,000 de unități pe an, cu o cerere constantă, o sculă P20 cu o singură cavitate este de obicei avantajoasă în ceea ce privește costul total; între aproximativ 100,000 și 250,000, o sculă călită cu două sau patru cavități începe să se amortizeze pe parcurs.
Încă o chestiune de aritmetică merită ținută cont: punerea în funcțiune ulterioară a unei a doua scule este adesea mai ieftină decât o sculă de producție completă care este subutilizată. O sculă din oțel de 50,000 de dolari într-un program de 2,000 de piese adaugă 25 de dolari pe piesă la amortizare; o sculă din aluminiu de 10,000 de dolari adaugă 5 dolari. Dacă scula din oțel nu se amortizează în aproximativ douăsprezece luni, alegerea rațională este să rămâneți la scula de volum redus.
Strategia de producție de tip pod și inventar în loturi mici
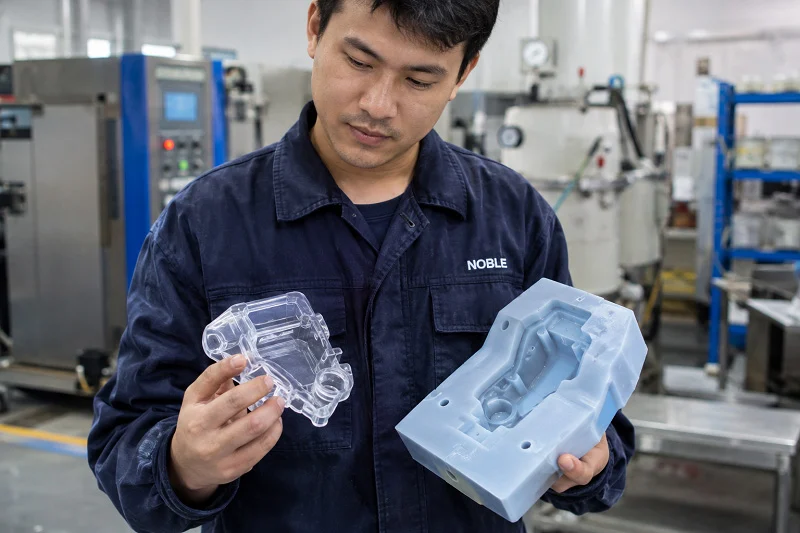
Producția în punte înseamnă turnarea pieselor vandabile în rășina de producție pe o unealtă interimară în timp ce se construiește matrița de producție. Este o strategie de lansare, nu un compromis: unealta interimară confirmă că piesa poate fi efectiv turnată și poate produce piese în volume de producție - mii sau zeci de mii - în timp ce unealta „oficială” este încă în atelier.
Avantajul stocurilor este real. În loc să vă angajați la o comandă minimă mare pentru a atinge rentabilitatea unei scule de producție, produceți în loturi mai mici, adaptate cererii, evaluați răspunsul pieței și ajustați înainte de a vă angaja la scule la scară largă. Dacă piața dorește o modificare, o puteți face și puteți reveni pe piață în câteva zile, în loc să așteptați construirea unei scule din oțel.
Mecanica modelează economia:
- Depozitarea mucegaiului. Termenii obișnuiți pentru depozitarea la cerere prevăd că matrițele pentru prototipuri sunt inactive timp de aproximativ 18 luni, iar sculele de turnare prin injecție pentru volum mic sunt de până la 3 ani. Termenii de depozitare sunt importanți dacă intenționați să utilizați sculele intermitent.
- Taxe de instalare. Se aplică taxe de configurare pentru fiecare ciclu. O unealtă ieftină per piesă, dar scumpă de configurat, penalizează loturile mici frecvente.
- Dimensiune economică a lotului. Lotul potrivit este cel în care prețul per piesă plus taxa de instalare amortizată se situează sub costul țintă - nu cel mai mic lot pe care îl puteți comanda.
Loturile mici recurente depășesc o singură serie mare atunci când cererea este incertă, când este probabil ca designul să se iterate între lansări, când aveți nevoie de variante regionale care se vând fiecare în cantități mici sau când aveți piese de schimb vechi cu o coadă lungă. Nu depășesc o singură serie mare atunci când cererea este stabilă și cunoscută, deoarece prețul per piesă este mai mare, iar taxa de configurare se repetă cu fiecare lot. Decizia este mai întâi o întrebare de prognoză și apoi o întrebare de preț.
Concluzia de Turnare prin injecție cu volum redus și următorul pas
Secvența este suficient de scurtă pentru a fi reținută:
- Definește-ți banda de volum din punct de vedere economic. Folosiți volumul pe durata de viață, fidelitatea materialelor și programul de livrare — nu definiția furnizorului pentru „scăzut”.
- Comparați rutele de prelucrare a sculelor în funcție de durată de viață și toleranță, precum și de preț. O unealtă ieftină care se uzează înainte de terminarea programului nu este ieftină.
- Efectuați pragul de rentabilitate pornind de la propriile presupuneri. Sculele plus cantitatea înmulțită cu prețul unitar, la care se adaugă transportul, tarifele, inspecția și rebuturile.
- Finalizați DFM înainte de a aproba sculele. Documentați lista dimensiunilor critice astfel încât inspecția primului articol să aibă un scop.
- Proiectați primul instrument pentru transfer. Bază standard a matriței, locație fixă a porții, ejecție și răcire care se adaptează la scară.
Granița dintre volumul mic și cel mare este stabilită de amortizare și fidelitatea materialului, nu de un număr publicat de cineva. Un program de 2,000 de piese în PA66-GF30 poate justifica o sculă; un program de 50,000 de piese într-o piesă cosmetică din ABS poate să nu justifice.
Pentru a obține o recomandare de scule potrivită programului dvs., mai degrabă decât unei benzi generice, colectați patru date înainte de a solicita o ofertă: volumul pe durata de viață (inclusiv piese de schimb și variante), gradul de material, banda de toleranță și data țintă. Aceste patru răspunsuri permit unui turnător să vă spună ce material de scule, ce clasă SPI și ce număr de cavități se potrivesc de fapt - și dacă turnarea este calea corectă.
Alegeți NOBLE pentru proiectul dumneavoastră de turnare prin injecție de volum redus

Calculele de mai sus dau roade doar atunci când atelierul din spatele sculei poate respecta toleranțele, timpul de livrare și finisajul specificate de dumneavoastră. Aici intervine NOBLE.
NOBLE este un partener important în domeniul prelucrării și producției din China — o societate mixtă sino-britanică recunoscută de guvern ca Întreprindere Națională de Înaltă Tehnologie, cu peste zece ani de experiență în producția de piese personalizate. Echipele noastre de inginerie și calitate vă gestionează proiectul de turnare prin injecție de volum mic, de la prototip, la construcția pilot și până la producția repetată în loturi, astfel încât să beneficiați de un singur partener responsabil în loc de o serie de subcontractanți.
Ce înseamnă asta pentru programul tău:
- Sisteme de calitate certificate. NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016, astfel încât cumpărătorii din domeniul medical, auto și industrial ne pot integra cu încredere în procesul de aprobare a furnizorilor lor.
- Servicii complete, nu doar turnare. Acoperim servicii de asistență pentru proiectare, scule, eșantionare, prelucrare piese, finisare și asamblare finală — întregul lanț, de la desen până la un produs ambalat și expediabil.
- Viteză încorporată în proces. Programarea CNC completă și inginerii experimentați ne permit să finalizăm multe piese în 7-10 zile, iar echipa noastră trimite o ofertă profesională în termen de 24 de ore de la o cerere de ofertă care conține informațiile necesare.
- Inspecție pe care o poți audita. Un set complet de echipamente de inspecție și un sistem general de control al calității mențin prototipurile și componentele de producție în limitele preciziei cerute de desenul dumneavoastră.
Dacă evaluați o rută de turnare prin injecție pentru volum redus și doriți ca ipotezele privind sculele, toleranța și pragul de rentabilitate să fie verificate în raport cu un plan de fabricație real, trimiteți volumul pe durata de viață a mașinii, gradul de material, banda de toleranță și data țintă. NOBLE vă va spune ce material al sculei, ce clasă SPI și ce număr de cavități se potrivesc de fapt programului dumneavoastră.
Întrebări frecvente despre Turnare prin injecție cu volum redus
Care este cantitatea minimă de comandă pentru turnarea prin injecție în volum mic?
Depinde de modelul de servicii al furnizorului, nu de proces. Unii producători de matrițe la cerere nu anunță nicio cantitate minimă de comandă. Rugați fiecare furnizor să specifice în cotație limita de preț și suprataxa sa.
Pot folosi aceeași matriță pentru prototipare și producție?
Da, dacă baza matriței este proiectată pentru aceasta de la început. Matrițele de volum mic construite pe baze DME standard sau echivalente permit schimbarea plăcuțelor din aluminiu în P20 sau H13 fără a modifica baza și, deoarece geometria piesei și poziția inelei de așchiere rămân identice, aprobarea T1 se transferă la matrița de producție. Dacă prima sculă nu a fost proiectată în acest fel, așteptați-vă la un nou ciclu de aprobare.
Cât timp rezistă o matriță de volum mic?
Intervalele publicate variază în funcție de material. Aluminiul suportă de obicei 10,000 de incizii sau mai puțin în majoritatea claselor, aluminiul mai dur din seria 7000 având o durată semnificativ mai lungă; ofertele comune sunt de 1,000–100,000 de incizii pentru aluminiul 7075 și 50,000–200,000 pentru oțelul moale (S50C). Durata de viață reală depinde de rășină, geometria piesei și întreținere. Planificați în funcție de limita inferioară a intervalului cotat.
Ce se întâmplă dacă piesa mea necesită o toleranță mai mică de ±0.02 mm?
Prelucrarea CNC este calea mai directă la acea toleranță. Dacă piesa trebuie în cele din urmă turnată, întrebați-vă dacă elementul critic poate fi frezat în siguranță pentru oțel, iar scula poate fi pregătită pentru a respecta toleranța, pe lângă toleranța generală de ±0.005 in. la cavitate, menționată de majoritatea producătorilor de turnare. Post-prelucrarea pieselor turnate este o altă opțiune, la un cost suplimentar per piesă.
Este turnarea în volum mic mai scumpă per piesă decât turnarea în volum mare?
Da. O sculă de volum mic are de obicei o singură cavitate, astfel încât fiecare pasă produce o piesă în loc de două, patru sau mai multe; taxele de configurare se repetă la fiecare rulare; iar scula funcționează de obicei fără canal cald. Toate trei cresc prețul per piesă. Costul total poate fi încă mai mic la cantități mici, deoarece factura de scule este o fracțiune din costul unei scule de producție călite - acesta fiind scopul principal al calculului pragului de rentabilitate de mai sus.







