
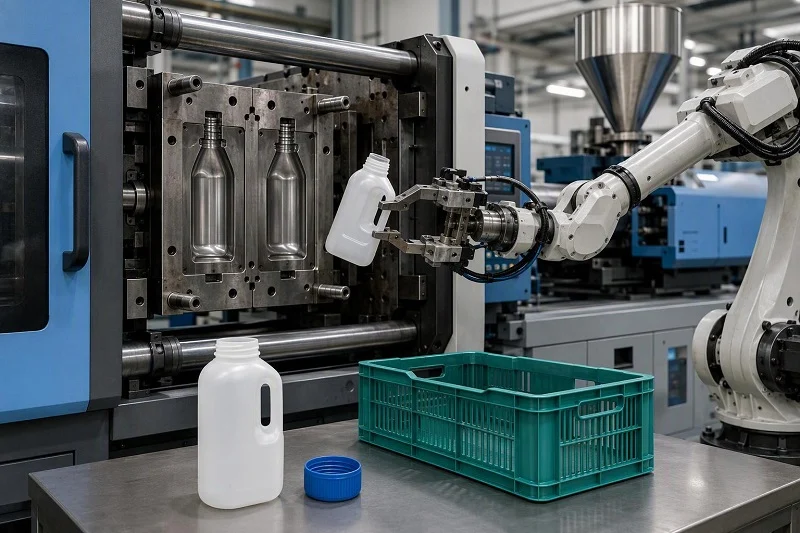
Turnarea prin injecție HDPE folosește polietilenă de înaltă densitate pe echipamente standard cu șurub. Nu este nevoie de nimic exotic. Rășina curge ușor la granulația potrivită, iar timpii de ciclu rămân competitivi în cazul lucrărilor de volum mare.
De ce merită acest material un ghid complet? Pentru că suportă o mare parte din această muncă. Turnarea prin injecție necesită aproximativ un sfert până la o treime din consumul total de HDPE. Și pentru că este greu de prelucrat bine. Contracția este mare. Este neuniform. Urmele de deformare și de scufundare urmează îndeaproape.
Acest ghid vă oferă cifre de lucru. Ferestre de proces. Selecția calității în funcție de rata de curgere a topiturii. Limite de proiectare a matriței și a piesei. Diagnosticarea defectelor. Și o rută de la prototip la volum cu un singur partener de producție.
Ce HDPE Turnare prin injecție Mijloace
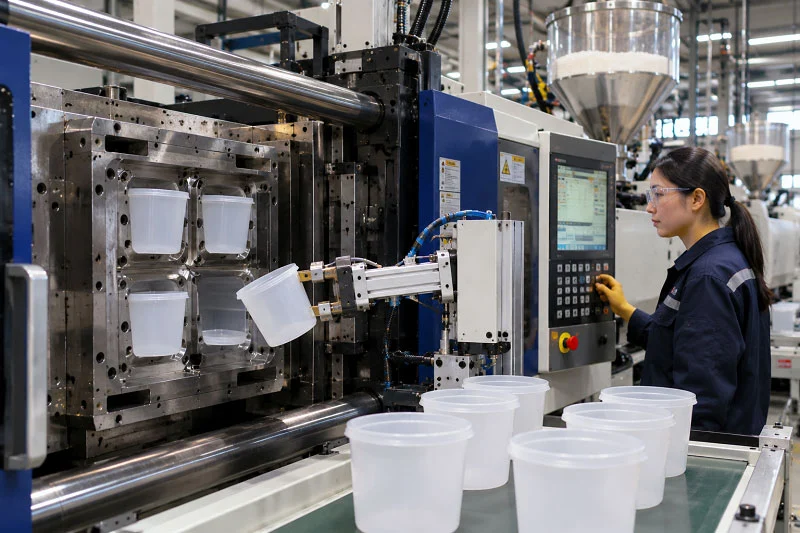
HDPE este prescurtarea de la polietilenă de înaltă densitate, un polimer semicristalin de bază construit din etilenă. Turnarea prin injecție HDPE este pur și simplu turnarea prin injecție a acestei rășini. Nu există un al doilea material ascuns în spatele acronimului.
Chimia este simplu de descris. Etilena este polimerizată. Lanțurile se formează aproape liniar, cu ramificații reduse. Catalizatorii stereospecifici fac acest lucru posibil și permit o temperatură și o presiune mai scăzute decât cele necesare pentru producția de polietilenă de joasă densitate. Regularitatea moleculară produce apoi o cristalinitate ridicată.
Cristalinitatea determină proprietățile care contează la presă. O cristalinitate mai mare înseamnă o densitate mai mare, o rezistență la tracțiune mai mare, o temperatură de distorsiune termică mai mare, o vâscozitate mai mare și o rezistență chimică mai bună. De asemenea, înseamnă o rezistență la impact mai mică decât LDPE. Rezistența la permeabilitate este mai bună decât cea a LDPE. Densitatea și distribuția greutății moleculare controlează setul final de proprietăți, iar gradele de turnare prin injecție au de obicei o distribuție îngustă a greutății moleculare.
Benzile de densitate clasifică familia. Tipul 1 se situează la 0.91–0.925 g/cm³. Tipul 2 are valori de 0.926–0.94 g/cm³. Tipul 3 acoperă valori de 0.94–0.965 g/cm³.
O concepție greșită merită eliminată aici. Turnarea prin injecție HDPE nu necesită o presă specială. Echipamentul standard cu șurub într-o singură etapă o folosește fără modificări.
Alegerea gradului potrivit înainte de a oferi o ofertă
Densitatea și rata de curgere a topiturii sunt cele două numere care decid dacă o piesă funcționează curat sau este deșeu. Benzile de densitate de mai sus sortează familia după rigiditate și barieră. Rata de curgere a topiturii o sortează după curgere și tenacitate.
Așadar, atunci când comparați ofertele pentru lucrări de turnare prin injecție HDPE, comparați-le în funcție de calitate, nu doar de prețul pe kilogram. Întrebați furnizorul ce calitate de rășină intenționează să utilizeze și care este rata de curgere la topire. Solicitați ambele în scris. O ofertă care nu menționează niciuna nu vă spune prea multe și, de obicei, înseamnă că calitatea este aleasă după ce scula este deja tăiată.
De ce cristalinitatea HDPE influențează fiecare decizie de turnare
HDPE este semicristalin. Acest singur fapt explică cea mai mare parte a dificultăților în turnarea prin injecție a HDPE.
Contracția este de ordinul a 1.5% până la 4%. Nu este uniformă. Contracția depinde de gradul de orientare și de nivelul de cristalinitate al piesei, iar acestea depind la rândul lor de condițiile de procesare și de designul piesei. Schimbați grila de admisie, schimbați răcirea, schimbați peretele, iar modelul de contracție se mișcă.
Rețineți acest fir de discuție. Parcurge fereastra de proces, aspectul matriței, unghiurile de deformare și tabelul de defecte care urmează.
De ce Turnare prin injecție HDPE Necesită un control atent al procesului
Iată paradoxul. Pe hârtie, HDPE pare indulgent. Fereastra de topire este largă. Intervalul de temperatură al matriței este larg. Rășina curge ușor la rata de topire potrivită.
În practică, deformarea, urmele de scufundare și abaterea de la un lot la altul fac din HDPE una dintre rășinile de bază cele mai predispuse la deșeuri în lucrările de volum mare. Mulți factori influențează calitatea piesei: designul piesei, designul matriței, ventilația, tipul și amplasarea porții de ventilație. Condițiile de procesare pot avea cel mai mare efect dintre toate.
Avantajele sunt însă reale. HDPE-ul rezistă la acizi, baze, alcooli, detergenți și solvenți. Are un raport rezistență-greutate ridicat. Menține rezistența la impact și abraziune la temperaturi scăzute. Și curge ușor, ceea ce menține timpii de ciclu competitivi.
Un risc legat de durata de viață merită o atenție timpurie. Polietilena este susceptibilă la fisurarea sub stres din cauza mediului. O proiectare adecvată o reduce. La fel și alegerea celei mai mici rate de curgere a topiturii la un anumit nivel de densitate. Niciuna dintre soluții nu este costisitoare în etapa de desenare. Ambele sunt scumpe după ce matrița este tăiată.
Această tensiune este ceea ce face ca turnarea prin injecție HDPE să fie o sarcină bazată pe disciplină de proces, mai degrabă decât o sarcină de copiere a setărilor. Oricine poate oferi un interval de temperatură de topire. Menținerea unei piese în limitele toleranței pe parcursul a un milion de încercări este o sarcină diferită.
Parametrii procesului de turnare prin injecție HDPE care funcționează
Numerele de mai jos sunt puncte de plecare. Acestea provin din ghidurile de procesare publicate pentru HDPE și sunt concepute pentru a fi ajustate în funcție de calitatea, piesa și matrița dumneavoastră. Tratați-le ca pe o primă încercare, nu ca pe o regulă fixă.
HDPE trebuie uscat înainte de turnare?
În mod normal, nu. Nu dacă rășina este depozitată corespunzător.
Există o excepție. Umiditatea de suprafață care s-a depus pe material în timpul depozitării necesită uscare. Umiditatea apare sub formă de dungi despicate sau argintii pe piesă.
Nu corectați excesiv. Uscarea excesivă este în sine menționată ca o cauză a fragilității și crăpăturilor. Soluția este verificarea, nu un ciclu de uscare generală pentru fiecare lot.
Ferestre de temperatură pentru topitură și matriță
Intervalele publicate diferă, iar aceasta este o informație utilă, mai degrabă decât o problemă de rezolvat.
Un set de îndrumări oferă o temperatură de topire de 180–280 °C (356–536 °F), iar pentru clasele cu greutate moleculară mare între 200–250 °C (392–482 °F). O altă sursă raportează cele mai bune rezultate la 400–430 °F, cu setări de zonă crescând de la spate la duză. O a treia plasează intervalul de topire la 246–280 °C.
Temperatura matriței prezintă aceeași variație. O sursă indică 20–95 °C (68–194 °F), valorile mai mari fiind pentru grosimi ale peretelui de până la 6 mm și valori mai mici peste 6 mm. O alta indică 50–70 °F. O a treia indică 45–65 °C.
Nu forțați aceste valori într-un singur număr. Acestea reflectă grade diferite, geometrii diferite ale pieselor și convenții diferite ca punct de plecare. Ceea ce contează este principiul. Temperatura matriței trebuie să fie suficient de ridicată pentru suprafețe bune ale pieselor și solicitări reduse la turnare. Nu trebuie să fie atât de ridicată încât să apară contracție, deformare, scufundare sau lipirea cavității și a miezului.
Erorile de temperatură sunt benefice în ambele sensuri. O temperatură prea ridicată a topiturii poate cauza urme de fluidizare, ardere, urme de scufundare, deformare, contracție și goluri. O temperatură prea scăzută a topiturii poate cauza urme de curgere, linii de sudură, suprafețe de proastă calitate, laminare, țevi scurte și solicitări nedorite de turnare. Piesele fragile pot apărea din ambele capete.
Presiune, viteză și timp de menținere
Presiunea de injecție este de obicei între 70 și 105 MPa. Într-o altă sursă, presiunea din prima etapă este între 800 și 1,500 psi. Presiunea din prima etapă ar trebui să fie suficient de mare pentru a umple aproximativ 99% din piesă. Acest prag previne contracția, golurile, urmele de scufundare și găurile scurte. Prea multă presiune aduce propriile probleme: bavuri, urme de arsură, lipire și deformare.
Se recomandă o viteză mare de injecție. Viteza profilată ajută la reducerea deformării pieselor cu o suprafață mare.
Timpul de menținere trebuie să fie suficient de lung pentru a răci piesa înainte de ejecție. Dacă îl scurtați, veți provoca mai multe deformări, urme de scufundare, cicatrici ale știftului ejectorului și contracții.
Contrapresiunea ar trebui să rămână minimă, în jur de 50–100 psi, pentru timpi de ciclu mai buni. Creșteți-o doar atunci când aveți nevoie de mai multă forfecare a șurubului pentru topire sau pentru amestecarea pigmentului.
Agenții de demulare sunt în general inutili. HDPE-ul se demulează bine de la sine. Problema pe care modificările procesului nu o pot remedia este uneori rezolvată printr-o mică modificare a matriței.
Potrivirea debitului de topitură la piesă
Rata de curgere a topiturii este cea mai importantă variabilă de grad în turnarea prin injecție HDPE. Intervalul pentru gradele comerciale variază de la 0.1 la 28. O greutate moleculară mai mare înseamnă o rată de curgere a topiturii mai mică, iar o rată de curgere a topiturii mai mică înseamnă o rezistență mai bună la impact.
Maparea este practică. Închizătoarele cu pereți subțiri și recipientele alimentare necesită o rată de curgere a topiturii mai mare, deoarece topitura trebuie să ajungă la marginile cavității înainte de a îngheța. Lăzile structurale și piesele industriale groase necesită o rată de curgere a topiturii mai mică, deoarece rezistența contează mai mult decât viteza de umplere. O nepotrivire garantează deșeuri. O închidere cu pereți subțiri concepută pentru rășină cu curgere mare va produce gaze sau va umfla la o calitate cu curgere mică. O ladă structurală se va deforma și se va fragiliza la o calitate cu curgere mare.
Există un al doilea motiv pentru a opta pentru o densitate mică. La o densitate dată, cea mai mică rată de curgere a topiturii pe care o puteți utiliza ajută, de asemenea, la prevenirea fisurării sub tensiune din cauza factorilor de mediu.
Proiectarea pieselor pentru turnarea prin injecție HDPE
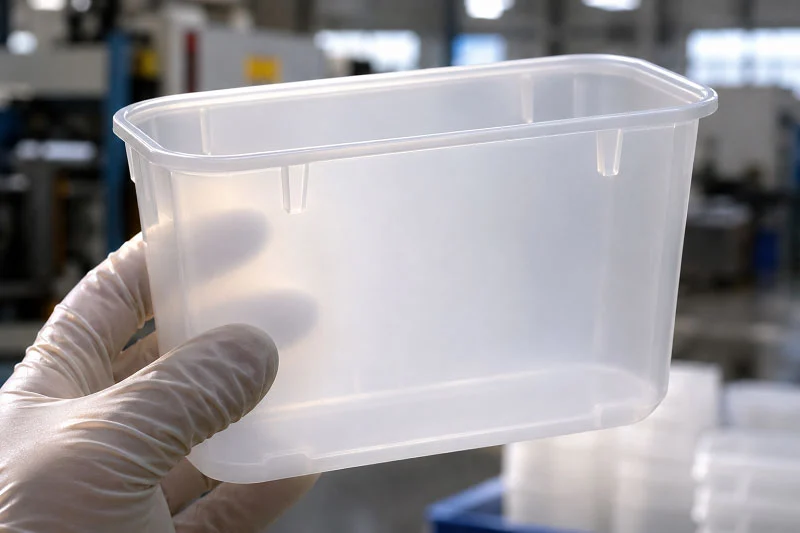
Contracția ridicată și curgerea neuniformă a HDPE creează cerințe de proiectare a matrițelor și pieselor care diferă de cele ale sculelor din PP sau ABS . Proiectarea pentru contracție de la început este mai ieftină decât corectarea acesteia ulterior. Acesta nu este un slogan. Este diferența dintre o unealtă care funcționează și o unealtă care te luptă.
Grosimea peretelui, nervuri și bosaje
Păstrați pereții cât mai uniformi pe cât permite geometria și faceți orice tranziție graduală. O modificare treptată a grosimii concentrează tensiunea și creează un gradient de contracție.
Nervurile respectă rapoarte fixe față de peretele nominal, numite T. Grosimea nervurilor la bază trebuie să fie de 0.5–0.6 × T. Pe fețele texturate sau cosmetice, se reduce la 0.4–0.5 × T pentru o margine suplimentară față de adâncime. Înălțimea nervurilor nu trebuie să depășească 3 × T. Spațierea nervurilor trebuie să fie de cel puțin 2 × T de la centru la centru. Racordul la baza nervurilor trebuie să fie de 0.25–0.5 × T. Deformarea nervurilor se desfășoară la 0.5–1.5° pe fiecare parte.
Bosajele au propriile reguli. Diametrul exterior trebuie să fie de 2–2.5 × diametrul principal al șurubului. Peretele bosajului trebuie să fie de 0.5–0.6 × T. Bosajele centrale trebuie fixate în partea de jos și conectate cu nervuri sau gușeuri, mai degrabă decât cu o îmbinare groasă. O joncțiune grea se scufundă.
Colțurile contează mai mult decât se așteaptă majoritatea proiectanților. Raza internă a colțului ar trebui să fie de cel puțin 0.5 × T. Raza externă ar trebui să fie egală cu raza internă plus o grosime a peretelui, astfel încât peretele să rămână uniform pe parcursul rotirii. Distanța dintre gaură și margine și gaură și gaură ar trebui să fie ambele de cel puțin 2 × diametrul găurii.
Unghiuri de întindere pentru HDPE
Specificați un unghi minim de 1–2° pe latură. Alegeți un unghi de 3–5° pentru întinderi adânci, geometrii complexe sau suprafețe texturate. Un unghi comun specific HDPE este de 1.5–2° pe latură, deoarece materialul are un coeficient de frecare ridicat și tinde să se contracte pe pinii centrali.
Textura adaugă o deviere. Permiteți aproximativ 1° suplimentar pentru fiecare 0.025 mm de adâncime a texturii, pe lângă unghiul de bază. Întrebați furnizorul texturii despre adâncimea reală, în loc să ghiciți dintr-un cod.
Tirajul insuficient provoacă zgârieturi de suprafață, distorsiuni dimensionale sau lipire. Flexibilitatea HDPE permite o oarecare deformare în timpul ejectării, dar aceasta este o amortizare, nu un substitut pentru tiraj.
Planificarea contracției și deformării în matriță
Planificați o contracție de 1.5–4%. O sursă restrânge cifra de lucru la 1.5–3.5%. În orice caz, contracția este anizotropă. Diferă în direcția de curgere și transversal, iar această diferență este cauza majorității deformărilor.
Urmează câteva răspunsuri practice. Mențineți grosimea peretelui uniformă. Echilibrați răcirea. Plasați grila de injecție în regiunea cea mai groasă, astfel încât presiunea de umplutură să ajungă la secțiunile groase după ce cele subțiri îngheață. Mențineți grosimea grilei de injecție la sau sub 80% din grosimea imediată a peretelui. Urmăriți o umplere unidirecțională acolo unde geometria o permite. Plasați capătul umplerii la linia de despărțire, astfel încât aerul prins să se poată ventila. Și mențineți lungimea de curgere scurtă, ceea ce menține presiunea de injecție scăzută.
Simularea poate verifica amplasarea porților înainte de tăierea unei matrițe. Aceasta este o verificare ieftină împotriva unei greșeli costisitoare.
Glisiere, porți și ventilație
Diametrele glisierelor sunt între 4 și 7.5 mm, de obicei 6 mm. Mențineți lungimile glisierelor cât mai scurte posibil.
Se pot utiliza toate tipurile de porți. Lungimea porților nu trebuie să depășească 0.75 mm. Matrițele cu canal cald sunt ideale pentru HDPE, iar un canal cu vârf cald izolat este preferat acolo unde schimbările de culoare sunt frecvente.
Ventilarea nu este opțională. Aerul prins produce arsuri, bule și jet scurt. O poziție a porții care împinge frontul de curgere spre linia de despărțire oferă acelui aer un loc unde să se ducă.
Depanarea defectelor comune de turnare prin injecție HDPE
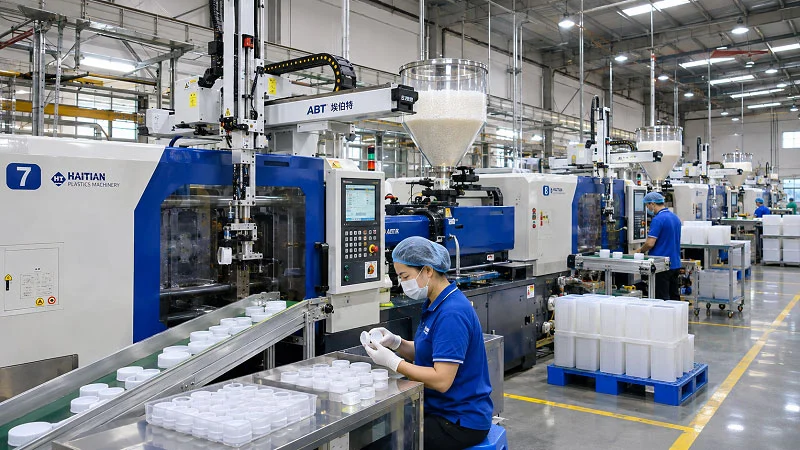
Începeți cu o mentalitate de diagnostic. Găsiți mai întâi cea mai probabilă cauză principală. Apoi alegeți o soluție pentru proces sau o soluție pentru material. Urmărirea setărilor înainte de a cunoaște cauza irosește cicluri.
| Defect | Cea mai probabilă cauză | Corecție de proces | Corecție materială |
| Semne de scufundare | Ambalare insuficientă; secțiuni groase | Creșteți presiunea pachetului și timpul | Grad de curgere a topiturii mai mic pentru secțiuni groase |
| Warpage | Răcire neuniformă; contracție diferențială din cauza cristalizării neuniforme | Echilibrarea răcirii; creșterea temperaturii matriței; recoacere | Grad de densitate mai mare |
| Lovituri scurte | Temperatură scăzută de topire; poartă subdimensionată; viteză de curgere a topiturii scăzută pentru geometria respectivă | Crește temperatura topiturii; mărește porțile; crește viteza de injecție | Grad de curgere a topiturii mai mare |
| Linii de sudură | Fronturi multiple de curgere; temperatură scăzută de topire | Repoziționarea porților; creșterea temperaturii topiturii și a matriței | Grad de curgere a topiturii mai mare |
| Bavura | Matriță uzată; presiune excesivă | Reduceți presiunea de injecție; efectuați service-ul matriței | - |
| Semne de arsură | Aer prins; forfecare excesivă | Adăugați orificii de ventilație; reduceți viteza de injecție | - |
| Fragilitate sau crăpare | Uscare excesivă; timp de staționare excesiv; indice de curgere a topiturii greșit | Reduceți timpul de rezidență; verificați indicele de curgere a topiturii | Confirmați că indicele de curgere a topiturii corespunde specificațiilor |
| Dungi despicate sau argintii | Umiditate; temperatură excesivă de topire | Uscați rășina; reduceți temperatura topirii; verificați ventilația | - |
| Fractură prin topire sau piele de rechin | Viteză excesivă de injecție printr-o poartă mică | Reduceți viteza; măriți poarta | - |
| Fisurarea prin stres de mediu | Grad greșit sub expunere chimică plus stres | Reduceți stresul rezidual | Specificați un grad ESCR superior |
| delaminare | Contaminare; resturi incompatibile | Purjați butoiul; verificați identitatea materialului | - |
Lucrați verificările în ordine. Confirmați mai întâi că rășina corespunde specificațiilor. Apoi verificați echilibrul de răcire. Apoi presiunea și viteza.
De ce această comandă? Deoarece abaterea de la proces la reamenajări se datorează adesea unei rășini care nu funcționează ca lotul la care a fost reglată matrița. O modificare a densității de 0.005 g/cm³ este suficientă pentru a modifica modulul de încovoiere și contracția. Presa nu s-a schimbat. Peletele s-au schimbat.
Când HDPE este materialul potrivit - și când nu este
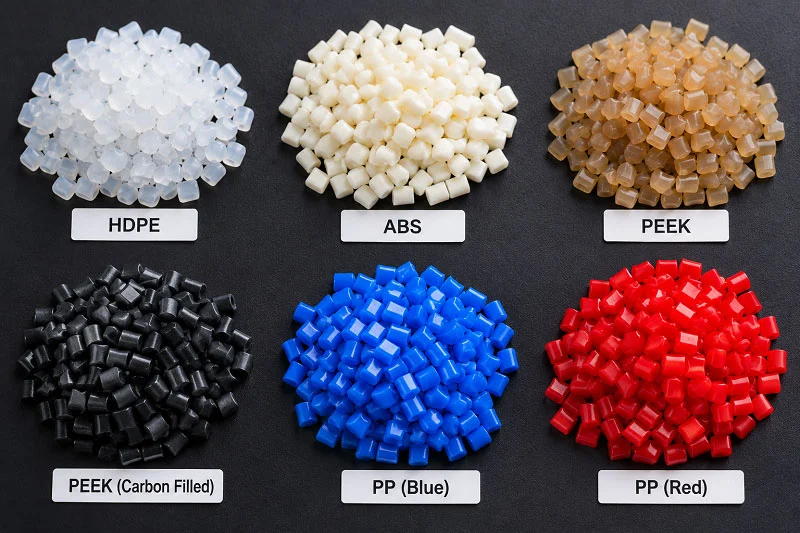
HDPE-ul este potrivit atunci când piesa poate fi opacă și ușor flexibilă. Este potrivit atunci când piesa este expusă la substanțe chimice dure, detergenți sau condiții exterioare. Și este potrivit atunci când rezistența la impact contează mai mult decât performanța la temperaturi ridicate.
Lista de rezistențe este largă. HDPE rezistă la acizi, baze, alcooli, detergenți și solvenți și menține rezistență la impact și abraziune la temperaturi scăzute. Comparativ cu PP și ABS, oferă performanțe puternice la impact la temperaturi scăzute și o rezistență chimică mai mare.
Limitele sunt la fel de clare. Rezistența la impact este mai mică decât cea a LDPE. HDPE este solubil în hidrocarburi la temperaturi peste 60 °C, deși rezistența sa la aceste temperaturi este încă mai bună decât cea a LDPE. Lumina solară prelungită necesită stabilizare UV. Iar devierea termică este mult mai mică decât cea a materialelor plastice inginerești, ceea ce exclude HDPE din multe aplicații la temperaturi ridicate.
Aplicațiile tipice de turnare prin injecție HDPE decurg din aceste caracteristici. Capace și închideri. Recipiente alimentare. Lăzi, tăvi și containere. Articole de uz casnic. Capace de etanșare. Carcase electronice neportante. Fitinguri pentru țevi și carcase electrice. Ambalajele domină volumul, iar piețele construcțiilor includ fitinguri pentru țevi și carcase acolo unde rezistența la intemperii și stabilitatea chimică contează.
De la prototip la producție de serie în turnarea prin injecție HDPE
Secvența este simplă, dar fiecare pas depinde de cel precedent.
Începeți cu o verificare a proiectului în funcție de valorile de contracție și deformare de mai sus. Observați tranzițiile de la subțire la grosime, deformarea lipsă și deschiderea subdimensionată a structurii.
Construiți sculele la contracția aleasă. Nu o valoare generică. Gradul pe care îl veți utiliza efectiv.
Apoi, efectuați teste și documentați fereastra de proces. Înregistrați temperatura topiturii, temperatura matriței, presiunile, vitezele, timpul de menținere și răcirea. Această înregistrare este atuul. Este ceea ce menține loturile ulterioare stabile atunci când apare un nou schimb, un nou uscător sau un nou lot de rășină.
Urmează inspecția primului articol în funcție de desen. Apoi mărește scara, verificând rășina la fiecare comandă. Verifică certificatul în raport cu specificațiile publicate și confirmă că rata de curgere a topiturii și densitatea corespund cu cele reglate pentru matriță.
Majoritatea problemelor de producție se datorează uneia dintre cele trei decizii luate în linii mari: selecția calității, proiectarea matriței pentru contracție sau verificarea rășinii. Dacă le faci corect, restul constă în reglare.
Alegerea NOBLE pentru turnarea prin injecție HDPE

NOBLE este un producător contractual de top din China, iar lucrările de turnare prin injecție HDPE se încadrează perfect în domeniul nostru de activitate. Suntem o societate mixtă sino-britanică, recunoscută de guvern ca o întreprindere națională de înaltă tehnologie, cu peste 10 ani de experiență în prelucrare și prototipare rapidă. Capacitatea noastră de service și expertiza noastră în prelucrare ajută clienții să finalizeze eficient prototiparea și producția de volum.
Deținem certificări ISO 9001:2015 și ISO 13485:2016. Oferim servicii complete, de la proiectare la asamblare, nu doar producție.
Capacitățile de suport sunt concrete. Piesele pot fi finalizate rapid în 7-10 zile, cu sprijinul unui software CNC complet și al unor ingineri experimentați. O ofertă rapidă și profesională poate fi oferită în termen de 24 de ore de la trimiterea unei cereri de ofertă (RFQ) cu informațiile necesare. Capacitățile noastre interne acoperă proiectarea, prototipurile și producția de masă. Un set complet de echipamente de inspecție și un sistem general de control al calității mențin prototipurile și componentele precise. Și lucrăm cu materiale metalice și plastice pentru clienți din industria auto, aerospațială, dispozitive medicale, robotică, echipamente de automatizare, echipamente industriale, echipamente de comunicații, energie nouă și produse de larg consum.
Un singur partener de la design la Asamblare
Ce înseamnă proiectarea până la asamblare pentru un proiect de turnare prin injecție HDPE? Înseamnă că datele de proiectare, sculele, turnarea, inspecția și asamblarea sunt gestionate sub un singur acoperiș.
Nu coordonezi predările între ateliere. Nu reexpliqui toleranța de contracție unui al doilea furnizor. O echipă transportă piesa de la concept până la un ansamblu finalizat, iar fereastra de proces stabilită la probă rămâne odată cu proiectul pe măsură ce acesta se scalează.
Calitate certificată pentru lucrări reglementate
ISO 9001:2015 acoperă un sistem de management al calității. ISO 13485:2016 acoperă un sistem de management al calității orientat către dispozitivele medicale. Împreună, acestea oferă cumpărătorilor din segmentele medical, auto și industrial un cadru documentat pentru modul în care munca este controlată, inspectată și trasată.
Acest lucru contează cel mai mult acolo unde un lot neconform este scump. Un sistem documentat este modul în care detectați o nepotrivire de rășină sau un dezechilibru de răcire înainte ca acesta să fie transportat.
Întrebări frecvente despre turnarea prin injecție HDPE
La ce se folosește turnarea prin injecție HDPE?
Piese de volum mare, solicitante din punct de vedere chimic: capace și închideri, recipiente alimentare, lăzi, tăvi, containere, articole de uz casnic, fitinguri pentru țevi și carcase electrice neportante. Se potrivește oricărei piese opace care necesită tenacitate, rezistență chimică și cost redus per unitate și nu este suficient acolo unde este necesară rezistență ridicată la căldură sau transparență.
HDPE trebuie uscat înainte de turnare?
În mod normal nu, dacă rășina este depozitată corespunzător. Dacă umezeala de la suprafață s-a stabilizat în timpul depozitării, uscați-o. Umiditatea apare sub formă de dungi împrăștiate sau argintii. Nu uscați excesiv, deoarece uscarea excesivă este în sine o cauză a fragilității și crăpăturilor.
Cât de mult se va contracta o piesă din HDPE și cum ar trebui proiectată matrița pentru aceasta?
Planificați o valoare de 1.5–4% și așteptați-vă ca aceasta să difere în direcțiile de curgere și transversale. Proiectați pereți uniformi, răcire echilibrată, o grilă în regiunea cea mai groasă, grosimea grilei la sau sub 80% din peretele imediat și capătul umplerii la linia de despărțire. Simularea poate verifica locațiile grilelor înainte de a tăia oțelul.
Piesa mea s-a deformat sau s-a scufundat. Ce ar trebui să schimb mai întâi?
Verificați mai întâi rășina în raport cu specificațiile, apoi echilibrul de răcire, apoi presiunea și viteza. Deformarea este de obicei cauzată de răcire neuniformă sau cristalizare neuniformă. Urmele de scufundare sunt de obicei cauzate de o umplutură insuficientă în secțiunile groase. Remediați cauza înainte de a atinge punctele de referință.
Ce grosime a peretelui și unghi de tiraj ar trebui să specific pentru turnarea prin injecție HDPE?
Păstrați pereții cât mai uniformi pe cât permite geometria și faceți tranzițiile graduale. Folosiți un unghi de deviere de minimum 1–2° pe fiecare parte și 3–5° pentru devieri adânci, geometrie complexă sau suprafețe texturate. Adăugați aproximativ 1° pentru fiecare 0.025 mm de adâncime a texturii.
Este HDPE potrivit pentru expunerea la substanțe chimice sau pentru utilizare în exterior?
Da, pentru majoritatea substanțelor chimice. Rezistă la acizi, baze, alcooli, detergenți și solvenți și rezistă la temperaturi scăzute. Două precauții. Este solubil în hidrocarburi la temperaturi peste 60 °C, iar lumina soarelui prelungită necesită stabilizare UV. Pentru contactul chimic sub sarcină, specificați un grad cu ESCR ridicat.
Cum trec de la prototip la producția de serie cu un singur furnizor?
Verificați proiectul în funcție de contracția și deformarea, construiți sculele la contracția aleasă, efectuați teste cu o fereastră de proces documentată, finalizați inspecția primului articol, apoi scalați cu verificarea rășinii la fiecare comandă. La NOBLE, această cale merge de la proiectare la asamblare sub un singur acoperiș, susținută de certificările ISO 9001:2015 și ISO 13485:2016.







