
În turnarea prin injecție , turnarea prin inserție este un proces utilizat în mod obișnuit. Când cumpărăm piese fabricate prin acest proces, costul este primul lucru la care ne gândim. Cum evaluăm dacă piesa pe care o cumpărăm merită banii pe care îi plătim? Am plătit prea mult? Și am urmărit un preț mic și am ajuns la o calitate slabă? Acest ghid va răspunde la toate întrebările dumneavoastră. Vă oferă sfaturi practice pentru a discuta cu furnizorii.
1. Ce este Insert Molding?
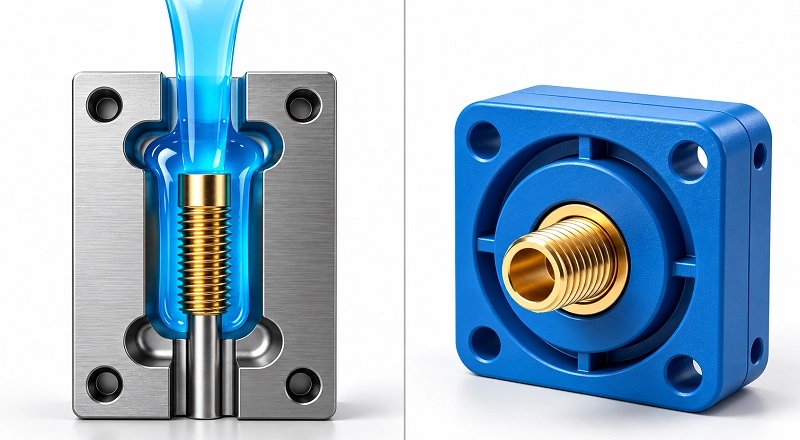
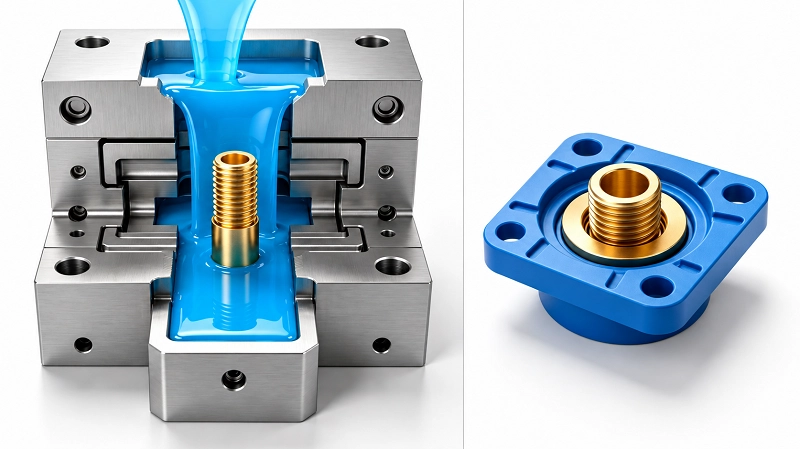
Turnarea prin injecție este unul dintre procesele de turnare prin injecție. O inserție prefabricată este plasată în matriță înainte de injectarea plasticului topit. După răcire, inserția devine parte a piesei finite din plastic. Inserția este de obicei din metal. Poate fi, de asemenea, un magnet, o piesă ceramică, un terminal, un știft, o bucșă, un manșon sau o altă piesă funcțională specializată.
Scopul principal al turnării prin inserție este de a combina libertatea de design a plasticului cu rezistența, conductivitatea, rezistența la uzură sau funcția de poziționare a unui alt material. Plasticul oferă formă, izolație, greutate redusă și finisaj de suprafață. Inserția oferă rezistență la filet, contact electric, rezistență la uzură sau ranforsare.
2. Care sunt beneficiile turnării prin inserție
Avantajele turnării prin inserție provin de obicei din integrarea funcțiilor, nu din denumirea procesului în sine. Un design bun al turnării prin inserție poate reduce asamblarea secundară, poate îmbunătăți consecvența poziției inserției și poate face piesa finală mai fiabilă în timpul utilizării repetate.
2.1 Reducerea ansamblului secundar
Unul dintre motivele pentru care producătorii aleg turnarea prin injecție a inserțiilor este reducerea lucrărilor de asamblare după turnare. Inserțiile nu trebuie instalate separat. Acestea sunt turnate în piesă de la început. Acest lucru ajută la reducerea costurilor cu forța de muncă și la îmbunătățirea consistenței produsului, în special în producția de volum mare.
2.2 O mai bună integrare a funcțiilor
Turnarea cu inserții este adesea utilizată atunci când o piesă din plastic are nevoie de funcții pe care plasticul singur nu le poate oferi. De exemplu, o inserție din alamă poate întări filetele. Un terminal metalic poate oferi un contact electric fiabil. Prin integrarea acestor funcții direct în piesa turnată, ansamblul final este de obicei mai puternic și mai fiabil.
3. Care sunt tipurile comune de turnare prin inserție?
3.1 Inserții filetate
Inserțiile filetate sunt cel mai comun tip de turnare a inserțiilor. Sarcina lor principală este de a oferi filete metalice într-o piesă din plastic care poate fi asamblată și dezasamblată de mai multe ori. Plasticul singur are o rezistență limitată. Filetarea directă se va dezizola după câteva utilizări. Cu o inserție filetată din alamă sau oțel inoxidabil, șuruburile pot fi strânse în mod repetat fără a deteriora corpul din plastic. Alama este cel mai comun material. Are o bună prelucrabilitate, o rezistență moderată la coroziune și un coeficient de dilatare termică apropiat de majoritatea materialelor plastice inginerești. Acest lucru reduce tensiunea la interfață în timpul ciclului termic. Oțelul inoxidabil este utilizat pentru zone umede, chimice sau cu sarcini mari. Are o rezistență și o rezistență la coroziune mai bune. Aliajul de aluminiu este potrivit pentru aplicații ușoare. Peretele exterior al inserției are de obicei zimțare, caneluri sau o formă hexagonală. După turnare, plasticul curge în aceste caracteristici și formează o blocare mecanică. Acest lucru împiedică rotirea sau smulgerea inserției. Peretele de plastic din jurul inserției trebuie să fie uniform. Acest lucru evită urmele de scufundare sau concentrarea stresului. Înălțimea inserției trebuie să fie puțin sub sau la același nivel cu suprafața de plastic. Acest lucru previne ieșirea și afectarea asamblării. Inserțiile filetate sunt utilizate pe scară largă în carcasele dispozitivelor medicale, carcasele echipamentelor electronice și piesele interioare auto care necesită asamblare repetată.
3.2 Inserții moletate
Inserțiile moletate utilizează o suprafață exterioară texturată pentru a crea o îmbinare mecanică între inserție și materialul de turnare din jur. Acest lucru ajută la îmbunătățirea rezistenței la rotație și smulgere. Așadar, geometria moletării este un factor important de proiectare la proiectarea inserțiilor pentru piese turnate.
Modelele de moletare pot fi selectate în funcție de geometria plăcuței, materialul de turnare și cerințele forței de prindere. Modelele comune de moletare includ moletarea dreaptă, moletarea spiralată și moletarea diamantată. Fiecare oferă un profil de contact exterior diferit.
Moletaj drept: Fabricat din nervuri paralele dispuse de-a lungul direcției inserției. Oferă o conexiune mecanică directă. Este potrivit atunci când nevoia principală este de a crește forța de strângere dintre inserție și materialul de turnare.
Moletaj spiralat: Utilizează creste înclinate sau spiralate în jurul plăcuței. Profilul înclinat creează o angrenare mecanică pe suprafața plăcuței. Este potrivit atunci când cerințele de forță de prindere și geometria plăcuței se potrivesc mai bine unui model spiralat.
Zintraj diamantat: Formează creste încrucișate pe suprafața exterioară. Aceasta oferă numeroase puncte de angrenare mecanică cu materialul înconjurător. Este foarte utilă în proiectele în care rezistența la mișcare este o preocupare cheie.
Alegerea unei molete drepte, spiralate sau diamantate nu ar trebui să se bazeze doar pe model. Atunci când decideți forma corectă a moletei, luați în considerare și diametrul plăcuței, lungimea de inserție, grosimea peretelui înconjurător, materialul de turnare, cuplul așteptat și sarcina de smulgere.
Pentru inserțiile turnate de precizie, geometria consistentă a moletării este foarte importantă. Modificările profilului exterior afectează modul în care inserția interacționează cu materialul de turnare din jur.
3.3 Bucșe și manșoane
Bucșele și manșoanele oferă deschideri controlate, puncte de montare și interfețe mecanice rigide în piesele turnate. Acestea sunt de obicei utilizate pentru:
- Alinierea și ghidarea arborelui
- Montarea șuruburilor și a elementelor de fixare
- Spațierea dintre componente
- Distribuția încărcăturii
- Asigurarea unei interfețe mecanice stabile
Manșoanele sunt deosebit de utile atunci când materialul de turnare din jur trebuie să rămână flexibil, ușor sau rezistent la vibrații. Inserția oferă o suprafață rigidă și stabilă dimensional. Acest lucru face ca manșoanele să fie deosebit de potrivite pentru piesele din cauciuc și elastomeri. Materialul din jur poate absorbi mișcarea sau vibrațiile. Manșonul susține conexiunea de montare.
Diametrul interior, diametrul exterior, lungimea și grosimea peretelui trebuie selectate în funcție de componenta suportată și de sarcina așteptată. Acest lucru menține o aliniere corectă și o performanță fiabilă.
3.4 Inserții cu formă personalizată
Nu toate aplicațiile pot fi îndeplinite cu geometrii standard ale plăcuțelor. Plăcuțele turnate personalizate pot fi proiectate cu dimensiuni, contururi, găuri, filete, caracteristici de retenție sau alte proprietăți specifice, pe baza cerințelor piesei finale.
Proiectele personalizate sunt utile în special atunci când inserția trebuie să se potrivească într-o matriță specială sau să îndeplinească mai multe funcții într-un singur ansamblu.
Diferite componente ale plăcuțelor se potrivesc diferitelor aplicații de turnare. Cel mai bun design al plăcuței este determinat de utilizarea sa. Turnarea plăcuțelor nu este o metodă de tip „o singură plăcuță este potrivită pentru toate”. Diferite tipuri de plăcuțe necesită ca materialul, forma, metoda de fixare și tratamentul suprafeței lor să fie proiectate invers, în funcție de utilizarea finală. Alegerea tipului greșit de plăcuță poate duce la dificultăți de lipire și asamblare slabe. În cazuri grave, aceasta poate afecta funcționalitatea și siguranța produsului.
4. Ce factori afectează costul turnării prin inserție
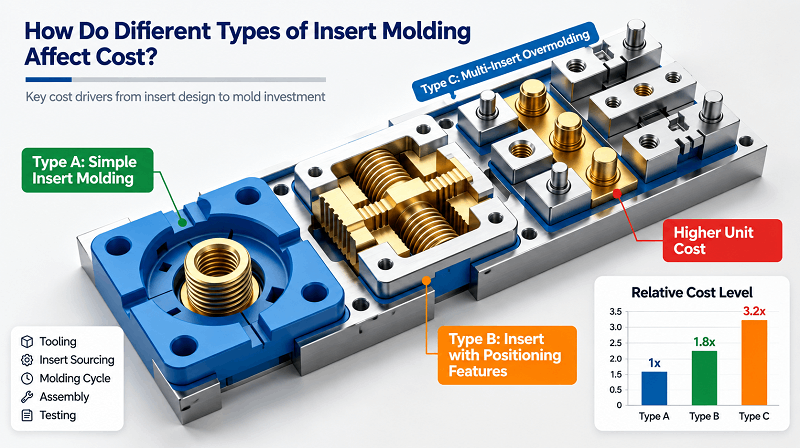
Mulți clienți se uită doar la prețul unitar atunci când comandă piese de inserție. Însă costul turnării inserțiilor este afectat de mulți factori. Turnarea inserțiilor poate elimina etapele de asamblare. Însă costul final depinde de factorii de mai jos.
| Factor de cost | Ce să verific |
| Tipul de inserare | Piesă standard sau personalizată |
| Pregătirea inserției | Este necesară curățarea, placarea, inspecția sau preîncălzirea? |
| Proiectarea matritei | Modul în care insertul este poziționat, închis, mișcat, răcit și ejectat |
| Metoda de încărcare | Manual sau automatizat |
| Volumul producției | Prototip, lot mic sau lot mare |
| Cerințe de calitate | Forța de tracțiune, cuplul, caracteristicile electrice, dimensionale sau aspectul |
| Risc de deșeuri | Deplasarea plăcuței, împușcături scurte, fulgerare, fisuri, retenție slabă |
| Economii la asamblare | Ce inserții, șuruburi, terminale sau etape manuale post-instalare sunt îndepărtate |
Cea mai ieftină ofertă pentru matriță nu este adesea cel mai mic cost total al proiectului. Matrițele ieftine cauzează probleme cu ușurință - inserțiile nu stau stabil, inspecția este dificilă, iar mostrele trebuie schimbate des. Costurile ulterioare cu deșeurile și perioadele de nefuncționare a liniei de producție consumă rapid economiile la matriță.
Un plan cu adevărat de economisire a costurilor începe încă din etapa de proiectare a matriței. Gândiți-vă clar la poziționarea inserției, la traseul de curgere al plasticului și la eficiența răcirii. Cheltuiți puțin mai mult în avans. Evitați multe probleme ulterioare.
5. Ce materiale sunt utilizate pentru diferite tipuri de turnare prin inserție
Alegerea materialului de turnare a inserției depinde de funcția inserției, de materialul de turnare din jur și de mediul de operare.
| Material | De ce să-l alegi | Considerații tipice |
| Alamă | Bună prelucrabilitate și rezistență adecvată la coroziune | Inserții filetate, conectori, HVAC, aplicații electrice |
| Oţel | Rezistență și durabilitate ridicate | Sarcini mecanice mai mari și interfețe structurale |
| Oţel inoxidabil | Rezistență la coroziune | Medii umede, chimice și dure |
| Cupru | Conductivitate electrică și termică | Aplicații conductive și speciale |
| Bronz | Rezistență bună la uzură și la coroziune | Bucșe, manșoane și aplicații care necesită durabilitate |
| Aluminiu: | Ușoare și ușor de prelucrat | Componente ușoare și aplicații care necesită reducerea greutății |
| Plastic / Polimer | Ușor, izolație termică bună, compatibilitate mare cu materialele | Aplicații care necesită izolație electrică sau structuri nemetalice |
6. Cum diferă metodele de prelucrare pentru diferite tipuri de turnare cu inserții?
Tipurile de plăcuțe diferă foarte mult în modul în care sunt prelucrate. Nu este ceva ce se poate rezolva pur și simplu prin schimbarea unei scule.
Inserții filetate: De exemplu, piulițe de alamă. Important este să nu pătrundă plasticul în filete. Matrița are nevoie de știfturi de fixare. Inserția trebuie presată strâns înainte de închiderea matriței. Plasticul nu trebuie să pătrundă în filete în timpul injecției. Aceste inserții utilizează de obicei alimentare cu bol vibrator. Plasarea manuală duce cu ușurință la lipsa sau nealinierea inserțiilor.
Inserții conductive: De exemplu, terminale și pini de cupru. Cerințele sunt cele mai ridicate. Dacă poziția este deplasată cu 0.1 mm, contactul electric se poate întrerupe. Aceste inserții utilizează în mare parte alimentarea cu bandă. Sunt fixate prin găuri de localizare precisă în matriță. În timpul procesării, placarea nu trebuie deteriorată. În caz contrar, conductivitatea scade.
Inserții portante: De exemplu, plăci de armare din oțel. Sunt mari și grele. Plasarea manuală este instabilă. De obicei, sunt necesare dispozitive speciale sau roboți. Presiunea de injecție este mare. Inserția poate fi împinsă din poziție. La matriță trebuie adăugate structuri de susținere.
Inserții tip bucșă: De exemplu, bucșe din oțel inoxidabil. Cheia este concentricitatea. De obicei, se realizează în doi pași: mai întâi supraturnare, apoi finisarea CNC a alezajului interior. Aceasta asigură precizia scaunului rulmentului.
Inserții din plastic: De exemplu, piese din PEEK. Temperatura trebuie monitorizată în timpul procesării. Dacă temperatura matriței este prea scăzută, lipirea este slabă. Dacă este prea ridicată, inserția se deformează.
Cu cât plăcuța este mai precisă, mai grea și mai sensibilă la contaminare, cu atât metoda de prelucrare este mai complexă. Înainte de a alege un proces, înțelegeți mai întâi în ce tip de asamblare intră plăcuța.
7. Ce alegeri greșite fac ca turnarea prin inserție să depășească bugetul?
Selecția materialelor este un factor cheie în controlul costurilor. Însă majoritatea cumpărătorilor subestimează acest lucru. Dacă o rășină de calitate standard poate satisface nevoia, dar se alege în schimb o rășină de calitate inginerească, este ca și cum s-ar folosi un file mignon pentru a face un burger. POM-ul standard are un preț de piață de aproximativ 1.15 USD pe kg. PEEK-ul de calitate inginerească costă aproximativ 42 USD pe kg. Diferența de preț unitar este uriașă. La 50 de grame per piesă și 100,000 de unități, diferența de cost a materialului este de aproximativ 5,750 USD față de 210,000 USD. Aceasta nu include nici măcar cerințele de temperatură foarte ridicată de procesare ale PEEK-ului, ciclul de turnare mai lung și matrița și procesul special necesare.
Pe de altă parte, neluarea în considerare a cerințelor de materiale duce, de asemenea, la pierderi uriașe. De exemplu, dacă o piesă structurală necesită nailon armat cu fibră de sticlă, dar se utilizează polipropilenă neumplută, acest lucru poate cauza defecțiuni pe teren, reclamații în garanție sau chiar rechemări de produse. Aceste costuri depășesc cu mult costul materialelor economisit. Cheia este analiza onestă a aplicației: care sunt cerințele mecanice, termice, chimice și de reglementare reale? Avem experiență cu peste 400 de materiale. De obicei, putem recomanda o clasă care să satisfacă nevoia reală, fără a suprasolicita. Uneori, cea mai bună metodă de control al costurilor este petrecerea a 15 minute discutând cu clientul despre ce face de fapt piesa.
8. Care sunt principalele considerații de proiectare pentru turnarea prin inserție?
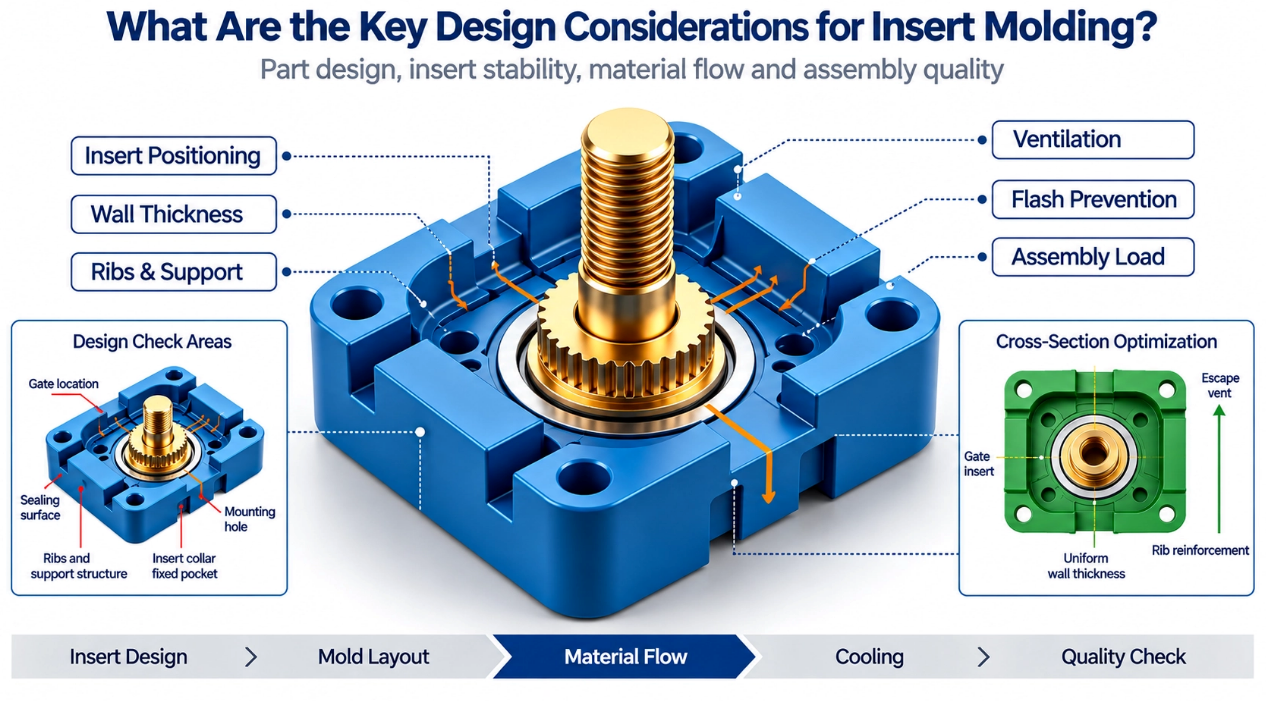
Proiectarea unor inserții turnate eficiente necesită luarea în considerare atât a inserției în sine, cât și a piesei turnate finale.
8.1 Geometrie inserată
Forma insertului ar trebui să susțină funcția prevăzută și să ofere o fixare suficientă în materialul de turnare.
8.2 Precizia dimensională
Inserția trebuie să respecte dimensiunile și toleranțele specificate. Acest lucru îi permite să se potrivească corect în matriță și să funcționeze conform cerințelor în piesa finită.
8.3 Poziționare
Poziționarea precisă este de o importanță vitală, în special pentru inserțiile filetate, contactele electrice și punctele de montare. Poziționarea inexactă poate afecta asamblarea, grosimea peretelui, alinierea și performanța generală a componentelor.
8.4 Forța de retenție
Plăcuțele trebuie să rămână ferm în poziție în timpul procesului de formare și pe întreaga durată de viață a componentei. Acolo unde este cazul, se pot utiliza molete, caneluri, planuri și alte caracteristici externe pentru a îmbunătăți forța de prindere.
8.5 Compatibilitatea materialelor
Materialul inserției și materialul de turnare trebuie să fie compatibile cu condițiile de operare și de procesare. Trebuie luați în considerare factori precum temperatura, expunerea la substanțe chimice, umiditatea și diferențele de coeficient de dilatare termică.
8.6 Design matriță
Matrița trebuie să susțină insertul cu precizie. De asemenea, trebuie să permită materialului de turnare să curgă corect în jurul insertului. O proiectare deficitară a matriței provoacă deplasarea insertului, acoperirea incompletă a materialului, bave sau alte defecte.
9. Cum să alegeți inserția turnată potrivită pentru aplicația dumneavoastră
Alegerea plăcuței potrivite începe cu înțelegerea a ceea ce trebuie să facă ansamblul finit.
Considera:
- Cerințe ale aplicației - definesc funcția specifică pe care trebuie să o ofere insertul.
- Material de turnare - se stabilește dacă piesa va utiliza plastic, cauciuc, elastomer sau alt material.
- Materialul inserției — alegeți alamă, oțel, oțel inoxidabil, cupru, plastic sau alt material potrivit.
- Sarcină mecanică — luați în considerare forța de smulgere, cuplul, vibrațiile și fixările repetate.
- Cerințe privind filetul - definiți dimensiunea filetului, pasul, adâncimea și toleranța, dacă este cazul.
- Mediul de operare — luați în considerare temperatura, umiditatea, substanțele chimice și alți factori de mediu.
- Geometria inserției — alegeți caracteristicile de retenție și funcționale adecvate.
- Volumul producției - determinați metoda corectă de fabricație și de plasare a plăcuțelor.
- Cerințe dimensionale - determinarea dimensiunilor și toleranțelor critice.
- Cerințe de inspecție - definesc modul de verificare a inserției și a ansamblului finit.
Scopul nu este pur și simplu de a alege cea mai rezistentă plăcuță. Plăcuța trebuie să îndeplinească performanța necesară. De asemenea, trebuie să fie compatibilă cu materialul de turnare, procesul de fabricație și asamblarea finală.
10. De ce să alegeți NOBLE pentru inserții turnate?
NOBLE oferă asistență completă pentru proiectele de turnare a inserțiilor. Vă ajutăm cu revizuirea designului, selecția materialelor și realizarea matrițelor. Ne ocupăm atât de încărcarea manuală, cât și de cea automată a inserțiilor. De asemenea, oferim inspecție în linie pentru a verifica poziția inserției și calitatea legăturii. Fiecare piesă este trasabilă de la materia primă până la produsul finit. Acest lucru îndeplinește cerințele ISO 13485 pentru proiectele medicale. De la prototip până la producția de masă, susținem întregul proces.
Întrebări frecvente
1. Care sunt tipurile de inserții?
Sistemele profesionale de scule sunt mai frecvent organizate după operațiunile de prelucrare, cum ar fi:
Plăcuțe de strunjire; Plăcuțe de frezare; Plăcuțe de găurire; Plăcuțe de filetare; Plăcuțe de canelare și debitare.
2. Ce rășini plastice sunt compatibile cu turnarea prin inserție?
Turnarea prin inserție funcționează cu majoritatea termoplastelor. Opțiunile comune includ ABS, PC, PA, PBT, PPS, PP, PE, POM și acrilic. Principala limitare o reprezintă materialele plastice rezistente la temperaturi foarte ridicate, cum ar fi PEEK și PEI, care sunt mai greu de procesat.
3. Cum reduce turnarea prin inserție costurile de fabricație?
Elimină etapele secundare de asamblare. Inserțiile sunt turnate direct în piesă. Acest lucru economisește manoperă, îmbunătățește consistența și reduce costul total.
4. Ce industrii utilizează cel mai mult turnarea prin inserție?
Dispozitive medicale, industria auto, electronică de larg consum, scule electrice, industria aerospațială și echipamente industriale.
5. Ce toleranță poate atinge turnarea prin inserție?
Turnarea prin inserție atinge de obicei o precizie de ±0.05 mm până la ±0.1 mm pentru poziția inserției. Dimensiunile critice pot ajunge la ±0.02 mm cu matrițe de precizie.







