
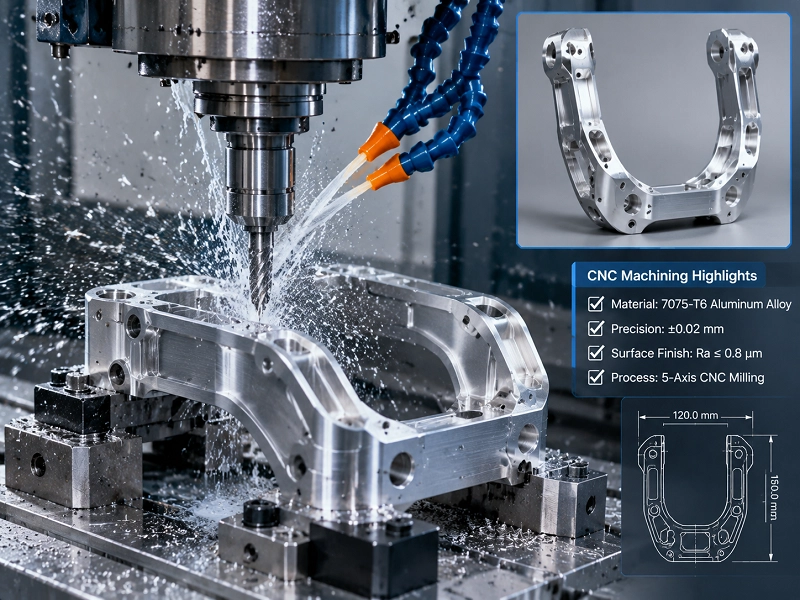
1. Detalii despre produsul cu cadru în formă de U pentru piciorul robotului umanoid
Cadrele de tip SU pentru picioarele roboților umanoizi sunt utilizate în mod obișnuit la nivelul șoldului, genunchiului și altor puncte de conectare ale membrelor inferioare portante. Componentele trebuie, de obicei, să echilibreze simultan designul ușor, rigiditatea, precizia amplasării găurilor și jocul de asamblare. Înainte de prelucrare, se recomandă verificarea axelor îmbinărilor, a dimensiunilor pieselor de îmbinare, a suprafețelor de referință primare și a cerințelor de protecție a dimensiunilor critice după tratamentul suprafeței.
2. Prelucrare CNC în aplicații comune pentru roboții umanoizi
2.1 Suport în formă de U pentru articulația șoldului unui robot umanoid
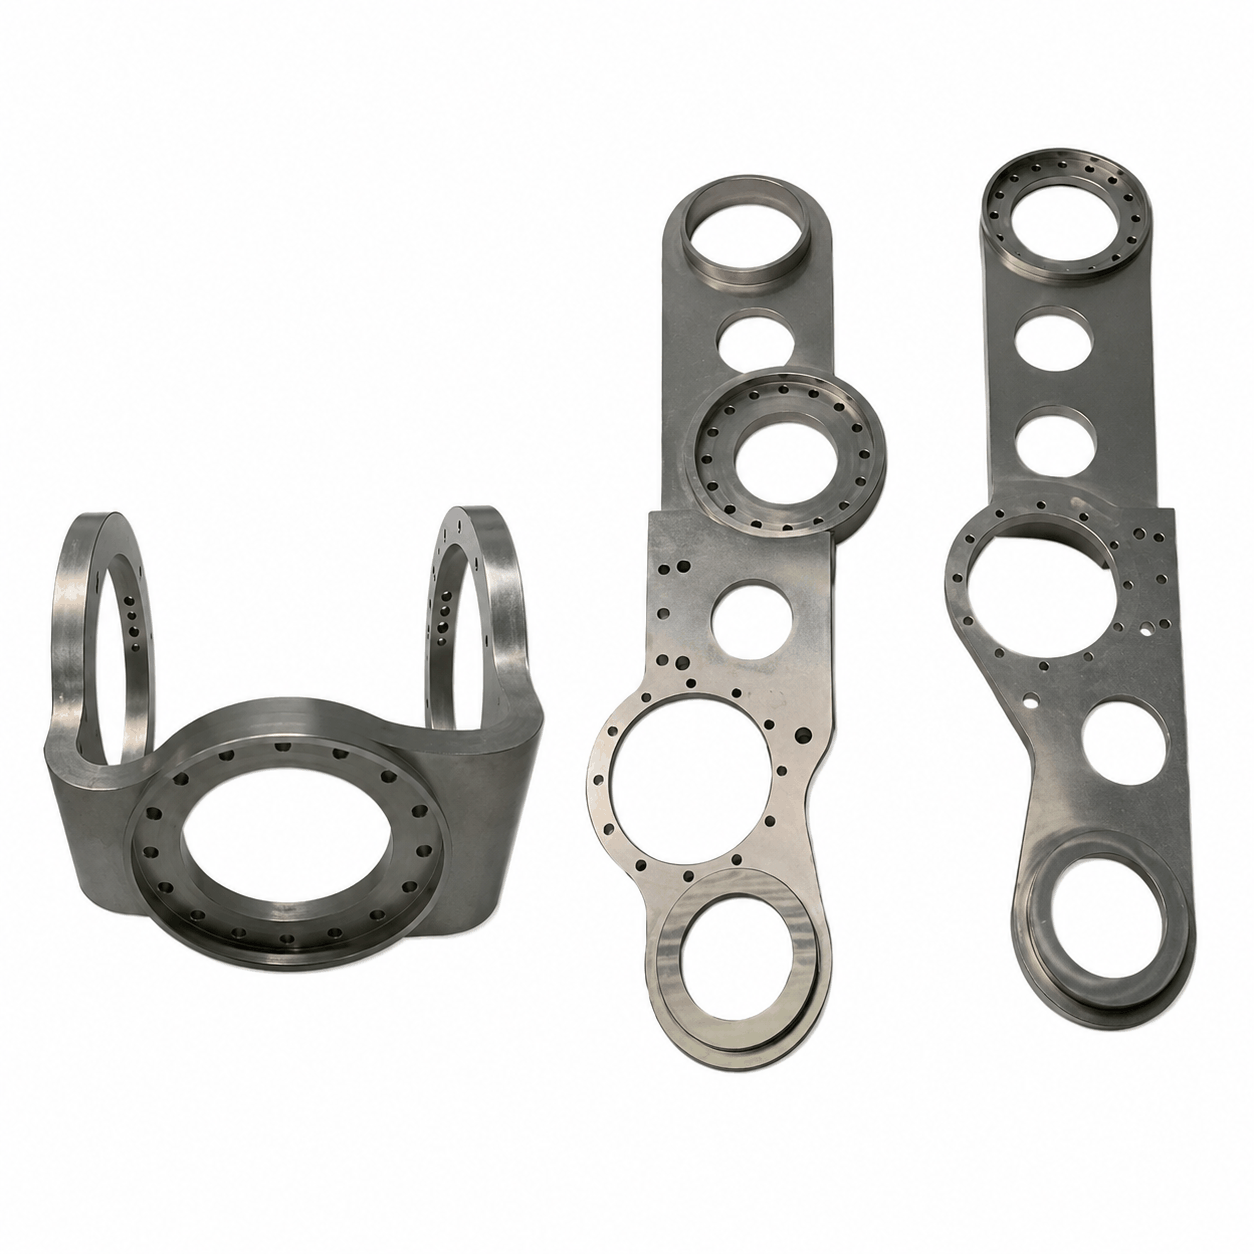
Cadrul în formă de U al articulației șoldului este o componentă portantă centrală care conectează trunchiul la coapsă, susținând simultan greutatea părții superioare a corpului și încărcăturile de impact în timpul mersului. Deschiderea sa în formă de U găzduiește motorul șoldului și cutia de viteze, iar alezajele rulmenților de pe urechile laterale trebuie să fie coaxiale; în caz contrar, robotul va experimenta blocări sau uzură neuniformă la mers. Cheia prelucrării CNC constă în realizarea ambelor scaune laterale ale rulmenților și a suprafeței de montare a motorului într-o singură configurație pentru a asigura coaxialitatea. Materialele includ de obicei aliaj de aluminiu 7075 sau aliaj de titan TC4, echilibrând reducerea greutății cu rezistența structurală.
2.2 Cadru de susținere a articulației genunchiului
Cadrul de susținere a articulației genunchiului suportă sarcini de încovoiere și impact, ceea ce îl face o componentă structurală aproape de sol, unde efectele inerțiale sunt semnificative. Acesta trebuie să ofere o referință rigidă de montare pentru motorul genunchiului, cutia de viteze și întrerupătoarele de limită, reducând în același timp greutatea prin pereți subțiri optimizați topologic și caneluri de reducere a greutății. Provocarea prelucrării CNC constă în faptul că piesele cu pereți subțiri tind să se deformeze în timpul prinderii, așa că se utilizează adesea prelucrarea segmentată combinată cu suportul cu ventuză în vid. De exemplu, un suport pentru articulația genunchiului din aliaj de aluminiu este mai întâi frezat grosier pe exterior... Se modelează, apoi se prelucrează fin carcasa rulmentului și suprafața de montare pentru a asigura interschimbabilitatea componentelor piciorului stâng și drept și o mișcare lină.
2.3 Conectori portanți pentru membrele inferioare
Conectorul portant al membrului inferior leagă segmentele coapsei și tijei de actuatorul articulației într-un singur lanț de transmisie a forței, cu cerința de a nu se genera forțe laterale suplimentare la transmiterea cuplului. Dacă orificiul pentru știft și scaunul rulmentului sunt nealiniate, frecarea va absorbi cuplul de asistență sau de locomoție, provocând o mișcare sacadată a robotului. Prelucrarea CNC controlează de obicei orificiile pentru știft și scaunele rulmentului cu o precizie de ±0.01 mm și urmărește să finalizeze mai multe modele de găuri într-o singură configurație. Materialele pot include aliaj de aluminiu 7075 sau aliaj de titan, cu bucșe din oțel inoxidabil montate prin presare în zone rezistente la uzură locală.
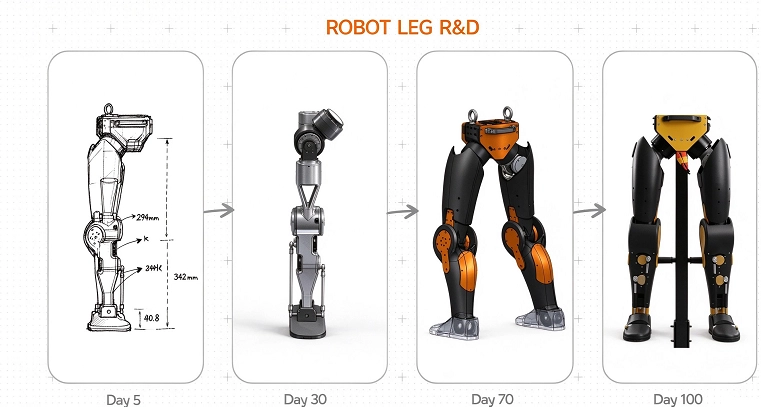
2.4 Componentă structurală a articulației piciorului
Componentele structurale ale îmbinării piciorului includ carcasa îmbinării, capacele de capăt, blocurile de limitare și suporturile de ghidare a cablurilor, care trebuie atât să protejeze motorul intern și cutia de viteze, cât și să ofere canale pentru senzori și cabluri. Aceste piese prezintă suprafețe multiple, numeroase găuri, fante înguste și adâncituri; cu cât sunt răsturnate și fixate de mai multe ori, cu atât este mai mare eroarea acumulată. O mașină CNC cu 5 axe poate finaliza prelucrarea suprafețelor de montare a îmbinării, a găurilor rulmenților, a adânciturii și a canalelor de cablu într-o singură configurație. De exemplu, găurile filetate M4 și adânciturile de pe carcasa îmbinării pot fi prelucrate în aceeași operație, asigurând o potrivire lină a șuruburilor în timpul asamblării și permițând o funcționare mai lină a îmbinării.
2.5 Suport de susținere a carcasei rulmentului
Suportul carcasei rulmentului servește drept „fundație” pentru rulment. Planeitatea, perpendicularitatea și distanța dintre găuri determină direct durata de viață a rulmentului și zgomotul articulației. Dacă suportul nu are suficientă rigiditate sau suprafața sa de montare este neuniformă, rulmentul va suferi o sarcină neuniformă, rezultând zgomote anormale și uzură prematură. Prelucrare CNC. Asigurați mai întâi planeitatea suprafeței de contact, apoi găuriți cu precizie găurile rulmentului; dacă este necesar, utilizați șlefuirea pentru a reduce rugozitatea suprafeței la Ra 0.8 µm. Materialele comune sunt aliajul de aluminiu 6061 sau 7075, iar structura trebuie să includă nervuri de ranforsare pentru a preveni prăbușirea pereților subțiri sub preîncărcarea șuruburilor.
2.6 Cadru ușor pentru roboți
Cadrul ușor servește drept „schelet” al trunchiului și membrelor robotului, cuprinzând 66 de componente. Acesta trebuie să minimizeze greutatea, asigurând în același timp o rigiditate suficientă pentru a reduce încărcările articulare și consumul de energie. Construit de obicei din profile din aliaj de aluminiu sau piese solide prelucrate CNC, acesta dispune de numeroase cavități pentru reducerea greutății, canale de gestionare a cablurilor și găuri de montare. Prelucrarea convențională pe 3 axe este ineficientă, în timp ce prelucrarea CNC pe 5 axe poate finaliza suprafețe curbate complexe și sisteme de găuri în unghi într-o singură configurație. De exemplu, cadrul pelvian este frezat ca o singură piesă din aliaj de aluminiu 7075, înlocuind mai multe piese separate unite prin șuruburi; acest lucru elimină toleranțele de asamblare și realizează o reducere generală a greutății.
3. Ce materiale sunt utilizate în mod obișnuit în prelucrarea CNC pentru roboții umanoizi?
Pentru a asigura un raport rezistență-greutate ridicat și o reacție dinamică fără a compromite rigiditatea torsională, selecția materialelor și designul geometric ar trebui să fie strâns integrate:
3.1 Segmente efectoare distale/terminale (de exemplu, antebraț, gleznă)
Prioritarizează reducerea extremă a greutății (folosind aluminiu 7075, compozite din fibră de carbon și materiale plastice inginerești) pentru a reduce momentul de inerție al întregului lanț cinematic.
3.2 Regiunile de bază proximale/cu stres ridicat (de exemplu, șold, ganglionii umărului)
Prioritarizează rigiditatea maximă și rezistența la oboseală (aliaj de titan Ti-6Al-4V și oțel inoxidabil 17-4PH) pentru a preveni deformarea elastică sau plastică sub sarcini mecanice mari.
3.3 Controlul deformării în prelucrarea cavității pentru sarcini grele
Îndepărtarea excesivă de material în structurile cu pereți subțiri poate elibera tensiuni reziduale interne, provocând deformarea sau îndoirea pieselor. Atelierele de prelucrare CNC cu experiență utilizează strategii echilibrate de îndepărtare a materialului, efectuând degroșarea și finisarea pe părțile opuse ale piesei de prelucrat pentru a controla cu strictețe locațiile găurilor și planeitatea suprafețelor de montare.
3.4 De ce domină aliajul de aluminiu 6061 domeniul pieselor CNC pentru roboții umanoizi?
Dacă există un material care definește lanțul de aprovizionare al roboților umanoizi, acesta este aliajul de aluminiu 6061. Ușor: cu o densitate de doar 2.7 g/cm³ - acest lucru este crucial atunci când fiecare îmbinare găzduiește o stivă de motoare, cutii de viteze și senzori. Rezistență ridicată și ușor de prelucrat: Oferă un raport excelent rezistență-greutate, se prelucrează curat pe mașini de frezat CNC și obține un finisaj de suprafață superior. Rezultate excelente la anodizare: Tratamentul anodizat dur negru oferă rezistență la uzură și ecranare împotriva interferențelor electromagnetice, oferind în același timp finisajul mat uniform întâlnit în mod obișnuit la roboții industriali. Eficient din punct de vedere al costurilor: Utilizat pe scară largă la nivel mondial și mult mai ieftin decât titanul sau fibra de carbon utilizate pentru suporturile structurale. Respectă standardele RoHS: esențial pentru echipamentele cu utilizare intensivă de electronice și accesul la piața globală.
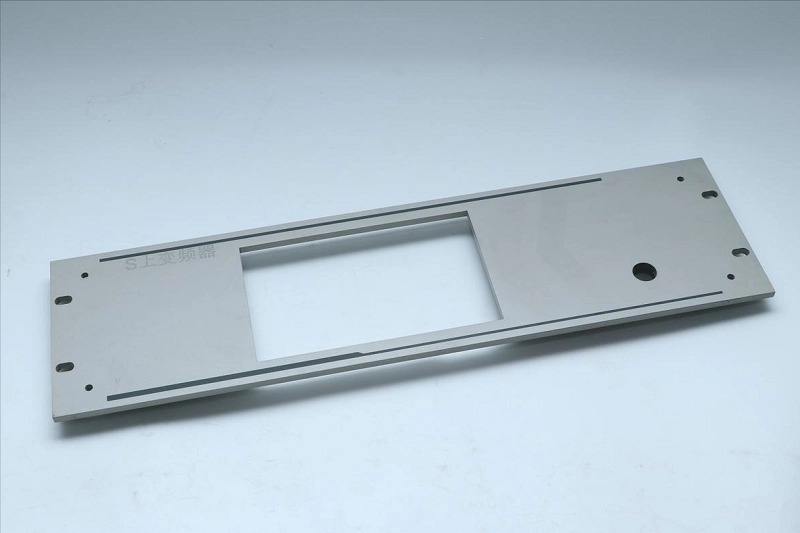
4. Tehnologia de procesare a cadrului în formă de U pentru picioarele robotului umanoid
4.1. Imprimare 3D a metalelor (fabricație aditivă)
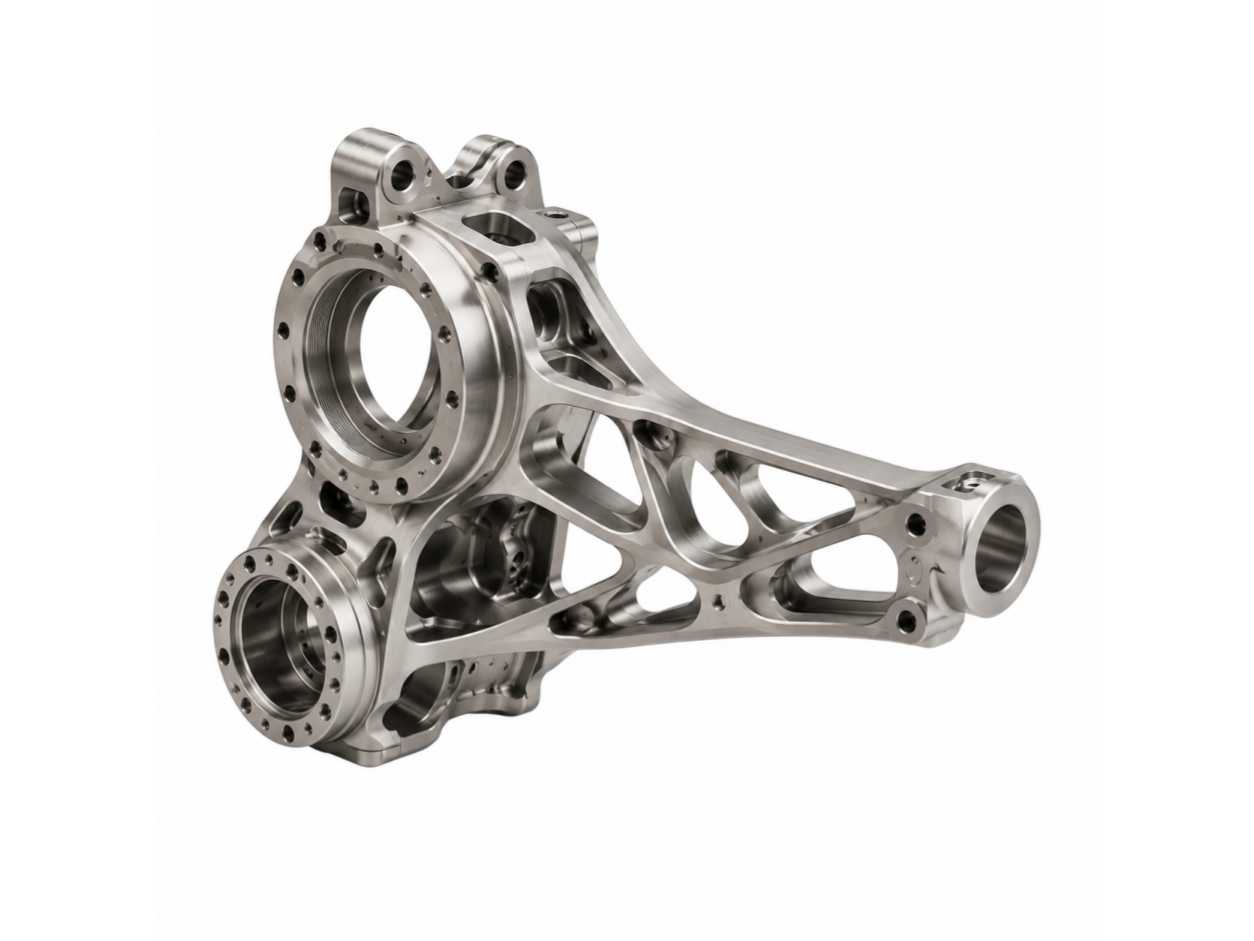
Aliajul de titan este utilizat ca substrat. Rețelele interne complexe și structurile goale au fost construite într-un singur proces. S-a obținut o reducere semnificativă a greutății, menținând în același timp integritatea structurală.
4.2. Prelucrare CNC de precizie (Finisare subtractivă)
După imprimare, s-au efectuat prelucrări mecanice de precizie pe suprafețele elementelor critice. Carcasa rulmentului, interfețele de montare și zonele de conectare sunt toate prelucrate cu o precizie ridicată. Toleranțele pentru elementele critice de asamblare ating ±0.01 mm.
4.3. Post-procesare și tratament de suprafață
Finisarea suprafeței îmbunătățește calitatea generală a suprafeței; detensionarea sporește stabilitatea dimensională pe termen lung; iar tratamentul final al suprafeței asigură durabilitatea și consecvența pentru aplicațiile robotizate. Secțiunea finală finalizată:
Greutatea este semnificativ redusă în comparație cu piesele prelucrate complet CNC. Rezistență structurală ridicată, potrivită pentru sistemele de locomoție cu roboți umanoizi. Asamblare de precizie cu toleranțe de ±0.01 mm. Optimizați topologia internă pentru a îmbunătăți distribuția sarcinii.
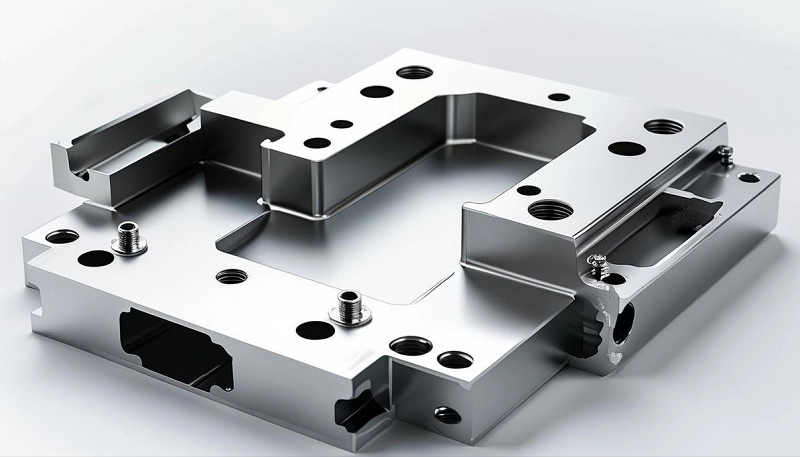
5. Domenii de interes în prelucrare
Grosimea peretelui de pe ambele părți ale consolei în formă de U a piciorului, lățimea deschiderii și găurile de lagăr și de fixare afectează coaxialitatea ansamblului îmbinării. În timpul fazei de cotare, se recomandă specificarea clară a datelor de referință primare, a axei îmbinării, a dimensiunilor componentelor de îmbinare și a locațiilor găurilor care necesită o inspecție specifică. Structurile în formă de U sunt susceptibile la secvența de strângere și la solicitările materialului; regiunile cu pereți subțiri, locațiile cavităților adânci și grosimea peliculei de anodizare pot afecta asamblarea de probă. Dacă găurile lagărelor sau suprafețele de îmbinare nu trebuie să fie afectate de grosimea peliculei, trebuie confirmate în prealabil măsuri de protecție sau finisarea secundară.
6. Sugestii privind materialele și procesele cadrului în formă de U pentru picioarele robotului umanoid
Aliajul de aluminiu 7075 este potrivit pentru consolele în U ușoare, aliajul de aluminiu 6061 este potrivit pentru prototipuri standard de validare, aliajul de titan TC4 este potrivit pentru aplicații ușoare și de înaltă rezistență, iar oțelul inoxidabil și 40Cr sunt potrivite pentru zone de conectare cu rigiditate ridicată sau rezistente la uzură. Caracteristicile multiple și structurile complexe de decupare ar trebui evaluate, de preferință, folosind prelucrarea CNC pe 5 axe.

7. Care sunt tratamentele de suprafață pentru cadrul în formă de U al picioarelor robotilor umanoizi?
7.1 Pretratare prin sablare/șlefuire, textură standardizată a suprafeței
După prelucrarea CNC, suprafața suportului în U va păstra urmele sculelor, urmele de trepte și bavurile minuscule, necesitând o pretratare prin sablare, șlefuire, debavurare sau lustruire. Sablarea poate produce un finisaj mat uniform pe suprafețele expuse, îmbunătățind în același timp aderența acoperirilor ulterioare; pentru suprafețele vizibile, se recomandă o granulație de aproximativ 120-180 mesh, cu specificații clare pentru gradele de zgârieturi și consistența culorii. Trebuie acordată o atenție deosebită îndepărtării nisipului din găurile înfundate, găurile filetate și zonele din apropierea scaunelor rulmenților pentru a preveni granulația reziduală care ar putea cauza probleme de asamblare sau albirea suprafeței.
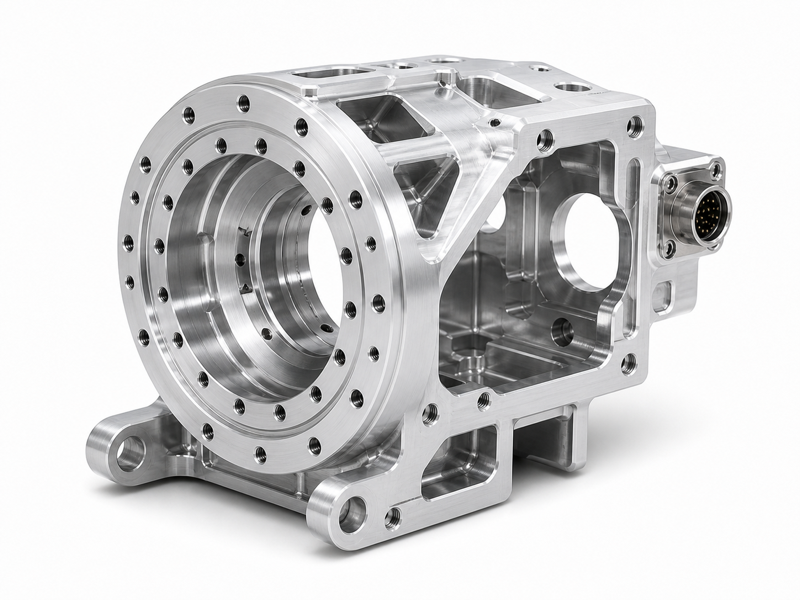
7.2 Anodizare dură sau nichelare chimică pentru îmbunătățirea rezistenței la uzură și coroziune
Suporturile în U din aliaj de aluminiu sunt în mod obișnuit anodizate, anodizarea dură în special îmbunătățind semnificativ duritatea suprafeței, rezistența la uzură și rezistența la coroziune, ceea ce le face potrivite pentru componentele portante ale picioarelor supuse unei mișcări alternative pe termen lung. Dacă piesa necesită o conductivitate electrică mai bună, ecranare sau acoperire uniformă a cavităților interne complexe, se poate evalua nichelarea electrolitică. Cerințele de tratament al suprafeței - inclusiv grosimea stratului de acoperire, zonele mascate și criteriile de reinspecție - trebuie confirmate în prealabil pentru a preveni problemele de etanșeitate a asamblarii în alezajele rulmenților, găurile știfturilor și suprafețele de referință de îmbinare cauzate de creșterea grosimii stratului de acoperire.
7.3 Compensarea dimensională și tratarea locațiilor critice de ajustare, urmată de o nouă inspecție
Tratamentul suprafeței nu ar trebui să fie o etapă finală, ulterioară; mai degrabă, ar trebui integrată în DFM și în validarea procesului. Pentru alezajele rulmenților, găurile de poziționare, găurile filetate, suprafețele de etanșare și suprafețele conductive de împământare, trebuie specificat clar dacă acestea trebuie mascate sau lăsate neacoperite și dacă sunt prevăzute adaosuri de compensare. Dimensiunile de acceptare ar trebui adnotate separat pentru condițiile de pre-tratare și post-tratare. Înainte de expediere, se recomandă efectuarea unei reinspecții CMM a caracteristicilor critice, verificând în același timp diferențele de culoare, gravarea albă, pierderea de nisip, adânciturile și uniformitatea acoperirii, pentru a asigura că consecvența de la lot la lot îndeplinește cerințele pentru asamblarea completă a mașinii.

8. Care sunt dimensiunile cheie ale cadrului în formă de U pentru picioarele robotului umanoid??
Toleranțe, finisaj de suprafață și control al calității în fabricarea componentelor robotice. În domeniul roboticii umanoide, conceptul de „suficient de bun” pur și simplu nu există. Se pot acumula erori minuscule pe zeci de articulații, rezultând mișcări stângace sau instabile ale robotului.
8.1 Toleranțe geometrice
Toleranțele dimensionale pentru caracteristici critice, cum ar fi alezajele rulmenților, arborii angrenajelor și suprafețele de îmbinare, variază de obicei de la ±0.0125 mm la ±0.025 mm (±0.0005 inch la ±0.001 inch). Pentru interfețele angrenajelor de ultra-precizie sau scaunele de montare a senzorilor, toleranțele pot atinge niveluri submicronice. Toleranțele geometrice - cum ar fi planeitatea, perpendicularitatea, concentricitatea și poziția reală - sunt la fel de importante, dacă nu chiar mai mult. Carcasele rulmenților nu trebuie doar să îndeplinească cerințele dimensionale... Trebuie să fie montate corect, iar axa lor trebuie să fie perfect perpendiculară pe suprafața de montare pentru a preveni blocarea și uzura prematură.

8.2 Cerințe privind finisajul suprafeței
Finisajul suprafeței, exprimat în microinci (µin) sau micro Ra, afectează direct performanța rulmenților. Suprafețele rugoase ale rulmenților duc la creșterea frecării, generarea de căldură și uzura rapidă. Suprafețele de etanșare trebuie să fie netede pentru a preveni scurgerile. Angrenajele necesită finisaje specifice ale suprafeței pentru o lubrifiere optimă și o funcționare silențioasă. Cerințele tipice de finisaj al suprafeței acoperă o gamă largă: 32 µin Ra pentru suprafețe necritice (finisaj prelucrat bun), față de 8–16 µin Ra sau mai bine (finisaj aproape oglindă) pentru fusurile rulmenților și fețele de etanșare. Atingerea acestora necesită parametri de prelucrare preciși, selecția sculelor și adesea operațiuni secundare, cum ar fi honuirea sau lustruirea.
8.3 Controlul total al calității
Controlul calității se desfășoară pe tot parcursul procesului de fabricație. Inspecția primului articol folosind o mașină de măsurat în coordonate (CMM) este obligatorie. CMM utilizează o sondă tactilă pentru a cartografia digital geometria piesei și a o compara direct cu modelul CAD original, verificând astfel fiecare dimensiune și toleranță. Pentru caracteristicile critice în producția de volum mare, măsurătorile pe mașină pot fi efectuate pe mașini CNC pentru a permite ajustări în timp real. Finisajul suprafeței este verificat folosind un profilometru. În plus, testele funcționale - cum ar fi verificarea cuplului de rulare al îmbinărilor de asamblare sau a jocului în trenurile de angrenaje - oferă validarea finală a performanței pieselor prelucrate ca sistem integrat.
9. Care sunt capacitățile de inspecție și livrare pe care ar trebui să le posede un procesor calificat de tip U-frame pentru picioare de robot umanoid??
Elementele cheie de inspecție includ diametrul alezajului rulmentului, coaxialitatea, lățimea despicării, găurile de poziționare, distanța dintre găurile de montare, planeitatea suprafețelor de îmbinare, calibrul filetului „go/no go” și bavurile de margine. Proiectele standard în loturi mici sunt livrate în aproximativ 5-10 zile; pentru anodizarea dură, rapoartele de testare sau ansamblurile de probă, confirmarea se bazează pe desenele reale.
10. Care sunt capacitățile de prelucrare relevante pe care ar trebui să le posede un procesor calificat de tip U-frame pentru picioare de robot umanoid??
Suportul în formă de U pentru picioarele robotului umanoid nu ar trebui evaluat separat; în schimb, ar trebui considerat holistic în cadrul aceluiași proces de fabricație, alături de cadrul de susținere a picioarelor, componentele membrelor inferioare, piesele articulației șoldului, elementele structurale ale piciorului și componentele de montare a reductorului. Scopul principal al acestei abordări este de a standardiza axele articulațiilor, reperele de asamblare și cerințele de inspecție. În primul rând, găurile de lagăr și găurile de știft de pe suportul în formă de U au o relație clară de aliniere axială cu componentele articulației șoldului și genunchiului. Dacă fiecare piesă este prelucrată independent, conform propriului desen, toleranțele acumulate pot deveni evidente în timpul asamblării, ceea ce duce la blocarea articulațiilor, uzură neuniformă sau zgomote anormale. Prin evaluarea împreună a pieselor aferente, se poate stabili un reper unificat în etapa CAM, permițând finalizarea sistemelor de găuri critice sub același sistem de prindere sau reper, reducând astfel nealinierea axelor cauzată de configurații multiple. În al doilea rând, există suprafețe de îmbinare, găuri de localizare a știfturilor și conexiuni cu șuruburi între cadrul de susținere a picioarelor, componentele structurale ale piciorului, componentele de susținere a reductorului și cadrul în formă de U. După stabilirea unui datum de asamblare unificat, este posibil să se identifice în avans care suprafețe sunt suprafețe de îmbinare portante și care găuri sunt locatoare. Locațiile găurilor și zonele necesită compensarea grosimii peliculei de tratament de suprafață pentru a evita situația în care „o singură piesă trece inspecția, dar nu poate fi asamblată în produsul complet”.
În cele din urmă, cerințele de inspecție ar trebui să fie, de asemenea, standardizate și consecvente: coaxialitatea axelor îmbinărilor, distanța dintre găuri, planeitatea suprafețelor de contact, toleranțele scaunelor rulmenților și teșiturile de pe marginile care intră în contact cu corpul uman ar trebui specificate uniform și reinspectate pe întregul lanț de îmbinări ale picioarelor. Această abordare nu numai că scurtează ciclul de prototipare, dar reduce și riscul de relucrare în timpul asamblării, permițând consolei în U să treacă de la „o componentă de precizie” la o piesă fiabilă care poate fi integrată fără probleme în sistemul de îmbinări ale picioarelor.
11. Informații necesare pentru cotație
Modele STEP/STP, desene PDF, dimensiuni ale rulmenților sau motoarelor de cuplare, clase de materiale, cantități, toleranțe, tratamente de suprafață, cerințe de inspecție și livrare
12. Rolul CAD/CAM și al simulării în fluxul de lucru al prelucrării mecanice
CAD/CAM și simularea formează coloana vertebrală digitală care conectează proiectarea pieselor robotizate umanoide la fabricație. Modelul CAD servește drept unică sursă de adevăr, cuprinzând PMI, cum ar fi dimensiunile, toleranțele, finisajul suprafeței și materialele. CAM traduce aceste informații în cod G, generând traiectorii complexe pe 5 axe, efectuând în același timp detectarea virtuală a coliziunilor și validarea geometrică. FEA analizează stresul și optimizează structura înainte de prelucrare. Acest flux de lucru fără probleme, în buclă închisă, scurtează ciclurile de prototipare, reduce risipa de materiale și asigură că piesele fabricate îndeplinesc specificațiile de performanță simulate.
13. De ce să alegeți Noble ca furnizor?
Noble nu prelucrează doar un cadru în formă de U. Evaluează împreună cadrul de susținere a piciorului, piesele articulației șoldului și piesele de potrivire ale reductorului. Acest lucru ajută la unificarea axei articulației și a datelor de inspecție. Prelucrarea pe cinci axe, cu o singură configurație, previne deplasarea axei. Prelucrarea segmentată cu pereți subțiri controlează deformarea. Scaunele rulmenților sunt finisate la ±0.01 mm. Tratamentul de suprafață protejează acolo unde este necesar și adaugă rezistență la uzură acolo unde este necesar. Alegerea Noble înseamnă alegerea unui partener care înțelege cum este asamblat întregul picior.






