
Introducere
Alegerea unui proces greșit de turnare a plasticului poate dubla costurile unui proiect și poate întârzia producția cu luni întregi. O piesă care funcționează bine într-un proces devine un coșmar în altul. Matrița se fisurează. Materialul curge prost. Durata ciclului se prelungește.
Există trei metode comune pentru piesele din plastic. Turnare prin injecție . Turnare prin compresie . Turnare rotațională . Fiecare funcționează diferit. Fiecare se potrivește diferitelor forme, volume și materiale.
Ce este turnarea prin injecție?
Acesta este procesul pe care și-l imaginează majoritatea oamenilor când aud de „turnare a plasticului”. O mașină ia pelete de plastic, le topește și apoi aruncă materialul topit într-o matriță metalică închisă. Plasticul umple fiecare cavitate, se răcește și se solidifică. Apoi, matrița se deschide și ejectează piesa. Timpii de ciclu sunt scurți. Treizeci de secunde sunt un timp obișnuit pentru piesele mici.
Cum functioneaza?
Un șurub din interiorul unui cilindru încălzit se rotește. Acesta topește peletele de plastic. Apoi, șurubul se mișcă înainte ca un piston. Forțează plasticul topit printr-o duză și în cavitatea matriței. Matrița rămâne închisă sub presiunea de strângere în timp ce piesa se răcește. Odată solidificată, matrița se deschide. Știfturile ejectoare împing piesa afară. Întregul ciclu se repetă automat. Nu este necesară intervenția umană între cicluri.
Cele mai bune aplicații
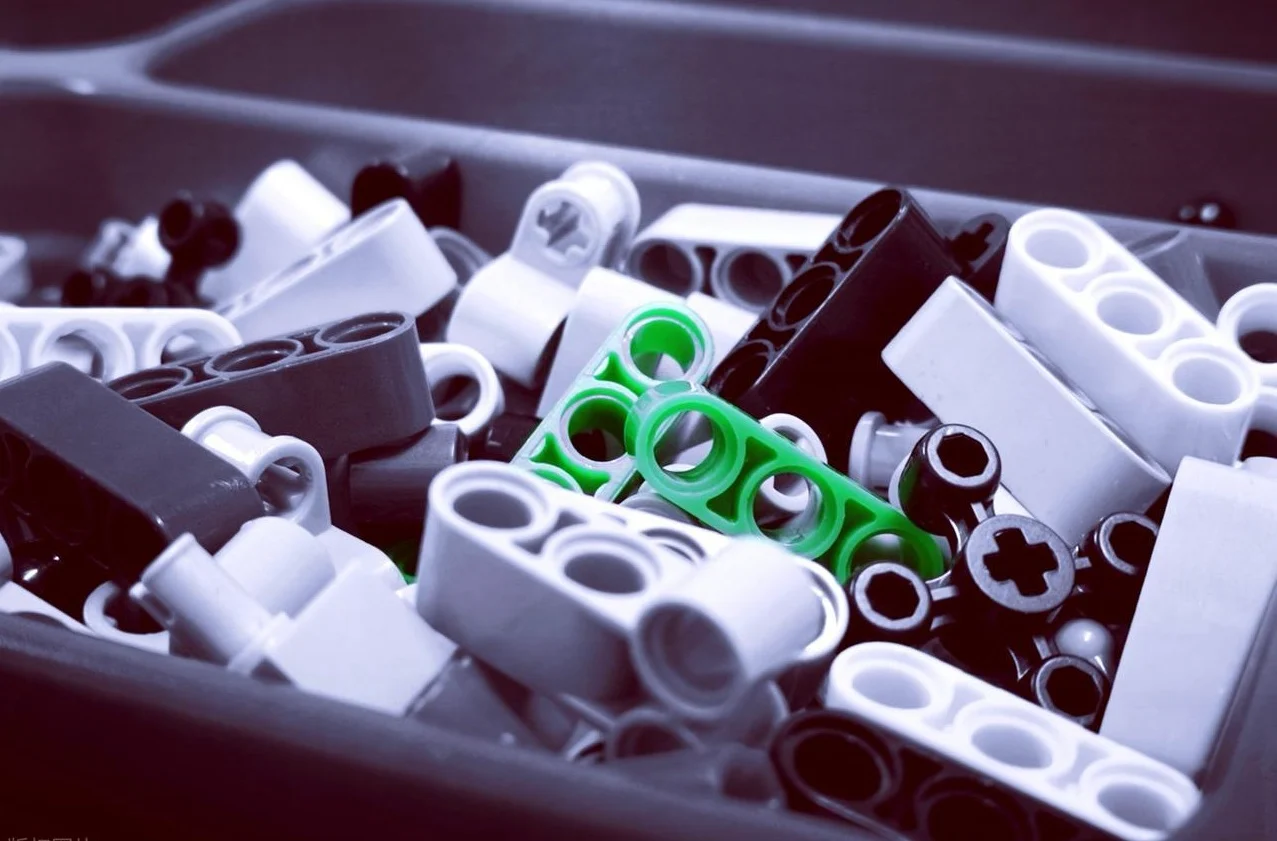
Producția de volum mare este domeniul în care turnarea prin injecție domină. Geometrii complexe. Toleranțe stricte. Rezultate consistente pentru milioane de piese. Gândiți-vă la cărămizi LEGO. Capace de sticle. Carcase de dispozitive medicale. Conectori auto. Întrerupătoare electrice. Orice produs care necesită precizie și cantități mari se îndreaptă spre acest proces.
Piesele mici și complexe funcționează bine. Pereții subțiri sunt posibili. Caracteristici precum nervuri, bosaje și îmbinări prin clipsare sunt ușor de încorporat. Clienții aleg turnarea prin injecție atunci când au nevoie de sute de mii de piese identice.
Avantaje cheie
- Timpii de ciclu sunt rapizi odată ce matrița este în funcțiune. Între cincisprezece și șaizeci de secunde per piesă sunt tipici. Precizia este excelentă. Toleranțele de ±0.05 mm sunt standard cu sculele și materialele adecvate. Finisajul suprafeței vine direct din matriță. Nu este necesară o finisare secundară pentru multe aplicații. Automatizarea este simplă. Roboții pot îndepărta piese și introduce componente.
- Risipa de material este redusă. Canalele de găurire și canalele de găurire pot fi măcinate și reutilizate ca material reciclat. Costul forței de muncă per piesă este mic odată ce mașina funcționează.
Dezavantaje cheie
- Costul sculelor este foarte ridicat. O matriță de oțel de calitate superioară costă adesea între douăzeci și o sută de mii de dolari sau mai mult. Timpii de execuție sunt lungi. Opt până la șaisprezece săptămâni pentru o matriță complexă sunt normali. Modificările de proiectare după tăierea matriței sunt costisitoare și lente.
- Turnarea prin injecție are sens economic doar la volume mai mari. Sub cinci sute sau o mie de piese, costul sculelor per piesă devine prohibitiv. Persoanele care au nevoie de loturi mici ar trebui să ia în considerare mai întâi alte procese. Investiția inițială este reală. Nu este recuperabilă dacă produsul eșuează pe piață.
Ce este turnarea prin compresie?
Acest proces funcționează diferit față de turnarea prin injecție. Nu există șurub. Nu există injecție la presiune înaltă. În schimb, cineva introduce o cantitate pre-măsurată de material într-o cavitate deschisă a matriței. Matrița se închide încet. Căldura și presiunea forțează materialul să curgă în forma cavității. Apoi piesa se întărește. Matrița se deschide. Cineva scoate piesa finită. Echipament simplu. Presiuni mai mici. O abordare complet diferită.
Cum funcționează
Un operator introduce o „încărcătură” de material – de obicei o preformă sau o bucată măsurată – în cavitate. Presa coboară jumătatea superioară. Căldura înmoaie materialul. Presiunea îl împinge în fiecare colț al matriței. Pentru materialele plastice termorezistente, are loc o reacție chimică. Materialul se reticulează și se întărește permanent. Pentru cauciuc sau silicon, procesul este similar, dar materialul rămâne flexibil. După întărire, matrița se deschide. Cineva îndepărtează piesa și îndepărtează excesul de bavură.
Timpii de ciclu sunt mai lungi decât cei ai turnării prin injecție. Între două și cinci minute este o perioadă obișnuită. Etapa de întărire nu poate fi grăbită.
Cele mai bune aplicații
Turnarea prin compresie excelează cu materiale cu care turnarea prin injecție este dificil de manipulat. Materiale plastice termorezistente precum fenol, epoxid și melamină. Componente din cauciuc natural și sintetic. Tastaturi din silicon pentru electronice. Articole mari, plate sau ușor curbate, cum ar fi carcasele electrice, capacele containerelor și componentele aparatelor electrocasnice.
Anvelopele auto sunt un exemplu clasic. Compusul de cauciuc intră în matriță la rece. Căldura și presiunea îl întăresc în forma finală a anvelopei, cu modele ale benzii de rulare și marcaje pe flancuri.
Avantaje cheie
- Costul sculelor este mai mic decât cel al turnării prin injecție. Matrițele sunt mai simple. Nu există sisteme complexe de canale sau designuri de uși. Nu este nevoie de mecanisme de prindere de înaltă presiune. Matrițele din aluminiu sau chiar din materiale compozite funcționează pentru serii mai scurte.
- Procesul gestionează bine materialele armate cu fibre. Fibrele lungi de sticlă sau de carbon rămân intacte. În turnarea prin injecție, acțiunea șurubului poate rupe fibrele și reduce rezistența. Turnarea prin compresie păstrează armătura. Piesele mari sunt fezabile.
- Risipa de material este minimă. Greutatea încărcăturii este calculată aproape de greutatea finală a piesei. Materialul rămas în cavitate este minim.
Dezavantaje cheie
- Timpii de ciclu sunt lenți. Două până la cinci minute per piesă sunt normali. Turnarea prin injecție produce piese la fiecare treizeci de secunde. Diferența se adună rapid la volume mari.
- Bavara este o problemă. Excesul de material se strecoară printre jumătățile matriței. Cineva trebuie să îl îndepărteze după demulare. Aceasta este adesea o operațiune manuală. Costul forței de muncă se adaugă la total.
- Complexitatea pieselor este limitată. Subtrângerile sunt dificile. Nervurile adânci și caracteristicile complicate sunt greu de format deoarece materialul nu curge ca un lichid. Se mișcă mai degrabă ca un aluat gros. Persoanele care au nevoie de geometrii complexe ar trebui să ia în considerare în schimb turnarea prin injecție.
- Consistența poate varia. Abilitățile operatorului contează. Greutatea și amplasarea încărcăturii afectează piesa finală. Există sisteme automate, dar multe fabrici se bazează încă pe încărcarea manuală. Variația de la o piesă la alta este mai mare decât în cazul turnării prin injecție. Pentru aplicațiile necritice, acest lucru este în regulă. Pentru componentele medicale sau auto de precizie, este o preocupare.
Ce este turnarea rotațională?
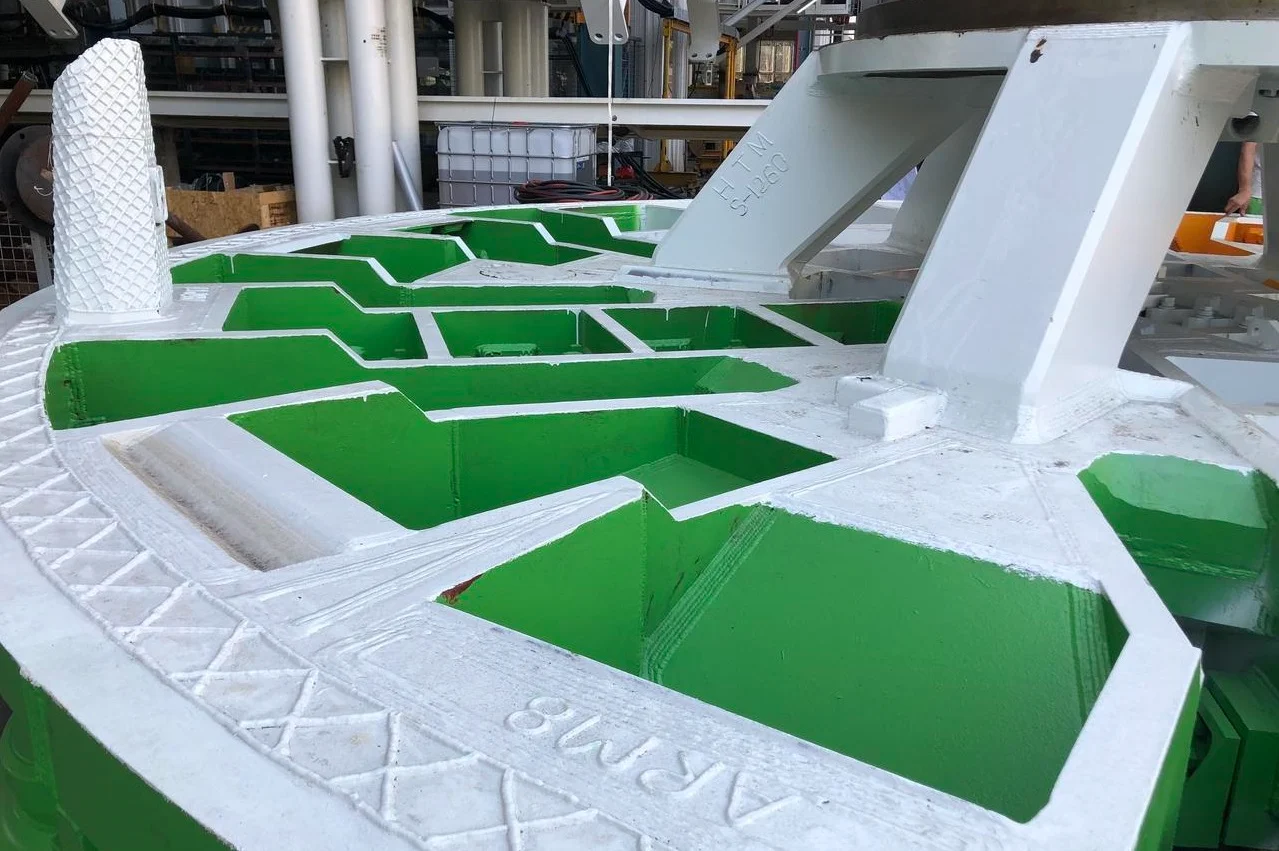
Acest proces este aproape opusul turnării prin injecție. Nu necesită presiune înaltă. Nu necesită un sistem complex de canale de turnare. În schimb, operatorul introduce pulberea de plastic într-o matriță goală la interior. Matrița se rotește încet într-un cuptor. Două axe. Uneori mai multe. Pulberea se topește și acoperă uniform suprafața interioară. Apoi, matrița se deplasează către o stație de răcire. Plasticul se solidifică. Operatorul deschide matrița și extrage o piesă goală la interior, fără sudură.
Cum funcționează
Un operator deschide matrița, introduce o cantitate măsurată de pulbere de plastic și o închide. Matrița intră într-un cuptor. Se rotește biaxial - în jurul a două axe perpendiculare simultan. Gravitatea face treaba. Pulberea cade pe suprafața interioară fierbinte, se topește și fuzionează într-un strat uniform. Odată ce toată pulberea s-a topit și a acoperit cavitatea, matrița se deplasează într-o cameră de răcire. Aerul rece sau apa pulverizată reduc temperatura. Plasticul se solidifică. Matrița se deschide. Operatorul îndepărtează piesa finită.
Timpii de ciclu sunt lungi. Douăzeci până la șaizeci de minute sunt normali. Etapele de încălzire și răcire nu pot fi grăbite fără a compromite calitatea.
Cele mai bune aplicații
Turnarea rotațională excelează la piese mari, goale, fără sudură. Obiecte care ar necesita asamblare sau miezuri complexe cu alte procese. Caiace și ambarcațiuni mici. Rezervoare de apă de la cincizeci la cinci mii de galoane. Conuri de trafic. Containere pentru deșeuri vrac. Carcase pentru dispozitive medicale care necesită suprafețe interioare netede, fără linii de sudură. Rezervoare agricole. Rezervoare de fluide auto.
Construcția dintr-o singură piesă este avantajul cheie. Nicio îmbinare nu pare să aibă scurgeri. Nicio sudură nu ar putea ceda. Piesa iese din matriță ca o singură carcasă continuă. Persoanele care fabrică componente pentru manipularea fluidelor sau echipamente pentru exterior aleg adesea această metodă.
Avantaje cheie
- Costul sculelor este scăzut în comparație cu turnarea prin injecție sau compresie. Matrițele sunt fabricate din tablă metalică sau aluminiu turnat. Nu este necesar oțel de înaltă rezistență, deoarece procesul utilizează o presiune scăzută - de obicei mai puțin de zece psi. O matriță rotativă ar putea costa între 500 și 3000 de dolari. O matriță de injecție pentru o piesă comparabilă ar putea costa de zece ori mai mult.
- Piesele sunt fără stres. Lipsa presiunii ridicate înseamnă că nu există tensiuni interne reziduale. Acest lucru este important pentru aplicațiile în aer liber, unde ciclurile de temperatură și expunerea la UV provoacă fisuri sub tensiune în piesele turnate prin injecție. Grosimea peretelui este uniformă. Rotația distribuie materialul uniform.
- Modificările de proiectare sunt mai ușoare. Modificarea unei matrițe rotative este mai simplă decât modificarea unei matrițe de injecție din oțel călit. Matrițele compozite pot fi reparate sau modificate cu unelte standard de fabricație.
Dezavantaje cheie
- Timpii de ciclu sunt foarte lungi. Douăzeci până la șaizeci de minute per piesă. Turnarea prin injecție produce o piesă la fiecare treizeci de secunde. Pentru volume mari, această diferență este enormă. Turnarea rotațională are sens doar pentru cantități anuale mai mici sau piese foarte mari, unde utilizarea mai multor matrițe de injecție ar fi prohibitivă din punct de vedere al costurilor.
- Finisajul suprafeței interne este rugos. Exteriorul piesei preia finisajul matriței - de obicei neted dacă este lustruit. Interiorul, însă, este turnat ca atare. Particulele netopite și urmele de curgere sunt frecvente. Pentru aplicații de vizibilitate sau cerințe de curățare la fața locului, interiorul poate necesita o finisare secundară. Acest lucru adaugă costuri și timp.
- Selecția materialelor este limitată. Majoritatea turnării rotaționale utilizează polietilenă - LLDPE, MDPE, HDPE. Alte materiale precum nailonul sau polipropilena sunt posibile, dar mai puțin comune. Persoanele care au nevoie de materiale plastice inginerești precum ABS, PC sau compozite armate vor întâmpina dificultăți cu acest proces.
- Controlul grosimii peretelui este mai puțin precis decât turnarea prin injecție. O valoare țintă de trei milimetri poate varia cu plus sau minus jumătate de milimetru. Pentru piesele structurale, acest lucru este în regulă. Pentru componentele de precizie cu toleranțe strânse, nu este acceptabil.
- Dimensiunea pieselor are limite practice. Matrițele foarte mari necesită cuptoare și camere de răcire enorme. Un diametru de trei metri este posibil. Sei metri este rar și scump. Majoritatea fabricilor se concentrează pe piese măsurate în picioare, nu în metri. Orice dimensiune mai mare devine un proiect ingineresc personalizat cu costuri corespunzătoare.
Asemănări între cele trei procese
La prima vedere, turnarea prin injecție, turnarea prin compresie și turnarea rotațională arată complet diferit. Mașini diferite. Timpi de ciclu diferiți. Geometrii diferite ale pieselor. Dar să aprofundăm puțin. Ele au în comun patru caracteristici fundamentale.
- Toate cele trei procese folosesc o matriță. Fiecare piesă din plastic începe cu o cavitate. Turnarea prin injecție utilizează o unealtă închisă, din două părți. Turnarea prin compresie utilizează o matriță deschisă care se închide sub presiune. Turnarea prin rotație utilizează o matriță goală, din mai multe piese, care se rotește. Materialul matriței se schimbă. Oțel, aluminiu sau tablă metalică. Scopul rămâne același. Matrița definește forma finală. Fără ea, niciunul dintre aceste procese nu funcționează deloc.
- Toate trei necesită aplicarea de căldură. Plasticul rece nu curge. Nu poate lua forma unei cavități. Turnarea prin injecție topește materialul într-un butoi înainte de injecție. Turnarea prin compresie aplică căldură prin plăcile matriței pe măsură ce materialul se comprimă. Turnarea rotațională încălzește întreaga matriță într-un cuptor în timp ce se rotește. Metoda diferă. Necesitatea nu. Căldura este nenegociabilă în toate trei cazuri.
- Toate trei includ o fază de răcire. Plasticul topit trebuie să se solidifice înainte ca cineva să îndepărteze piesa. Turnarea prin injecție răcește piesa în interiorul matriței închise sub presiune. Turnarea prin compresie permite materialului să se răcească și să se întărească în timp ce presa rămâne închisă. Turnarea rotațională mută matrița fierbinte într-o cameră de răcire dedicată. Mediul de răcire variază - aer, ceață de apă sau uneori ulei. Fizica nu. Plasticul se întărește pe măsură ce pierde energie termică. Fiecare proces respectă această realitate.
- Toate trei sunt metode de procesare a polimerilor. Aceste procese modelează polimeri sintetici sau naturali. Termoplastice precum polipropilena și ABS. Termorezistenți precum fenolicul și epoxidic. Elastomeri precum cauciucul și siliconul. Fiecare proces gestionează anumite familii de polimeri mai bine decât altele. Dar toate trei există pentru a transforma materialele polimerice brute în produse finite, utilizabile. Ele concurează și se completează reciproc în cadrul aceleiași categorii mai largi de tehnologie de fabricație.
Aceste asemănări sunt importante deoarece explică limitele a ceea ce se poate realiza prin turnarea plasticului. Diferențele constau în modul în care fiecare metodă aplică căldura și presiunea, nu în etapele fundamentale în sine.
Cum să alegi procesul de turnare potrivit
Alegerea se reduce la trei întrebări. Geometria piesei. Tipul de material. Volumul anual. Răspundeți sincer la acestea, iar procesul corect devine evident.
Iată un cadru decizional simplu bazat pe rezumatul de mai sus.
- Milioane de piese mici și precise→ Turnare prin injecție. Gândiți-vă la capace de sticle, conectori medicali, cărămizi LEGO. Cost ridicat al sculelor. Cost foarte mic per piesă. Timp lung de execuție a matriței. Merită doar la scară largă.
- Piese mari, plate, din cauciuc sau termorezistente→ Turnare prin compresie. Tastaturi din silicon, carcase electrice, garnituri. Costuri de prelucrare mai mici decât injecția. Cicluri mai lente. Necesită finisare superficială. Funcționează bine pentru compozite armate cu fibre.
- Articole mari, goale, dintr-o singură piesă→ Turnare rotațională. Caiace, rezervoare de apă, conuri de trafic. Un proces la presiune scăzută înseamnă matrițe ieftine. Cicluri de lucru foarte lungi. Suprafață interioară rugoasă. Fără cusături sau linii de sudură.
O notă practică
Unele piese se potrivesc mai multor procese. Un capac rotund simplu poate fi turnat prin compresie, turnat prin injecție sau chiar rototurnat, în funcție de volum și material. Oamenii nu ar trebui să presupună că funcționează doar un singur proces. Cereți oferte. Faceți calcule. Cea mai ieftină matriță nu înseamnă întotdeauna cel mai mic cost total al proiectului. În schimb, cea mai scumpă matriță s-ar putea amortiza în decurs de un an, dacă volumele sunt suficient de mari.
Cadrul decizional de mai sus oferă un punct de plecare. Nu este o regulă universală. Dar, pentru majoritatea pieselor din plastic fabricate de majoritatea fabricilor, acesta indică în direcția corectă.
Despre NOBLE – Partenerul dumneavoastră de încredere pentru producția de plastic
NOBLE este o fabrică dedicată producției de piese din plastic. Ne specializăm în soluții de turnare de înaltă precizie. Nu doar un singur proces. Mai multe. Clienții apelează la noi atunci când au nevoie de expertiză în inginerie, nu doar de o fabrică de mașini. Deservim industrii variind de la bunuri de larg consum la dispozitive medicale. Firul comun este calitatea. Calitate consistentă, măsurabilă și documentată.
Capacitățile noastre de procesare de bază
Turnare prin injecție
Executăm lucrări de volum mare pentru piese complexe cu toleranțe strânse. Matrițele cu cavități multiple reduc costul per piesă. Clienții primesc mai multe piese pe ciclu. Întreținerea internă a sculelor menține matrițele în funcțiune. Operațiunile secundare, cum ar fi turnarea cu inserții și supraturnarea, au loc în aceeași etaj.
Turnare prin compresie
Aceasta este capacitatea noastră pentru materiale termorezistente. Fenolice, epoxidice, melamină. Garnituri și garnituri din cauciuc. Componente electrice mari care necesită rezistență la căldură. De asemenea, avem expertiză în compozite armate cu fibre. Fibrele lungi de sticlă sau carbon rămân intacte în turnarea prin compresie.
Turnarea prin rotație
Piesele mari, goale, fără sudură sunt specialitatea noastră aici. Rezervoare de apă. Containere industriale. Containere agricole. Investiția în scule este mică în comparație cu turnarea prin injecție. Grosimea peretelui rămâne uniformă. Fără linii de sudură. Fără asamblare a mai multor jumătăți.
Capacități suplimentare
Prototipare pentru validarea designului. Prelucrare CNC pentru caracteristici secundare. Finisare și asamblare . Ambalare și logistică. Clienții nu trebuie să gestioneze cinci furnizori diferiți. Ne ocupăm de întregul lanț, de la materia primă până la produsul gata de livrare.
Certificări – Calitate pe care vă puteți baza
ISO 9001:2015 ISO 9001:2015
Sistemul nostru de management al calității îndeplinește în mod constant cerințele clienților și cele de reglementare. Îmbunătățirea continuă nu este un slogan. Este integrată în fiecare proces. Există piste de audit. Acțiunile corective sunt documentate. Nimic nu scapă fără revizuire.
ISO 13485:2016 ISO 13485:2016
Acesta este standardul global pentru fabricarea dispozitivelor medicale. Management riguros al riscurilor. Respectarea reglementărilor. Siguranța produsului de la proiectare până la producție. Nu fiecare fabrică deține această certificare. Noi o avem.
De ce să închei un parteneriat cu NOBLE?
- Suport complet. Vă ajutăm cu selecția materialelor. Vă asistăm la proiectarea matrițelor. Ne ocupăm de producție și logistică. Un singur punct de contact. Fără acuzații reciproce între furnizori.
- Asigurarea calității. Inspecția în timpul procesului identifică problemele din timp. Raportarea dimensională oferă dovada. Trasabilitatea completă a materialelor înseamnă că fiecare piesă poate fi urmărită până la certificatul său de materie primă.
- Proiecte pilot de volum redus pentru studii clinice sau teste de piață. Producție de masă de volum mare pentru produse consacrate. Trecem între injecție, compresie și turnare rotațională în funcție de cerințele piesei. Clienții nu au nevoie de trei furnizori diferiți.
- Încrederea în reglementări. Certificările noastre ISO reduc riscul pentru lanțul de aprovizionare. Auditorii văd certificările și trec la alte întrebări. Persoanele responsabile de calitate și afaceri de reglementare pot dormi mai liniștite știind că NOBLE se află pe lista furnizorilor.
FAQ
Care proces de turnare este cel mai ieftin pentru producția de volum mic?
Turnare rotațională. Matrițele sunt ieftine. Tablă metalică sau aluminiu turnat. Nu este necesar oțel de înaltă rezistență. Presiunea scăzută înseamnă o construcție mai simplă.
Se pot realiza piese goale prin turnare prin injecție?
Da, dar cu anumite restricții. Turnarea prin injecție asistată de gaz folosește azot pentru a crea canale goale. Tehnicile de extragere a miezului folosesc știfturi retractabile pentru a îndepărta materialul din secțiunile groase. Ambele metode adaugă complexitate și costuri sculei. Pentru piese cu adevărat goale, fără sudură - gândiți-vă la un rezervor de apă sau la un caiac - turnarea rotațională este alegerea mai bună.
Turnarea prin compresie este doar pentru termorezistente?
În principal, dar nu exclusiv. Termoseticele precum fenolicul, epoxidul și melamina sunt cele mai comune materiale. Se întăresc sub presiune și căldură. Reacția este ireversibilă. Cu toate acestea, unele termoplastice funcționează și cu turnare prin compresie. Polietilena cu greutate moleculară ultra-înaltă este un bun exemplu. UHMWPE nu curge bine într-un cilindru de injecție. Turnarea prin compresie o modelează în foi, tije și piese simple.
Care proces dă cele mai puternice părți?
Turnarea prin injecție produce, în general, cea mai mare rezistență și precizie pentru termoplasticele neumplute. Temperaturi de topire constante. Presiune ridicată de ambalare. Piese dense, fără goluri. Cu toate acestea, turnarea prin compresie este mai bună pentru compozitele armate cu fibre. Fibrele lungi de sticlă sau de carbon rămân intacte deoarece nu există nicio acțiune de șurub care să le rupă. Piesa rezultată are o rigiditate și o rezistență la impact superioare. Pentru aplicațiile structurale cu armare continuă cu fibre, turnarea prin compresie depășește de fiecare dată turnarea prin injecție.







