
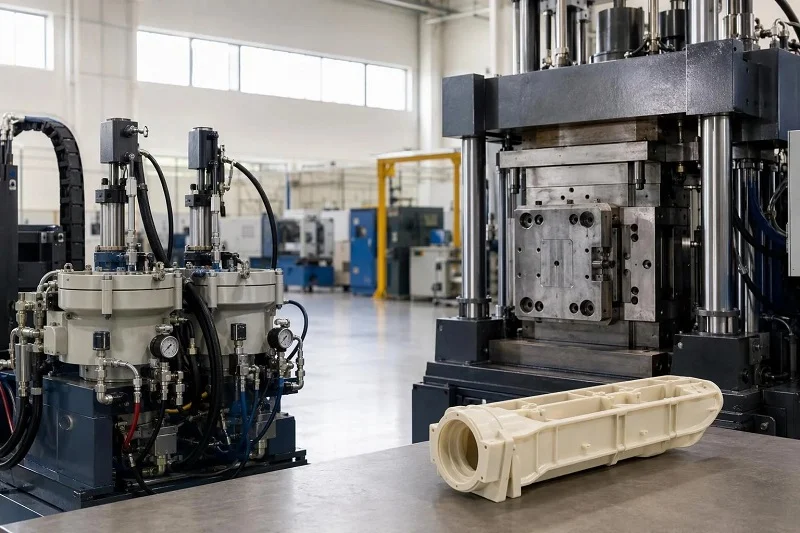
Turnarea prin injecție cu reacție este un proces de joasă presiune în care două componente lichide reactive sunt dozate, amestecate prin impingement și injectate într-o matriță închisă, unde polimerizează în piesa finită. Această singură frază o diferențiază de turnarea prin injecție termoplastică obișnuită, care topește pelete solide și le forțează într-o cavitate de oțel sub presiune ridicată. În turnarea prin injecție cu reacție, matrița nu modelează o topitură; aceasta reține un lichid reactant în timp ce chimia construiește materialul.
Distincția determină tot ce se întâmplă în aval - sculele pe care vi le puteți permite, dimensiunile pieselor pe care le puteți atinge, timpii de ciclu pe care trebuie să îi planificați și volumele la care funcționează aspectele economice. Acest ghid prezintă procesul pas cu pas, prezintă argumentele pentru alegerea turnării prin injecție cu reacție alături de argumentele împotriva acesteia, analizează familiile de materiale (poliuretan, poliuree, hibrizi și variantele RRIM și SRIM ranforsate) și compară procesul direct cu turnarea prin injecție termoplastică, turnarea prin spumă structurală, turnarea prin compresie, turnarea prin suflare, metalele și compozitele ranforsate cu fibre. Se încheie cu îndrumări de proiectare și procesare și un cadru de decizie pentru momentele în care turnarea prin injecție cu reacție este procesul potrivit, momentele în care nu este și cum să proiectați piese care se mulează bine.
Ce este turnarea prin injecție cu reacție și cum diferă de turnarea prin injecție obișnuită?
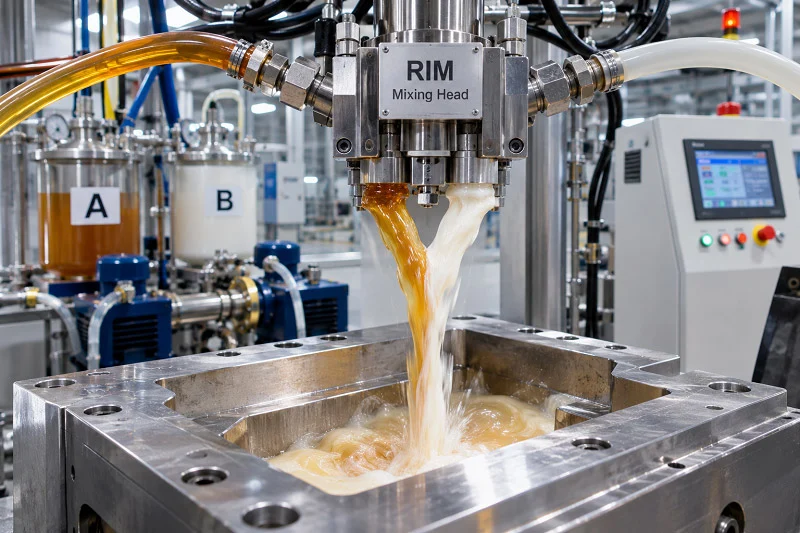
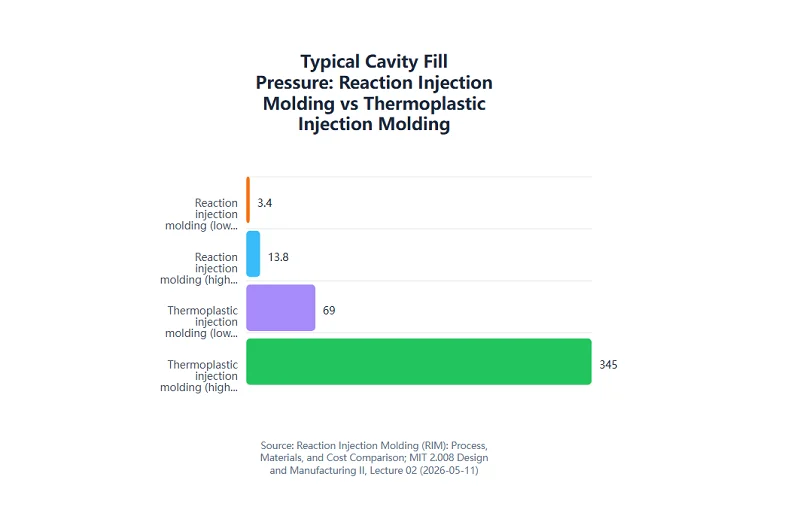
Turnarea prin injecție cu reacție este un proces de joasă presiune în care două fluxuri de lichide reactive - de obicei un izocianat „partea A” și un poliol sau rășină „partea B” - sunt dozate, amestecate prin impingement și injectate într-o matriță închisă unde polimerizează și se întăresc. Presiunile de umplere se situează în intervalul de aproximativ 50–200 psi (3.4–13.8 bar), iar componentele intră în cavitate ca lichide cu vâscozitate redusă, mai degrabă decât ca polimer topit.
Turnarea prin injecție termoplastică funcționează invers. Peletele solide sunt topite la temperatură înaltă și ambalate într-o matriță de oțel la presiuni de injecție, menționate în mod obișnuit între 5,000 și 20,000 psi. Deoarece forța de prindere este produsul dintre presiunea cavității și aria proiectată, această diferență de presiune este ceea ce face ca piesele mari de turnare prin injecție cu reacție să fie fezabile pe prese modeste și cu scule relativ ieftine.
Numele este o modalitate de a crea confuzie, așadar păstrați ambele jumătăți separate. „Reacția” se referă la chimie: piesa este creată prin polimerizare în interiorul matriței, nu prin răcirea unei topituri. „Injecția” se referă doar la livrare: amestecul lichid este forțat într-o cavitate închisă. Familia de procese a început cu turnarea prin injecție cu reacție a poliuretanului, dezvoltată la sfârșitul anilor 1960 și adoptată de industria auto în anii 1970 pentru fascicule și panouri de caroserie; de atunci s-a extins la variante cu poliuree, poliizocianurat, ranforsate (RRIM) și structurale (SRIM).
Chimia din centrul turnării prin injecție cu reacție
În turnarea prin injecție cu reacție, piesa este formată prin polimerizare, nu prin solidificare. O grupare izocianat reacționează cu o grupare hidroxil poliol pentru a forma o legătură uretanică; apa sau un agent de expandare pot genera gaz pentru a produce o spumă cu strat integral; agenții de extindere a lanțului de diamină împing sistemul către poliuree. Reacția este exotermă, iar timpul de gelificare, viteza de întărire și timpul de demulare sunt guvernate de pachetul de catalizator și de formulare, mai degrabă decât de răcirea matriței.
De aceea, fereastra de procesare nu seamănă deloc cu o fereastră termoplastică. În turnarea termoplastică, timpul de răcire domină, în general, ciclul, iar matrița acționează ca un radiator. În turnarea prin injecție cu reacție, matrița este menținută la o temperatură controlată (de obicei 40-80 °C), iar conductele de apă gestionează exotermul, dar ceasul este stabilit de cât de repede se gelifică formularea și își dezvoltă rezistența la starea inițială. Aceeași chimie de bază, reformulată cu diferite funcționalități de poliol, agenți de extindere a lanțului și agenți de expandare, se întinde pe elastomeri moi, spume semirigide cu strat integral și spume structurale rigide.
De ce presiunea scăzută schimbă ecuația sculelor
Presiunea cavității în turnarea prin injecție cu reacție tipică rămâne sub aproximativ 100 psi (7 bar). La acest nivel, sculele din aluminiu turnat, nichel electroformat, aliaje kirksite, epoxid, silicon și fibră de sticlă devin viabile acolo unde ar fi necesară o matriță de injecție din oțel călit pentru aceeași piesă mare. Selectarea materialului sculei devine apoi un schimb între numărul de piese care urmează să fie fabricate, dimensiuni și toleranțe, calitatea și textura suprafeței, durata de viață necesară a matriței, costul matriței și performanța piesei - iar economiile cresc odată cu dimensiunea matriței.
Compromisul este esențial în orice decizie privind turnarea prin injecție cu reacție. Sculele sunt mai ieftine, dar costul per piesă este mai mare: chimia lichidă cu două componente costă mai mult pe kilogram decât peletele obișnuite, ciclurile se desfășoară în câteva minute, în loc de secunde, iar majoritatea pieselor necesită tăiere, îndepărtarea bavurii și vopsire. Procesul este un arbitraj între sculele inițiale și prețul continuu al piesei, iar calculele aritmetice din secțiunea următoare arată cum să îl evaluezi.
Procesul de turnare prin injecție cu reacție, pas cu pas
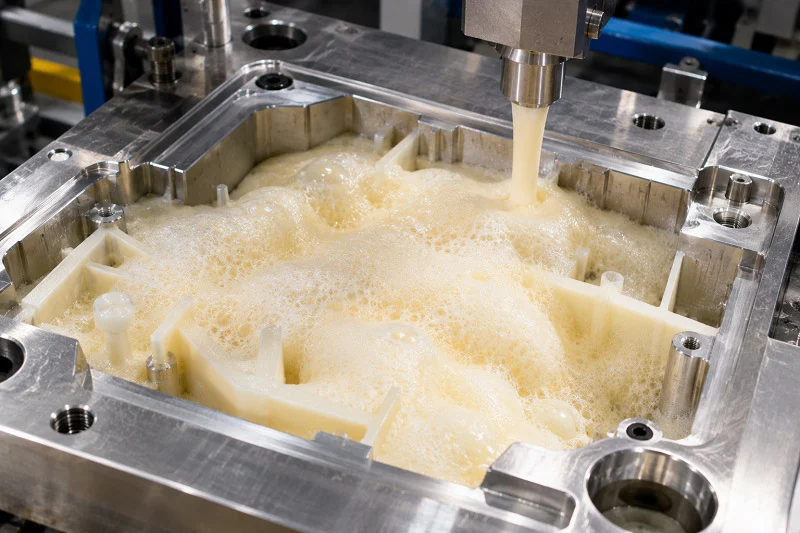
Secvența de la materia primă la piesa finită este cea în care se află de fapt riscul de timp, cost și calitate. Valorile tipice - timp de injecție de ordinul a 15-20 de secunde, piese întărite în aproximativ un minut, timpi de ciclu de obicei 4-6 minute și nicio post-întărire necesară pentru unele sisteme - sunt puncte de plecare, nu garanții. Acestea se modifică în funcție de dimensiunea piesei, grosimea peretelui și formulare, iar piesele mai mari tind spre un timp mai lung.
Măsurarea și condiționarea celor două componente
Rezervoarele de zi presurizate conțin izocianatul și poliolul, pompele de recirculare și agitatoarele menținând un amestec omogen, iar schimbătoarele de căldură mențin fiecare componentă la temperatura țintă. Controlul raportului este variabila critică: stoichiometria reacției izocianat-poliol determină densitatea reticulării și proprietățile finale, iar o injecție în afara raportului de injectare se întărește până la o duritate greșită, indiferent de ce face matrița. Temperatura contează din același motiv - modifică vâscozitatea, iar vâscozitatea modifică cât de bine se amestecă cele două fluxuri.
Materialele de umplutură precum sticla măcinată sau mineralele, adăugate pe partea cu poliol, necesită agitare continuă pentru a rămâne în suspensie. Umiditatea este un contaminant în întregime, deoarece izocianații reacționează cu apa pentru a forma legături de uree și dioxid de carbon gazos; această reacție este utilă atunci când este utilizată în mod deliberat pentru a produce spumă și nedorită atunci când introduce goluri sau deviații ale proprietăților.
Amestecare prin impact în capul de amestecare
Pompele de înaltă presiune propulsează ambele fluxuri la aproximativ 1,500–3,000 psi (100–200 bar) într-un cap de amestecare cu autocurățare, unde se ciocnesc frontal într-o cameră mică. Nu există un mixer mecanic; jeturile în sine efectuează amestecarea în milisecunde. Pentru sistemele cu reacție rapidă, acest lucru este esențial, deoarece amestecul trebuie să fie omogen înainte de începerea gelificării. Designul capului de amestecare, starea duzei și ciclurile de spălare dintre pulverizări sunt preocupări operaționale recurente, iar un cap de amestecare uzat sau prost curățat apare ca dungi și piese inconsistente.
Umplerea matriței: flux laminar, orientare și ventilație
Viteza materialului se transferă de la flux turbulent la flux laminar pe măsură ce trece prin poarta barajului, iar lichidul cu vâscozitate scăzută umple apoi cavitatea în flux laminar. Prin urmare, orientarea matriței și amplasarea orificiilor de ventilație determină dacă aerul este deplasat corect, mai degrabă decât prins. Regula standard este delimitarea în cel mai de jos punct al sculei, împreună cu cea mai scurtă lungime practică de curgere; orificiile de ventilație trebuie dimensionate pentru aerul pe care lichidul care intră îl împinge înaintea sa.
De aici provin și două reguli de proiectare ulterioare din ghid. Tranzițiile graduale ale pereților ajută la avansarea uniformă a frontului de curgere, iar o deformare adecvată contează deoarece piesa este trasă manual, iar poliuretanul prinde scula.
Vindecare, demulare și finisare
În interiorul matriței, reacția are loc prin exoterm, gelificare și până la punctul în care piesa are suficientă rezistență crudă pentru a fi demodată fără distorsiuni. Apoi, apare realitatea finisării: tăierea, îndepărtarea bavurii și vopsirea sunt costuri normale pentru turnarea prin injecție cu reacție. Suprafețele așa cum au fost turnate necesită, în general, vopsire, în loc să se obțină un finisaj de Clasa A direct din sculă, deși acoperirea în matriță - vopsea pulverizată pe suprafața matriței înainte de umplere - poate reduce munca de finisare post-turnare și produce o aderență excelentă a acoperirii.
Unele configurații de producție au comprimat demularea la 60–150 de secunde pentru piese mari din clasa A, utilizând aranjamente de carusel cu prese multiple și manipulare robotizată. Tratați acest lucru ca pe o configurație de producție avansată, nu ca pe o așteptare de bază; o celulă convențională de turnare prin injecție cu reacție ar trebui planificată în jurul ciclului de mai multe minute.
De ce să alegeți turnarea prin injecție cu reacție?
Argumentul pentru turnarea prin injecție cu reacție constă într-un set de avantaje distincte, fiecare cu un mecanism propriu și fiecare asociat cu un cost. Cântărirea lor corectă este ceea ce transformă procesul dintr-o broșură într-o decizie.
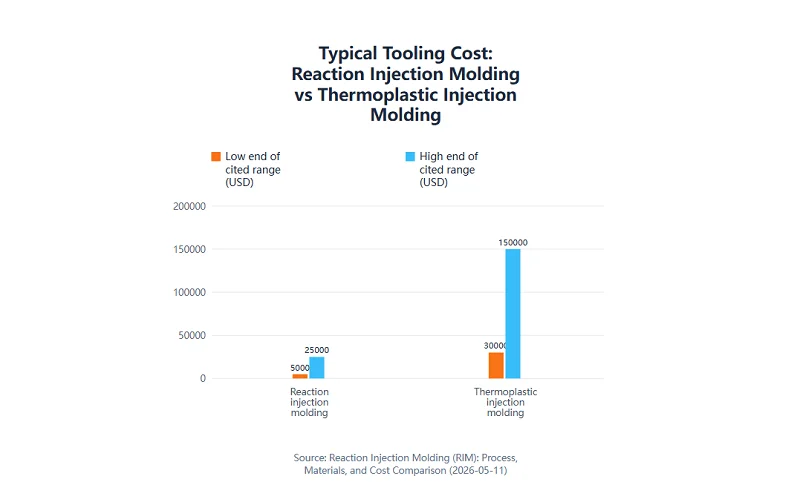
Intervale indicative de scule pentru turnarea prin injecție cu reacție versus turnarea prin injecție termoplastică, așa cum sunt citate în articol. Cifrele sunt estimări tipice ale practicienilor care depind de dimensiunea piesei, materialul sculei și complexitatea acesteia, nu cotații.
Avantajele: costuri reduse ale sculelor pentru piese mari; piese mari, ușoare, cu pereți subțiri, fezabile datorită vâscozității scăzute și forței de prindere reduse; libertate de proiectare pentru geometrii complexe; grosime variabilă a peretelui în cadrul unei singure piese; proprietăți bune de rezistență la impact, substanțe chimice și intemperii, în funcție de formulare; și capacitate de spumare cu peliculă integrală, unde o peliculă densă se formează peste un miez cu densitate redusă.
Limitările: cost mai mare al materialului per piesă, cicluri mai lungi, reciclabilitate limitată deoarece piesa este un termorezistent, o suprafață așa cum a fost turnată care, în general, necesită vopsire și un punct optim de volum care atinge un maxim mult sub turnarea prin injecție termoplastică. Formulați alegerea ca una economică - arbitraj al sculelor versus cost per piesă - și logica pragului de rentabilitate urmează: împărțiți diferența de cost al sculelor la diferența de cost per piesă pentru a găsi cantitatea pragului de rentabilitate, apoi comparați aceasta cu volumul programului pe durata de viață, nu cu volumul din primul an.
Costul sculelor și economia volumului turnării prin injecție cu reacție
Intervalele indicative citate în mod obișnuit plasează sculele de turnare prin injecție cu reacție la aproximativ 5,000-25,000 USD, față de 30,000-150,000 USD pentru turnarea prin injecție tradițională, o reducere adesea descrisă ca fiind cu 60-80% mai mică. Acestea sunt cifre indicative care depind de dimensiunea piesei, materialul sculei și complexitatea acesteia - o sculă mare din clasa A, cu capacitate de acoperire în matriță, nu se va situa la coada intervalului.
Fereastra de volum este descrisă în mod obișnuit ca fiind de aproximativ 100 până la 5,000 de piese pe an, unele surse extinzând limita superioară la aproximativ 10,000 de unități pe an înainte ca timpul ciclului să erodeze aspectele economice. Faceți calculele pentru propria piesă: dacă scula de turnare prin injecție cu reacție economisește 100,000 USD, iar prețul piesei este cu 2 USD mai mare, pragul de rentabilitate este de 50,000 de piese - ceea ce poate depăși întregul program. Dacă scula economisește 100,000 USD, iar prețul piesei este cu 0.50 USD mai mare, pragul de rentabilitate scade la 200,000 de piese, iar răspunsul depinde în întregime de volumul pe durata de viață. Formula este simplă; datele de intrare sunt specifice piesei dvs., deci și concluzia este.
Piese mari, forță de prindere redusă și libertate de design
Presiunea cavității sub aproximativ 100 psi înseamnă că forța de prindere rămâne modestă chiar și atunci când suprafața proiectată crește la câțiva metri pătrați, astfel încât nu sunt necesare prese mari, iar piesele pot avea o suprafață de câțiva metri pătrați. Fluiditatea componentelor cu vâscozitate redusă distribuie uniform materialul în interiorul matriței, care susține piese mari, cu pereți subțiri și detaliate.
Grosimea variabilă a peretelui este un factor de diferențiere real. Secțiuni transversale de la aproximativ 0.25 inch la 1.125 inch în cadrul aceleiași piese turnate sunt citate pentru turnarea prin injecție cu reacție - un interval care nu este valabil pentru turnarea prin injecție termoplastică, turnarea prin suflare sau compusul de turnare în tablă. Inserțiile pot fi, de asemenea, plasate în cavitate și încapsulate; deoarece presiunea de umplere este scăzută, inserțiile necesită mult mai puțin sprijin împotriva spălării decât în turnarea prin injecție, ceea ce reprezintă un avantaj real pentru ansamblurile mari lipite și pentru piesele care transportă senzori, cabluri sau cadre de armare.
Unde turnarea prin injecție cu reacție este alegerea greșită
Cazul negativ merită o clarificare egală. Turnarea prin injecție cu reacție este procesul greșit atunci când volumele depășesc aproximativ 10,000 de unități pe an, iar timpul ciclului domină modelul de cost; când proiectarea necesită materiale termoplastice inginerești, cum ar fi PEEK, PPS sau policarbonat; când este necesară o suprafață de clasa A fără vopsire; și când sunt necesare toleranțe mai stricte de aproximativ ±0.005 in. În aceste cazuri, turnarea prin injecție cu scule din oțel este calea corectă.
Între aproximativ 2,000 și 5,000 de unități, decizia necesită o modelare detaliată a costurilor, mai degrabă decât o regulă generală: sculele amortizate pe durata de viață a volumului, costul materialului per piesă, timpul de ciclu înmulțit cu viteza mașinii și operațiuni secundare, cum ar fi vopsirea pentru turnarea prin injecție cu reacție. Această zonă gri este locul unde ar trebui să decidă o foaie de calcul atentă, nu o preferință.
Selectarea materialelor pentru turnarea prin injecție cu reacție
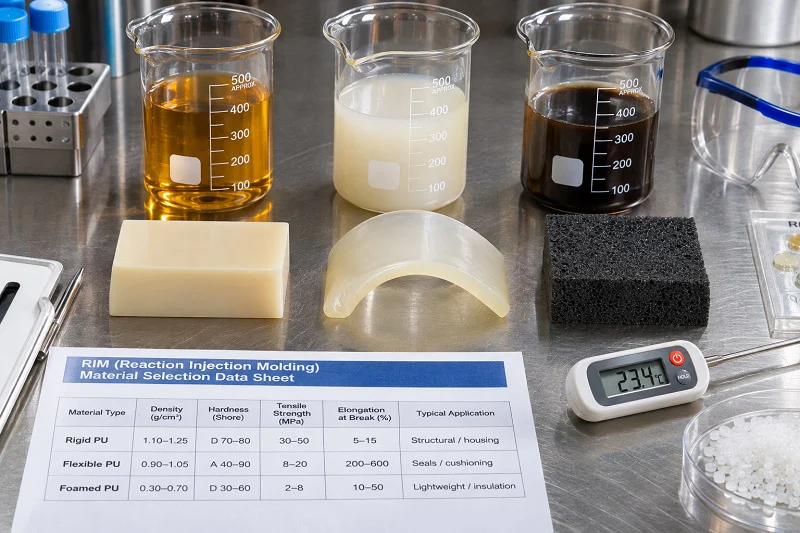
Selecția materialelor în turnarea prin injecție cu reacție începe cu o analiză a familiilor și apoi se restrânge printr-o secvență de întrebări inginerești. Materialul dominant este poliuretanul, disponibil într-o gamă extrem de largă de rigiditate, duritate și densitate - de la elastomer flexibil la spumă structurală rigidă. Poliureea oferă reactivitate rapidă și o insensibilitate relativă la umiditate. Hibrizii poliuretan-poliuree echilibrează viteza de întărire cu profilul proprietăților, iar sistemele de poliizocianurat oferă o anumită flexibilitate pentru stabilitatea termică și rezistența la inflamabilitate. Variantele ranforsate - RRIM, cu sticlă măcinată sau umpluturi minerale de obicei la 10-25% în greutate, și SRIM, cu un strat de sticlă pre-plasat în cavitate - cresc rigiditatea și rezistența termică. DCPD (polidiciclopentadienă) este un sistem distinct de turnare prin injecție cu reacție, cu propriul profil de proprietăți, capabil de piese mari în matrițe de joasă presiune, cu performanțe mecanice similare cu termoplasticele inginerești turnate prin injecție.
Criteriile de selecție sunt rigiditatea și modulul de elasticitate, impactul și alungirea, rezistența la căldură, rezistența chimică și UV, finisajul suprafeței și vopsibilitatea, spumă versus solid și nivelul de umplutură sau armare. Un principiu le guvernează pe toate: formularea - tipul de izocianat, catena de poliol, agentul de extindere a lanțului, catalizatorul și aditivii - determină proprietățile mai mult decât procesul. Izocianații aromatici se îngălbenesc la expunerea la lumină, în timp ce sistemele alifatice sunt stabile la lumină; această singură alegere poate decide dacă o piesă poate fi utilizată nevopsită în exterior.
Sisteme poliuretanice: de la elastomer flexibil la spumă structurală rigidă
Elastomerii moi, spumele semirigide cu strat integral și spumele structurale rigide provin din aceeași chimie de bază, diferențiate prin funcționalitatea poliolului, agenții de extindere a lanțului și agenții de expandare. Sistemele poliuretanice rigide au, în general, un modul de încovoiere și o duritate mai mari și oferă o bună rezistență termică, proprietăți electrice, rezistență chimică și izolație acustică; sistemele elastomerice sunt alese acolo unde contează rezistența la impact, tenacitatea și rezistența la abraziune, uzură și tăiere. Cele două categorii se suprapun la limită, astfel încât intervalele de modul de încovoiere nu reprezintă o linie de demarcație clară.
Sistemele de spumă structurală utilizează un agent de expandare care se activează pe măsură ce poliolul reacționează cu izocianatul, producând o peliculă cu densitate mai mare peste un miez microcelular cu densitate mai mică. Spumele poliuretanice variază de la doar 2 livre pe picior cub până la 55 de livre pe picior cub, iar modulul de încovoiere crește odată cu densitatea - o spumă structurală nearmată la 15 lb/ft³ este citată la aproximativ 30,000 psi. Această structură integrală a peliculei este un avantaj al turnării prin injecție cu reacție: rigiditate acolo unde piesa are nevoie de ea, greutate redusă acolo unde nu are nevoie și o suprafață care poate fi vopsită așa cum a fost turnată.
Sisteme poliuree și hibride
Reactivitatea rapidă a poliureei și insensibilitatea relativă la umiditate au făcut ca elastomerii pulverizați din poliuree bicomponentă să fie acoperiri utile pentru proiecte cu suprafețe mari, iar chimia acestor elemente se regăsește și în piesele elastomerice turnate. Deoarece reacția este rapidă, sistemele din poliuree pot scurta timpul de demulare, dar aceeași viteză restrânge fereastra de procesare și pune un accent pe performanța capului de amestecare și pe precizia raportului.
Sistemele hibride poliuretan-poliuree există tocmai pentru a echilibra aceste compromisuri, iar abordările bazate pe rețele polimerice interpenetrante au fost utilizate pentru a modifica viteza de reacție, exotermul maxim și vâscozitatea rășinii, alături de profilul proprietăților. Păstrați domeniul de aplicare al revendicărilor limitat: acestea sunt caracteristici dependente de formulare, nu clasificări universale, iar fișa tehnică specifică a sistemului este cea care prevalează.
Turnare prin injecție cu reacție armată: RRIM și SRIM
RRIM amestecă materiale de umplutură — sticlă măcinată, mică, wollastonită, talc, fibre minerale procesate — în fluxul de poliol înainte de injectare. SRIM plasează o pastă sau o preformă de sticlă în cavitate înainte de injectarea rășinii, astfel încât armarea este structurală, mai degrabă decât dispersată. Ceea ce cumpără armarea este un modul de încovoiere mai mare (citat în mod obișnuit la 2-4× poliuretan neumplut pentru RRIM), o stabilitate dimensională mai bună și o rezistență termică mai mare. Ceea ce costă este complexitatea procesării, iar pentru SRIM, manoperă suplimentară pentru plasarea pastei.
O a treia metodă, injecția cu fibre lungi, toacă și umezește fibrele de sticlă din interiorul capului de amestecare și pulverizează amestecul pe o matriță deschisă cu ajutorul unui robot înainte ca aceasta să se închidă. Aceasta combină materialele de turnare prin injecție cu reacție cu ceva mai apropiat de procesarea compușilor de turnare în tablă și merită să ne întrebăm când este necesar un conținut ridicat de sticlă și performanța structurală.
O listă practică de verificare a selecției materialelor
Parcurgeți întrebările în ordine. În primul rând, definiți cazul de încărcare mecanică și termică la care trebuie să reziste piesa, inclusiv temperaturile la care va fi expusă în timpul procesării, asamblării și utilizării finale. În al doilea rând, decideți între spumă solidă și spumă cu strat integral - spuma reduce densitatea și greutatea, dar modifică rigiditatea și comportamentul suprafeței. În al treilea rând, decideți între spumă nearmată și spumă armată și, dacă este armată, dacă umplutura dispersată (RRIM) sau un covoraș pre-așezat (SRIM) se potrivește geometriei și volumului. În al patrulea rând, verificați expunerea chimică - solvenți, degresanți, agenți de curățare, produse de uz casnic - și cerințele de UV și inflamabilitate. În al cincilea rând, confirmați vopsibilitatea și cerințele de suprafață, inclusiv dacă acoperirea în matriță este o opțiune. În al șaselea rând, confirmați că formula aleasă este disponibilă și procesabilă la fabrica dvs. de turnare, cu echipamentul și experiența necesare sistemului. Acesta este un raționament ingineresc obișnuit, nu o regulă bazată pe surse, dar omiterea unui pas este modul în care proiectele ajung la un material care îndeplinește cerințele fișei tehnice și nu ale aplicației.
Turnare prin injecție cu reacție vs. alte procese de fabricație
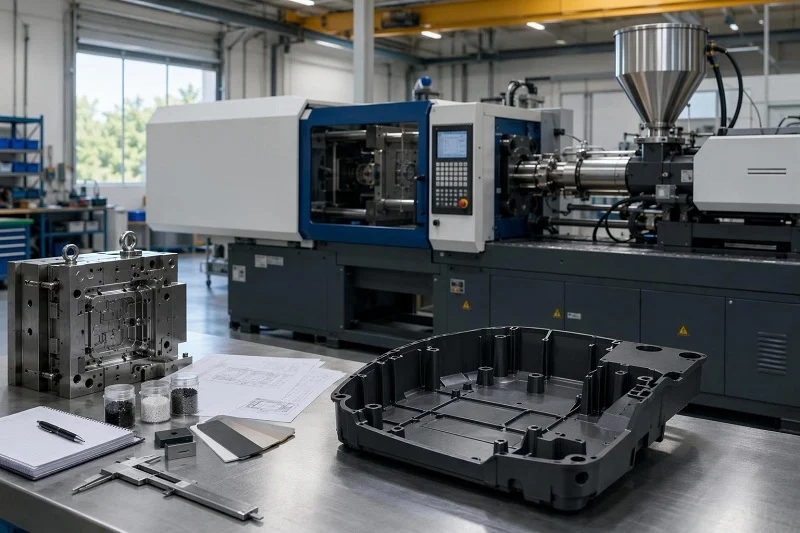
Comparațiile sunt utile doar atunci când sunt limitate la criteriile în care diferența este reală. Cadrul de lucru aici este costul sculelor, timpul de ciclu, dimensiunea piesei, fereastra de volum, finisajul suprafeței, opțiunile de materiale și reciclabilitatea. Tabelul de mai jos colectează cifre orientative; tratați-le ca valori tipice, mai degrabă decât ca specificații, deoarece intervalele se suprapun la limite și fiecare piesă modifică numerele.
| Criteriu | Turnare prin injecție cu reacție | Turnare prin injecție termoplastic |
| Presiunea de injectare | 50–200 psi | 5,000–20,000 psi |
| Costul tipic al sculelor | $ 5,000- $ 25,000 | $ 30,000- $ 150,000 |
| Durata ciclului | 2-10 minute | 10–60 secunde |
| Opțiuni materiale | PU, poliuree, DCPD, variante ranforsate | Peste 100 de termoplastice |
| Dimensiunea maximă a piesei | 6+ ft (2 m) fezabil | Limitat de tonajul presei |
| Punctul ideal de volum | ~50–5,000 de unități/an | ~1,000–1,000,000+ unități/an |
| Suprafață așa cum a fost turnată | În general, necesită vopsire | Clasa A realizabilă |
| Reciclabilitate | Termorezistent; nu poate fi regrăcinat | Reclăcinat și reutilizat |
Intervalele de presiune de umplere a cavității pentru turnarea prin injecție cu reacție și turnarea prin injecție termoplastică, convertite într-o unitate comună (bar). Intervalele diferă de aproximativ cinci ori la cea mai apropiată comparație și de aproximativ o sută de ori la cea mai largă, sau de aproximativ douăzeci până la douăzeci și cinci de ori între capetele corespondente ale fiecărui interval, ceea ce face posibile sculele cu costuri reduse și forța de prindere redusă în turnarea prin injecție cu reacție. Intervalele sunt ferestre de proces tipice, nu cerințe.
Turnare prin injecție cu reacție vs. turnare prin injecție termoplastică
Aceasta este comparația centrală. Turnarea prin injecție cu reacție se umple la 50–200 psi, sculele costă în mod obișnuit 5,000–25,000 USD, cicluri în 2–10 minute, modelează poliuretan, poliuree și DCPD, atinge piese de peste 2 m și este competitivă pentru aproximativ între 50 și 5,000 de unități pe an. Suprafețele turnate necesită în general vopsea, iar piesa este un termorezistent care nu poate fi rectificat. Turnarea prin injecție cu termoplastic se umple la 5,000–20,000 psi, sculele costă în mod obișnuit 30,000–150,000 USD, cicluri în 10–60 de secunde, oferă peste o sută de termoplastice, are dimensiuni limitate de tonajul presei și este competitivă de la aproximativ 1,000 până la peste 1,000,000 de unități pe an; Clasa A este realizabilă, iar deșeurile sunt rectificabile.
Decizia se bazează de obicei pe dimensiunea piesei și volumul acesteia împreună. Pentru piese mai mari de aproximativ 12 cm la volum redus , turnarea prin injecție cu reacție adesea nu are o alternativă termoplastică viabilă, deoarece o matriță de injecție de format mare poate necesita o presă de 1,000 de tone sau mai mult. La volum mare pe o piesă mică, avantajul timpului de ciclu al compușilor de turnare termoplastici și răspunsul se inversează.
Turnare prin injecție cu reacție vs. turnare structurală cu spumă
Ambele procese produc piese mari, rigide și ușoare, cu o structură de tip peliculă-miez, motiv pentru care se confundă. Turnarea structurală a spumei este un proces termoplastic: un gaz, cel mai frecvent azot, este dizolvat în topitură, se injectează o cantitate scurtă de gaz, iar gazul în expansiune completează umplerea. Turnarea prin injecție cu reacție creează structura de tip peliculă-miez prin reacția însăși la presiune scăzută, iar spuma structurală turnată prin injecție cu reacție este uneori numită turnare prin injecție cu reacție „rigidă”.
Istoricul descrie spumele de poliuretan cu strat integral turnat prin reacție ca devenind competitive cu spumele structurale termoplastice, iar această încadrare este încă valabilă: alegeți turnarea prin injecție cu reacție atunci când doriți structura strat-miez într-o mare parte cu scule ieftine și turnarea structurală cu spumă atunci când o rășină termoplastică și setul său de proprietăți sunt cerința.
Turnare prin injecție cu reacție vs. turnare prin compresie
Turnarea prin compresie a SMC sau BMC plasează o sarcină pre-măsurată într-o matriță încălzită deschisă și o comprimă sub o forță de strângere de 15-30 MPa. Aceasta produce piese puternice, rezistente la căldură și stabile electric și este mai ieftin de prelucrat decât turnarea prin injecție pentru piese mai mari decât o cutie de pantofi, dar necesită o sarcină pre-măsurată și prese de înaltă presiune. Avantajul turnării prin injecție cu reacție este presiunea mai mică și prelucrarea mai ieftină a sculelor pentru piesele mari; avantajul turnării prin compresie este performanța structurală armată cu fibre și economia ciclului la volume mai mari. Dacă piesa este un panou structural cu conținut ridicat de sticlă și volumul este substanțial, turnarea prin compresie merită o atenție serioasă; dacă piesa este mare, complexă din punct de vedere geometric și necesară în cantitate modestă, turnarea prin injecție cu reacție câștigă de obicei la prelucrare.
Turnare prin injecție cu reacție vs. turnare prin injecție și turnare prin suflare
Turnarea utilizează scule simple și ieftine, cicluri lente și este limitată la forme relativ simple și volume mai mici — se ia în considerare doar atunci când geometria este simplă, iar cantitatea este mică. Turnarea prin suflare produce piese termoplastice goale și aparține unei clase de geometrie complet diferite; nu înlocuiește o piesă turnată prin injecție cu reacție solidă. Ambele comparații se referă la excludere, mai degrabă decât la un tratament exhaustiv.
Turnare prin injecție cu reacție vs. metale și compozite armate cu fibre
Metalul ștanțat sau prelucrat mecanic aduce o densitate mai mare și un profil diferit de rigiditate-greutate, dar ecosisteme mature de scule și îmbinare, greu de întrecut pentru anumite console structurale. Comparația cu compozitele armate cu fibre este parțial internă: SRIM este în sine o variantă de turnare prin injecție cu reacție, așa că adevărata întrebare este dacă manopera de plasare a covorașului cumpără suficientă rigiditate structurală pentru a se justifica. Compusul de turnare în tablă și termoplasticul cu covoraș de sticlă oferă armătură laminată și, pentru GMT, cicluri scurte, dar ambele necesită echipamente de înaltă presiune. Presiunea mai scăzută a turnării prin injecție cu reacție reduce costurile presei și ale sculelor, iar capacitatea sa de a turna detalii, grile și bosaje în partea B a unei piese de Clasa A o menține competitivă în ceea ce privește complexitatea.
Instrucțiuni de proiectare și procesare pentru piesele de turnare prin injecție cu reacție
Regulile generale de mai jos determină dacă un design se mulează bine. Acestea sunt recomandări justificate, nu cerințe absolute și ar trebui confirmate cu turnătorul și cu formula specifică.
| Caracteristică | Recomandat | Limita | De ce |
| Grosimea de perete | 0.125-0.250 in (3-6 mm) | 0.100-0.500 in (2.5-12 mm) | Cura bazată pe substanțe chimice tolerează secțiuni groase |
| Tranziție de perete | Reducere treptată a treptelor | Pas brusc 3:1 | Masele grele izolate se încălzesc în timpul exotermei |
| Proiect - Draft | 2–3° pe fiecare parte | Pentru suprafețe de până la | Poliuretanul prinde unealta; piesele sunt trase manual |
| Raza interioara | 0.125 in (3 mm) sau mai mult | - | Colțuri structurale și netezime a frontului de curgere |
| Baza coastei | 0.6–0.75 × perete | - | Umplutura cu vâscozitate redusă facilitează montarea coastelor; pielea se scufundă în continuare |
| Presiunea cavitatii | Sub aproximativ 100 psi (7 bar) | - | Setează forța de prindere redusă și sculele ieftine |
| Zona parțială | Până la câțiva metri pătrați | - | Forța de prindere se modifică ușor în funcție de aria proiectată |
Grosimea peretelui, tranzițiile și designul nervurilor
Exotermul este motivul din spatele regulilor pereților. Secțiunile groase generează mai multă căldură, iar o masă grea izolată, înconjurată de pereți subțiri, nu o poate elibera în materialul din jur, așa că se încălzește, se întărește diferit și se poate scufunda sau deforma. Tranzițiile graduale distribuie acea căldură și mențin frontul de curgere în avans uniform. Întărirea determinată de substanțe chimice este cea care tolerează secțiunile groase în primul rând - 0.100–0.500 in este un interval practic, iar secțiuni de până la 12 inch sunt posibile în unele sisteme DCPD - dar toleranța nu înseamnă indiferență.
Nervurile se umplu ușor deoarece lichidul este foarte fluid, ceea ce reprezintă un avantaj față de turnarea termoplastică. Urmele de scufundare rămân un risc de efect pelicular, așa că o bază a nervurilor de 0.6–0.75 × peretele nominal gestionează compromisul dintre rigiditate și calitatea suprafeței. Acolo unde este necesară o rezistență suplimentară, adăugarea de nervuri este, în general, mai bună decât creșterea dramatică a grosimii peretelui.
Tiraj, raze și ejecție
Înclinarea contează mai mult aici decât în turnarea termoplastică, deoarece piesele sunt trase manual, iar poliuretanul prinde scula. Se recomandă două până la trei grade pe parte, iar 1° este un minim practic; nervurile și cavitățile mai adânci necesită o înclinare mai mare, așa că menținerea lor cât mai superficială posibil reduce cerința. Razele interne de 3 mm sau mai mult servesc atât colțurilor structurale, cât și netezimei frontului de curgere, iar o regulă comună stabilește raza exterioară la aproximativ 1.5 ori peretele nominal, iar raza interioară la aproximativ 0.5 ori peretele nominal. Rupeți marginile ascuțite vopsite cu o rază mică, deoarece acoperirea uniformă a vopselei peste un colț exterior ascuțit este dificil de realizat.
Temperatura matriței, timpul ciclului și ventilația
Temperatura matriței este de obicei între 40 și 80 °C, timpul de injecție este de aproximativ 15-20 de secunde, întărirea este de aproximativ un minut, iar durata ciclului este de obicei de 4-6 minute. Ventilația trebuie dimensionată în funcție de aerul dislocat în timpul umplerii laminare; o ventilație inadecvată se manifestă prin jet scurt de aer, urme de arsură și suprafețe inconsistente. Piesele mai mari tind spre capătul mai lung al intervalului ciclului, iar secțiunile groase de spumă structurală pot necesita 8-10 minute pentru o rezistență suficientă la stare crudă înainte de îndepărtarea în siguranță. Unele sisteme nu necesită post-întărire; altele necesită post-întărire la temperaturi ambientale de peste 24-48 de ore pentru a atinge proprietățile mecanice specificate complete, așadar confirmați cerința înainte de a planifica operațiunile ulterioare.
Alegeți NOBLE pentru a vă susține procesul de turnare prin injecție cu reacție Proiect

NOBLE este un producător contractual cu sediul în China, cu o capacitate puternică de servicii și o capacitate profesională de procesare, care ajută clienții să finalizeze eficient prototiparea și producția de masă. Suntem certificați ISO 9001:2015 și ISO 13485:2016 și oferim o gamă completă de servicii, de la proiectare la asamblare - nu doar producție.
Pentru un proiect de turnare prin injecție cu reacție, acest domeniu de aplicare contează la predare. Suportul pentru proiectare și prototipare sunt pe primul loc, astfel încât geometria, tranzițiile pereților, deformarea și alegerea materialului sunt stabilite înainte de tăierea sculelor. Urmează coordonarea sculelor, apoi producția, inspecția și asamblarea - toate sub un singur acoperiș. Beneficiul practic este un singur partener pe parcursul tranziției de la prototip la producție, ceea ce reduce riscul de predare și scurtează calea de la intenția de proiectare la piesele calificate.
Dacă evaluați turnarea prin injecție cu reacție pentru o carcasă mare, un panou structural sau un ansamblu care necesită inserții și finisaje, trimiteți-ne desenul și volumul estimat. Vă vom ajuta să rezolvați întrebările legate de proces și materiale din acest ghid, în funcție de piesa specifică a dumneavoastră.
Întrebări frecvente despre turnarea prin injecție cu reacție
Care este diferența dintre turnarea prin injecție cu reacție și turnarea prin injecție obișnuită?
Turnarea prin injecție termoplastică obișnuită topește pelete solide și le forțează într-o matriță de oțel la o presiune de 5,000–20,000 psi. Turnarea prin injecție cu reacție dozează două lichide reactive, le amestecă prin impact și le injectează la aproximativ 50–200 psi într-o matriță închisă unde polimerizează. Piesa este creată prin chimie, mai degrabă decât prin răcirea unei topituri. Consultați prima secțiune pentru contrastul complet.
Ce materiale pot fi utilizate în turnarea prin injecție cu reacție?
Poliuretanul predomină, cuprinzând elastomeri flexibili, spume cu strat integral și spume structurale rigide. Se utilizează, de asemenea, poliuree, hibrizi poliuretan-poliuree, poliizocianurat și DCPD, împreună cu variante ranforsate - RRIM cu sticlă frezată sau materiale de umplutură minerale și SRIM cu un strat de sticlă pre-plasat. Secțiunea despre materiale acoperă criteriile de selecție.
Care este durata ciclului tipic?
De obicei, 4-6 minute, cu o gamă mai largă de 2-10 minute, în funcție de grosimea peretelui, formulă, temperatura matriței și complexitatea piesei. Piesele cu pereți subțiri cu formulări de poliuree cu reacție rapidă pot fi demulate în 2-3 minute; secțiunile groase de spumă structurală pot necesita 8-10 minute. Configurațiile avansate de carusel au comprimat demularea la 60-150 de secunde pentru piesele mari din clasa A.
Ce volume fac ca turnarea prin injecție cu reacție să fie economică?
Descrisă în mod obișnuit ca fiind competitivă între aproximativ 100 și 5,000 de piese pe an, unele surse extinzând limita superioară la aproximativ 10,000 de unități pe an. Metoda fiabilă este de a împărți diferența de cost a sculelor la diferența de cost per piesă pentru a găsi cantitatea la care se ajunge la pragul de rentabilitate, apoi de a o compara cu volumul programului pe durata de viață. Între aproximativ 2,000 și 5,000 de unități, este necesară o modelare detaliată a costurilor.
Poate turnarea prin injecție cu reacție să producă suprafețe de clasa A?
Suprafețele așa cum au fost turnate necesită, în general, vopsire, în loc să se obțină un finisaj de Clasa A direct din sculă. Acoperirea în matriță - vopsea pulverizată pe suprafața matriței înainte de umplere - oferă o aderență excelentă și poate reduce finisarea post-turnare, iar texturile sunt reproduse fidel de pe sculă. Planificați vopsirea ca linie de cost, cu excepția cazului în care este specificată acoperirea în matriță.
Ce grosimi de pereți sunt practice?
Se recomandă 3–6 mm, cu limite practice de 2.5–12 mm. Întărirea chimică tolerează secțiuni groase, fiind menționate secțiuni transversale de la aproximativ 0.25 in la 1.125 in în cadrul aceleiași piese. Evitați tranzițiile bruște, deoarece masele grele izolate se încălzesc în timpul exotermei.
Care este diferența dintre RRIM și SRIM?
RRIM amestecă materiale de umplutură precum sticla măcinată sau mineralele în fluxul de poliol înainte de injectare, dispersând armătura în întreaga piesă. SRIM plasează o pastă sau o preformă de sticlă în cavitate înainte de injectarea rășinii, creând un compozit structural. RRIM este mai simplu de procesat; SRIM oferă performanțe structurale mai mari la costul manoperei de plasare a pastei.
Este turnarea prin injecție prin reacție reciclabilă?
Piesa este termorezistentă, deci nu poate fi topită și reascuțită ca deșeurile termoplastice. Materialele de scurgere, debitele și piesele respinse ajung la groapa de gunoi sau necesită reciclare chimică specializată. Dacă un mandat de sustenabilitate impune o reascuțire în circuit închis, turnarea prin injecție termoplastică este cea mai potrivită opțiune.
Cât de stricte pot fi toleranțele?
Toleranțele tipice sunt de aproximativ ±0.010–0.030 in (0.25–0.75 mm), cu aproximativ ±0.020 in (±0.5 mm) pentru elementele sub 12 in și aproximativ ±0.1–0.2% din dimensiune pentru panourile mari. Dilatarea termică a poliuretanului este mare, așadar specificați temperatura de inspecție. Dacă proiectul necesită ±0.005 in sau mai mult, turnarea prin injecție termoplastică cu scule din oțel este procesul adecvat.







