
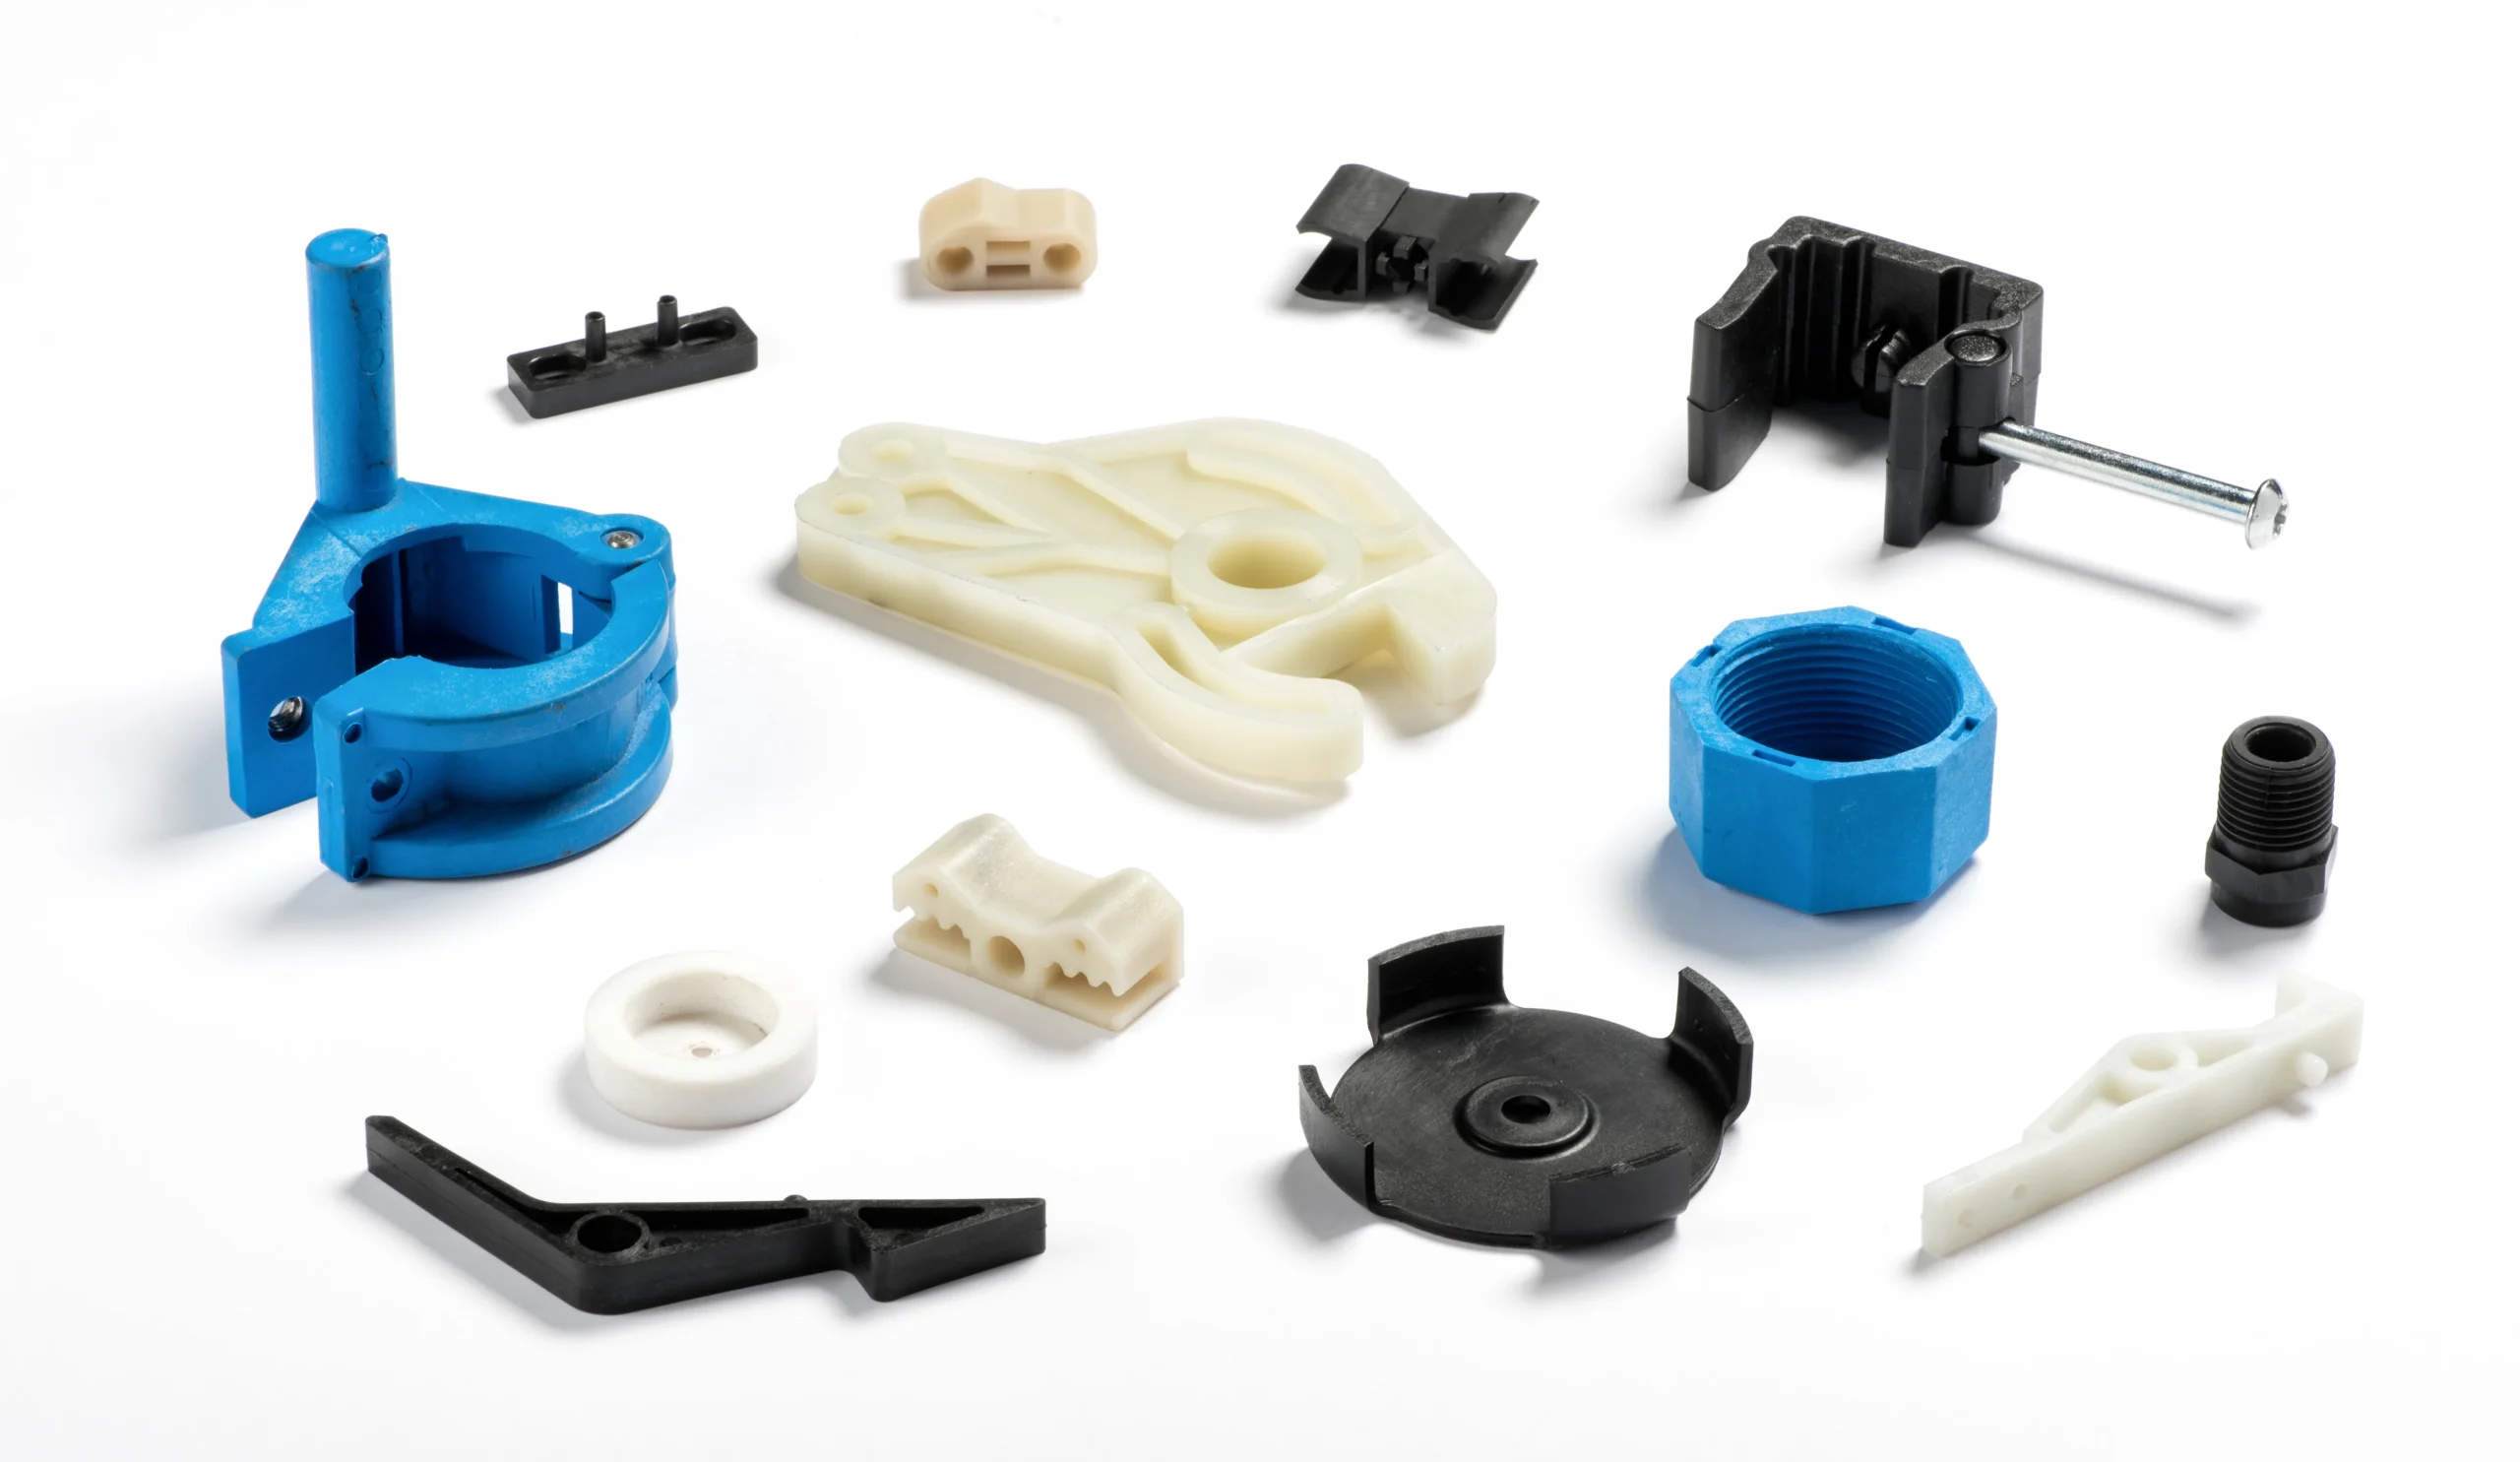
Turnarea prin injecție a siliconului nu este același lucru cu turnarea prin injecție a plasticului. Plasticul se topește și curge. Siliconul este un lichid care a fost solidificat chimic. Mașina amestecă și încălzește direct piesele din silicon, apoi acestea se solidifică. Nu este nevoie să topiți materii prime sau să treceți printr-un ciclu de răcire.
Această lucrare analizează etapele procesului, avantajele de performanță și industriile în care componentele cheie depind de turnarea cauciucului siliconic. Veți afla de ce regulile siliconului sunt diferite de cele ale plasticului și cum să aplicați aceste cunoștințe în atelierele din fabrici.
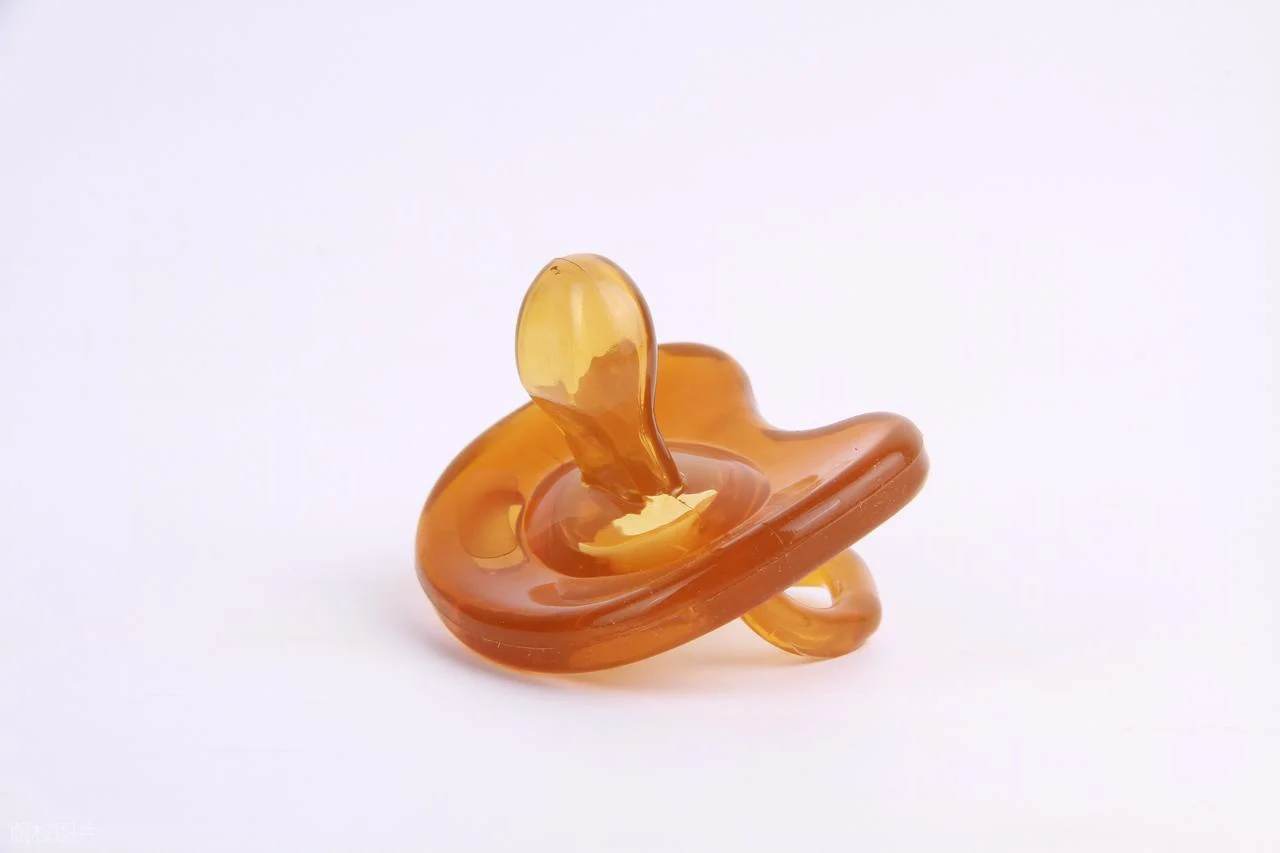
Ce sunt piesele din silicon turnate prin injecție?
Operatorul amestecă două lichide. Mașina le împinge în matrița fierbinte. Apoi, piesele din matriță pot fi solidificate și împinse afară. Aceasta este, într-o singură frază, turnarea prin injecție a siliconului.
Există două familii de materiale. LSR este cauciuc siliconic lichid. Acest tip de silicagel se întărește rapid. Prezintă o domină în turnarea cauciucului siliconic de volum mare. HCR este un cauciuc de înaltă calitate. Textura sa este mai stabilă decât LSR și arată ca aluatul. Necesită turnare prin compresie, nu turnare prin injecție. Majoritatea pieselor din silicon turnate prin injecție utilizează LSR deoarece procesul în sine se va derula automat.
Caracteristicile turnării prin injecție a siliconului se vor reflecta în diverse aplicații: flexibilitate, dar rezistență la rupere, stabilitate termică între -50 °C și 200 °C, inerție chimică, fără miros, piesele își vor reveni după comprimare, iar aerul și lichidul pot fi etanșate în mod fiabil.
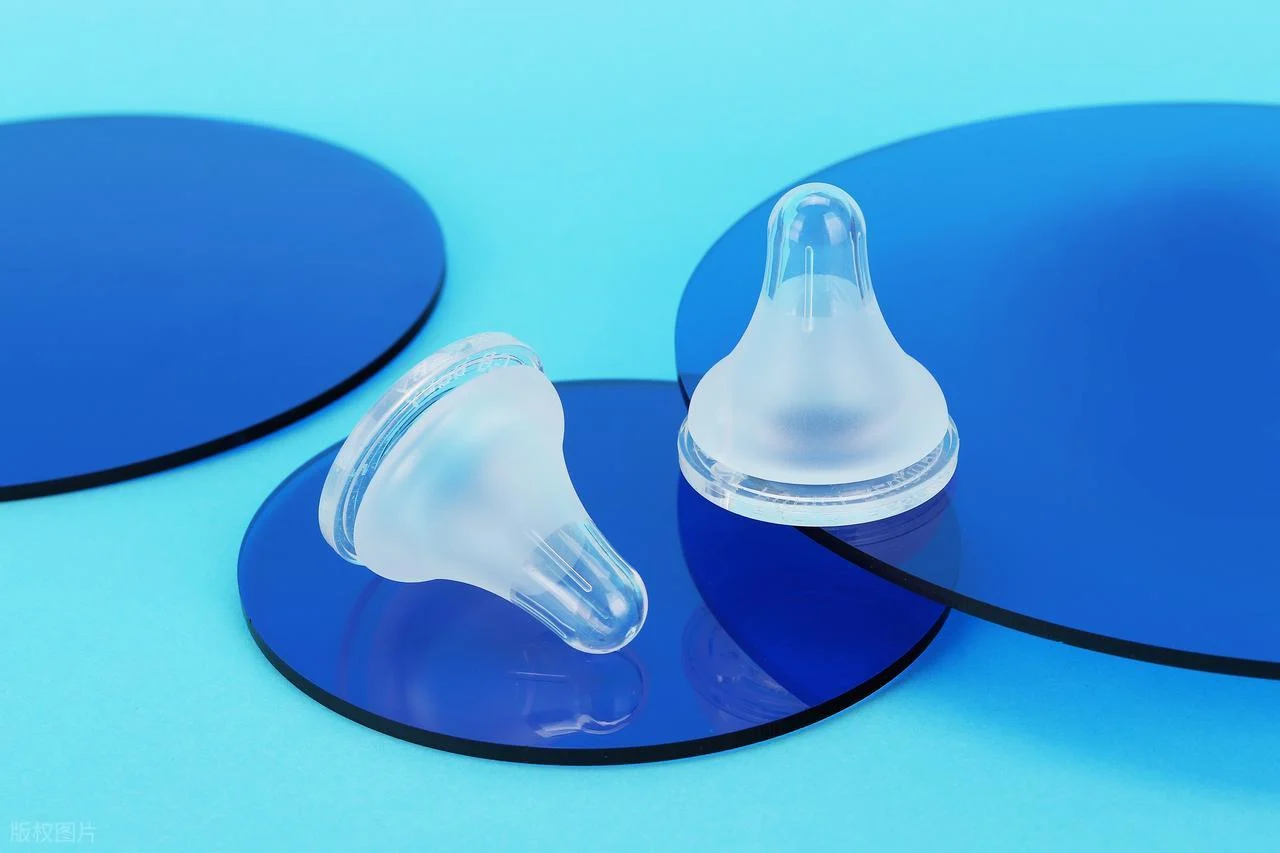
Exemple cotidiene înconjoară consumatorul. Cum ar fi tetinele pentru biberoane, garniturile pentru măști medicale, butoanele de pe cântarele de bucătărie, garniturile pentru espressoare și inelele O pentru filtrele de apă. Toate sunt piese din silicon turnat prin injecție, produse la scară largă. Utilizatorul nu se gândește niciodată la metoda de fabricație. Acesta este un design bun.
Procesul de turnare prin injecție pentru piese din silicon
Fabricarea pieselor din silicon turnate prin injecție urmează un ritm diferit față de cea a plasticului. Pașii sunt aceiași pe hârtie. Detaliile sunt complet diferite. Să parcurgem fiecare fază.
Faza 1: Fabricarea matriței
O matriță LSR nu este o matriță din plastic. Matrițele LSR au nevoie de o etanșare perfectă. Materialul este subțire, ceea ce îl face predispus la scurgeri.
Ventilația este provocarea. Prea puțină ventilație și aerul rămâne blocat. Prea multă ventilație și siliconul se scurge. Găsirea echilibrului este abilitatea inginerului de matrițe.
Prelucrarea CNC taie formele cavității. EDM - Prelucrarea prin descărcare electrică - creează detalii fine și colțuri ascuțite pe care frezele nu le pot atinge. Ambele metode sunt necesare.
Sistemele cu canale reci sunt standard. Materialul rămâne rece pe măsură ce se deplasează de la unitatea de injecție la intrarea în cavitate. Apoi, ajunge în matrița fierbinte și se întărește.
Faza 2: Pregătirea și dozarea materialelor
LSR este disponibil în două recipiente. Partea A conține polimerul de bază și catalizatorul de platină. Partea B conține agentul de reticulare și agentul de umplutură. Mașina pompează ambele. Un mixer static le amestecă într-un raport precis de 1:1. Nu pătrunde aer. Nu se produce contaminare.
Unitatea de injecție va fi rece, în loc să fie la temperatura camerei. Dacă materialul se încălzește, va începe să se întărească mai devreme.
Pigmenții sau aditivii sunt adăugați în etapa de amestecare. Dispozitivul de injecție va ajusta culoarea, lubrifierea și proprietățile antimicrobiene conform standardelor prestabilite.
Faza 3: Injecția în matriță
Termoplastele sunt injectate la presiune ridicată - mii de PSI. Turnarea cauciucului siliconic utilizează o presiune scăzută (câteva sute de PSI sunt suficiente). Materialul curge ușor. Matrița nu necesită o forță de strângere masivă.
Sistemul cu canal rece ghidează LSR-ul amestecat către cavitățile încălzite. La poartă, temperatura crește brusc. Întărirea începe imediat.
Un orificiu de vid extrage aerul din cavitate înainte de injecție. Lipsa bulelor de aer înseamnă lipsa golurilor. Lipsa golurilor înseamnă proprietăți mecanice constante. Această etapă separă piesele de calitate de resturi.
Faza 4: Întărire (Vulcanizare)
Căldura activează reacția. Temperatura matriței variază între 150°C și 200°C (300°F și 425°F). Catalizatorul de platină declanșează reticularea. Lanțurile de silicon se leagă între ele. Lichidul se transformă într-un elastomer solid.
Timpii de ciclu sunt scurți. Zece secunde pentru o piesă cu pereți subțiri. Nouăzeci de secunde pentru o formă groasă și complexă. Majoritatea pieselor din silicon turnate prin injecție se întăresc în mai puțin de un minut.
Faza 5: Demulare și finisare
Ejectarea este delicată. Știfturile ar perfora materialul moale. Jeturile de aer ridică piesa din cavitate. Plăcile ejectoare împing uniform din spate. Fără urme. Fără deteriorări.
Unele piese merg direct la ambalare. Altele necesită post-întărire. Un cuptor funcționează la 150°C până la 200°C timp de două până la patru ore. Căldura completează reacția de reticulare. Proprietățile mecanice se stabilizează. Deformarea prin compresie se îmbunătățește.
Automatizarea este un proces comun. Roboții extrag piesele din matriță, apoi le așează pe rafturi de răcire. Turnarea prin injecție a siliconului funcționează la capacitate maximă în multe fabrici. Materialul se comportă constant. Mașina repetă același ciclu. Oamenii trebuie doar să monitorizeze și să reumple.
Beneficii cheie ale utilizării turnării prin injecție pentru piesele din silicon
Turnarea prin injecție a siliconului nu este cel mai ieftin proces. Nu este cel mai rapid de configurat. Dar beneficiile justifică costul pentru aplicațiile potrivite.
Geometrii complexe și de înaltă precizie
Toleranțe de până la ±0.01 mm sunt standard. Nu sunt speciale. Nu sunt dificile. Pereții subțiri, degajările funcționale și caracteristicile complexe ale suprafeței ies din matriță gata de utilizare.
Risipă minimă și fără ardere artificială
Sistemul de matriță închisă conține materialul. Se scurge puțin exces. Ce înseamnă „scurgere”? Se rupe ușor. Majoritatea pieselor din silicon turnate prin injecție nu necesită decupare post-procesare. Sistemul de ghidare rămâne lichid. Se reutilizează la următoarea încercare. Deșeurile sunt aproape zero.
Timp de ciclu rapid
Cincisprezece până la șaizeci de secunde per fotografie. Aceasta include injecția, întărirea și demularea. Piesele groase necesită mai mult timp. Piesele subțiri zboară. Pentru producția de volum mare, această viteză schimbă complet aspectele economice.
Proces complet automatizat
Mașina dozează și amestecă cele două componente într-o buclă închisă. Raportul rămâne exact. Riscul de contaminare scade deoarece niciun operator nu manipulează materialul deschis. Costul forței de muncă per piesă este foarte scăzut. O singură persoană operează mai multe mașini.
Proprietăți excelente ale materialelor
Interval de temperatură de la -50°C la +230°C. Autoclavabil. Biocompatibil conform ISO 10993 pentru contact medical. Rezistă la substanțe chimice, radiații UV și ozon. Rezistența la compresie rămâne scăzută. Piesa își revine după ani de comprimare.
Contracție minimă
Piesele post-întărite se contractă cu mai puțin de 0.5%. Aceasta este stabilă. Aceasta este previzibilă. Proiectanții se pot baza pe dimensiunile finale fără a face presupuneri.
Compatibil cu camere sterile
Turnarea prin injecție a siliconului funcționează în camere sterile ISO Clasa 7 sau Clasa 8. Fără particule. Fără contaminare. Implanturile medicale, componentele de administrare a medicamentelor și sigiliile farmaceutice ies gata de sterilizare.
Capacitate de supraturnare
Mașina poate injecta LSR direct pe inserții din plastic sau metal. Siliconul se leagă chimic în timpul întăririi. Fără adezivi. Fără grunduri. Un mâner rigid cu o prindere moale iese dintr-o singură bucată. Un conector medical cu o etanșare din silicon peste un știft metalic iese complet asamblat. Acesta este avantajul supraturnării.
Industrii care utilizează piese din silicon turnate prin injecție
Piesele din silicon turnate prin injecție apar peste tot. Proprietățile materialului se potrivesc anumitor sarcini mai bine decât orice alternativă. Iată unde ajung.
Medicină și asistență medicală
Măștile respiratorii necesită o etanșare facială moale. Cateterele necesită suprafețe netede și biocompatibile. Etanșările seringilor nu trebuie să prezinte scurgeri sau să elimine particule. Componentele dispozitivelor implantabile necesită puritate absolută și stabilitate pe termen lung. Mânerele instrumentelor chirurgicale adaugă confort fără a reține bacteriile. Tetinele și suzetele pentru biberoane sunt din silicon, deoarece nu au gust și nu prezintă riscuri legate de alergeni.
Autovehicule și vehicule electrice
Garniturile și garniturile motorului funcționează în ulei fierbinte. Inelele O etanșează fluidele și gazele. Garniturile conectorilor EV de înaltă tensiune protejează contactele electrice de umiditate. Amortizoarele de vibrații se montează între suporturile metalice. Garniturile pachetelor de baterii împiedică pătrunderea apei și a prafului în pachetele de baterii litiu-ion. Sub capotă, siliconul durează mai mult decât cauciucul.
Electronică și bunuri de larg consum
Garniturile impermeabile pentru ceasuri inteligente și smartphone-uri împiedică accesul umezelii la electronicele scumpe. Tastaturile și butoanele au nevoie de o senzație moale și plăcută la atingere. Mânerele moi la atingere fac ca uneltele și aparatele să fie confortabile de ținut în mână. Husele de protecție și accesoriile pentru gestionarea cablurilor folosesc silicon pentru flexibilitate și durabilitate. Piesa trebuie să reziste la căzături. Nu trebuie să se crape sau să se rupă.
Produse alimentare și pentru bebeluși
Covorașele de copt și spatulele sunt supuse la căldură intensă. Tăvițele pentru cuburi de gheață se flexează fără a se rupe. Garniturile recipientelor alimentare creează închideri etanșe. Tetinele pentru biberoane și jucăriile pentru dentiție intră în gură. Conformitatea cu FDA este obligatorie. Fără aditivi toxici. Fără BPA. Fără ftalați. Turnarea din cauciuc siliconic respectă aceste reguli.
Industrial și aerospațial
Sistemele industriale de etanșare gestionează substanțele chimice și presiunea. Membranele controlează curgerea fluidelor. Etanșările aerospațiale sunt expuse la combustibil pentru avioane și radiații UV la altitudine - clasele de fluorosiliconă rezolvă această problemă specifică. Etanșările pentru construcții se află între panourile clădirilor. Componentele de control al fluidelor gestionează apa, aerul și mediile agresive. Firul comun este durabilitatea. Aceste piese se defectează lent.
Turnare prin injecție de silicon vs. alte metode de fabricație
Nu fiecare piesă din silicon necesită turnare prin injecție de silicon. Există și alte metode. Fiecare are locul ei. Tabelul de mai jos prezintă compromisurile.
| Factor | Turnare prin injecție LSR | Turnare prin compresie | Turnare prin transfer |
| Durata ciclului | 15–60 secunde | 2-5 minute | 1-3 minute |
| Automatizare | Complet automat | Manuală sau semi-automată | Semiautomat |
| Deșeuri | Foarte scăzut (cursor rece) | Ridicat (bliț, depășire) | Moderat |
| Complexitatea părții | Înaltă (degajări, pereți subțiri) | Scăzut până la moderat | Moderat |
| Toleranțe | ±0.01 mm realizabil | ±0.1 mm tipic | ±0.05 mm tipic |
| Cost al sculelor | Înalt | Scăzut până la moderat | Moderat |
| Adecvarea volumului | Volum mare (10–milioane) | Volum scăzut spre mediu | Volum scăzut spre mediu |
Turnare prin injecție LSR Raport Turnare prin compresie
Turnarea prin compresie este o metodă de modă veche. Un bloc preformat de cauciuc siliconic solid - HCR - intră într-o matriță deschisă. Matrița se închide. Căldura și presiunea forțează materialul să umple cavitatea. Operatorul elimină manual bavura.
Turnarea prin compresie a cauciucului siliconic este ieftină pentru volume mici. Costurile sculelor sunt scăzute. Formele simple funcționează bine. Dar timpii de ciclu sunt lungi. Deșeurile sunt mari. Automatizarea este dificilă. Pentru geometrii complexe sau volume mari, turnarea prin injecție a siliconului este de fiecare dată câștigătoare. Piesa iese curată. Sistemul de ghidare nu risipește nimic.
Turnare prin injecție LSR vs. turnare prin transfer
Turnarea prin transfer este o metodă hibridă. Materialul se află într-un recipient deasupra cavității. Un piston îl împinge printr-un canal de găurire și în matriță. Se întărește. Operatorul îndepărtează piesa și resturile rămase.
Avantajul? Turnarea prin transfer gestionează inserțiile mai bine decât prin compresie. Materialul curge în cavitate sub presiune, nu doar prin comprimare. Dezavantajul? Rămân deșeuri. Mașina de presat și deșeurile sunt materiale întărite care nu pot fi reutilizate. Timpii de ciclu sunt mai lungi decât cei ai injecției. Automatizarea este limitată. Pentru volume medii cu inserții, turnarea prin transfer are sens. Pentru volume mari, nu.
Turnare prin injecție LSR vs. Imprimare 3D Silicon
Imprimarea 3D cu silicon există acum. Tehnologia este reală. Dar este lentă. O singură piesă durează ore întregi. Finisajul suprafeței este rugos. Proprietățile mecanice sunt inferioare celor ale pieselor turnate.
Când să alegi imprimarea 3D? Prototipuri. Piese unice. Designuri care se schimbă în fiecare săptămână. Când să alegi turnarea prin injecție de silicon? Producție. Orice volum peste câteva sute de bucăți. Orice piesă care necesită toleranțe strânse sau o suprafață netedă. Orice aplicație în care piesa trebuie să funcționeze fiabil ani de zile.
Considerații de proiectare pentru piesele din silicon turnate prin injecție
Proiectarea pentru turnarea prin injecție a siliconului nu este același lucru cu proiectarea pentru plastic. Regulile se suprapun. Dar diferențele contează.
Grosimea minima a peretelui
Pereții subțiri sunt în regulă. Siliconul curge ușor. Un minim de 0.5 mm este suficient pentru piese mici. Piesele mari necesită mai mult - 1.0 mm până la 1.5 mm. Dacă se folosește o grosime mai mică de 0.4 mm, materialul s-ar putea să nu umple cavitatea înainte de începerea întăririi. Riscul este reprezentat de scurtcircuitarea. Piese incomplete.
Unghiuri de deformare pentru demulare
Siliconul este flexibil. Se întinde. Asta ajută. Dar unghiurile de deformare contează în continuare. De obicei, unu până la două grade sunt suficiente. Pentru cavități adânci sau suprafețe texturate, adăugați mai mult. Trei grade. Poate cinci. Piesa trebuie să se desprindă fără a se rupe. Proiectantul matriței vă va mulțumi.
Evitarea colțurilor ascuțite
Colțurile interioare ascuțite concentrează tensiunea. Piesa se rupe acolo. Se rupe în timpul demulării. Se rupe în timpul utilizării. Adăugați o rază. Minim 0.3 mm. 0.5 mm este mai bine. Producătorul de matrițe poate oricum tăia o rază mai ușor decât un colț ascuțit.
Integrarea subcoturilor
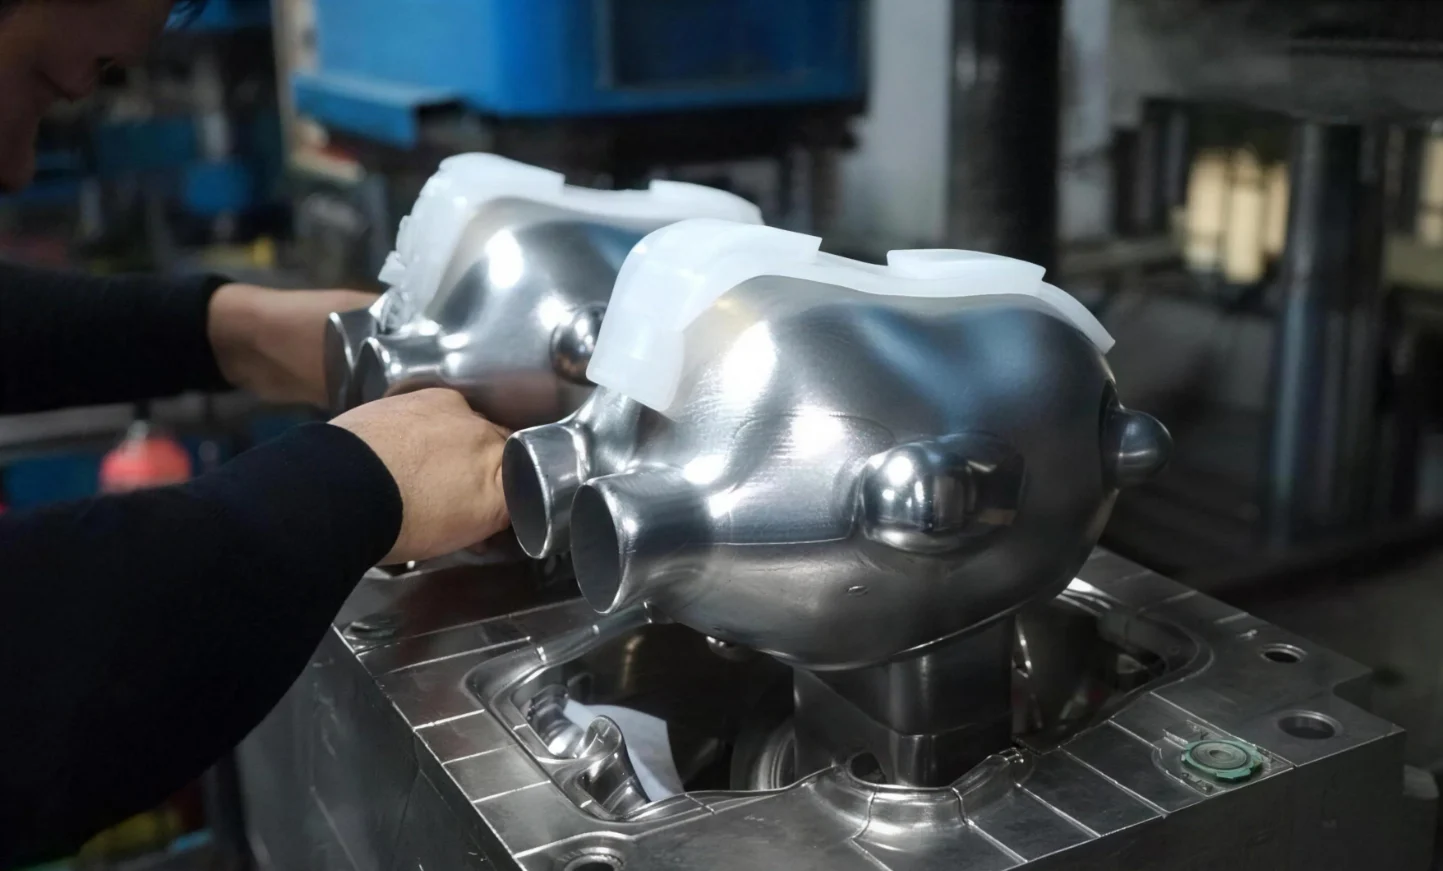
Aici diferă siliconul de plastic. Degajările nu sunt probleme automate. Piesa este flexibilă. Se poate întinde peste un miez sau se poate rupe dintr-o cavitate. Există însă limite. Degajarea trebuie să fie suficient de superficială pentru a se elibera fără deformare permanentă. O regulă bună? Adâncimea degajării nu trebuie să depășească jumătate din grosimea peretelui. Testați-o în proiect. Simulați demularea. Nu ghiciți.
Plasarea liniei de despărțire
Linia de separație este locul unde se întâlnesc cele două jumătăți de matriță. Pe o piesă din silicon, se formează acolo o linie subțire de abajur. De obicei, este detașabilă. Dar amplasarea contează. Nu lăsați linia de separație să se afle pe suprafețele cosmetice. Nu o atingeți de suprafețele de etanșare. Puneți-o pe o margine sau un colț unde abajurul este ușor de tăiat.
Cerințe de aerisire
Siliconul captează aerul. Matrița are nevoie de orificii de ventilație - canale minuscule care permit aerului să iasă pe măsură ce materialul umple cavitatea. Fără orificii de ventilație, se formează bule de aer. Piesa arată rău. Se poate defecta în timpul funcționării. Adâncimea orificiului de ventilație este critică. Dacă este prea puțin adânc, aerul nu poate ieși. Dacă este prea adânc, siliconul se scurge, creând o bavură. Adâncimea standard a orificiului de ventilație pentru piesele din silicon turnate prin injecție este de 0.01 mm până la 0.02 mm. Aceasta este o valoare infimă. Necesită o matriță de precizie.
Urmați aceste reguli. Matrița va funcționa. Piesele se vor desprinde ușor. Ratele de rebut vor rămâne scăzute. Ignorați-le, iar turnarea cauciucului siliconic va deveni un exercițiu de depanare în loc de un proces de producție.
De ce să alegeți NOBLE pentru siliconul turnat prin injecție și Componente prelucrate CNC?
Alegerea unui partener de producție nu este ușoară. Alegerea greșită costă timp și bani. NOBLE desfășoară activități de turnare prin injecție a siliconului și prelucrare CNC sub același acoperiș.
Multe fabrici se ocupă doar de producție. Preiau un desen și expediază piesele. NOBLE începe mai devreme. Consultanța de proiectare are loc înainte de tăierea oțelului. Revizuirile DFM identifică problemele din timp. Asamblarea și ambalarea finalizează lucrarea.
Capacitățile noastre de producție de bază
Turnare prin injecție
- Injecție de cauciuc siliconic lichid (LSR) turnare pentru medical, auto, electronic și bunuri de larg consum
- Turnare prin injecție termoplastic pentru componente rigide și supraturnarea (overmolding) aplicatii
- Turnare multi-materială (LSR supraturnat pe inserții din plastic sau metal)
- Mucegai intern fabricație și întreținere
CNC de prelucrare
- Precizie Frezare CNC și Rotire CNC pentru piese metalice și din plastic
- Prototipuri rapide și producție de volum mic spre mare
- Toleranțe stricte până la ± 0.005 mm
- Capacitatea de a produce scule de matriță personalizate pentru turnare prin injecție
Servicii cu valoare adăugată
- Design for Manufacturing (DFM)revizuire și optimizare
- Prototyping la validarea proiectelor înainte de producția în masă
- Asamblare of componente finite în subansamble sau produse complete
- Ambalare și logistică adaptate conform cerințelor dumneavoastră
Certificari care conteaza
NOBLE operează în baza unor sisteme de management al calității recunoscute la nivel internațional, asigurând o producție consecventă, trasabilă și conformă.
| Certificare | domeniu |
| ISO 9001: 2015 | Managementul calității pentru toate procesele de fabricație, inclusiv turnarea prin injecție și prelucrarea CNC |
| ISO 13485: 2016 | Fabricarea dispozitivelor medicale managementul calității - esențial pentru piesele din silicon utilizate în aplicații medicale, chirurgicale și de diagnostic |
Aceste certificări înseamnă că puteți avea încredere în NOBLE pentru a livra piese care îndeplinesc cerințele stricte de reglementare, indiferent dacă deserviți sectoarele medical, auto, electronic sau industrial.
FAQ
Se recomandă marcarea schemei pentru această secțiune
Poate fi turnat prin injecție orice silicon?
Nu. Doar cauciucul siliconic lichid (LSR) cu vâscozitate scăzută este potrivit pentru turnarea prin injecție a siliconului. Siliconii HCR solizi necesită, în schimb, turnare prin compresie sau transfer.
Cât timp rezistă matrițele LSR?
O matriță de oțel construită corespunzător poate produce între 500,000 și peste 1,000,000 de piese. Durata de viață a matriței depinde de complexitatea piesei, abrazivitatea materialului și calitatea întreținerii.
Este scumpă turnarea prin injecție LSR?
Costurile sculelor sunt mari, dar costurile per piesă scad brusc în funcție de volum. Pentru producții mari, procesul devine foarte economic.
Care este cantitatea minimă de comandă?
Nu avem o cantitate minimă fixă, dar volumele mici, sub 1,000 de piese, rareori justifică investiția în scule. Mulți furnizori preferă serii de 5,000 până la 10,000 de piese sau mai mult.
Poate fi LSR-ul supraturnat pe plastic?
Da. LSR se leagă chimic de anumite materiale plastice inginerești în timpul întăririi. Nu este necesar niciun adeziv atunci când materialele sunt selectate corect.
Este LSR sigur pentru alimente și de calitate medicală?
Multe clase LSR sunt conforme cu FDA pentru contactul cu alimentele și certificate ISO 10993 pentru uz medical. Verificați întotdeauna certificarea specifică a clasei pentru aplicația țintă.
Cum diferă siliconul întărit cu platină de cel întărit cu peroxid?
Siliconul întărit cu platină folosește un catalizator de metale nobile și nu produce produse secundare, ceea ce îl face mai curat și biocompatibil. Siliconul întărit cu peroxid lasă urme de reziduuri chimice și este rareori utilizat în aplicații medicale sau alimentare.






