
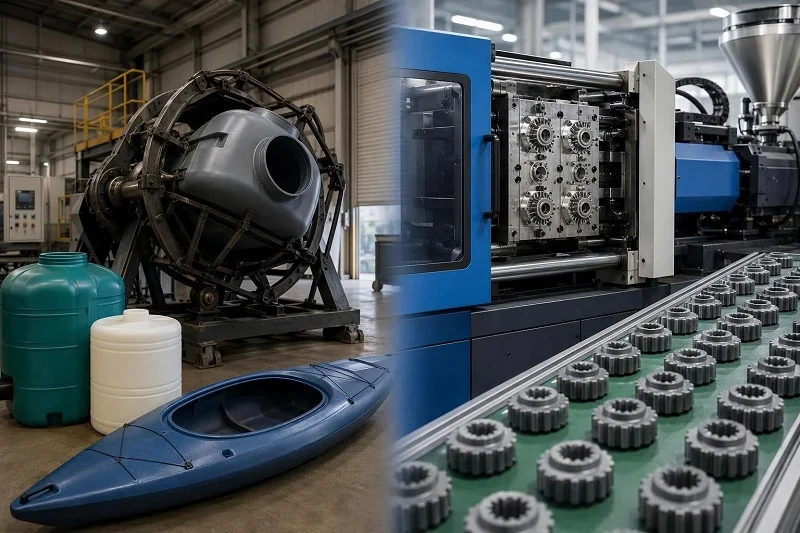
Alegerea între turnarea rotațională și turnarea prin injecție se reduce de obicei la patru întrebări despre piesa în sine: este goală sau solidă, cât de mare este, de câte aveți nevoie pe an și cât de stricte trebuie să fie toleranțele. Un rezervor dintr-o singură bucată și o carcasă de conector de precizie se află la capetele opuse ale acelei grile, iar procesul care se potrivește unuia nu se va potrivi celuilalt.
Această comparație parcurge cele două cicluri pas cu pas, apoi le aplică aplicațiilor, materialelor, toleranțelor și grosimii peretelui, aspectelor economice ale sculelor și proceselor învecinate - turnare prin suflare, termoformare și prelucrare CNC - care uneori concurează pentru aceeași piesă. Se încheie cu ce trebuie confirmat înainte de a se dedica sculelor de producție, ce lucrări reglementate adaugă la imagine și cum poate un partener de producție să sprijine ambele procese.
Turnarea prin rotație vs. Turnarea prin injecție: prezentare generală
Matricea de mai jos este un punct de plecare pentru orientare, nu un verdict. Fiecare rând este explicat în secțiunile următoare, iar mai multe rânduri depind de condiții - dimensiunea piesei, rășina, construcția matriței - pe care o singură celulă nu le poate suporta.
| Factor | Turnare rotativă | Turnare prin injecție |
| Tipul piesei | Gol, fără cusături, dintr-o singură bucată | Solid, detaliat, adesea cu mai multe funcții |
| Dimensiune tipică | De la mediu la foarte mare; au fost produse rezervoare dintr-o singură bucată de până la 30,000 de galoane | Mic spre mediu, limitat de forța de prindere |
| Intervalul de volum | Aproximativ 100 până la 10,000 de piese pe an | Aproximativ 1,000 până la milioane pe an |
| Durata ciclului | Zeci de minute (de obicei 10–60 de minute pentru încălzire și răcire) | Secunde până la aproximativ un minut |
| Cost al sculelor | Matrite de coajă nepresurizate, de intensitate mică spre medie | Scule cu mai multe cavități, din oțel călit de înaltă calitate |
| Toleranță | Mai lax; aproximativ ±1 mm tipic, mai strâns cu optimizare | Precizie precisă; ±0.005 în comercial, ±0.002 în cazul caracteristicilor mici |
| Grosimea de perete | Uniform, gros, fixat global prin greutatea alicelor | Variabil prin design, de obicei 0.040–0.140 in |
| Gama de materiale | Îngust, în principal polietilenă | Gamă foarte largă de termoplastice |
Citește tabelul ca pe un set de întrebări, nu ca pe un răspuns. Dacă partea ta este goală și amplă, coloana din stânga este locul de unde începe raționamentul; dacă este solidă, detaliată și necesară în sute de mii, coloana din dreapta este. Calea de mijloc este locul unde o comparație a cotațiilor la volumul anual real face mai mult efort decât orice tabel.
Cum funcționează cele două procese
Diferențele din matrice nu sunt arbitrare. Ele rezultă din modul în care fiecare proces umple o matriță, iar înțelegerea ciclurilor face ca restul comparației să fie previzibil, mai degrabă decât memorat.
Ciclul de turnare rotațională
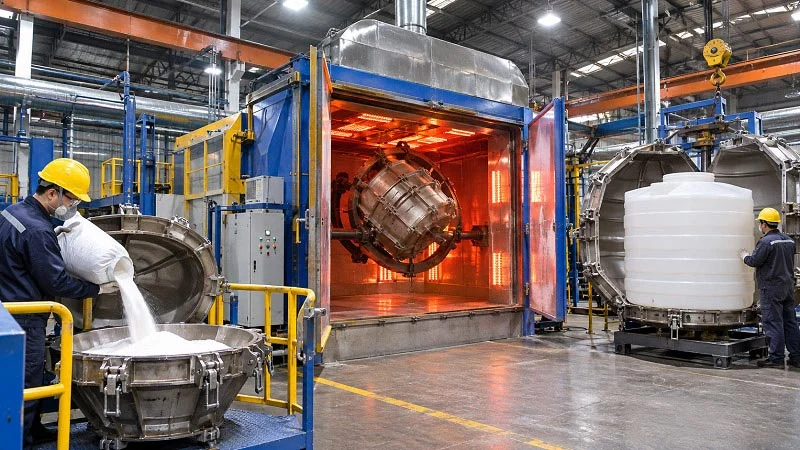
Turnarea rotațională se desfășoară în patru etape. Un operator cântărește pulberea de plastic în matriță și o închide; acea greutate a pulberii, greutatea injectată, stabilește grosimea peretelui piesei finite. Matrița se deplasează apoi într-un cuptor și se rotește lent pe două axe - rotație biaxială, de obicei la mai puțin de 10 rpm, axa majoră rotindu-se de obicei mai repede decât cea minoră. Pe măsură ce matrița se încălzește, pulberea acoperă fiecare suprafață internă și se topește într-un strat uniform de topitură. Matrița părăsește apoi cuptorul și se răcește în timp ce se rotește, cu ventilatoare și uneori pulverizare de apă care accelerează transferul de căldură, până când polimerul se solidifică. În cele din urmă, piesa este scoasă, adesea cât este încă caldă, iar matrița este reumplută.
Matrița în sine este o carcasă nepresurizată, deoarece procesul se desfășoară la presiune atmosferică. Acesta este motivul pentru care sculele rotomold pot fi construite cu pereți relativ subțiri și la un cost mai mic decât sculele pentru procesele care trebuie să reziste presiunii interne. De asemenea, acesta este motivul pentru care procesul produce piese cu tensiune reziduală relativ scăzută: plasticul nu este niciodată forțat sau forfecat. Compromisul este timpul - o secvență completă de încălzire și răcire durează de obicei 10 până la 60 de minute - iar randamentul provine din rularea mai multor matrițe simultan pe o mașină carusel sau cu navetă, mai degrabă decât din scurtarea oricărui ciclu individual.
Ciclul de turnare prin injecție
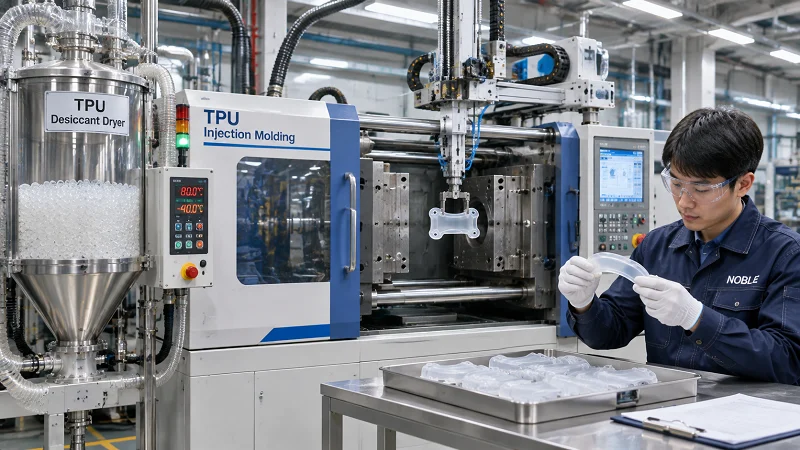
Turnarea prin injecție fixează o matriță de oțel închisă, injectează termoplastic topit în cavitate sub presiune ridicată, adaugă material topit suplimentar pentru a compensa contracția pe măsură ce piesa se răcește, apoi deschide matrița și ejectează piesa finită. Un ciclu tipic durează între 15 și 60 de secunde.
Faza de ambalare și menținere, la care se intră la o umplere de aproximativ 95-98%, este cea care determină marcajele de absorbție, repetabilitatea dimensională și tensiunea reziduală - nu umplerea în sine. Răcirea reprezintă în mod normal 50-80% din timpul total al ciclului, iar timpul de răcire se scalează în funcție de pătratul grosimii peretelui: dublarea peretelui cvadruplează termenul de răcire, în timp ce înjumătățirea acestuia reduce răcirea cu aproximativ 75%. Această relație pătratică face ca secțiunea peretelui să fie principala pârghie de cost în proiectarea pieselor.
Sculele domină aspectul economic. O sculă cu punte din aluminiu cu o singură cavitate, o sculă din oțel P20 cu o singură cavitate și o sculă H13 călită cu 16 cavități și canal cald diferă cu mai mult de un ordin de mărime atât în ceea ce privește prețul, cât și volumul de rentabilitate. Costul per piesă este atunci rata de prelucrare a mașinii × timpul de ciclu ÷ numărul de cavități, plus materialul, plus rebutul - motiv pentru care numărul de cavități este o decizie de proiectare, nu doar una de cumpărare.
Unde cele două cicluri se despart
Patru diferențe structurale explică majoritatea celor ce urmează. În primul rând, presiunea: forțele de turnare prin injecție se topesc într-o cavitate sub presiune ridicată, în timp ce turnarea rotațională se bazează pe gravitație și căldură în interiorul unei carcase nepresurizate. În al doilea rând, forma piesei: turnarea prin injecție produce piese solide, turnarea rotațională produce piese goale, fără sudură. În al treilea rând, timpul: secunde față de zeci de minute. În al patrulea rând, controlul peretelui: turnarea prin injecție fixează peretele local prin geometria cavității, astfel încât un proiectant poate îngroșa o nervură sau subția un panou; turnarea rotațională fixează peretele global prin greutatea proiectată, astfel încât, dacă o regiune are nevoie de mai mult material, întreaga piesă îl primește.
Acest ultim punct este esențial pentru restul acestui articol. El explică de ce piesele rototurnate tind să aibă pereți uniformi, de ce caracteristicile locale sunt tratate cu secțiuni de tip „kiss-off” și ondulații, mai degrabă decât cu secțiuni îngroșate, și de ce discuția despre toleranță arată ulterior atât de diferit pentru cele două procese.
Aplicații: Unde se potrivește fiecare proces
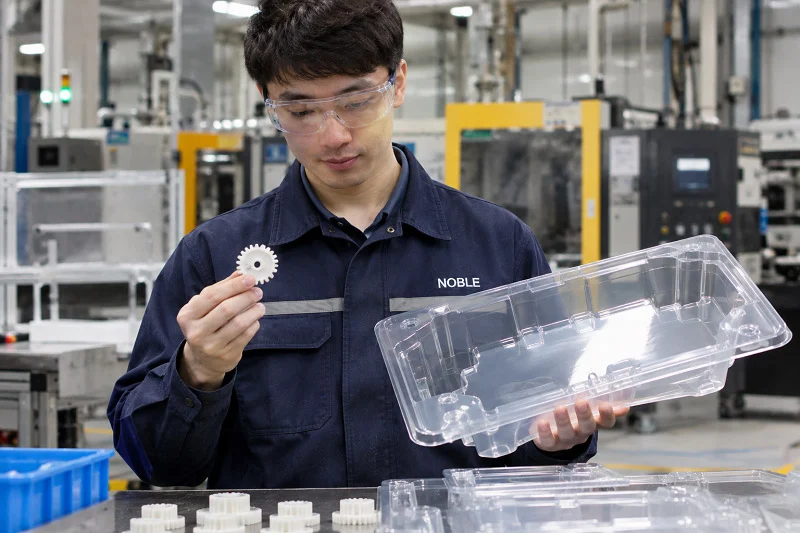
Aplicațiile rezultă din cicluri. Turnarea rotațională este potrivită pentru piese goale, fără sudură, mari, la volume mici spre medii ; turnarea prin injecție este metoda implicită pentru piese solide, detaliate, fabricate în mii sau milioane. Niciuna dintre acestea nu este o regulă universală pentru o întreagă categorie de produse - multe categorii conțin piese fabricate în ambele sensuri.
Produse tipice de turnare rotațională
Produsele rototurnate sunt în mod caracteristic goale și adesea mari: rezervoare de depozitare comerciale, industriale și agricole, de la aproximativ 5 galoane până la 22,000 de galoane; containere pentru ambalaje și manipularea materialelor; pubele și rezervoare pentru dedurizare a apei; echipamente pentru locuri de joacă; caiace și canoe; bariere rutiere, balize și bariere de trafic; jardiniere, mobilier, vitrine și pubele de reciclare; și capace și carcase industriale. Dimensiunile variază de la piese portabile până la rezervoare dintr-o singură piesă de până la 30,000 de galoane.
Unele dintre aceste aplicații sunt standardizate. ASTM D1998 acoperă rezervoarele cilindrice din polietilenă, cu fund plat, verticale, turnate într-o construcție dintr-o singură piesă, fără sudură, prin turnare rotațională, pentru instalare verticală deasupra solului la presiune atmosferică, în capacități de la 1,900 l (500 gal) în sus. Domeniul său de aplicare este deliberat limitat: nu acoperă recipientele destinate altor presiuni decât cele atmosferice, rezervoarele portabile sau serviciul cu lichide încălzite peste punctele lor de aprindere și îndrumă utilizatorii către alte standarde pentru servicii seismice, eoliene, de agitație și la temperaturi mai ridicate. Această limită este o reamintire utilă a faptului că un standard care acoperă o familie de produse nu acoperă automat fiecare instalare a produsului respectiv.
Produse tipice de turnare prin injecție
Turnarea prin injecție acoperă componente solide, detaliate, de volum mare: carcase, conectori, închideri, angrenaje, materiale medicale de unică folosință și majoritatea bunurilor de consum turnate. De asemenea, este procesul din spatele multor piese cosmetice și multifuncționale, deoarece presiunea disponibilă umple geometria complexă și reproduce detalii fine ale suprafeței. Precizia și repetabilitatea contează cel mai mult acolo unde piesele se îmbină, etanșează, transportă sarcină sau se mișcă una față de cealaltă - acestea sunt dimensiunile care justifică toleranțe strânse și cele în care capacitatea turnării prin injecție este de obicei factorul decisiv.
Cazuri suprapuse și cum să rupi legătura
Unele componente ar putea fi, în mod plauzibil, în ambele sensuri: o carcasă tubulară de dimensiuni medii, o componentă solidă cu pereți groși, o incintă de volum redus. De obicei, patru criterii de departajare rezolvă problema.
Volumul anual este pe primul loc. Sub aproximativ o mie de piese pe an, sculele de injecție sunt greu de amortizat; la câteva mii de piese, răspunsul depinde de dimensiunea piesei și de numărul de cavități. În al doilea rând, toleranța: dacă dimensiunile critice trebuie să se mențină în limita a câteva miimi de inch, turnarea prin injecție este cea mai potrivită variantă, în timp ce comportamentul de contracție al turnării rotative face dificilă menținerea simultană a unei multitudini de dimensiuni strânse. În al treilea rând, grosimea peretelui și uniformitatea: o piesă care necesită o secțiune local groasă este un candidat slab pentru turnarea rotativă, în timp ce o piesă care necesită un perete gros și uniform pe o formă goală mare este un candidat slab pentru injecție. În al patrulea rând, și cel mai elementar, este dacă piesa este goală: dacă trebuie să fie o singură piesă fără sudură cu un volum închis, turnarea rotativă este calea mai scurtă.
În cazul în care două procese rămân plauzibile după aceste patru întrebări, solicitați oferte pentru ambele la volumul anual real și comparați aspectele economice pe piesă, mai degrabă decât prețul uneltelor doar.
Materiale: Ce poate rula fiecare proces
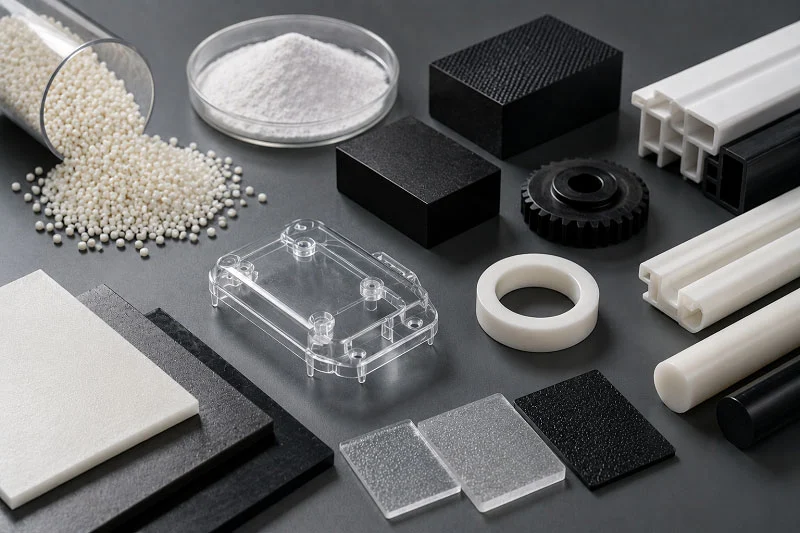
Compatibilitatea materialelor este una dintre cele mai evidente diferențe dintre procese și limitează luarea deciziei mai devreme decât se așteaptă mulți cumpărători.
Materiale pentru turnare rotațională
Gama de materiale plastice potrivite pentru rototurnare este relativ limitată, predominând un singur tip de polimer. Conform ghidului furnizorului de poliolefine pentru rototurnare, aproximativ 84% din totalul rășinii utilizate în acest proces este polietilenă, restul fiind distribuit în policarbonat, nailon, PVC, poliesteri, polipropilenă și categorii mai mici. Polietilena își câștigă această poziție prin măcinarea ușoară până la formarea în pulbere, stabilitatea termică cu stabilizare adecvată, rezistența bună la impact la temperaturi scăzute, costul relativ scăzut și - în special în clasele reticulabile - rezistența chimică excelentă pentru rezervoarele agricole și industriale.
Alte materiale deservesc nevoi specifice: XLPE pentru rezistență sporită, PVC pentru piese flexibile, nailon pentru rezistență la căldură și substanțe chimice, policarbonat pentru claritate și polipropilenă pentru rigiditate. Două constrângeri se aplică pe întreaga listă. Rășina trebuie furnizată sub formă de pulbere suficient de fină pentru a se topi și a acoperi uniform matrița, iar timpii lungi de coacere creează un risc de degradare termică, așa că materialele trebuie stabilizate pentru ciclul pe care îl vor suporta. Unele materiale speciale, în special polimerii amorfi, cum ar fi policarbonatul, își pot pierde performanțele fizice dacă secțiunile sunt prea groase, așa că merită verificate recomandările privind pereții maximi, precum și minimi.
Materiale pentru turnare prin injecție
Aproape orice material termoplastic se umplu prin injecție - ABS, PP, PC, nailon, acetal, PEEK - plus compuși umpluți cu sticlă și minerale și termorezistente pe mașini modificate. Intervalul practic de grosime a pereților pentru majoritatea termoplastelor este de 1.0-3.5 mm. Rășinile cu curgere mare, cum ar fi polipropilena, acetalul și LCP, se umplu până la aproximativ 0.64-0.76 mm, în timp ce policarbonatul cu curgere mică necesită cel puțin 1.02 mm.
Uniformitatea contează mai mult decât numărul absolut al peretelui. Tranzițiile bruște ale peretelui îngheață curgerea și deformează piesa, așa că sunt preferate conicități de aproximativ trei ori mai mari, iar nervurile sunt de obicei menținute la aproximativ jumătate din peretele nominal pentru a evita urmele de adâncime pe fața opusă.
Alegerea materialelor și performanța pieselor
Același polimer se poate comporta diferit în funcție de proces. Polietilena turnată prin rotație nu este același material ca polietilena turnată prin injecție într-o piesă cu pereți subțiri: gradul, pachetul de aditivi, indicele de topire și istoricul termic diferă, la fel și rezistența la impact, rigiditatea și rezistența la fisuri la stres și factori de mediu. De aceea, selecția materialelor și selecția procesului ar trebui făcute împreună, mai degrabă decât secvențial. Dacă rezistența chimică este cerința principală, polietilena reticulată într-un rezervor rototurnat poate fi răspunsul natural; dacă cerința este claritatea sau rigiditatea ridicată într-o secțiune subțire, un grad turnat prin injecție are mai multe șanse să o ofere. Stabilitatea UV, rezistența la impact și adecvarea la contactul cu alimentele sunt toate proprietăți care pot fi integrate în oricare dintre procese, dar gradul specific și procesul care îl poate rula trebuie alese ca o pereche.
Toleranțe, grosimea peretelui și reguli de proiectare
Toleranțele și grosimea peretelui reprezintă punctul în care intenția de proiectare se întâlnește cu capacitatea procesului, iar numerele de mai jos sunt cele în funcție de care se face proiectarea.
Toleranțele recomandate pentru turnarea rotațională a matrițelor rotative din polietilenă, în inci per inch de dimensiune, pentru secțiunile interioare și exterioare. Dimensiunile exterioare sunt de formă liberă pe măsură ce piesa se contractă din matriță, astfel încât au o bandă mai lată decât secțiunile interioare. Valorile sunt recomandări de proiectare, nu garanții pentru o piesă specifică.
Capacitatea de grosime a peretelui
Intervalul practic al pereților în turnarea rotațională este de aproximativ 1.5–12 mm, majoritatea rezervoarelor și containerelor acoperind grosimea de 3–6 mm; piese mai mari au fost realizate cu pereți de până la doi inci și mai mult. Peretele este fixat în funcție de greutatea proiectată și se aplică întregii piese, astfel încât îngroșarea locală nu este posibilă - dacă o zonă necesită mai mult material, întreaga piesă îl primește. Așteptați-vă la o variație a grosimii de ordinul a ±10–20% în jurul valorii nominale: ±20% este așteptarea comercială normală, reductibilă la aproximativ ±10% cu o optimizare mai strictă a procesului, de obicei cu prețul timpului de dezvoltare și al potențialelor deșeuri.
Pereții nominali sub aproximativ 0.075 in prezintă un risc real ca unele zone ale piesei să fie inadecvate sau chiar să aibă grosimea zero, așadar ar trebui specificat în mod explicit un perete minim. O altă consecință a proiectării: creșterea grosimii peretelui reduce volumul intern al unui rezervor sau recipient, ceea ce este neglijabil în cazul vaselor mari, dar poate conta în cazul celor mici.
Intervalul practic de grosime al turnării prin injecție pentru majoritatea termoplastelor este de 1.0–3.5 mm, rășinile cu curgere mare ajungând până la aproximativ 0.025–0.030 in, iar rășinile cu curgere mică necesitând mai mult. Deoarece peretele este stabilit de geometria cavității, variația locală este o alegere de proiectare mai degrabă decât o limitare a procesului.
Toleranțe realizabile
Ghidul de proiectare ARM oferă toleranțe recomandate pentru rotogradele de polietilenă în inci pe inch: un design ideal la ±0.010 pe secțiunile interioare și ±0.020 pe secțiunile exterioare; un design comercial la ±0.008 în interior și ±0.010 în exterior; și un design de precizie la ±0.004 în interior și ±0.005 în exterior. Dimensiunile exterioare sunt de formă liberă pe măsură ce plasticul se contractă de pe matriță, deci sunt mai greu de controlat decât secțiunile interioare, care se contractă în cavitate. Piesele mici sunt mai ușor de ținut în mână decât cele mari, iar piesele cu pereți subțiri sunt mai ușor de ținut în mână decât cele cu pereți groși.
Turnarea prin injecție menține de obicei o toleranță comercială de ±0.005 in (±0.127 mm) pentru elementele sub 1 inch, ±0.002 in (±0.05 mm) pentru precizie și ±0.1–0.2% din dimensiune pentru piesele mai mari, cu toleranță suplimentară pentru orice se întinde pe o linie de separație sau pe o acțiune laterală. Contracția, nu prelucrarea, stabilește limita în ambele procese. Valorile contracției din fișa tehnică provin din eșantioane standard de testare și nu pot prezice valori absolute în piese reale cu căi de curgere, grosimi ale pereților și condiții de proces variabile, așadar factorul de contracție ar trebui să fie deținut de turnător pentru geometria și rășina specifice. Rășinile semicristaline și cele umplute se contractă direcțional, motiv pentru care o toleranță la cartoușul de titlu care este ușoară pentru o element mic poate fi imposibilă pentru unul lung.
Reguli de proiectare care urmează
Pentru rototurnare, specificați un perete minim, în loc să lăsați greutatea necesară pentru turnare, încoronați sau ondulați panourile plate mari (polietilena se contractă cu 3% sau mai mult, iar o placă nesprijinită se va deforma sau se va deteriora), utilizați elemente de demontare și ondulații pentru rigiditate, deoarece nu există presiune disponibilă pentru a umple o nervură îngustă și permiteți raze generoase - 13 mm sau mai mult la exterior, cu raze interioare de aproximativ două ori mai mari decât cele exterioare. Unghiul de tiraj trebuie să fie de 1-2° pe fiecare parte la exterior și de 3-5° peste orice miez.
Pentru turnarea prin injecție, identificați puținele dimensiuni care controlează cu adevărat potrivirea, asamblarea, etanșarea sau mișcarea, dați aceste toleranțe directe și marcați-le ca fiind critice și lăsați totul în funcție de o toleranță generală. Folosiți GD&T pentru a stabili cerințele referitoare la date de referință, astfel încât proiectantul, turnătorul și inspectorul să citească aceeași intenție și planificați siguranța oțelului pentru dimensiunile cu risc ridicat - lăsând oțel suplimentar sau o plăcuță, astfel încât scula să poată fi ajustată după prima eșantionare în loc să fie sudată sau tăiată din nou. Includeți costul ajustării în cotația matriței de la început.
Pentru ambele procese, planificați contracția după turnare: piesele rototurnate pot fi plasate în dispozitive de răcire cât sunt încă calde pentru a menține dimensiunile critice, iar dispozitivele de contracție sunt o tehnică standard. Întreținerea matriței și disciplina privind agenții de demulare - o acoperire permanentă bine întreținută sau un program standardizat pentru agenții semipermanenți - afectează consistența dimensională la fel de mult ca orice setare a procesului.
Scule, cost și timp de livrare
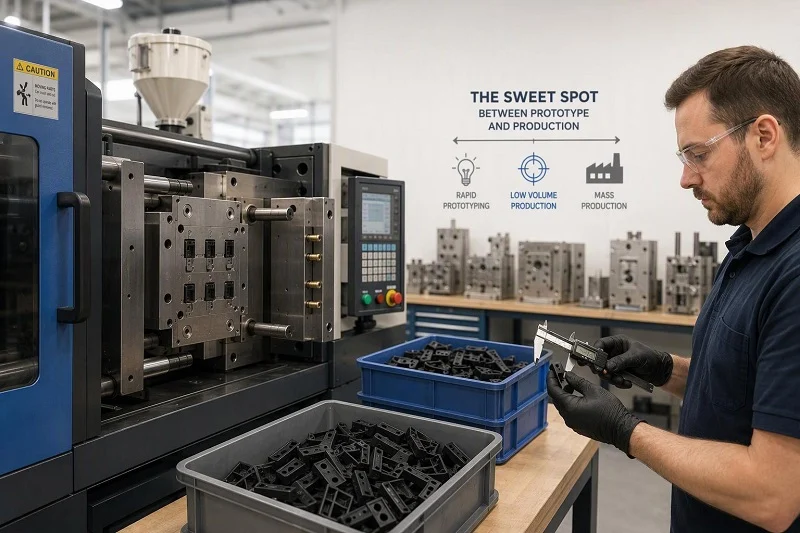
Economia este punctul în care cele două procese diverg cel mai adesea pentru un cumpărător și, de asemenea, locul în care declarațiile generale fac cele mai multe daune. Răspunsul sincer este că fiecare este mai ieftin pe propriul teritoriu.
Costul sculelor și construcția
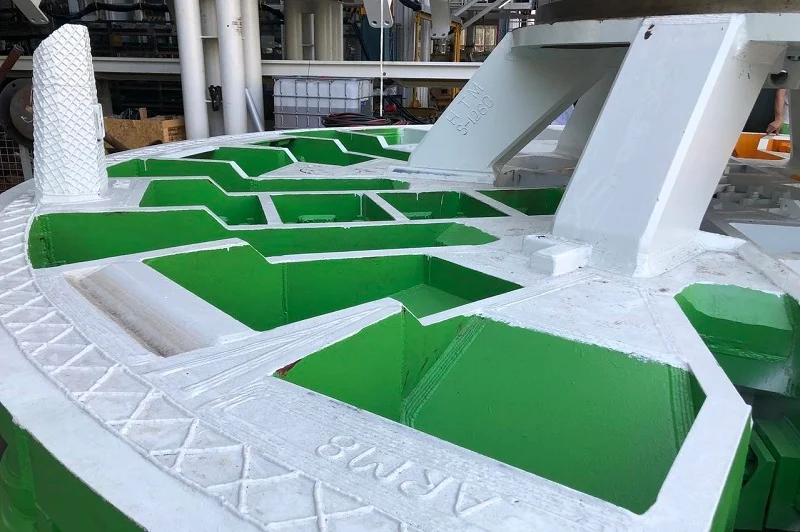
Matrițele rotative sunt carcase nepresurizate, motiv pentru care sunt cele mai ieftine scule dintre toate procesele de fabricare a pieselor goale la dimensiunea respectivă. Construcția este de obicei din oțel fabricat pentru forme simple mari sau aluminiu turnat unde detaliile contează; matrițele din aluminiu sunt de obicei mai groase decât matrițele echivalente din oțel, dar nu afectează prea mult timpul ciclului, deoarece conductivitatea termică a aluminiului este de multe ori mai mare. Matrițele turnate au costuri suplimentare din cauza modelului necesar înainte de turnare, în timp ce matrițele din oțel fabricat sau aluminiu pentru piese mai puțin complexe sunt mai puțin costisitoare. Metoda de construcție a matriței afectează, de asemenea, precizia: matrițele CNC pot fi realizate cu toleranțe foarte strânse, matrițele din aluminiu turnat sunt supuse unor variații dimensionale mai mari, iar matrițele fabricate au, în general, cea mai mică precizie.
Matrițele de injecție sunt construite pentru a rezista la presiuni interne ridicate și sunt de obicei din oțel călit, adesea cu mai multe cavități și uneori cu sisteme cu canal cald. Diferența este enormă: o matriță simplă cu o singură cavitate poate costa între 3,000 și 10,000 de dolari, în timp ce o matriță complexă din oțel cu mai multe cavități poate depăși 300,000 de dolari. Timpii de livrare a sculelor urmează același model - săptămâni pentru scule simple, luni pentru oțel complex.
Timpul ciclului și costul per piesă
În turnarea prin injecție, costul per piesă este reprezentat de viteza mașinii × timpul ciclului ÷ numărul de cavități, plus material, plus resturi. Costul mașinii este de obicei 30-50% din costul total și este dominat de timpul ciclului și cavitație; materialul este de obicei 20-40%. Deoarece răcirea se scalează odată cu pătratul grosimii peretelui, secțiunea peretelui este cea mai mare pârghie pe care o controlează un proiectant. Mai multe cavități reduc costul per piesă, dar cresc complexitatea și costul matriței, iar numărul de cavități este limitat de proiectarea matriței - acțiunile laterale, aspectul și dimensiunea bazei matriței, toate îl constrâng.
În turnarea rotațională, costul este determinat de greutatea pulberii și de timpul de coacere. Pereții mai groși înseamnă mai mult material și cicluri mai lungi, iar o creștere de la 6 mm la 8 mm crește încărcătura de pulbere cu aproximativ o treime și poate adăuga 8 până la 10 minute de timp de coacere plus răcire suplimentară. Randamentul provine din rularea mai multor matrițe pe un carusel sau o mașină cu navetă, astfel încât unitatea relevantă este adesea rotirea brațului, mai degrabă decât piesa individuală. Întreținerea - încărcare, descărcare, pulverizare, închidere - durează de obicei 4 până la 8 minute per braț pe un carusel manual și face parte din calculul ciclului.
Pragul de rentabilitate al volumului
Turnarea rotațională este în general economică, cu o producție de aproximativ 100 până la 10,000 de piese pe an; o matriță de dimensiuni medii, disponibilă 24/7, produce aproximativ 5,000-10,000 de piese pe an, iar cantități mai mari se obțin prin adăugarea de matrițe. Turnarea prin injecție are o producție de la aproximativ 1,000 de piese pe an până la milioane, fiind în segmentul superior unde sculele se amortizează cel mai confortabil.
Logica pragului de rentabilitate este simplă odată ce structura costurilor este clară. Turnarea prin rototurnare necesită mai puțin capital în avans și implică un cost per ciclu mai mare pe piesă; turnarea prin injecție necesită mai mult capital în avans și implică un cost per piesă mai mic odată ce volumul este suficient. În special pentru piesele tubulare, turnarea prin suflare devine competitivă peste aproximativ 10,000 de piese pe an, unde ciclul mult mai scurt domină - deși cazurile în care un produs se transformă de la turnarea prin rototurnare la turnarea prin suflare pe măsură ce volumele cresc sunt relativ rare, deoarece un design care exploatează pe deplin avantajele turnării prin rototurnare poate fi dificil de transferat la un proces mai restrictiv.
Turnare rotațională vs. turnare prin injecție față de alte procese
Turnarea rotațională vs. turnarea prin injecție nu este singura comparație de care ar putea avea nevoie un cumpărător. Dacă niciuna dintre variante nu pare a fi o potrivire perfectă, merită verificate procesele învecinate înainte de a solicita oferte de preț.
Turnare prin suflare
Turnarea prin suflare este celălalt proces principal pentru piese goale. Acesta are un ciclu mai scurt și devine economic la volume mai mari - aproximativ 10,000 de piese pe an și mai mult - în timp ce turnarea rotațională oferă costuri de prelucrare mai mici la aceeași dimensiune, pereți uniformi inclusiv în colțuri și nicio îmbinare prin ciupire. Piesele turnate prin rototurnare tind, de asemenea, să se îngroașe la colțurile exterioare, în timp ce turnarea prin suflare și termoformarea tind să se subțieze acolo, ceea ce contează acolo unde acele colțuri sunt supuse solicitărilor. Pentru o piesă goală mare la volum mic spre mediu, turnarea prin rototurnare este de obicei calea mai scurtă; pentru o piesă goală mai mică la volum mare, timpul de ciclu al turnării prin suflare este de obicei cel mai important.
Termoformare
Termoformarea formează o tablă încălzită pe o matriță, ceea ce îi conferă un cost redus al sculelor - sculele din aluminiu costă de obicei 500-15,000 USD - și cicluri scurte de dezvoltare, ceea ce o face atractivă pentru producții sub aproximativ 3,000-5,000 de unități și pentru piese foarte mari. Pereții săi sunt subțiri (aproximativ 0.010-0.080 in), controlul grosimii este de aproximativ ±20%, iar toleranțele realizabile sunt de aproximativ ±0.015-0.050 in, cu 20-50% resturi de material din rețea și profile. Aspectele economice ale turnării prin injecție devin convingătoare peste aproximativ 5,000 de unități, unde ciclurile mai rapide și manopera mai mică per piesă depășesc costurile mai mari ale sculelor, iar toleranțele sale (±0.003-0.015 in în aceeași comparație) și capacitatea de a realiza pereți subțiri sunt mai stricte. Termoformarea este adesea utilizată și pentru dezvoltarea inițială și prototiparea înainte de a se dedica sculelor prin injecție.
CNC de prelucrare și Prototipare
Prelucrarea CNC decupează piese din stoc solid, în loc să le formeze într-o matriță. Produce piese inițiale în una până la trei zile, iterații foarte rapide și scalează liniar - fără a fi nevoie de scule de amortizat - ceea ce o face alegerea naturală pentru prototipuri, producția de punți de producție în volum redus și caracteristici cu toleranțe strânse care depășesc capacitatea de turnare. Completează, mai degrabă decât înlocuiește turnarea: un prototip prelucrat validează geometria și potrivirea, o sculă sau o inserție de punte prelucrată acoperă golul înainte ca sculele de producție să fie gata, iar strategiile hibride care prelucrează caracteristici cu toleranțe strânse în piese turnate pot profita de punctele forte ale ambelor. Ceea ce nu oferă prelucrarea este economia per piesă a unui proces de turnare matur la volum.
Trecerea de la prototip la producția de masă
Tranziția de la prototip la producția de masă este etapa în care multe programe pierd timp și bani, de obicei pentru că o decizie privind sculele a fost luată înainte de validarea designului. Secvența de mai jos reprezintă o practică obișnuită, nu o garanție a unui rezultat anume.
Validarea designului înainte de prelucrarea sculelor
Înainte de tăierea sculelor de producție, confirmați grosimea peretelui, deformarea, adaosul de contracție și dimensiunile critice. Grosimea peretelui este cel mai mare factor de cost în turnarea prin injecție și cel mai mare factor de rezistență în rototurnare, așa că ar trebui stabilită din timp. Deformarea trebuie să se potrivească procesului - 1-2° extern pentru rototurnare, 1.5° pe parte pentru matrițe de injecție netexturate, mai mult pentru suprafețe texturate. Adaosul de contracție ar trebui să provină de la producătorul de matrițe pentru geometria și rășina specifice, mai degrabă decât dintr-o fișă tehnică, iar dimensiunile critice ar trebui identificate și marcate, astfel încât capacitatea și inspecția să poată fi construite în jurul lor.
Feedback-ul prototipului modifică deciziile privind sculele în moduri previzibile. Un prototip imprimat sau prelucrat mecanic confirmă distanțele de asamblare față de componentele reale de îmbinare și expune problemele legate de pereți, deformare și de închidere, în timp ce modificările sunt încă ieftine. O analiză a proiectării pentru fabricabilitate în acea etapă este etapa în care deciziile privind toleranțele costă cel mai puțin. Pentru dimensiunile cu risc ridicat, planificați de la început o siguranță pentru oțel, astfel încât scula să poată fi ajustată după primele mostre.
Scalare fără pierderi de calitate
Pe măsură ce volumul crește, consistența devine produsul. În turnarea prin rotație, aceasta înseamnă întreținerea matriței pentru a menține liniile de separație curate, aplicarea disciplinată a agentului de demulare la un program regulat cu o tehnică standardizată și atenție la variația lotului de rășină - contracția poate varia de la lot la lot, de la grad la grad și între culori, iar materialul reprocesat sau de calitate inferioară crește și mai mult variabilitatea. În turnarea prin injecție, aceasta înseamnă capacitatea procesului pe dimensiunile critice, un program de întreținere preventivă pentru matriță și o planificare a inspecției care corespunde riscului fiecărei caracteristici.
Un singur partener care acoperă atât prototiparea, cât și producția poate reduce riscul de transfer între cele două etape, deoarece aceeași echipă care a validat designul este responsabilă pentru scule și piese. Acesta este un avantaj structural, nu o garanție - capacitatea trebuie totuși demonstrată pe dimensiunile specifice.
Considerații reglementate și medicale
Piesele medicale și alte componente reglementate adaugă cerințe suplimentare în ceea ce privește procesul, în loc să modifice fizica acestuia. Considerațiile de mai jos reprezintă o practică generală de planificare, nu o afirmație că vreo certificare garantează rezultatul unei anumite componente.
Documentare și trasabilitate
Producția reglementată depinde de o pistă documentară care conectează un lot expediat la dovezile sale. Conform standardelor FDA QSR / 21 CFR 820 și disciplinei cGMP, Registrul Principal al Dispozitivului și Istoricul Dispozitivului sunt documentele care fac această conexiune. În practică, cumpărătorii ar trebui să se aștepte la certificate de materiale la nivel de lot, date despre capacitatea caracteristicilor critice și un sistem de trasabilitate care mapează piesa la lotul de rășină, mașină și ciclu, astfel încât o investigație de rechemare să poată fi derulată efectiv. Certificarea ISO 13485 este o dovadă utilă a capacității furnizorului, dar trebuie citită în context: confirmați că certificatul se aplică entității juridice relevante și locației de fabricație, că domeniul său de aplicare acoperă activitățile pe care le achiziționați și că operațiunile critice nu sunt efectuate în altă parte fără un control adecvat. Certificarea este o parte a calificării, nu întreaga evaluare.
Validarea materialelor și a proceselor
Selecția materialului, grosimea peretelui și parametrii procesului necesită validare pentru piesele reglementate. Rășina trebuie livrată împreună cu documentația sa de biocompatibilitate - un raport de testare USP Clasa VI sau o evaluare biologică ISO 10993 - atașată certificatului lotului; un producător de turnare poate procura clase care poartă certificarea și menține lanțul intact, dar nu poate certifica o rășină în sine. Validarea procesului ar trebui să stabilească faptul că procesul ales deține dimensiunile critice din punct de vedere statistic, cu indici de capabilitate raportați pentru fiecare caracteristică critică.
Consecința practică este că alegerea procesului ar trebui să urmeze planul de validare, mai degrabă decât să îl precedă. Dacă planul de validare necesită capacitatea de a realiza un set de dimensiuni precise, această cerință poate indica turnarea prin injecție; dacă se concentrează pe un dispozitiv gol, mare, cu un perete fără sudură, poate indica turnarea rotațională. Decizia mai întâi asupra procesului și scrierea validării în jurul acestuia tinde să creeze dificultăți evitabile ulterior.
Alegerea NOBLE pentru turnare rotațională și turnare prin injecție

NOBLE este un producător chinez contractual cu servicii solide și capacități profesionale de procesare, oferind servicii atât pentru turnarea rotațională, cât și pentru turnarea prin injecție. Rolul nostru este de a ajuta clienții să finalizeze eficient prototiparea și producția în serie — aducând o piesă de la concept, prin prelucrare și până la volum, fără dificultățile coordonării mai multor furnizori.
Un singur partener de la proiectare la asamblare
NOBLE oferă o gamă completă de servicii, de la proiectare la asamblare, nu doar producție. În practică, aceasta înseamnă asistență pentru proiectare și informații despre fabricabilitate înainte de prelucrare, prototipare pentru validarea geometriei și a potrivirii, prelucrare, producție și asamblare. Valoarea acestei game de servicii constă în continuitate: echipa care a revizuit proiectarea este echipa care construiește scula și rulează piesele, astfel încât deciziile luate în etapa de prototip sunt continuate în producție, în loc să fie reluate la fiecare predare. Pentru programele care se deplasează între procese - un prototip prelucrat sau imprimat, apoi o piesă de producție turnată - un singur partener elimină, de asemenea, costul de coordonare al transferului desenelor, toleranțelor și criteriilor de inspecție între furnizori.
Suport pentru prototipare și producție de masă
NOBLE oferă suport atât pentru prototiparea eficientă, cât și pentru producția în serie. Capacitățile noastre acoperă gama de la proiectare și prototipuri până la producția în masă a pieselor, iar echipa noastră tehnică și de service lucrează cu clienții pe tot parcursul proiectului, nu doar în etapa de cotare. Deoarece lucrăm în mai multe procese de fabricație, recomandarea procesului poate urma cerințele piesei - goală sau solidă, volum mic sau mare, toleranță mică sau strânsă - în loc să fie limitată la orice proces unic pe care îl execută un furnizor.
Sisteme de calitate și certificare
NOBLE este certificat conform standardelor ISO 9001:2015 și ISO 13485:2016. În termeni generali, ISO 9001:2015 abordează cerințele sistemului de management al calității în întreaga organizație - controlul proceselor, controlul documentelor, acțiuni corective și îmbunătățire continuă - în timp ce ISO 13485:2016 adaugă cerințe specifice dispozitivelor medicale privind managementul riscurilor, trasabilitatea, validarea și controlul furnizorilor. Pentru un cumpărător care evaluează un partener de producție, aceste certificări indică faptul că există un sistem de calitate documentat și este supus auditului. Ele nu certifică, în sine, că o anumită piesă va îndeplini o anumită toleranță sau cerință de reglementare; acest lucru trebuie totuși demonstrat prin date privind capacitatea, inspecția primului articol și, acolo unde este cazul, validarea procesului pe piesa specifică.
Întrebări frecvente despre turnarea rotațională vs. turnarea prin injecție
Cum decid ce proces se potrivește geometriei și volumului piesei mele?
Începeți cu piesa în sine. Dacă este goală la interior, fără sudură și mare și aveți nevoie de aproximativ 100 până la 10,000 de piese pe an, turnarea prin rotație este punctul de plecare natural. Dacă este solidă, detaliată și necesară în mii sau milioane de piese, turnarea prin injecție este potrivită. Dacă este plauzibil să mergeți în oricare dintre variante, comparați ofertele la volumul anual real, mai degrabă decât la o cantitate nominală, și verificați cerințele de toleranță și grosime a peretelui în raport cu capacitatea fiecărui proces înainte de a decide.
Cum arată costul sculelor și timpul de execuție pentru fiecare proces?
Sculele rotomold sunt o carcasă nepresurizată - oțel fabricat sau aluminiu turnat - și sunt cele mai ieftine scule dintre toate procesele de fabricare a pieselor goale, de această dimensiune. Costurile sculelor prin injecție variază de la câteva mii de dolari pentru o matriță simplă cu o singură cavitate până la peste 300,000 de dolari pentru o sculă complexă din oțel cu mai multe cavități, cu timpi de livrare de la săptămâni la câteva luni. În ambele cazuri, metoda de construcție și numărul de cavități determină diferența mai mult decât dimensiunea piesei în sine.
Ce materiale sunt compatibile cu fiecare proces?
Gama de aplicații a turnării rotaționale este restrânsă și dominată de polietilenă — aproximativ 84% din rășina utilizată în acest proces este polietilenă, XLPE, PVC, nailon, policarbonat și polipropilenă îndeplinind nevoi specifice. Turnarea prin injecție acoperă aproape orice material termoplastic, inclusiv ABS, PP, PC, nailon, acetal și PEEK, plus compuși umpluți. Rășina trebuie, de asemenea, să se potrivească procesului: turnarea rotațională necesită pulbere și tolerează timpi lungi de coacere doar cu material stabilizat corespunzător.
Cum se compară aceste două procese cu turnarea prin suflare, termoformarea și prelucrarea CNC?
Turnarea prin suflare este celălalt proces pentru piese tubulare, cu cicluri mai scurte și praguri de volum mai mari, dar pereți mai puțin uniformi și o îmbinare prin ciupire. Termoformarea oferă costuri reduse de prelucrare a sculelor și cicluri scurte de dezvoltare pentru piese cu pereți subțiri, mari și simple, dar toleranțe mai mici și un volum mai mare de rebuturi. Prelucrarea CNC produce piese în câteva zile fără prelucrare a sculelor, ceea ce se potrivește prototipurilor, producției de punți și caracteristicilor cu toleranțe strânse, dar nu și economiei unităților de volum mare. Fiecare completează turnarea, mai degrabă decât să o înlocuiască complet.
Când ar trebui să trec de la prototip la producția de masă și poate un singur partener să acopere ambele?
Se acționează atunci când proiectul a fost validat — grosimea peretelui, deformarea, toleranța de contracție și dimensiunile critice confirmate — și când capacitatea de toleranță a fost demonstrată pe geometria reală. Angajarea în prelucrarea sculelor înainte de acest punct este locul în care se află cele mai multe costuri evitabile. Un partener cu servicii complete poate acoperi ambele etape; domeniul de aplicare al NOBLE se întinde de la proiectare, prototipare, prelucrare, producție și asamblare, ceea ce reduce transferurile între ele.
Ce ar trebui să iau în considerare pentru piesele medicale sau reglementate?
Planificați documentația și trasabilitatea — înregistrări principale și istorice ale dispozitivelor, certificate de materiale la nivel de lot și un lanț de trasabilitate de la piesă la rășină, de la lot la mașină — și pentru validarea materialului, a grosimii peretelui și a parametrilor de proces. Rășina ar trebui să aibă documentația sa de biocompatibilitate pe certificatul lotului. NOBLE deține certificarea ISO 13485:2016, care indică un sistem documentat al calității dispozitivelor medicale; piesa specifică are nevoie în continuare de propria capacitate și dovezi de validare.
Concluzie
Alegerea între turnarea rotațională și turnarea prin injecție decurge din piesă, nu dintr-un clasament. Modelele goale, fără sudură și mari, la volum mic spre mediu, indică spre turnarea rotațională, cu costul redus al sculelor, pereții uniformi și lipsa tensiunii reziduale. Modelele solide, detaliate și de volum mare indică spre turnarea prin injecție, cu toleranțe strânse, gamă largă de materiale și costul redus per piesă odată ce sculele sunt amortizate. În cazul în care piesa se situează la mijloc, criteriile de departajare sunt volumul anual, cerințele de toleranță, grosimea peretelui și dacă geometria este goală sau solidă - iar răspunsul este cel mai bine confirmat cu oferte de preț la volumul real.
Dacă vă aflați în proces de luare a acestei decizii, prezentați cerințele dumneavoastră privind piesele la NOBLE. Acceptăm atât turnarea rotațională, cât și turnarea prin injecție, suntem certificați ISO 9001:2015 și ISO 13485:2016 și oferim o gamă completă de servicii, de la proiectare la asamblare. O discuție detaliată a nevoilor dumneavoastră de geometrie, volum și toleranță este cea mai rapidă modalitate de a stabili ce proces se potrivește - și ce este necesar pentru a trece de la prototip la producție.







