
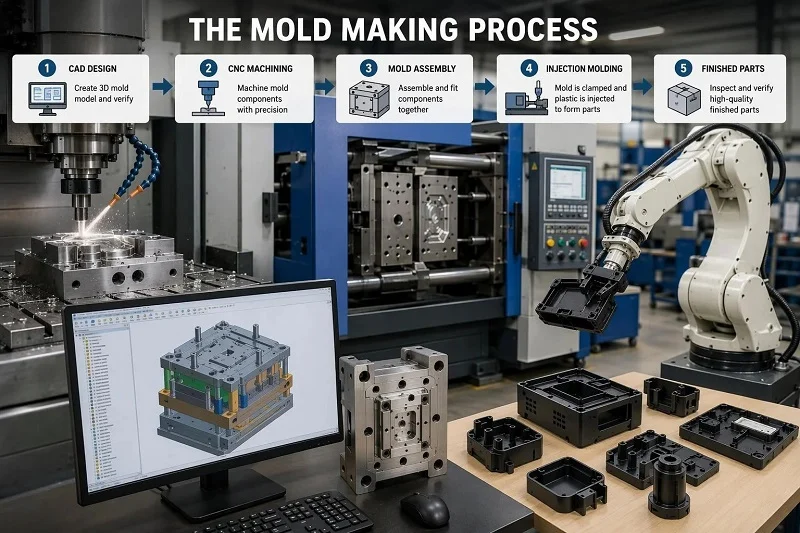
O matriță de plastic este unealta care transformă rășina topită într-o piesă finită: cavitatea și miezul definesc forma, sistemul de alimentare livrează topitura, circuitul de răcire stabilește ciclul, iar sistemul de ejecție eliberează piesa intactă. Obținerea unei matrițe care produce piese precise din punct de vedere dimensional și acceptabile din punct de vedere cosmetic la volumul țintă nu este o singură decizie, ci o secvență a acestora - iar fiecare o constrânge pe următoarea.
Acest ghid urmează această secvență. Începe cu informațiile de care are nevoie un proiect de matriță de plastic înainte de desenarea oricărei geometrii, parcurge cele șase etape de la revizuirea designului până la calificarea primului articol, apoi analizează în detaliu cele două domenii în care proiectele dau greș cel mai adesea: alegerea materialului din care este fabricată matrița în sine și punctele de proiectare din interiorul matriței de plastic care decid dacă piesele ies corect. Se încheie cu greșelile recurente care merită verificate în raport cu propriul plan și cu modul în care un partener de producție se încadrează în imagine.
Ce ai nevoie înainte de a începe
Un proiect de matriță pentru plastic nu poate începe cu adevărat până când nu este stabilit un set mic de date de intrare. Fiecare dintre ele este o intrare inginerească care modifică geometria sculelor, nu documente care trebuie adunate ulterior.
Un model 3D finalizat al piesei , într-un format CAD utilizabil (STEP, IGES, Parasolid sau nativ), reprezintă geometria de bază. Fără aceasta, nu se poate tăia nicio cavitate și nu se poate realiza nicio verificare a fabricabilității.
Rășina aleasă, cu comportamentul său la contracție și grosime a peretelui. Datele privind contracția determină dimensiunile cavității; intervalul de pereți recomandat pentru rășină determină dacă piesa poate fi turnată. Blocarea timpurie a calității previne tăierea cavității pentru o adaos greșit.
Volumul de producție și timpul ciclului țintă. Volumul stabilește numărul de cavități, materialul matriței și rezistența la uzură de care aveți nevoie. Timpul ciclului țintă stabilește capacitatea de răcire pe care trebuie să o suporte matrița de plastic.
Presa trebuie să se potrivească matriței de plastic. Tonajul, distanța dintre barele de legătură și dimensiunea plăcii limitează amprenta matriței și aria sa proiectată. O matriță care depășește presa disponibilă nu poate funcționa, indiferent de cât de bine este proiectată.
Toleranțe necesare și finisajul suprafeței. Acestea determină efortul de prelucrare, lustruire și texturare și determină dacă toleranța pe care ați scris-o este realizabilă în procesul de turnare.
Buget și calendar. Acestea decid unde se fac compromisurile - de exemplu, dacă un canal cald este justificat sau dacă o sculă cu o singură cavitate este prima investiție potrivită.
Dacă vreuna dintre acestea este încă deschisă, rezolvați-o înainte de a începe prelucrarea sculelor. Costul schimbării unei rășini sau a grosimii peretelui după tăierea cavității este mult mai mare decât costul stabilirii acesteia acum.
Fluxul de lucru al matriței din plastic: de la proiectare la producție
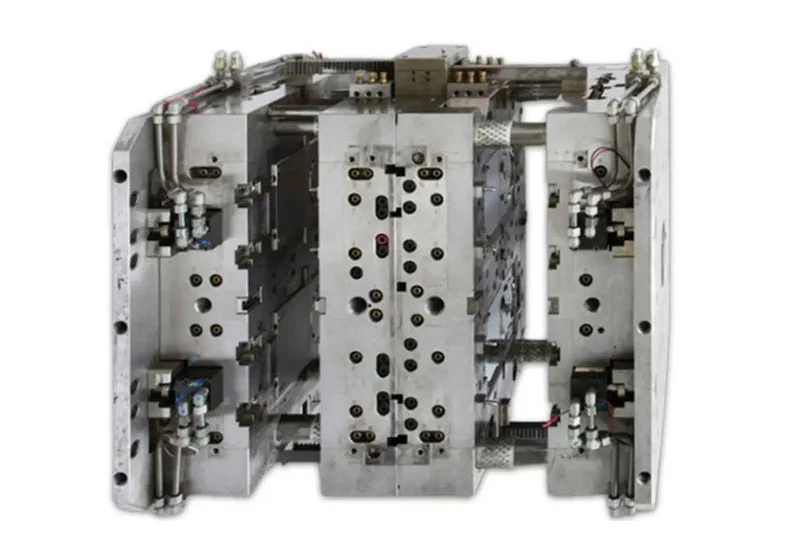
Fluxul de lucru de mai jos este ordonat. Fiecare etapă produce ceva de care depinde următoarea etapă și fiecare are un punct de control care confirmă finalizarea înainte de începerea următoarei.
Pasul 1 — Verificarea designului piesei pentru modelabilitate
Înainte de a desena orice geometrie a sculelor, efectuați o verificare a proiectării pentru fabricabilitate pe modelul piesei. Inspectați consistența grosimii peretelui pe toată piesa, deformarea pe fiecare față verticală, degajările și dacă acestea pot fi evitate sau vor necesita acțiuni laterale, razele de colț și proporțiile proeminențelor și nervurilor față de pereții adiacenți. Confirmați unde pot ateriza grilajul și ejectoarele și unde va sta linia de separare.
Rezultatul este un model marcat și o listă de modificări ale unor componente — sau, în cazul în care o modificare nu este acceptabilă, o decizie documentată de a accepta costul acțiunilor secundare. Ambele variante reprezintă un rezultat valid; un model neravizuit nu este.
Punct de control: fiecare perete și element a fost verificat în raport cu intervalul de grosimi recomandat pentru rășina aleasă și fiecare față verticală prezintă tiraj.
Pasul 2 — Confirmarea materialului și a contracției
Blocați rășina și calculați rata de contracție înainte de a seta dimensiunile cavității. Cavitatea și miezul sunt tăiate supradimensionate cu adaosul de contracție, astfel încât piesa care iese din sculă să corespundă desenului. Contracția variază în funcție de rășină și de direcția de curgere, iar tipurile umplute cu sticlă sau fibră se comportă diferit față de cele neumplute - adesea contracționându-se mai puțin de-a lungul direcției de curgere decât transversal.
Luați valoarea contracției din datele furnizorului de rășină pentru gradul specific, mai degrabă decât dintr-un tabel generic. Două clase din aceeași familie pot avea adaosuri diferite, iar un număr generic aplicat unui grad umplut va produce o piesă care este în afara toleranței într-o direcție.
Punct de control: valoarea contracției este înregistrată în raport cu gradul exact și a fost aplicată modelului cavității.
Pasul 3 — Proiectarea matriței: Aranjamentul cavității, sistemul de alimentare, răcirea și ejecția
Construiți ansamblul matriței de plastic în jurul piesei, luând deciziile în secvență.
- Numărul și amplasarea cavităților. Echilibrați numărul de cavități cu volumul anual și capacitatea presei, apoi așezați-le astfel încât topitura să ajungă la fiecare cavitate în aceleași condiții.
- Tipul de alergător și poarta. Alegeți un canal rece sau cald, apoi selectați tipul, dimensiunea și locația porții. Porțile controlează umplerea, compactarea și cât de vizibilă va fi marcajul porții pe piesa finită.
- Traseul canalelor de răcire permite eliminarea uniformă a căldurii din piesă. Designul de răcire reduce durata ciclului și are un efect direct asupra deformării.
- Alegeți metoda de ejectare și decideți unde vor ateriza urmele de ejectare - în mod ideal pe o suprafață non-cosmetică.
- Plasați orificii de aerisire la linia de despărțire și la capătul umplerii, unde aerul iese ultimul.
Punct de control: o analiză a fluxului sau a umplerii în matriță a confirmat o umplere echilibrată, fără țepi scurti și locații acceptabile ale liniei de sudură și ale capcanelor de aer.
Pasul 4 — Detalierea și toleranța componentelor matriței
Conversia ansamblului în desene fabricabile. Acestea acoperă baza matriței și stivuirea plăcilor, știfturile și bucșele de ghidare, glisierele și dispozitivele de ridicare pentru orice degajări, inserții și stiva de toleranțe dintre cavitate, miez și suprafețele de separare.
Ajustările și jocurile trebuie să țină cont de dilatarea termică la temperatura de funcționare, nu doar la temperatura camerei. Un joc confortabil pe bancul de lucru se poate reduce atunci când matrița atinge temperatura de funcționare.
Punct de control: setul de desene este suficient de complet încât un mecanic poate tăia fiecare componentă fără a reveni cu o întrebare de proiectare.
Pasul 5 — Mașină, finalizarea și asamblați matrița
Tăiați materialul matriței, apoi finisați-l și montați-l. Prelucrați cavitatea și miezul prin prelucrare mecanică de degroșare și finisare; utilizați electroeroziune pentru nervuri adânci și colțuri interne ascuțite pe care o freză nu le poate atinge; lustruiți până la gradul de suprafață specificat; și montați manual glisierele, dispozitivele de ridicare și inserțiile.
Secvența de prelucrare este importantă pentru detensionarea plăcii. Îndepărtarea unor cantități mari de material într-o singură trecere poate elibera tensiunea reziduală și poate deforma placa, așadar prelucrarea brută, o perioadă de repaus și prelucrarea de finisare sunt adesea secvențiate în mod deliberat.
Punct de control: toate componentele sunt dimensionate conform desenului, iar ansamblul se mișcă liber manual înainte de a ajunge la presă.
Pasul 6 — Testarea matriței și calificarea pieselor
Executați primele fotografii și folosiți-le pentru a încheia proiectul. O încercare stabilește echilibrul de umplere, timpul ciclului, conformitatea dimensională, calitatea cosmetică și fiabilitatea ejecției. Folosiți rezultatele: ajustați dimensiunea porții, răcirea sau ventilația, apoi executați din nou.
Luați rapoarte dimensionale despre piese dintr-un ciclu stabil, reprezentativ pentru producție, mai degrabă decât din primele câteva proiecte. Proiectele inițiale sunt încă în curs de stabilizare, iar măsurarea lor vă poate trimite în căutarea unei probleme care nu există în producție.
Punct de control: un raport de inspecție a primului articol arată piesele din toleranța interioară pe întregul set de cavități, iar matrița de plastic rulează un ciclu stabil.
Alegerea materialelor de matriță pentru o matriță de plastic
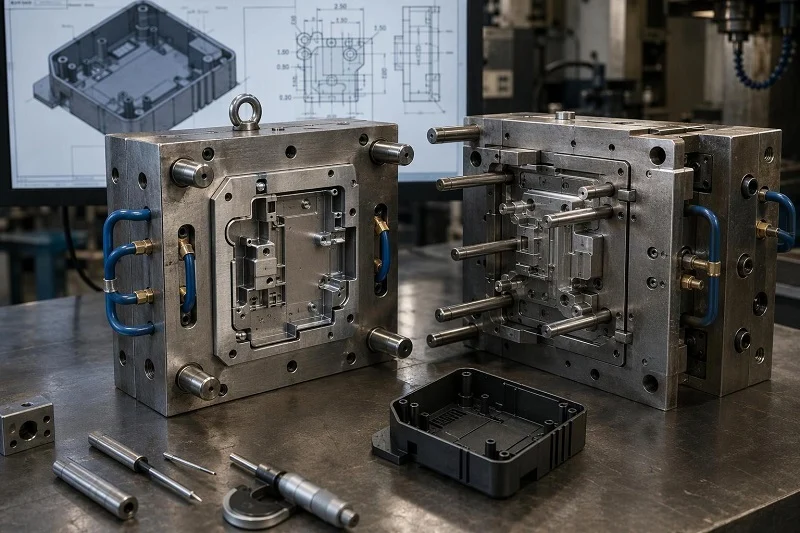
Materialul matriței în sine este o decizie separată de rășina pe care o va modela și este un echilibru, mai degrabă decât o singură alegere optimă. Proprietățile relevante sunt conductivitatea termică, duritatea și rezistența la uzură, prelucrabilitatea, comportamentul la coroziune și costul - iar echilibrul corect depinde de volum, rășină și cerințele piesei.
Aluminiu: Materiale pentru mucegai
Aluminiul este potrivit pentru piese de volum mic spre mediu și piese mari. Are o conductivitate termică bună pentru cicluri rapide, se prelucrează rapid și ușor și costă mai puțin decât oțelul pentru același bloc. În cadrul aluminiului, se face distincția între placa de matriță forjată de înaltă rezistență și placa forjată de rezistență medie și placa de scule turnată: clasele de înaltă rezistență au o duritate și o rezistență mult mai mari, în timp ce placa turnată oferă o tensiune internă foarte scăzută și o stabilitate bună pentru matrițe plate și mari.
O avertizare practică: în aliajele sensibile la călire, rezistența și duritatea variază în funcție de grosimea unei secțiuni groase, ceea ce afectează stabilitatea în timpul prelucrării. Aliajele dezvoltate cu o sensibilitate redusă la călire mențin proprietăți mai uniforme pe placă și sunt prelucrate mai previzibil.
Aluminiul este, de asemenea, mai susceptibil la coroziune în canalele de răcire decât oțelul. Chimia apei și contactul cu metale diferite necesită atenție - mențineți apa aproape de neutru și izolați fitingurile unde se întâlnesc două metale diferite.
Materiale de matriță din aliaj de cupru
Aliajele de cupru se potrivesc punctelor fierbinți, secțiunilor groase și zonelor cu cicluri critice, unde conductivitatea lor termică foarte ridicată elimină căldura mai repede decât o pot face aluminiul sau oțelul. Pot fi utilizate pentru matrițe întregi sau ca inserții într-un corp de oțel sau aluminiu.
Gama de durități disponibilă este largă — de la aproximativ 20 Rc până la aproximativ 40 Rc, în funcție de aliaj — iar clasele mai moi se lustruiesc bine, dar se uzează mai repede. Comportamentul la lustruire este în general bun, ceea ce este potrivit pentru suprafețele optice și cosmetice.
Un aspect practic: o inserție de cupru într-un corp de aluminiu necesită un strat de barieră prin care un canal de apă trece prin ambele, cum ar fi nichelul electrolizat pe spatele cuprului, pentru a evita coroziunea galvanică dintre cele două aliaje.
Materiale pentru matrițe din oțel pentru scule
Oțelul este potrivit pentru serii mari de prelucrare, rășini abrazive sau umplute cu sticlă și piese cu toleranțe strânse. Oferă duritate ridicată și rezistență la uzură, ceea ce menține dimensiunile cavității stabile pe parcursul a sute de mii de cicluri.
Distingeți clasele pre-călite — care se prelucrează și intră direct în funcțiune la aproximativ 30 Rc — de clasele care sunt călite după prelucrare la 50 Rc și peste. Duritatea este în concordanță cu prelucrabilitatea și conductivitatea termică: o matriță de plastic mai dură durează mai mult, dar se taie mai lent și elimină căldura mai puțin ușor decât aluminiul.
Potrivirea materialului cu volumul, rășina și cerințele piesei
Aplicați familiile printr-o scurtă rutină, în această ordine:
- Câte părți? Volum mic spre mediu indică aluminiul; volumul mare indică oțelul.
- Cât de abrazivă este rășina? Clasele cu umplutură de sticlă sau fibră uzează rapid o matriță de plastic și preferă oțelul sau inserțiile călite la intrarea în matriță și în zonele supuse uzurii ridicate.
- Cât de stricte sunt toleranțele? Toleranțele strânse favorizează stabilitatea dimensională a oțelului.
- Cât de critic este timpul de ciclu? Ciclurile rapide favorizează inserțiile din aluminiu sau cupru în punctele fierbinți.
- Cât de mare este piesa? Piesele mari preferă aluminiul din cauza costului și a prelucrabilității.
- Ce permite bugetul? Răspunsul restrânge familia; nota specifică rezultă din aceleași răspunsuri.
Rețineți că sculele pentru prototipuri și punți, precum și sculele pentru producție sunt investiții diferite și ar trebui specificate separat. O unealtă construită pentru a valida un design nu este automat o unealtă construită să funcționeze ani de zile.
Puncte de proiectare a matriței din plastic care determină calitatea piesei
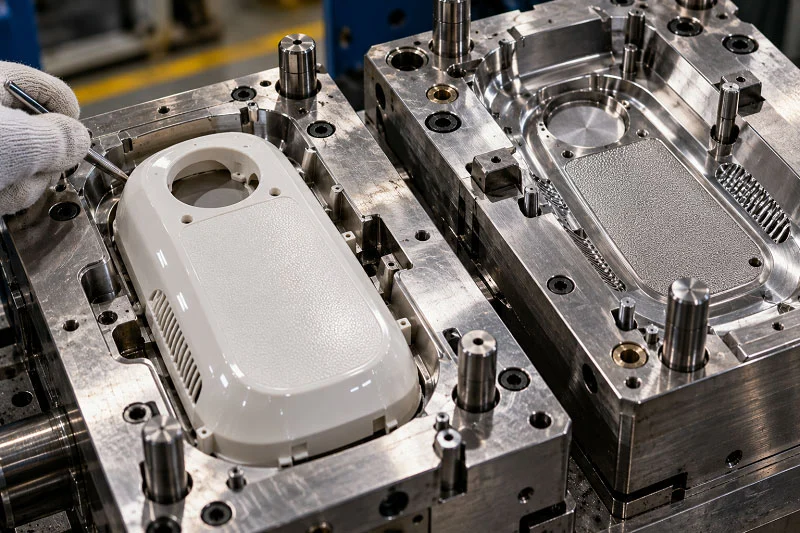
Acestea sunt deciziile de proiectare din interiorul matriței care determină cel mai adesea dacă piesele ies corect. Fiecare este enunțată ca un punct de făcut corect, de ce este importantă pentru piesa turnată și ce trebuie specificat.
Grosimea peretelui și proporțiile caracteristicilor
Pereții ar trebui să fie cât mai uniformi pe cât permite piesa. Pereții neuniformi provoacă afundare, deformare, solicitări interne și inexactități dimensionale, deoarece secțiunile groase se răcesc mai lent decât cele subțiri și deformează piesa pe măsură ce se contractă.
Elementele secundare, cum ar fi nervurile și pereții cu bosaje, sunt de obicei menținute la aproximativ 40-60% din peretele adiacent pentru a evita scufundarea. Intervalele recomandate pentru grosimea pereților diferă în funcție de rășină - de exemplu, ABS-ul este de obicei citat la aproximativ 0.045-0.140 in, iar policarbonatul la aproximativ 0.040-0.150 in - așadar verificați piesa în raport cu intervalul pentru gradul ales.
În cazul în care o secțiune este prea groasă, extrageți-o în loc să lăsați material solid și folosiți nervuri sau gușeuri în loc să îngroșați pereții. Acest lucru păstrează rezistența, reducând în același timp dezechilibrul de răcire și de absorbție.
Unghiuri de tiraj și ejectare
Fiecare față paralelă cu direcția deschiderii matriței necesită o deformare. O regulă inițială obișnuită este de aproximativ un grad pe inch de adâncime a cavității, iar suprafețele texturate necesită mai mult - o textură ușoară poate necesita trei grade sau mai mult, iar texturile mai grele și mai mult.
Deformarea este direct legată de forța de ejecție, zgârieturi și tensiunea internă care apare ulterior sub formă de deformare sau ondulare. Mențineți o deformare consistentă pe întreaga piesă; o față care este deformată într-o regiune și aproape verticală în alta se va trage în timpul ejecției și va lăsa urme.
Porți, canale și echilibru de umplere
Tipul, dimensiunea și amplasarea porții controlează umplerea, umplutura și vizibilitatea marcajului porții. O poartă prea mică restricționează debitul și forțează o presiune de injecție mai mare; o poartă plasată pe o suprafață cosmetică lasă o marcaj care poate fi inacceptabil.
Într-o configurație cu mai multe cavități, echilibrați alimentarea astfel încât toate cavitățile să se umple în același timp și cu aceeași presiune. O astfel de abordare greșită produce supra-aglomerare lângă poartă, țevi scurte în cavitățile îndepărtate și linii de sudură în zonele încărcate structural.
Proiectarea canalului de răcire și durata ciclului
Răcirea domină de obicei timpul ciclului. Diametrul canalului, spațierea și distanța față de suprafața cavității stabilesc viteza cu care căldura părăsește piesa: canalele prea îndepărtate de suprafață se răcesc lent, iar canalele prea apropiate pot crea răcire inegală și solicitări.
În miezurile de sondă adânci, utilizați răcire cu deflectoare sau conformațională pentru a ajunge în zonele pe care un canal forat drept nu le poate atinge. Răcirea neuniformă este o cauză principală a deformării și a derivei dimensionale, așa că proiectarea răcirii este o decizie de calitate la fel de mult ca și o decizie de viteză.
Contracție, toleranțe și control al deformării
Toleranța de contracție se aplică cavității și variază în funcție de rășină, direcție și secțiunea peretelui. Toleranța piesei turnate din plastic trebuie să fie realistă pentru proces, mai degrabă decât copiată dintr-un desen al piesei prelucrate; o toleranță obișnuită pe o piesă CNC poate fi în afara limitelor pe care turnarea le poate suporta pe un set complet de cavități.
Deformarea este de obicei o problemă de răcire și orientare. Rezolvați-o în proiectarea matriței de plastic — prin echilibrul de răcire și amplasarea porții — mai degrabă decât prin strângerea toleranței ulterior.
Ventilare și finisare a suprafeței
Aerul prins înaintea topiturii provoacă arsuri, injecții scurte și presiune ridicată de injecție. Orificiile de ventilație se află la linia de despărțire și la capătul umplerii, unde aerul este ultimul care iese.
Finisajul specificat al suprafeței piesei se traduce prin lustruire sau texturare a cavității. O suprafață texturată modifică cerința de deformare, așadar specificați textura și deformarea împreună, în loc să adăugați textura după ce matrița este tăiată.
Greșeli frecvente la fabricarea unei matrițe de plastic
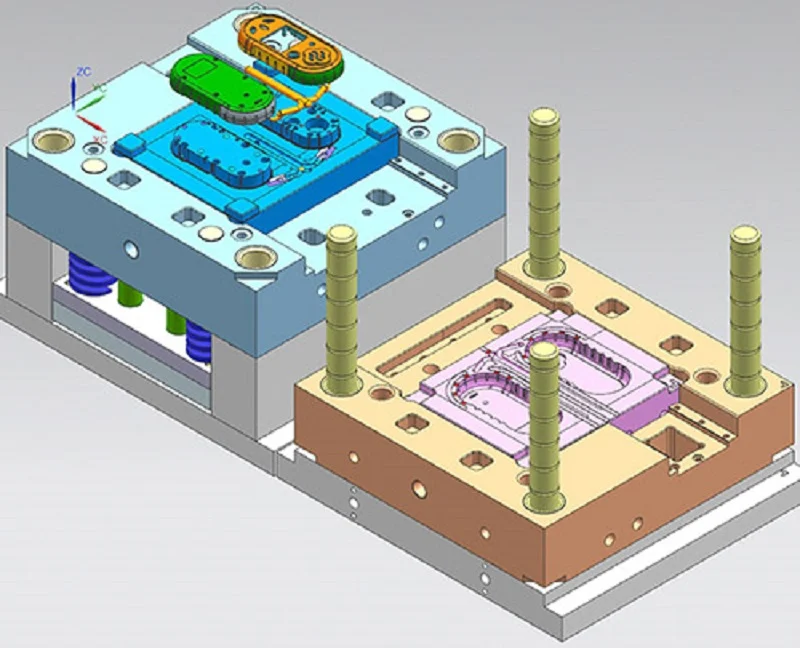
Aceste moduri de eșec se repetă în cadrul proiectelor. Fiecare merită verificat în raport cu propriul plan înainte de a începe lucrul cu instrumentele.
Proiectarea piesei fără a ține cont de uniformitatea deformației sau a peretelui. Consecința este deteriorarea prin scufundare, deformare și ejecție care nu poate fi remediată prin ajustarea presei. Corecția este o revizuire a proiectării pentru fabricabilitate înainte de desenarea oricărei geometrii a cavității.
Alegerea materialului de matriță înainte de a cunoaște volumul și rășina. Consecința este fie o unealtă supradimensionată care costă mai mult decât este necesar, fie o unealtă subdimensionată care se uzează pe parcurs. Corecția constă în fixarea mai întâi a volumului și a rășinii, apoi selectarea familiei de materiale.
Omiterea analizei de umplere sau răcire la piese complexe. Consecința este umplerea dezechilibrată, suprapuneri scurte și deformarea descoperite doar la încercare, când modificările sunt costisitoare. Corecția constă într-o analiză a curgerii matriței înainte ca proiectul să fie lansat pentru prelucrare.
Specificarea toleranțelor pieselor prelucrate pe piesele turnate. Consecința este o piesă respinsă la o toleranță pe care procesul nu o poate respecta, chiar dacă matrița este corectă. Corecția constă în setarea toleranțelor care reflectă ceea ce se poate realiza prin turnare pentru rășina și geometria respectivă.
Neglijarea chimiei apei de răcire. Consecința este coroziunea și blocarea conductelor de apă, care încetinesc ciclurile și, în cele din urmă, opresc mucegaiul. Corecția constă în menținerea apei aproape neutre, evitarea biocidelor clorurate și izolarea metalelor diferite.
Tratarea primei încercări ca linie de sosire. Consecința este o matriță de plastic care este eliberată înainte de a fi stabilă și probleme de producție care apar ulterior. Corecția constă în ajustarea și reluarea procesului până când o inspecție a primului articol trece peste întreaga cavitate setată pe un ciclu stabil.
Alegerea NOBLE pentru realizarea matriței dumneavoastră de plastic și producerea pieselor dumneavoastră

NOBLE este un producător contractual cu sediul în China, o societate mixtă sino-britanică recunoscută de guvern ca întreprindere națională de înaltă tehnologie, cu peste zece ani de experiență în prelucrarea pieselor, prototipare și fabricație. Suntem certificați ISO 9001:2015 și ISO 13485:2016.
Capacitatea noastră de service și expertiza în prelucrare sunt construite pentru a duce un proiect la bun sfârșit, de la prototip la producția de masă. O cerere de ofertă completă primește o ofertă profesională în termen de 24 de ore, prototipurile pot fi procesate rapid, iar asistența pentru producție continuă la volum mare. Capacitățile noastre interne acoperă proiectarea, prototipurile și producția de masă a pieselor.
Acest lucru contează pentru un proiect de matriță, deoarece matrița de plastic și piesele pe care le produce reprezintă o singură decizie, nu două. NOBLE oferă un serviciu complet de la proiectare la asamblare - nu doar producție: analiza proiectării pentru fabricabilitate, realizarea matriței, prelucrarea, finisarea suprafeței și asamblarea, susținute de echipamente de inspecție interne și un proces de calitate IQC, IPQC și FQC/OQC. Echipamentele noastre de inspecție și sistemul general de control al calității sunt acolo pentru a ne asigura că prototipurile și componentele dumneavoastră sunt create cu o precizie ridicată.
Dacă aveți un model de piesă și un volum țintă, puteți trimite o cerere de ofertă pentru o ofertă și o analiză a fabricabilității. Încărcați fișierele CAD cu informațiile necesare, iar inginerii noștri vă vor răspunde cu o analiză de proiectare și prețuri transparente.
Întrebări frecvente despre fabricarea matrițelor din plastic
Cât durează realizarea unei matrițe de plastic?
Programul urmează etapele, nu un singur număr. Matrițele simple se mișcă mai repede decât matrițele cu acțiuni laterale sau cerințe cosmetice stricte, iar bucla de încercare și ajustare adaugă timp după prelucrare. Puteți comprima cel mai mult programul prin finalizarea designului piesei și a rășinii înainte de începerea prelucrării sculelor.
Ce determină costul unei matrițe de plastic?
Principalii factori determinanți ai costurilor sunt numărul de cavități, dimensiunea și complexitatea piesei, degajările și acțiunile laterale, finisajul și textura suprafeței, materialul matriței și cerințele de toleranță. Costul matriței este o investiție unică amortizată pe parcursul producției, astfel încât cea mai ieftină matriță nu are întotdeauna cel mai mic cost total.
Câte cavități ar trebui să aibă matrița mea?
Numărul de cavități rezultă din volumul anual, capacitatea presei și costul matriței în funcție de costul per piesă. O sculă cu o singură cavitate este adesea punctul de plecare potrivit pentru volume mici sau pentru validarea designului înainte de a opta pentru o sculă cu mai multe cavități.
Poate fi folosită o matriță prototip pentru producție?
Se poate, pentru volume limitate și pentru rășinile și toleranțele pentru care a fost construită scula. Însă o sculă construită pentru prototipare poate să nu aibă duritatea, răcirea sau cavitația necesare pentru o producție completă. Specificați volumul dorit de la început, astfel încât scula să fie construită pentru asta.
Ce trebuie să furnizez pentru a primi o ofertă pentru o matriță de plastic?
Furnizați un model 3D al piesei, rășina, volumul anual și pe durata de viață, toleranța și cerințele de finisare a suprafeței, presa țintă, dacă este cunoscută, și data livrării. O cerere de ofertă completă este cea care permite o cotație rapidă și precisă.
Ar trebui să aleg aluminiu sau oțel pentru matrița mea de plastic?
Aluminiul este potrivit pentru cicluri mai rapide, costuri mai mici ale sculelor și volume mici spre medii; oțelul este potrivit pentru volume mari, rășini abrazive și toleranțe strânse. Lăsați volumul și rășina să determine decizia, mai degrabă decât să o luați mai întâi.







