
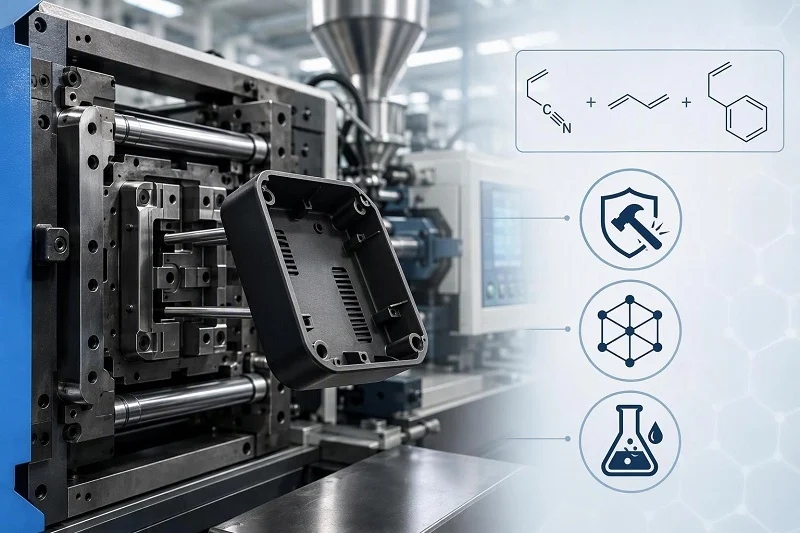
ABS-ul este unul dintre cele mai utilizate materiale termoplastice inginerești din lume, iar acest statut provine în mare parte dintr-un compromis integrat în chimia sa. Acrilonitrilul contribuie la rezistență chimică și rigiditate, butadiena contribuie la tenacitate, iar stirenul contribuie la rigiditate, luciu și ușurință în procesare. Niciun monomer nu oferă toate cele trei caracteristici și nicio clasă de ABS nu oferă toate cele trei la maximum. Acest compromis este motivul pentru care turnarea prin injecție a ABS recompensează un proiectant și un turnător care lucrează pornind de la o clasă specifică, mai degrabă decât de la eticheta categoriei.
Acest ghid urmărește întregul lanț de decizii pe care le implică un proiect ABS: ce este materialul și unde se află limitele proprietăților sale, cum se desfășoară secvența de turnare de la uscarea peletelor până la finisare, caracteristicile de proiectare a pieselor și matriței care afectează cel mai mult costul sculelor și riscul de defecte, avantajele și limitele care merită planificate, domeniile de aplicare în care ABS este specificat în mod obișnuit și cum se compară turnarea prin injecție a ABS cu prelucrarea CNC, imprimarea 3D și termoformarea. Se încheie cu diagnosticarea defectelor, o secțiune despre capacitățile proprii ale NOBLE și răspunsuri la întrebările pe care cumpărătorii și designerii le pun cel mai des.
Ce este ABS-ul și de ce este potrivit Turnare prin injecție
ABS este un terpolimer amorf de acrilonitril, butadienă și stiren, utilizat în mod obișnuit încă din anii 1950. Deoarece este amorf și nu semicristalin, nu are un punct de topire precis; în schimb, se înmoaie progresiv, iar temperatura sa de tranziție vitroasă este de aproximativ 105 °C pentru clasele standard. Sub această temperatură, lanțurile polimerice sunt blocate într-o stare rigidă, vitroasă, care conferă ABS-ului rigiditate și stabilitate dimensională; deasupra acesteia, lanțurile câștigă mobilitate, iar materialul devine cauciucat.
Această structură este ceea ce face ca ABS-ul să fie o alegere naturală pentru turnarea prin injecție. Rășinile amorfe prezintă, în general, o contracție în matriță mai mică și mai previzibilă decât cele semicristaline, astfel încât dimensiunile cavității pot fi compensate cu mai multă încredere. De asemenea, ABS-ul curge pe o fereastră largă de procesare, tolerează o gamă largă de configurații ale mașinilor și preia o suprafață de înaltă calitate dintr-o cavitate lustruită. Consecința practică pentru un proiect este că setările procesului și așteptările privind proprietățile trebuie legate de un anumit grad - uz general, rezistență la impact, rezistență la căldură, ignifug, grad de placare, transparent sau amestec PC-ABS - deoarece fiecare are propria fereastră de cilindru recomandată și propriul echilibru de proprietăți.
Cum cei trei monomeri modelează performanța
Cei trei monomeri contribuie fiecare cu o proprietate distinctă — rezistență chimică, rezistență la impact și rigiditate — iar raportul dintre ei este ajustat pentru a produce diferite clase de acrilonitril. Mai mult acrilonitril crește, în general, rezistența prin legături polare suplimentare între lanțurile de nitril; mai mult stiren crește rigiditatea și luciul suprafeței; mai multă polibutadienă crește tenacitatea și rezistența la impact.
Faza butadienică merită o atenție deosebită deoarece este constituentul cel mai puțin stabil termic și fotochimic. Este faza pe care atacul ultravioletelor o degradează în exterior și este faza cea mai expusă la istoricul căldurii în timpul procesării. O clasă formulată pentru impact ridicat conține mai multă căldură; o clasă formulată pentru rezistență la căldură poate înlocui un comonomer, cum ar fi α-metilstirenul, pentru a crește tranziția vitroasă. Acesta este motivul pentru care „ABS” într-un desen este un punct de plecare mai degrabă decât o specificație: două clase de ABS pot diferi semnificativ în ceea ce privește devierea termică, impactul și temperatura de topire recomandată.
Proprietăți tipice și limitele acestora
Valorile reprezentative pentru ABS neumplut ilustrează proprietățile. Densitatea se situează de obicei în jurul a 1.0–1.2 g/cm³. Rezistența la tracțiune este de obicei estimată în intervalul de aproximativ 40–62 MPa la limita de curgere, cu un modul de încovoiere în regiunea 1.35–2.7 GPa, în funcție de tip. Rezistența la impact crestată variază foarte mult în funcție de conținutul de butadienă și de metoda de testare. Temperatura de deformare termică sub sarcină este de obicei sub 100 °C pentru tipurile de uz general, tipurile rezistente la căldură ajungând la valori mai mari. Contracția în matriță este de obicei în jur de 0.4–0.7% pentru tipurile standard neumplute, iar absorbția de apă este scăzută - de obicei estimată în jur de 0.1–0.5% - dar totuși suficient de mare pentru a necesita uscare.
Tratați fiecare dintre aceste cifre ca fiind dependente de calitate și metodă. Valorile de impact publicate sunt utile pentru compararea calităților, dar performanța piesei finite depinde și de grosimea peretelui, colțuri, nervuri, linii de sudură, amplasarea inelei de fixare și tensiunea de turnare, așadar testarea producției ar trebui să reflecte designul real al piesei, mai degrabă decât să se bazeze în întregime pe mediile din fișele tehnice. Temperatura de deviere termică ajută la compararea materialelor, dar nu stabilește în sine o temperatură de funcționare sigură pe termen lung sub sarcină. Clasificările la flacără sunt legate de calitatea exactă a rășinii, culoarea și grosimea minimă a peretelui testate, astfel încât o denumire generală de ignifugare nu confirmă că fiecare grosime sau culoare va îndeplini aceeași clasificare.
Procesul de turnare prin injecție ABS, pas cu pas
Secvența de turnare prin injecție a ABS se desfășoară de la uscarea peletelor, trecând prin topire, injecție, ambalare, răcire, ejecție și finisare. Fiecare etapă are un scop și un control cheie, iar figurile de mai jos reprezintă ferestre de pornire extrase din îndrumări publicate, mai degrabă decât din setări universale. Fișa tehnică a clasei și fotografiile de probă sunt valabile.
Uscarea peleților înainte de procesare
ABS-ul este higroscopic și trebuie pre-uscat. Umiditatea reziduală peste aproximativ 0.1% provoacă dungi argintii vizibile și urme de despicare și - mai grav - goluri interne care reduc rezistența la impact, chiar și atunci când piesa arată acceptabil din exterior. Îndrumările publicate recomandă în mod obișnuit uscarea ABS-ului de uz general la 80-90 °C timp de 2-4 ore, cu clasele rezistente la căldură care conțin componente PC uscate la o temperatură mai ridicată, în jur de 100 °C, cu timp confirmat prin extrudare cu aer. Pâlniile etanșe ajută la prevenirea revenirii umidității între uscare și procesare.
Disciplina de uscare este prima verificare pentru orice problemă de aspect sau rezistență în ABS, deoarece defectele pe care le provoacă imită alte defecte. O piesă cu urme de despicare poate părea o problemă de temperatură; dacă rășina nu a fost uscată conform specificațiilor, nicio ajustare a cilindrului nu o va rezolva.
Zonele de temperatură de topire și de butoi
Butoiul este descris în mod normal în patru zone. O progresie reprezentativă pentru ABS de uz general se întinde de la aproximativ 180–200 °C la zona de alimentare, trecând prin 200–220 °C la compresie, 210–240 °C la dozare și 220–250 °C la duză, cu puncte de referință sugerate în jurul a 190 °C, 210 °C, 225 °C și respectiv 235 °C. Alte date publicate privind gradele plasează temperaturile de topire pe o bandă mai largă de aproximativ 220–260 °C, iar gradele rezistente la căldură pot avea valori și mai ridicate, în regiunea de 220–260 °C, în timp ce gradele ignifuge sunt adesea menținute la limita inferioară, în jurul a 200–240 °C.
Peste aproximativ 270 °C sau la temperaturi mai scăzute, cu rezidență prelungită, ABS-ul începe să se degradeze: se decolorează în galben sau maro, dezvoltă un miros de ars, eliberează vapori de monomer de stiren și alți compuși organici volatili și își pierde proprietățile mecanice. Încălzirea uniformă a butoiului, contrapresiunea controlată, timpul de rezidență moderat și purjarea regulată protejează împotriva istoricului termic care apare ulterior sub formă de pete negre sau piese fragile.
Injecție, Ambalare și Reținere
Presiunea și viteza de injecție determină dacă cavitatea se umple înainte ca topitura să înghețe, în special în pereții subțiri. Viteza de injecție medie spre mare, cu un profil în mai multe etape, este utilizată în mod obișnuit pentru a evita atât jeturile scurte, cât și jeturile superficiale, iar presiunea este optimizată în funcție de lungimea reală a curgerii și de secțiunea peretelui. Presiunea de umplere este de obicei setată la 50-80% din presiunea de injecție și menținută până când grinda de injecție îngheață, deoarece umplerea este cea care compensează contracția în timp ce piesa este încă sub presiune. Umplerea insuficientă apare ca urme de adâncitură, goluri și inconsistență dimensională; umplerea excesivă crește tensiunea reziduală și poate provoca flash-uri.
Cercetările publicate asupra pieselor auto din ABS cromat au constatat că parametrii de procesare afectează în mod măsurabil atât tensiunea reziduală, cât și aderența stratului de acoperire. În studiul respectiv, creșterea temperaturii fixe a semi-matriței cu 15 °C a redus formarea microfisurilor, creșterea presiunii de umplere cu 20 bar a redus, de asemenea, microfisurile, iar reducerea ratei de injecție cu 5 mm/s la fiecare etapă a fost benefică în comparație cu creșterea acesteia. Aceeași lucrare a utilizat un test cu acid acetic în care albirea suprafeței indică tensiune reziduală. Concluzia nu este o rețetă universală, ci un principiu: umplerea și rata de injecție sunt variabile de calitate, nu doar variabile de umplere.
Răcire, Ejectare și Finisare
Temperatura matriței are un efect puternic asupra calității suprafeței ABS. La temperaturi scăzute ale matriței, în jur de 40 °C, topitura se răcește rapid pe suprafața cavității, producând o rugozitate mai mare a suprafeței, linii de sudură mai vizibile și o potențială albire sub stres. La 60–80 °C, topitura rămâne fluidă mai mult timp pe suprafața cavității, îmbunătățind replicarea detaliilor fine și producând suprafețe mai lucioase și mai netede. Pentru piesele care vor fi galvanizate sau vopsite, o temperatură a matriței de aproximativ 60–70 °C este frecvent citată ca fiind necesară pentru a obține calitatea suprafeței pe care o necesită placarea și aderența vopselei.
Timpul de răcire trebuie să fie suficient de lung pentru ca piesa să reziste ejecției fără distorsiuni, iar canalele uniforme de răcire ajută la stabilizarea ciclului. După ejecție, opțiunile de finisare includ tăierea și degratarea, asamblarea, vopsirea, tampografia, serigrafia, ștanțarea la cald, gravarea cu laser și galvanizarea. Vopselele ABS se potrivesc bine standardelor polimerilor - vopselele pe bază de solvent și pe bază de apă se lipesc de obicei direct pe suprafețe curate, fără grăsime, fără un grund de aderență - dar reziduurile de demulare trebuie îndepărtate înainte de aplicarea straturilor transparente bicomponente. Aderența plăcii, așa cum s-a menționat mai sus, răspunde la temperatura matriței, presiunea de ambalare și viteza de injecție, astfel încât cerințele cosmetice de placare aparțin specificațiilor de turnare, nu doar atelierului de finisare.
Instrucțiuni de proiectare a pieselor și matrițelor ABS
Caracteristicile de proiectare determină o mare parte din costul sculelor și cea mai mare parte a riscului de defect la o piesă din ABS. Îndrumările de mai jos sunt formulate ca sfaturi de proiectare, mai degrabă decât ca reguli absolute, deoarece răspunsul corect depinde de calitate, geometrie și cerințe estetice.
Grosimea peretelui și uniformitatea
Un interval de grosime a peretelui pentru ABS citat frecvent este de 0.045–0.140 in (aproximativ 1.1–3.6 mm), iar alte îndrumări de procesare citează 1.2–3.5 mm ca bandă de lucru. Mai importantă decât numărul absolut este uniformitatea. Pereții neuniformi duc la afundare, deformare, tensiune internă și inexactitate dimensională, deoarece secțiunile groase se răcesc și se contractă mai târziu decât cele subțiri, în timp ce piesa este deja suficient de rigidă pentru a rezista. Menținerea consecvenței pereților îmbunătățește curgerea și umplerea, răcirea, aspectul estetic și performanța generală a piesei.
Acolo unde o secțiune groasă este inevitabilă, se extrage carota sau se înlocuiește masa solidă cu nervuri. Ca regulă generală, pereții unei piese turnate nu ar trebui să fie mai mici de 40-60% din pereții adiacenți, iar grosimea nervurilor este de obicei menținută sub peretele nominal pentru a evita scufundarea pe fața opusă. Pentru rășinile amorfe, cum ar fi ABS-ul, îndrumările publicate permit variația grosimii peretelui de până la aproximativ 25% din cea nominală; o uniformitate mai strictă este mai bună acolo unde contează aspectul estetic.
Deschidere, raze și opriri
Unghiurile de deformare permit piesei să se elibereze din cavitate fără zgârieturi sau tragere. Deformarea necesară depinde de adâncimea suprafeței, textură și rășină; suprafețele texturate necesită o deformare mai mare decât cele lustruite. Colțurile exterioare ascuțite sunt în general acceptabile, dar o rază interioară întărește colțul și ameliorează concentrarea de stres care favorizează deformarea și fisurarea.
Degajările sunt celălalt factor determinant în prelucrarea sculelor. O caracteristică care nu poate fi eliberată pe linia de extragere necesită o acționare laterală, un dispozitiv de ridicare sau o plăcuță încărcată manual, fiecare dintre acestea adăugând costuri de prelucrare, timp de ciclu și întreținere. În cazul în care o degajare poate fi reproiectată într-o caracteristică de fixare care se flexează la ejecție sau mutată pe o linie de separare, prelucrarea se simplifică considerabil.
Porți, linii de sudură și bosaje
Amplasarea porții determină locul în care se întâlnesc fronturile topiturii și, prin urmare, locul în care se formează liniile de sudură. Deoarece rezistența liniilor de sudură poate varia de la doar 20% din rezistența nominală până la practic rezistența completă, în funcție de material, designul piesei, scule și procesare, amplasarea porții ar trebui să țină liniile de sudură departe de zonele cu solicitări mari. Prosopurile, nervurile, găurile și depresiunile împart fluxul și creează fronturi suplimentare, astfel încât geometria și orientarea lor față de flux contează. Pe cât posibil, nervurile și prosopurile ar trebui să fie orientate în direcția de curgere pentru a facilita umplerea și ventilarea.
Contracție, Toleranțe și Revizuire DFM
Contracția în matriță a ABS este de obicei în jur de 0.4–0.7% pentru clasele standard neumplute, cu o medie de aproape 0.5%, ceea ce este mai mic și mai previzibil decât în cazul rășinilor semicristaline, cum ar fi polipropilena. Dimensiunile cavității sunt tăiate supradimensionate cu adaosul de contracție, iar adaosul trebuie confirmat în funcție de fișa tehnică a furnizorului și apoi rafinat din probe de măsurare înainte de finalizarea sculei.
O analiză a capacității de fabricație înainte de tăierea oțelului semnalează de obicei zonele subțiri și groase în raport cu peretele nominal, suficiența deformației, plasarea liniei de separație, pozițiile inelelor și ejectoarelor, degajările și acțiunile laterale, precum și necesitatea utilizării plăcuțelor încărcate manual. În cazul în care riscul cosmetic sau structural este ridicat, o analiză a fluxului poate identifica punctele fierbinți de presiune și locațiile probabile ale liniilor de țesătură. Depistarea acestor probleme pe o sită este mult mai ieftină decât detectarea lor într-o sculă călită.
Avantaje și limitări ale Turnare prin injecție ABS
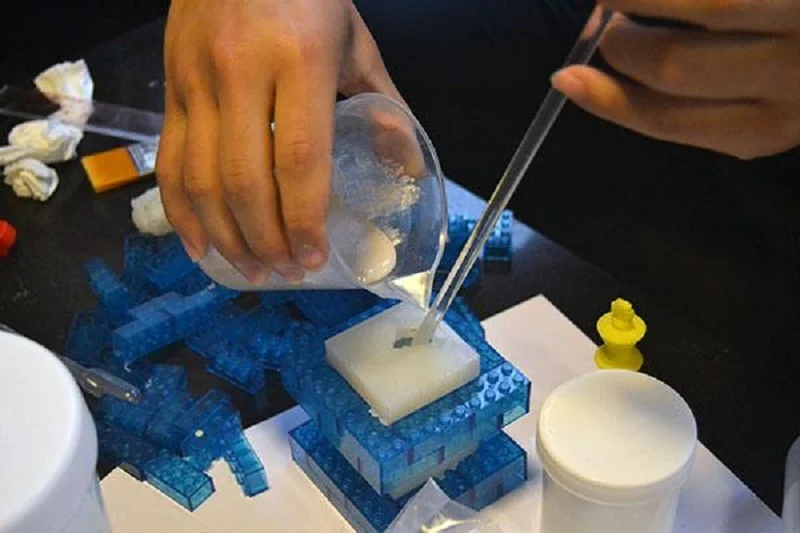
Turnarea prin injecție a ABS are avantaje datorită unei combinații specifice de proprietăți și aspecte economice și constrânge designul în moduri specifice. Ambele părți sunt incluse în planul proiectului.
Unde turnarea prin injecție ABS are performanțe bune
ABS-ul oferă stabilitate dimensională, rigiditate și duritate ridicate chiar și la temperaturi scăzute și poate fi utilizat până la aproximativ -40 °C în clasele corespunzătoare. Structura sa amorfă conferă o contracție redusă și previzibilă, ceea ce menține dimensiuni constante ale pieselor pe parcursul unui ciclu de producție. Finisajul suprafeței este un punct forte deosebit: cavitățile lustruite reproduc detalii fine, iar ABS-ul acceptă cu ușurință vopsirea, imprimarea, ștanțarea la cald, marcarea cu laser și galvanizarea conform standardelor polimerilor. Fereastra de procesare este suficient de largă încât majoritatea operațiunilor de turnare prin injecție ABS pot prelucra materialul, iar la volume repetate, economia unitară a turnării este dificil de egalat.
Limitări ale materialelor și proceselor de planificat
Sensibilitatea la umiditate este prima constrângere: ABS-ul trebuie uscat, iar disciplina trebuie să se mențină pe parcursul fiecărei ture, nu doar la pornire. Și plafonul termic contează. Temperatura de funcționare pe termen lung pentru ABS-ul standard este de obicei sub 100 °C, iar temperatura de deviere termică nu stabilește în sine o temperatură de funcționare continuă sigură sub sarcină. Gradele diferă, așa că o specificație de rezistență la căldură trebuie selectată în mod deliberat, mai degrabă decât presupusă.
Rezistența chimică este inegală. ABS-ul rezistă bine la acizi și alcali diluați și concentrați, dar are performanțe slabe împotriva alcoolilor, aldehidelor, cetonelor, esterilor, hidrocarburilor aromatice și hidrocarburilor halogenate. Izopropanolul și solvenții mai puternici sunt factori comuni în operațiunile de curățare, iar fisurarea solvenților apare adesea doar sub stres, așa că chimia de curățare trebuie calificată împotriva probelor stresate.
În exterior, ABS-ul standard are o rezistență inerentă slabă la intemperii: atacul ultravioletelor asupra fazei butadienice provoacă decolorare, cretare, îngălbenire și fragilizare. Un grad stabilizat UV, un strat protector sau un polimer diferit, cum ar fi ASA, este răspunsul obișnuit pentru service-ul exterior. ABS-ul nemodificat este, de asemenea, inflamabil, având clasificarea UL 94 HB în fișele tehnice tipice, așadar sunt necesare clase ignifuge acolo unde este necesară o clasificare V-0 sau V-2 - iar clasificarea se aplică clasei, culorii și grosimii specifice testate. În cele din urmă, prelucrarea sculelor implică costuri și timpi de livrare ridicați, aceasta fiind limitarea economică centrală discutată în secțiunea de comparație.
Aplicații ale turnării prin injecție ABS
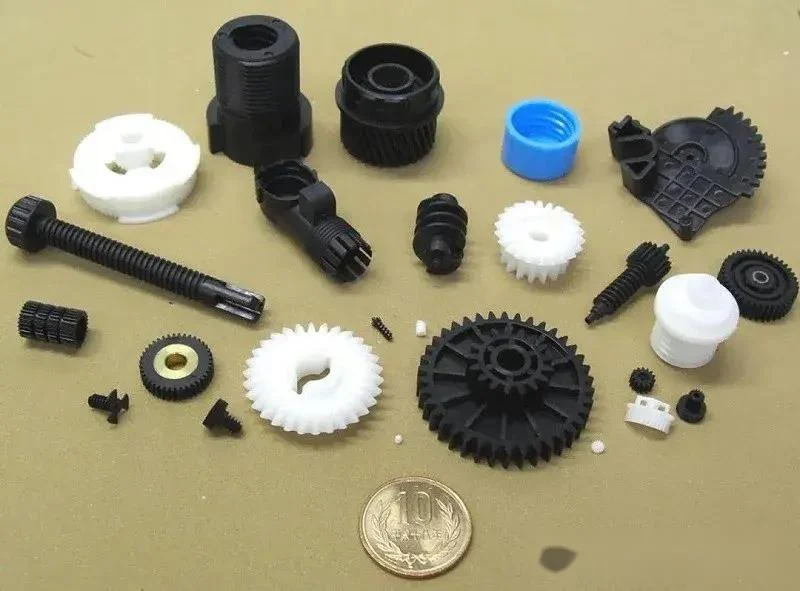
ABS este specificat în mod obișnuit în mai multe familii de aplicații, fiecare bazându-se pe o parte diferită a profilului de proprietate.
Produse de larg consum și electronice Carcase
Carcasele electronice, piesele electrocasnice, echipamentele de birou, husele de protecție, jucăriile și produsele de larg consum sunt aplicațiile clasice ale ABS. Acestea se bazează pe combinația de rigiditate echilibrată, rezistență la impact, flexibilitate și calitate a suprafeței, ceea ce face ca ABS-ul să fie economic pentru carcasele cosmetice. Clasele de uz general pot fi disponibile în diferite intervale de curgere pentru a se potrivi dimensiunii piesei și grosimii peretelui, iar clasele de curgere ridicată ajută la umplerea carcaselor subțiri sau detaliate.
Automotive Piese interioare și decorative
Ornamentele interioare, grilele și componentele decorative cromate sunt aplicații comune ale ABS, ABS-ul de calitate galvanizată fiind formulat pentru finisaje electrolizate. Aderența plăcilor depinde de parametrii de turnare, precum și de rășină, astfel încât temperatura matriței, presiunea de ambalare și rata de injecție fac parte din specificațiile pentru piesele placate. Utilizarea exterioară necesită clase sau acoperiri stabilizate UV, deoarece ABS-ul standard rezistă puțin la intemperii. În cazul în care este necesară o rezistență mai mare la căldură sau impact decât cea oferită de ABS-ul standard, se poate lua în considerare un amestec PC-ABS, la un cost suplimentar și cu considerații diferite privind rezistența chimică și procesarea.
Medical și Produse Reglementate
Carcasele dispozitivelor medicale și echipamentele portabile de diagnosticare sunt frecvent turnate din ABS rezistent la impact, deoarece piesele trebuie să reziste la căderi repetate. Cu toate acestea, adecvarea la contactul medical sau alimentar depinde de gradul specific și de îndeplinirea cerințelor de reglementare și biocompatibilitate aplicabile pentru dispozitivul final finit - nu de ABS ca categorie. Evaluarea biocompatibilității este o evaluare a dispozitivului în forma sa finală finită, inclusiv sterilizarea, acolo unde este cazul, iar cerințele relevante trebuie confirmate cu furnizorul gradului și în conformitate cu reglementările aplicabile înainte ca proiectul să fie congelat.
Servicii în aer liber și expuse chimic
ABS-ul standard nu este potrivit pentru expunerea susținută în aer liber sau pentru contactul cu combustibili, solvenți și cetone. Înainte de a specifica ABS pentru un astfel de serviciu, confirmați sistemul de stabilizare UV sau de acoperire al clasei candidate, datele sale de rezistență chimică la mediul real și concentrațiile pe care le va vedea și temperatura sa de serviciu pe termen lung sub sarcina așteptată. În cazul în care aceste confirmări nu pot fi făcute, o altă familie de polimeri este de obicei punctul de plecare mai sigur.
Turnarea prin injecție ABS în comparație cu alte procese
Turnarea prin injecție a ABS concurează cu trei alternative în majoritatea programelor de dezvoltare: prelucrarea CNC, imprimarea 3D și termoformarea. Alegerea corectă depinde de volum, geometrie, toleranță și cerințele de suprafață, mai degrabă decât de o singură clasificare.
Împotriva CNC de prelucrare
Prelucrarea CNC nu necesită scule, așadar costul inițial este scăzut, iar modificările de proiectare sunt ieftine, în timp ce precizia realizabilă este ridicată, iar libertatea de proiectare este largă. Costul unitar, însă, rămâne ridicat, deoarece fiecare piesă este tăiată individual. Turnarea prin injecție ABS inversează această structură: sculele și industrializarea au un cost inițial ridicat, dar costul unitar scade brusc, iar repetabilitatea la volum este excelentă. Îndrumările crossover publicate de atelierele care utilizează ambele procese sugerează că prelucrarea câștigă la un cost total sub aproximativ 500 de bucăți, turnarea aproape sigur câștigă peste aproximativ 5,000 de bucăți, iar intervalul 500-5,000 necesită un calcul care include costul matriței, costul unitar și volumul așteptat. Un model comun este de a prelucra prototipuri pentru a valida designul, apoi de a se dedica unei matrițe odată ce testarea este finalizată.
Împotriva Imprimare 3D cu polipropilenă
Fabricația aditivă livrează piese fără prelucrare a sculelor în câteva zile, mai degrabă decât în săptămânile necesare unei matrițe, ceea ce o face alegerea naturală pentru prototipuri și cantități mici, de obicei sub aproximativ 1,000 de unități. De asemenea, permite o geometrie pe care turnarea nu o poate elibera. Turnarea este câștigătoare odată ce geometria este stabilă, iar volumul este suficient pentru a amortiza sculele, și aduce opțiuni de materiale, finisaj al suprafeței și repetabilitate pe care majoritatea proceselor aditive nu le egalează la scară de producție. Piesele imprimate tind, de asemenea, să fie anizotrope, rezistența depinzând de direcția de construcție, în timp ce termoplasticele neumplute care se răcesc uniform în timpul turnării prin injecție ABS sunt adesea tratate ca izotrope în calculele inginerești.
Împotriva Termoformare
Sculele de termoformare reprezintă adesea o fracțiune din costul comparabil al sculelor de turnare prin injecție ABS - citat în mod obișnuit la aproximativ 10-15% pentru piese mari și groase - ceea ce le face atractive pentru volume mici și medii de piese mari, de ordinul sutelor până la miilor pe an. Formarea sub presiune poate aborda detaliile cosmetice ale turnării prin injecție ABS prin forțarea foii încălzite pe o sculă la presiune ridicată. Turnarea continuă să fie mai eficientă în ceea ce privește timpul de ciclu, repetabilitatea, detaliile fine ale caracteristicilor și eliminarea tăierii secundare și devine ruta cu costuri mai mici odată ce volumul amortizează scula.
Alegerea după volum, geometrie și finisaj
Un cadru decizional practic ia în considerare patru factori. Volumul anual stabilește calculul amortizării. Dimensiunea și complexitatea piesei determină dacă sculele de turnare sunt proporționale și dacă geometria poate fi eliberată dintr-o matriță. Toleranța și cerințele de suprafață decid dacă precizia prelucrării sau repetabilitatea și finisajul turnării contează mai mult. Modificările de proiectare așteptate favorizează procesele fără scule în timp ce proiectul este încă în curs de dezvoltare. În cazul în care volumul este incert, o strategie de tip „punte” - prelucrare sau imprimare pentru validare, apoi turnare pentru producție - costă adesea mai puțin decât angajarea unei scule prea devreme.
Diagnosticarea defectelor comune de turnare prin injecție ABS
Majoritatea defectelor ABS sunt atribuite uneia dintre următoarele trei surse: umiditate, variația grosimii peretelui sau condițiile de umplere și etanșare. Identificarea corectă a sursei este ceea ce diferențiază o soluție corectă de o presupunere.
Dungi argintii, despicături și goluri
Dungile argintii, urmele de relief și golurile interne sunt semnătura umidității reziduale. Prima verificare este întotdeauna uscarea: confirmați că uscătorul a atins temperatura, confirmați timpul de rezidență și confirmați că rășina nu a fost expusă la aer umed între uscare și buncăr. Deoarece aceleași defecte pot apărea și din cauza degradării termice sau a forfecării excesive, verificați temperatura topiturii și timpul de rezidență odată ce uscarea este confirmată. Golurile interne reprezintă un caz periculos, deoarece este posibil să nu fie vizibile și reduc rezistența la impact.
Urme de chiuvetă și deformare
Urmele de scufundare apar acolo unde secțiunile groase se răcesc și se contractă după ce suprafața s-a solidificat, iar deformarea apare acolo unde contracția este neuniformă pe piesă. Ambele sunt legate de variația grosimii peretelui, umplutură și răcire. Corecțiile de proiectare - extragerea carotelor din secțiuni groase, adăugarea de nervuri, egalizarea pereților - abordează cauza principală. Corecțiile de proces - creșterea presiunii de umplutură, prelungirea timpului de menținere până la înghețarea clapetei, echilibrarea răcirii - abordează simptomul. Ca regulă generală, defectele marginale care apar doar o parte a execuției răspund la ajustarea procesului, în timp ce defectele cronice necesită de obicei o modificare de proiectare sau de scule.
Linii de sudură și linii de tricotare slabă
Liniile de sudură se formează acolo unde fronturile topiturii se ciocnesc și se numără printre cele mai frecvente și dificil de eliminat defecte. Rezistența la linia de sudură poate fi de doar 20% din rezistența nominală sau de până la 100%, în funcție de material, designul piesei, scule și procesare. Remediile urmează o ierarhie: în primul rând, relocarea porții astfel încât linia de sudură să cadă într-o zonă netensionată; în al doilea rând, reducerea numărului de fronturi de curgere prin blocarea porților sau utilizarea unor porți de supape în cascadă; în al treilea rând, adăugarea unei clapete de preaplin care promovează ventilația și încurcarea lanțului, acceptând operațiunea secundară de tăiere; în al patrulea rând, ajustarea temperaturii topiturii și a matriței și a vitezei de injecție. Pereții nominali uniformi și ventilația corespunzătoare în apropierea liniei de sudură susțin toate acestea.
Șocuri scurte, bliț și stres rezidual
Injecțiile scurte înseamnă că cavitatea nu s-a umplut înainte ca topitura să înghețe, ceea ce indică o presiune sau o viteză de injecție insuficientă, o matriță rece, porți sau pereți restricționați care sunt prea subțiri pentru lungimea de curgere. Flash înseamnă că topitura a ieșit din cavitate, ceea ce indică o presiune excesivă, scule uzate sau o prindere insuficientă. Tensiunea reziduală este defectul discret: este posibil să nu fie vizibilă la inspecție, dar apare mai târziu sub formă de crăpături, albire sau fisuri ale solventului în timpul asamblării sau curățării. Aceasta este gestionată prin ambalare echilibrată, răcire uniformă, raze generoase și, acolo unde este necesar, recoacere. Un test de albire cu acid acetic poate dezvălui tensiune reziduală pe suprafețele ABS înainte ca piesa să ajungă la client.
Concluzie
Turnarea prin injecție ABS de succes se bazează pe patru elemente: ferestre de proces setate pentru gradul desemnat, mai degrabă decât pentru categorie, disciplină de uscare care se menține pe parcursul fiecărei ture, caracteristici de design care respectă comportamentul de contracție și curgere al materialului și o comparație corectă cu procese alternative la volumul pe care îl așteptați cu adevărat. Dacă le alegeți corect, ABS oferă echilibrul dintre rezistență, rigiditate, finisaj și cost care l-a transformat într-un termoplastic standard pentru inginerie. Dacă le alegeți greșit, același material produce divizare, adâncitură, linii de sudură slabe și fisuri de stres pe care niciun finisaj nu le poate ascunde.
Dacă aveți un proiect ABS activ, serviciul NOBLE de la proiectare la asamblare îl poate prelua de la revizuirea DFM și prototipare, până la scule și producție de volum. Trimiteți cererea dvs. de ofertă (RFQ) cu informațiile necesare despre piesă, iar echipa vă poate trimite o ofertă și o analiză a fabricabilității.
Alegeți NOBLE pentru proiectul dumneavoastră de turnare prin injecție ABS

NOBLE este o societate mixtă sino-britanică, premiată de guvern ca „Întreprindere Națională de Înaltă Tehnologie”, specializată în proiecte care susțin servicii, inclusiv prelucrarea și fabricarea de piese, sub direcția sa de afaceri „Producție Inteligentă”. Cu peste 10 ani de experiență, NOBLE oferă servicii complete de fabricație personalizată, de la prototipare până la producție, iar capacitățile sale de inginerie și service vă pot ajuta să treceți eficient o piesă ABS de la concept, prin validare, la producția de volum.
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. Domeniul de aplicare al serviciilor se întinde de la proiectare la asamblare — nu doar producție — astfel încât un singur partener poate prelua piesa în timpul predărilor care de obicei introduc întârzieri și refaceri.
De la prototip la producție în serie
Un program ABS începe de obicei cu un design care necesită încă validare. NOBLE acceptă prototiparea și producția de serie în cadrul aceleiași relații, astfel încât potrivirea, funcționalitatea și intenția estetică pot fi verificate înainte de alocarea sculelor, iar cunoștințele dobândite în prototipare sunt transmise în procesul de producție, în loc să se piardă între furnizori. Timpii rapizi de livrare sunt susținuți de un software CNC complet și de ingineri experimentați, iar o ofertă profesională poate fi returnată în termen de 24 de ore de la primirea unei cereri de ofertă cu informațiile necesare.
Sisteme de calitate și inspecție
ISO 9001:2015 abordează cerințele sistemului de management al calității, iar ISO 13485:2016 abordează sistemele de management al calității pentru dispozitivele medicale; ambele se referă la controlul documentat al procesului, trasabilitate și îmbunătățire continuă, mai degrabă decât la o evaluare a produsului. NOBLE susține aceste sisteme cu un set complet de echipamente de inspecție și un proces general de control al calității menit să mențină prototipurile și componentele în limitele toleranțelor specificate. Pentru lucrările ABS, această disciplină contează cel mai mult acolo unde este cel mai greu de observat: înregistrări de uscare, controlul parametrilor de proces și verificarea dimensională.
Proiectare, scule și asamblare sub același acoperiș
Capacitățile interne ale NOBLE acoperă asistență pentru proiectare, prototipare, fabricație și asamblare, cu tehnologie avansată de prototipare rapidă și fabricație rapidă pentru prelucrarea unei game de materiale metalice și plastice conform specificațiilor. Consolidarea acestor etape reduce riscul de predare: echipa care revizuiește designul pentru fabricabilitate este echipa care construiește scula și rulează piesele, astfel încât o problemă ridicată la DFM nu trebuie să călătorească între organizații pentru a fi rezolvată. Dacă aveți un proiect activ de turnare prin injecție ABS, puteți trimite o cerere de ofertă pentru a solicita o ofertă și o revizuire a designului.
Întrebări frecvente despre turnarea prin injecție ABS
Trebuie uscat ABS-ul înainte de turnarea prin injecție?
Da. ABS-ul este higroscopic, iar umiditatea reziduală peste aproximativ 0.1% provoacă dungi argintii, urme de despicare și goluri interne care reduc rezistența la impact, chiar și atunci când piesa arată acceptabil. ABS-ul de uz general este de obicei uscat la 80–90 °C timp de 2–4 ore, în timp ce clasele rezistente la căldură sunt uscate la temperatură mai mare, în jur de 100 °C. Confirmați specificațiile de uscare pentru clasa dumneavoastră și păstrați rășina într-o pâlnie etanșă înainte de procesare.
Ce temperaturi ale cilindrului și matriței utilizează turnarea prin injecție ABS?
Pentru ABS de uz general, o progresie reprezentativă a temperaturii în butoi se întinde de la aproximativ 180–200 °C la zona de alimentare până la 220–250 °C la duză, cu temperaturi de topitură menționate în mod obișnuit în jurul valorii de 220–260 °C. Temperatura matriței este de obicei de 40–80 °C, 60–80 °C fiind preferată pentru piesele cosmetice și 60–70 °C menționată în mod obișnuit pentru piesele care vor fi placate sau vopsite. Gradele rezistente la căldură și ignifuge modifică aceste intervale, așadar, tratați valorile ca puncte de plecare care trebuie confirmate per grad și piesă.
Ce grosime a peretelui ar trebui să aibă o piesă din ABS?
Un interval frecvent citat este de 0.045–0.140 in (aproximativ 1.1–3.6 mm), 1.2–3.5 mm fiind adesea folosit ca bandă de lucru. Pereții mai subțiri riscă să prezinte injecții scurte și necesită o presiune de injecție mai mare; pereții mai groși cresc timpul de răcire, riscul de scufundare și utilizarea de material. Uniformitatea contează mai mult decât numărul absolut, așadar mențineți variația în limita a aproximativ 25% din valoarea nominală pentru ABS și secțiunile groase cu miez exterior.
Pot fi utilizate piesele ABS în exterior?
ABS-ul standard rezistă puțin la intemperii în exterior: atacul ultravioletelor asupra fazei butadienice provoacă decolorare, cretare, îngălbenire și fragilizare. Un grad stabilizat UV, un strat protector sau un polimer diferit, cum ar fi ASA, este metoda obișnuită pentru service exterior. Confirmați datele de intemperii ale gradului specific și durata de viață așteptată înainte de a o specifica.
Este ABS-ul potrivit pentru produse medicale sau destinate contactului cu alimentele?
Se poate, dar adecvarea depinde de gradul specific și de îndeplinirea cerințelor de reglementare și biocompatibilitate aplicabile pentru dispozitivul final, inclusiv sterilizarea, acolo unde este cazul. ABS-ul, ca categorie, nu are aprobare automată. Confirmați documentația de reglementare a gradului și cerințele care se aplică dispozitivului dumneavoastră înainte de a îngheța designul.
Când injectarea ABS învinge prelucrarea mecanică sau imprimarea 3D?
Turnarea este cea mai eficientă odată ce volumul amortizează sculele: îndrumările publicate sugerează că prelucrarea este de obicei mai ieftină sub aproximativ 500 de bucăți, iar turnarea este aproape sigur mai ieftină peste aproximativ 5,000, intervalul mediu necesitând un calcul. Imprimarea 3D este cea mai eficientă pentru prototipuri și cantități mici, de obicei sub aproximativ 1,000 de unități, iar turnarea este cea mai eficientă odată ce geometria este stabilă. Consultați secțiunea de comparație de mai sus pentru cadrul complet.
Cum ar trebui să evaluez un partener de producție pentru un proiect ABS?
Căutați capacitatea de proiectare pentru fabricabilitate înainte de prelucrarea sculelor, uscarea documentată și controlul procesului, echipamentele de inspecție dimensională, domeniul de certificare care se potrivește pieței dvs. și capacitatea de a transporta piesa de la prototip până la producție. Întrebați cum gestionează partenerul selecția calității, confirmarea contracției din testele de probă și cerințele cosmetice sau de placare, deoarece acestea sunt punctele în care programele ABS dau greș cel mai adesea.







