
Un design devine o piesă turnată prin injecție personalizată, gata de producție, numai atunci când sculele, rășina și procesul au fost toate decise în funcție de același set de cifre. Cea mai mare parte a costurilor și a întârzierilor dintr-un program de turnare sunt blocate înainte de tăierea primului așchiu de oțel - în completitudinea pachetului de date, momentul înghețării designului și onestitatea previziunilor de volum. Acest ghid urmează această secvență: ce trebuie trimis înainte de a solicita o ofertă, cum decurge fluxul de lucru la NOBLE de la cererea de ofertă până la livrare, cum alegerea rășinii constrânge deformarea și toleranța și când un inginer v-ar spune că turnarea este procesul greșit pentru piesa dumneavoastră.
Ce obicei Piese turnate prin injecție Cerințe înainte de a solicita o ofertă
Un turnător stabilește prețul a trei lucruri: scula, piesa și riscul. Doar primele două pot fi estimate doar pe baza geometriei. Al treilea - dacă scula va necesita refacere, dacă piesa își va menține dimensiunile critice la T1, dacă suprafețele cosmetice vor fi acceptate - depinde de cât de mult îi spune pachetul de date turnătorului despre ceea ce trebuie să facă piesa în mod real. O cerere de ofertă subțire nu face un program mai ieftin; aceasta mută costul la comenzi de modificare ulterioare.
Pachetul de bază CAD și desen
Trimiteți un model 3D într-un format nativ sau neutru (STEP și Parasolid sunt opțiunile neutre obișnuite) și un desen 2D oriunde trebuie controlate dimensiunile, toleranțele sau reperele. Modelul definește forma; desenul definește ce este acceptabil.
Cel mai util element individual din pachet este o listă scurtă de dimensiuni critice - de obicei, cele două până la cinci caracteristici care localizează, etanșează, se îmbină sau asamblează. Acestea primesc specificații explicite; orice altceva poate fi inclus într-o notă generală de toleranță. Un desen care tolerează în mod egal fiecare dimensiune nu spune turnătorului nimic despre locul în care să depună efort și, de obicei, forțează unul dintre următoarele două rezultate negative: o cotație mărită pentru a acoperi cea mai strânsă specificație de pretutindeni sau o piesă care trece desenul și tot nu se asamblează. Dacă lista dvs. critică depășește aproximativ cinci elemente, acest lucru merită în sine o discuție DFM - proiectul poate fi prea restricționat.
Volum, Cavitație și Durata de Viață a Programului
Numărul de cavități este o decizie economică, nu una tehnică, și nu poate fi luată fără cifre. Indicați volumul anual, cantitatea totală a programului și durata de viață așteptată a programului în ani. Din acestea, turnătorul calculează numărul total de incizii, ceea ce stabilește durata de viață țintă a sculei și specificațiile oțelului, apoi numărul de cavități care echilibrează costul sculei cu costul per piesă.
Mai multe cavități reduc costul per piesă de două ori: costul matriței este amortizat pe mai multe piese, iar costul mașinii per piesă scade deoarece timpul ciclului este împărțit la numărul de cavități. Însă fiecare cavitate adăugată crește complexitatea și costul matriței și există limite fizice privind numărul de cavități pe care le poate suporta o matriță. Un program de câteva mii de piese și un program de câteva milioane de piese nu ar trebui cotate în același mod. Dacă volumul este cu adevărat incert, specificați acest lucru și oferiți un interval - un producător de turnare poate cota o sculă cu punte cu cavități reduse și o sculă de producție alăturate, ceea ce este mult mai util decât un singur număr construit pe baza unei estimări.
Toleranțe, grad cosmetic și cerințe funcționale
Piesele turnate se contractă pe măsură ce se răcesc, așadar toleranța nu este o singură valoare fixă - aceasta se scalează odată cu dimensiunea și depinde de rășină. Ca referință de lucru, toleranțele comerciale sunt în jur de ±0.1 mm pentru elementele mici (până la aproximativ 25 mm) și se scalează până la aproximativ 0.5% din valoarea nominală pentru dimensiunile mai mari; prelucrarea fină sau de precizie este de aproape 0.2%, cu valori până la aproximativ ±0.025 mm realiste doar pentru elementele mici în rășini cu contracție redusă, cu o sculă reglată. Sistemele de toleranță generală, cum ar fi DIN 16742 (care a înlocuit DIN 16901, alături de ISO 20457), vă permit să identificați un grup de toleranță pe desen în loc să tolerați manual fiecare dimensiune și disting dimensiunile fixate în matriță de dimensiunile nefixate în matriță, care traversează linia de separație sau rulează pe miezuri mobile, care au o adaos mai mare. Confirmați că grupul este realizabil în rășina aleasă înainte de lansare.
Cerințele cosmetice necesită aceeași specificitate. Marcați care suprafețe sunt de Clasa A și care sunt funcționale sau ascunse. Indicați dacă vestigiile grilajului, urmele știftului ejectorului și liniile de tricotare sunt acceptabile și unde. Locațiile grilajului și ejectorului ar trebui propuse în DFM-ul producătorului de turnare și aprobate de dvs., nu descoperite pe prima mostră. Dacă piesa suportă sarcină, ruperi, filete sau o etanșare, descrieți acea funcție - modifică grosimea peretelui, poziția grilajului și alegerea rășinii.
Culoare, finisaj, ambalare și destinație de livrare
Culoare: furnizați o referință la masterbatch sau o țintă Pantone și specificați dacă potrivirea este vizuală sau măsurată. Finisaj: specificați gradul texturii sau nivelul de sablare și rețineți că adâncimea texturii interacționează direct cu unghiul de tiraj pe care îl puteți utiliza. Ambalare și etichetare: specificați cerințele de ambalare în saci, tavă, ESD sau cameră curată, precum și orice format de cod de bare sau etichetă. Livrare: furnizați destinația de livrare și codurile Incoterms așteptate, deoarece documentația de export și aranjamentele de transport afectează costul la livrare la fel de mult ca și prețul unitar.
Cum funcționează fluxul de lucru pentru piese turnate prin injecție personalizată la NOBLE
Secvența de mai jos prezintă traseul pe care îl parcurge un program de turnare la NOBLE. Important este să observați care este costul unei modificări în fiecare etapă: o modificare a geometriei nu costă aproape nimic în CAD, o sumă moderată după proiectarea sculei și o sumă considerabilă odată ce oțelul a fost tăiat.
Revizuirea cererii de ofertă și cotația
Pachetul de date este verificat pentru a verifica dacă este complet și pentru a se asigura fabricabilitatea înainte de a stabili prețul oricărui lucru. Aici se manifestă un pachet incomplet - o listă de dimensiuni critice lipsă, o rășină nespecificată, o suprafață cosmetică nedefinită. NOBLE poate returna o ofertă profesională în termen de 24 de ore de la primirea unei cereri de ofertă complete, motiv pentru care secțiunea de introducere a datelor de mai sus este importantă: timpul este cel mai bine investit în inginerie, nu în căutarea informațiilor lipsă.
Cotația separă costul sculelor de prețul unitar și ar trebui să menționeze numărul de cavități și durata de viață a sculei pe care o presupune. Solicitați explicit această defalcare dacă nu este afișată; aceasta reprezintă baza fiecărei decizii ulterioare privind volumul.
Feedback DFM și înghețarea designului
Revizuirea proiectării pentru fabricabilitate acoperă caracteristicile care decid dacă unealta funcționează: deformarea pe toți pereții verticali, uniformitatea grosimii peretelui, adânciturile și modul în care acestea vor fi eliberate, amplasarea porții, plasarea ejectorului și riscul probabil de scufundare sau deformare. Deformarea este cea mai ieftină asigurare din program - un perete fără aceasta trage pe cavitate în timpul ejecției, zgâriind suprafața și accelerând uzura matriței, iar suprafețele texturate agravează acest lucru, deoarece textura în sine creează micro-deformații care blochează piesa în poziție. Practica tipică este o deformare minimă de aproximativ 3° pentru un finisaj ușor de sablare și 5° pentru unul mediu, cu mai mult pentru pereți adânci și texturi grosiere.
Rezolvați aceste constatări în CAD și înghețați proiectarea înainte de a începe proiectarea sculei. O modificare preliminară efectuată în model costă o oră; aceeași modificare după ce cavitatea este tăiată poate însemna re-prelucrare, re-lustruire și un nou ciclu de încercare.
Proiectare scule, Construcție și fotografii de probă
Proiectarea matriței stabilește linia de separație, dispunerea cavității, tipul de canal și de poartă, dispunerea răcirii, strategia de ejecție și selecția oțelului. Alegerea oțelului urmează programul: oțelul pre-călit de tip P20 este comun pentru prelucrarea rapidă a sculelor, producția de punți și matrițe de volum mediu, deoarece se prelucrează fără o etapă separată de călire; clasele și inserțiile mai dure sunt utilizate acolo unde abraziunea de la rășinile umplute sau numărul mare de cicluri o necesită; clasele rezistente la coroziune, cu lustruire ridicată, sunt potrivite pentru piese medicale, lentile transparente și suprafețe optice sau cosmetice cu luciu ridicat. Aprobați specificația matriței - oțel, număr de cavități, durată de viață așteptată - mai degrabă decât doar o denumire a clasei.
Urmează încercări: T1 pentru a stabili dacă scula se umple și iese și pentru a dezvălui primele rezultate dimensionale și cosmetice, apoi încercări suplimentare, după cum este necesar, pentru a regla setările procesului și a confirma orice corecții ale sculei. Probele sunt măsurate în funcție de desen, nu sunt evaluate vizual.
Inspecția și aprobarea primului articol
Inspecția primului articol verifică primele unități de producție din unealta de producție reală în raport cu desenul expus — dimensiuni, materiale și toleranțe funcționale — și este de obicei documentată într-un raport de prim articol cu date CMM. Evaluarea cosmetică se face în raport cu eșantionul aprobat și standardul de defecte convenit. Semnați eșantionul de referință înainte de lansarea producției. Aceasta este poarta care împiedică turnarea unui lot întreg cu un defect care nu poate fi corectat în aval.
Producție, Asamblare și Livrare
Producția se desfășoară într-o fereastră de proces documentată, cu inspecție în timpul procesului, astfel încât abaterile de dimensiuni sau aspect sunt detectate în timpul execuției, mai degrabă decât la inspecția finală. Operațiunile secundare - tăierea, sudarea cu ultrasunete, instalarea inserțiilor, imprimarea, vopsirea - și asamblarea pot fi gestionate în același program, ceea ce elimină transferul și un set de stive de toleranțe între furnizori. Documentația de expediere, ambalarea și etichetarea respectă cerințele convenite la cererea de ofertă (RFQ).
Alegerea unei rășini pentru piese turnate prin injecție personalizate
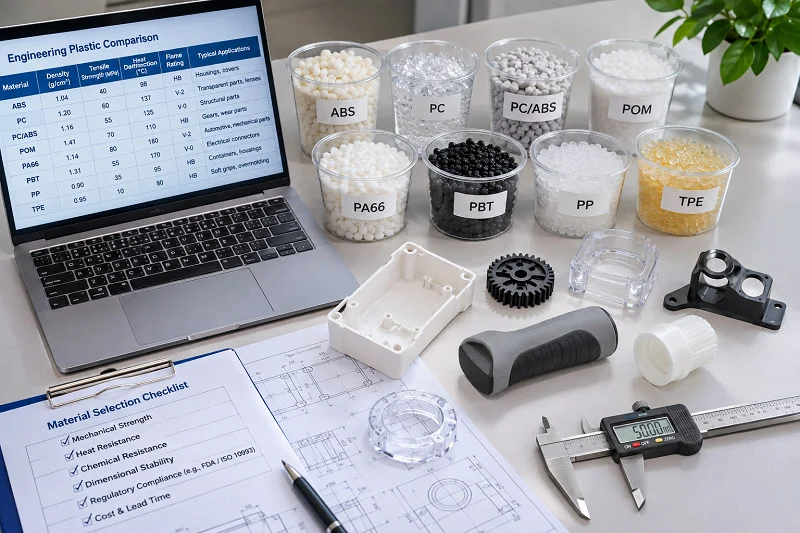
Alegerea materialului ar trebui făcută din timp, deoarece aceasta stabilește performanța piesei, comportamentul la contracție, cerințele de deformare și toleranța pe care o puteți menține în mod realist. Schimbarea rășinii după proiectarea sculei înseamnă refacerea compensării contracției în cavitate - practic, o sculă nouă.
Rășini amorfe vs. semicristaline
Cele două familii se comportă diferit în matriță. Rășinile amorfe — ABS și policarbonat sunt exemplele comune — se contractă mai puțin și mai previzibil, de obicei în intervalul de aproximativ 0.4% până la 0.8% și, prin urmare, au toleranțe mai stricte. Rășinile semicristaline — polipropilenă, nailon și acetal — se contractă considerabil mai mult, aproximativ 1.5% până la 2.5% pentru PP și acetal și aproximativ 0.7% până la 1.5% (până la aproximativ 2%) pentru PA6/PA66, și mai puțin previzibil, deci au toleranțe mai laxe. Acestea sunt intervale tipice; contracția reală depinde de grad, grosimea peretelui, locația grilajului și proces și trebuie confirmată în funcție de fișa tehnică a rășinii și, pentru piesele cu toleranțe strânse, în funcție de mostrele turnate.
Rășini inginerești comune și unde se potrivesc
ABS-ul este alegerea generală pentru carcase și dulapuri: ușor de turnat, suprafață bună, cost moderat. Policarbonatul aduce rezistență la impact și claritate, dar necesită temperaturi de topire mai ridicate și uscare bine controlată. Nylonul oferă duritate, rezistență la uzură și rezistență chimică, cu prețul sensibilității la umiditate și a contracției mai mari. Polipropilena este materialul ieftin, rezistent chimic, pentru balamale fixe, cu cea mai mare contracție dintre familiile comune. Acetalul (POM) este stabil dimensional în serviciu și bun pentru piese mecanice de precizie, dar este sensibil la crestături și are o contracție ridicată în matriță. Clasele umplute cu sticlă reduc contracția - adesea la aproximativ 0.2% până la 0.5% în direcția de curgere - dar o fac direcțională, deoarece fibrele se orientează de-a lungul căii de curgere. Această anizotropie crește riscul de deformare oriunde pereții sunt neuniformi sau nervurile sunt asimetrice, așa că piesele umplute cu sticlă necesită un design mai atent al pereților și al porții, nu mai puțin.
Cum modifică alegerea rășinii tirajul, contracția și toleranța
Trei consecințe de proiectare decurg din decizia privind rășina. În primul rând, deformarea: rășinile cu contracție mai mare aderă mai puternic la miez pe măsură ce se răcesc, iar pereții texturați sau profunzimi au nevoie de o deformare mai mare pentru a se elibera curat. În al doilea rând, compensarea contracției: cavitatea este tăiată supradimensionată de contracția așteptată, astfel încât o rășină cu un interval larg de contracție lasă o variație reziduală mai mare în piesa finită. În al treilea rând, bugetul de toleranță: deoarece această variație reziduală se scalează odată cu dimensiunea, aceeași solicitare de desen poate fi confortabilă în ABS și marginală în PP.
Pentru piese cu toleranțe strânse, prototipul se realizează în rășina dorită înainte de a se dedica uneltelor de producție. O serie scurtă de producție cuantifică contracția reală a calității respective în geometria respectivă, ceea ce este mai fiabil decât orice tabel. Grosimea uniformă a peretelui este celălalt factor de influență - pereții neuniformi se răcesc la viteze diferite și se deformează, lărgind toleranța efectivă indiferent de ceea ce indică desenul.
Când turnarea prin injecție este procesul greșit: Comparația unui inginer
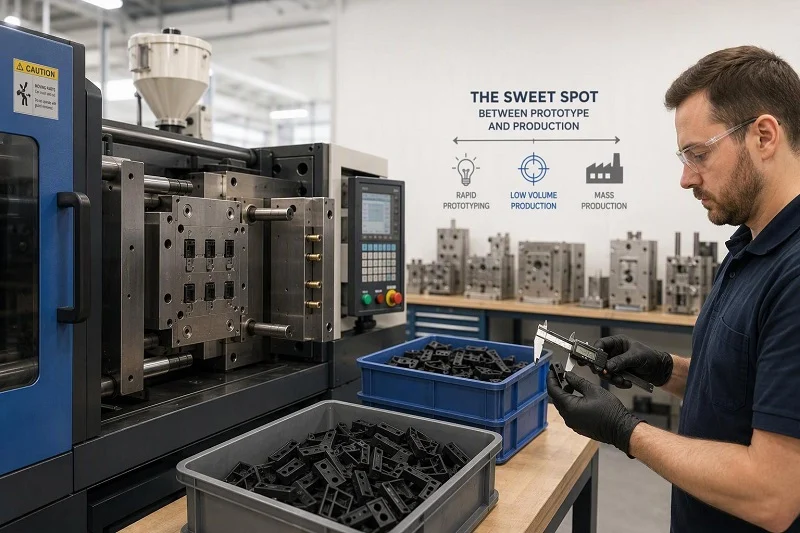
Piesele turnate prin injecție personalizate sunt răspunsul corect la volumul și geometria potrivite, iar o analiză inginerească onestă va confirma acest lucru. Comparația de mai jos este o referință pentru planificare; valorile reale variază în funcție de complexitatea piesei, material, furnizor și cerințele programului.
| Factor | Turnare prin injecție | Prelucrare CNC | 3D imprimare | Turnarea uretanului | Turnarea prin turnare |
| Cel mai bun interval de volum | ~1,000 până la milioane | 1 - 5,000+ | 1 la 500 | 1 la 300 | 10,000+ |
| Cost al sculelor | ~5,000–100,000+ USD | Nici unul | Nici unul | ~500 USD–2,000 USD | ~10,000–80,000+ USD |
| Cost per piesă la volum | Foarte jos | De la moderat la ridicat | Moderat | Moderat | Foarte jos |
| Timpul de livrare, prima parte | ~2–12 săptămâni | 1-5 zile | 1-3 zile | 1-2 (de) săptămâni | ~6–12 săptămâni |
| Toleranță tipică | ±0.05–0.2 mm | ± 0.025 mm | ±0.1–0.3 mm | ±0.2–0.4 mm | ±0.1–0.25 mm |
| Gama de materiale | Termoplasticele | Excepțional de larg | Limitată, în creștere | Rășini poliuretanice | Aliaje de Al, Zn, Mg |
Volum și Economia Sculelor
Logica pragului de rentabilitate este o aritmetică simplă: costul sculelor împărțit la volum indică contribuția sculelor la fiecare piesă. La 75 de unități, o matriță care costă zeci de mii de dolari adaugă sute de dolari fiecărei piese înainte ca o singură unitate să fie validată, în timp ce un proces fără scule oferă piese reprezentative pentru producție la o fracțiune din această valoare. La 50,000 de unități, aceleași scule se amortizează în cenți, iar costul redus per piesă al turnării domină. Prin urmare, programele cu volum redus favorizează de obicei procesele fără scule, iar punctul de intersecție se modifică odată cu dimensiunea piesei, numărul de cavități și materialul.
Toleranță și constrângeri de material
Prelucrarea se face prin tăiere la dimensiune, astfel încât toleranța sa este stabilită de mașină și inspecție - de obicei în jur de ±0.025 mm - și acoperă practic orice metal prelucrabil, plastic ingineresc, compozit sau ceramică din stocul standard. Turnarea se face într-o cavitate și apoi se contractă, astfel încât toleranța sa este stabilită de rășină și geometrie și este limitată la termoplastice. Procesele bazate pe scule sunt constrânse de material într-un mod în care prelucrarea nu este: dacă o piesă necesită un aliaj certificat specific, prelucrarea este aproape întotdeauna implicită. Turnarea sub presiune acoperă aliajele de aluminiu, zinc și magneziu la volum mare, dar cu propriile constrângeri de deformare și perete.
Timpul de livrare și viteza de iterație
O primă piesă prelucrată sau imprimată ajunge în câteva zile; o primă piesă turnată durează săptămâni, deoarece scula trebuie proiectată, construită și testată. Această pauză contează cel mai mult în timpul iterației: fiecare modificare de design înainte de înghețarea designului este ieftină în CAD și scumpă în oțel. Când timpul de livrare a primei piese este limitat la sub două săptămâni, prelucrarea, imprimarea 3D și fabricarea fără unelte se aplică în toate benzile de volum până când uneltele pot fi finalizate.
Aici își câștigă locul un proces de tip punte. Prelucrarea sau imprimarea unui lot pilot mic validează potrivirea, funcția și răspunsul clientului în timp ce se construiește sculele de producție și reduce riscurile pentru matriță prin verificarea designului înainte de blocarea designului. Inginerii NOBLE vor recomanda un proces alternativ atunci când volumul nu justifică sculele, când geometria nu poate fi turnată fără costuri excesive, când materialul necesar este în afara intervalului termoplastic sau când programul nu poate absorbi construirea sculelor.
Documentație și inspecție a calității pentru piese turnate prin injecție personalizate
Un program de turnare ar trebui să producă documentație, nu doar piese. În cadrul unui program NOBLE, pachetul de calitate este construit în jurul următoarelor elemente, încadrate de certificările ISO 9001:2015 și ISO 13485:2016 ale companiei:
- Inspecția primului articol (FAI): Primele unități de producție din unealta de producție sunt măsurate în funcție de desenul cu balon, acoperind dimensiunile, toleranțele de material și cele funcționale, iar datele CMM sunt înregistrate într-un raport al primului articol.
- Rapoarte dimensionale: date măsurate privind dimensiunile critice, preluate la intervale convenite în timpul execuției, astfel încât driftul să fie vizibil înainte ca acesta să devină deșeu.
- Inspecție cosmetică: evaluarea în raport cu eșantionul auriu aprobat și cu un standard de defecte scris, cu condiții de iluminare și vizualizare definite — important pentru suprafețele lucioase, transparente și texturate, unde reflexiile pot ascunde sau exagera defectele.
- Trasabilitatea materialelor: înregistrările privind gradul de rășină, lotul și certificatul, astfel încât piesa din cutie să poată fi legată de fișa tehnică pentru care a fost specificată.
- Control în timpul procesului: o fereastră de proces documentată pentru temperatura topiturii, viteza de injecție, presiunea de menținere, timpul de răcire și ventilație, mai degrabă decât setări obținute prin încercări și erori.
- Înregistrări ale mucegaiului: specificațiile oțelului, înregistrările privind duritatea și tratamentul termic pentru cavitate, miez și plăcuțe principale, plus un plan de întreținere și pentru plăcuțe de rezervă.
Pentru produsele reglementate, aceleași înregistrări susțin istoricul proiectării și cerințele de calitate ale furnizorilor; confirmați setul specific de documentație de care are nevoie sistemul dumneavoastră de calitate la cererea de ofertă, astfel încât aceasta să fie integrată în program, mai degrabă decât asamblată ulterior.
De ce să alegeți NOBLE pentru piese turnate prin injecție personalizate

NOBLE este o societate mixtă sino-britanică și un producător contractual remarcabil în China, recunoscut de guvern ca o întreprindere națională de înaltă tehnologie. Capacitatea noastră de service și procesarea profesională ajută clienții să finalizeze eficient prototiparea și producția de masă - de la un singur lot de poduri până la un program complet de producție.
Suntem certificați conform ISO 9001:2015 și ISO 13485:2016. Aceste certificări reprezintă cadrul din spatele inspecției și documentației descrise mai sus, iar certificarea ISO 13485:2016 este deosebit de relevantă pentru clienții din domeniul dispozitivelor medicale și al altor domenii reglementate.
Domeniul nostru de aplicare se întinde de la proiectare la asamblare, nu doar la producție. Aceasta înseamnă că revizuirea DFM și proiectarea matriței, sculele, turnarea, operațiunile secundare, asamblarea, inspecția și expedierea sunt gestionate în cadrul unui singur program - astfel încât toleranțele nu se pierd la transferul între furnizori, iar o singură echipă de ingineri deține rezultatul de la concept până la piesa livrată.
Cu o experiență de peste 10 ani, NOBLE oferă o soluție completă și fiabilă de fabricație personalizată, de la prototipare la fabricație, livrând eficient piese complexe și de înaltă calitate. O ofertă profesională poate fi returnată în termen de 24 de ore de la completarea unei cereri de ofertă (RFQ), iar un set complet de echipamente de inspecție și un sistem general de control al calității susțin acuratețea prototipurilor și componentelor. Dacă comparați turnarea cu un alt proces, inginerii noștri vă vor spune care se potrivește volumului și geometriei dvs. - chiar și atunci când răspunsul nu este turnarea.
Întrebări frecvente despre piesele turnate prin injecție personalizate
Ce fișiere ar trebui să trimit pentru o ofertă de preț pentru piese turnate prin injecție personalizate?
Un model 3D în STEP sau Parasolid, un desen 2D cu dimensiunile critice specificate, cerințele de rășină sau de performanță, volumul anual și total, toleranțele țintă, culoarea și finisajul, detaliile funcționale și de asamblare, nevoile de ambalare și destinația de livrare. Un pachet complet este ceea ce permite o ofertă în termen de 24 de ore.
Cum modifică volumul și numărul de cavități prețul?
Mai multe cavități reduc costul per piesă, deoarece costul matriței este distribuit pe mai multe piese, iar costul mașinii per piesă scade odată cu împărțirea timpului de ciclu la numărul de cavități. Însă fiecare cavitate adaugă costul matriței și complexitatea acesteia. Se va furniza volumul anual, cantitatea totală a programului și durata de viață estimată a programului, astfel încât numărul de cavități să poată fi ales pe baza unor criterii economice, mai degrabă decât pe baza unor presupuneri.
Cât durează un program de turnare?
Depinde de complexitatea piesei, de gama de scule și de material. Ca referință pentru planificare, primele piese dintr-o matriță de injecție durează de obicei între 2 și 12 săptămâni de la lansarea sculei, cu probe de probă și aprobarea primului articol între timp. Piesele pilot prelucrate sau imprimate pot ajunge în câteva zile dacă trebuie să validați designul în timp ce sculele sunt construite.
Ce rășină ar trebui să aleg?
Începeți de la funcție: rezistență, impact, claritate, rezistență la căldură și substanțe chimice și cost. Apoi verificați consecințele din punct de vedere al designului — ABS și PC se contractă mai puțin și mențin toleranțe mai stricte; PP, nailon și acetal se contractă mai mult și se mențin mai laxe; tipurile de materiale umplute cu sticlă se contractă mai puțin, dar direcțional, ceea ce crește riscul de deformare. Confirmați contracția în raport cu fișa tehnică și, pentru piesele cu toleranțe strânse, în raport cu mostrele turnate.
Când este turnarea prin injecție un proces greșit?
Când volumul nu justifică prelucrările cu scule, când geometria nu poate fi turnată fără costuri excesive, când materialul este în afara intervalului termoplastic sau când programul de lucru nu poate absorbi construcția sculei. În aceste cazuri, prelucrarea mecanică, imprimarea 3D sau turnarea poliuretanului sunt de obicei soluția mai bună, iar un proces de punte vă poate ajuta până când sculele sunt gata.
La ce documentație de calitate ar trebui să mă aștept?
Un raport de prim articol cu date CMM, rapoarte dimensionale privind caracteristicile critice, evaluarea cosmetică în raport cu o mostră aprobată și un standard de defecte scris, înregistrări de trasabilitate a materialelor, înregistrări de control în timpul procesului și înregistrări privind oțelul de turnare și întreținerea. Spuneți-ne la cererea de ofertă dacă sistemul dumneavoastră de calitate necesită un set specific de documente.







