
 Introducere
Proiectarea structurii de turnare este o chestiune de echilibrare. Ai nevoie ca piesa să funcționeze. Dar trebuie și să o produci fără a renunța la jumătate din producție.
Următoarele 30 de puncte cheie trec prin teorie. Sunt practice. Sunt organizate în funcție de ceea ce contează în fabrică. În primul rând, poți să o turnezi? Aceasta este fezabilitatea procesului. În al doilea rând, va rezista? Aceasta este integritatea structurală. În al treilea rând, cum gestionezi spațiile interne? Aceasta este proiectarea cavității și a miezului. În cele din urmă, cum o faci mai ieftină și mai fiabilă? Aceasta este armarea și simplificarea.
Fiecare punct abordează o problemă reală. Folosește-le împreună.
Ce este turnarea și de ce contează designul structurii de turnare?
Ce este Casting?
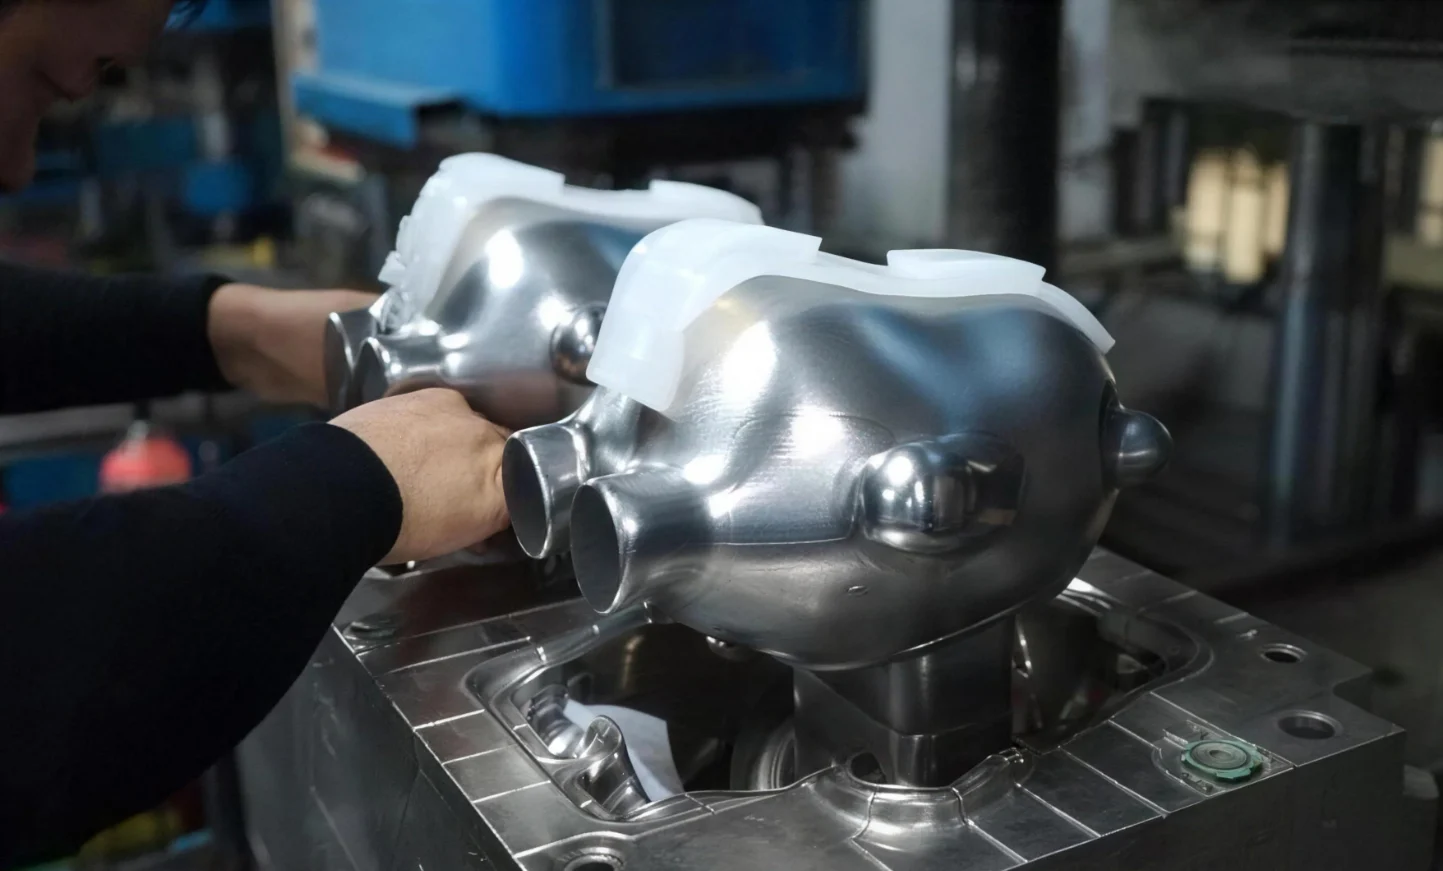
Operatorul toarnă metal sau plastic topit în matriță. Când aceasta se răcește și se întărește, poate scoate piesele.
De ce este importantă proiectarea structurii de turnare?
O structură de turnare bine proiectată iese curată din matriță. Are câteva defecte. Sculele sunt simple. Producție condusă în fabrică, fără opriri constante.
Dar un design prost? Apar cavități de contracție în interiorul secțiunilor groase. Porozitate gazoasă în apropierea suprafeței. Nisipul este prins unde nu poți ajunge. Piesa se deformează pe măsură ce se răcește. Se fisurează în timpul dezmembrării.
Impactul costurilor ignorării regulilor de proiectare a turnării
Prețul se plătește de mai multe ori.
Mai întâi, matrița trebuie prelucrată din nou. Asta costă timp și bani. Apoi, producția pornește. Ratele de rebuturi rămân ridicate. Piesele se pierd. Programele de producție se înrăutățesc.
Se adaugă post-prelucrare pentru a remedia ceea ce piesa turnată nu a putut oferi. Costul per piesă crește.
În cel mai rău caz? Piesa se defectează în timpul serviciului. Rezultă o defecțiune pe teren. O rechemare în service. Un proces.
Scopul principal al proiectării structurilor de turnare
Trei lucruri sunt echilibrate în prima schiță. Funcționalitate. Rezistență. Fabricabilitate.
Forma perfectă nu ar trebui proiectată mai întâi și apoi verificată pentru turnabilitate. Regulile sunt pe primul loc. Designul funcționează în cadrul lor.
Scopul este o piesă turnată suficient de rezistentă, suficient de ușoară, ușor de turnat, simplu de miezuit și rapid de curățat. Toate cele cinci trebuie îndeplinite. Acesta este un design bun al structurii de turnare.

Proiectare de fezabilitate — Fabricarea și demontarea ușoară a pieselor turnate
1. Principii de proiectare a liniilor de despărțire
Păstrează linia de despărțire simplă. O linie dreaptă este mai bună decât trei zig-zaguri. Fiecare linie suplimentară este un loc unde lucrurile merg prost.
Iată o problemă practică. Jumătățile matriței nu se aliniază niciodată perfect. Există întotdeauna o mică nepotrivire. Această nepotrivire se manifestă la piesa prelucrată ca o creastă urâtă sau o treaptă. Nu o puteți elimina complet prin prelucrare mecanică. Așadar, evitați să plasați linii de separare pe suprafețe vizibile, cosmetice, de la început. O proiectare bună a structurii de turnare tratează liniile de separare ca decizii funcționale, nu ca niște gânduri ulterioare.
2. Geometria suprafeței și desprinderea matriței
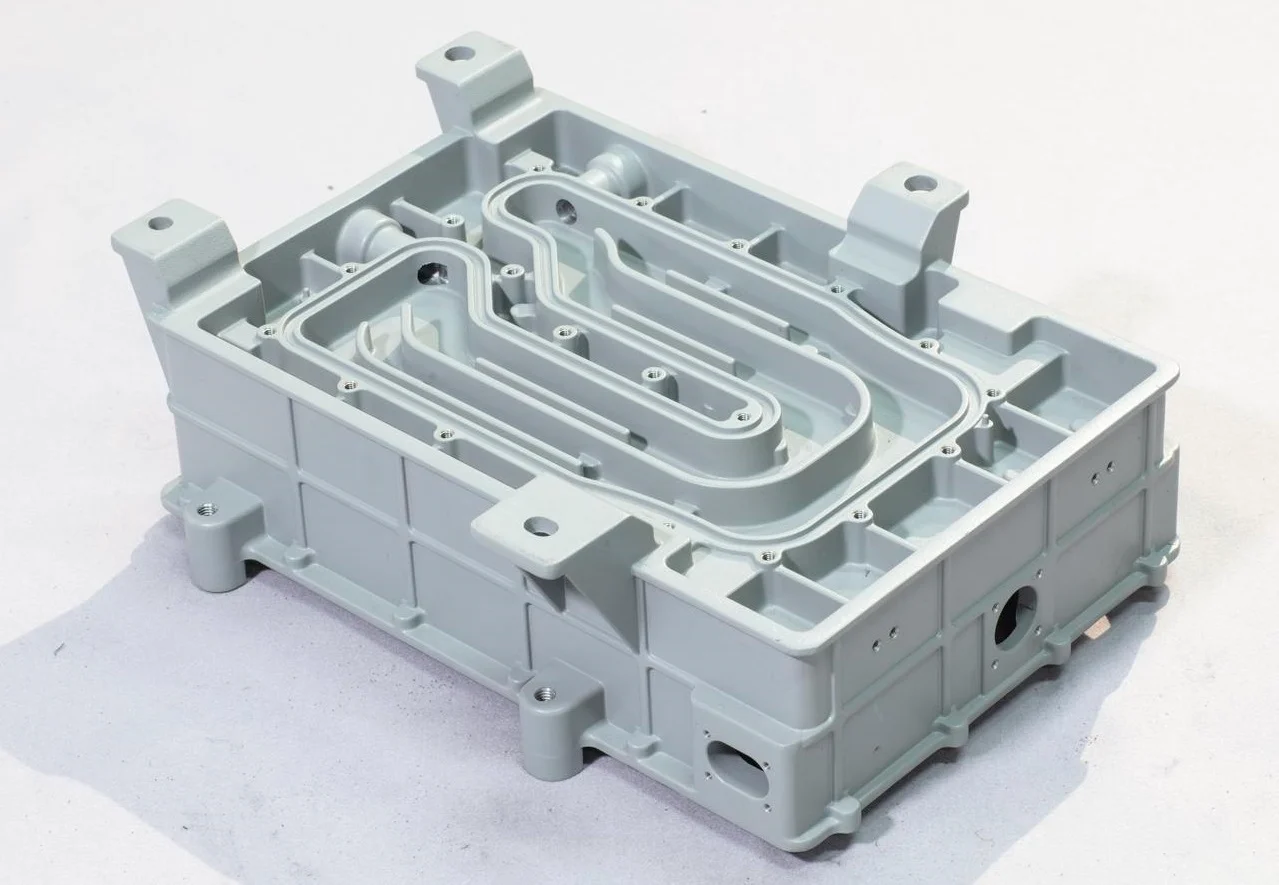
Atenție la suprafețele concave. Acestea sunt curbe spre interior. Acționează ca niște blocaje mecanice. Metalul sau plasticul solidificat nu se poate scoate fizic din matriță fără a se rupe. O regulă fundamentală a proiectării structurilor de turnare este că fiecare suprafață trebuie fie să fie orientată spre direcția de tragere, fie să aibă suficient tiraj pentru a se elibera.
Consolidați bosajele în relief. Combinați-le într-o singură structură, mai groasă, în loc să împrăștiați bosaje minuscule peste tot. Acest lucru simplifică întregul design al structurii de turnare.
Piesele turnate mari sunt un caz special. Micile caracteristici proeminente la exterior - nervuri mici, proeminențe, logo-uri - sunt problematice. Se rup în timpul demulării sau fac ca piesa să se lipească. Dacă piesa turnată este mare, păstrați suprafețele exterioare curate.

Integritate structurală — Controlul grosimii peretelui și prevenirea defectelor
O piesă care arată bine la ieșirea din matriță, dar care se fisurează după trei săptămâni, este o defecțiune. Proiectarea structurii de turnare trebuie să țină cont de ce se întâmplă după ce metalul îngheață.
3. Grosimea uniformă a peretelui
Secțiunile groase se răcesc lent. Secțiunile subțiri se răcesc repede. Această diferență creează tensiune internă. Soluția este plictisitoare, dar eficientă: păstrați pereții de aceeași grosime peste tot.
Cum adaugi rezistență fără a îngroșa o secțiune? Folosește nervuri de armare. Acestea adaugă rigiditate fără a crea un punct fierbinte masiv.
Iată o regulă specifică. Pereții interiori ar trebui să fie mai subțiri decât pereții exteriori, care sunt acolo doar pentru a fi despărțitori sau de susținere.
4. Faceți tranzițiile treptate
Nu coborî brusc de pe un perete gros pe unul subțire. Colțul acela devine o coloană vertebrală. Se va crăpa.
În schimb, conicizează schimbarea. Folosește o rază la joncțiune. Distribuie tranziția pe distanță.
Evitați unghiurile ascuțite la intersecția a doi pereți. Colțul interior ascuțit este o fisură care așteaptă să apară. Adăugarea de colțuri rotunjite este răspunsul corect.
5. Evitați defectele induse de proces
Iată trei forme specifice de evitat.
- Suprafețe orizontale mari și subțiri. Acestea sunt probleme. Când turnați, gazul și nisipul liber plutesc în sus și rămân prinse sub tavanul plat. Se ajunge la porozitate sau incluziuni de nisip chiar la suprafață.
- Forme care blochează tensiunea reziduală. Pe măsură ce piesa se răcește, aceasta dorește să se contracte. Dacă geometria previne această contracție - cum ar fi un inel solid sau o cutie complet închisă - tensiunea se acumulează intern.
- Verificați dacă există contracție liberă. Piesa turnată trebuie să poată fi trasă spre interior pe măsură ce se solidifică, fără a lovi o componentă rigidă. Dacă nu se poate mișca, va crăpa. Aceasta este o lecție esențială în proiectarea structurilor de turnare. Proiectați mai întâi pentru contracție, apoi adăugați funcția.

Proiectarea miezurilor și a cavităților — Simplificarea realizării miezurilor și facilitarea îndepărtării nisipului
6. Scapă de miezuri sau simplifică-le
Pune o întrebare din timp. Chiar ai nevoie de acea cavitate internă? Poți schimba funcția piesei pentru a o evita?
Dacă trebuie neapărat să aveți o deschidere, proiectați-o ca o gaură străpunsă. O gaură care trece complet prin perete este mai ușor de carotat decât o gaură înfundată care se oprește în interiorul peretelui. Miezul unei găuri străpunse are doi suporturi. Miezul unei găuri înfundate are unul singur. Acel singur suport este un punct slab.
Iată obiectivul practic. Faceți geometria cavității interne la fel de simplă ca forma externă. Interioare complexe înseamnă miezuri complexe. Miezuri complexe înseamnă rate mai mari de rebut.
7. Procesabilitatea de bază
Gândește-te cum iese miezul. Nu doar cum intră.
Evitați sau reduceți la minimum învelișurile metalice. Acestea sunt niște mici suporturi metalice care mențin miezul în poziție. Problema? Se topesc în metalul din jur. Acum aveți o incluziune străină cu proprietăți diferite. Acesta este un potențial punct de inițiere a fisurii.
Proiectați miezul astfel încât să fie stabil în timpul turnării. Un miez instabil produce o cavitate instabilă. Asta nu este precis. Asta înseamnă resturi.
8. Scoateți nisipul
După turnare, trebuie să îndepărtați nisipul din miez. Acest lucru nu este banal. Pasajele interne complexe captează nisipul. Operatorii petrec ore întregi scuturând, ciocănind și clătind.
Proiectat pentru îndepărtarea ușoară a nisipului. Deschiderile mari ajută. Pasajele drepte ajută. Evitați buzunarele fără ieșire unde se poate ascunde nisipul.
Iată o caracteristică practică. Adăugați bosaje în jurul găurilor. Acestea sunt plăcuțe ridicate. Ele întăresc zona locală din jurul deschiderii. De asemenea, vă oferă o suprafață de poziționare curată și plană pentru prelucrarea ulterioară. Un bosaj mic rezolvă două probleme simultan. Acesta este un design eficient al structurii de turnare.
Regula fundamentală este simplă. Fiecare nucleu adaugă costuri, riscuri și manoperă. Eliminați-l. Dacă nu puteți, simplificați-l. Dacă nu puteți simplifica, proiectați pentru îndepărtarea ușoară a nisipului. Nu ignorați acest pas.
Nervuri și optimizare generală — Căi de încărcare eficiente și simplificarea designului
9. Puneți coastele acolo unde funcționează
Nu împrăștiați nervurile la întâmplare. Gândiți-vă la sarcină. Din ce direcție vine forța? Coasta trebuie să se alinieze cu acea traiectorie. O nervură plasată perpendicular pe sarcină nu face aproape nimic.
Fiecare nervură ar trebui să-și merite locul. Puneți întrebarea: Această nervură chiar adaugă stabilitate? Sau este doar o greutate suplimentară și o potențială contracție?
Iată testul. Elimină nervura din minte. Mai funcționează piesa? Dacă da, elimină nervura. Dacă piesa cedează, păstrează-o. Dar poziționează-o precis.

10. Simplificați întreaga formă
Descompuneți elementele mari și complexe în blocuri mai simple. O piesă turnată cu zece forme simple este mai ușor de realizat decât o piesă turnată cu o singură formă complicată.
Acordați atenție traiectoriilor de încărcare. Forța intră în piesă într-un punct. Se deplasează prin structură. Există într-un alt punct. Nervurile și suporturile ar trebui să urmeze exact acea linie. Orice abatere creează o tensiune de încovoiere pentru care piesa turnată nu a fost proiectată.
Punctele de susținere contează. Unde se montează această piesă turnată pe altceva? Acele locații sunt concentrări de stres. Adăugați masă acolo. Adăugați nervuri acolo. Nu le lăsați subțiri.
Eliminați fileturile inutile. Da, fileturile reduc concentrațiile de stres la colțurile ascuțite. Dar o filetare adaugă și timp de prelucrare dacă suprafața respectivă necesită post-procesare. Iar o filetare supradimensionată poate crea o secțiune groasă locală care se contractă și formează o cavitate. Folosiți fileturi acolo unde este necesar. Omiteți-le acolo unde provoacă daune.
Scopul proiectării structurilor turnate nu este complexitatea maximă. Ci o rezistență suficientă cu probleme minime.
Concluzie
Ai parcurs categoriile. Acum, fezabilitatea procesului este pe primul loc. Dacă nu poți să-l demontezi, nimic altceva nu contează. Aceasta este fundația. Dacă greșești, proiectul se oprește înainte de a începe.
Următorul pas este controlul grosimii pereților. Acesta previne defectele comune - fisuri, goluri, deformații. O piesă cu pereți neuniformi este o piesă care se va defecta. Nu puteți inspecta pentru a rezolva această problemă.
Designul nucleelor stabilește plafonul de complexitate. Fiecare nucleu adaugă costuri și riscuri. Simplificarea nucleelor nu este o alegere estetică. Este una financiară.
Nervurile și căile de încărcare vă oferă raportul rezistență-greutate. O plasare bună face piesa rezistentă. O plasare proastă o face grea și totuși slabă.
Acum du-te și aplică-l!
Aflați despre producția de piese turnate de la NOBLE
Suntem un atelier specializat, axat pe două lucruri: prelucrare CNC și turnare prin injecție. Asta facem. Asta este tot ce facem.
Capacități de producție de bază
Tăiem metal și plastic. Freză CNC , strunjire CNC , prelucrare pe 5 axe . Formele complicate nu sunt o problemă. Toleranțele strânse sunt o practică obișnuită.
De asemenea, realizăm turnări prin injecție pentru piese din plastic, inclusiv componente personalizate. Prototipuri sau serii complete de producție. Aceleași mașini. Aceleași standarde de calitate. Fără scurtături.
Certificări de calitate
Certificările nu sunt decorațiuni murale.
ISO 9001:2015: Aceasta înseamnă că avem un sistem de management al calității funcțional. Procese consecvente. Control documentat. Primiți aceeași piesă de fiecare dată.
ISO 13485:2016: Acesta este pentru dispozitive medicale. Trasabilitate mai strictă. Documentație mai riguroasă. Respectăm standardul deoarece clienții noștri o cer.
Propunere de valoare
Control fiabil al procesului. Trasabilitate completă a pieselor critice. Serviciul orientat către client înseamnă că vă răspundem la întrebări înainte ca dumneavoastră să fie nevoie să le puneți.
FAQ
De ce este diferită proiectarea structurii turnate de proiectarea pieselor prelucrate mecanic?
Prelucrarea începe cu un bloc solid. Tăiați ce nu aveți nevoie. Blocul este deja acolo. Turnarea este opusul. Începeți de la zero. Turnați material într-un gol. Acel material trebuie să curgă, să se umple și apoi să se solidifice fără a crăpa.
Turnarea necesită să te gândești la umplerea matriței. La solidificare. La contracție. Prelucrarea nu se preocupă de nimic din toate acestea. Un mecanic are nevoie doar ca materialul să fie suficient de mare.
Care este cea mai frecventă greșeală în proiectarea pieselor turnate?
Grosime inegală a peretelui. Fără îndoială. Creează puncte fierbinți. Provoacă cavități de contracție. Deformează piesa pe măsură ce se răcește. Proiectanții care vin din domeniul prelucrării mecanice uită acest lucru, deoarece o piesă prelucrată mecanic poate avea orice variație de grosime. O piesă turnată nu poate.
A doua greșeală este ignorarea demulabilității. Miezuri complexe. Degajări ascunse. Caracteristici care blochează piesa în sculă. Puteți prelucra aceste caracteristici ulterior. Nu le puteți turna fără o modalitate de a scoate miezul.
Poate NOBLE să mă ajute să optimizez designul piesei turnate pentru fabricabilitate?
Da. Acesta este scopul procesului nostru de evaluare.
Ne uităm la proiectul dumneavoastră din timp. Înainte de a tăia oțelul sau de a comanda scule. Detectăm problemele: pereți neuniformi, unghiuri de întindere greșite și miezuri imposibil de realizat. Apoi vă spunem cum să le remediați. Scule mai simple. Mai puține defecte. Costuri mai mici.
Aceasta este valoarea implicării unui producător devreme.
Acest ghid se aplică atât pieselor turnate din metal, cât și celor din plastic (turnare prin injecție.)?
Majoritatea principiilor se aplică ambelor. Turnarea metalelor și turnarea prin injecție a materialelor plastice sunt procese diferite. Materialele se comportă diferit. Temperaturile sunt diferite.
Dar conceptele de bază sunt aceleași. Grosime uniformă a peretelui. Tranziții line la colțuri. Demulare ușoară. Fără elemente blocate. Aceste reguli provin din fizica umplerii unei cavități și a răcirii unei piese. Această fizică nu contează dacă materialul este aluminiu topit sau plastic topit.
Folosește ghidul pentru ambele. Ajustează ulterior specificul materialului.






