
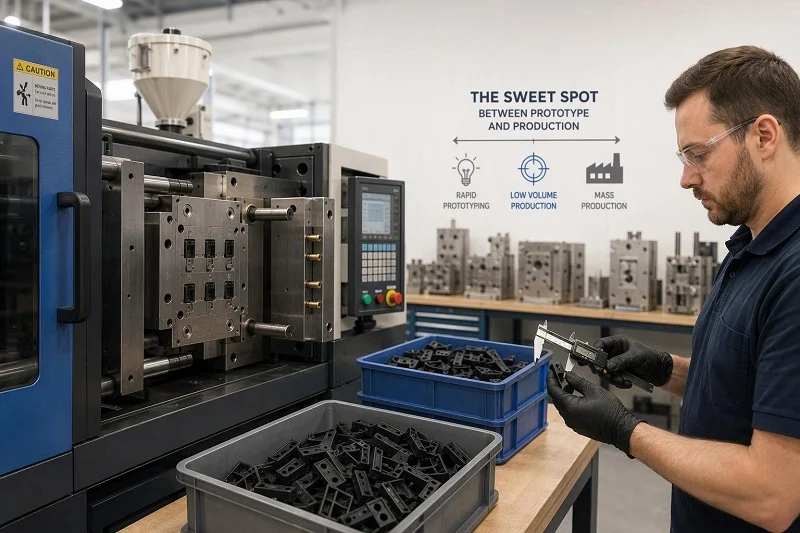
Turnarea prin injecție a plasticului în volum redus este nivelul de producție dintre prototiparea rapidă și producția de masă: de obicei se produc în serii de aproximativ 100 până la 10,000 de piese, turnate în scule din aluminiu sau oțel moale. Există dintr-un motiv anume. Livrează piese turnate reale în rășină de calitate superioară, fără a se angaja în scule de producție călite, astfel încât un design care tocmai a fost validat poate ajunge la zeci, sute sau câteva mii de unități pentru studii clinice, construcții pilot, aprovizionare de punte sau testare de piață, în timp ce designul și prognoza cererii sunt încă permise să evolueze.
Acest ghid este scris pentru ingineri, dezvoltatori de produse și echipe de achiziții din domeniile dispozitivelor medicale, auto, echipamentelor industriale, robotică, comunicațiilor și bunurilor de larg consum. Acesta acoperă selecția proceselor, clasele de matrițe și materialele pentru scule, structura costurilor unei oferte de preț redus, deciziile privind materialele și designul care protejează o sculă ieftină, specificațiile de toleranță, documentația calității și modul de comparare a ofertelor care sunt structurate diferit. Se bazează pe ghidurile publicate pentru clasificarea matrițelor, pe standardul de toleranțe ISO 20457 și pe datele publicate privind contracția materialelor, mai degrabă decât pe afirmațiile oricărui furnizor individual.
Ce contează ca Volum mic Turnare prin injecție din plastic
Definiția de lucru pe care o presupun majoritatea citatelor este de 100 până la 10,000 de piese produse din aluminiu sau oțel moale, cum ar fi P20. Cumpărătorii vor întâlni același nivel și sub alte denumiri - turnare prin injecție în serie mică, turnare prin injecție în serie mică, turnare din plastic în volum mic și scule în punte - iar acestea descriu aceeași bandă între imprimarea 3D la nivelul inferior și producția de masă din oțel călit la nivelul superior.
Tratați numerele ca pe o convenție, nu ca pe o regulă. Nivelul este, de fapt, definit de investiția în scule pe care o poate justifica o cantitate, iar acest calcul depinde de piesă. O comandă de 20,000 de piese pentru o piesă simplă, neabrazivă, poate fi totuși economică în aluminiu, deoarece scula este ieftin de tăiat, iar rășina nu o uzează rapid. O comandă de 3,000 de piese într-o calitate umplută cu sticlă s-ar putea să nu fie, deoarece o sculă din aluminiu nu va supraviețui umpluturii abrazive, iar costul unei scule din oțel trebuie recuperat într-o serie mică. Cantitatea în sine nu decide.
Patru întrebări localizează un proiect în spectru:
- Câte părți și cât de sigur este acest număr? O comandă de achiziție fermă și o prognoză cu o gamă largă justifică utilizarea unor scule diferite.
- Ce rășină? Materialele de umplutură abrazive, polimerii corozivi și clasele rezistente la temperaturi înalte împing spre oțel; rășinile neumplute obișnuite nu fac acest lucru.
- Care este dimensiunea și geometria piesei? Piesele mari și piesele cu acțiuni laterale necesită mai multe scule, indiferent de cantitate.
- Ce se întâmplă după această alergare? Dacă sculele de producție sunt deja proiectate, ciclul de producție este o punte de legătură; dacă produsul s-ar putea să nu se scaleze niciodată, sculele de volum mic pot fi sculele permanente.
De ce plastic în volum redus Turnare prin injecție Merită un loc
Nivelul există pentru a amâna riscul. O modificare de proiectare după ce o sculă de producție călită este prelucrată este costisitoare și lentă - o ajustare a liniei de separare sau o relocare a porții la o sculă din oțel călit poate adăuga mii de dolari și săptămâni unui program. O sculă din aluminiu sau oțel moale absoarbe aceeași revizie la o fracțiune din acel cost și într-un program mult mai scurt, motiv pentru care merită să aveți nivelul chiar și atunci când prețul per piesă este mai mare.
Utilizările care îl fac valoros în sine decurg din aceasta:
- Construcții clinice și pilot. Piese reale turnate în rășina finală, în cantități suficient de mari pentru teste și linii pilot, înainte ca designul să fie înghețat.
- Alimentare pod. Sculele din aluminiu pot produce piese de calitate superioară în timp ce sculele permanente sunt proiectate sau prelucrate, astfel încât data lansării nu depinde de finalizarea matriței de producție.
- Teste de piață. Un produs poate ajunge la o distribuție limitată și poate genera date despre cererea reală înainte ca investiția într-un instrument de producție să fie justificată.
- Produse configurate și cu cerere redusă. Unele produse nu ating niciodată volume care să justifice sculele călite, iar pentru ele scula de volum mic este unealta de producție.
Schimbul este explicit: un preț mai mare per piesă în schimbul unui cost mai mic al sculelor, al unor piese de producție mai rapide și al flexibilității în proiectare. Acest schimb este potrivit pentru startup-urile de hardware, dezvoltatorii de dispozitive medicale, furnizorii de echipamente auto care pregătesc linii pilot și producătorii de echipamente industriale ale căror volume unitare rămân modeste prin design.
Alegerea procesului potrivit pentru un proiect de plastic cu volum redus
Înainte de a compara matrițele, confirmați că turnarea prin injecție este procesul corect. La cantități mici există trei alternative realiste, iar fiecare este câștigătoare în condiții diferite.
CNC de prelucrare
Prelucrarea CNC a aceleiași rășini este cea mai eficientă atunci când geometria poate fi tăiată din stoc, când cantitățile sunt de ordinul zecilor și când scopul exercițiului este de a ține rapid la îndemână materialul final. Nu poate reproduce caracteristici turnate, cum ar fi degajările formate prin acțiuni laterale, iar costul per piesă scade lent odată cu cantitatea, deoarece fiecare piesă este tăiată individual.
Casting
Turnarea uretanului în matrițe de silicon este o metodă excelentă pentru zeci de piese cu detalii fine de suprafață și pentru geometrii care ar necesita scule complexe, dar rășina turnată este un înlocuitor, nu este cea de calitate superioară.
Imprimare 3D cu polipropilenă
Imprimarea 3D este cea mai bună pentru verificările de formă și potrivire și pentru primele iterații, unde liniile de straturi și materialele de calitate imprimabilă sunt acceptabile.
Turnare prin injecție
Turnarea prin injecție este cea mai eficientă atunci când piesele trebuie fabricate în modul în care va fi fabricat produsul final. Aceasta este adesea condiția decisivă, mai degrabă decât costul: validarea procesului, certificarea materialelor și aprobarea clientului sunt de obicei legate de procesul de producție și de rășina de producție, astfel încât o piesă testată într-un proces alternativ trebuie totuși testată din nou prin turnare. O construcție clinică în poliuretan turnat nu validează un proces de turnare, iar o aprobare auto nu se transferă de la un prototip tipărit.
O secvență scurtă de decizii menține comparația corectă:
- Confirmați rășina și gradul. Gradul, nu doar familia, determină contracția, abrazivitatea și documentația.
- Confirmați banda cantitativă. Zeci, sute sau mii schimbă care proces este economic.
- Confirmați cerințele privind toleranța și documentația. Dacă piesa necesită un raport de prim articol în raport cu un desen sau trasabilitatea materialului, acest lucru restrânge câmpul.
- Apoi alegeți procesul — și abia apoi comparați ofertele de scule în cadrul procesului ales.
Clase de mucegai și scule Opțiuni pentru turnarea prin injecție a plasticului în volum redus
Vocabularul folosit într-o ofertă provine de obicei din sistemul de clasificare a matrițelor SPI, un set de instrucțiuni publicate pentru obținerea de oferte și plasarea comenzilor pentru tipuri uniforme de matrițe. Instrucțiunile clasifică matrițele după construcție și oferă așteptări aproximative privind ciclurile de producție; acestea nu garantează în mod explicit manopera, iar cifrele privind ciclurile exclud uzura cauzată de abraziunea materialului, întreținerea deficitară și tehnica de turnare necorespunzătoare.
Clasele relevante pentru volumul redus sunt cele inferioare. Clasa prototip este construită în modul cel mai puțin costisitor posibil pentru o cantitate foarte limitată de piese. Clasa producție redusă este destinată producției limitate, de preferință cu materiale neabrazive, și permite o bază de matriță și cavități din oțel moale sau aluminiu. Clasa producție medie se situează deasupra acesteia și este descrisă ca o alegere populară pentru nevoile de producție de la mică la medie. Clasele superioare - producție medie la mare și extrem de mare - specifică suprafețe de turnare călite și sunt teritoriul producției de masă.
O avertizare la citirea acestor tabele: reproducerile publicate ale clasificării diferă. Așteptările privind ciclurile pentru aceeași clasă variază între versiunile diagramei, iar valorile privind duritatea sunt date la scale diferite în reproduceri diferite. Tratați orice număr de ciclu ca fiind aproximativ și doar pentru comparație și faceți din clasa și durata de viață așteptată a acesteia o cerință scrisă în cotație, mai degrabă decât o presupunere.
La acest nivel, opțiunile practice de instrumente sunt mai restrânse decât sugerează lista de clase:
- Aluminiu: este valoarea implicită pentru volume mici. Costă mai puțin, prelucrează mai rapid și scurtează timpul de livrare. Durata de viață a sculei este frecvent menționată în jurul a 10,000 de cicluri sau mai mult, în funcție de tipul de material și geometrie.
- Oțel moale, cum ar fi P20 este semnificativ mai dur decât majoritatea claselor de aluminiu și este citat pentru aproximativ 50,000 până la 100,000 de lovituri. Este potrivit pentru rășini abrazive, polimeri corozivi și cicluri mai lungi.
- Oteluri calite precum H13 sunt rezervate pentru volume mari, cu o durată de viață a sculei de sute de mii până la un milion de fotografii și chiar mai mult.
Două efecte ale materialelor scurtează durata de viață a sculelor din aluminiu și trebuie luate în considerare în decizia privind sculele, nu într-o surpriză ulterioară: rășinile umplute cu sticlă sunt abrazive și uzează matrițele mai rapid, iar clasele corozive, cum ar fi PVC-ul și POM-ul, pot uza rapid aluminiul. În cele din urmă, includeți întreținerea și refacerea în cotația de preț. Ghidul de clasificare menționează că întreținerea normală - arcuri rupte, știfturi de ejecție, inele uzate, refacerea crestăturilor și zgârieturilor - este, în general, suportată de către turnător, în timp ce întreținerea sculelor care depășesc ciclul lor de viață poate reveni clientului. Merită să întrebați de ce parte a acestei linii înainte de a prelucra scula.
Cum funcționează structura costurilor pentru turnarea prin injecție a plasticului în volum mic
O ofertă pentru volum mic reprezintă un cost fix plus un cost variabil mic, iar această structură explică aproape totul despre prețul per piesă. Componentele sunt sculele, rășina, timpul de prelucrare a mașinii per pas, cavitația, operațiunile secundare, inspecția și ambalarea. Sculele sunt necesare o singură dată; restul se repetă per piesă.
Doar aritmetică ilustrativă, nu o cotație. Presupune o sculă de aluminiu cu o singură cavitate la 6,000 USD și un cost recurent de 1.20 USD per piesă pentru rășină, timp de prelucrare a mașinii, inspecție și ambalare; preț unitar efectiv = 6,000 ÷ cantitate +1.20. Costul marginal al fiecărei piese suplimentare rămâne la 1.20 USD - curba scade doar pentru că blocul de scule unic este distribuit pe mai multe piese.
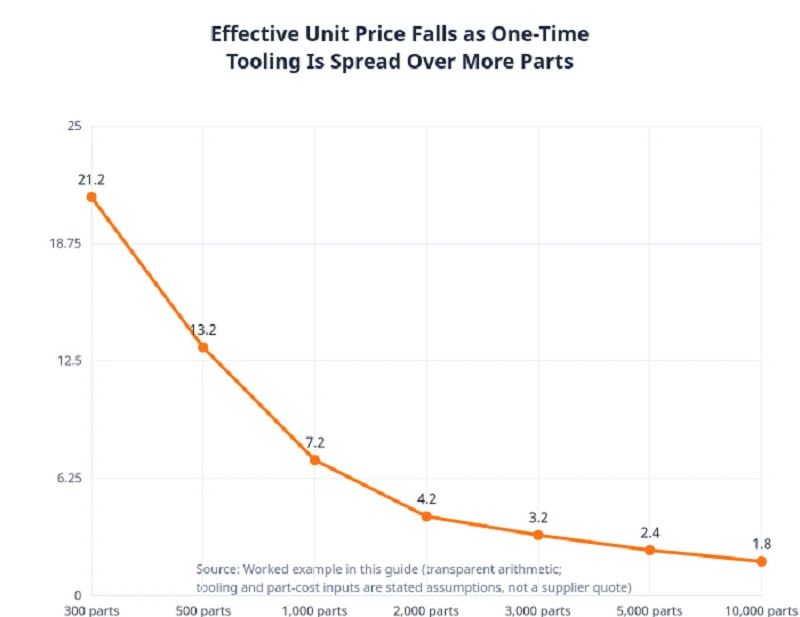
Un exemplu practic face ca aritmetica să fie vizibilă. Să presupunem că o sculă din aluminiu cu o singură cavitate este cotată la 6,000 USD, iar piesa turnată costă 1.20 USD în rășină, timp de prelucrare a mașinii, inspecție și ambalare. La 300 de piese, sculele adaugă 20.00 USD la fiecare piesă, deci prețul unitar efectiv este de 21.20 USD. La 3,000 de piese, aceleași scule adaugă 2.00 USD, iar prețul unitar efectiv scade la 3.20 USD. Costul marginal al următoarei piese nu s-a modificat - a rămas în jurul valorii de 1.20 USD pe tot parcursul procesului. Prețul per piesă scade deoarece costul fix al sculelor este distribuit pe mai multe piese, nu pentru că turnarea devine mai ieftină.
De aceea, pârghiile care mișcă o cotație cu volum mic sunt cele care modifică fie blocul fix, fie rata marginală:
- Numărul de carii. Mai multe cavități cresc costul sculelor și costul mașinii per ciclu, dar împart timpul ciclului între piese. La câteva sute de piese, o singură cavitate este de obicei potrivită; la câteva mii, două sau patru cavități pot amortiza.
- Dimensiunea piesei în raport cu presa. O piesă mică într-o presă mare pierde timp de lucru pentru fiecare fotografie.
- Timpul ciclului, determinat în principal de grosimea peretelui. Pereții groși se răcesc lent, iar răcirea domină ciclul.
- Prețul și calitatea rășinii. Sorturile umplute și cele rezistente la temperaturi înalte costă mai mult pe kilogram și pot necesita o sculă mai scumpă.
- Construcția de unelte. O unealtă construită pentru durata de viață cotată este mai ieftină decât una construită pentru o durată de viață mai lungă pe care s-ar putea să nu o folosiți niciodată.
Întrebarea privind plata dublă a sculelor merită un răspuns direct. O sculă de volum mic poate suporta o serie de costuri în timp ce se construiesc sculele de producție și, uneori, poate servi ca sculă de producție pentru un produs ale cărui volume rămân modeste. Nu poate înlocui o sculă călită de volum mare sau cu rășină abrazivă. Ceea ce ar trebui să întrebe un cumpărător este dacă vreo parte din costul sculelor de volum mic este creditată în contul unei comenzi ulterioare de scule de producție și dacă scula este deținută de cumpărător sau păstrată de producătorul de turnare - ambele aspecte afectează ceea ce se întâmplă atunci când programul continuă.
Materiale și proiectare de piese pentru turnarea prin injecție a plasticului în volum mic
Alegerea rășinii și geometria piesei decid dacă o sculă ieftină rezistă la ciclul de producție, așa că acestea aparțin discuției despre scule, nu ulterioare.
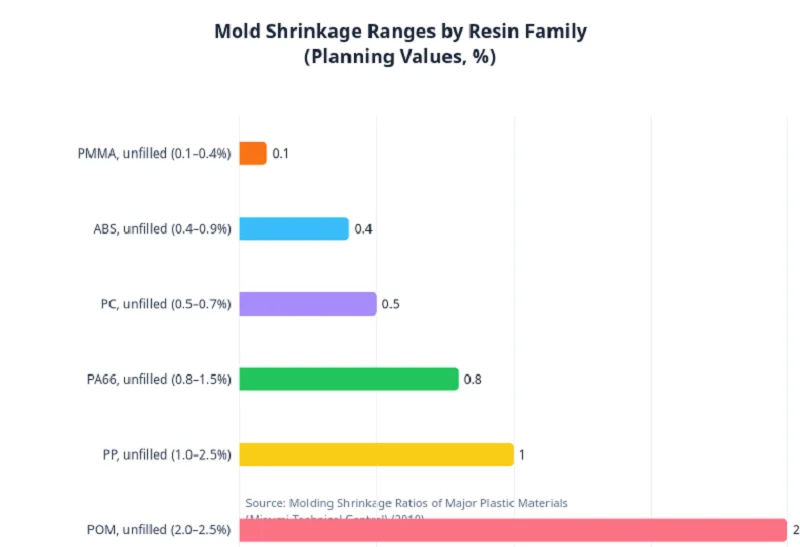
Valori de planificare pentru contracția în matriță, clase neumplute, cu excepția cazului în care se specifică altfel. Intervalele sunt valori de referință din tabelele publicate; contracția reală depinde de clasă, grosimea peretelui, amplasarea porții și proces, iar clasele umplute sau semicristaline se pot contracționa diferit în direcțiile de curgere și transversale. Proiectați cavitatea pe baza datelor furnizorului de rășină pentru clasa specifică, apoi corectați la prima încercare.
Proprietățile care contează cel mai mult la acest nivel sunt contracția, abrazivitatea, corozivitatea și temperatura. Contracția variază foarte mult în funcție de familie și trebuie integrată în dimensiunile cavității sculei. Tabelele publicate arată răspândirea: ABS-ul neumplut este de obicei listat în jur de 0.4–0.9%, iar policarbonatul neumplut în jur de 0.5–0.7%, în timp ce polipropilena neumplută este listată la aproximativ 1.0–2.5%, iar acetalul (POM) la 2.0–2.5%. Motivul este structura. Materialele amorfe, cum ar fi ABS, PC și acrilicul, se contractă relativ puțin și aproximativ în mod egal în direcțiile de curgere și transversale, în timp ce materialele semicristaline, cum ar fi PP, polietilena și nailonul, se contractă mai mult și se pot contracta diferit în cele două direcții. Gradele umplute se contractă mai puțin decât echivalentele lor neumplute - PP-ul umplut cu sticlă 40% este listat la 0.2–0.8% față de 1.0–2.5% neumplut - dar umplutura aduce cu sine abrazivitate.
Abrazivitatea și corozivitatea indică o altă direcție. Clasele cu umplutură de sticlă și fibre uzează oțelul pentru scule și aluminiul mai rapid. PVC-ul și POM-ul sunt corozive pentru aluminiu. Rășinile rezistente la temperaturi ridicate pot exclude aluminiul doar din motive de temperatură. Niciuna dintre acestea nu interzice o sculă de volum mic; ele schimbă materialul potrivit pentru scule.
Regulile de proiectare care protejează un instrument ieftin sunt bine stabilite:
- Grosimea uniformă a peretelui. Pereții diferiți se răcesc la viteze diferite și produc scufundare, deformare și derivă dimensională.
- O regulă generală este de aproximativ un grad de îndrumare per inch de adâncime a cavității, cu mai mult pentru suprafețele texturate. Rețineți că sculele din aluminiu de volum mic prelucrate cu CNC pot necesita o îndrumare suplimentară din cauza diametrului, lungimii și îndrumării frezelor utilizate pentru a forma cavitatea.
- coaste la aproximativ jumătate până la trei sferturi din grosimea nominală a peretelui pentru a evita scufundarea, cu o spațiere și un tiraj adecvate.
- Razele la colțurile interne și externe, cu raza exterioară setată la raza interioară plus grosimea peretelui.
- Sefii proiectat cu o bază radială și o grosime a peretelui care evită scufundarea și concentrarea stresului.
Un model merită semnalat deoarece este atât de comun: proiectele verificate prin imprimare 3D sau prelucrare CNC duc adesea lipsă de contur și pereți uniformi, deoarece niciunul dintre procese nu le necesită. Conturul poate, de asemenea, schimba forma, potrivirea și aspectul unei piese, așa că este mai bine să fie proiectată la început decât descoperită la prelucrarea sculelor. O revizuire a designului pentru fabricabilitate înainte de tăierea sculei este cea mai ieftină corecție disponibilă și este mult mai ieftină decât refacerea unei matrițe.
Toleranțe și inspecție pentru turnarea prin injecție a plasticului în volum mic
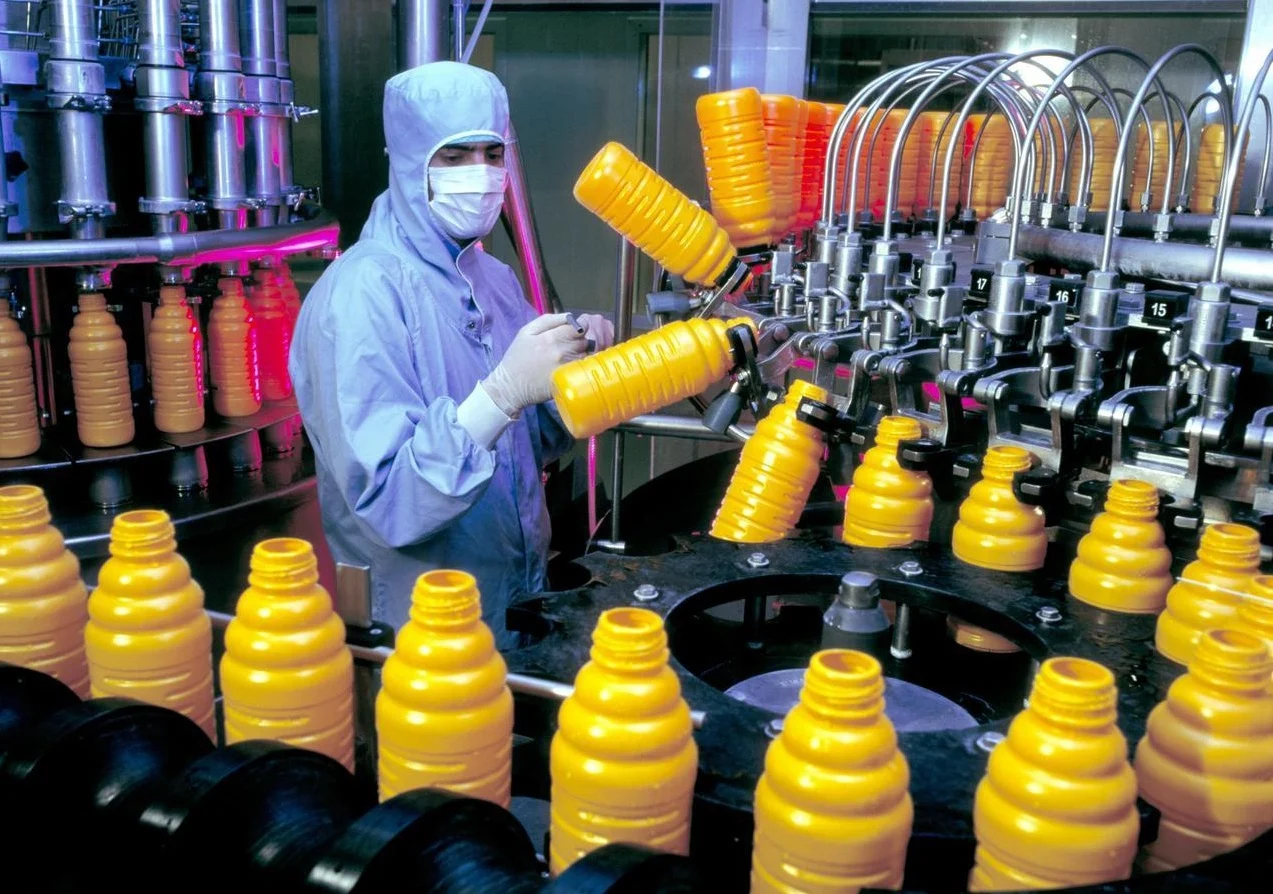
Toleranța unei piese turnate nu este un singur număr ales dintr-un tabel. Este suma dintre toleranța conturului sculei și variația contracției la turnare, motiv pentru care copierea unei figuri generale dintr-un alt proiect produce rareori un desen pe care un turnător îl poate realiza economic.
ISO 20457 este standardul internațional pentru toleranțe și condiții de acceptare a pieselor turnate din plastic. Acesta definește toleranțele generale ca fiind implicite pentru elementele geometrice care nu au toleranță directă (individuală), iar o modificare a operatorului de specificație implicit pentru dimensiune trebuie indicată pe desen, în sau lângă blocul de titlu. În practică, toleranțele directe sunt cel mai bine rezervate pentru dimensiunile de care depinde funcția. Standardul stabilește, de asemenea, o secvență preferată: proiectantul specifică toleranțele funcționale necesare din cerințele aplicației, mediului și asamblării; turnătorul confirmă că toleranța necesară este cel puțin la fel de mare ca capacitatea procesului; iar toleranțele necesare sunt înregistrate în documentația de proiectare ca bază pentru determinarea contracției. Metoda de verificare și condițiile de acceptare sunt menite să fie stabilite în contractul dintre producător și client.
Această secvență oferă cititorului o metodă practică:
- Identificați mai întâi dimensiunile critice. Acestea sunt cele de care depinde asamblarea sau funcția și primesc toleranțe directe.
- Relaxează-te cu orice altceva. Caracteristicile care depind de linia de separare, de piesele mobile ale matriței, cum ar fi glisierele, sau de o operație secundară sunt mai greu de reținut și nu ar trebui să aibă toleranțe strânse în mod implicit.
- Stabiliți metoda de inspecție și planul de eșantionare înainte de producție. Standardul recomandă separarea raportului inițial de inspecție a eșantionului de raportarea producției curente și menționează că, dacă nu se specifică nimic în contract, doar toleranțele indicate individual sunt supuse verificării.
- Planificați măsurarea primului articol și o corecție documentată a sculei. Valorile contracției publicate de furnizorii de rășini sunt măsurate pe eșantioane standardizate și nu prevăd întotdeauna o piesă reală, așadar prima încercare este o etapă de măsurare, nu un verdict.
Un detaliu actual contează pentru contracte. ISO 20457 a fost publicat pentru prima dată în 2018, iar o a doua ediție a fost publicată în august 2026. Desenele și comenzile de achiziție ar trebui să menționeze ediția pentru care sunt scrise, iar desenele mai vechi care citează DIN 16742 ar trebui revizuite, mai degrabă decât să fie considerate echivalente.
Documentație de calitate pentru turnarea prin injecție a plasticului în volume mici în industrii reglementate
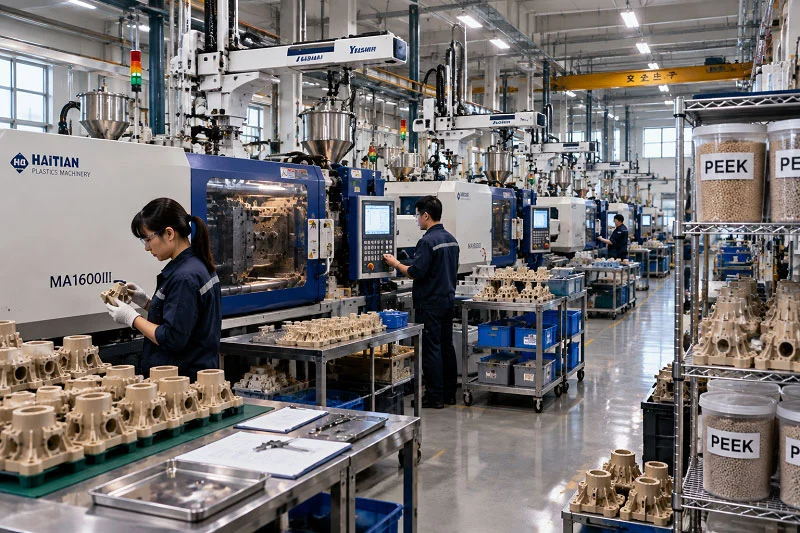
Volumul nu scutește un furnizor de un sistem de calitate. Așteptările privind calitatea dispozitivelor medicale se referă la dispozitiv și la sistemul său de management al calității, nu la numărul de unități produse, iar o producție clinică de 500 de componente are aceeași logică de documentație ca o producție de un milion de componente.
Documentația care însoțește de obicei o rulare de volum redus include:
- Certificate de materiale și identificarea clasei, astfel încât rășina din piese să poată fi urmărită până la gradul specificat.
- Rapoarte de inspecție a primului articol, cu dimensiunile măsurate față de desen.
- Rapoarte dimensionale pentru eșantionul convenit, utilizând metoda de inspecție stabilită la cotație.
- Parametrii procesului, înregistrată, astfel încât rularea să poată fi repetată.
- Trasabilitate pe lot sau loturi, legând piesele la înregistrările de materiale și procese.
- Schimba controlul, astfel încât o corecție a sculei sau o înlocuire a rășinii este documentată și aprobată, mai degrabă decât absorbită în tăcere.
În domeniul dispozitivelor medicale, ISO 13485 este standardul de management al calității și a devenit punctul de referință atât pentru reglementare, cât și pentru certificare. Regulamentul privind sistemul de management al calității din 2024 al FDA din SUA include ediția din 2016 a standardului ISO 13485 prin referință, cu cerințe suplimentare care o conectează la alte reguli FDA. Pentru un furnizor de materiale turnate, aceasta înseamnă că sistemul de calitate, validarea procesului și așteptările privind păstrarea evidențelor respectă programul dispozitivului, indiferent de dimensiunea lotului. Programele din industria auto așteaptă, de obicei, aprobarea pieselor de producție și disciplina de trasabilitate în același mod.
Consecința practică este atât comercială, cât și tehnică: inspecția și păstrarea evidențelor sunt costuri reale, iar o ofertă care le omite nu este mai ieftină, ci doar incompletă. Stabiliți pachetul de documentație la momentul ofertei — care raportează, la ce eșantionare, în ce format — astfel încât comparația dintre furnizori să se facă pe baza acelorași rezultate.
Cum să comparați ofertele pentru turnarea prin injecție a plasticului în volum mic
Ofertele pentru aceeași piesă ajung adesea în structuri diferite, iar cel mai mic total nu este automat răspunsul. Primul pas este normalizarea: puneți fiecare ofertă pe aceeași bază în ceea ce privește cantitatea, rășina și calitatea, cavitația, toleranța, finisajul suprafeței, documentația și livrarea și indicați cantitatea de comandă presupusă pentru fiecare. Apoi, separați costul unic al sculelor de costul recurent al piesei, deoarece o ofertă care include sculele în prețul piesei nu poate fi comparată direct cu una care le prețuiește separat până când sculele nu sunt izolate.
Mai multe elemente sunt frecvent omise și adăugate ulterior. Fiți atenți la întreținerea sculelor, modificările tehnice, rundele suplimentare de eșantionare, inspecția după primul articol, ambalajul, transportul și taxele vamale. O ofertă care pare mai mică poate pur și simplu să fi omis aceste elemente, iar diferența apare de obicei după plasarea comenzii.
Citirea unei oferte la pachet necesită un calcul suplimentar: înmulțiți prețul piesei la pachet cu cantitatea cotată, scădeți costul estimat doar pentru piesă și vedeți ce cost implicit pentru scule este. Dacă costul implicit pentru scule este mult mai mic decât cel al sculelor cotate separat, furnizorul poate amortiza o sculă mai ieftină sau poate recupera diferența într-un preț ulterior. În orice caz, merită să puneți întrebarea înainte de atribuire.
Întrebările care trebuie rezolvate înainte de acordarea premiului sunt:
- Ce clasă de matriță și material al sculei sunt cotate și în ce clasificare?
- Ce durată de viață a sculei este așteptată pentru această rășină specifică, având în vedere materialele de umplutură și corozivitatea acesteia?
- Cine deține unealta și cine o întreține — inclusiv întreținerea dincolo de durata de viață așteptată?
- Ce se întâmplă cu prețul și programul de execuție dacă designul se modifică după ce sculele sunt prelucrate?
- Care devine prețul la de două și cinci ori cantitatea cotată?
Ultima întrebare este cea mai revelatoare. Arată dacă furnizorul a stabilit prețul sculei pentru ciclul de producție descris sau pentru o durată de viață mai lungă și vă spune unde va ajunge prețul per piesă dacă cererea crește.
Concluzie
Turnarea prin injecție a plasticului în volum mic este un nivel de inginerie deliberat, nu un compromis. Este definită de investiția în scule pe care o cantitate o poate justifica și există pentru a permite unui design validat să ajungă la piesele turnate reale în rășină de calitate superioară înainte de a fi folosită o sculă călită.
Lanțul decizional este suficient de scurt pentru a putea avea în vedere: confirmarea faptului că turnarea este procesul potrivit pentru etapa în care vă aflați; alegerea clasei matriței și a materialului sculei în funcție de rășină și lungimea tirajului; proiectarea sculei cu pereți uniformi, deformare și raze adecvate; specificarea toleranțelor pentru dimensiunile importante și relaxarea restul; stabilirea pachetului de documentație la cotație; și compararea ofertelor pe bază normalizată, cu scule și piese evaluate separat.
Următorul pas este pregătirea. Asamblați desenul piesei, gradul de rășină, intervalul de cantitate și cerințele dumneavoastră privind documentația și solicitați o ofertă care să stabilească prețul separat pentru scule și piese, astfel încât comparația să fie semnificativă. Dacă doriți ca această analiză să fie efectuată odată cu decizia privind sculele, echipa NOBLE poate prelua proiectul de la proiectare până la asamblare.
Alegeți NOBLE pentru turnarea prin injecție a plasticului în volum redus

NOBLE este o societate mixtă sino-britanică și o „Întreprindere Națională de Înaltă Tehnologie” recunoscută de guvern, cu peste zece ani de experiență profesională în producție și prototipare rapidă. În calitate de producător contractual chinez de top, capacitatea noastră de service și expertiza în prelucrare ajută clienții să finalizeze eficient prototiparea și producția de volum - inclusiv programe de turnare prin injecție a plasticului în volum mic, care se situează între cele două.
Suntem certificați conform ISO 9001:2015 și ISO 13485:2016. Aceste certificări sunt importante în volum redus din motivul menționat anterior în acest ghid: așteptările de calitate se referă la program și la sistemul său de calitate, nu la cantitatea produsă, iar o construcție clinică sau pilot are aceeași logică de documentație ca o serie de producție.
Ceea ce distinge NOBLE este domeniul de aplicare. Oferim un serviciu complet de la proiectare la asamblare - nu doar producție. Capacitățile noastre interne, suportul tehnic, echipamentele de inspecție și sistemul general de control al calității sunt configurate pentru a derula un proiect prin etapele sale, mai degrabă decât să îl transfere între furnizori separați. Pentru un program de volum redus, aceasta înseamnă că aceeași organizație poate sprijini revizuirea proiectării pentru fabricabilitate înainte de tăierea unei scule, deciziile privind sculele și turnarea care decurg din rășină și lungimea tirajului, precum și etapele de inspecție și asamblare după turnarea pieselor.
Dacă pregătiți un proiect de turnare prin injecție a plasticului pentru volum mic, trimiteți-ne desenul piesei, gradul de rășină, intervalul de cantitate și cerințele dumneavoastră de documentație. Echipa noastră poate analiza proiectul în raport cu alegerea sculelor, vă poate oferi consultanță privind clasa și materialul matriței pentru rășina și lungimea tirajului dumneavoastră și poate oferi un preț pentru scule și piese, astfel încât comparația să fie semnificativă.
Întrebări frecvente despre turnarea prin injecție a plasticului în volum redus
Cum știu dacă cantitatea comandată de mine este considerată volum mic?
Banda convențională este de aproximativ 100 până la 10,000 de piese din aluminiu sau oțel moale, dar banda este o convenție mai degrabă decât o regulă. Adevăratul test este dacă investiția în scule pe care cantitatea dvs. o poate justifica este o sculă ieftină sau o sculă de producție călită, iar asta depinde de rășină, geometria piesei și cât de sigură este cantitatea prognozată. O piesă simplă, neabrazivă, poate rămâne economică în aluminiu mult peste 10,000; o piesă abrazivă umplută cu sticlă poate necesita oțel la câteva mii.
Ar trebui să aleg scule din aluminiu sau oțel în funcție de dimensiunea lotului și de rășină?
Aluminiul este materialul implicit pentru volume mici: costuri mai mici, prelucrare mai rapidă, timp de livrare mai scurt, cu o durată de viață a sculei de aproximativ 10,000 de cicluri sau mai mult, în funcție de material și geometrie. Oțelul moale, cum ar fi P20, este citat pentru aproximativ 50,000 până la 100,000 de pasaje și este potrivit pentru materiale de umplutură abrazive, polimeri corozivi precum PVC și POM, și pentru serii mai lungi. Oțelurile călite sunt pentru volume mari. Rășina decide adesea problema înaintea cantității.
De ce este prețul per piesă atât de mare, la câteva sute de bucăți, și când începe să scadă?
Deoarece prelucrarea unică a sculelor este distribuită pe foarte puține piese. În exemplul practic din acest ghid, o sculă de 6,000 USD adaugă 20.00 USD per piesă la 300 de piese și 2.00 USD la 3,000, în timp ce costul marginal per piesă rămâne în apropierea a 1.20 USD. Prețul scade pe măsură ce cantitatea crește, deoarece blocul fix este împărțit de mai multe ori, nu pentru că turnarea devine mai ieftină. Scăderea este cea mai abruptă la cele mai mici cantități și se aplatizează pe măsură ce volumul crește.
Poate o unealtă de volum mic să fie utilizată ulterior pentru producția de masă sau voi plăti pentru unealtă de două ori?
Uneori poate servi ca unealtă de producție pentru un produs ale cărui volume rămân modeste și cu siguranță poate suporta o serie de producție în timp ce se construiește sculele de producție. Nu poate înlocui o sculă călită la volum mare sau cu rășină abrazivă. Întrebați la cotație dacă orice cost al sculelor pentru volum mic este creditat pentru o sculă de producție ulterioară și confirmați cine deține sculele.
Ce toleranță este realistă de specificat și ce dimensiuni ar trebui să relaxez?
Specificați toleranțe stricte doar pentru dimensiunile de care depinde funcția și aplicați clase de toleranță generale la restul, urmând abordarea ISO 20457. Caracteristicile care depind de linia de separare, de piesele mobile ale matriței sau de operațiunile secundare sunt mai greu de respectat și ar trebui să aibă toleranțe mai largi. Stabiliți metoda de inspecție și planul de eșantionare înainte de producție și denumiți ediția standardului pentru referințele desenului.
Ce documentație de calitate se așteaptă un client din domeniul medical sau auto la un volum redus?
Aceleași categorii ca la volum mare: certificate de materiale și identificarea clasei, rapoarte de inspecție a primului articol, rapoarte dimensionale în funcție de desen, parametri de proces, trasabilitatea lotului sau a seriei și controlul modificărilor. Așteptările privind dispozitivele medicale se referă mai degrabă la dispozitiv și la sistemul său de management al calității decât la cantitate, iar ISO 13485 este standardul de referință; Regulamentul FDA din 2024 privind sistemul de management al calității încorporează ediția din 2016 prin referință. Programele din industria auto așteaptă, de obicei, aprobarea pieselor de producție și disciplina de trasabilitate.
Cum pot compara două oferte de turnare care au o structură diferită?
Normalizați ambele la aceeași cantitate, rășină și calitate, cavitație, toleranță, finisaj, documentație și livrare, apoi separați costul unic al sculelor de costul recurent al pieselor. Verificați elementele omise, cum ar fi întreținerea, rundele suplimentare de probă, inspecția după primul articol, ambalajul și transportul. În cele din urmă, întrebați care devine fiecare preț la de două și cinci ori cantitatea cotată - ceea ce arată cum a stabilit fiecare furnizor prețul sculei.







