
Introduksjon
Hvilke produksjonsprosesser tenker man på når det gjelder rask prototyping og lavvolumproduksjon? I realiteten kan enhver prosess brukes – alt kommer an på kostnad og tid: hvilket alternativ gir best valuta for pengene og er raskere?
I denne artikkelen vil jeg utforske sammen med deg de to prosessene – vakuumstøping og 3D-printing – som er best egnet for rask prototyping og lavvolumproduksjon.
Denne oversikten vil lære designteamene følgende: Kostnadsstrukturene for hver metode. Hastighet i den virkelige verden snarere enn teoretiske påstander. – Materialalternativer og deres begrensninger. De vil også lære om geometrisk frihet versus replikasjonsgjengivelse. Viktigst av alt, de vil lære volumterskelen der én prosess klart overgår den andre. Ikke noe markedsføringsflekk. Bare praktisk veiledning for folk som trenger å sende produkter.
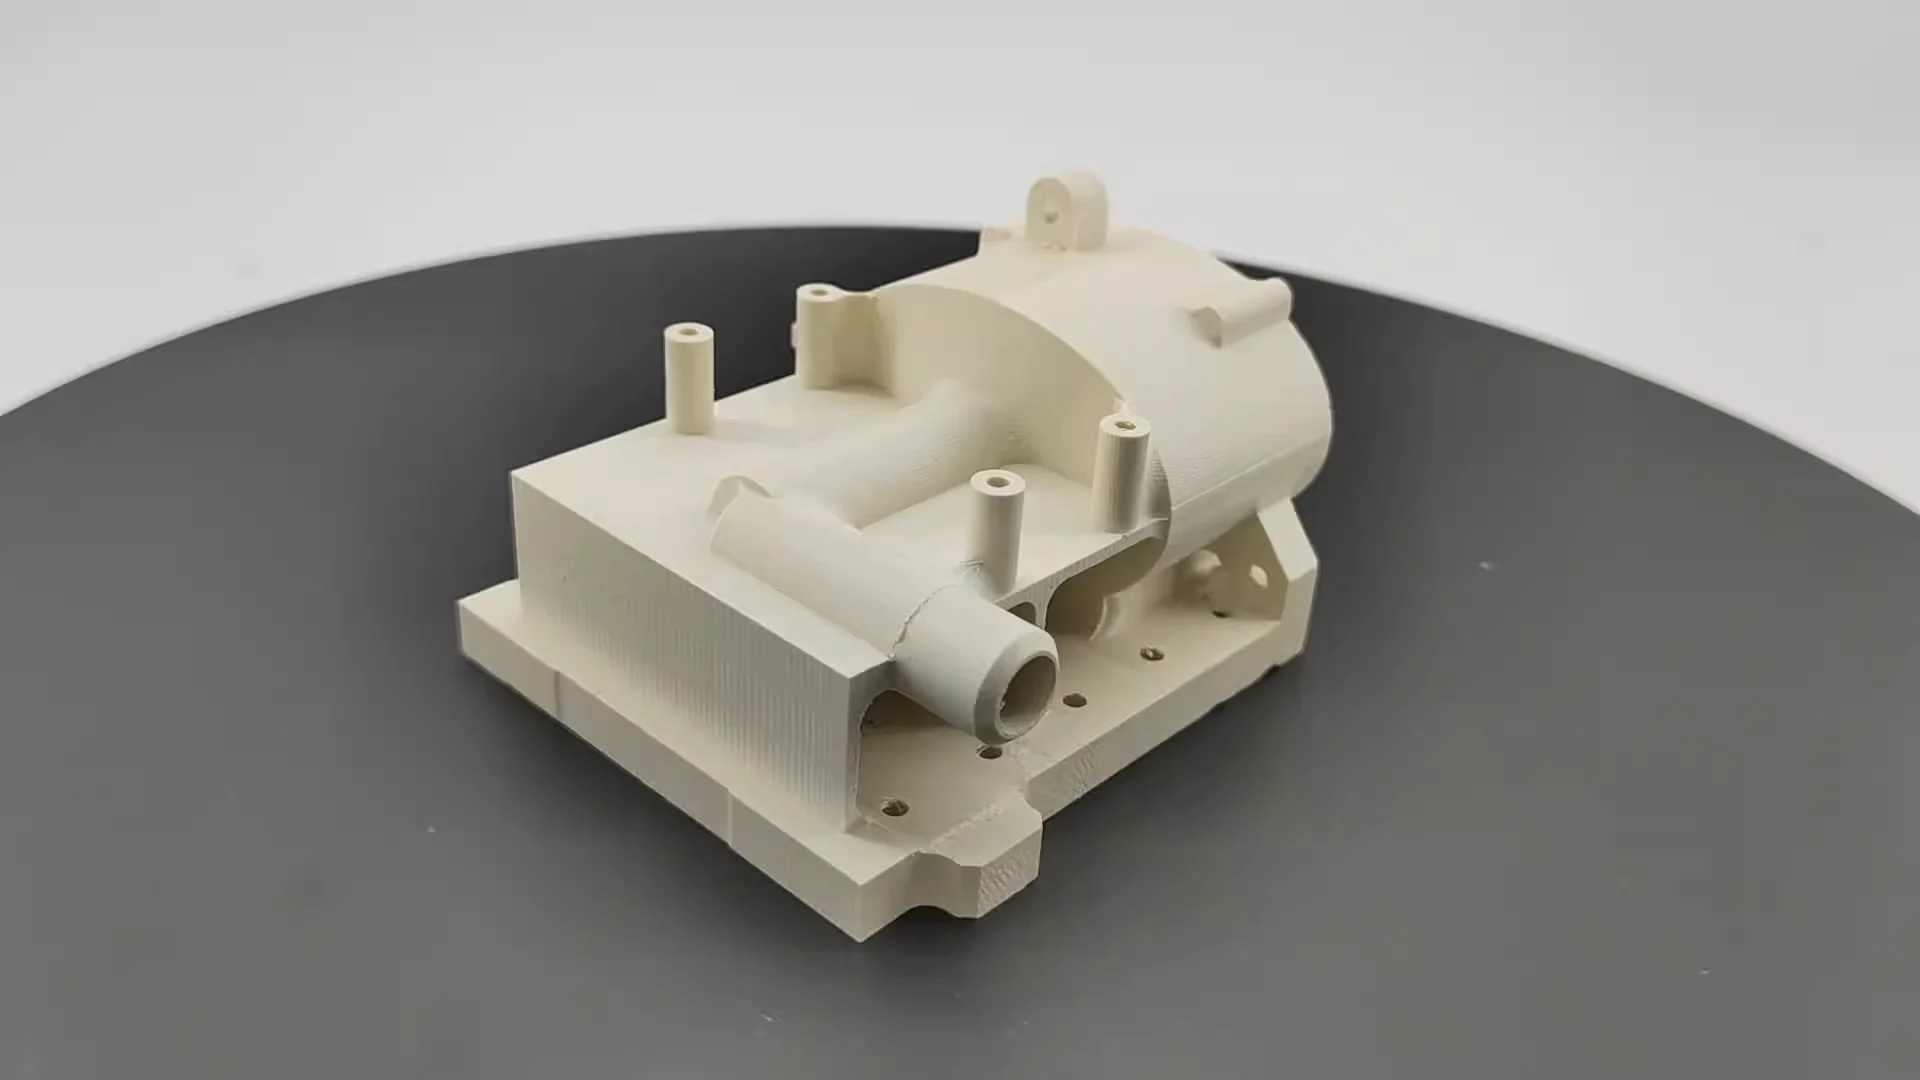
Hva er vakuumstøping?
En rask titt på vakuumstøping. Prosessen har tre hovedtrinn.
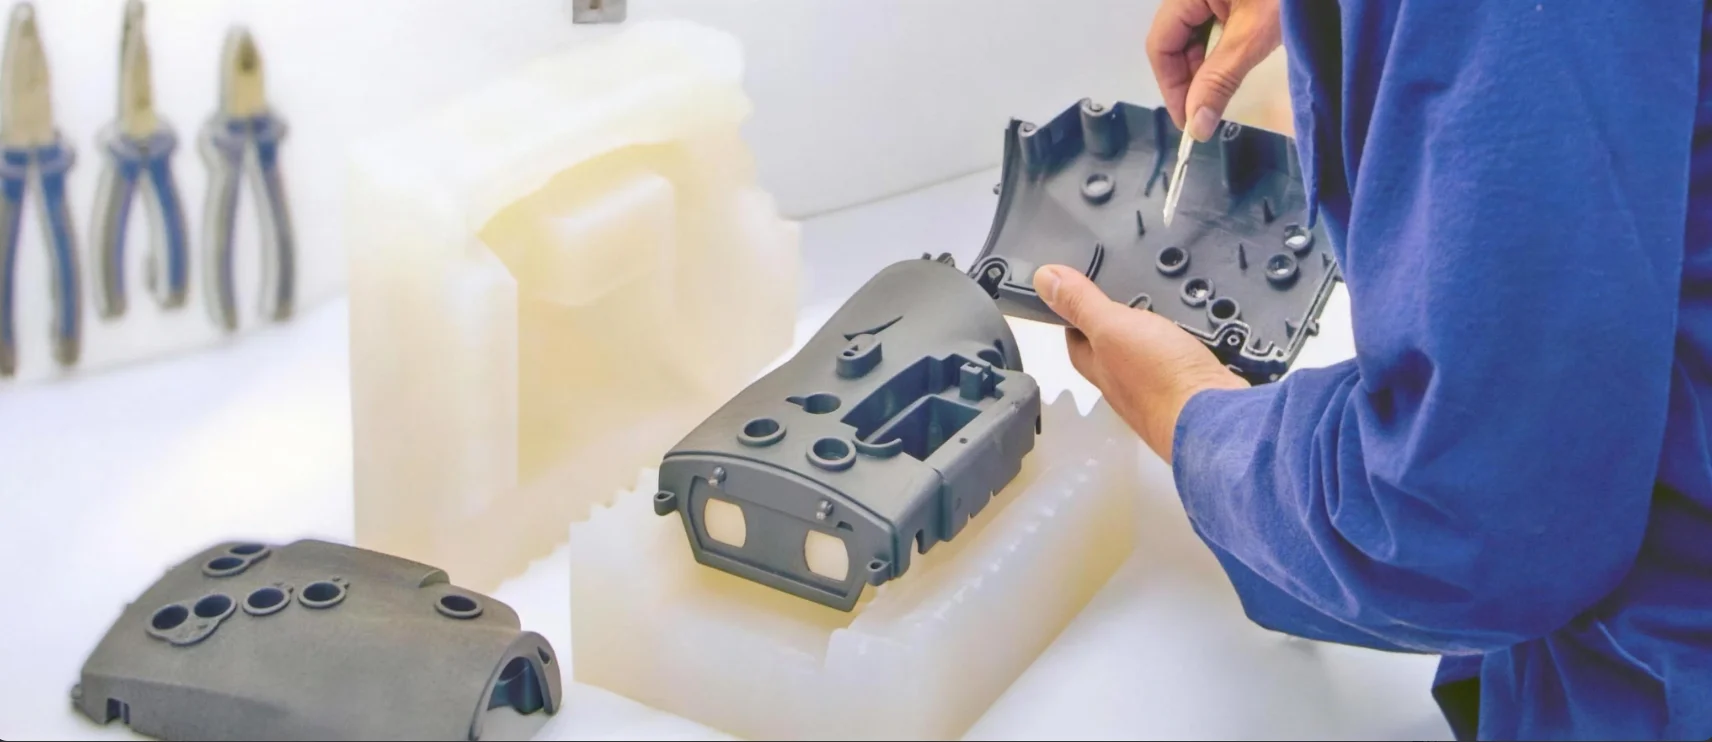
Først lager ingeniøren en masterform, vanligvis ved hjelp av 3D-printing eller metallmaskinering (jeg vil dekke denne prosessen i en egen artikkel). Denne henges deretter opp i en beholder, og flytende silikongummi helles rundt den. Deretter brukes et vakuumkammer for å fjerne alle luftbobler.
Når silikonet har herdet, skjæres silikonblokken opp, og hovedformen fjernes. Det som gjenstår er et fleksibelt hulrom med utsøkte detaljer som matcher delens form.
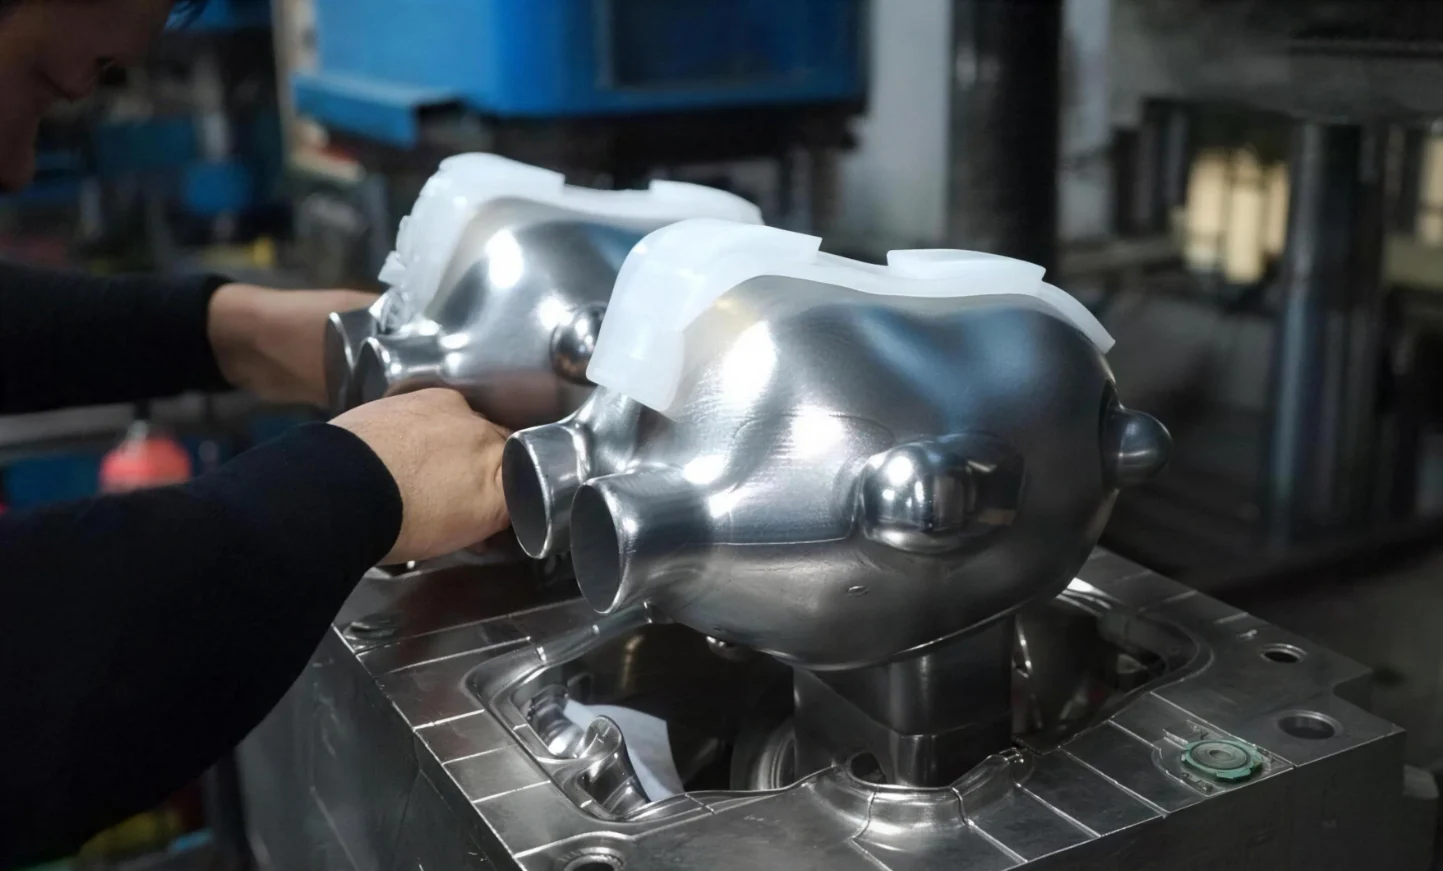
Deretter begynner selve støpingen. Operatøren blander polyuretanharpiksen og heller den i silikonformen. Vakuumsystemet aktiveres deretter igjen. Siden det ikke er noen restluft, dannes det ingen hulrom eller overflatehull. Harpiksen herder ved lav temperatur. Etter 30 minutter til 2 timer fjernes formen. En solid plastdel er nå ferdig.
Ulike harpikser kan simulere egenskapene til forskjellige materialer:
- ABS-lignende harpikser brukes for å oppnå høy stivhet og slagfasthet.
- Polypropylenlignende harpikser tilbyr kjemisk motstand og fleksibilitet.
- Nylonlignende harpikser kombinerer slitestyrke og seighet.
- Gummilignende harpikser er derimot egnet for å produsere myke grep eller tetningspakninger.
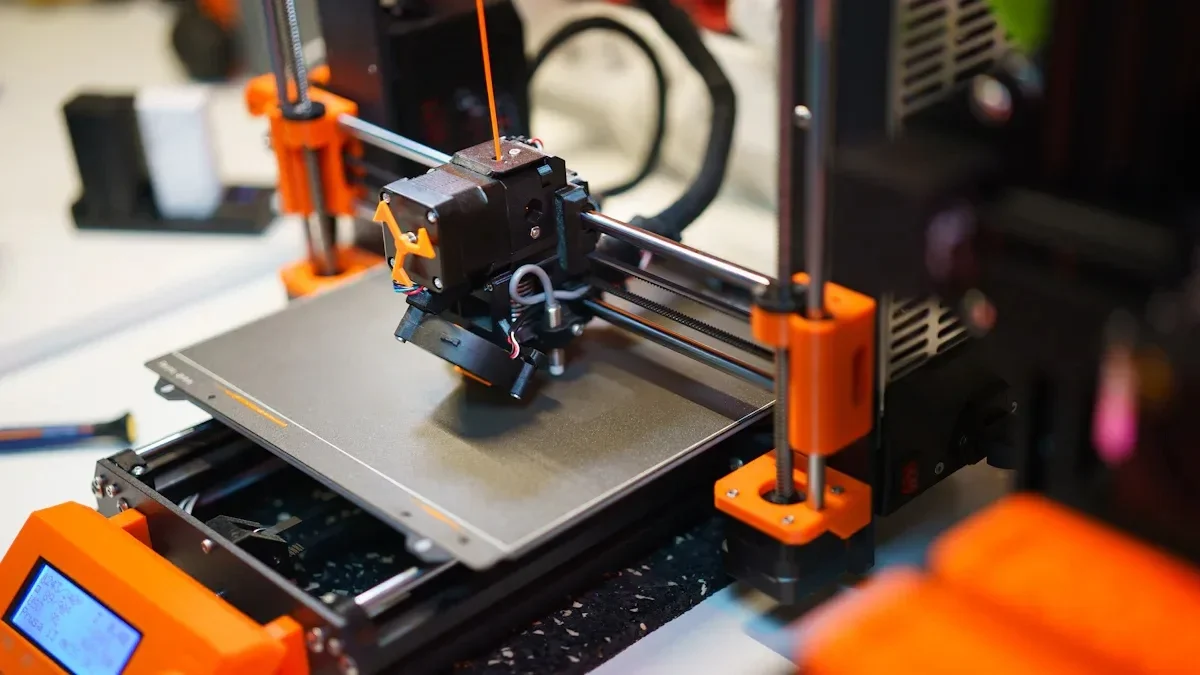
Hva er 3D utskrift?
Ta en titt på 3D-printing. Den formelle betegnelsen for dette er «additiv produksjon». Materiale legges til lag for lag til delen er ferdig. Ingen form kreves. Ingen verktøy. Du trenger bare en digital fil og en maskin.
Ulike problemer krever forskjellige skrivere. Tre vanlige teknologier dominerer verkstedgulvet.
- SLA står for stereolitografi. En laser herder flytende harpiks for å lage solid plast. Overflatefinishen er glatt. Detaljene er skarpe. Den brukes til visuelle prototyper og formtilpasningskontroller. Selv om materialutvalget er smalere enn med andre metoder, er kvaliteten høy.
- SLS bruker nylonpulver. En lasersintringsprosess smelter partiklene sammen uten å smelte dem fullstendig. Ingen støttestrukturer er nødvendig. De resulterende delene er sterke og holdbare. Ingeniører bruker SLS til funksjonstesting og for å lage sammenstillinger. Selv om overflaten har en litt kornete tekstur, er de mekaniske egenskapene solide.
- FDM er den vanligste metoden. Termoplastisk filament smelter og ekstruderes gjennom en dyse. Maskinen trekker deretter hvert plastlag. Enkelt. Det er billig også. Det er imidlertid tregt for komplekse deler. Folk bruker FDM til tidlige konseptmodeller og store, enkle former. Laglinjene er synlige. Styrken er anisotropisk – svakere langs utskriftsretningen.
Sammenligning: Vakuumstøping vs. 3D-printing
La oss nå sammenligne disse to metodene. Forskjellene er markante. Det er folk som må tilpasse prosessen til jobben, ikke omvendt.
| Faktor | Vakuumstøping | 3D-utskrift |
| Beste volum | 10–100 identiske deler | 1–20 unike deler |
| Kostnad per del (lavt volum) | Lav (etter mugg) | Høy (ingen stordriftsfordeler) |
| ledetid | 1-2 uker | 1–3 dager |
| Overflatebehandling | Utmerket (begge sider glatte) | Varierer (SLA bra, FDM grov) |
| Materialalternativer | Simulerer ABS, PP, PC, nylon, gummi (ekte Shore A) | Proprietære harpikser eller termoplaster |
| fargealternativer | Ubegrenset (Pantone-match) | Begrenset til spole-/harpiksfarger |
| Intern geometri | Begrenset (må unngå underskjæringer) | Utmerket (gitter, kanaler) |
| Toleranse | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Verktøykostnad | 500–2,000 dollar (silikonform) | $0 |
Tabellen viser en klar splittelse. Vakuumstøping er den klare vinneren når det gjelder kostnad per del, overflatefinish , materialrealisme og fargealternativer ved moderate volumer. 3D-printing har derimot fordelen når det gjelder ledetid for enkeltdeler, geometrisk frihet og fravær av forhåndskostnader for verktøy. De som forstår begge deler, kan ta et informert valg. De som bare kjenner til én metode, kan ende opp med å kaste bort penger.
Detaljert sammenligning etter utvalgskriterier
1. Volum og kostnad
For én til ti unike deler er 3D-printing det opplagte valget. Oppsettkostnadene er null. Folk mottar delene sine i løpet av dager, ikke uker.
For tjue til hundre identiske deler er vakuumstøping det bedre alternativet. Formkostnaden amortiseres over mange deler. Kostnaden per del faller under 3D-printing. Nullpunktspunktet varierer avhengig av delstørrelse og kompleksitet, men mønsteret holder. Små partier favoriserer utskrift. Større partier favoriserer støping.
2. Hastighet (Ledetid vs. Produksjonstid)
Folk blander de to forskjellige hastighetene. Ledetiden for den første delen. Den andre er den totale tiden det tar å fullføre en batch.
3D-printing vinner det første løpet. En enkelt del kan være klar i løpet av tjuefire til syttito timer. Det kreves ingen verktøy. Ingen oppsett. Bare trykk på skriv ut!
Vakuumstøping vinner det andre løpet. Det tar tre dager å lage silikonformen. Etter det tar hver støping omtrent én time. For femti deler er den totale tiden omtrent tre dager for formen, pluss femti timer med støping. Det er omtrent fem dager. 3D-printing av femti deler tar femti ganger utskriftstiden. En to-timers utskrift ville ta hundre timer. Dette tar over fire dager med kontinuerlig drift.
3. Materialegenskaper og simulering
Dette gapet er betydelig.
Vakuumstøping bruker polyuretanharpikser som imiterer ekte teknisk plast. ABS-lignende harpikser brukes for stivhet og slagfasthet. Det finnes også polypropylenlignende harpikser for levende hengsler og kjemisk motstand. Det finnes også gummilignende harpikser med ekte Shore A-hardhet for grep og tetninger. Delene oppfører seg som produksjonskomponenter.
3D-printing kommer til kort her. SLA-fotopolymerer er sprø. De gulner under UV-lys i løpet av uker eller måneder. De er ikke egnet for funksjonstesting av varige varer. SLS-nylonpulver er sterke, men har ru overflater. Dette påvirker friksjon og slitasje. FDM-termoplast er laget av ekte materialer som ABS, PLA og PETG, men lagheft skaper svake punkter. Deler har en tendens til å svikte langs utskriftslinjene i stedet for gjennom bulkmaterialet.
Når materialsimulering er viktig, velger ingeniører vakuumstøping. Levende hengsler krever reell fleksibilitetslevetid. Snappfester krever jevn nedbøyning. Falltester krever slagmotstand. 3D-printede deler kan gi misvisende resultater.
4. Overflatefinish og estetikk
Vakuumstøping gir glatte resultater på begge sider. Silikonformen gjenskaper mastermønsteret perfekt. Det er ingen laglinjer. Det er ingen støttemerker. Delene kan males, tekstureres eller stå klare. Klare støpegods er gjennomsiktige, ikke uklare.
Resultatene for 3D-utskrift varierer. SLA-harpiksutskrifter har glatte overflater på støttede flater. Undersiden har støttemerker. FDM-utskrifter har synlige laglinjer på alle sider. Etterbehandling kan fikse noen av disse problemene. Sliping: Sparkling. Grunning. Maling. Hvert trinn legger til arbeid og tid.
For investordemonstrasjoner og prototyper klare for detaljhandel er vakuumstøping standard praksis. Du kan ikke bare gi en grov, lagdelt del til en potensiell kjøper og be om finansiering. Delen må ligne et ferdig produkt.
5. Geometrisk kompleksitet og underskjæringer
3D-printing vinner denne kategorien uten tvil. Det er enkelt å lage interne kanaler. Gitterstrukturer er standard. Med pulverbaserte systemer kan bevegelige deler printes på plass – for eksempel et gir inne i et hus. Fraværet av en støpeform betyr at det ikke er noen begrensninger i utgivelsen.
Vakuumstøping har sine begrensninger. Delen må fjernes fra en todelt silikonform. Underskjæringer er vanskelige. Dype hull krever sidetrekk eller løselige kjerner.
Dette er en tommelfingerregel fra verkstedgulvet. Hvis et design har komplekse interne funksjoner som krever en sammenleggbar kjerne eller flere sidebevegelser i en stålform, er 3D-printing det bedre valget. Men hvis designet er støpbart, er vakuumstøping raskere og billigere i stor skala.
6. Fleksibilitet (flere materialer i én del)
Vakuumstøping muliggjør overstøping. Én form kan romme to forskjellige harpikser. Først støpes en hard plastkjerne. Deretter støpes et mykt gummigrep rundt denne kjernen. Hele prosessen foregår i det samme silikonverktøyet. Bindingen er både kjemisk og mekanisk. Ingen montering er nødvendig.
3D-printing sliter her. Flermaterialedeler krever spesialiserte maskiner med flere skrivehoder. Ellers må skriveren stoppe opp for å bytte filament. Vedheftet mellom forskjellige materiallag er svakt. Følgelig brukes flermateriale-3D-printing sjelden til funksjonelle deler.
Hybrid arbeidsflyt: Det beste fra begge verdener
Ingen regel sier at man må velge én metode og holde seg til den. Smarte fagfolk bruker begge. De kombinerer styrkene. De unngår svakhetene. Resultatet er bedre enn begge prosessene alene.
Det finnes ingen regel som sier at man må velge én metode og holde seg til den. Smarte fagfolk bruker begge. De kombinerer styrkene sine. De unngår svakhetene. Resultatet er bedre enn begge prosessene alene.
Slik fungerer hybridarbeidsflyten faktisk på verkstedgulvet.
- 3D-print et mastermønster. SLA er det vanligste valget for dette trinnet. Høy oppløsning. Overflaten er glatt rett fra maskinen. Mastermønsteret må være feilfritt, da eventuelle defekter vil overføres til formen og deretter til hver støpte del.
- Fullfør mastermønsteret. Utskrift alene er ikke nok. Folk sliper overflaten. De grunner den. De lakkerer den. Målet er å oppnå en klasse A-overflate, som er billakkkvaliteten. Det skal ikke være noen synlige laglinjer. Ingen nålehull. Ingen riper. Denne ferdige masteren blir malen for formen.
- Lag en silikonform av masteren. Den ferdige masteren henges opp i en beholder. Flytende silikon helles rundt den. Et vakuum trekker ut luftbobler. Etter herding skjæres formen opp, og masteren fjernes. Det som gjenstår er et perfekt negativt hulrom.
- Støp femti eller flere identiske deler. Polyuretanharpiks helles i silikonformen under vakuum. Delen herder. Utstøpingen tar sekunder. Formen produserer del etter del, hver identisk med den forrige. Ingen ytterligere etterbehandling er nødvendig fordi masteren allerede var perfekt.
Ingeniører får den geometriske friheten ved 3D-printing for hovedmodellen. Komplekse former. Underskjæringer. Organiske kurver. Det er ingen formbegrensninger i designfasen. Deretter drar de nytte av materialkvaliteten og produksjonshastigheten til vakuumstøping for de endelige delene. Realistiske ingeniørharpikser.

Velg NOBLE: Presisjons CNC Maskinering for produksjon
Hos NOBLE er vi et fullservice produksjonsverksted som spesialiserer seg på CNC-maskinering og fabrikasjon. Vi vil veilede deg i å velge prosessen som passer best for prosjektet ditt, enten det er 3D-printing for rask prototyping, vakuumstøping for lavvolumproduksjon eller høypresisjons CNC-maskinering for produksjon av metall- og plastdeler med små toleranser.
Våre kjerneevner
Vi kombinerer tradisjonell subtraktiv produksjon med avansert plastbearbeiding for å tilby en virkelig omfattende løsning:
| Capability | Materialer | Typisk volum | Best For |
| CNC Maskinering | Metaller (aluminium, stål, titan, messing) og tekniske plaster (ABS, POM, PEEK, nylon) | 1–1,000 XNUMX+ deler | Funksjonelle deler med høy toleranse, sluttbrukerproduksjon, jigger og inventar |
| Vakuumstøping | Polyuretanharpikser (ABS-lignende, PP-lignende, gummilignende, gjennomsiktig) | 10–100 deler | Broproduksjon, markedsklare prototyper, myk overstøping |
| 3D-utskrift | SLA-harpikser, SLS-nylon, FDM-termoplast | 1–20 deler | Kompleks geometri, designvalidering, engangs spesialtilpassede deler |
Kvalitetssertifiseringer du kan stole på
Innen produksjon er sertifiseringer mer enn bare merker – de representerer en forpliktelse til repeterbare, reviderte prosesser. Vi er stolte av å ha følgende sertifiseringer:
ISO 9001:2015 (kvalitetsstyringssystemer)
Sertifisert for hele vår produksjonsflyt, inkludert: CNC-maskinering, vakuumstøping og 3D-printing. Dette sikrer jevn delkvalitet, dokumentert sporbarhet og kontinuerlig forbedring på tvers av hver bestilling.
ISO 13485:2016 (Medisinsk utstyr – Kvalitetsstyring)
Denne sertifiseringen er viktig for medisinske, tannlege- og kirurgiske applikasjoner. Den demonstrerer vår evne til å produsere komponenter som oppfyller de strengeste forskriftskravene for sikkerhet, risikostyring og renslighet. Vi tilbyr full dokumentasjonsstøtte til medisinsk utstyrsselskaper, produsenter av diagnostisk utstyr og utviklere av kirurgiske verktøy.
FAQ
Er vakuumstøping billigere enn 3D-printing?
Kostnaden avhenger helt av mengden. For én til fem deler er 3D-printing det billigere alternativet. Det er ingen støpekostnad. Det er ingen oppstartsavgift. Bare trykk på skriv ut! For tjue eller flere identiske deler har vakuumstøping en lavere enhetskostnad. Selv om silikonformen har en startkostnad, er denne fordelt over mange deler. Nullpunktspunktet ligger vanligvis et sted mellom ti og tjue enheter. Under det, 3D-print. Over det, vakuumstøping.
Kan vakuumstøping erstatte 3D-printing?
Nei, folk som stiller dette spørsmålet har misforstått begge prosessene. De er komplementære verktøy, ikke konkurrerende alternativer. 3D-printing er ideelt for å håndtere iterasjon og kompleks intern geometri som former ikke kan produsere. Vakuumstøping brukes til lavvolumproduksjon med materialer av teknisk kvalitet. Den ene prosessen forener den andre. Ingen av prosessene erstatter den andre.
Hvilken er bedre for prototypingVakuumstøping eller 3D-printing?
For prototyper med form og passform, som innebærer kontroll av dimensjoner, montering og ergonomi, er 3D-printing raskere og billigere. En trykt del kan holdes i flere timer i stedet for dager.
For funksjonelle, markedsklare prototyper som krever reelle materialegenskaper, er vakuumstøping å foretrekke.
Hvor mange deler kan man lage med vakuumstøping?
En enkelt silikonform kan vanligvis produsere mellom tjue og femti gode deler. Overflatefinishen forringes. Etter å ha produsert femti deler øker risikoen for defekter betydelig. De som trenger større mengder lager flere former.
Hvilke materialer kan vakuumstøping bruke som 3D-printing ikke kan?
Listen er omfattende. Den inkluderer True Shore A-gummier fra 20A (veldig myke) til 90A (like faste som et dekk). Det finnes også ABS-lignende harpikser som oppfører seg som sprøytestøpt ABS når det gjelder slagfasthet og stivhet. Det finnes polypropylenlignende harpikser for levende hengsler og kjemisk motstand. Det finnes også polykarbonatlignende harpikser for gjennomsiktighet og varmebestandighet. Det finnes også flammehemmende kvaliteter som oppfyller UL94 V-0. Ingen av disse materialene er tilgjengelige i standard 3D-printsystemer. SLA-fotopolymerer er sprø. SLS-nylon har en ru tekstur. FDM-termoplast har svak lagheft. Når det gjelder produksjonsintensive materialegenskaper, er vakuumstøping uslåelig for lave volumer.






