
Innledning (avsnitt)
Hvilken prosess er bedre for å produsere dusinvis av plastdeler? 3D-printing ? Nei, det er for tregt med mindre det finnes nok maskiner. Sprøytestøping er bedre egnet til bestillinger på hundrevis av deler . Svaret er vakuumstøping . Det fyller det gapet. Det er raskt nok. Det er billig nok også. Det er godt nok til bruk i den virkelige verden.
Mange spør hvor denne prosessen egentlig fungerer. Vakuumstøping spenner fra konseptbiler til kirurgiske verktøy. Det er her den fungerer best for prototyping og småskalaproduksjon.
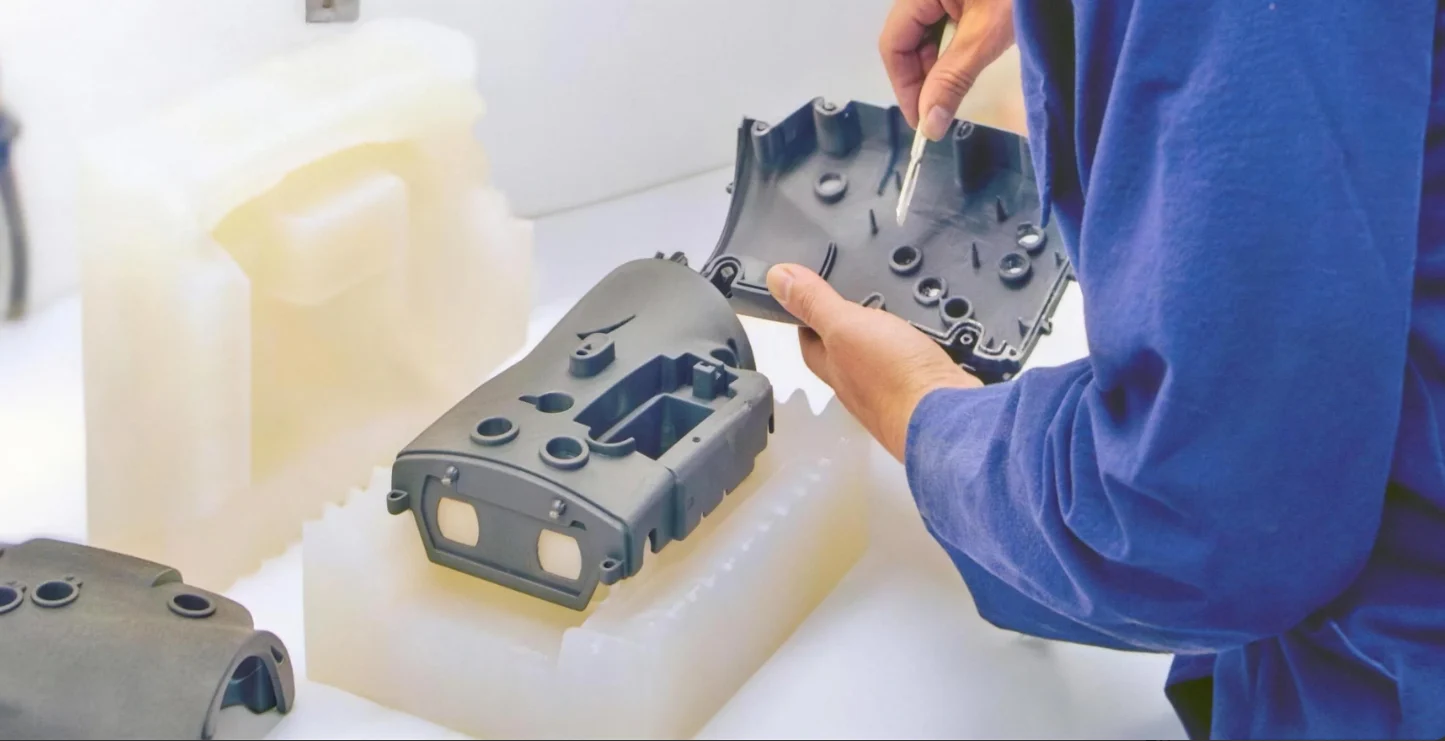
bilindustrien
Bilprodusenter må bruke vakuumstøping i designene sine. Det brukes også som en funksjonell komponent for testing av motorrommet. For konsept- eller racerbiler er produksjonen for lav, og prosesseringskostnadene med harde former ville være mye høyere.
Interiør- og eksteriørprototyper
Folk bedømmer en bil ut fra interiøret før de i det hele tatt starter motoren. Dette betyr at dashbordpanelene må ha riktig tekstur og struktur. Ventilasjonslameller må også bevege seg jevnt. Kontrollknotter bør ha en tilfredsstillende sperrefølelse. ABS-lignende harpikser i vakuumstøping kan levere dette. Delene ser ut og føles akkurat som sprøytestøpt plast fra produksjon.
Frontlyktlinser og baklyktdeksler krever optisk klarhet. UV-stabile klare harpikser er ideelle for dette formålet. Designere kan nå støpe fem eller ti linseprototyper for fotometrisk testing uten å måtte vente i måneder på en støpeform.
Funksjonell testing under panseret
Motorrommet er et tøft miljø. Det er varmesykluser, vibrasjoner og kjemisk eksponering. Prototyper må tåle reelle forhold. Høytemperaturharpikser for vakuumstøping kan tåle disse forholdene. Braketter, væskebeholdere og luftinntakskomponenter støpes av materialer som tåler temperaturer under panseret. Dataene fra disse testene danner grunnlaget for det endelige produksjonsverktøyet.
Tilpassede og lavvolumskjøretøy
Konseptbiler er unike utsagn. I motsetning til dette bygger racerlag tjue identiske biler for en sesong. Restauratører av klassiske biler trenger deler som de opprinnelige produsentene sluttet å produsere for flere tiår siden. Ingen av disse scenariene rettferdiggjør bruken av stålsprøytestøpeformer. Volumet er for lavt.
Vakuumstøping løser dette problemet. Man kan lage ti til femti enheter direkte fra silikonformer. Delene passer. De fungerer bra. Og verktøykostnadene er en brøkdel av hva produksjonsformer ville kreve. For prototyping og småskalaproduksjon i bilindustrien er dette ofte det eneste praktiske alternativet.
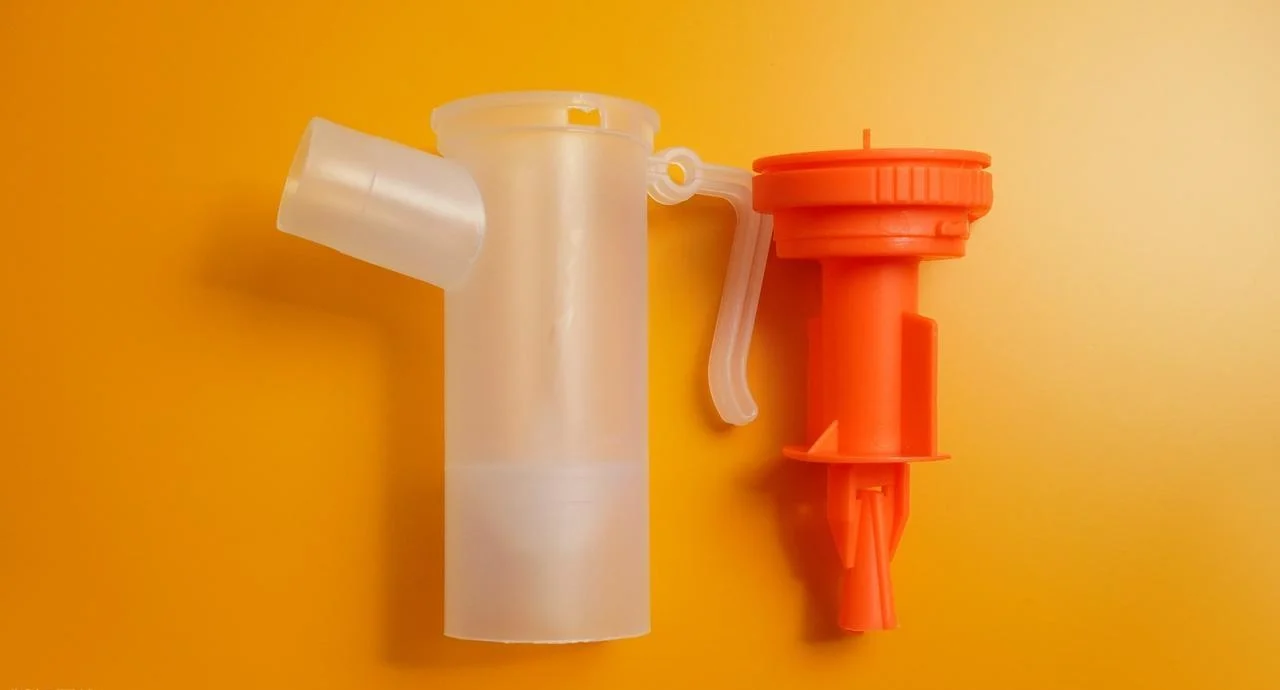
Medisin og helsevesen
Reglene for utvikling av medisinsk utstyr er annerledes. Pasientsikkerhet er ikke til forhandling – regulatoriske prosesser krever dokumentasjon. Utviklingssykluser krever også testing av funksjonelle deler før produksjonsverktøy forpliktes til bruk. Vakuumstøping er godt egnet for denne industrien for ikke-implanterbare applikasjoner.
Tilpassede pasientspesifikke enheter
Hver pasient er forskjellig. Ortoser må passe til formen på en persons fot. Proteser krever presis konturering for å sikre god passform for den gjenværende lemmen. Tannmodeller krever nøyaktig tanngeometri for design av aligner.
Masseproduksjonsverktøy er ikke egnet her. Hver del er unik. Vakuumstøping kombinert med pasientspesifikke 3D-printede mastere løser dette problemet. Først skanner en klinikk pasientens anatomi. En tekniker skriver deretter ut et mastermønster. En silikonform fanger opp denne geometrien. Resultatet er en tilpasset enhet som produseres så effektivt som mulig. For produksjonsserier på én til fem pasienttilpassede enheter er dette ofte den eneste produksjonsmetoden som er økonomisk levedyktig.
Myke medisinske komponenter
Ikke alle medisinske deler er stive. For eksempel må tetninger for væskehåndtering være fleksible. Pakninger for instrumenthus må være motstandsdyktige mot kompresjon. Myke grep på kirurgiske instrumenter krever en komfortabel, sklisikker overflate.
Shore A-gummiformelen er ideell for vakuumstøpingsapplikasjoner som disse. Myke komponenter kan støpes direkte i silikonformer. Durometeret varierer fra veldig myke, gellignende materialer til fastere gummiteksturer. Det er ikke behov for et sekundært overstøpingsoppsett. Det er ikke behov for komplekst to-stegsverktøy. Du får bare en enkelt støpt del med de riktige materialegenskapene.
Igjen gjelder advarselen. Myke medisinske komponenter støpt på denne måten er ikke automatisk egnet for implantasjon eller langvarig kontakt med kroppen. Full sertifisering, materialtesting og myndighetsgodkjenning kreves for all implanterbar eller kritisk bruk. For prototyping og småskalaproduksjon av ikke-kritiske medisinske deler er imidlertid vakuumstøping en velprøvd og pålitelig metode.
Consumer Electronics
Forbrukerelektronikkindustrien beveger seg raskt. Produktets livssyklus måles i måneder, ikke år. Designere trenger fysiske deler for brukertesting, falltesting og å lage markedsføringsprøver. Stålverktøy tar for lang tid. Å skrive ut hver del individuelt med 3D-printing er for dyrt. Vakuumstøping finner den rette balansen for prototyping og småskalaproduksjon i denne bransjen.
Bærbare og håndholdte enheter
Folk forventer at kroppsnære enheter skal sitte komfortabelt mot huden. Et klokkedeksel trenger glatte kanter. Et øreproppdeksel må passe til konturene av en øregang. Et telefondeksel krever presise utskjæringer for knapper og kameraer.
Vakuumstøping produserer disse kapslingene i ti til femti enheter. ABS-lignende harpikser gir riktig stivhet og slagfasthet. Overflatefinishen matcher sprøytestøpte produksjonsdeler. Designere setter støpte prototyper inn i brukerstudier. Testere bruker dem i en uke. Tilbakemeldinger kommer tilbake. Endringer går videre til neste designiterasjon.
Overstøping for myke overflater er en annen bruk. Folk støper stive hus med integrerte gummibelagte grep i én operasjon. Silikonformen holder den stive innsatsen mens det myke materialet støpes rundt den. Ingen to-stegs sprøytestøpemaskin nødvendig. For lavvolumproduksjon av premiumtilbehør fungerer denne tilnærmingen bra.
Droner og robotikk
Folk produserer fem eller ti komplette dronerammer i én omgang. Deretter monterer de elektronikken. Deretter flyr de prototypen inn i en vegg med vilje for å se hva som går i stykker. Dataene fra disse destruktive testene danner grunnlaget for den endelige produksjonsdesignen.
En vanlig visuell sammenligning viser en støpt droneramme ved siden av en sprøytestøpt sluttdel. De to delene ser nesten identiske ut. Den støpte delen kan imidlertid ha litt lavere slagfasthet. Den støpte delen er imidlertid mer kostnadseffektiv for storvolumproduksjon. For prototyping og småskalaproduksjon av dronekomponenter gir støpeprosessen funksjonelle testdata uker eller måneder før hardverktøyet er klart.
Periferiutstyr og ladere
Lanseringsutgaver av tastaturer krever spesialtilpassede kabinetter. Vakuumstøping brukes til å produsere disse kabinettene i små partier. Tjue enheter ble støpt til en crowdfunding-kampanje. Ytterligere hundre ble laget for tidlige anmelderprøver. Disse delene fungerer identisk med de endelige produksjonsdelene. Forskjellen ligger i verktøykostnaden: noen få tusen dollar for silikonformer kontra titusenvis for stålsprøytestøpeformer.
For oppstartsbedrifter innen forbrukerelektronikk og etablerte merkevarer som lanserer begrensede opplag, tilbyr denne prosessen en praktisk vei fra CAD til fysisk produkt. Det er ikke behov for en massiv forhåndsinvestering. Du får bare funksjonelle deler klare for testing og tidlig produksjon.
Aerospace
Luftfart er en annen verden. Regelverket er strengt. Volumene er lave. Folk i denne bransjen trenger produksjonsmetoder som fungerer for små partier og oppfyller strenge sikkerhetsstandarder.
Innvendige kabinkomponenter
Armlener på setene brukes mye. Låsdeksler åpnes og lukkes tusenvis av ganger. Disse delene må tåle slitasje. Enda viktigere er det at de ikke må brenne eller avgi giftig røyk i en brann.
Det finnes brannhemmende harpikser som oppfyller FAAs standarder for vakuumstøping. Materialet består vertikale brenntester. Det oppfyller den nødvendige røyktettheten. Når det gjelder å lage små mengder ikke-strukturelt kabinutstyr, betyr denne prosessen at du ikke trenger å betale for den typen verktøy som brukes i luftfart.
Cockpitmodeller og testing
Før noen begynner å skjære metall til en ny cockpitlayout, må designere teste ergonomien. Rammer på skjermer bør være lette å lese fra forskjellige vinkler. Kontrollpaneler må være tilgjengelige med fingrene, selv når du bruker hansker.
Vakuumstøping er en fin måte å lage disse mockup-komponentene raskt på. Bryterpanelene er laget av svart ABS-lignende harpiks. Du kan få skjermrammer i matt eller teksturert utførelse. Delene festes bare på de strukturelle rammene. Piloter samhandler med dem. Ingeniører ser på og måler.
UAV- og dronedeler
Droner som brukes av militæret og til undersøkelser koster vanligvis ikke tusenvis av kroner. Det er ganske vanlig å lage femti eller hundre av dem. Alle flykropper trenger fester for sensorer, batterihus og avionikkskapsler.
Slagfaste og lette harpikser for vakuumstøping er perfekte for denne jobben. Folk støper komplette flyskrogskomponenter i ti til tjue enheter per batch. Delene er sterke nok for flytesting. De er lette nok til å holde seg innenfor nyttelastgrensene. Når du produserer et lite antall ubemannede luftfartøyer, er denne tilnærmingen ofte raskere og billigere enn å maskinere hver komponent fra billet eller vente i måneder på produksjonsverktøy.
Reservedeler til eldre fly
Dette er et smertefullt problem. Fly flyr vanligvis i tretti eller førti år. Den opprinnelige produsenten sluttet å produsere reservedeler for femten år siden. En lås ryker. Et panel sprekker. Operatøren trenger én reservedel. Ikke tusen. Ikke engang femti. Bare én.
Vakuumstøping løser dette problemet. Det er ingen minimumsbestillingsmengde. Det finnes ingen NRE-er for produksjonsformer. For utskifting av komponenter som ikke lenger er i produksjon på forespørsel, er dette en praktisk løsning. Det gjør det mulig for operatører å ta flyene sine i bruk igjen uten å ty til dyr reverse engineering eller spesialtilpasset maskinering.
Industriellt utstyr & Robotikk
Produksjonslinjen har havarert. Noen trenger en reservedel innen i morgen. En ny robotcelle er designet. Teamet trenger fungerende gripere innen en uke. De i industrisektoren er kjent med denne typen trykk. Vakuumstøping er ideelt for prototyping og småskalaproduksjon av ikke-strukturelle komponenter.
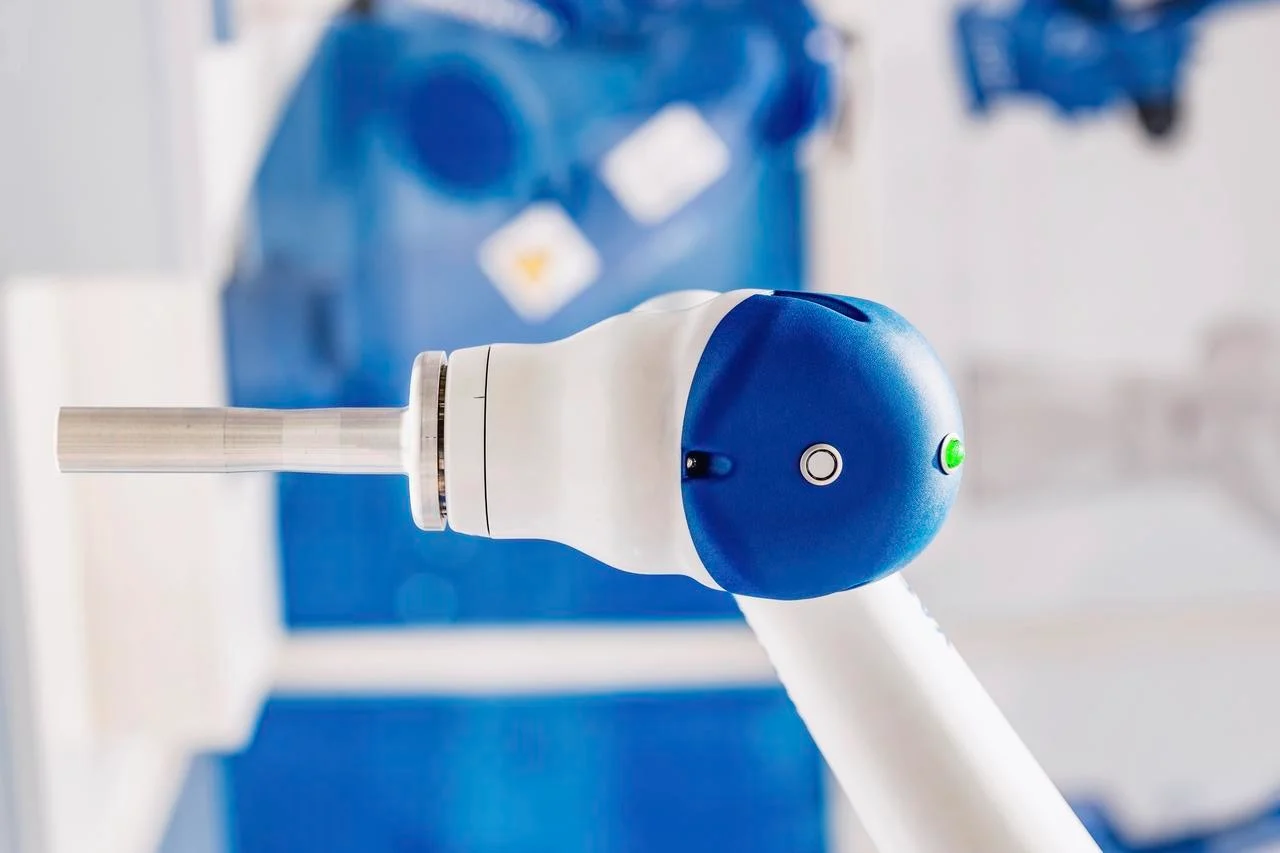
Robotiske slutteffektorer
Samarbeidende roboter, eller coboter, jobber side om side med mennesker. Griperne deres må være faste nok til å holde en del, men likevel myke nok til å unngå å knuse den eller skade en menneskehånd. Stive metallkjever er ikke egnet for dette formålet.
Gummilignende polyuretaner for vakuumstøping løser dette problemet. Man kan støpe fleksible gripere med tilpassede durometre. Dette materialet har høy rivestyrke og god slitestyrke. Disse griperne festes deretter til en samarbeidende robot og gjennomgår uker med fabrikktesting. Designendringer mates tilbake til neste formrevisjon. Det er ingen venting på injeksjonsverktøy. Det er ikke behov for et dyrt overstøpingsoppsett.
Sensor- og kamerahus
Fabrikkautomatisering er avhengig av en rekke sensorer og kameraer. Disse krever beskyttelse mot støv, kjølevæskesprut og utilsiktet støt. Dimensjonene og kontaktplasseringene til hver sensor er forskjellige. Standardkapslinger passer derfor sjelden.
Vakuumstøping brukes derfor til å produsere tilpassede beskyttelseshus for automatiseringsprosjekter med lavt volum. Disse kabinettene kan støpes med integrerte monteringsflenser, strekkavlastningsfunksjoner for kabel og klare vinduer for optiske sensorer. For partier på mellom fem og tjue sensorhus gir denne tilnærmingen funksjonell maskinvare uten behov for CNC-maskinering av hvert enkelt fra solid lager.
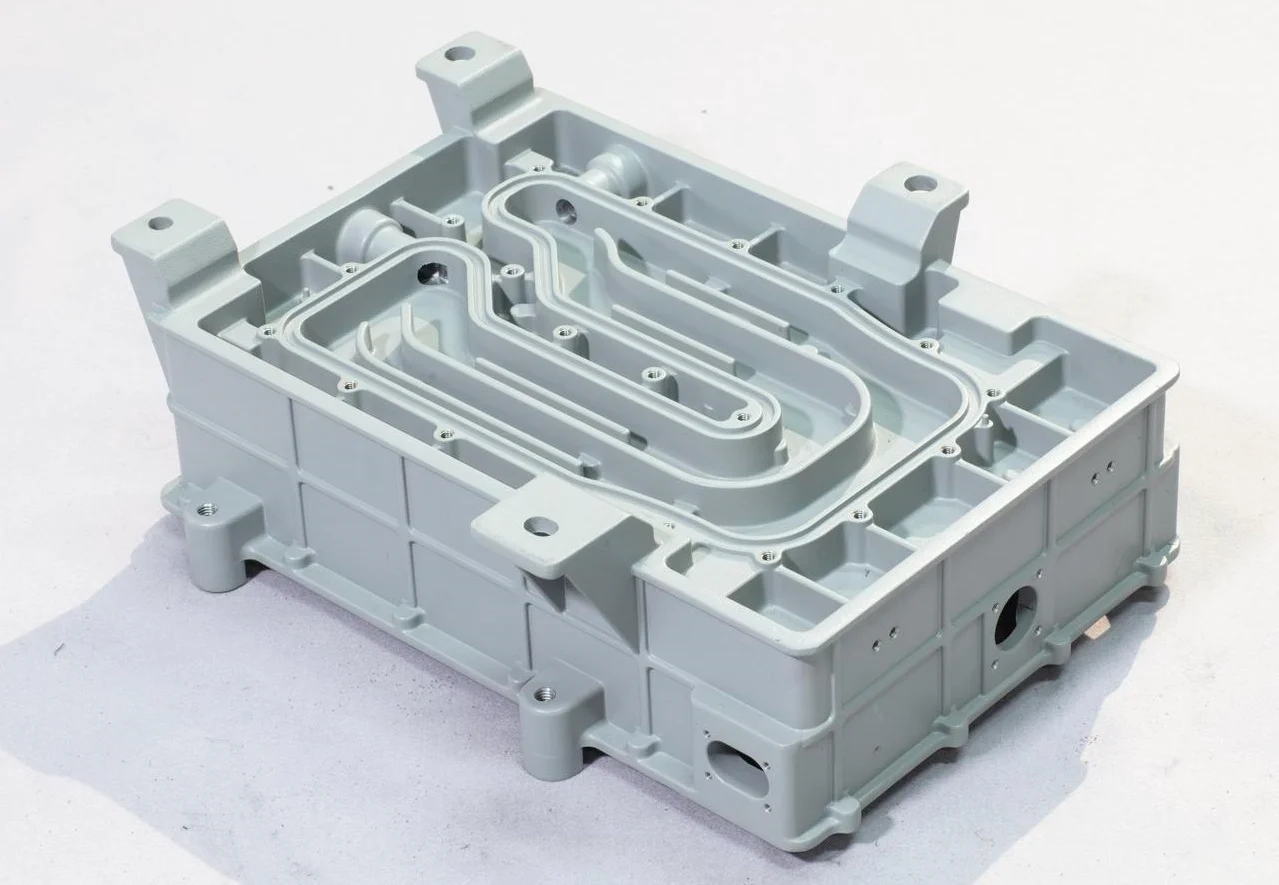
Forbruksvarer, hvitevarer og design
Ingeniører kan ikke ta avgjørelser basert utelukkende på skjermgjengivelser. De må kunne føle overflatetekstur og teste hvordan klipsene passer sammen. Vakuumstøping er ideelt for prototyping og småskalaproduksjon.
Hus til små apparater
Blenderhuset skal sitte tett rundt motoren. Knapppanelet skal være på linje med bryterne under. Lokklåsen skal klikke på plass tilfredsstillende.
Designere produserer CAD-modeller og sender dem til prototyping. Vakuumstøping lager komplette apparathus i ABS- eller polykarbonatlignende harpikser. Et team setter deretter sammen en funksjonell prototype som inkluderer selve motoren, kretskortet og ledningene. Deretter tester de monteringssekvensen.
For kaffemaskinpaneler er overflatefinishen viktig. Et blankt frontpanel viser alle fingeravtrykk. Et teksturert panel skjuler dem. Vakuumstøping gjenskaper begge overflatene fra hovedmønsteret på en nøyaktig måte. Utseendet og teksturen evalueres på en ferdig montert mockup. Eventuelle endringer mates deretter tilbake til CAD-systemet. En ny støpeserie produseres i løpet av få dager.
Sportsutstyr og leker
Hjelmvisir krever optisk klarhet og støtmotstand. Brilleinnfatninger må være fleksible nok til å passe til forskjellige ansiktsformer samtidig som de holder linsene sikkert på plass. Actionfigurer krever presis detaljering av ansikter og tilbehør.
Vakuumstøping kan håndtere disse ulike kravene. Klare polyuretaner for visirer overfører lys uten forvrengning. Fleksible formuleringer gir riktig spenning for brilleinnfatninger. Stive, detaljerte harpikser fanger de fine egenskapene til samleobjekter.
Arkitektoniske og kunstmodeller
Arkitekter må kunne skalere bygningskomponenter for presentasjoner til kunder. En spesiallaget lampeskjermdesign selger kanskje bare femti enheter. En skulptør vil kanskje produsere et begrenset opplag av et verk.
Vakuumstøping er ideelt for alle disse prosjektene. Et mastermønster skrives ut fra CAD, eller en original skulptur skannes. En silikonform fanger opp alle overflatedetaljer. De støpte delene er identiske med masteren. Flere kopier kan deretter sendes til kunder, gallerier eller forhandlere.
Når man IKKE skal bruke vakuumstøping
Vakuumstøping er en nyttig teknikk. Den er imidlertid ikke egnet for alle jobber. Å forstå dens begrensninger kan forhindre kostbare feil og tapte tidsfrister. Det er her prosessen svikter.
Bilindustrien: Mer enn 10 000 deler
Bildørhåndtak selges i millioner på tvers av kjøretøyplattformer. Et dashbordpanel selges i hundretusenvis hvert år. Vakuumstøping kan ikke produsere disse volumene. En silikonform kan produsere mellom ti og femti deler før den brytes ned. Prosessen per del er langsom. Materialkostnaden per pund er også høyere enn for vanlig termoplast.
Den riktige tilnærmingen er sprøytestøping. Imidlertid er den opprinnelige verktøykostnaden høy. Prisen per del i stor skala er imidlertid bare noen få øre. De som prøver vakuumstøping for store bildeler, opplever at de bruker dusinvis av silikonformer og ender opp med å betale mer per stykk enn de ville gjort for stålverktøy. Regnestykket går rett og slett ikke opp.
Medisinsk: Permanent implantats
En hofteprotese varer i flere tiår. Et spinalfusjonsbur må beholde sin strukturelle integritet selv om det utsettes for gjentatt belastning. Pasientsikkerheten bør aldri kompromitteres ved bruk av en støpt polyuretandel. Materialegenskapene er godt dokumentert. Imidlertid er den langsiktige krype- og utmattingsegenskapene ikke de samme som for PEEK eller titan av implantatkvalitet.
Standarden her er CNC-maskinering av medisinske metaller eller godkjente termoplaster. Vakuumstøping er ikke egnet for permanente, lastbærende eller langtidsimplanterbare enheter. De som ber om støpte implantater, viser en misforståelse av både materialvitenskap og den regulatoriske prosessen. Reguleringsorganer vil ikke godkjenne dem. Ingeniører bør ikke foreslå det.
Luftfart: Primære strukturelle bjelker
Vekten av et fly bæres av vingebjelken under flyging. Komponenter i landingsutstyret utsettes for ekstrem belastning ved hver avgang og landing. Støpte polyuretaner er ikke strukturelle materialer. De deformeres under vedvarende belastning. De mykner ved moderate temperaturer. De mangler også utmattingsmotstanden til flykvalitets aluminium-, titan- og karbonkompositter.
De riktige valgene for landingsunderstellskomponenter er metallbearbeiding, komposittopplegg eller smidde komponenter. Vakuumstøping har ingen plass i primære flyskrogsstrukturer. Dette forstås av folk i luftfartsindustrien.
Forbrukerelektronikk: Millioner av enheter
Smarttelefondeksler selges i titalls millioner. Dekselet til en populær lader koster rundt sekssifrede beløp. Vakuumstøping for disse mengdene er upraktisk.
Sprøytestøping er det eneste økonomiske alternativet i stor skala. Stålverktøyet kan koste femti tusen dollar. Imidlertid vil den amortiserte kostnaden over en million enheter bare være fem cent per del. Vakuumstøping i store volumer koster dollar per del. Forskjellen er enorm.
Velg NOBLE for beste vakuumstøping
NOBLE er et fullintegrert metall- og plastforedlingsanlegg som spesialiserer seg på produksjon i lav til middels volum. Vi bygger bro mellom prototyper og masseproduksjon ved å tilby interne CNC-maskinering og sprøytestøpingsmuligheter, støttet av strenge kvalitetsstyringssystemer.
Våre kjernebehandlingsmuligheter
Vi støper ikke bare prototyper; vi fullfører jobben. Fabrikken vår håndterer hele produksjonskjeden:
| Prosess | Materialer | Typiske bruksområder |
| Sprøytestøping | ABS, PC, nylon, PEEK, acetal | Høyvolumsproduksjon |
| CNC Maskinering | Aluminium, messing, rustfritt stål, titan | Presisjonsbraketter, hus og funksjonelle metalldeler |
| Vakuumstøping | Polyuretaner, silikoner, ABS-lignende harpikser | 10–100 enheters prototyper, broverktøy |
| overflatebehandling | Maling, plating, anodisering, teksturering | Kosmetisk kvalitet for forbrukere og bildeler |
| Montering | Varmestaking, ultralydsveising og manuell montering | Komponenter som er klare til forsendelse |
Våre sertifiseringer
Vi opererer under internasjonalt anerkjente kvalitetsstandarder for å betjene krevende bransjer som medisinsk utstyr, bilindustri og luftfart.
- ISO 9001:2015 (kvalitetsstyring)Sertifisert for konsistent design, produksjon og levering av metall- og plastkomponenter på tvers av alle bransjer.
- ISO 13485:2016 (medisinske enheter)Sertifisert for produksjon av komponenter som brukes i kirurgiske instrumenter, diagnostisk utstyr og medisinsk utstyr i klasse I/II (unntatt implanterbare enheter med mindre annet er spesifisert).
FAQ
Kan vakuumstøping erstatte sprøytestøping?
Nei, vakuumstøping tjener et annet formål. Den produserer mellom ti og femti deler fra en silikonform. Sprøytestøping kan derimot produsere tusenvis eller til og med millioner av deler fra et stålverktøy. Startkostnaden og ledetiden for sprøytestøping er mye høyere. Imidlertid er kostnaden per del i stor skala mye lavere. Vakuumstøping fyller gapet for lavvolum. Det er ikke beregnet for produksjon i høyt volum.
Hvor mange deler kan man lage med én silikonform?
Omtrent tjue til tretti deler. Dette avhenger av delenes geometri og harpiksen som brukes. Enkle former uten underskjæringer kan gi opptil førti deler. Komplekse former med skarpe hjørner eller tynne vegger kan sprekke formen etter femten skudd. Formen brytes ned gradvis. Overflatefinishen forringes først. Dimensjonsnøyaktigheten følger.
Er vakuumstøping egnet for klare deler?
Ja, men med begrensninger. Klarheten til det ferdige produktet avhenger av overflatefinishen til mastermønsteret. Et polert mastermønster gir en klar del. Et grovt mastermønster gir imidlertid en uklar del. Eventuelle bobler i harpiksen er også tydelig synlige i de gjennomsiktige delene. Riktig avgassing er derfor avgjørende. Resultatene er utmerkede for klare kosmetiske deler som utstillingsmodeller. For linser av optisk kvalitet som krever en presis brytningsindeks, er imidlertid sprøytestøpt optisk plast eller maskinert glass å foretrekke.







