
Hva er CNC Maskinering for polykarbonat?
Polykarbonat er en høytytende termoplast, kjent for sin enestående seighet og gjennomsiktighet. Dens mest fremtredende egenskap er dens ekstremt sterke slagfasthet. Samtidig har den høy lysgjennomgang, lik glass, men er lettere i vekt.
Polykarbonat er mye brukt i felt som krever trygge, gjennomsiktige og lette komponenter, som bilskjermer, brilleglass, elektroniske enhetsdeksler, medisinsk utstyr og vanlige polykarbonatplater for drivhus.
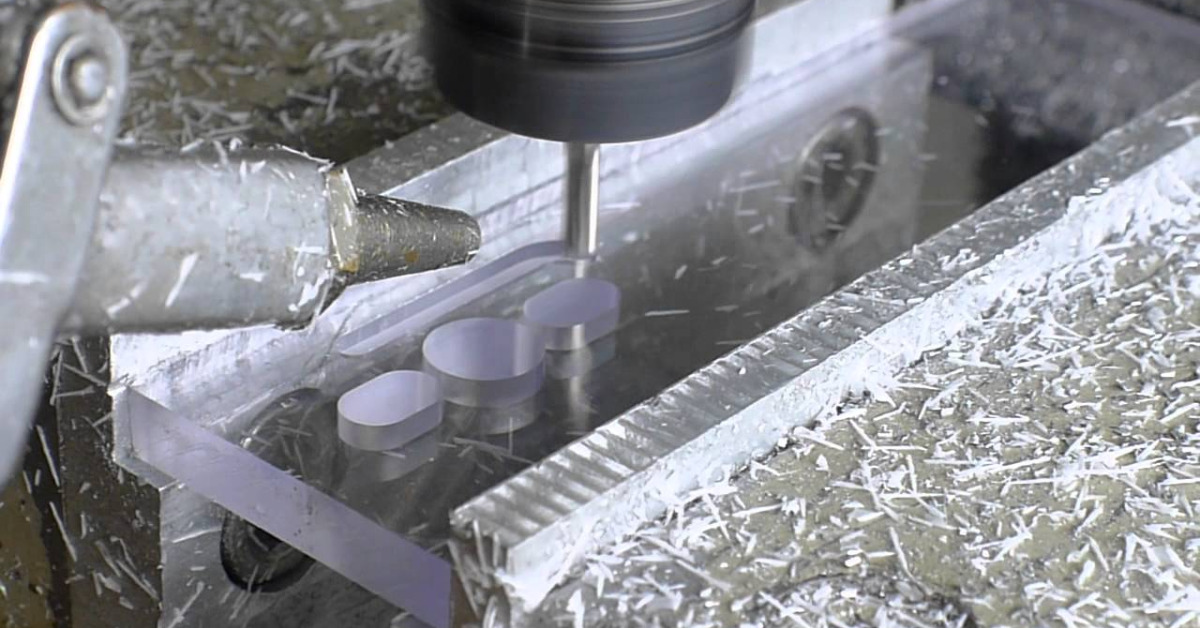
Forstå egenskaper ved polykarbonatmaterialer
Polykarbonat er en termoplastisk teknisk plast med enestående egenskaper, der kjerneegenskapene oppsummeres som «slitesterk, gjennomsiktig og lett».
- Eksepsjonell tøffhet. Den besitter enestående slagfasthet, hundrevis av ganger større enn vanlig glass, noe som gjør det svært motstandsdyktig mot brudd og gir overlegen sikkerhet.
- Høy åpenhet: Lysgjennomgang nærmer seg glassets, noe som gir utmerket optisk ytelse.
- Lett: Tettheten er omtrent halvparten av glassets.
- God varmebestandighet: Tåler høye temperaturer, noe som gjør den egnet for bruksområder som krever sterilisering eller miljøer med høy temperatur.
- Utmerket elektrisk isolasjon: Fungerer som et overlegent elektrisk isolerende materiale.
- Dimensjonsstabilitet: Motstår deformasjon, noe som muliggjør høy maskinering
Hvordan gjør CNC-maskinering av polykarbonat Arbeid?
Materialforbehandling
På grunn av polykarbonatets sterke hygroskopisitet må det tørkes grundig før maskinering. Det må vanligvis tørkes i en varmluftsovn ved 120 °C i 4 til 6 timer for å redusere fuktighetsinnholdet til under 0.02 %.
Materialer som ikke er helt tørket vil utvikle sølvstriper, bobler og overflatedefekter under maskinering, noe som vil påvirke produktenes styrke og gjennomsiktighet alvorlig. Dette er den primære forutsetningen for å sikre maskineringskvalitet.
Verktøyvalg
Ved bearbeiding av polykarbonat bør man velge CNC-maskinverktøy med god stivhet og høy presisjon, og verktøy av harde legeringer eller diamantbelagte verktøy bør prioriteres. Verktøydesignet bør bruke skarpe skjærekanter og store sponfjerningsriller, og hellingsvinkelen bør være stor for å redusere skjæremotstanden.
Spesielle plastfester bør klargjøres for å forhindre overflateskader eller intern spenningskonsentrasjon i materialet på grunn av for stor klemkraft.
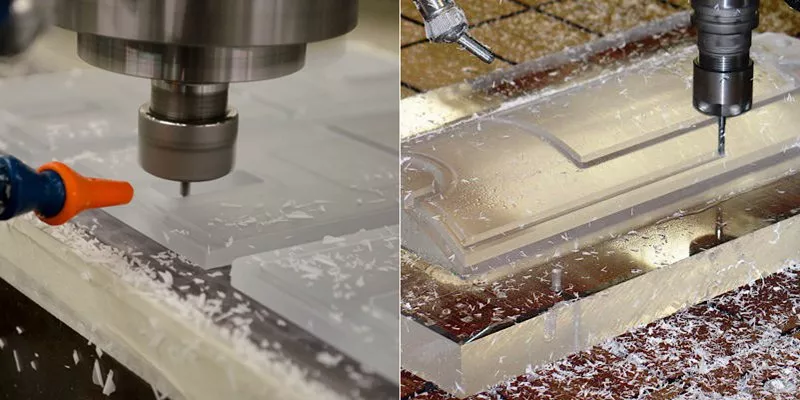
Innstilling av maskineringsparametere
Rotasjonshastigheten til maskiner som bearbeider polykarbonat kontrolleres vanligvis innenfor et middels område, og matehastigheten bør holdes jevn og kontinuerlig. Skjæredybden bør være grunn, og det bør brukes flere verktøypassasjer. Nøkkelen til parameterinnstilling er å unngå overoppheting, da polykarbonat vil feste seg til kniven når det overopphetes.
Utføre maskineringsoperasjoner
Under maskinering av polykarbonat er det nødvendig å sikre kontinuerlig sponfjerning for å unngå sekundær friksjon og varmeutvikling forårsaket av sponopphopning.
For komplekse deler bør man bruke en lag-for-lag-skjærestrategi. Først bør man grovbearbeide for å etterlate et mellomrom, og deretter finbearbeide. Ved boring bør man være spesielt oppmerksom på hastigheten på verktøyets tilbaketrekking for å forhindre sprekkdannelser ved hullåpningen. Hele maskineringsprosedyren krever sanntidsovervåking av skjærestatusen og rettidig justering av parametere.
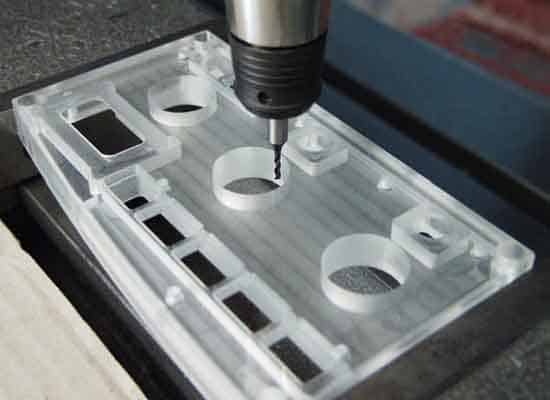
Post-prosessering
Etter at delene er maskinert, må de gjennomgå glødebehandling for å eliminere indre spenninger. Vanligvis plasseres delene i et miljø på 120–130 °C og holdes i 1–2 timer, og deretter avkjøles de sakte. Etterpå kan polering, belegg, herding eller UV-stabiliseringsbehandling utføres etter behov. For transparente produkter kreves det også optisk polering for å gjenopprette overflatens gjennomsiktighet, og til slutt utføres streng kvalitetsinspeksjon.
Ulike metoder for CNC-maskinering av polykarbonat
Plastinjeksjon
Sprøytestøping er den mest brukte metoden for storskalaproduksjon av polykarbonatdeler. Etter tørking varmes og smeltes polykarbonatpartiklene, og sprøytes deretter under høyt trykk inn i et forseglet metallformhulrom. Etter avkjøling og størkning fjernes formen for å oppnå kompleksformede og presist dimensjonerte produkter.
Sprøytestøping har ekstremt høy effektivitet og er egnet for produksjon av et stort antall standarddeler, for eksempel mobiltelefondeksler, bilskjermer og kontakter, men den opprinnelige støpekostnaden er høy.
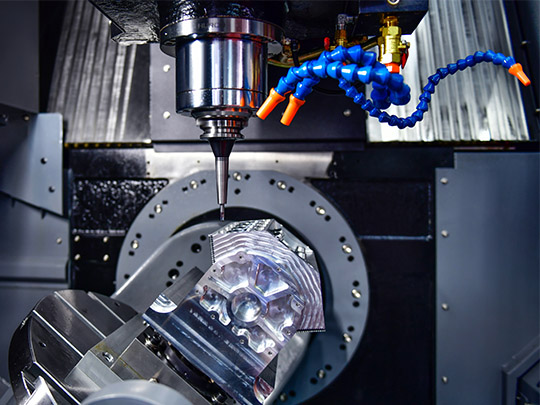
CNC fresing
CNC-fresing er en prosess som bruker et roterende flerkantverktøy til å skjære en fast polykarbonatbarre. Skjæreverktøyet beveger seg i flere aksiale retninger og fjerner materiale ved å skjære, skrape eller høvle.
CNC-sving
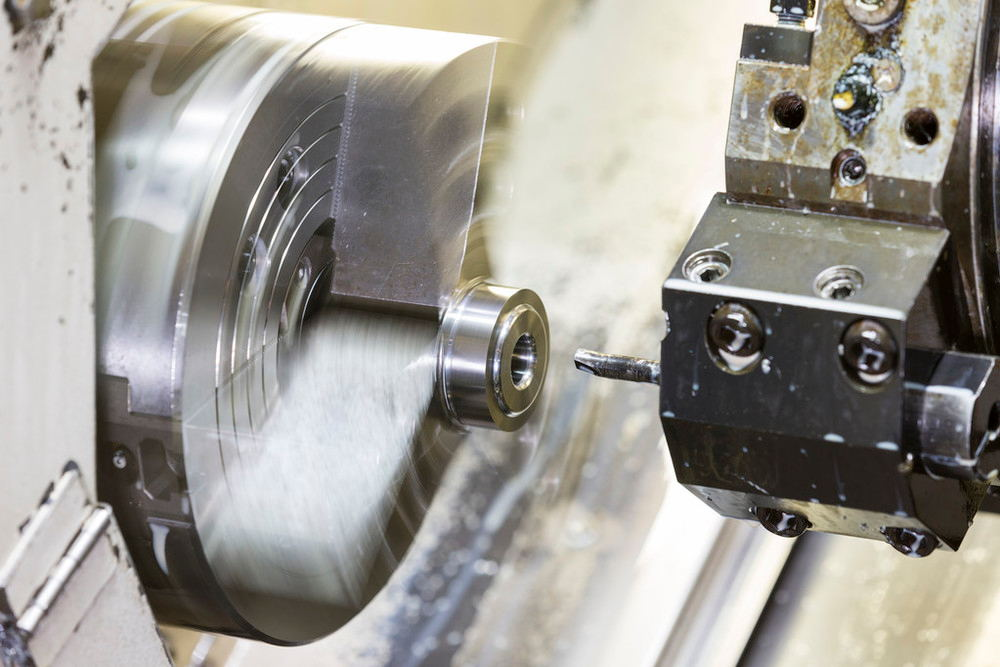
CNC-dreiing er prosessen med å rotere polykarbonatstenger eller -rør samtidig som de skjæres med et fast verktøy. Den brukes hovedsakelig til maskinering av deler med rotasjonssymmetriegenskaper.
CNC -boring
CNC-boring er prosessen med å maskinere runde hull i polykarbonat-arbeidsstykker ved hjelp av en roterende borekrone. Den kan brukes som en uavhengig prosess eller er ofte integrert i frese- eller dreieprosessen.

Termisk forming
Polykarbonatark varmes opp over glassovergangstemperaturen for å mykgjøre dem, og presses deretter mot en formoverflate ved hjelp av vakuum, pneumatisk trykk eller mekanisk kraft før de avkjøles for å danne den endelige formen.
Termoforming kan formes under relativt lavt trykk, og støpekostnaden er lavere enn for sprøytestøping, men vanligvis må skrapene trimmes senere.
3D-utskrift
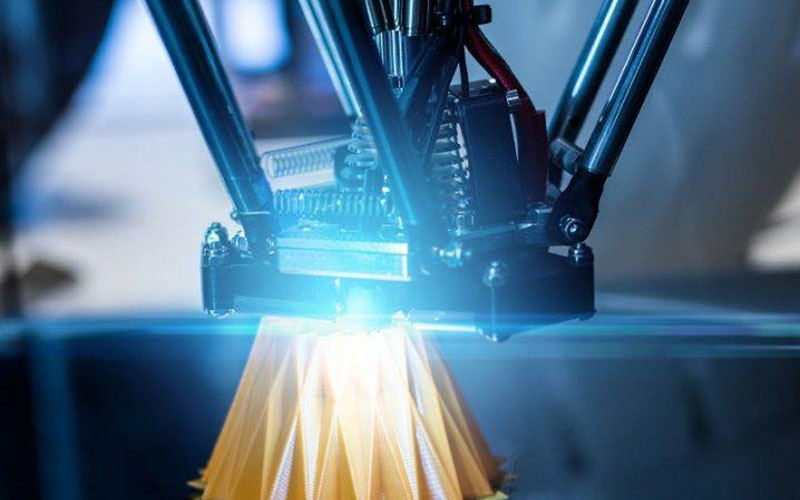
3D-printing bruker hovedsakelig fused deposition-modelleringsteknologi for å varme opp og ekstrudere polykarbonatfilamenter og stable dem lag på lag for å lage tredimensjonale objekter. Denne metoden gir enestående designfrihet i komplekse prototyper, tilpassede verktøy og småskalaproduksjon, og er spesielt egnet for prøveproduksjon av deler med komplekse strukturer.
Den lagdelte strukturen i 3D-printing fører til anisotropi, med en styrke som vanligvis er lavere enn for sprøytestøpte deler og en dårligere overflatefinish. Den brukes mest i design- og verifiseringsfasene.
Blåsestøping
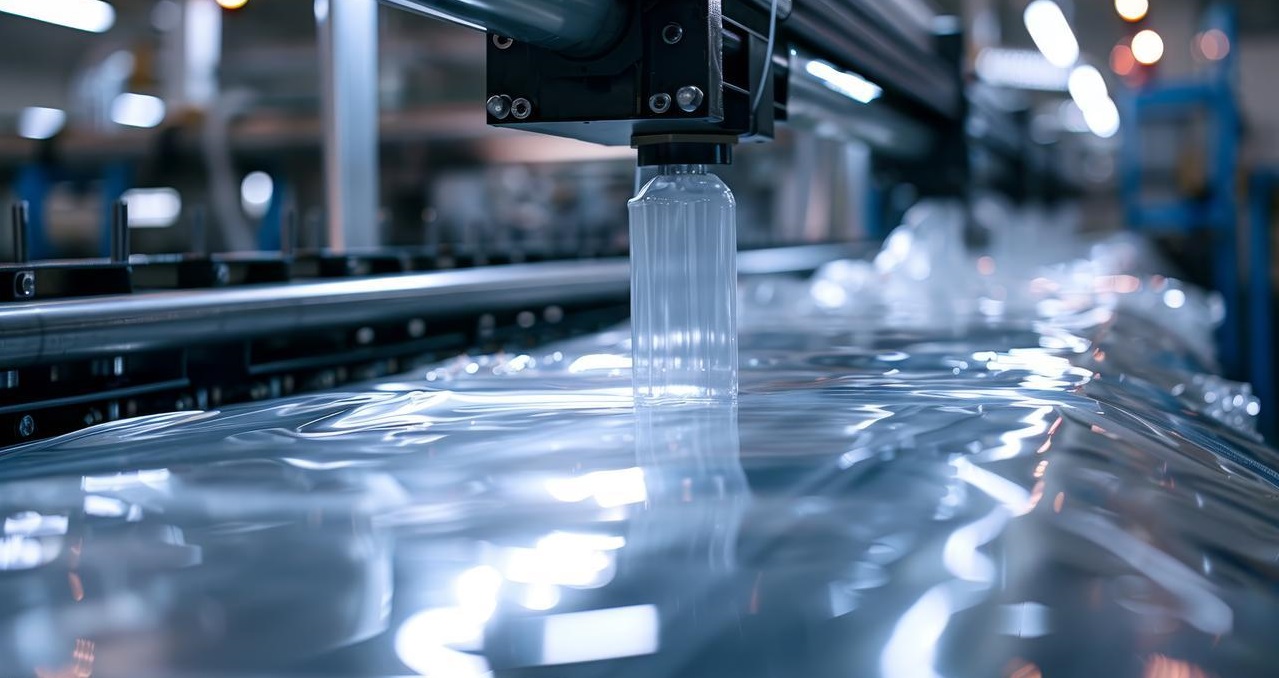
Blåsestøping innebærer å plassere et oppvarmet og mykgjort polykarbonatrøremne i en form, og blåse trykkluft inn i røret for å få det til å utvide seg og feste seg til formens indre vegg. Etter avkjøling dannes et hult produkt.
Blåsestøping er hovedprosessen for produksjon av hule produkter som vannflasker, beholdere og luftkanaler i biler av polykarbonat. Den kan danne sømløse hule strukturer, men er vanligvis begrenset til symmetriske eller enkle produkter.
Vanlige utfordringer ved maskinering av polykarbonat
Fuktighetsfeil i materialet
Polykarbonat er svært utsatt for å absorbere fuktighet fra luften. Hvis det ikke tørkes helt før maskinering, vil den indre fuktigheten fordampe ved høye temperaturer og danne sølvstriper, bobler eller skylignende defekter på overflaten av produktet, noe som i alvorlig grad påvirker dets gjennomsiktighet og mekaniske styrke.
Skjæring av varmeheft
Polykarbonat har dårlig varmeledningsevne og er temperaturfølsomt. Varmen som akkumuleres under skjæring kan lett mykne opp og smelte materialet, slik at det fester seg til verktøyets skjærekant og danner en oppbygd kant. Dette vil føre til økt skjæremotstand, forringelse av overflatefinishen og til og med forårsake materialforringelse og gulning.
Elastisk gjenopprettingsnøyaktighet
Polykarbonat har sterk elastisitet. Under maskinering vil det komprimerte området delvis sprette tilbake etter at verktøyet forlater det, noe som resulterer i et avvik mellom den faktiske maskineringsstørrelsen og den designede størrelsen. Dette er spesielt tydelig ved boring og fresing av indre hulrom, der verktøybanekompensasjon eller reservert maskineringstillegg må utføres på forhånd basert på materialegenskaper.
Restspenningssprekker
Mekanisk maskinering kan forstyrre den interne spenningsbalansen i polykarbonat, og skape lokale spenningskonsentrasjoner rundt kanter og hull. Disse restspenningene kan forårsake sprekkforplantning under senere installasjon, bruk eller eksponering for kjemiske løsemidler.
Lav hardhet, riper
Mohs-hardheten til polykarbonat er bare omtrent 3M, og det er svært lett å bli ripet av harde gjenstander under håndtering, fastspenning og maskinering. Selv om det brukes spesielle plastfester, kan det fortsatt oppstå hakk ved klemmepunktene. Under maskinering er det ofte nødvendig å beholde en beskyttende film eller bruke kjemisk polering i den endelige prosessen for å gjenopprette overflatens tilstand.
Viktige fordeler med polykarbonat for CNC-prosjekter
Mverkende stabilitet
Polykarbonat viser utmerket dimensjonsstabilitet under CNC-maskinering. Den lave krympehastigheten og den lave termiske utvidelseskoeffisienten sikrer minimal deformasjon under skjæring. Selv under maskineringsforhold med høy rotasjonshastighet eller stor matehastighet, kan materialet fortsatt opprettholde formkonsistens. I tillegg tillater den ensartede materialstrukturen langvarig kontinuerlig maskinering uten lokal vridning.
Høy seighet
Slagfastheten til polykarbonat er mer enn ti ganger høyere enn akryl. Denne seigheten oversettes direkte til en prosessfordel i CNC-maskinering: ved tynnvegget fresing, dyphullsboring eller kompleks konturskjæring er det mindre sannsynlig at materialet opplever kantavskalling, mikrosprekker eller sprøbrudd.
For eksempel, når man bearbeider transparente skillevegger med en tykkelse på mindre enn 1 mm, kan polykarbonat tåle den radiale kraften fra skjæreverktøyet, mens akryl er utsatt for sprekker.
God overflatefinish
Overflaten på polykarbonat har etter maskinering en relativt høy naturlig glatthet og et lite tap av gjennomsiktighet. Bare lett polering er nødvendig for å oppfylle kravene til optisk kvalitet. Denne funksjonen reduserer tiden for etterbehandlingsprosedyrer betydelig og er spesielt egnet for lyslederdeler eller observasjonsvinduer som krever lysgjennomgang.
Varme motstand
Polykarbonatets varmeforvrengningstemperatur når 130–140 °C, og det tåler den umiddelbare høye temperaturen som genereres under CNC-maskinering uten å mykne eller deformeres. Sammenlignet med tekniske plasttyper som ABS, muliggjør det høyere spindelhastigheter, og forbedrer dermed maskineringseffektiviteten. Samtidig unngår dens ikke-ledende egenskaper også problemet med elektrostatisk adsorpsjon av spon under maskinering.
Styrke for komplekse strukturer
Polykarbonatets mekaniske styrke gjør det mulig å bearbeide deler med opphengte strukturer, dype hulrom eller fine ribber uten strukturelt kollaps på grunn av verktøytrykk. For eksempel, når man bearbeider den støtdempende rammen til det ubemannede luftfartøyets pan-tilt, kan styrken sikre at de 0.5 mm tykke forsterkningsribbene forblir intakte under freseprosessen.
Post-prosessering og etterbehandlingsalternativer for polykarbonatdeler
Utglødningsbehandling
Gløding er et viktig trinn i å eliminere indre spenninger i polykarbonat, spesielt for deler som har gjennomgått mekanisk maskinering eller kompleks forming. Gløding kan redusere risikoen for spenningssprekker i deler betydelig under senere bruk eller kontakt med kjemiske løsemidler, og forbedre den langsiktige dimensjonsstabiliteten.
Mekanisk polering og sliping
Polering av polykarbonatdeler med sandpapir kan fjerne verktøymerker eller mindre riper fra CNC-maskinering og gjenopprette optisk gjennomsiktighet. For deler med høye krav til gjennomsiktighet brukes ofte diamantgips for presis polering. Denne metoden kan oppnå en lysgjennomgangseffekt som ligner på glass.
Kjemisk polering
Senk delene i en løsemiddelblanding med en spesifikk formel i flere sekunder til flere minutter for å oppnå rask utjevning ved å løse opp overflatelaget litt og oppnå høy glans. Denne metoden er svært effektiv og i stand til å håndtere komplekse geometrier, men den krever streng kontroll over tid, konsentrasjon og temperatur.
Beleggbehandling
- Harde belegg: Overflatesprøyting eller dyppebelegg med UV-herdende eller termoherdende transparente belegg forbedrer overflatehardheten og ripebestandigheten betydelig, egnet for ofte berørte dashbordpaneler og brilleglass.
- UV-beskyttende belegg: Belegg som inneholder UV-absorbenter blokkerer effektivt ultrafiolett stråling, og forhindrer gulning og sprøhet forårsaket av langvarig utendørseksponering, og forlenger dermed komponentenes levetid.
- Dekorativt belegg: Oppnår metalliske overflater, fargeeffekter eller reflekterende egenskaper gjennom sprøyting, galvanisering eller vakuumavsetning. Brukes ofte på forbrukerelektronikkdeksler og bildetaljer.
Trykking og merking
Silketrykk, tampografi eller blekktrykk kan brukes til å legge til permanente merker, skalaer eller dekorative mønstre på polykarbonatdeler.
Lasermerking danner permanente merker med høy kontrast på overflaten ved hjelp av presis energi, og den er berøringsfri og kjemikaliefri. Den er spesielt egnet for sporbarhetskravene til medisinske og luftfartsmessige komponenter.
Sammenligning av polykarbonat med akryl og annen plast
| Eiendom | polykarbonat | Akryl (PMMA) | ABS |
| Åpenhet | Høyt | Ekstremt høy | Opaque |
| Impact Resistance | Ekstremt høy | Lav | Medium |
| Varme motstand | Høy (~135 °C) | Middels (~90 °C) | Middels (~100 °C) |
| Overflatehardhet | Lav (lett å ripe) | Høy (mer ripebestandig) | Medium |
| Kjemisk motstand | Middels følsom (følsom for sterke baser) | Middels (følsom for løsemidler) | Dårlig (følsom for løsemidler) |
| bearbeidings | Medium (forhindrer gummiering) | Lett (men sprøtt) | Lett |
Designtips for CNC-maskinering av polykarbonat
Optimalisering av tynne vegger
Selv om polykarbonat har god seighet, er den altfor tynne veggtykkelsen utsatt for vibrasjoner og deformasjon under maskinering. Det anbefales at minimum veggtykkelsen er minst 1.5 millimeter. For store konstruksjoner bør det legges til gitterlignende forsterkningsribber, der høyden på ribbene ikke overstiger tre ganger veggtykkelsen, for å øke stivheten og redusere materialforbruket.
Stressavlastningsdesign
Alle indre rette vinkler og ytre skarpe hjørner på delene bør endres til bueoverganger, og minimum filetradius anbefales til ≥0.5 millimeter. Dette kan fordele spenningen under maskinering og bruk, redusere risikoen for hjørnesprekker betydelig, og samtidig forlenge fresens levetid.
Hullspordesign
Boreposisjonen bør være minst 1.5 ganger hullets diameter fra kanten for å forhindre sprekkdannelser i kanten. Det anbefales at dype hull bruker en trinnvis design. Bredden på det lange sporet er helst større enn eller lik 1.2 ganger materialtykkelsen, og det bør reserveres en verktøyuttaksfilet i den ene enden.
Forenkling av hulrom
Unngå lukkede hulrom der delenes designdybde overstiger fem ganger diameteren på skjæreverktøyet; ellers vil sponfjerning være vanskelig, og overoppheting vil sannsynligvis oppstå. For de nødvendige dype hulrommene kan de utformes for delt montering eller med prosessfaser lagt til sideveggene for å forenkle maskinering.
NOBLE'CNC-maskinering av polykarbonattjenester
NOBLEs CNC-maskineringstjeneste for polykarbonat er konstruert for å levere eksepsjonell presisjon, holdbarhet og optisk klarhet for dine spesialtilpassede deler. NOBLE utnytter toppmoderne utstyr og dyp materialekspertise for å transformere rå polykarbonatplater eller blokkmaterialer til høytytende komponenter.
NOBLE benytter avanserte fleraksede CNC-freser og dreiebenker som betjenes av erfarne maskinister. Nøkkelen til vår suksess ligger i våre optimaliserte maskineringsparametere. NOBLE benytter skarpe, polerte hardmetallverktøy med spesialiserte geometrier for å skjære materialet rent. NOBLE kjører spindlene våre med høye hastigheter med nøyaktig beregnede matehastigheter.
Vanlige spørsmål om CNC-maskinering polykarbonat
Hva er de viktigste fordelene med å bruke polykarbonat til CNC-maskinering?
Polykarbonat tilbyr flere viktige fordeler for CNC-maskinering. Den mest bemerkelsesverdige egenskapen er eksepsjonell slagfasthet. Materialet har god dimensjonsstabilitet under varme og har iboende flammehemming i mange kvaliteter.
Hva er de største utfordringene ved maskinering av polykarbonat, og hvordan løser man dem?
De primære utfordringene er varmerelatert gummiering eller smelting, fuktighetsabsorpsjon og indre belastninger. For å forhindre gummiering, bruk svært skarpe, polerte hardmetallverktøy med høyt turtall og en jevn matehastighet for å lage spon, ikke støv.
Hvordan forhindrer du at polykarbonat smelter eller får en dårlig finish under CNC-maskinering?
Å forhindre smelting handler om varmehåndtering. Sørg for at en kraftig luftstrøm rettes mot skjærekanten for å kjøle ned verktøyet og umiddelbart fjerne spon, slik at de ikke kuttes på nytt og skader overflaten.
Kan du holde tette toleranser med CNC-maskinerte polykarbonatdeler?
Ja, polykarbonat er utmerket for å holde små toleranser, vanligvis innenfor +/- 0.005 tommer eller bedre, på grunn av stabiliteten. For å oppnå dette må man starte med riktig tørket og spenningsavlastet materiale, bruke et stivt maskinoppsett og bruke skarpe verktøy med optimaliserte matinger og hastigheter.
Hva er typiske bruksområder for CNC-maskinerte polykarbonatdeler?
CNC-maskinert polykarbonat brukes i mange høytytende applikasjoner. Disse inkluderer beskyttende maskinvern, vernebriller og -linser, elektriske isolatorer og ikke-ledende armaturer, og lette prototyper for luftfart og bilindustrien. Disse medisinske utstyrskomponentene krever sterilisering og slitesterke deksler for elektronisk utstyr og LED-lysledere.







