
Silikonsprøytestøping er ikke det samme som plastsprøytestøping. Plast smelter og flyter. Silikon er en væske som har blitt kjemisk størknet. Maskinen blander og varmer opp silikondelene direkte, og deretter størkner de. Du trenger ikke å smelte råmaterialer eller gå gjennom en kjølesyklus.
Denne artikkelen ser på prosesstrinnene, ytelsesfordelene og bransjene der viktige komponenter er avhengige av støping av silikongummi. Du vil finne ut hvorfor reglene for silikon er forskjellige fra reglene for plast, og hvordan du kan anvende denne kunnskapen i fabrikkverksteder.
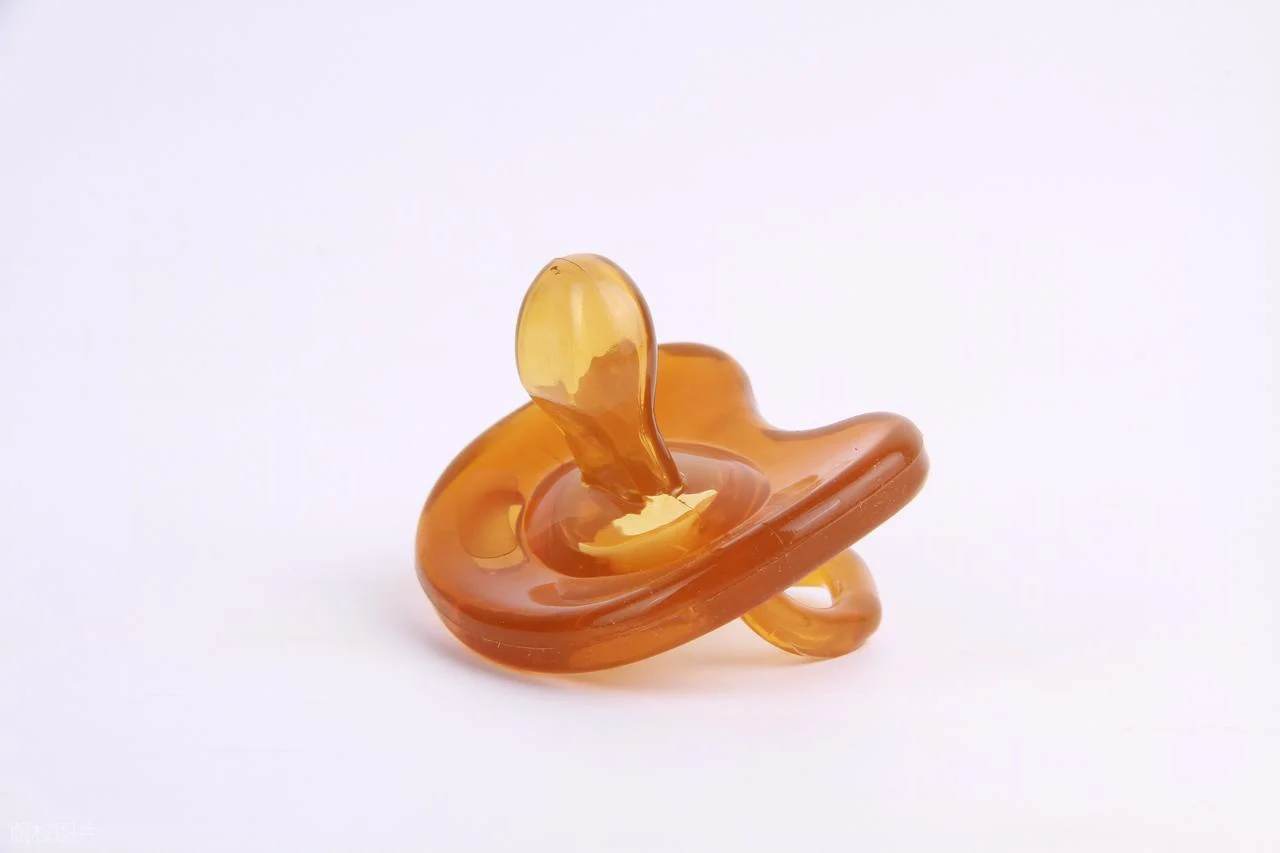
Hva er sprøytestøpte silikondeler?
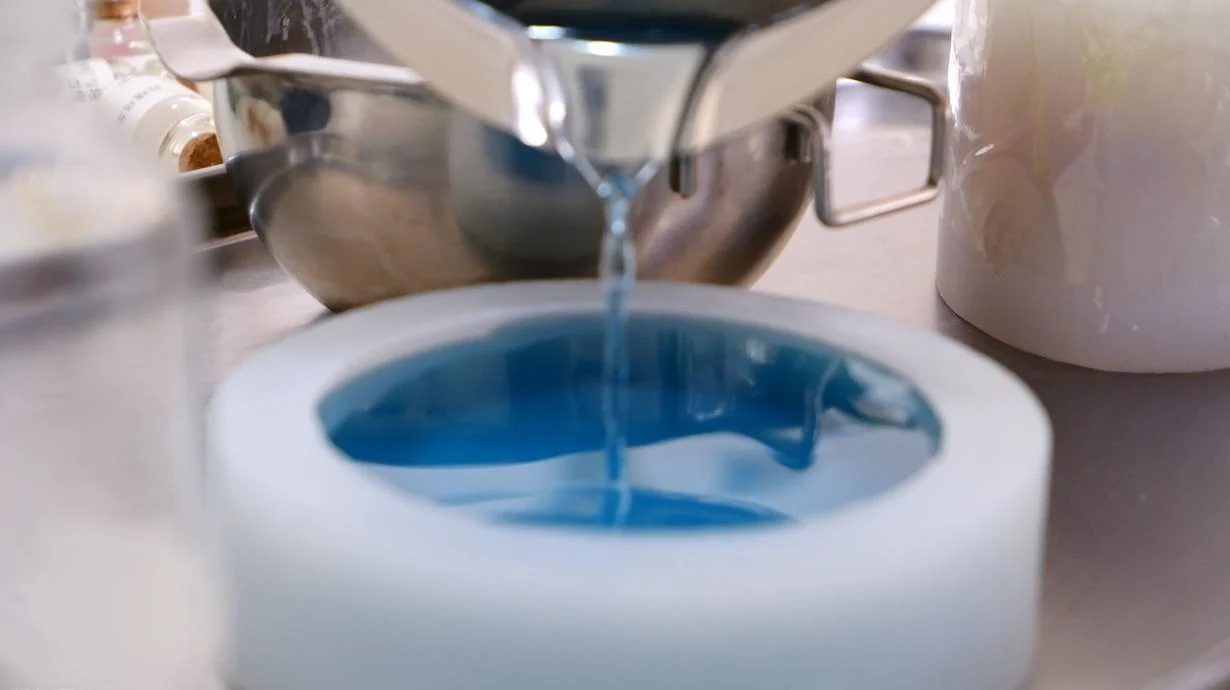
Operatøren blander to væsker. Maskinen presser dem inn i den varme formen. Deretter kan delene i formen størkne og presses ut. Det er silikonsprøytestøping i én setning.
Det finnes to materialfamilier. LSR er flytende silikongummi. Denne typen silikagel herder raskt. Den dominerer i støping av silikongummi i store mengder. HCR er gummi av høy kvalitet. Teksturen er mer stabil enn LSR og ser ut som deig. Den trenger kompresjonsstøping, ikke sprøytestøping. De fleste sprøytestøpte silikondeler bruker LSR fordi selve prosessen kjører automatisk.
Egenskapene til silikonsprøytestøping vil gjenspeiles i ulike bruksområder: fleksibel, men rivesikker, termisk stabilitet fra -50 °C til 200 °C, kjemisk treghet, ingen lukt, deler vil gjenopprettes etter kompresjon, og luft og væske kan forsegles pålitelig.
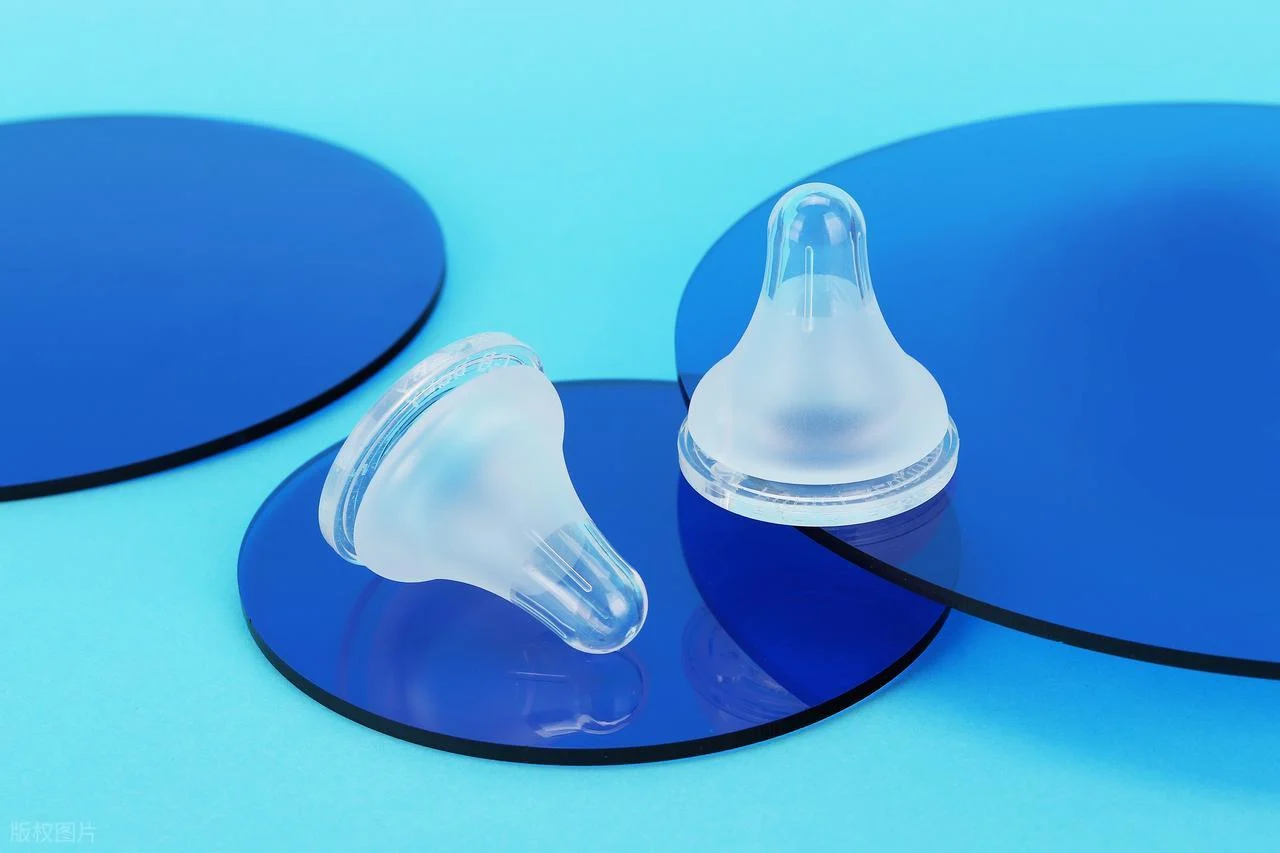
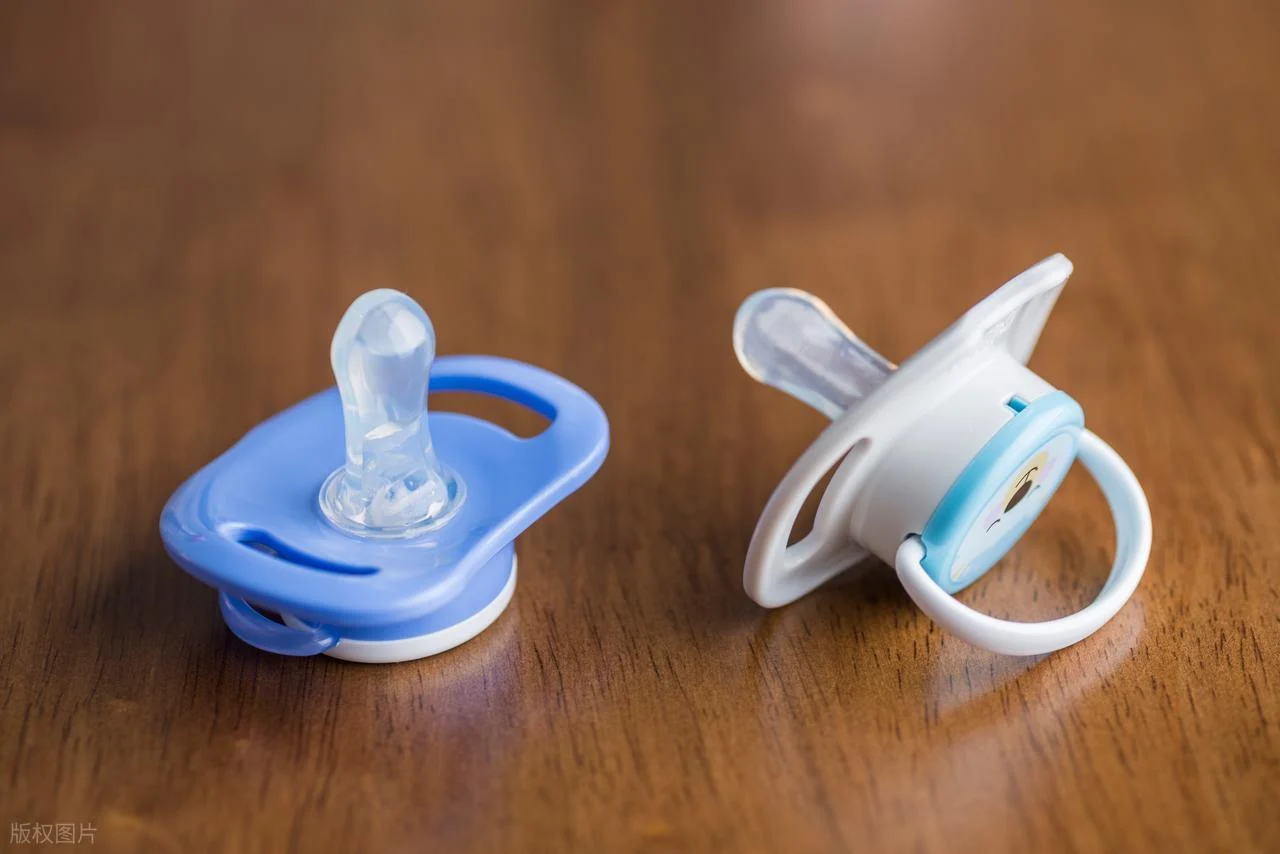
Hverdagseksempler omgir forbrukeren. Som smokker til tåteflasker, medisinske tetninger til ansiktsmasker, knapper på kjøkkenvekter, pakninger til espressomaskiner og O-ringer til vannfiltre. Alle er sprøytestøpte silikondeler produsert i stor skala. Brukeren tenker aldri på produksjonsmetoden. Det er god design.
Sprøytestøpeprosessen for silikondeler
Å lage sprøytestøpte silikondeler følger en annen rytme enn plast. Trinnene er de samme på papiret. Detaljene er helt forskjellige. La oss gå gjennom hver fase.
Fase 1: Formproduksjon
En LSR-form er ikke en plastform. LSR-former trenger perfekt forsegling. Materialet er tynt, noe som gjør det utsatt for lekkasje.
Utfordringen er utlufting. For lite utlufting, og luft blir fanget. For mye utlufting, og silikon lekker ut. Å finne balansen er formingeniørens ferdighet.
CNC-maskinering skjærer hulromsformene. EDM – elektrisk utladningsmaskinering – lager de fine detaljene og skarpe hjørnene som freserne ikke kan nå. Begge metodene er nødvendige.
Kaldkanalsystemer er standard. Materialet holder seg kaldt mens det beveger seg fra injeksjonsenheten til hulromsinngangen. Deretter treffer det den varme formen og herder.
Fase 2: Materialforberedelse og -måling
LSR leveres i to fat. Del A inneholder basispolymeren og platinakatalysatoren. Del B inneholder tverrbindingsmiddelet og fyllstoffet. Maskinen pumper begge deler. En statisk mikser blander dem i et presist forhold på 1:1. Ingen luft kommer inn. Ingen forurensning oppstår.
Injeksjonsenheten vil være kald i stedet for ved romtemperatur. Hvis materialet blir varmt, vil det begynne å herde før tiden.
Pigmenter eller tilsetningsstoffer tilsettes i blandingsfasen. Injeksjonsenheten justerer farge, smøreevne og antimikrobielle egenskaper i henhold til forhåndsinnstilte standarder.
Fase 3: Injeksjon i formen
Termoplast sprøytes inn ved høyt trykk – tusenvis av PSI. Silikongummi-støping bruker lavt trykk (noen få hundre PSI er nok). Materialet flyter lett. Formen trenger ikke massiv klemkraft.
Kaldkanalsystemet leder den blandede LSR-en mot de oppvarmede hulrommene. Ved porten hopper temperaturen. Herdingen starter umiddelbart.
En vakuumport trekker luft ut av hulrommet før injeksjon. Ingen luftbobler betyr ingen hulrom. Ingen hulrom betyr konsistente mekaniske egenskaper. Dette trinnet skiller kvalitetsdeler fra skrap.
Fase 4: Herding (vulkanisering)
Varme aktiverer reaksjonen. Formtemperaturen varierer mellom 150 °C og 200 °C (300 °F til 425 °F). Platinakatalysatoren driver tverrbinding. Silikonkjeder binder seg sammen. Væsken blir til en fast elastomer.
Syklustidene er korte. Ti sekunder for en tynnvegget del. Nitti sekunder for en tykk, kompleks form. De fleste sprøytestøpte silikondeler herder på under ett minutt.
Fase 5: Avforming og etterbehandling
Utstøting er delikat. Pinner ville punktert det myke materialet. Luftblås løfter delen ut av hulrommet. Utstøtingsplatene skyver jevnt bakfra. Ingen merker. Ingen skade.
Noen deler går rett til emballasje. Andre trenger etterherding. En ovn går på 150 °C til 200 °C i to til fire timer. Varmen fullfører tverrbindingsreaksjonen. De mekaniske egenskapene stabiliseres. Kompresjonshærdingen forbedres.
Automatisering er vanlig. Roboter trekker deler ut av formen og plasserer dem deretter på kjølehyller. Silikonsprøytestøping går som planlagt i mange fabrikker. Materialet oppfører seg konsistent. Maskinen gjentar den samme syklusen. Mennesker trenger bare å overvåke og etterfylle.
Viktige fordeler med å bruke sprøytestøping for silikondeler
Silikonsprøytestøping er ikke den billigste prosessen. Det er ikke den raskeste å sette opp. Men fordelene rettferdiggjør kostnaden for de riktige bruksområdene.
Høy presisjon og komplekse geometrier
Toleranser ned til ±0.01 mm er rutine. Ikke spesielt. Ikke vanskelig. Tynne vegger, funksjonelle underskjæringer og intrikate overflateegenskaper kommer ut av formen klare til bruk.
Minimalt avfall og ingen flash
Det lukkede støpesystemet inneholder materialet. Lite overflødig materiale slipper ut. Hva betyr det å slippe ut? Det rives lett av. De fleste sprøytestøpte silikondeler krever ingen etterbehandling og trimming. Løpesystemet forblir flytende. Det blir gjenbrukt i neste skudd. Avfall er nesten null.
Raske syklustider
Femten til seksti sekunder per skudd. Det inkluderer injeksjon, herding og avforming. Tykke deler tar lengre tid. Tynne deler flyr. For storvolumproduksjon endrer denne hastigheten økonomien fullstendig.
Helautomatisert prosess
Maskinen doserer og blander de to komponentene i en lukket sløyfe. Forholdet forblir nøyaktig. Risikoen for forurensning reduseres fordi ingen operatør håndterer åpent materiale. Arbeidskostnadene per del er svært lave. Én person kjører flere maskiner.
Utmerkede materialegenskaper
Temperaturområde fra -50 °C til +230 °C. Autoklaverbar. Biokompatibel med ISO 10993 for medisinsk kontakt. Motstår kjemikalier, UV-stråling og ozon. Kompresjonsevnen forblir lav. Delen spretter tilbake etter årevis med kleming.
Minimal krymping
Etterherdede deler krymper mindre enn 0.5 %. Det er stabilt. Det er forutsigbart. Designere kan stole på de endelige dimensjonene uten gjetting.
Kompatibel med renrom
Silikonsprøytestøping kjører i renrom i ISO klasse 7 eller klasse 8. Ingen partikler. Ingen forurensning. Medisinske implantater, komponenter for medikamentlevering og farmasøytiske forseglinger leveres klare for sterilisering.
Overstøpingsevne
Maskinen kan injisere LSR direkte på plast- eller metallinnsatser. Silikonet binder seg kjemisk under herding. Ingen lim. Ingen primere. Et stivt håndtak med et mykt grep kommer ut som ett stykke. En medisinsk kontakt med en silikonforsegling over en metallpinne kommer ut ferdig montert. Det er fordelen med overstøping.
Bransjer som bruker sprøytestøpte silikondeler
Sprøytestøpte silikondeler dukker opp overalt. Materialegenskapene passer bedre til visse jobber enn noe alternativ. Her er hvor de skal brukes.
Medisin og helsevesen
Åndedrettsmasker trenger en myk ansiktsforsegling. Katetre krever glatte, biokompatible overflater. Sprøyteforseglinger må ikke lekke eller avgi partikler. Komponenter i implanterbare enheter krever absolutt renhet og langvarig stabilitet. Grep på kirurgiske instrumenter gir komfort uten å fange bakterier. Smokker og smokker til tåteflasker er laget av silikon fordi det ikke har noen smak og ingen allergenrisiko.
Biler og elektriske kjøretøy
Motortetninger og pakninger befinner seg i varm olje. O-ringer tetter væsker og gasser. Høyspenningstetninger for elbiler beskytter elektriske kontakter mot fuktighet. Vibrasjonsdempere monteres mellom metallbraketter. Batteripakketetninger holder vann og støv ute av litiumionbatterier. Under panseret varer silikon lenger enn gummi.
Elektronikk og forbruksvarer
Vanntette forseglinger for smartklokker og smarttelefoner holder fuktighet unna dyr elektronikk. Tastaturer og knapper trenger en myk og positiv følelse. Myke grep gjør verktøy og apparater behagelige å holde. Beskyttende deksler og kabelhåndteringstilbehør bruker silikon for fleksibilitet og holdbarhet. Delen må tåle fall. Den må ikke sprekke eller rives.
Mat og babyprodukter
Bakematter og stekespade utsettes for høy varme. Isbitbrett bøyer seg uten å brekke. Forseglinger på matbeholdere skaper lufttette lukninger. Smokker til tåteflasker og biteleker går i munnen. FDA-samsvar er obligatorisk. Ingen giftige tilsetningsstoffer. Ingen BPA. Ingen ftalater. Silikongummiforming oppfyller disse reglene.
Industri og romfart
Industrielle tetningssystemer håndterer kjemikalier og trykk. Membraner kontrollerer væskestrømmen. Flyteksler utsettes for jetdrivstoff og UV-stråling i høyden – fluorsilikonkvaliteter løser dette spesifikke problemet. Byggetetninger sitter mellom bygningspaneler. Væskekontrollkomponenter håndterer vann, luft og aggressive medier. Den felles tråden er holdbarhet. Disse delene svikter sakte.
Silikonsprøytestøping vs. andre produksjonsmetoder
Ikke alle silikondeler trenger silikonsprøytestøping. Det finnes andre metoder. Hver av dem har sin plass. Tabellen nedenfor viser avveiningene.
| Faktor | LSR Sprøytestøping | Kompresjonsstøping | Overføringsstøping |
| Syklus tid | 15–60 sekunder | 2-5 minutter | 1-3 minutter |
| Automatisering | Fullautomatisk | Manuell eller halvautomatisk | Semi-automatic |
| Avfall | Svært lav (kaldløper) | Høy (flash, overløp) | Moderat |
| Del kompleksitet | Høy (underskjæringer, tynne vegger) | Lav til moderat | Moderat |
| Toleranser | ±0.01 mm oppnåelig | ±0.1 mm typisk | ±0.05 mm typisk |
| Verktøykostnad | Høyt | Lav til moderat | Moderat |
| Volumegnethet | Høyt volum (10 000–millioner) | Lavt til middels volum | Lavt til middels volum |
LSR Sprøytestøping vs Kompresjonsstøping
Kompresjonsstøping er gammeldags. En forhåndsformet blokk av solid silikongummi – HCR – går inn i en åpen form. Formen lukkes. Varme og trykk tvinger materialet til å fylle hulrommet. Operatøren trimmer blitsen for hånd.
Silikongummi-støping ved kompresjon er billig for lave volumer. Verktøykostnadene er lave. Enkle former fungerer fint. Men syklustidene er lange. Avfallet er høyt. Automatisering er vanskelig. For komplekse geometrier eller store volumer vinner silikonsprøytestøping hver gang. Delen blir ren. Løpesystemet sløser ingenting.
LSR-sprøytestøping vs. overføringsstøping
Transferstøping er en hybrid. Materialet ligger i en beholder over hulrommet. Et stempel skyver det gjennom en innløp og inn i formen. Det herder. Operatøren fjerner delen og den gjenværende avskjæringen.
Fordelen? Transferstøping håndterer skjæreinnsatser bedre enn kompresjon. Materialet strømmer inn i hulrommet under trykk, ikke bare ved klemning. Ulempen? Avfall blir igjen. Innløpet og utrensingen er herdet materiale som ikke kan brukes om igjen. Syklustidene er lengre enn injeksjon. Automatisering er begrenset. For mellomstore volumer med skjæreinnsatser er transferstøping fornuftig. For store volumer, nei.
LSR-sprøytestøping vs. 3D-printing av silikon
3D-printing av silikon finnes nå. Teknologien er reell. Men den er treg. En enkelt del tar timer. Overflatefinishen er ru. De mekaniske egenskapene er dårligere enn for støpte deler.
Når skal man velge 3D-printing? Prototyper. Engangsdeler. Design som endres hver uke. Når skal man velge silikonsprøytestøping? Produksjon. Ethvert volum over noen få hundre deler. Enhver del som krever stramme toleranser eller en glatt overflate. Enhver applikasjon der delen må fungere pålitelig i årevis.
Designhensyn for sprøytestøpte silikondeler
Å designe for silikonsprøytestøping er ikke det samme som å designe for plast. Reglene overlapper hverandre. Men forskjellene er viktige.
Minimum veggtykkelse
Tynne vegger er greit. Silikon flyter lett. Minimum 0.5 mm fungerer for små deler. Store deler trenger mer – 1.0 mm til 1.5 mm. Går man tynnere enn 0.4 mm, kan det hende at materialet ikke fyller hulrommet før herdingen starter. Risikoen er kortslutninger. Ufullstendige deler.
Utkastvinkler for avforming
Silikon er fleksibelt. Det strekker seg. Det hjelper. Men trekkvinkler spiller fortsatt en rolle. En til to grader er vanligvis nok. For dype hulrom eller teksturerte overflater, legg til mer. Tre grader. Kanskje fem. Delen må løsne uten å rive. Formdesigneren vil takke deg.
Unngå skarpe hjørner
Skarpe innerhjørner konsentrerer stress. Delen revner der. Den revner under avforming. Den revner under bruk. Legg til en radius. Minimum 0.3 mm. 0.5 mm er bedre. Formprodusenten kan uansett skjære en radius lettere enn et skarpt hjørne.
Integrering av underskjæringer
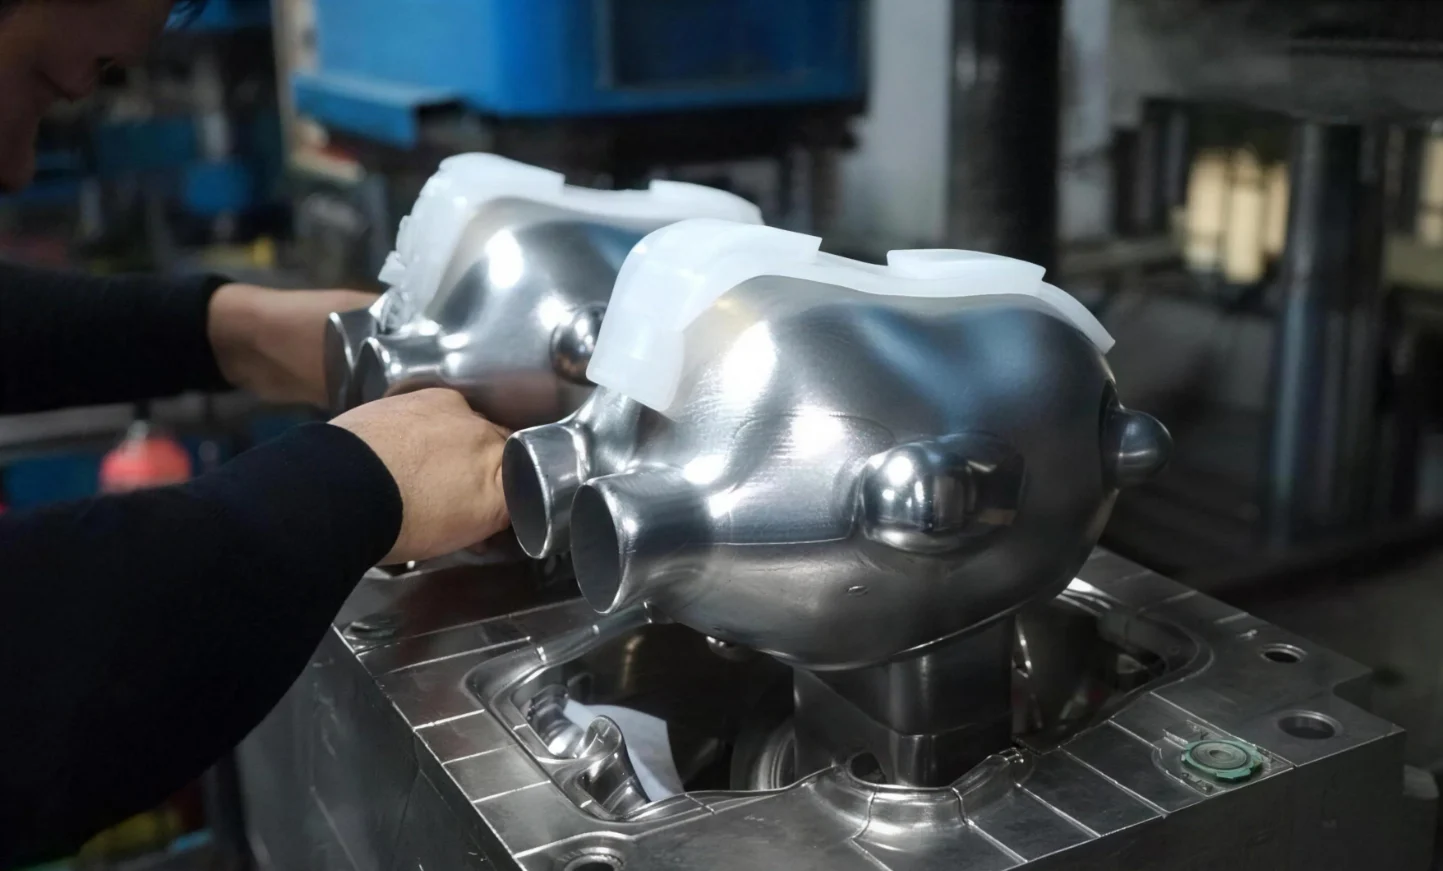
Det er her silikon skiller seg fra plast. Underskjæringer er ikke automatiske problemer. Delen er fleksibel. Den kan strekke seg over en kjerne eller knekke ut av et hulrom. Men det finnes begrensninger. Underskjæringen må være grunn nok til å løsne uten permanent deformasjon. En god regel? Underskjæringsdybden må ikke være mer enn halvparten av veggtykkelsen. Test det i designet. Simuler avformingen. Ikke gjett.
Plassering av skillelinjer
Skillelinjen er der de to formhalvdelene møtes. På en silikondel dannes det en tynn blinklinje der. Den er vanligvis avtagbar. Men plasseringen er fortsatt viktig. Hold skillelinjen unna kosmetiske overflater. Hold den unna tetningsflater. Plasser den på en kant eller et hjørne der blinken er enkel å trimme.
Ventilasjonskrav
Silikon fanger luft. Formen trenger ventiler – bittesmå kanaler som lar luft slippe ut når materialet fyller hulrommet. Uten ventiler dannes det luftbobler. Delen ser dårlig ut. Den kan svikte i bruk. Ventilasjonsdybden er kritisk. For grunn, og luften kan ikke slippe ut. For dyp, og silikon lekker ut og skaper en gnist. Standard ventilasjonsdybde for sprøytestøpte silikondeler er 0.01 mm til 0.02 mm. Det er lite. Det krever presisjonsforming.
Følg disse reglene. Formen vil fungere. Delene vil løsne rent. Skrotprosenten vil holde seg lav. Ignorer dem, og støping av silikongummi blir en feilsøkingsøvelse i stedet for en produksjonsprosess.
Hvorfor velge NOBLE til din sprøytestøpte silikon og CNC -bearbeidede komponenter?
Det er ikke lett å velge en produksjonspartner. Feil valg koster tid og penger. NOBLE driver silikonsprøytestøping og CNC-maskinering under ett tak.
Mange fabrikker håndterer bare produksjon. De tar en tegning og sender deler. NOBLE starter tidligere. Designkonsultasjon skjer før stålet kuttes. DFM-gjennomganger fanger opp problemer tidlig. Montering og emballering fullfører jobben.
Våre kjerneproduksjonsmuligheter
Sprøytestøping
- Flytende silikongummi (LSR) injeksjon støping forum medisin, bilindustri, elektronikk og forbruksvarer
- Termoplastisk sprøytestøping for stive komponenter og overstøping søknader
- Støping av flere materialer (LSR overstøpt på plast- eller metallinnsatser)
- Intern mugg fabrikasjon og vedlikehold
CNC Maskinering
- Precision CNC fresing og CNC-sving for metall- og plastdeler
- Hurtig prototyping og produksjon fra lavt til høyt volum
- Snære toleranser ned til ± 0.005 mm
- Evne til å produsere tilpasset støpeverktøy for sprøytestøping
Verdiskapende tjenester
- Design for Manufacturing (DFM)gjennomgang og optimalisering
- Prototyping til validere design før masseproduksjon
- Montering of ferdige komponenter til delenheter eller komplette produkter
- Emballasje og logistikk skreddersydd til dine krav
Sertifiseringer som betyr noe
NOBLE opererer under internasjonalt anerkjente kvalitetsstyringssystemer, som sikrer konsistent, sporbar og kompatibel produksjon.
| Sertifisering | Omfang |
| ISO 9001: 2015 | Kvalitetsstyring for alle produksjonsprosesser, inkludert sprøytestøping og CNC-maskinering |
| ISO 13485: 2016 | Produksjon av medisinsk utstyr kvalitetsstyring – viktig for silikondeler som brukes i helsevesenet, kirurgiske og diagnostiske applikasjoner |
Disse sertifiseringene betyr at du kan stole på at NOBLE leverer deler som oppfyller strenge regulatoriske krav, enten du betjener medisin-, bil-, elektronikk- eller industrisektoren.
FAQ
Skjema-markering anbefales for denne delen
Kan all slags silikon sprøytestøpes?
Nei. Bare flytende silikongummi (LSR) med lav viskositet fungerer for silikonsprøytestøping. Faste HCR-silikoner krever kompresjons- eller transferstøping i stedet.
Hvor lenge varer LSR-propper?
En riktig bygget stålform kan produsere 500 000 til over 1 000 000 deler. Formens levetid avhenger av delenes kompleksitet, materialets slitestyrke og vedlikeholdskvalitet.
Er LSR-sprøytestøping dyrt?
Verktøykostnadene er høye, men kostnadene per del faller kraftig med høye produksjonsserier. For store produksjonsserier blir prosessen svært økonomisk.
Hva er minimumsbestillingsmengden din?
Vi har ingen fast minimumsmengde, men lave volumer under 1,000 deler rettferdiggjør sjelden verktøyinvesteringen. Mange leverandører foretrekker serier på 5,000 til 10 000 deler eller mer.
Kan LSR overstøpes på plast?
Ja. LSR binder seg kjemisk til visse tekniske plasttyper under herding. Det kreves ikke lim når materialene velges riktig.
Er LSR matsikker og medisinsk godkjent?
Mange LSR-kvaliteter er FDA-kompatible for matkontakt og ISO 10993-sertifisert for medisinsk bruk. Sjekk alltid den spesifikke kvalitetssertifiseringen for den aktuelle applikasjonen.
Hvordan er platinaherdet silikon forskjellig fra peroksidherdet?
Platinaherdet silikon bruker en edelmetallkatalysator og produserer ingen biprodukter, noe som gjør den renere og biokompatibel. Peroksidherdet silikon etterlater spor av kjemiske rester og brukes sjelden til medisinske formål eller matformål.






