
Introduksjon
Sprøytestøping er en sentral del av moderne produksjon. Det muliggjør masseproduksjon av komplekse plastdeler med høy nøyaktighet. Formdesign står i sentrum for denne prosessen. Det påvirker produktets kvalitet, hvor raskt det kan lages og hvor mye det koster. Det er svært viktig å få designet riktig fra starten av. Selv små feil kan forårsake alvorlige defekter, høyere kostnader og forsinkelser i produksjonen.
Felles Muggdesign Problemer
1. Problemer med krymping, lufting og utstøting
Krymping: Krymping oppstår under formdesign når den støpte delen avkjøles og blir mindre. Dette kan forårsake størrelses- og formfeil. Krymping er spesielt vanlig i termoplastmaterialer under formdesign fordi forskjellige områder avkjøles med ulik hastighet. For å redusere krymping i formdesign bør delene ha jevn veggtykkelse. Det hjelper også å velge materialer som krymper mindre under formdesignprosessen.
Ventilasjonsproblemer: Ventilasjonsproblemer oppstår ofte i formdesign når luft blir fanget i formen. Dette kan føre til brennmerker eller deler som ikke fylles helt. God ventilasjon i formdesign lar luft og gass slippe ut under injeksjonen. For å unngå ventilasjonsproblemer i formdesign, plasser ventiler på de riktige stedene og sørg for at de er store nok.
Utkastningsproblemer: Utkastningsproblemer kan også oppstå under formdesign. De skjer når deler er vanskelige å fjerne eller blir skadet. I formdesign forårsaker ofte feil utkastningsvinkler eller dårlige utkastningssystemer disse problemene. Utkastningsvinkler i formdesign hjelper deler med å gli ut ved å redusere friksjonen. En utkastningsvinkel mellom 1° og 2° er vanligvis nok til å gjøre fjerningen enklere og forhindre skade i formdesignprosessen.
2. Feilsøking av flytemerker og sveiselinjer
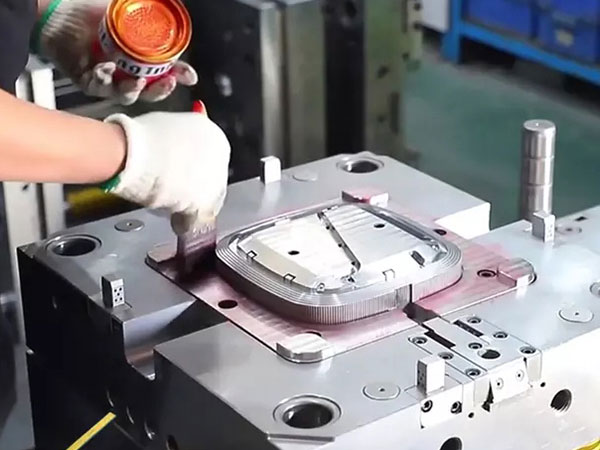
Flytmerker : Flytmerker er linjer eller mønstre på deloverflaten. De vises når materialet flyter ujevnt under formdesign. Disse merkene er vanligvis forårsaket av ujevn avkjøling eller endringer i materialtykkelse eller viskositet. For å redusere flytmerker i formdesign, bruk jevn veggtykkelse og juster plasseringen av porten for å holde materialflyten jevn.
Sveiselinjer : Sveiselinjer dannes i formdesign når to strømningsfronter møtes, men smelter ikke godt sammen. Disse linjene skaper svake områder og kan redusere delens styrke. Lavt injeksjonstrykk eller dårlig plassering av porten forårsaker ofte dette. For å forhindre sveiselinjer i formdesign, øk injeksjonstrykket og plasser portene riktig.
3. Vridning og dimensjonale unøyaktigheter
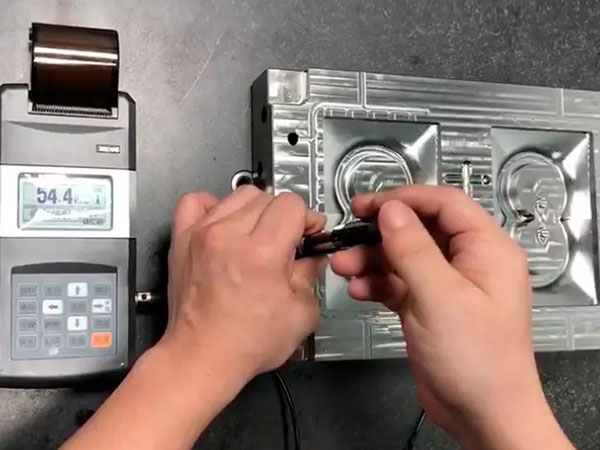
Vridning : Vridning i formdesign er bøying eller vridning av en del forårsaket av ujevn avkjøling eller oppbygd spenning. Det skjer når forskjellige områder av delen avkjøles med forskjellige hastigheter. Dette kan føre til størrelses- eller formfeil. For å unngå vridning i formdesign, bruk jevn veggtykkelse og påfør jevn kjøling i hele formen.
Dimensjonale unøyaktigheter : Dimensjonale unøyaktigheter i formdesign er forskjeller mellom den faktiske delen og den tiltenkte størrelsen. Disse feilene kan påvirke hvordan delen passer eller fungerer. De kommer ofte fra ujevn avkjøling, krymping eller slitasje på formen over tid.
4. Blits, korte bilder og tomrom
Flash : Dimensjonale unøyaktigheter i formdesign er forskjeller mellom den faktiske delen og den tiltenkte størrelsen. Disse feilene kan påvirke hvordan delen passer eller fungerer. De kommer ofte fra ujevn avkjøling, krymping eller slitasje på formen over tid.
Korte skudd : Korte skudd i formdesign oppstår når formhulrommet ikke fylles, noe som etterlater hull eller manglende seksjoner. Korte skudd kan være forårsaket av lavt injeksjonstrykk, dårlig portdesign eller problemer med materialtykkelse. For å forhindre korte skudd i formdesign, øk injeksjonstrykket og forbedre portdesignet.
Hulrom : Hulrom i formdesign er hule områder i delen forårsaket av innestengt luft eller ikke-materiale. Hulrom kan svekke delen og påvirke dens utseende. Ved formdesign kan bruk av riktig ventilasjon og full fylling av formen bidra til å redusere hulrom.
5. Utkastningsproblemer: Design og toleranse
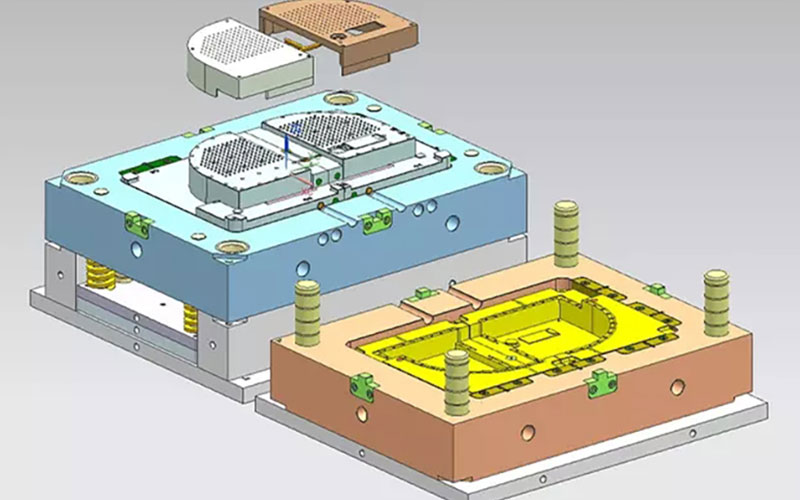
Utkastningsmerker : Utkastningsmerker i formdesign er synlige merker som er igjen på deloverflaten på grunn av feil utkasting. Disse merkene kan oppstå når utkasterpinnene er feiljustert eller utkastvinklene er utilstrekkelige. For å redusere utkastningsmerker i formdesign, juster utkasterpinnene riktig og bruk tilstrekkelige utkastvinkler.
Toleranseproblemer : Toleranseproblemer i formdesign oppstår når deler ikke oppfyller de nødvendige toleransene, noe som påvirker montering og funksjon. Toleranseopphopning i formdesign skjer når små dimensjonsfeil summerer seg på tvers av ulike funksjoner. Å gjennomføre toleranseanalyse i formdesignfasen bidrar til å sikre at delene oppfyller spesifikasjonene.
6. Når man skal redesigne kontra når man skal omarbeide
Redesign : Redesign i formdesignet kan være nødvendig hvis tilbakevendende feil ikke kan løses med enkle justeringer. Denne redesignen kan innebære å endre delgeometri, justere plasseringen av porten eller modifisere kjølesystemet for å fikse pågående problemer.
Omarbeiding : Omarbeiding i formdesign er nyttig for mindre problemer som ikke krever en fullstendig redesign. Omarbeiding kan omfatte justering av prosesseringsinnstillinger, endring av ventilasjon eller utskifting av slitte formkomponenter.
Viktige hensyn for ingeniører ved formdesign
1. Materialegenskaper og deres innflytelse på formdesign
Materialvalget påvirker formdesignbeslutninger betydelig. Materialer med høy krymping, som visse termoplasttyper, krever nøye vurdering av veggtykkelse og avkjølingshastigheter for å forhindre defekter som synkemerker og vridning. I tillegg krever materialer med varierende flytegenskaper justeringer i plassering av porten og løperens design for å sikre jevn fylling og minimere flytmerker. Å forstå de spesifikke egenskapene til det valgte materialet lar ingeniører skreddersy formdesignet for å oppnå optimal delkvalitet og ytelse.
2. Veggtykkelse og ribbedesign
I prosessen med formdesign er det viktig å opprettholde ensartet veggtykkelse for å forhindre problemer som ujevn avkjøling, synkemerker og vridning. Når man bruker ribber for ekstra styrke, er det viktig å designe dem med en tykkelse mellom 40 % og 60 % av hovedveggtykkelsen for å unngå synkemerker. Ribbehøyden bør begrenses til tre ganger veggtykkelsen, og avstanden mellom ribbene bør være minst dobbelt så stor som veggtykkelsen for å sikre riktig avkjøling og strukturell integritet.
3. Portplassering og løperdesign
Når man designer en form, er strategisk plassering av porter og løpere avgjørende for å oppnå jevn materialflyt og minimere defekter. Portens plassering påvirker fyllingsmønsteret og kan påvirke forekomsten av sveiselinjer og flytemerker. Å designe løpere med passende dimensjoner og minimere lengden kan redusere materialsvinn og syklustid. I tillegg bidrar optimalisering av løperdesign til jevn delkvalitet og effektive produksjonsprosesser.
4. Utkastvinkler og delutkast på formdesign
Å innlemme trekkvinkler i formdesignet forenkler fjerning av deler fra formen, noe som reduserer risikoen for skade under utstøting. En generell retningslinje er å bruke en trekkvinkel på minst 1 grad per tomme hulromdybde, med minimum 0.5 grader på alle vertikale flater. Riktige trekkvinkler forhindrer ikke bare skade på deler, men forlenger også formens levetid ved å redusere slitasje.
5. Toleranseoppbygging og dimensjonsnøyaktighet Når mold design
Det er avgjørende å sikre dimensjonsnøyaktighet for deler som krever presis tilpasning og funksjon. Toleranseanalyse bidrar til å identifisere potensielle problemer som oppstår ved akkumulering av dimensjonsvariasjoner på tvers av flere funksjoner. Ved å nøye vurdere toleranser i formdesignfasen kan ingeniører minimere risikoen for monteringsproblemer og sikre at delene oppfyller funksjonskrav.
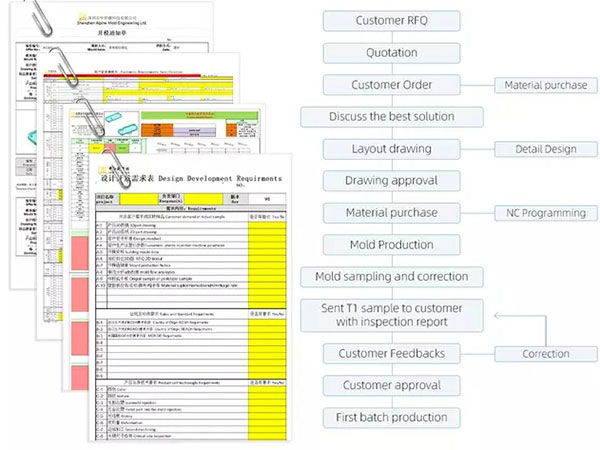
6. Design for manufacturability (DFM)
Implementering av prinsipper for design for produksjonsevne tidlig i formdesignprosessen kan føre til kostnadsbesparelser og forbedret delkvalitet. DFM innebærer å designe deler som er enkle å produsere, montere og teste, og dermed redusere produksjonskostnader og tid til marked. Bruk av DFM-sjekklister sikrer at vanlige produksjonsutfordringer håndteres proaktivt, noe som fører til mer effektive og pålitelige produksjonsprosesser.
7. Designverktøy og standarder for formdesign
Å følge etablerte designstandarder, som ISO- og ASME-retningslinjer, gir et rammeverk for å lage former som oppfyller beste praksis i bransjen. Disse standardene dekker ulike aspekter ved formdesign, inkludert materialvalg, dimensjonstoleranser og sikkerhetshensyn, og sikrer konsistens og kvalitet på tvers av ulike prosjekter. Ved å bruke avanserte designverktøy, som CAD-programvare og simuleringsprogrammer, kan ingeniører visualisere og teste formdesign før fysisk produksjon, noe som reduserer sannsynligheten for feil og optimaliserer designeffektiviteten.
Hvorfor velge NOBLE for Sprøytestøpeform Design
Når du velger en partner for design av sprøytestøpeformer, skiller NOBLE seg ut som et førsteklasses valg på grunn av sin omfattende kapasitet, forpliktelse til kvalitet og kundeorienterte tilnærming.
1. Omfattende tjenester fra Prototyping til produksjon
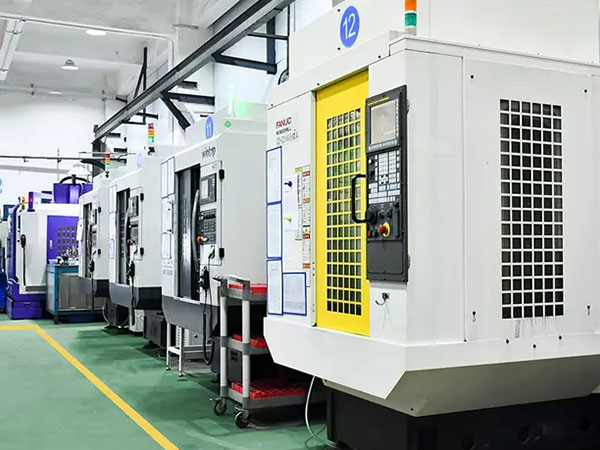
NOBLE tilbyr komplette løsninger som omfatter rask prototyping, formdesign og fullskalaproduksjon. Deres avanserte prototypeverktøy muliggjør raske behandlingstider, slik at kunder kan utføre funksjonstester og verifisere markedsinteresse før de forplikter seg til fullskalaproduksjon. Denne tilnærmingen minimerer prosjektrisikoer og sikrer at design er optimalisert for produksjonsevne.
2. Ekspertise innen materialvalg og formdesign
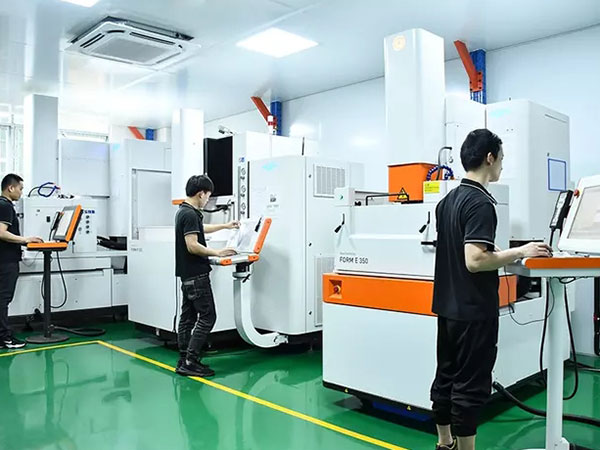
Med over ti års erfaring har NOBLEs ingeniører inngående kunnskap om ulike materialer og deres egenskaper. Denne ekspertisen lar dem gi informerte anbefalinger om materialvalg, og sikre at de valgte materialene samsvarer med delens funksjonelle krav og produksjonsbegrensninger. I tillegg bruker NOBLEs designteam avanserte CAD-verktøy for å lage presise formdesign som forbedrer delkvaliteten og reduserer produksjonskostnadene.
3. Forpliktelse til kvalitet og presisjon
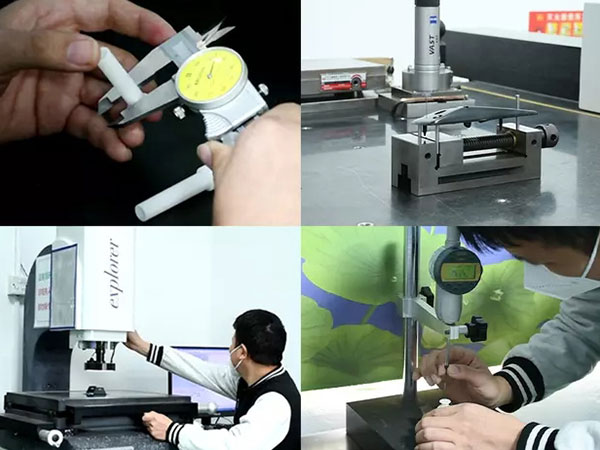
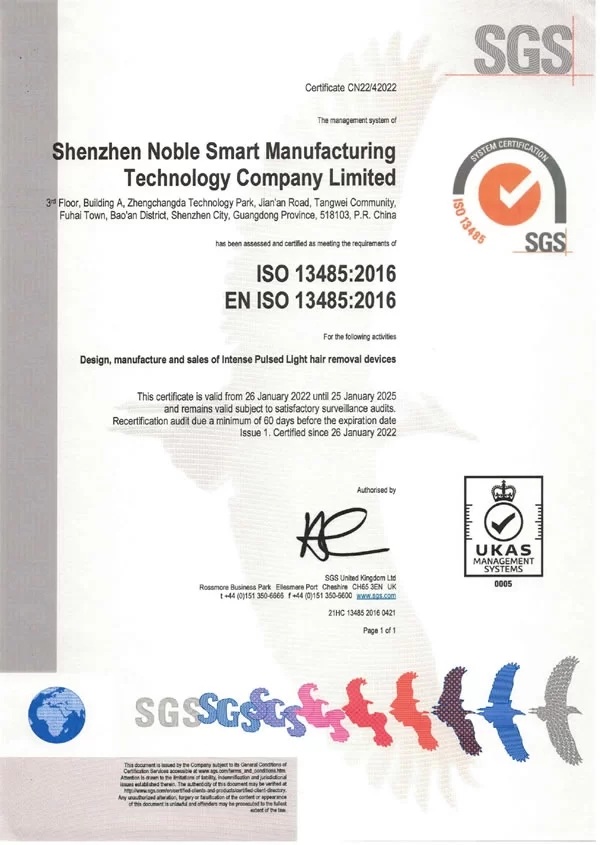
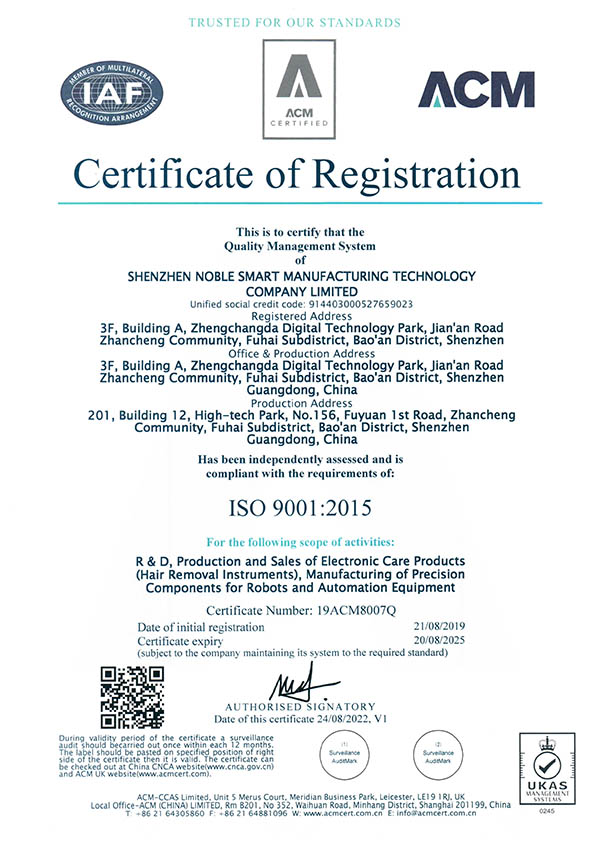
NOBLE driver ISO 9001- og ISO 13485-sertifiserte anlegg, og overholder strenge kvalitetsstandarder gjennom hele produksjonsprosessen. Deres forpliktelse til kvalitet er tydelig i deres inspeksjoner underveis og dimensjonsverifiseringsprosedyrer, som sikrer at hver støpt del oppfyller de spesifiserte toleransene og funksjonskravene. Denne forpliktelsen til presisjon resulterer i konsistente deler av høy kvalitet som oppfyller eller overgår kundenes forventninger.
4. Fleksible produksjonsmuligheter
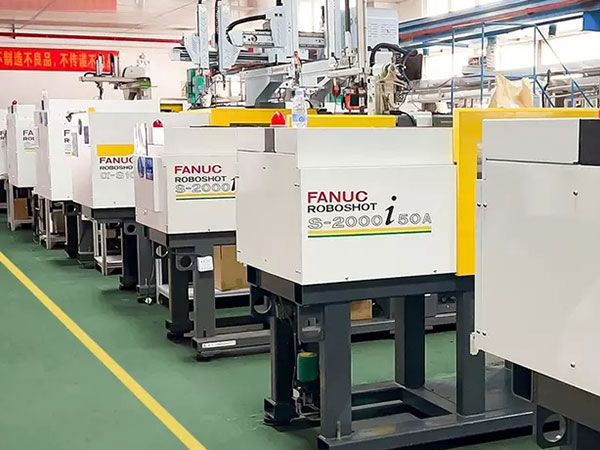
NOBLE forstår de ulike behovene til kundene sine, og tilbyr fleksible produksjonsalternativer, inkludert støpeformer med ett hulrom, flere hulrom og familieformer. Deres kapasitet strekker seg til å produsere deler i varierende størrelser og kompleksitet, og tilpasser seg både produksjonsserier med lavt og høyt volum. Denne allsidigheten sikrer at NOBLE kan møte de spesifikke kravene til ulike bransjer og applikasjoner.
5. Kundesentrisk tilnærming
NOBLE legger stor vekt på kundetilfredshet og tilbyr personlige tjenester skreddersydd til hvert prosjekts unike krav. Teamet deres sørger for åpen kommunikasjon, rettidige oppdateringer og samarbeidsstøtte gjennom hele design- og produksjonsprosessen. Ved å fremme sterke partnerskap med kunder sikrer NOBLE at hvert prosjekt utføres effektivt og vellykket.
Konklusjon
Å velge riktig partner for design av sprøytestøpeformer er avgjørende for at ethvert produksjonsprosjekt skal lykkes. NOBLEs omfattende tjenester, ekspertise innen materialvalg og formdesign, forpliktelse til kvalitet og presisjon, fleksible produksjonsmuligheter og kundeorienterte tilnærming gjør dem til et ideelt valg for bedrifter som søker pålitelige og effektive sprøytestøpeløsninger. Ved å velge NOBLE kan bedrifter sikre at produktene deres er designet og produsert i henhold til de høyeste standarder, og oppfyller både funksjonelle og estetiske krav.






