
Hva er den Ansiktsfresing Prosess?
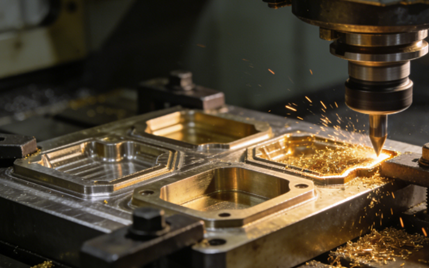
Planfresing er en mekanisk maskineringsmetode som bruker en roterende fres til å utføre skjæring på overflaten av et arbeidsstykke. Hovedformålet med skjæreprosessen er å produsere et glatt og flatt plan og sikre at dette planet er vinkelrett på verktøyets rotasjonsakse.
Kjerneprosessen ved planfresing er at fresekutteren er montert på et plan vinkelrett på spindelen, og flere skjæretenner på omkretsen og endeflaten deltar i skjæringen samtidig. Arbeidsstykket er vanligvis festet på arbeidsbordet og maskinert av det roterende skjæreverktøyet.
Typer av maskineringsteknikker for planfresing
Generell planfresing
Generell planfresing, som den mest grunnleggende og brukte prosesstypen innen maskinering, betjenes med standard planfresehoder.
Vanlig planfresing er vanligvis utstyrt med firkantede eller sirkulære skjæreinnsatser og oppnår fullstendig dekning av den maskinerte overflaten gjennom små overlappende bevegelser i aksial og radial retning.
Hvis du trenger å utføre grov- eller halvfinbearbeiding på materialer, er generell planfresing den foretrukne prosessen for å etablere referanseflater. Den har høy maskineringseffektivitet, men den oppnådde overflatefinishen er vanligvis ikke den beste.
Presisjonsfresing eller fresing med høy mating
Høymatingsfreseprosesser bruker freser med spesielle små hovedavbøyningsvinkler. Kjernefunksjonen er bruken av en veldig høy matehastighet per tann, men skjæredybden er veldig grunn.
Finfresing eller høymatingsfresing er svært godt egnet for maskinering av tynnveggede deler. Selv om skjæredybden er liten, gjør den ekstremt høye matingshastigheten metallfjerningshastigheten betydelig, og samtidig kan den oppnå utmerket overflatekvalitet, noe som gjør den til et ideelt valg for effektiv finmaskinering.

Kraftig planfresing
Kraftig planfresing bruker robuste og solide fresehoder for å levere stabil skjæreytelse selv under høy støt og ekstreme belastninger.
Kraftig planfreseprosess er spesielt egnet for førstegangs ruing av støpegods, smigods og andre emner, noe som kan fjerne overflødig materiale med høyest mulig effektivitet og legge grunnlaget for de påfølgende etterbehandlingsprosessene.
Kantet planfresing
Vinkelplanfresing er en spesiell planfreseprosess. Kjernefunksjonen er at den bearbeides med en planfres med en hovedavbøyningsvinkel som ikke er lik 90 grader.
I motsetning til standard planfresing, som produserer flate overflater, lar vinkelplanfresing verktøyet skjære i en bestemt vinkel, noe som gjør det ideelt for fasetter, avfasninger og vinklede referanseplan.
Ocuco MMaterialer brukt i planfresing
Alloy Steel
Stål er den største kategorien innen planfresing, og strekker seg fra lavkarbonstål til høykarbonstål og diverse legeringsstål. De har utmerkede, omfattende mekaniske egenskaper og er de vanligste materialene som skal bearbeides.
Rustfritt stål
Rustfritt stål er mye brukt på grunn av sin utmerkede korrosjonsbestandighet. Det har imidlertid dårlig varmeledningsevne og er tilbøyelig til å herde under maskinering, noe som gjør det til et typisk materiale som er vanskelig å maskinbearbeide.
Ved fresing av rustfritt stål må det brukes skarpe skjæreverktøy, sammen med passende sponbrytende spordesign og tilstrekkelig kjøling og smøring, for å forhindre verktøyfeste og unormalt rask slitasje.

Cast Iron
Grått støpejern, duktilt jern og andre materialer kan også freses. De har høy hardhet og sprøhet, og er tilbøyelige til å produsere flis under maskinering. Under freseprosessen kreves det vanligvis middels eller relativt høye skjærehastigheter, noe som stiller høyere krav til slitasjebestandigheten mot partikler til skjæreverktøyet.
Aluminum Alloy
Aluminiumslegering er det vanligste lettmetallet, som er mykt, har god plastisitet og utmerket varmeledningsevne. Under freseprosessen er imidlertid dette materialet utsatt for oppbygging av egg og har en tendens til å feste seg til verktøyet.
Derfor anbefales det vanligvis å bruke verktøy med skarpe skjærekanter og store spånvinkler når man freser aluminiumslegeringer, og å ta i bruk prosessparametere som kombinerer høy skjærehastighet med stor matehastighet for å oppnå effektiv prosessering og utmerket overflatefinish.

Ikke-metalliske og komposittmaterialer
Tekniske plaster som nylon, polykarbonat, PEEK, osv. De har lav hardhet, men høy elastisitet og ekstremt dårlig varmeledningsevne. Ved fresing av disse materialene forårsaker varmen som genereres av friksjon lett at arbeidsstykket mykner og deformeres, mens graddannelse også er et betydelig problem.
Derfor bør maskinering bruke ekstremt skarpe skjæreverktøy med høyhastighets, grunne skjæreparametre, i tillegg til effektive sponavganger og kjøletiltak.
Viktige verktøy og utstyr for effektiv planfresing
Endefreser
En endefres er et flerkantet skjæreverktøy med skjærekanter plassert på den sylindriske overflaten og endeflaten. Ved planfresing brukes vanligvis en mindre aksial skjæredybde.
Endefreser er svært godt egnet for fresing av smale plan, trinnvise overflater osv. De er mye brukt i multifunksjonell maskinering og formbehandling.
Flueskjærer
Flykutter refererer vanligvis til en enkel hjemmelaget planfreseanordning. Strukturelt sett er ett eller to vendeskjær montert på enden av en verktøyholder. Det er veldig praktisk i enkeltstykke- og småserieproduksjon, vedlikeholdsverksteder eller ved maskinering av lokale knaster på store arbeidsstykker.
På grunn av knappheten og asymmetrien til de involverte skjæreinnsatsene, er balansen og stivheten til flygende kuttere relativt dårlig, og skjæreeffektiviteten og overflatefinishen er vanligvis dårligere enn for standard planfreser.
Shell Mills
Shell Mills er et av de mest typiske og brukte standard planfreseverktøyene.
Skallfreser er de mest brukte verktøyene for fresing av store plan i produksjon. Typiske bruksområder inkluderer: maskinering av maskinverktøysenger, kontaktflater på boksdeler, referanseflater på former, øvre overflater på store platedeler og andre anledninger der en flat overflate må oppnås effektivt.

Afordeler med planfreseprosessen
Høy maskineringseffektivitet
Planfreser har vanligvis stor diameter, kan dekke en bred maskineringsbredde og er utstyrt med flere skjæretenner som deltar i skjæringen samtidig, slik at metallfjerningshastigheten er svært høy.
Under grovbearbeidingsfasen kan planfresing benytte en stor skjæredybde og høy matehastighet for raskt å fjerne en stor mengde overflødig materiale fra arbeidsstykkets overflate, legge et grunnlag for påfølgende prosesser og redusere den totale bearbeidingstiden for delene betydelig. Det er et ideelt valg for effektiv batchproduksjon.

Utmerket overflatekvalitet
På grunn av den aksiale og radiale overlappingen av skjæretennene på planfresen under skjæring, kan den maskinerte overflaten trimmes flere ganger med hver passering, og dermed oppnå en glatt og flat overflate.
Ved å velge finslipte skjæreinnsatser, justere rimelige skjæreparametere og bruke høypresisjonsmaskiner, er det enkelt å oppnå svært høye planhetstoleranser og utmerket overflatefinish, og til og med erstatte noen slipeprosesser, og realisere «fresing i stedet for sliping».
Prosessfleksibilitet
Planfreseprosessen er svært fleksibel. Ved å bytte ut blader med forskjellige hovedavbøyningsvinkler, materialer og sportyper, kan samme maskinverktøy og verktøyhus oppfylle maskineringskravene til ulike materialer, alt fra myke aluminiumslegeringer til høyharde, herdede ståltyper.
Planfresing kan ikke bare utføre kraftig grovfresing, men også oppnå høyhastighets finfresing. Den kan også fullføre maskinering av skrå og trinnvise overflater. Én prosess kan dekke flere trinn fra grov til fin.
Maskineringsstabilitet
Planfreser har utmerket strukturell stivhet og en sikker forbindelse til spindelen, noe som effektivt undertrykker vibrasjon og vibrasjon under maskinering. Dette bidrar til å minimere deformasjon av arbeidsstykket, noe som gjør dem spesielt egnet for maskinering av tynnveggede eller lavstivhetskomponenter. Stabiliteten som er iboende i planfresing sikrer konsistente og forutsigbare maskineringsdimensjoner.

God økonomisk effektivitet
Planfresing bruker hovedsakelig vendeskjær. Verktøykroppen kan gjenbrukes over lengre tid, og bare skjær med relativt lave kostnader trenger å byttes ut. Dette reduserer verktøyets langsiktige bruks- og administrasjonskostnader betraktelig, og forbedrer de totale økonomiske fordelene.
Dfordeler med planfreseprosessen
Høye maskinkrav
På grunn av planfresing, spesielt kraftig grovfresing, må flere skjæretenner drives inn samtidig for å fjerne en stor mengde materiale, noe som genererer en enorm skjærekraft.
Hvis kraftig planfresing utføres på en maskin med utilstrekkelig effekt eller dårlig stivhet, er det svært sannsynlig at det forårsaker vibrasjoner, unormal slitasje på skjæreverktøyet og til og med skader maskinverktøyets nøyaktighet.
Høyere verktøykostnader
For å oppnå effektiv planfresing kreves det høykvalitets, dedikerte planfresehoder med stor diameter og et stort antall vendeskjær. Denne innledende verktøyinvesteringen er betydelig.
Planfresemaskiner krever ofte installasjon av kraftige, avanserte CNC-maskiner eller maskineringssentre, og kostnadene for kjøp av utstyr er svært høye.
Begrenset til flate overflater
Hovedfordelen med planfreser er deres evne til å maskinere åpne og brede overflater. De kan fjerne materiale raskt og holde overflaten flat. Men når delen har komplekse kurver, dype og smale lommer eller skarpe innvendige hjørner, blir freseverktøyet begrenset. Verktøyet er vanligvis stort, så det kan treffe arbeidsstykket og forårsake forstyrrelser. På grunn av dette kan det ikke nå de nødvendige områdene og kan ikke kutte overflaten effektivt.
Risiko for tynnveggsdeformasjon
Ved maskinering av tynnveggede deler, slanke deler eller arbeidsstykker med utilstrekkelig festestøtte, kan sterke radielle eller aksiale skjærekrefter lett forårsake elastisk deformasjon av arbeidsstykket eller til og med verktøyavbøyning. Disse problemene gjør det vanskelig å opprettholde god dimensjonsnøyaktighet og flathet. I mange tilfeller trenger delen flere lette kutt eller spesielle maskineringsstrategier for å korrigere deformasjonen.
Vibrasjons- og vibrasjonsutsatt
Ved fresing av brede overflater eller bruk av verktøyholdere med langt overheng, kan kontakten mellom verktøyet og arbeidsstykket bli ustabil. Denne ustabile tilstanden gjør det lett for periodisk vibrasjon. Denne vibrasjonen påvirker skjæreglatthet, overflatekvalitet og verktøylevetid.
Denne typen vibrasjon forringer ikke bare overflatekvaliteten betydelig og etterlater tydelige vibrasjonsmerker, men akselererer også verktøyslitasje og fører til og med til avskalling, noe som utgjør en trussel mot maskineringsnøyaktigheten og sikkerheten.
Planfresing vs. perifer fresing: Viktige forskjeller forklart
| Sammenligningens dimensjon | Ansiktsfresing | Perifer Fresing |
| Grunnleggende definisjon | Bruker overflaten og omkretsen av fresen til å produsere en overflate vinkelrett på verktøyaksen. | Bruker de omkretsmessige tennene til å maskinere overflater parallelt med verktøyaksen, for eksempel profiler eller kanter. |
| Verktøystype | Planfres (skivefres) med skjær på overflaten og periferien. | Endefres, skivefres osv., med skjærekanter hovedsakelig på omkretsen. |
| Overflateprodusert | Flate overflater (horisontale plan, trinn osv.). | Vertikale vegger, spor, konturerte overflater osv. |
| Hovedmål | Produser effektivt store, flate overflater. | Maskinprofiler, spor eller komplekse 3D-funksjoner. |
| Typiske bruksområder | Maskinbord, husflater, formskilleflater osv. | Kilespor, girtenner, lommer, delkonturer osv. |
| Skjærekraftkarakteristikk | Høyere aksialkraft, presser arbeidsstykket mot bordet, generelt mer stabilt. | Høyere radialkraft, utsatt for verktøyavbøyning og vibrasjon. |
| Overflatekvalitet | Oppnår vanligvis høyere flathet og glattere overflater. | Kan etterlate verktøymerker eller bølger; krever finjustering for bedre finish. |

Vanlige problemer med planfresing og hvordan man løser dem
Dårlig overflatekvalitet
Regelmessige vibrasjonslinjer oppstår på den maskinerte overflaten; den er unormalt ru, har riper eller ujevnheter.
Oppløsning
- Forbedre stivheten: Velg et tykkere og sterkere knivhåndtak; Sørg for at arbeidsstykket og festet er stivt.
- Juster parametere: Endre skjærehastighet, matehastighet eller skjæredybde for å bryte resonansfrekvensen; Ta i bruk asymmetrisk skjærebredde eller variabel hastighet.
Kort verktøylevetid
Bladet er svært slitt, sprukket eller skadet og langt fra å nå sin forventede levetid.
Oppløsning
- Optimaliser parametere: Velg passende lineær hastighet og matehastighet basert på arbeidsstykkematerialet og den anbefalte verdien på bladet. Unngå friksjonen forårsaket av «lavhastighets lettskjæring».
- Håndtering av oppbygde egger: Øk skjærehastigheten; Bruk et skarpt blad med positiv hellingsvinkel; Øk kjølevæskens smøreevne.
Dårlig flathet
Det bearbeidede planet er ujevnt, med en fordypning i midten og fremspring i kantene, eller det er tydelige sømmer mellom flere verktøypassasjer.
Oppløsning
- Reduser deformasjon: Velg verktøy og verktøyholdere med større stivhet; Optimaliser klemmesystemet for å forhindre deformasjon av arbeidsstykket under maskinering.
- Kalibrer maskinverktøyet: Kontroller og juster spindelens vertikalitet regelmessig.
Grader og kantavskalling
Grader eller materialavskalling oppstår på kanten av arbeidsstykket når det skjæres ut av verktøyet.
Oppløsning
- Endre skjæremetoden: Reduser matehastigheten litt før du skjærer ut kanten.
- Optimaliser skjæreverktøy: Bruk skarpere blader med positiv hellingsvinkel; Sørg for at skjæreverktøyet alltid er i god skjæretilstand og unngå å bruke slitte blader.
- Legg til prosesser: Arranger dedikerte avgradingsprosedyrer.
AAnvendelser av planfreseprosessen
Generelt maskineri
Storskala maskineri er det feltet der planfresing er mest utbredt. Det brukes hovedsakelig til maskinering av benker, arbeidsbord og monteringsflater for føringsskinne på ulike typer maskinverktøy.
Automobile industri
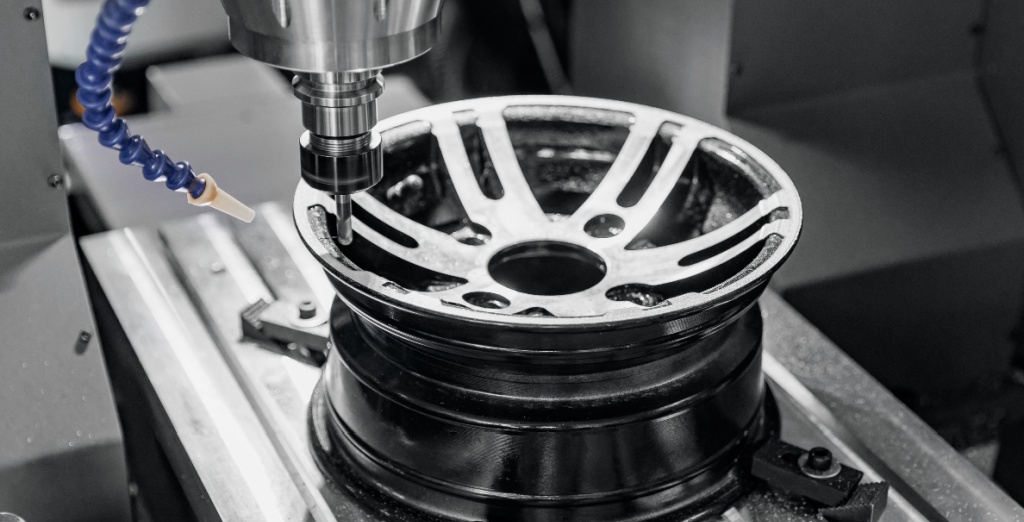
I bilindustrien brukes planfresing til å maskinere sylinderblokkens og sylinderhodets kontaktflater på motorer, girkasser og installasjonsplanene til chassisrammer.
Innen jernbanetransport brukes planfresing for å lage presise, flate overflater på viktige lastbærende deler. Disse inkluderer boggier for høyhastighetslokomotiver, motorfundamenter og andre viktige strukturelle komponenter. Prosessen bidrar til å sikre stabilitet, styrke og riktig montering under krevende driftsforhold.
Støpeformproduksjonsindustrien
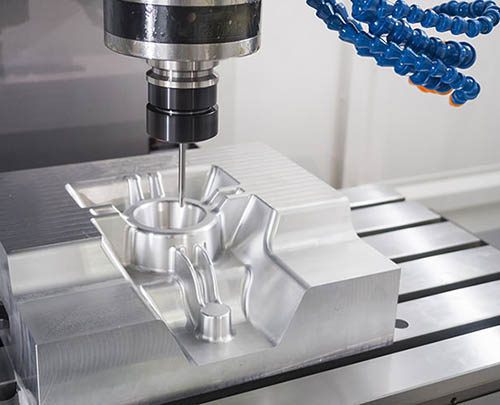
Formproduksjon er svært avhengig av planfresing. Planfresing brukes til å maskinere skjæreflatene i former. Kvaliteten på dette planet bestemmer direkte produktets presisjon og formens levetid.
Planfresing brukes også til å maskinere referanseflatene til formbaser og maler. Høyhastighets hardfreseteknologi brukes ofte, da den har ekstremt høye krav til overflatefinish, flathet og maskineringseffektivitet.
Aerospace
I luftfartsindustrien brukes planfresing til å maskinere kontaktflatene på vingeribber, skott og beskyttelsespaneler. Det brukes også på motorfestebaser og presisjonsgrensesnittflatene til romfartøystrukturdeler. Disse overflatene må oppfylle svært høye nøyaktighetskrav, så prosessen er et viktig trinn i luftfartsproduksjon.
Hvorfor velge NOBLE som din Face Fresing Leverandør av maskinering
Planfreseprosessen hos NOBLE er utviklet for å levere høypresisjons og høyeffektiv overflatebearbeiding for både metall- og plastdeler. Vi bruker avanserte CNC- fresemaskiner, utstyrt med stive spindler og indekserbare planfresemaskiner av høy kvalitet, som kan produsere flate, glatte og jevnt store overflater med utmerket repeterbarhet.
NOBLE velger den mest passende fresdiameteren, skjæregeometrien, skjæreparametere og verktøystrategien basert på material- og toleransekravene til hvert prosjekt.
NOBLE, med sin sterke kapasitet, stabile maskineringsteknikk og strenge kvalitetskontroll, kan håndtere både små og store produksjonsordrer, samtidig som de sikrer jevn overflatekvalitet på alle deler.
Spørsmål og svar
Hvilke materialer kan bearbeides med planfresing?
Planfresing kan maskinere mange materialer, inkludert aluminium, rustfritt stål, karbonstål, messing, kobber, titan og teknisk plast. Riktig verktøyvalg og skjæreparametere justeres basert på hvert materiales hardhet og maskinbarhet.
Hva er forskjellen mellom planfresing og endefresing?
Planfresing bruker en freser med stor diameter for å maskinere brede og flate overflater. Den fokuserer hovedsakelig på å oppnå god flathet og høy effektivitet. Endefresing bruker derimot mindre verktøy for å skjære lommer, spor og mer komplekse former. Den brukes mest til detaljert konturering og presise funksjoner på arbeidsstykket.
Hvilke faktorer påvirker kvaliteten på en planfreseoperasjon?
Verktøygeometri, spindelhastighet, matehastighet, skjæredybde, maskinens stivhet, kjølevæskeforbruk og arbeidsstykkets fastspenningsstabilitet.
Hva er vanlige bruksområder for planfresing?
Planfresing er mye brukt innen bilindustrien, luftfart, maskiner, støpeformproduksjon og presisjonskomponenter.
Hvordan oppnå en god overflatefinish ved planfresing?
For å oppnå en glatt overflatefinish er det viktig å bruke skarpe skjæreinnsatser. Matehastigheten bør stilles inn riktig, og fresen må forbli stabil under maskinering. Å velge riktig verktøybane bidrar også til å forbedre resultatet. For best overflatekvalitet anbefales det å utføre en separat finbearbeiding med lavere matehastighet og grunnere skjæredybde.







