
Hva er passivisering?
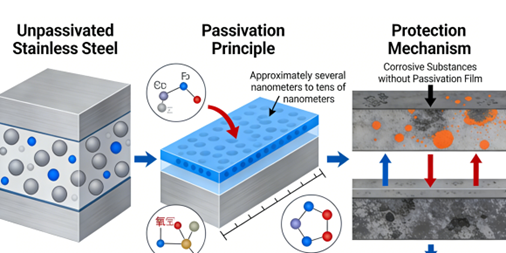
Passivering refererer til fenomenet der det under spesifikke forhold dannes en tett beskyttende film av oksider eller andre forbindelser på overflaten av visse aktive metaller eller legeringer, noe som reduserer deres kjemiske reaktivitet betydelig og omdanner dem til en relativt stabil tilstand. Denne filmen er vanligvis veldig tynn, men tett, og forhindrer effektivt at de indre stoffene reagerer ytterligere med det ytre miljøet.
Passivering kan forbedre korrosjonsmotstanden og holdbarheten til materialer og er mye brukt i metallbearbeiding og industriell beskyttelse.
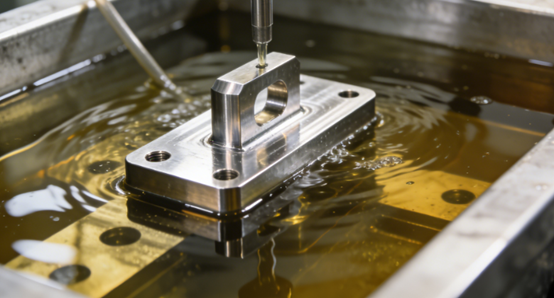
Hvorfor passivering er kritisk for korrosjonsbestandighet i rustfritt stål
Restaurering av passiveringsfilm
Rustfritt stål har i seg selv et lag med rustbeskyttelsesfilm, men under maskinering og sveising kan denne filmen bli skadet eller svekket, slik at det aktive metallsubstratet eksponeres.
Passiveringsbehandling fjerner aktivt overflateforurensninger gjennom kjemiske metoder og fremmer reaksjonen mellom krom og oksygen for å danne en komplett, jevn og godt festet passiveringsfilm, som er den grunnleggende garantien for korrosjonsbestandighet.
Fjerning av overflateforurensninger
Under produksjon og installasjon av rustfritt stål kan noen metallforurensninger bli innebygd eller festet til overflaten. Disse forurensningene kan forårsake rustflekker eller groper.
Passiveringsbehandling løser opp og fjerner effektivt disse heterogene forurensningene gjennom trinn som beising, noe som gjør overflatens kjemiske sammensetning jevn og sikrer at overflaten ikke vil lide uventede korrosjonsskader på grunn av forurensninger.
Forbedrer korrosjonsbestandigheten
En av de farligste sviktformene i rustfritt stål er lokal korrosjon, som for eksempel gropkorrosjon. Passiveringsbehandling forbedrer filmens motstand mot penetrering av korrosive ioner betraktelig ved å optimalisere den kjemiske sammensetningen og strukturen til overflateoksidfilmen.
En passiveringsfilm av høy kvalitet kan øke materialets gropdannelsespotensial betydelig og forlenge levetiden til utstyr i miljøer som kjemiteknikk, marin eller næringsmiddelforedling.
Forbedring av produktrenslighet
I bransjer som næringsmiddelforedling, legemidler, bioteknologi og halvledere må overflaten på utstyr ikke bare være korrosjonsbestandig, men også ekstremt ren og fri for forurensning.
Passiveringsbehandling kan skape en inert og glatt overflate, som forhindrer at produktet blir forurenset eller gjennomgår kjemiske reaksjoner. Samtidig er denne overflaten også enklere å rengjøre og desinfisere, og oppfyller strenge hygiene- og renhetsstandarder.
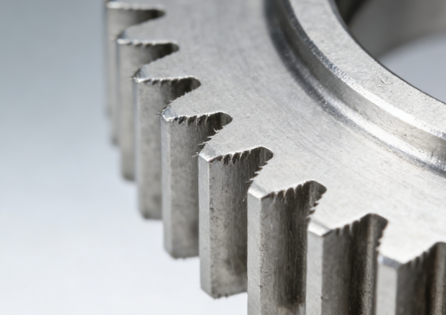
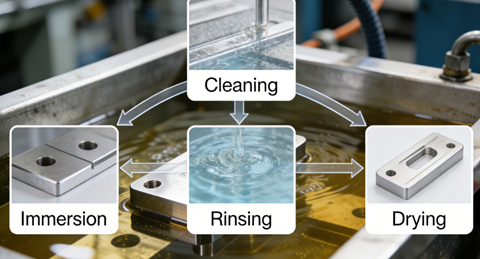
Trinnvise instruksjoner for passivering av deler i rustfritt stål
Rengjøring
Rengjøring starter vanligvis med bruk av alkaliske rengjøringsmidler eller organiske løsemidler, og deretter må det skylles grundig med rent vann for å gi en ren og aktivert overflate for neste syrebehandling.
Formålet med rengjøring er å fjerne alle organiske forurensninger og uorganiske partikler grundig fra overflaten av delene. Hvis rengjøringen ikke er grundig, vil forurensninger danne en barriere i syrebadet, noe som fører til ujevne passiveringsreaksjoner og til og med dannelse av korrosjonspunkter under forurensningene.
Syrebad
Etter grundig rengjøring blir delene i rustfritt stål fullstendig nedsenket i en spesifikk syreløsning, vanligvis salpetersyre eller en blanding av salpetersyre og kromsyre.
En syreløsning kan løse opp jernpartikler og andre metallforurensninger på overflaten av deler. Gjennom syreløsningens oksidasjonseffekt oppløses noen jernelementer på overflaten av rustfritt stål, noe som eksponerer det kromrike laget og lar det kombineres med oksygen, og dermed aktivt fremme dannelsen av en tett og jevn kromoksidpassiveringsbeskyttelsesfilm på overflaten.
skylling
Etter syrebadbehandling vil syrevæske og oppløste metallioner forbli på overflaten av delene. Hvis den gjenværende syreløsningen ikke fjernes fullstendig, vil den fortsette å reagere med metallet, forårsake korrosjon og skade den nydannede passiveringsfilmen, noe som påvirker passiveringseffekten alvorlig.
Hensikten med skylling er å nøytralisere og fjerne disse gjenværende kjemikaliene raskt og grundig. Vanligvis skylles det først kraftig med rent vann, og deretter skylles det til slutt med avionisert vann eller vann med høy renhet.
tørking
Deler som har blitt grundig skylt må tørkes grundig umiddelbart. Tørking bør utføres i et rent og forurensningsfritt miljø. Vanligvis brukes en tørkeovn til varmlufttørking for å sikre at delene er helt tørre og ikke utsatt for sekundær forurensning.
Formålet med tørking er å fjerne all fuktighet fra overflaten og sprekkene på delene. Hvis det er gjenværende fuktighet, kan lokale fuktige miljøer under lagring eller transport forårsake gropdannelse eller rust.
Hyppige passiveringsfeil og hvordan du unngår dem
Ufullstendig rengjøring
Rengjøring er et viktig trinn før passivering. Hvis fett, fingeravtrykk eller maskineringsrester blir liggende igjen på overflaten av delene før passivering, vil disse forurensningene hindre den jevne kontakten mellom metalloverflaten og syreløsningen i syrebadet. Dette vil føre til ufullstendig dannelse av passiveringsfilmen, ujevn tykkelse og til og med dannelse av skjulte korrosjonsutgangspunkter under forurensningene.
- Bruk passende avfettingsmidler og -prosesser, og skyll og kontroller etter rengjøring.
Feil kontroll av syrebad
Hvis konsentrasjonen av syreløsningen er for lav eller for høy, temperaturen overstiger prosessområdet, eller bløtleggingstiden er utilstrekkelig eller for lang, kan alt dette føre til dårlig kvalitet på passiveringsfilmen eller til og med forårsake korrosjon, noe som i stedet kan skade underlaget.
- Følg strengt standardene for spesifikke materialer eller prosessspesifikasjonene fra leverandørene, bruk verifiserte formler for syreløsninger, og overvåk og kontroller temperaturen, konsentrasjonen og badets tid nøye ved hjelp av instrumenter.
Utilstrekkelig skylling
Hvis delene bare skylles med vanlig vann fra springen etter et syrebad, eller hvis skylletiden er utilstrekkelig og vannstrømmen ikke er grundig, vil syreløsning og oppløste metallioner bli værende på overflaten og i sprekkene. Disse restene vil etter tørking danne svært korrosive salter, som kan forårsake ny korrosjon under lagring og bruk og undergrave passiveringseffekten.
- Utfør umiddelbart flere grundige skyllinger, og til slutt må avionisert vann eller rent vann brukes til siste skylling.
Feil oppbevaring
Etter at delene er passivert og tørket, vil den nydannede passiveringsfilmen bli alvorlig skadet hvis operatørene berører overflaten av delene direkte med hendene, eller oppbevarer og transporterer dem i et fuktig miljø som inneholder kloridioner eller industrielle forurensninger.
- Passivert deler må håndteres med rene hansker eller verktøy og oppbevares i et tørt, rent og forurensningsfritt miljø. For bruksområder med høy etterspørsel anbefales det å utføre passende emballasjebeskyttelse.
Mangel på bekreftelse
En annen vanlig feil er å ikke utføre noen kvalitetsverifisering på det passiverterte produktet. Kvaliteten og integriteten til passiveringsfilmen kan ikke bedømmes kun ut fra utseendet.
- Verifiseringstester må utføres i samsvar med standardene, for eksempel bruk av kobbersulfattitreringsmetoden for å kontrollere for frie jernrester. Samtidig bør parameterne og testresultatene for hele passiveringsprosessen registreres i detalj for å sikre sporbarhet og konsistens i prosessen.
Passivering vs. andre behandlinger: Elektropolering og anodisering
Kjerneformål og prinsipp
- passiviseringkan forbedre korrosjonsmotstanden. Det er en ren kjemisk prosess. Det frie jernet på overflaten fjernes med en syreløsning for å fremme dannelsen av en beskyttende kromoksidfilm, men denne filmen er svært tynn og endrer ikke delenes fysiske dimensjoner eller utseende.
- Elektrolytisk poleringer en elektrokjemisk prosess, der kjernen er mikroskopisk utjevning og overflatepolering. Ved hjelp av elektrisk strøm oppløses de mikroskopiske utstikkerne på metalloverflaten selektivt for å oppnå en glatt og blank effekt, og samtidig kan korrosjonsmotstanden også forbedres.
- anodiseringbrukes hovedsakelig til aluminium og dets legeringer og er en elektrokjemisk konverteringsprosess. Kjernen skal generere et tykt og porøst lag av alumina-keramikk, som kan gi utmerket slitestyrke og korrosjonsbestandighet, og kan oppnå et dekorativt utseende gjennom forsegling og farging.
Påvirkning på underlaget
- passiviseringendrer knapt delenes størrelse, ruhet eller utseende. Den endrer bare de kjemiske overflateegenskapene og er dermed egnet for høypresisjonsdeler som må opprettholde presise dimensjoner.
- Elektrolytisk poleringkan fjerne en liten mengde materiale, redusere overflateruhet betydelig, eliminere mikroskopiske defekter og produsere en speillignende glans.
- anodiseringkan øke tykkelsen på materialets overflatelag betydelig, fra noen få mikrometer til over hundre mikrometer. Denne oksidfilmen er eksternt dyrket, noe som vil øke størrelsen på delene litt, og den har ekstremt høy hardhet og god slitestyrke.
Materielt omfang
- passiviseringgjelder hovedsakelig for rustfritt stål og er avhengig av krominnholdet i selve materialet for å danne en passiveringsfilm.
- Elektrolytisk poleringer hovedsakelig anvendelig på rustfritt stål, og det brukes også på kobber, nikkel, titan og noen aluminiumslegeringer, men det er krav til materialenes elektriske ledningsevne.
- anodiseringbrukes nesten utelukkende til aluminium og aluminiumslegeringer og er en av de mest vanlige overflatebehandlingsmetodene for aluminiumsmaterialer.
Nøkkelytelse
- passiviseringfokuserer på å maksimere motstanden mot kjemisk korrosjon og gropkorrosjon, spesielt i tøffe miljøer som klorider. Hovedverdien ligger i kjemisk stabilitet.
- elektrolytiskpolering, samtidig som den forbedrer korrosjonsmotstanden, legger den mer vekt på å redusere overflateheft, forbedre renslighet og estetikk. Overflaten er ekstremt glatt og ikke utsatt for feste til partikler og bakterier, og den brukes ofte i industrier med høye krav til renslighet.
- anodiseringgir utmerket slitestyrke, korrosjonsbestandighet og isolasjon. Den porøse strukturen kan lagre smøremidler eller absorbere fargestoffer, og kombinerer dermed funksjonalitet og dekorasjon.
Bruksområder
- passiviseringhar et bredt spekter av bruksområder, fra medisinske implantater og utstyr til næringsmiddelforedling, til skipsdeler og generelle industrielle festemidler. Den kan brukes overalt som krever stabiliteten til rustfritt stål.
- Elektrolytisk poleringer mye brukt i felt med høy renslighet og hygieniske behov, som for eksempel halvlederwaferarmaturer, farmasøytiske rørledninger, mat- og drikkeutstyr, avansert arkitektonisk dekorasjon og medisinsk utstyr.
- anodiseringer en standardprosess for aluminiumskomponenter, som ofte sees i forbrukerelektronikkhus, bildeler, arkitektoniske profiler, romfartsdeler og utendørs maskinvare.
AAnvendelser av passivering for rustfritt stål
Medisinsk utstyr
Kirurgiske instrumenter, tannlegeinstrumenter og kirurgisk utstyr må alle passiveres. Passivering kan fjerne gjenværende metallforurensninger fra maskinering og forbedre motstanden mot væskekorrosjon betraktelig.
For å forhindre at utfelling av metallioner forårsaker giftige eller allergiske reaksjoner på menneskelig vev, og for å sikre at instrumentene enkelt og grundig steriliseres for å oppfylle biokompatibilitetsstandarder.
Matbehandlingsutstyr
I næringsmiddelindustrien er passiveringsbehandling en standardprosess for utstyr i rustfritt stål, som rør, tanker og transportbånd. Hovedmålet er å forhindre at utstyret korroderer når det kommer i kontakt med sure matvarer, salter eller rengjøringskjemikalier, unngå forurensning av maten med korrosjonsprodukter og sikre smak og sikkerhet.
Samtidig er den glatte overflaten som dannes ved passivering ikke utsatt for matrester og mikroorganismer, noe som gjør den enkel å rengjøre og desinfisere, og i samsvar med strenge hygieneforskrifter.
Farmasøytisk og bioteknologisk
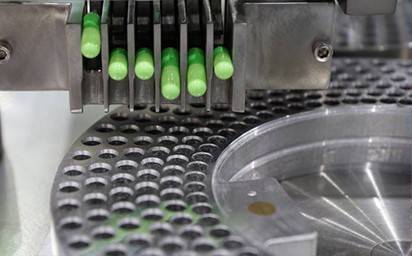
Legemiddelindustrien har ekstremt høye krav til renslighet og kjemisk motstandsdyktighet for produksjonsutstyr.
Passiveringsbehandling kan effektivt forhindre reaksjonen mellom legemiddelkomponenter og metaller, og eliminere risikoen for korrosjon av utstyr under sterilisering ved høy temperatur og høyt trykk, eller når det kommer i kontakt med forskjellige syrer, alkalier og løsemidler.
Enda viktigere er det at passivering skaper en svært ren og inaktiv overflate, noe som kan minimere veksten av mikroorganismer og avgivelsen av metallpartikler i størst mulig grad, og dermed sikre renheten og kvaliteten på legemidlet.
Marin og kjemisk
Komponenter i rustfritt stål som er utsatt for sjøvann med høyt saltinnhold, fuktig atmosfære eller sterkt korrosive kjemiske medier, som skipsdeler, offshore-plattformutstyr, pumper og rørledninger, må passiveres.
Passiveringsfilmer kan forlenge levetiden og påliteligheten til utstyr betydelig i ekstremt tøffe miljøer, redusere vedlikeholdskostnader og potensielle sikkerhetsfarer.
Semiconductor
I produksjon av halvlederbrikker, solcelleindustrien og presisjonsinstrumenter må alle systemer i rustfritt stål med ultrahøy renhet som involverer gasstransport eller kjemisk væskebehandling gjennomgå passivering av høy standard.
Kjernemålet er å forhindre at metallioner forurenser det ultrarene mediet og sikre at systemets indre vegger er helt glatte, for å opprettholde det høye utbyttet av produktet og prosessens stabilitet.
Arkitektonisk søknad
Mange forbruksvarer og byggekomponenter av høy kvalitet gjennomgår også passiveringsbehandling for å forbedre holdbarheten og den estetiske appellen. For eksempel eksklusivt kjøkkenutstyr, klokkekasser, utvendige festemidler til bygninger og utendørs skulpturer.
Passivering kan effektivt forhindre rustflekker eller korrosjon under daglig bruk eller i utendørs atmosfæriske miljøer, slik at gjenstander holder seg skinnende og nye i lang tid.
NOBLE: Profesjonell produsent av passivering av rustfritt stål
NOBLEs passiveringstjeneste for rustfritt stål er en spesialisert kjemisk behandlingsprosess som er utviklet for å maksimere korrosjonsmotstanden og levetiden til dine rustfrie stålkomponenter. Vi følger bransjeledende standarder for å sikre konsistente og pålitelige resultater.
Tjenesten inkluderer grundig forrengjøring for å fjerne forurensninger, kontrollert syrebadbehandling for å forbedre det naturlige kromoksidlaget, grundig skylling med rent vann og endelig tørking i et rent miljø. Vi tilbyr også valgfri kvalitetsverifiseringstesting, for eksempel saltspray- eller kobbersulfattesting, for å bekrefte ytelsen.
FAQ
Hvorfor er passivering nødvendig hvis rustfritt stål allerede er «rustfritt»?
Selv om rustfritt stål inneholder krom for sin naturlige korrosjonsbestandighet, kan maskinering, sveising eller håndtering inneslutte forurensninger eller skade det beskyttende laget. Passivering gjenoppretter og styrker aktivt denne oksidfilmen, noe som sikrer jevn beskyttelse og forhindrer lokal korrosjon som rust eller gropkorrosjon.
Hva er passivering av rustfritt stål?
Passivering er en ikke-elektrolytisk kjemisk prosess som forbedrer rustfritt ståls naturlige korrosjonsbestandighet. Den fjerner overflateforurensninger (som fritt jern) og fremmer dannelsen av et tynt, beskyttende kromoksidlag, noe som gjør stålet mer inert og holdbart i korrosive miljøer.
Kan alle typer rustfritt stål passiveres?
De fleste kromrike kvaliteter (f.eks. 300- og 400-serien) kan passiveres. Resultatene avhenger imidlertid av legeringens sammensetning. Austenittiske kvaliteter som 304 og 316 reagerer usedvanlig bra, mens martensittiske eller lavkromkvaliteter kan kreve evaluering.
Endrer passivering dimensjonene eller utseendet til deler?
Nei. Passivering er en mikroskopisk kjemisk prosess som bare påvirker overflatekjemien. Den fjerner ikke betydelig materiale, endrer dimensjoner eller endrer delens visuelle finish – i motsetning til prosesser som galvanisering eller sliping.
Hvilke standarder styrer passivering?
Vanlige standarder inkluderer ASTM A967 (kommersiell/industriell), AMS 2700 (luftfart/militær) og ISO 16048 (internasjonal). Disse spesifiserer metoder, testing og akseptkriterier for å sikre konsistente og pålitelige resultater.







