

Å velge riktig måte å lage huset til leveringsroboten din på kan hjelpe eller skade prosjektet ditt. Slik vurderer du CNC-maskinering, sprøytestøping, metallproduksjon og standardkomponenter. Hver av dem passer til forskjellige presisjons-, volum- og kostnadsbehov. Sprøytestøping sparer penger over 100–500 enheter sammenlignet med CNC, og over 500–1,000 enheter sammenlignet med 3D-printing.
Små feil hoper seg raskt opp. Det er derfor de fleste AMR-robotdeler starter som en CAD-modell, og går deretter gjennom maskinering, etterbehandling og inspeksjon. Denne veiledningen viser deg materialer som 17-4 PH rustfritt stål og Ti-6Al-4V titan, design for produksjon, og hvordan du velger riktig tilnærming for din AMR.
Vanlige produksjonsprosesser for leveringsrobothus
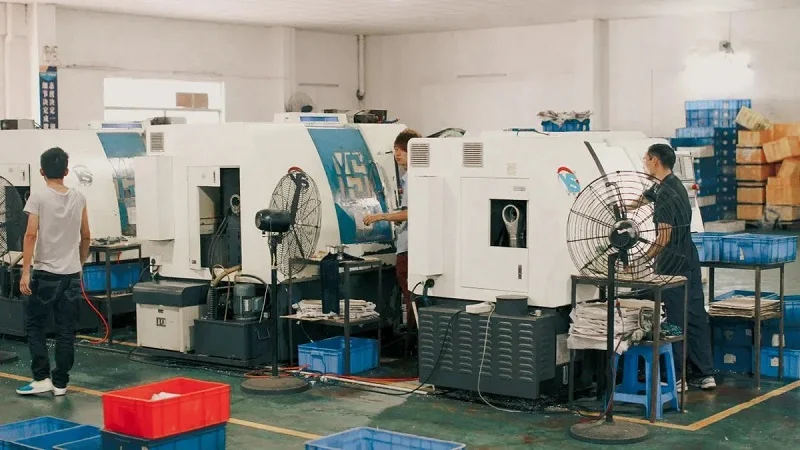
De fire viktigste produksjonsprosessene
For AMR-prosjekter finnes det fire hovedveier. CNC-maskinering skjærer presise former fra solide blokker. Det fungerer bra for skjøter, braketter og sensorfester. Prosessen fjerner materiale lag for lag. Hver omgang fjerner en tynn skive. Sprøytestøping tvinger varm plast inn i stålhulrom. Skall, deksler og innkapslinger bruker denne metoden. Formen koster mer i utgangspunktet. Men deler kommer ut raskt når verktøyet er klart. Metallplatefabrikasjon kutter, bøyer og sveiser flate plater. Primære strukturelle rammer bruker denne tilnærmingen. Standarddeler kommer fra kataloger. De sparer ledetid og kostnader.
Progressiv stempling er en variant av metallplater. En metallstripe passerer gjennom en serie med matriser. Hver stasjon endrer form. Batteribrett og sidepaneler bruker denne metoden. Den holder kostnadene lave for store volumer.
De fleste AMR-robotdeler starter som en CAD-modell. Modellen veileder maskinering, etterbehandling og inspeksjon. Dette fanger opp toleranseproblemer tidlig før problemene vokser.
NOBLE er et ledende produksjonsselskap i Kina. De tilbyr alle fire prosessene internt. Kundene prototyper raskere og skalerer opp jevnt.
Avveininger mellom presisjon og volum
Hver prosess balanserer presisjon og volum på en annen måte. Det riktige valget sparer tid og penger.
CNC har de strengeste toleransene. Du kan nå noen få tusendeler av en tomme. Delene blir nøyaktige i henhold til CAD-modellen. Men hver del tar tid på maskinen. Store partier koster mer. Det fungerer best for lave til middels volumer.
Støpingen blir konsistent når formen er klar. Del én og del ti tusen ser like ut. Repeterbarheten er utmerket. Formkostnaden er imidlertid høy. Volumet må rettferdiggjøre det. Du trenger hundrevis eller tusenvis av deler.
Platemetall gir god presisjon for strukturelle rammeverk. Lasere kutter rene kanter. Bøying gir stivhet. Progressiv stempling håndterer store volumer godt.
Små feil bygger seg opp på tvers av en montering. Det er toleranseoppbygging. En liten forskyvning kan vippe den neste delen. Å sjekke CAD-modellen bidrar til å unngå dette.
Matchingsprosess med boligbehov
For en AMR-robotdel, start med volum. Lavt volum favoriserer CNC eller metallplater. Middels volum mellom hundre og fem hundre favoriserer støping. Høyt volum favoriserer støping eller progressiv stempling.
Vurder kompleksiteten deretter. Innvendige kanaler trenger CNC eller støping. Enkle bokser fungerer for metallplater. Deler med trange hjørner passer bedre med CNC.
Tenk på presisjon sist. Samlingsflater trenger strengere toleranser. Braketter trenger sterkere materialer. Deksler kan bruke billigere metoder.
Planlegg fremover. Det kan ta måneder å sette opp en enkelt robotcelle. Snakk med en partner tidlig. De kan veilede deg i designvalgene dine. Dette sparer tid og unngår omarbeid.
Presisjons-CNC-maskinering for leveringsrobothus
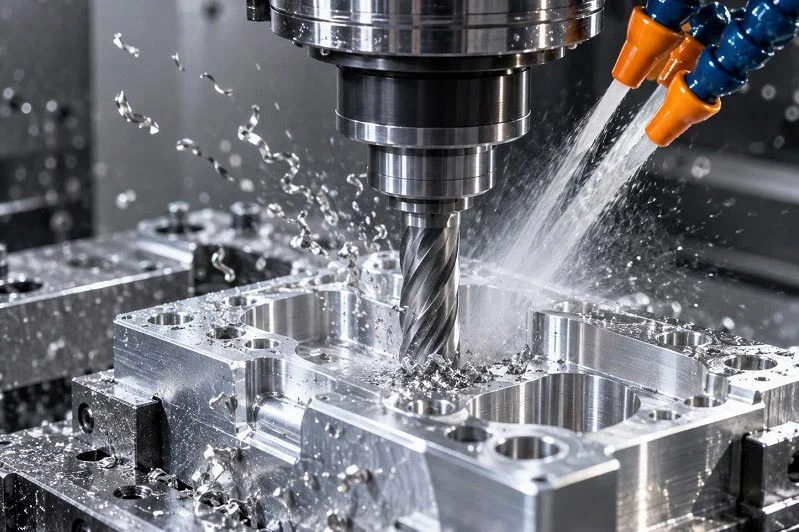
Bruksområder: Skjøter, braketter og sensorer
Presisjons-CNC-maskinering for presisjonskomponenter fungerer best når et leveringsrobothus trenger tette passformer og komplekse former. Skulderhus, midjeledd, hofteledd, knehus og underekstremiteter er alle avhengige av denne prosessen. Disse delene må bevege seg jevnt og holde seg justert over tusenvis av sykluser.
Skjøter er øverst på listen. De forbinder strukturelle elementer og bærer last. En ustø skjøt ødelegger hele roboten. Endeeffektorer og gripere trenger også tilpassede grensesnitt for plukking, sveising og inspeksjonsoppgaver. AGV-chassis og -fester bruker sterke rammer og hjulbraketter. Mange av disse delene har buede overflater og funksjoner på flere sider. Et 5-akset CNC-senter håndterer dem i én klemme. Det reduserer stablingsfeil og forbedrer overflatefinishen.
Sensorbraketter og -kontakter utgjør persepsjonssystemet. De trenger høy presisjon for å holde sensorene pekt i riktig retning. En liten forskyvning endrer synsfeltet. Det går utover navigasjon og sikkerhet. Flykroppens struktur og hus har løsere krav. Men dimensjoner og styrke må fortsatt oppfylle standarder for å håndtere ytre krefter.
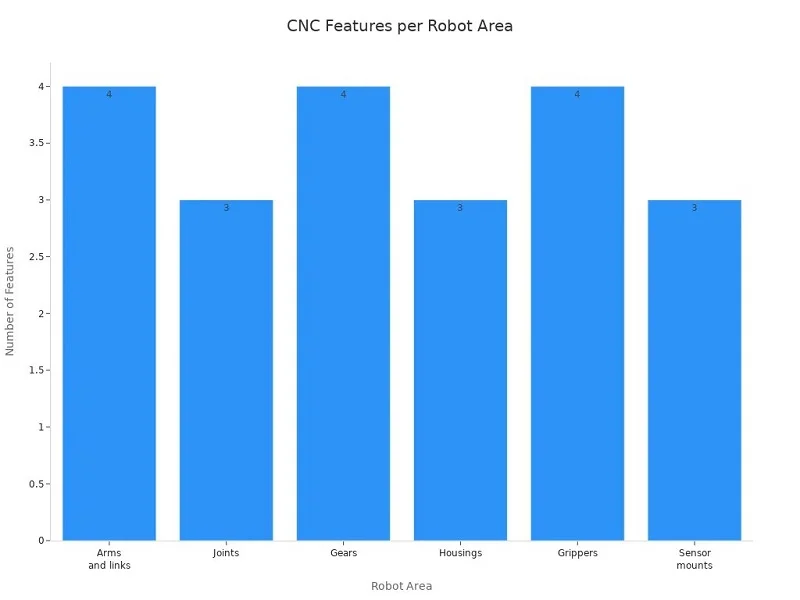
CNC-maskinering for robotikk produserer sentrale robotdeler, inkludert armer, lenker, ledd, gir, hus, gripefingre og sensorbraketter. Disse nøkkelenhetene styrer mekanisk tilpasning, bevegelsesstabilitet, strukturell justering og lastoverføring i robotaggregater. Hvert bevegelig og monteringsgrensesnitt er avhengig av presis fabrikasjon for å opprettholde jevn repeterbarhet og monteringsytelse.
Materialer: 17-4 PH rustfritt stål og titan
Materialvalg er drivkraften bak suksessen til enhver AMR-robotdel. To metaller skiller seg ut for høyfaste og presise komponenter: 17-4 PH rustfritt stål og Ti-6Al-4V titan.
17-4 PH har en maksimal strekkfasthet på 1275 MPa og en flytegrense på 1060 MPa i henhold til ASTM A693 H900. Elastisitetsmodulen er 200 GPa. Hardheten når 38 HRC. Legeringen motstår korrosjon svært godt. Den holder også formen over et bredt temperaturområde. Varmeutvidelseskoeffisienten er 10.8 µm/m·K. Maksimal driftstemperatur når 315 °C. Disse egenskapene holder dimensjonene stabile under maskinering og i felten.
Ti-6Al-4V titan gir et bedre forhold mellom styrke og vekt. Det passer til høytytende skjøter og medisinske eller kirurgiske instrumenter. Materialet motstår utmatting og korrosjon. Men det koster mer, og maskiner er tregere. For en AMR-robotdel som utsettes for tunge belastninger, lønner titan seg. For mindre kritiske braketter fungerer aluminium 6061-T6 eller 7075-T6 fint. Rustfritt stål 304 og 316 tåler korrosive miljøer. Karbon- og legeringsstål som 4140 og 4340 tjener som tunge baser.
Toleranser og inspeksjon
Toleransekontroll skiller god CNC for presisjonsdeler fra gjennomsnittlig arbeid. For lagerseter og andre presisjonsgrensesnitt i leveringsrobothus, faller typiske toleranser i området ±0.01–0.05 mm. Kritiske bevegelseskontrollfunksjoner kan nå ±0.003 mm. Et robotleddhus laget av aluminium 7075-T6 krevde en gang ±0.005 mm. Det viser hva AMR-arbeid krever.
Tilstramming under ±0.02–0.05 mm øker ofte kostnadene uten at det hjelper systemytelsen. Så funksjonell toleranse er viktig. Du matcher toleransen til jobben. En sensormontering trenger en tett referanseflate. Et dekselpanel trenger ikke det.
Inspeksjon kontrollerer alle kritiske dimensjoner. CMM-systemer leder an. Boremålere og høydemålere kontrollerer hull og trinn. GD&T-inspeksjonsteknikker bekrefter form, retning og plassering. Disse trinnene fanger opp feil før montering. De forhindrer også opphopning av toleranser på tvers av roboten.
For AMR-prosjekter er CNC-maskinering fortsatt det foretrukne valget for skjøter, braketter og sensorfester. Den har de strengeste toleransene og håndterer kompleks geometri. Avveiningen er hastighet og kostnad ved høye volum. Men for lave til middels volumer er det ingenting som slår det. En enkelt robotcelle kan ta måneder å sette opp. Så start produksjonsplanleggingen tidlig. På den måten oppfyller leveringsrobothuset ditt spesifikasjonene første gang.
Sprøytestøping for leveringsrobothus
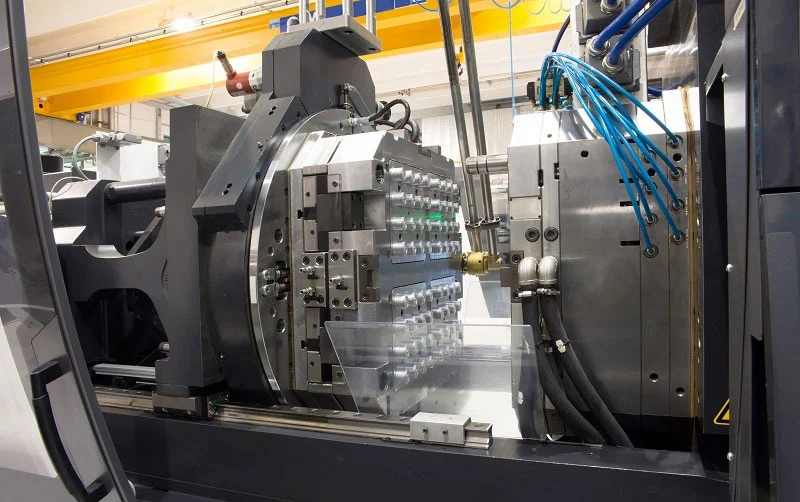
Bruksområder: Skall, deksler og innkapslinger
Sprøytestøping for plastkapslinger fungerer utmerket når du trenger mange identiske skall raskt. Prosessen presser smeltet plast inn i en stålform. Plasten kjøles ned. Deretter åpnes formen og et ferdig deksel kommer ut. For et leveringsrobothus lager dette det ytre skallet, batteridørene, sensorvinduene og kontrollbokslokkene.
Tenk på hva disse delene har til felles. De har tynne vegger. De bruker ribber for å holde seg stive. De klikker sammen med tapper og klips. En CNC-maskin ville hatt det vanskelig her. Å kutte hvert skall fra en blokk sløser med materiale og tid. Støping lager samme form tusenvis av ganger med nesten ingen forskjeller. Den repeterbarheten er viktig for AMR-flåter. Hver robot må se ut og passe på samme måte.
Deksler og kapslinger skjuler også de rotete delene inni. De beskytter kretskort, ledninger og motorer mot støv og sprut. Et godt designet skall styrer luftstrømmen og blokkerer strølys fra sensorer. Sprøytestøping for kapslinger gir deg den friheten. Du kan bygge boss, avstandsstykker og kabelkanaler rett inn i verktøyet. Ingen ekstra braketter er nødvendig.
Teknisk plast: ABS, PC/ABS, nylon
Materialvalget avgjør hvordan kabinettet ditt yter. Tre typer plast er ledende i dette området. Hver av dem har ulik styrke.
| Eiendom | ABS | PC | Nylon (PA) |
| Kostnad | $$ | $ $ $ | $$ |
| Strekkfasthet | Medium | Høyt | Høyt |
| Impact Resistance | Høyt | Svært høy | Medium |
| Varme motstand | Medium | Høyt | Høyt |
| Kjemisk motstand | Moderat | Moderat | Moderat |
| UV-motstand | dårlig | Fair | dårlig |
| stivhet | Medium | Høyt | Medium |
| Enkel støping | Lett | Moderat | Moderat |
| Applikasjoner | Hus, leker | Linser, hjelmer, elektriske hus | Tannhjul, lagre, bildeler |
ABS er arbeidshesten. Det er en amorf termoplast. Den gir deg seighet, slagfasthet og en god overflatefinish. Navnet er delt inn i tre deler. Akrylnitril gir hardhet, varmebestandighet og kjemikaliebestandighet. Butadien gir seighet og slagfasthet. Styren gir glans, styrke og enkel bearbeiding. ABS støpes lett og koster relativt lite. Dens svake punkt er UV- og kjemikaliebestandighet. Tilsetningsstoffer kan løse UV-problemet.
Polykarbonat gir svært høy slagfasthet og varmebestandighet. Det holder seg også klart, noe som fungerer bra for linser og sensorvinduer. Men det koster mer og reagerer dårlig på noen kjemikalier. Nylon (PA6, PA66) er semikrystallinsk. Det motstår slitasje og gnagsår godt. Gir og lagre bruker det ofte. Nylon absorberer imidlertid fuktighet. Det må tørkes før støping.
PC/ABS-blandinger blander det beste fra begge deler og er vanlige. For en AMR-robotdel som trenger seighet pluss et rent utseende, er en PC/ABS-blanding et smart valg.
Verktøy og høyvolumsproduksjon
Det er verktøyindustrien som får sprøytestøping av hus til å bli seriøs. En stålform koster mye i starten. Den prisen gir deg fart senere. Når verktøyet er klart, faller delene ut på sekunder. Syklustiden holder seg kort. Arbeidskraften per del faller til nesten ingenting.
Denne matematikken favoriserer storproduksjon av boliger. Under noen få hundre enheter forblir støpekostnaden per del for høy. Over denne terskelen slår støping CNC på pris. Det nøyaktige break-even-resultatet avhenger av delstørrelse og kompleksitet. Et enkelt deksel når det raskere enn et komplekst skall med glidere.
Formdesign avgjør delkvaliteten. Veggtykkelsen må forbli den samme overalt. Tykke seksjoner avkjøles saktere og vrir seg. Ribber gir stivhet uten å legge til volum. Trekkvinkler lar delen løsne rent. Portplassering styrer hvordan plasten flyter og hvor sveiselinjene dannes. Gjør du disse feil, får du synker, kortslutninger eller vridning.
Fra et praktisk synspunkt bør du planlegge produksjonstidslinjen tidlig. Det tar uker å skjære et stålverktøy. Det kan ta måneder å sette opp en enkelt robotcelle. Så start formdesignet mens CAD-modellen din fortsatt er fersk. På den måten går leveringsrobothuset ditt fra prototype til produksjon uten lange pauser.
Metallplateproduksjon for leveringsrobothus
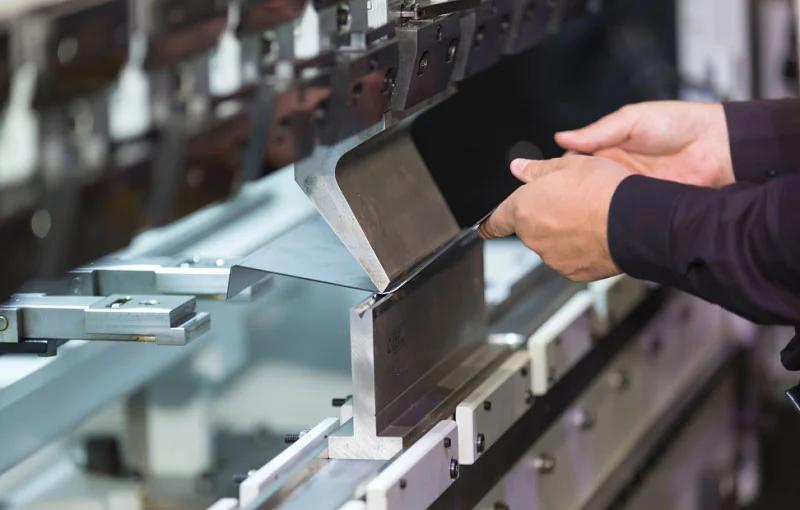
Metallplateproduksjon for autonome mobile roboter omdanner flatt metall til sterke, lette rammer. Det starter med en CAD-modell. Deretter går det gjennom kutting, bøying og sammenføyning. Denne metoden fungerer bra for hovedrammer og chassisdeler. Den holder også kostnadene lave når man lager mange deler.
Strukturrammer og chassis
Hovedchassiset og rammeplatene er robotens sterke kjerne. De holder hjul, batterier, motorer og nyttelastbrett i én lett del. Stemplet aluminium eller høyfast stål fungerer bra her. Formede ribber, flenser og monteringsbosser gir stivhet uten ekstra vekt. Beskyttende hus og deksler beskytter elektronikk mot regn, støv, støt og hærverk. Flertrinns progressive brikker bygger inn ventiler, kabelutganger, låseklaffer og klikkfester. Nyttelast- og dørmekanismer tåler mye juling hver dag. Stemplet stål eller aluminium med pregede kanter og falsede flenser håndterer slitesterke ting. Sensor- og kamerafester holder LiDAR, kameraer, ultralydsensorer og antenner i nøyaktig justering. Hjul- og opphengsbraketter bruker høyfast stemplet materiale med formede kiler for å hjelpe dem med å overleve støt fra fortauskanter og ujevne fortau.
| Søknad | Tekniske beskrivelser | Materiale/funksjoner |
| Hovedchassis og rammeplater | Sterk kjerne; holder hjul, batterier, motorer og nyttelastbrett | Stemplet aluminium eller høyfast stål; formede ribber, flenser, knaster |
| Beskyttende hus og deksler | Beskytt elektronikk mot regn, støv, støt og hærverk | Flertrinns progressive dyser; ventiler, kabelutganger, låseklaffer |
| Nyttelast og dørmekanismer | Dører, låser, hengsler, skuffer som brukes daglig | Stemplet stål eller aluminium; pregede kanter, falsede flenser |
| Sensor- og kamerafester | Braketter for LiDAR, kameraer, ultralydsensorer, antenner | Progressive dyser; monteringshull og kabelklips i ett trinn |
| Hjul- og opphengsbraketter | Hold drivhjul, trinser, bærearmer | Høyfast stemplet materiale med formede kiler |
Progressiv stempling for deler i høyt volum
Progressiv stempling fungerer bra for batteribrett, toppdeksler og sidepaneler. En metallstripe mates gjennom en serie med stempler. Hver stasjon endrer form. Deler faller ut med hvert trykkslag. Denne metoden gir reelle fordeler:
- Høy hastighet: Den automatiske prosessen går raskt.
- Lav arbeidskraft: Én person ser på maskinen.
- Minimalt skrap: Metallstrimmelen sløser med svært lite materiale.
- Repeterbarhet: Mange deler holder stramme toleranser uten å miste kvalitet.
- Lav kostnad per del: Hastighet, repeterbarhet og mindre arbeidskraft gjør hver del billig.
Det har også begrensninger. Noen operasjoner krever ekstra trinn. Utskjæringer, ribber eller gjenger kan øke kostnadene. Deler må kjøre med kontinuerlig mating. De kan ikke bevege seg fritt uten ekstra arbeid. Oppsettene er permanente for hvert prosjekt. Å bytte til en ny jobb tar mye tid. Progressive dysesystemer koster også mer enn overføringsdysesystemer. Fra et praktisk synspunkt lønner denne prosessen seg bare ved høyt volum. Verktøykostnadene er høye, men prisen per del synker raskt når produksjonen starter.
Laserskjæring, bøying og sveising
Laserskjæring, bøying og sveising danner grunnlaget for metallarbeid med lavt til middels volum. En fiberlaser skjærer komplekse 2D-konturer, hull og spor i én omgang. Verktøy er ikke nødvendig. Flate deler holder god presisjon. CNC-kantpresser håndterer bøying med tilbakeslagskompensasjon. De danner V-, U- og kanalformer. Vinkeltoleranse og flensdimensjoner kontrolleres. Bøyeradiusen avhenger av materialtykkelsen. Sveising sammenføyer delene. TIG passer til aluminium og rustfritt stål. MIG fungerer for mildt stål. En god sveisesekvens kontrollerer forvrengning. Sveisede enheter opprettholder jevn nøyaktighet, avhengig av festeanordning.
Designregler er viktige for laserskjæring, bøying og sveising. Minimum flenslengde og hull-til-kant-avstand forhindrer sprekker og svake punkter. De holder også AMR-chassiset ditt firkantet og sterkt.
Materialvalg binder alt dette sammen. Aluminium holder vekten nede. Stål gir styrke. Det riktige valget avhenger av belastning, kostnader og korrosjonsbehov. For en AMR-robotdel som må holde seg stiv og lett, er metallplater ofte det smarteste valget. Det balanserer strukturdesign for autonome mobile robotrammer med reell produksjonshastighet. En enkelt robotcelle kan ta måneder å sette opp. Så ta med metallplatepartneren din inn i designfasen tidlig. På den måten går leveringsrobothuset ditt fra tegning til produksjon uten kostbare overraskelser.
Hyllevarekomponenter for leveringsrobothus
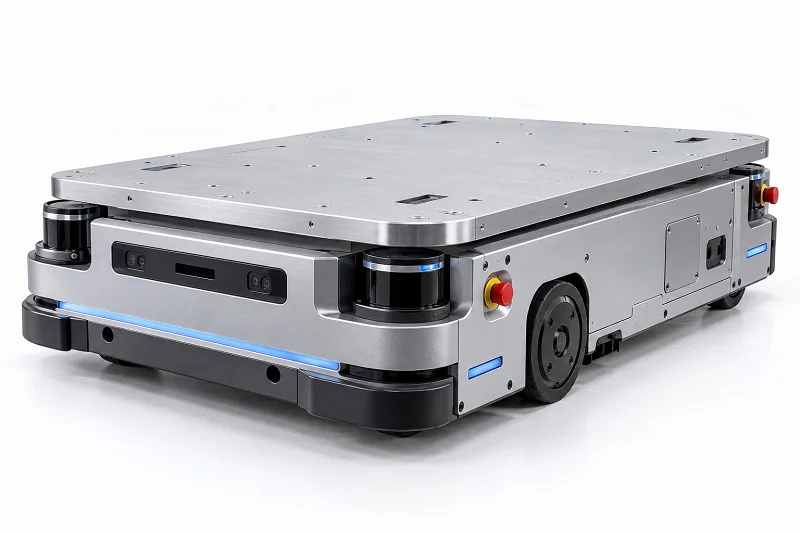
Redusere ledetid og kostnader
Ikke alle deler av et leveringsrobothus trenger spesialtilpasset arbeid. Katalogdeler sparer deg for uker med venting. De kutter også kostnader med en gang. En standard lagerblokk eller en ferdig hjulfeste sendes på få dager. En spesialtilpasset versjon kan ta en måned eller mer. For et AMR-prosjekt med en stram tidsplan er dette gapet viktig.
Standarddeler reduserer også risikoen. Leverandøren har allerede testet dem. Du kjenner belastningsklassifiseringen og passformen. Ingen gjetting om toleranser. Ingen overraskende feil under en demonstrasjon. For ikke-kritiske steder som kabelklips eller tilgangspaneler er dette et smart trekk. Spar det tilpassede budsjettet ditt til skjøtene og sensorfestene som virkelig trenger det.
Integrasjon med tilpassede deler
Det krever planlegging å blande katalogdeler med spesialtilpassede deler. Et standard festeelement trenger et matchende hull. Et kjøpt motorfeste trenger riktig boltmønster. Hvis disse dimensjonene ikke stemmer overens, får du toleranseopphopning. Små forskyvninger hoper seg opp. Enheten vrir seg eller setter seg fast.
Start med en CAD-modell som inkluderer alle innkjøpte deler. Sjekk grensesnittene før du skjærer i metall. Det er her en AMR-robotdel kan svikte raskt. En brakett som ser fin ut på skjermen, passer kanskje ikke til den virkelige hyllevaren. Be leverandøren din om en trinnfil eller en detaljert tegning. Bekreft deretter de kritiske dimensjonene selv. Fra et praktisk synspunkt sparer dette trinnet timer med omarbeid senere.
Kvalitetshensyn
Ikke alle katalogdeler er like. Et billig lager kan ha slark. En brakett av lav kvalitet kan sprekke under belastning. For en AMR-robotdel som bærer vekt eller beveger seg ofte, er kvalitet viktig. Sjekk leverandørens sertifiseringer. Se etter materialspesifikasjoner og belastningsklassifiseringer. Spør om produksjonsprosessen deres hvis databladet er tynt.
Innkommende inspeksjon fanger opp problemer tidlig. Mål en prøve fra hver batch. Sjekk hullstørrelser og planhet. Noen få minutter med skyvelærer slår en mislykket felttest. Før en liste over godkjente leverandører. Spor eventuelle returer eller defekter. Over tid forteller denne oversikten deg hvem som er pålitelig. For et leveringsrobothus som kjører hele dagen, kan et dårlig parti med hyllevaredeler stoppe alt. Så behandle katalogvarer med samme forsiktighet som spesialtilpassede.
Design for leveringsrobothus
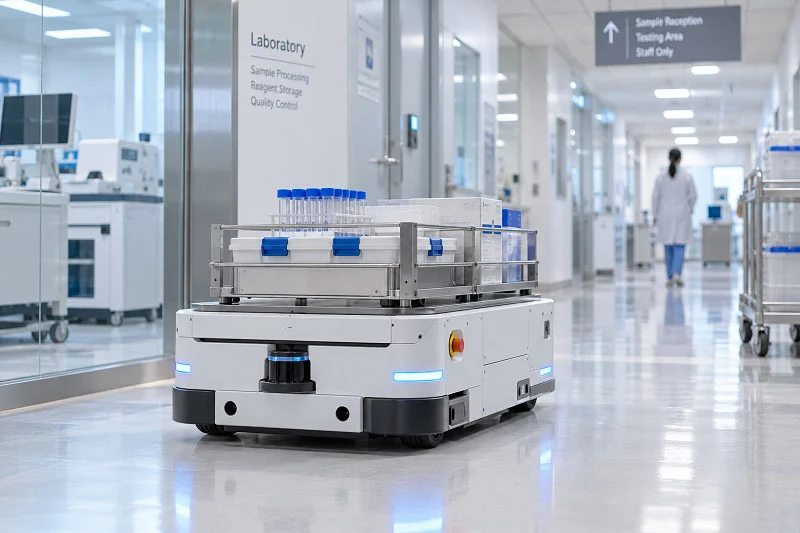
Geometrioptimalisering for hver prosess
Gode former gjør bygging enklere. Dårlige former øker kostnader og avfall. Hver prosess følger sine egne regler. For CNC-maskinering, hopp over skarpe innerhjørner. Skarpe hjørner tvinger små verktøy som bøyer og brekker. Bruk brede kurver i stedet. Sørg for tilstrekkelig veggtykkelse og unngå dype lommer.
For sprøytestøping må veggtykkelsen holdes jevn. Tykke områder avkjøles saktere og vrir seg. Ribber gir stivhet uten å bli voluminøse. Trekkvinkler gjør at delene kommer ut rene. Portplassering kontrollerer plastflyt og sveiselinjer. For formingsprosesser som metallplater, bruk samme radier. Begrens antall forskjellige radiusstørrelser. Unngå veldig små radier med mindre designet virkelig trenger dem. Disse designvalgene for AMR-robotdeler sparer tid og penger. Sett de løseste toleransene som fortsatt fungerer. Snære toleranser som ikke påvirker funksjonen, øker bare kostnadene.
Stivhet, vekt og termisk håndtering
Stivhet og vekt trekker mot hverandre. Du ønsker en sterk ramme som holder seg lett. Materialvalg er viktig her. Aluminiumslegeringer som 6061-T6 og 7075-T6 gir høy varmeledningsevne. Varme beveger seg fra motorviklingene til husets overflate. Magnesiumlegering fungerer også, men den koster mer. PEEK-polymer reduserer vekten betydelig sammenlignet med aluminium og gir god stivhet ved typiske veggtykkelser og et bredt temperaturområde.
Hule aksler kan spare betydelig vekt samtidig som de opprettholder stivheten, selv om de krever større diametre. Titan- og karbonfiberkomposittaksler gir enda større vektbesparelser. For kjøling kan faseendringshulrom forbedre varmeoverføringen med minimal vekttillegg. Direkte spole-nedsenking med dielektrisk væske gir bedre varmebestandighet enn en væskekappe. Finnede aluminiumshus forbedrer varmeoverføringen over glatte overflater. Disse materialene og produksjonsvalgene former hvor godt leveringsrobothuset ditt yter.
Montering og modularitet
Modulær design fremskynder montering og reduserer feil. Én modul kombinerer et sentrifugalhjul med et forsterket motorhus, forseglet og forhåndstestet. Det glir på plass ovenfra og ned med tyngdekraftsassistanse. Ingen presisjonsakseljustering nødvendig. Ingen dedikerte fester. En annen modul bruker en teleskopdyse i ett stykke som kobles frontalt med en verktøyfri klikkfeste. Skruer forsvinner. En forhåndskablet modul bruker et standardisert elektrisk grensesnitt av pluggtypen. Manuell kabling gjennom smale passasjer forsvinner. Den strukturelle basismodulen bruker klikkfestemekanismer i stedet for momentbaserte festemidler. Høykomplekse grensesnitt forsvinner. For AMR-chassiset ditt, foretrekk løsninger som minimerer reorientering og verktøybruk. Støtt forhåndsmontering og integrering av undermoduler. Foretrekk geometrisk enkle, limfrie design som fungerer med automatisert håndtering. Disse valgene gjør det enklere å bygge, vedlikeholde og oppgradere leveringsrobothuset ditt.
Materialer for leveringsrobothus
Primærmaterialer for AMR-robotdeler
Valg av materialer til AMR-robotdeler starter med ett spørsmål: hva må denne delen gjøre? En skjøt som bærer tunge belastninger trenger andre ting enn et dekselpanel. Derfor er materialvalg for et leveringsrobothus aldri en løsning som passer for alle. Du veier fire ting mot hverandre: vekt, styrke, slagfasthet og kostnad.
Lettvektsplast som polypropylen og polyetylenskum reduserer treghet og forlenger batterilevetiden. De reduserer også slitasje på motorer og aktuatorer. Det betyr lengre serviceintervaller og bedre systemeffektivitet. Strategisk bruk av komposittplast med glass- eller karbonfiberforsterkning gir styrke uten ekstra masse. For AMR-plattformer teller hvert gram.
Metaller: Aluminium, rustfritt stål, titan
Metaller dominerer den strukturelle siden av et leveringsrobothus. 6061-aluminium for strukturelle rammer gir en god balanse mellom styrke og vekt i materialvalget. Det er enkelt å maskinere og sveise. Det motstår korrosjon. Og det koster mindre enn titan. For de fleste AMR-chassis og braketter gjør 6061-T6 jobben.
17-4 PH rustfritt stål er et godt valg når du trenger seriøs styrke. Det oppnår en strekkfasthet på 1275 MPa og en flytegrense på 1060 MPa i henhold til ASTM A693 H900. Det bekjemper også korrosjon og holder formen over et bredt temperaturområde. Ti-6Al-4V titan tilbyr det beste forholdet mellom styrke og vekt av de tre. Det passer til høypresterende skjøter. Men det koster mer og maskinerer tregere. Så spar det til kritiske punkter.
Plast og kompositter
Plasthåndtak, deksler og ikke-strukturelle hus. Tabellen nedenfor sammenligner hovedalternativene for et hus til en leveringsrobot.
| Plast Type | Viktige fordeler | Grenser og hensyn | Vanlige robotapplikasjoner |
| ABS | Seighet, slagfasthet, god overflatefinish, lett å støpe, relativt lav kostnad | Dårlig UV- og kjemikalieresistens, middels varmeavbøyning | Hus, elektroniske kapslinger, prototyper |
| Polykarbonat (PC) | Høy slagfasthet, gjennomsiktighet, utmerket varmebestandighet | Utsatt for spenningssprekker, følsom for kjemikalier, dyr | Linser, vernebriller, elektriske hus |
| Nylon (PA) | Høy styrke, slitestyrke, gode slitasjeegenskaper, selvsmørende | Absorberer fuktighet, krever tørking før støping | Tannhjul, lagre, bildeler |
AMR-applikasjoner i den virkelige verden viser hvordan disse plasttypene fungerer. Autonome traktorer og hogstmaskiner bruker UV-stabilisert plast for å tåle langvarig soleksponering. Sensorhus og kamerahus er laget av gjennomsiktige, ripebestandige polymerer. Myke gripere laget av fleksibel plast håndterer delikat frukt og grønnsaker uten å bli skadet. Fuktbestandige materialer sikrer pålitelig drift under høy luftfuktighet og våte forhold. Slitesterke ABS- og polykarbonatblandinger tåler hyppig fysisk interaksjon.
For å bekjempe aldring velger ingeniører plast med innebygde UV-stabilisatorer, hydrolysebestandighet og kjemisk inertitet. For eksempel tilbyr visse typer polykarbonat og UV-stabilisert ABS overlegen værbestandighet, noe som gjør dem egnet for droner, landbruksroboter og autonome kjøretøy.
Både CNC-maskinering og sprøytestøping fungerer med disse alternativene for metall og plast. Det riktige valget avhenger av volum, presisjonsbehov og budsjett. En enkelt AMR-robotdel kan bruke tre forskjellige materialer. Det er normalt. Bare sørg for at hvert valg tjener et formål.
Valg av produksjonsprosess for leveringsrobothus
Kriterier: Volum, kompleksitet, presisjon
Tre ting styrer valget av ethvert leveringsrobothus. Volum kommer først. Lavt volum betyr CNC-maskinering eller metallplater. Høyt volum peker mot sprøytestøping eller stempling. Langsom CNC-maskinering fungerer ikke bra med store partier. Verktøybaserte prosesser tar over når du har passert det punktet.
Kompleksitet er det neste som teller. Trange hjørner krever CNC. Verktøybaserte prosesser håndterer komplekse former når designet er satt. Kvalitet spiller også en rolle. Presisjonsoperasjoner trenger automatiserte verktøy for å få samme resultat hver gang.
Presisjon avrunder listen. CNC fra billet passer til komponenter med høy toleranse. Lagerseter trenger den nøyaktigheten. Tilpass toleransen til jobben. Ikke gjør den strammere enn monteringen trenger.
Antall deler er også viktig. Sammenføyning av deler reduserer syklustiden. Design leveringsrobotens hus til å bruke færre deler.
Velge riktig prosess for AMR-robotdeler
Hver del av en AMR-robot har et naturlig hjem. Strukturrammer fungerer best med metallplater. Sensorhus går over til sprøytestøping. Lavt volum krever CNC eller metallplater. Ingen verktøyinvestering nødvendig. Høyvolumsproduksjon bruker sprøytestøping. Kostnaden per del faller forbi break-even-punktet. Dette punktet ligger over 100–500 enheter sammenlignet med CNC. Det ligger over 500–1,000 enheter sammenlignet med 3D-printing. Denne terskelen for lavvolum kontra høyvolumsproduksjon avgjør prosessen.
For kritiske AMR-robotdeler, velg metoden som passer best. Komplekse hule former med innvendige ribber trenger sprøytestøping eller CNC. Enkle braketter fungerer med metallplater. Standarddeler reduserer kostnadene. Bruk motorer fra kataloger først. Spar spesialarbeid for deler som virkelig trenger det. Å velge riktig prosess for AMR-robotdeler starter med en enkel regel. Tilpass prosessen til delen. For en AMR er styrke viktigst. AMR håndterer tunge belastninger daglig. En godt designet AMR varer i årevis.
Ta med designene dine til en produksjonspartner for en DFM-gjennomgang. Ingeniørene deres vil oppdage kostnadsdrivere tidlig og foreslå løsninger før verktøyproduksjonen starter. Den rette teknologipartneren hjelper deg med å redusere tiden til markedet.
Kostnadsfordel analyse
Penger avgjør den endelige avgjørelsen. Materialkostnaden varierer mellom prosessene. For maskinerte hus er kostnaden for rå billet mer viktig enn nettovekten. For støpte deler er harpikskvaliteten viktig. Konverteringskostnaden er lik oppsettkostnaden delt på batchstørrelse pluss maskintid.
Verktøyet slår hardt ut i starten. En form spredt over mange deler legger til lite per enhet, men spredt over et lite antall legger til mye. Utbytte og skrap endrer også tallene. Kostnad per god enhet er lik kostnad per forsøkt enhet delt på faktoren for gode enheter. Kalibrering og testing kan dominere kostnaden for presisjonshus.
Formelen for break-even er enkel. Fast kostnadsdifferanse delt på variabel kostnadsbesparelse. Regn ut tallene først. Kapasitet teller også. Lav utnyttelse øker kostnadene. En enkelt robotcelle kan ta måneder å sette opp. Planlegg fremover. Start produksjonspartneren din tidlig. Leveringsrobothuset ditt treffer produksjonen i rute.
Samarbeider med NOBLE for produksjon av leveringsrobothus

Kjerneegenskaper: Metall- og plastbehandling
NOBLE kjører alle fire prosessene under ett tak. Du får CNC-maskinering, sprøytestøping og metallplatefabrikasjon fra én partner. Dette reduserer koordineringstiden og holder kvaliteten konsistent. For alle leveringsrobothus er det viktig. CNC-maskinering håndterer stramme toleranser for skjøter og braketter. Sprøytestøping produserer skall og deksler raskt. Metallplatefabrikasjon bygger rammer og chassis. NOBLE utfører også progressiv stempling for deler med høyt volum som batteribrett. Sprøytestøpeverkstedet deres fungerer med ABS, PC/ABS, nylon og mer. De justerer syklustider og portplasseringer for hver del. Denne ekspertisen hjelper AMR-applikasjoner med å få pålitelige hus. NOBLE støtter også lavvolumskjøringer med sprøytestøpeverktøy som lønner seg raskt. Fra prototype til produksjon skalerer sprøytestøpemulighetene deres jevnt. De blander til og med sprøytestøping med CNC-maskinering for hybriddeler. Denne fleksibiliteten sparer tid for AMR-robotdeler.
Kvalitetssertifiseringer
Kvalitet er viktig for ethvert leveringsrobothus. NOBLE har kvalitetsstyringssertifiseringer som garanterer prosesskontroll. Her er hva de betyr:
- Kvalitetsstyringssystemet dekker hvert trinn fra råmateriale til ferdig del.
- Ytterligere sertifiseringer gir designkontroller, risikostyring og sporbarhet. Dette er viktig for medisinsk robotikk og høypresisjons AMR-komponenter.
- Regelmessige overvåkingsrevisjoner sikrer kontinuerlig samsvar.
Med disse standardene holder avvisningsratene seg lave. Enten du bruker sprøytestøping for kapslinger eller CNC-maskinering for braketter, gjentar prosessen seg nøyaktig. NOBLE følger også regler for materialsamsvar. Hvert parti med sprøytestøpeharpiks oppfyller spesifikasjonene. For produksjon av AMR-robotdeler gir disse sertifiseringene deg trygghet. De sikrer at deler fungerer i kritiske systemer, fra sensorfester til strukturelle rammer.
Full service fra design til montering
NOBLE lager ikke bare deler. De hjelper til fra starten av. Ingeniørene deres gjennomgår CAD-modellen din og foreslår forbedringer. For eksempel kan de justere veggtykkelsen for sprøytestøping eller legge til utkastvinkler. De håndterer også etterbehandling og montering. Du sender en design og får et komplett robothus tilbake. NOBLE håndterer også innkjøp av standard komponenter. De integrerer alt i én endelig enhet. Denne fullservicetilnærmingen reduserer ledetiden. For produksjon fokuserer du på programvare og testing. NOBLE tar seg av maskinvaren. Sprøytestøpeverktøyet deres bygges raskt. CNC-maskinering kjører ved siden av det. Metallplatefabrikasjon gir strukturell støtte. Alt settes sammen for inspeksjon og frakt. Denne ende-til-ende-kapasiteten gjør produksjonen av AMR-robotdeler smidigere. Du får en partner som løser problemer tidlig.
Ingen enkelt prosess fungerer best for alle deler i leveringsrobothuset. Det riktige valget avhenger av hvor mange du trenger, hvor presise de må være og budsjettet ditt. Standardkomponenter fremskynder utviklingen og sparer penger. Så finn ut hva AMR-robotdelene dine trenger først. Snakk deretter med en produksjonspartner tidlig. Det trinnet sparer tid og forhindrer dyrt omarbeid.
Klar til å komme i gang? Kontakt NOBLE for en designgjennomgang eller et tilbud. De tilbyr komplett produksjon med kvalitetssertifiseringer. Teamet deres hjelper AMR-prosjekter fra prototype til full produksjon. La ingeniørene deres hjelpe AMR-en din med å lykkes.
Vanlige spørsmål om leveringsrobothus
Hvilken prosess fungerer best for deler med lavt volum?
CNC-maskinering eller metallplatefabrikasjon fungerer bra. Ingen av delene krever forhåndsbetalt verktøy. Dette holder kostnadene lave når du lager små volumer.
Når blir sprøytestøping billigere?
Over 100–500 enheter sammenlignet med CNC. Over 500–1,000 enheter sammenlignet med 3D-printing. Formkostnaden blir verdt det ved høyere volumer.
Hva er toleranseoppbygging i et leveringsrobothus?
Små størrelsesfeil hoper seg opp i en montering. En liten forskyvning flytter den neste delen ut av plass. Tidlig kontroll av CAD-modellen forhindrer disse problemene.
Hvilken plast fungerer best for hus til utendørs leveringsroboter?
UV-stabilisert plast som visse typer polykarbonat eller ABS med UV-tilsetningsstoffer fungerer best. Begge motstår solskader bedre enn vanlig ABS. Disse blandingene holder robothuset ditt pent i årevis.
Hvor tette kan CNC-maskinering holde toleranser?
Normal presisjon ligger i området ±0.01–0.05 mm. Viktige bevegelseskontrolldeler kan nå ±0.003 mm. Små toleranser gjør ikke alltid at delen fungerer bedre.
Hvilke sertifiseringer bør jeg se etter hos en partner?
Se etter kvalitetssertifiseringer som sikrer prosesskontroll og lave avvisningsrater.
Kan jeg blande standarddeler med et spesialtilpasset leveringsrobothus?
Ja. Sjekk først grensesnittstørrelsene i CAD-modellen din. Standardlagre og braketter sparer ventetid. Bekreft passformen før du skjærer metall til robothuset.






