

De viktigste strukturelle delene i eksoskjelettet inkluderer stive rammer, ledd, aktuatorer, koblinger og festepunkter. Enten du bygger passive fjærassisterte enheter eller aktive motordrevne systemer, bærer disse komponentene all belastning. Det globale markedet for eksoskjelett forventes å nå 1.82 milliarder dollar i 2026. Aktive systemer utgjør 66.0 % av teknologisegmentet. Denne veksten betyr at flere ingeniører og hobbyister jobber med design og produksjon av bærbare robotstrukturer. Denne veiledningen forklarer hvordan disse strukturelle delene i eksoskjelettet lages og hva du bør se etter under produksjonen. Du finner praktisk veiledning for eksoskjelettroboter som brukes i medisinske, industrielle og luftfartsapplikasjoner.
Vanlige strukturelle deler av eksoskjelettet
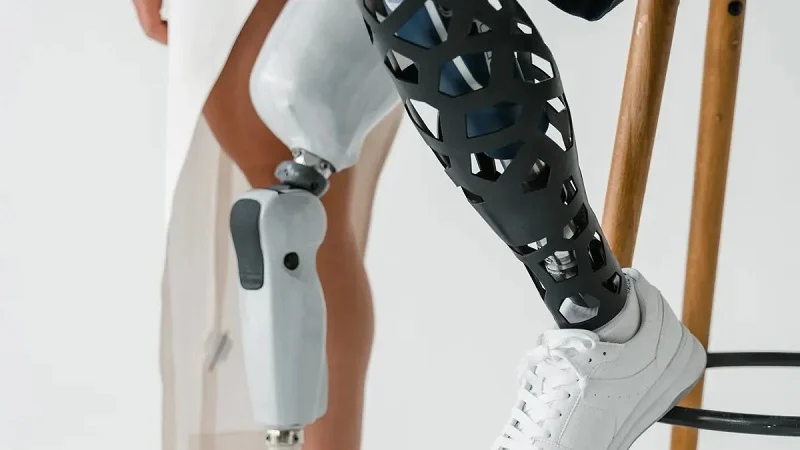
Hvert eksoskjelett bruker de samme grunnleggende strukturelle delene. Den stive rammen bærer vekten. Ledd lar delene bevege seg. Aktuatorer skaper kraften. Festepunkter kobles til menneskekroppen. Både passive og aktive eksoskjeletter bruker disse delene. Forskjellen er hvordan hver type gir støtte.
Passive eksoskjeletter bruker mekaniske fjærer, gassfjærer eller elastiske bånd. De tar inn belastninger og omdanner dem til brukbar energi. Disse systemene forbedrer holdningen og gir lett støtte til visse kroppsdeler. De fungerer som forebyggende verktøy. Hovedoppgaven deres er å beskytte arbeidere mot dårlig belastning under oppgaver. Aktive eksoskjeletter fungerer annerledes. De gir støtte gjennom elektriske impulser eller pneumatiske drivenheter. Du kan endre impulsstyrken slik at den passer til oppgaven. Mange modeller bruker sensorer som oppdager muskelspenninger og kontrollerer støtte i sanntid. Disse systemene trenger ofte batteristrøm for et fullt arbeidsskift.
Industrielle bruksområder for disse enhetene dekker mange felt. Du finner eksoskjelettroboter innen metallbearbeiding, maskinteknikk, bilindustri, elektroarbeid og treforedling. De brukes også innen legemidler, matproduksjon, storkjøkken og dekkforedling. Disse eksoskjelettstrukturdelene må håndtere tøffe forhold hver dag.
Stiv ramme og bærende konstruksjon
Funksjon og geometri
Den stive rammen er ryggraden i ethvert eksoskjelett. Den flytter laster fra aktuatorer til kroppen. Rammens geometri former hvordan krefter beveger seg gjennom systemet. En godt planlagt design holder lasten på sterke kroppsdeler og holder seg unna bløtvev.
De fleste rammer matcher formen på kroppsdelen de støtter. En ryggstøtteenhet går langs ryggraden og hoftene. En skulderstøtteenhet har armer som går fra torsoen til overarmene. Geometrien må passe til menneskets anatomi. Dårlig passform forårsaker ubehag og reduserer effektiviteten.
Materialer og vektavveininger
Balanse styrke mot vekt. En tung ramme sliter brukeren. En svak ramme ryker under belastning. Designere velger materialer med høyt styrke-til-vekt-forhold. Aluminium er vanlig på grunn av sin gode balanse. Titan fungerer når du trenger mer styrke i en tynn seksjon. Kompositter som karbonfiber gir det beste forholdet, men koster mer. Materialvalg påvirker vekt og total ytelse.
Ledd, koblinger og bevegelseskomponenter
Roterende og lineære ledd
Disse eksoskjelettstrukturdelene lar enheten bevege seg med brukeren. Roterende deler fungerer som menneskelige albuer eller knær. De roterer rundt en enkelt akse. Lineære deler lar bevegelsen gli, som et stempel i en sylinder. Riktig type avhenger av kroppsbevegelsen du ønsker å hjelpe.
En hoftedel i en eksoskjelettrobot må håndtere store krefter under løfting. Lagrene må være slitesterke og glatte. Enhver løshet i forbindelsen reduserer støttenøyaktigheten. God design tar sikte på null fritt spill uten å øke friksjonen.
Koblingsdesign for bevegelsesområde
Koblinger forbinder disse punktene. De bestemmer hvor langt systemet kan bevege seg. For mye restriksjon begrenser naturlig bevegelse. For mye frihet reduserer støtte der det er nødvendig.
Biomekanikk spiller en stor rolle i design av koblinger. Menneskekroppen beveger seg på komplekse måter. Enkle hengsler fanger ikke opp denne kompleksiteten godt. Noen eksoskjelettroboter bruker flerstangskoblinger for å følge naturlig bevegelse. Denne tilnærmingen krever nøye biomekanisk analyse. Ingeniører studerer bevegelsesmønstre først. Deretter designer de koblinger som følger disse mønstrene.
Aktuatorer og festepunkter
Aktuatormontering og lastbaner
Aktuatorer skaper krefter som hjelper brukeren å bevege seg. Hver aktuator må sitte nær den delen den hjelper. Dette holder lastbanen kort og direkte. Lange lastbaner øker vekten og reduserer effektiviteten. Monteringsbraketten må være stiv. Fleksible braketter sløser med energi og forsinker responsen. For aktive enheter håndterer monteringspunktet dynamiske laster som endrer retning raskt.
Stropper, mansjetter og punkter for menneskelige grensesnitt
Punktene der enheten berører kroppen er kritiske. Stropper og mansjetter flytter kraft fra rammen til brukeren. Dårlig utformede punkter forårsaker smerte og trykk. De kan forskyve seg under bruk og redusere effektiviteten.
Mansjettene bør være brede nok til å fordele belastningen. Polstring bidrar til å fordele trykket. Grensesnittmaterialet må være trygt for huden. Medisinske eksoskjeletter testes i henhold til standarder for hudkontakt. Selv industrielle enheter må ikke forårsake hudirritasjon over lange skift.
Menneskelig forbedring gjennom nøye grensesnittdesign er avgjørende. Ukomfortable systemer vil ikke bli slitt. Det motvirker hensikten. God planlegging av disse punktene er like viktig som sterke rammer og kraftige aktuatorer. Medisinske applikasjoner trenger også ekstra forsiktighet fordi brukere kan ha sensitiv hud.
Vanlig brukte materialer for eksoskjelettstrukturdeler
Materialet du velger påvirker alle deler av et eksoskjelett. Det bestemmer vekt, styrke, kostnad og hvor lenge det varer. Ulike bruksområder krever forskjellige materialer. Medisinske eksoskjeletter for rehabilitering har ett sett med behov. En industriell enhet for et fabrikkgulv har et annet. Her er hva som fungerer og hvorfor.
Metaller og legeringer
Aluminium og titan
Aluminium er det beste valget for eksoskjelettrammer. Det er lett, sterkt og enkelt å maskinere. To kvaliteter er vanligst. 6061-T6 har en flytegrense på 276 MPa. Den motstår korrosjon veldig godt. Du bruker den til lår- og skaftkoblinger. 7075-T6 er enda sterkere. Strekkflytegrensen når 503 MPa. Det er nært noen ståltyper. Men 7075 har et problem. Den inneholder kobber. Dette kobberet danner små galvaniske celler i fuktig luft. Metallet kan danne groper og sprekke. Et hardt anodisert belegg løser det.
| Eiendom | 6061-T6 | 7075-T6 / 7075-T651 |
| Strekkstyrke | 276 MPa | 503 MPa |
| Utmattelsesstyrke | 96 MPa | 160 MPa |
| Elastisk modul | 71.0 GPa | 71.7 GPa |
| Korrosjon Resistance | Stabil selvpassiverende Al₂O₃-oksidfilm | Inneholder 1.2–2.0 % kobber; trenger belegg |
| Krav til belegg | Ingen nødvendig for tøffe miljøer | Må passiveres eller belegges |
Når du bytter fra 6061 til 7075, reduseres tverrsnittsarealet med omtrent 45 prosent for samme strekkbelastning. Men stivheten forblir nesten den samme. Hvis knekking begrenser designet ditt, vil ikke 7075 hjelpe deg. Titan er overlegent i begge legeringene. Det er lettere enn stål og sterkere enn de fleste aluminiumlegeringer. Avveiningen er kostnad og maskineringstid.
Avanserte termoherdende/anodiserte flerlagsbeleggssystemer forsegler mikroporøsiteter på 7075-T6-underlag. Dette forhindrer at fuktighet starter spenningskorrosjonssprekker under høyfrekvent syklisk belastning utover 10 millioner gangsykluser. Forseglede hardanodiserte overflater tåler over 2,000 timer med saltspraytesting uten gropdannelse.
Stål og spesiallegeringer
Stål brukes i deler med høy slitasje. Lagerhus, leddbolter og dreiepunkter bruker ofte stål. Det er tungt, men seigt og billig. Noen passive eksoskjelettdesign bruker fjærstål for elastisk energilagring. Spesiallegeringer brukes i enheter i luftfartskvalitet. De håndterer ekstreme sykliske belastninger uten problemer.
Tekniske plaster og kompositter
Karbonfiber og glassfiber
Komposittmaterialer gir det beste forholdet mellom styrke og vekt i produksjon av eksoskjelett. Karbonfiber er ledende for avanserte rammer. Det er stivt, lett og motstår utmatting bedre enn metall, noe som forbedrer langsiktig ytelse. Glassfiber koster mindre. Det fungerer for mindre kritiske deler som deksler og braketter. Begge trenger nøye opplegg under produksjonen. Luftbobler eller feiljusterte fibre svekker den endelige delen betraktelig.
Høyytelses plast
Plast som PEEK og Ultem brukes i skjøtehylser og lagerflater. De motstår slitasje uten å smøre med fett. Glassfylt nylon fungerer til mansjetter og stropper. Disse materialene reduserer vekt og kostnader. De lar deg også støpe former som ville kostet en formue å maskinere fra aluminium.
Materialvalgskriterier
Styrke, stivhet og tretthet
Materialet ditt må tåle belastningene, syklus etter syklus. Et eksoskjelett går gjennom tusenvis av gangsteg. Hver syklus belaster rammen. 6061-T6 har en utmattingsstyrke på 96 MPa. 7075-T6 når 160 MPa. Hvis du bygger for bruk med høy syklus, velg 7075 eller karbonfiber. Stivhet er også viktig. En fleksibel ramme sløser med energi og føles løs for brukeren. Tilpass materialet til belastningsbanen.
Kostnad, tilgjengelighet og biokompatibilitet
For medisinske applikasjoner må materialene være trygge på huden. Medisinske eksoskjeletter følger strenge biokompatibilitetsstandarder. Industrielle enheter hopper over dette kravet. Kostnaden styrer også valget. Aluminium 6061 er billig og lett å få tak i. Karbonfiber koster mer og tar lengre tid å produsere. Lavvolumsproduksjon foretrekker maskinert metall. Høyvolumsproduksjon rettferdiggjør sprøytestøpt plast. Tenk på produksjonsplanen din først. Velg deretter materiale.
Maskineringsprosesser for eksoskjelettstrukturdeler
Du har valgt materialene dine. Nå må du gjøre dem om til ekte eksoskjelettstrukturdeler. Prosessen du velger former kostnad, hastighet og kvalitet. Den bestemmer også hvor enkelt du kan endre designet senere. La oss gå gjennom hovedalternativene for eksoskjelettstrukturdeler.
CNC-maskinering og metallstøping
CNC fresing og dreining
CNC-maskinering er arbeidshesten for produksjon av eksoskjelettroboter. En datamaskin styrer skjæreverktøyet. Den freser metall eller plast til den nøyaktige formen du trenger. CNC-fresing kutter flate overflater, spor og lommer. Dreier former rundt deler som pinner og foringer. Sammen håndterer de de fleste rammekomponenter.
Den store gevinsten her er presisjon. CNC har toleranser på pluss eller minus 0.02 mm som standard. Kritiske funksjoner kan nå pluss eller minus 0.005 mm. Det er viktig for lagertilpasninger og presspasninger. Du får også din første del innen 5 til 7 dager. Ingen verktøy nødvendig. Designendringer koster ingenting utover neste del. For prototyper og lave volumer er dette vanskelig å slå.
Investering og støping
Støping heller smeltet metall inn i en form. Investeringsstøping håndterer komplekse former med fine detaljer. Pressstøping bruker stålformer for store serier. Begge deler krever verktøy først. Det øker kostnadene og tiden.
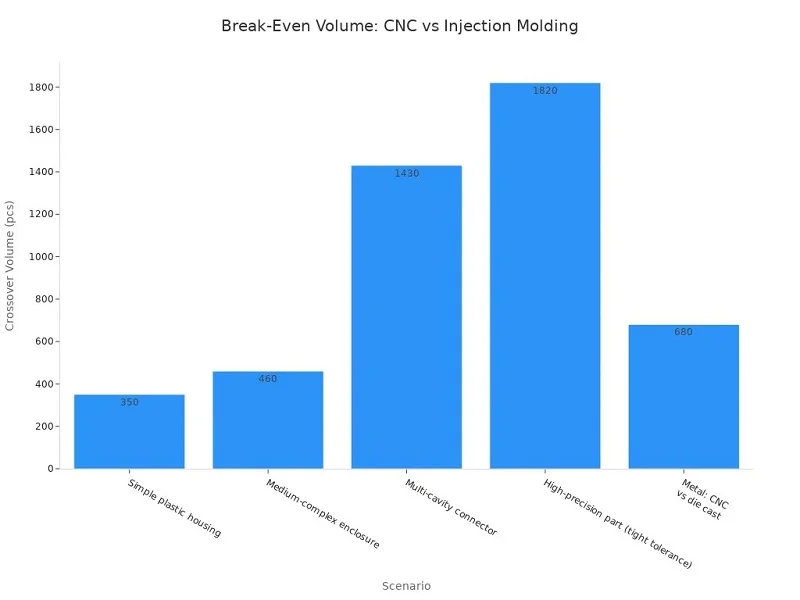
Se på tallene. For 100 aluminiumsbraketter koster CNC omtrent 2,500 dollar. Pressstøping koster 15 300 dollar på grunn av formen (15 000 dollar for verktøy pluss 300 dollar for produksjon). Ved 1,000 enheter når CNC 25 000 dollar, mens presstøping synker til 18 000 dollar. Overgangen for mange metalldeler skjer rundt 680 enheter. Pressstøping krever flere uker for formfabrikasjon, vanligvis 3–6 uker, pluss ekstra tid for prøvetaking og testing. CNC-maskinering kan starte på 5 til 7 dager. Så hvis du trenger deler raskt, vinner CNC. Hvis du trenger tusenvis og designet er frosset, lønner støping seg.
Sprøytestøping og komposittopplegg
Sprøytestøping for plast
Sprøytestøping skyter smeltet plast inn i en stålform. Det er den billigste måten å lage plastdeler av eksoskjelettstrukturer i store kvanta. Men formen koster penger. Verktøykostnadene koster fra 3,000 til 50 000 dollar eller mer. Enhetskostnaden synker raskt når du først er i gang.
Her er et reelt eksempel. Et mellomkomplekst kabinett har en støpeform til 20 000 dollar. Støpte deler koster 1.50 dollar per stykk. CNC-deler koster 45 dollar per stykk. Deler med middels kompleksitet består av omtrent 460 deler. Med 3,000 deler sparer sprøytestøping 96 600 dollar sammenlignet med CNC. Haken? Designendringer betyr å modifisere eller lage formen på nytt. Det kan koste 2,000 til 20 000 dollar per revisjon. Så frys designet først.
| Faktor | CNC Maskinering | Sprøytestøping |
| Verktøykostnad | none | $ 3,000 50,000– $ XNUMX XNUMX + |
| Enhetskostnad | Moderat | Veldig lavt (høyt volum) |
| Designendringer | Enkelt og rimelig | Dyrt |
| Beste volum | 1–1,000 XNUMX enheter | 5,000 XNUMX+ enheter |
Layup, kompresjonsstøping og harpiksoverføringsstøping
Kompositter trenger en annen tilnærming. Layup stabler karbon- eller glassfiberark for hånd eller maskin. Kompresjonsstøping presser dem i en oppvarmet form. Resinoverføringsstøping injiserer harpiks i en lukket form rundt tørre fibre. Alle tre skaper sterke, lette eksoskjelettstrukturdeler. Nøkkelen er fiberjustering. Rynkete eller feiljusterte fibre dreper styrke. Disse metodene passer til store rammeseksjoner der vekten teller mest.
3D-printing og spesialbearbeidede eksoskjelettroboter
FDM, SLS og SLM
Additiv produksjon bygger deler lag for lag. FDM ekstruderer plastfilament. Det er billig og raskt for braketter og deksler. SLS sintrer nylonpulver til sterke, komplekse former. SLM smelter metallpulver for lastbærende deler. Spesialmaskinerte eksoskjelettroboter blander ofte CNC og additiv. Du skriver ut et komplekst leddhus, og maskinerer deretter lagerboringene til endelig størrelse. Den kombinasjonen håndterer geometrier ingen enkelt prosess kan.
Etterbehandling og nøyaktighet
Trykte deler kommer sjelden ut klare til bruk. FDM trenger fjerning av støtte og sliping. SLS trenger kuleblåsing. SLM trenger spenningsavlastning og varmebehandling. Maskinering etter trykking sikrer dimensjonsnøyaktigheten. Den fikserer også overflater der små toleranser er viktige. Uten etterbehandling vil laglinjer og vridning skade passformen og utmattingslevetiden.
Prosessvalg avhenger av tre ting. Produksjonsvolum avgjør kostnaden. Delkompleksitet avgjør gjennomførbarheten. Materialkrav avgjør ytelsen. For prototyper vinner CNC og FDM. For tusenvis av enheter tar sprøytestøping og trykkstøping over. For strukturelle metalldeler av eksoskjelett som trenger presisjonsproduksjon, er CNC fortsatt det sikre valget. En fullservice produksjonspartner kan tilby hele miksen, og håndtere CNC, støping, forming og additivt arbeid under ett tak. Det hjelper kundene med å gå fra prototype til masseproduksjon uten å sjonglere leverandører.
Designhensyn for eksoskjelettstrukturdeler
God design av eksoskjelett er mer enn bare å velge materialer og prosesser. Du må også tenke på vekt, holdbarhet, kostnad og passform. Disse tingene avgjør om enheten din fungerer i den virkelige verden. La oss se på de viktigste tekniske hensynene.
Vektreduksjon og styrke-til-vekt-forhold
Topologioptimalisering og gitter
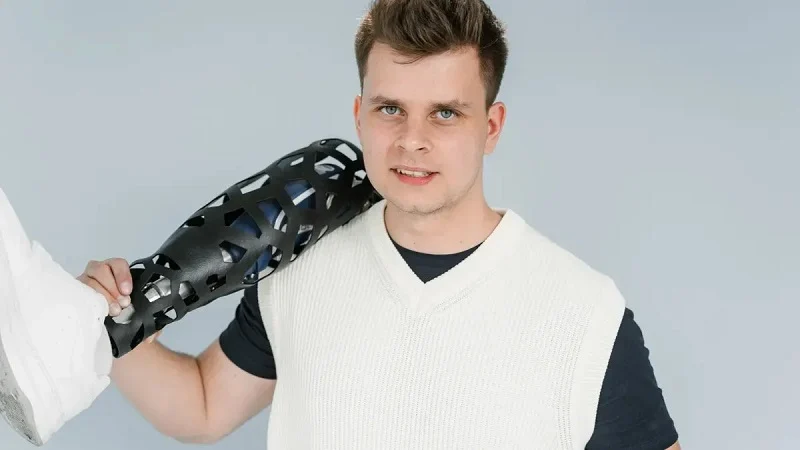
Hvert gram teller i en bærbar enhet. Topologioptimalisering bruker programvare for å fjerne materiale fra steder med lav belastning. Resultatet er en organisk form som holder styrken der du trenger den. Gitterstrukturer går enda lenger. De erstatter solide seksjoner med repeterende mønstre. Dette reduserer vekten samtidig som stivheten beholdes. Eksoskelettroboter som brukes i montering av luftfart må redusere tretthet blant arbeidere, forhindre skader og forbedre presisjonen. Lette rammer bidrar direkte til å nå disse målene.
Materialtykkelse og ribbedesign
Tynne vegger sparer vekt, men kan bøye seg. Ribber gir stivhet uten å legge til mye masse. Plasser ribber langs lastbanene for best effekt. Designavveiningene her er reelle. En ramme som er for tynn bøyer seg under belastning. En som er for tykk sliter brukeren. Å finne balansen krever analyse av faktiske krefter under bruk.
Holdbarhet, tretthet og sikkerhet
Syklisk belastning og stresskonsentrasjoner
Et eksoskjelett går gjennom tusenvis av sykluser per skift. Hvert trinn eller løft legger belastning på rammen. Spenningskonsentrasjoner i hull, hjørner og skarpe overganger blir sprekkstartere. Avrund innvendige hjørner. Legg til fileter der laster endrer retning. Disse små endringene forlenger utmattingslevetiden betraktelig.
Skelex-eksoskjeletter bruker dynamisk balansering for å få armene til å føles vektløse. Denne tilnærmingen påvirker strukturdesign fordi rammen må håndtere konstante fjærkrefter. Mekanismen lagrer og frigjør energi ved hver bevegelse. Det betyr at strukturen opplever kontinuerlige sykliske belastninger.
Feilmoduser og redundante lastbaner
Hva skjer når en del går i stykker? For medisinske og industrielle applikasjoner kan feil skade brukeren. Redundante lastbaner gir backup. Hvis ett element svikter, bærer et annet lasten. Dette øker vekten og kompleksiteten. Men sikkerhet rettferdiggjør ofte kostnadene. Testmetoder for industrielle eksoskjeletter har utviklet seg til å omfatte simulerte laboratorie- og feltmiljøer. Disse testene avslører feilmodi før bruk i den virkelige verden.
Kostnad, skalerbarhet og tilpasning
Verktøykostnader og produksjonsvolum
Verktøyproduksjon koster penger ved lave volumer. CNC-maskinering trenger ikke verktøy. Sprøytestøping og støping krever dyre former. Krysspunktet avhenger av antallet. For hundrevis av enheter vinner maskinering. For tusenvis lønner støping seg. Planlegg produksjonsvolumet før du forplikter deg til en prosess.
Modulær design for tilpasset tilpasning
Alle kropper er forskjellige. Antropometrisk tilpasning sikrer at enheten passer brukeren. Modulære design lar deg bytte rammeseksjoner, stropper og mansjetter. Dette støtter tilpasning uten nytt verktøy. Justerbare lengder og bredder håndterer de fleste tilpasningsproblemer. For medisinske applikasjoner forbedrer tilpassede grensesnitt komfort og etterlevelse. Applikasjonsspesifikke geometrier kan legges til gjennom modulære fester. Dette holder kjernerammen standard samtidig som den tilpasser seg ulike oppgaver.
Å balansere ytelse med produksjonsevne er den sentrale utfordringen. Presisjonstoleranser er viktige for skjøter og grensesnitt. Men små toleranser koster mer. Vit hvor du trenger presisjon og hvor du ikke trenger det.
NOBLE: Partner for produksjon av strukturelle deler for eksoskjelett

Å velge riktig produksjonspartner kan avgjøre om prosjektet ditt lykkes eller mislykkes. En fullserviceleverandør for eksoskjelettstrukturdeler tilbyr både metall- og plastarbeid på ett sted. Det reduserer behovet for å administrere flere leverandører. Enten du trenger én prototype eller tusenvis av enheter, håndterer en omfattende partner hele arbeidsflyten.
Ekspertise innen metall- og plastbearbeiding
En slik partner driver vanligvis CNC-maskineringssentre som har strenge toleranser for viktige funksjoner. Støpelinjene deres utfører både investeringsstøping og trykkstøping for komplekse metallformer. Sprøytestøpepresser lager plastdeler i store volum. Denne blandingen lar deg velge riktig prosess for hver komponent. En lastbærende brakett kan komme fra CNC. Et husdeksel kan komme fra støping. Teamet hjelper med å matche prosess til del.
Kompositt- og additiv produksjon
Komposittoppsett og harpiksoverføringsstøping skaper lette rammeseksjoner. Additiv produksjon fyller hullene for spesialbearbeidede eksoskjelettroboter. Du kan skrive ut et komplekst leddhus og deretter maskinere lagerboringene til endelig størrelse. Denne hybride tilnærmingen løser geometriske utfordringer som ingen enkelt prosess kan håndtere. Erfarne ingeniører vet når de skal skrive ut og når de skal skjære.
Sertifiseringer og kvalitetsstandarder
Kvalitetssertifiseringer er viktige for både generell produksjon og medisinsk utstyr. Disse sertifiseringene bygger tillit hos kunder innen helsevesen og industri. De sikrer dokumenterte prosesser og konsistent produksjon.
Kvalitetskontroll og sporbarhet
Hvert parti bør gjennomgå inspeksjon på flere stadier. Materialpartier og prosessparametere spores. Hvis et problem oppstår, kan det spores tilbake til kilden. Dette kontrollnivået støtter presisjonsproduksjon for sikkerhetskritiske deler. Inspeksjonsrapporter følger med hver forsendelse.
Fullservicestøtte fra design til montering
Design for produksjon og prototyping
Ingeniører gjennomgår designet ditt før produksjonen starter. De flagger funksjoner som øker kostnadene eller forårsaker defekter. Denne tilbakemeldingen sparer tid og penger. Prototypingtjenester lar deg teste passform og funksjon tidlig. Du kan iterere raskt uten å forplikte deg til dyrt verktøy.
Montering, testing og volumproduksjon
Partneren håndterer montering, testing og sluttinspeksjon. Denne fullservicetilnærmingen forenkler forsyningskjeden din. For produksjon av eksoskjelettroboter får du en partner som forstår hele systemet. Volumproduksjon skaleres jevnt fra pilotkjøringer til full produksjon.
Fra et praktisk perspektiv er det verdifullt å kombinere ekspertise innen metall og plast med et komplett tjenestetilbud. Kvalitetssystemer støtter både industrielt og medisinsk arbeid. Hvis du trenger eksoskjelettroboter bygget med presisjon og omhu, reduserer en pålitelig partner risikoen og fremskynder utviklingen. Tilpasningsmuligheter og modulær designstøtte bidrar også til å tilpasse seg ulike brukerbehov.
Du har nå sett de viktigste strukturelle delene i eksoskjelettet: rammer, ledd, koblinger, aktuatorer og karosserigrensesnitt. Hver av dem trenger riktig materiale og prosess. Aluminium fungerer bra for maskinerte braketter. Karbonfiber er best for lette rammer. CNC er bra for prototyper, mens støping og støping fungerer for store volumer.
Å balansere ytelse med produksjonsevne er fortsatt den virkelige utfordringen. Snære toleranser hjelper skjøter, men de øker kostnadene. Bruk denne veiledningen når du designer eller skaffer ditt neste eksoskjelett. En partner som NOBLE bringer metall- og plastekspertise sammen. Det reduserer risikoen og fremskynder utviklingen fra prototype til produksjon.
Vanlige spørsmål om strukturelle deler av eksoskjelettet
Hva er de viktigste strukturelle delene av eksoskjelettet?
Disse viktige strukturelle delene i eksoskjelettet er den stive rammen, ledd, koblinger, aktuatorer og festepunkter. Rammen støtter vekten. Ledd og koblinger lar delene bevege seg. Aktuatorer skyver systemet. Stropper og mansjetter fester det til deg. Passive og aktive systemer bruker begge de samme delene.
Hvilket materiale fungerer best for en lett ramme?
Det avhenger av budsjettet ditt og hvor mange du planlegger å lage. Aluminium 6061 er billig og enkelt å maskinere. Karbonfiber gir best styrke for vekten, men koster mer. Titan faller midt imellom. Velg materialet som passer lastbanen og mengden.
Når bør jeg velge CNC-maskinering fremfor støping?
CNC er best for prototyper og små partier. Det kreves ikke verktøy, og du får delene i løpet av få dager. Støping blir verdt det etter omtrent 680 enheter, fordi formkostnaden fordeles over mange eksoskjelettstrukturdeler. Sørg for at designet ditt er endelig før du betaler for en form.
Kan 3D-printing håndtere lastbærende eksoskjelettdeler?
Ja, hvis du bruker riktig prosess. SLM trykker metalldeler som er sterke nok til strukturell bruk. FDM og SLS fungerer bra for braketter og deksler. De fleste trykte deler trenger fortsatt ekstra arbeid, som maskinering av lagerhullene, for å oppnå den endelige nøyaktigheten.
Hvordan kan jeg gå ned i vekt uten å miste styrke?
Topologioptimalisering fjerner materiale fra områder med lav belastning. Gitterstrukturer erstatter solide seksjoner med repeterende mønstre. Ribber gir stivhet langs lastbanene. Disse metodene reduserer vekten samtidig som rammen holdes sterk nok til daglig bruk.
Hva forårsaker tidlig svikt i disse delene?
Spenningskonsentrasjoner ved hull, hjørner og skarpe endringer starter sprekker. Gjentatt belastning får dem til å vokse. Avrund innerhjørner, legg til avrundinger og velg materialer med god utmattingsstyrke. Å ha reservelastbaner øker sikkerheten for medisinsk og industriell bruk.
Hvorfor er biokompatibilitet viktig for medisinske eksoskjeletter?
Materialer som berører huden må følge strenge biokompatibilitetsstandarder. Industrielle enheter trenger ikke dette. Medisinsk utstyr trenger trygge grensesnitt fordi brukere kan ha sensitiv hud. Å velge riktig materiale tidlig forhindrer redesign senere. Disse punktene påvirker både kostnader og tidsplan.
Hvordan velger jeg en partner for produksjon av eksoskjelettstrukturdeler?
Se etter en partner som håndterer både metall- og plastarbeid på ett sted. Sjekk relevante kvalitetsstyringssertifiseringer. Spør om hjelp med design for produksjon, prototyping og montering. En fullservicepartner reduserer risikoen og fremskynder utviklingen.






