
Introduksjon
Gå inn på en hvilken som helst avdeling for onkologisk strålebehandling. Du vil se en massiv maskin som roterer rundt en pasient. En lineær akselerator, eller et protonsystem. Kanskje en CT-simulator for planlegging. Dette er ikke enkle apparater.
Inni hver enkelt er det tusenvis av deler. Hver eneste del må fungere perfekt. En feil hvor som helst betyr at pasienten ikke får behandling. Så alvorlig er det.
Denne artikkelen ser på spesifikke deler med høy innsats i disse maskinene. Vi vil gå gjennom hvordan de faktisk lages. Hvilke metaller eller plast brukes i dem? De virkelige produksjonsutfordringene som oppstår på fabrikkgulvet.
Hvorfor er dette viktig for deg? Hvis du er en OEM-produsent av medisinsk utstyr, må du kjenne til disse detaljene. De er forskjellen mellom å velge en dyktig produksjonspartner og å bli sittende fast med en leverandør som ikke kan levere. Å vite hva som ligger bak en del hjelper deg med å velge hvem som bygger den.
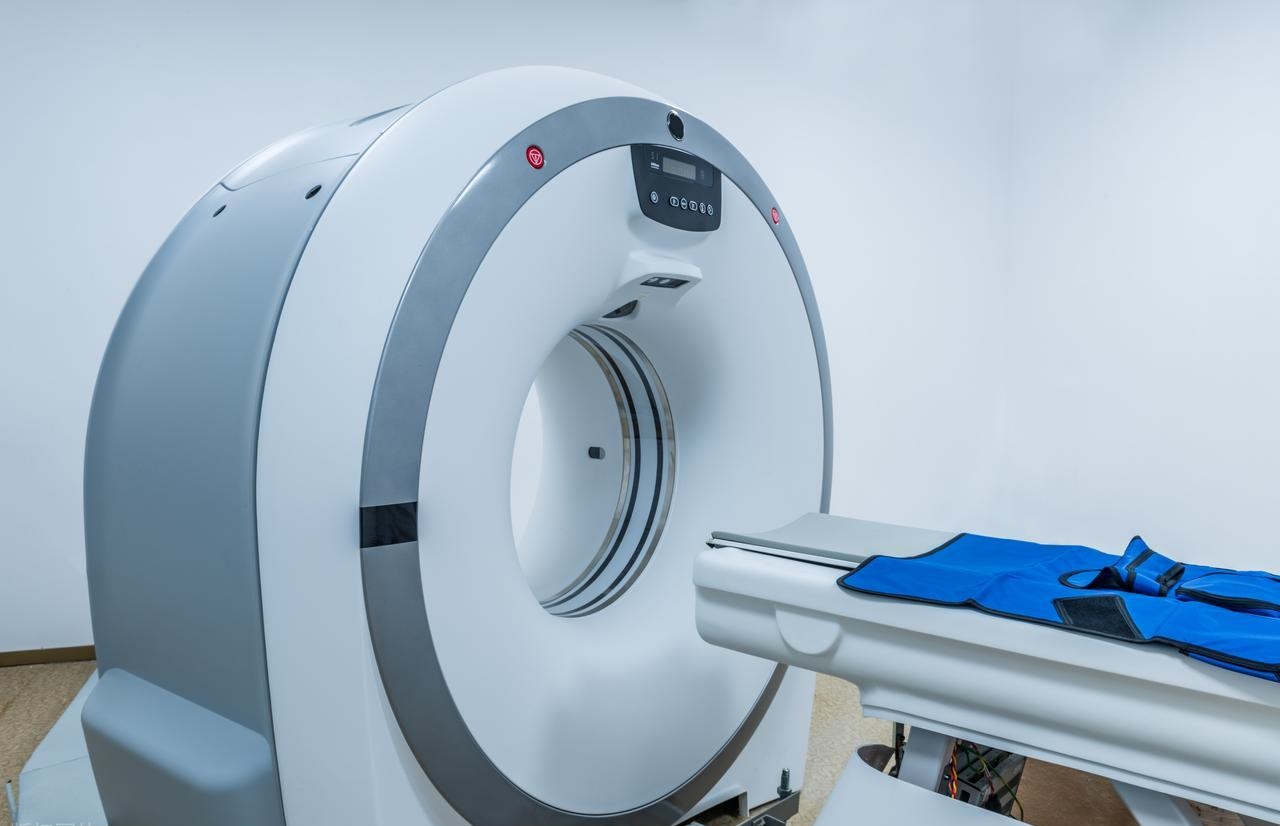
Søkelys på metalldeler: Presisjon under trykk
Noen deler inni disse maskinene må håndtere strålen direkte. De former den, eller de stopper den. Det er ikke rom for feil.
Multileaf Collimator (MLC) blader og hus
Materialvalget er viktig. Du kan ikke bruke hvilket som helst metall.
- Tungsten tung Alloy er standarden for selve bladene. Den er utrolig tett. Dette lar et tynt metallstykke stoppe høyenergistråling fra kulde.
- Verktøystål eller Titanium går inn i rammen og føringsskinnene. Disse delene trenger styrke. De må også tåle konstant bevegelse uten å slites ned.
Hvordan maskinerer man egentlig disse tingene?
Det er ikke enkelt.
- Wolfram er brutalt hardt. Det ødelegger vanlige skjæreverktøy. Du ender ofte opp med å bruke metalltråd EDM for å skjære de presise profilene. Høyhastighetsfresing og finstansing kommer inn i bildet for den endelige geometrien.
- Tallene er knappe. Bladposisjonering måles i mikronerHvis ett blad er litt avvikende, bommer bjelken på målet. Så du trenger presisjonsslipte overflater. Hele konstruksjonen må passe nøyaktig sammen.
De virkelige hodepinene
For det første, maskinering av wolfram uten å lage små sprekker. Materialet er sprøtt. Trykk det feil, og det sprekker. For det andre har du dusinvis av blader som sitter side om side. De må alle holde seg helt flate. Hvis ett blad vrir seg eller har en høy flekk, vil det ikke bevege seg riktig. Hele kollimatoren svikter.
Lineær akselerator (Linac) kobberhulrom
Tenk på disse som motoren. Den delen som gjør det virkelige arbeidet. Elektroner blir fyrt inn i disse hulrommene og kommer ut på den andre siden i en utrolig hastighet. Uten dem har du ingen stråle.
Hva den er laget av
Du bruker ett spesifikt materiale her. Oksygenfritt elektronisk (OFE) kobber. Renheten er ikke til å forhandle om. Enhver liten urenhet i metallet forstyrrer det elektromagnetiske feltet. Feltet er det som akselererer elektronene. Skittent kobber betyr en svak eller ustabil stråle. Det er ikke akseptabelt.
Hvordan du bygger det
Du starter med en solid kobberklump. Enten en barre eller en smidd preform. Så maskinerer du bort alt som ikke er hulrommet.
Presisjons-CNC-dreiing og -fresing skjærer ut den indre formen. Det er mye materialfjerning.
De indre overflatene må være utrolig glatte. Vi snakker om speilblanke overflater . Svært lave Ra-tall. Dette minimerer elektrisk motstand. Mindre motstand betyr mindre energitap som varme. Noen ganger trenger du diamantdreiing for å få den finishen. Noen ganger er det spesialpolering for hånd.
Der det blir vanskelig
Det første problemet er dimensjonsnøyaktighet. Hulrommets dimensjoner måles i mikron. Og dette er dype, indre egenskaper. Det er vanskelig å nå inn for å måle eller skjære nøyaktig.
For det andre herder kobber. Hvis verktøyene dine er sløve eller hastighetene dine er feil, bearbeider du overflaten. Det endrer materialegenskapene akkurat der du trenger at de skal være perfekte.
Til slutt må du beskytte materialets renhet gjennom hele prosessen. Forurensning fra kjølevæsker eller verktøy kan ødelegge en del like mye som en urenhet i den originale barren. Hvert trinn teller.
Protonterapi Messingåpninger og akrylkompensatorer
Protonterapi er forskjellig fra vanlig røntgenstråling. Strålen må formes nøyaktig for én spesifikk pasient. For én spesifikk svulst. Så du lager spesialtilpasset maskinvare for hver eneste behandling.
Hva de er
To deler fungerer sammen. For det første, blenderåpningen . Det er en tykk metallplate med et hull skåret gjennom. Hullet matcher svulstens omriss. Strålen passerer gjennom hullet. Metallet blokkerer resten. For det andre, kompensatoren . Den sitter i strålebanen og endrer strålingsdybden. Den former dosen.
Materialene er enkle, men spesifikke
- For blenderåpningen bruker du messingC360 eller noe lignende. Den maskinerer lett. Og den er tett nok til å stoppe protonene der du ikke vil ha dem.
- For kompensatoren trenger du medisinsk akryl. PMMA. Den må være optisk klar. Ikke uklar. Enda viktigere, den må være fri for indre spenninger. Spenningssprekker i akryl under maskinering.
Hvordan de blir laget
Dette er ikke en lagervare. Du starter med et solid emne av messing eller akryl. Deretter maskinerer du det basert på pasientens CT-skanning og behandlingsplan.
- Høy hastighet CNC fresing kutter den tilpassede formen. For komplekse svulstformer trenger du ofte 5-akset maskinering for å få alle vinklene riktige.
- Koden for maskinen kommer rett fra behandlingsplanleggingsprogramvaren. Onkologen tegner målet. Disse dataene blir verktøybaner. Ingen manuell programmering. Det er en direkte digitalt tråden fra planen til delen som sitter på maskinen.
Presset er reelt
Først, tidslinjen. Pasientene er planlagt. Du kan ikke utsette en kreftbehandling fordi delen ikke er klar. Behandlingstiden er ofte 24 til 48 timer . Det er alt.
For det andre kan messingåpningene ha svært tynne vegger. Det krever dyktighet å maskinere tynne detaljer i myk messing uten å bøye eller forvrenge dem. Ett feil kutt, og delen blir vridd.
For det tredje må akrylen holde seg klar. Maskinering etterlater merker. Du må justere hastigheter og matinger for å få en optisk klar overflate. Enhver dis eller verktøymerker påvirker strålen. Og hvis akrylen sprekker under maskinering, kaster du den og starter på nytt. Klokken tikker fortsatt.
Fokus på plastdeler: Presisjon der røntgenstråler møter pasienten
Se nå på delene som sitter rett i røntgenstrålen. De kan ikke blokkere den eller forvrenge den. De må i hovedsak være usynlige. Andre plastdeler berører pasienten og må være sterile. Dette forandrer alt ved hvordan du lager dem.
PEEK CT-skannerens styringsdeler
Inne i en CT-skanner har du røntgenkilder og detektorer. De roterer rundt pasienten. Disse komponentene trenger rammer og føringer for å holde dem på plass. Problemet er at disse rammene sitter rett i røntgenstrålenes bane.
Materialvalget er avgjørende
Du kan ikke bruke metall her. Metall ville vist seg på bildet. Det ville skapt artefakter. Du ville sett delen i stedet for pasienten. Så du bruker PEEK . Polyetereterketon.
Den har to fordeler. For det første er den utrolig sterk og stabil. Den vil ikke endre form under belastning. For det andre er den radiolucent . Røntgenstråler passerer rett gjennom den. Den er nesten usynlig på det endelige bildet.
Hvordan lager du det
Du maskinerer ikke hele denne greia fra en solid blokk. Det ville ta evigheter og kaste bort mye dyrt materiale.
Først bruker du sprøytestøping for å lage den nesten ferdige formen. Dette danner den komplekse geometrien effektivt. Du får den grunnleggende strukturen ut av formen.
Så går man videre til sekundær CNC-maskinering . De kritiske punktene – monteringspunktene, overflatene der detektorene justeres – blir maskinert til sin endelige presisjon. Formen klarer ikke å holde disse toleransene alene.
Utfordringene er spesifikke for plast
Først, vridning. PEEK er en semikrystallinsk polymer. Den krymper når den avkjøles. Hvis formdesignet eller prosessparametrene er feil, blir delen vridd. En vridd del vil ikke holde detektorene i riktig justering.
For det andre, materialkonsistens. Radiolucens avhenger av at materialet er rent og ensartet. Enhver forurensning eller inkonsistens i plasten kan skape en flekk som vises på skanningen.
For det tredje, maskineringstoleranse. Du prøver å treffe stramme tall på et materiale som ønsker å bevege seg og deformeres. Å få en presis, flat overflate på PEEK krever skarpe verktøy og nøye strategier. Det er ikke som å skjære metall.
Engangsapplikatorer for brachyterapi
Disse enhetene går inn i pasienten. Direkte inn i kroppen. De leverer stråling rett til svulststedet. Så kommer de ut og kastes. Kun til engangsbruk. Sterilitet er ikke valgfritt.
Hva de er laget av
Standard medisinsk plast her. Polykarbonat. ABS. Materialer med lang erfaring. De må tåle sterilisering. Gammastråling eller EtO-gass. Og de må være biokompatible. Ingen reaksjoner med vev.
Hvordan lager du dem i stor skala?
Dette er ikke en spesialtilpasset jobb. Du trenger tusenvis av disse. Kanskje titusenvis.
Sprøytestøping er den eneste måten. Støpeformer med flere hulrom. Hver syklus produserer flere deler. Hver del er identisk med den forrige. Funksjonene er komplekse. Det er små lumen inni der den radioaktive kilden beveger seg. Alt dannes i formen.
Montering gir funksjonalitet. Noen ganger overstøper du ett materiale over et annet. Noen ganger sveiser du to halvdeler sammen med ultralyd. Noen design legger inn en RFID-brikke rett i plasten under støpingen. Denne brikken sporer enheten gjennom sykehuset. Sørger for at den blir brukt én gang og kastet.
Produksjonsfellene
Først, renslighet. Muggen kan ikke produsere noen form for gnagsår. Ingen løse plasthull. Ingen hulrom inni materialet. Enhver defekt er et sted for bakterier å gjemme seg. Du kan ikke sterilisere det bort.
For det andre, tynne vegger. Disse enhetene må være små for pasientkomfort. Plasten blir tynn enkelte steder. Det er vanskelig å holde toleransen på tynn, flytende plast under støping. For tynn, og den knekker. For tykk, og enheten passer ikke.
For det tredje, kontaktflater. Hvis enheten har to deler som klikker sammen, må de tettes perfekt. Ingen hull. Ingen lekkasjer. Enhver lekkasje er en vei for væsker. Væsker betyr forurensning. Forurensning betyr infeksjon. Enheten må være lufttett. Hver eneste gang.
Pasientimmobiliseringsenheter
Strålebehandling skjer ofte over mange økter. Uke etter uke. Pasienten må være i samme posisjon hver gang. Noen få millimeter unna, og du bommer på svulsten. Du treffer friskt vev i stedet. Så du låser dem på plass med en spesiallaget støpeform.
Hva den er laget av
Ikke noe fancy her. Bare polystyren eller polyuretanskum . Det er lett. Det er enkelt å forme. Og det er gjennomsiktig for stråling. Strålen passerer rett gjennom det som om det ikke engang var der.
Hvordan lager du det nå?
Gammeldags: Du dyttet skum rundt pasienten for hånd. Det fungerte, men det var ikke helt repeterbart.
Ny metode: Du tar pasientens CT- eller MR-data. Du laster dem inn i programvaren. Datamaskinen bygger en 3D-modell av pasientens kontur. Deretter plasserer du en solid skumblokk i en CNC-maskin. Du trykker på start. Maskinen skjærer ut den nøyaktige formen til den spesifikke pasienten. Hode, skuldre, armer. Hva enn som må holdes i ro.
Resultatet er en form som passer perfekt. Enda viktigere er det at hvis du trenger en ny form måneder senere, kjører du den samme filen. Den er identisk. Repeterbarhet løst.
Der det blir vanskelig
Det første problemet er selve materialet. Skum er mykt. Det rives lett. Du maskinerer noe som vil rive i stedet for å skjære. Verktøygeometri og hastigheter må justeres akkurat riktig. Ellers får du en uklar, revet overflate i stedet for en glatt kontur.
Det andre problemet er oversettelsen. Medisinske bildedata blir ikke automatisk maskinkode. Du må konvertere skanningen til en solid modell. Deretter generere verktøybaner som faktisk fungerer. Hvis dataene blir ødelagt eller feiljustert på noe trinn, er formen feil. Og pasientens posisjon er feil. Det er ikke akseptabelt.
Hensyn ved tverrgående produksjon
Du har nå sett et bredt utvalg av deler. Wolframblader. Kobberhulrom. Messingåpninger. PEEK-føringer. Skumformer. De ser annerledes ut. De fungerer annerledes. Men reglene for å lage dem bra er de samme.
Kvalitetssystemer er viktige på alle områder
Hver eneste del som diskuteres her har én ting til felles. Den må lages under et sertifisert kvalitetsstyringssystem. ISO 13485 er standarden for medisinsk utstyr. Dette er ikke valgfritt papirarbeid.
Systemet tvinger deg til å ha dokumenterte prosedyrer. Opplærte operatører. Kontrollerte prosesser. Enten du maskinerer en tett wolframblokk eller støper en tynn plastapplikator, gjelder kvalitetssystemet. Det sikrer konsistens. Det sørger for at hvis noe går galt, kan du finne ut hvorfor og fikse det.
Sporbarhet er ikke forhandlingsbart
Du må vite hvor hvert materiale kommer fra. Den kobberbarren til lineæraksen? Den har mange tall. Hvilken harpiks brukes til å støpe applikatoren? Den har et batchnummer. Disse numrene blir registrert og koblet til den ferdige delen.
Hvis en materialfeil dukker opp senere, må du spore den tilbake. Hvilke deler ble brukt fra det partiet? Hvor ble de sendt? Denne sporbarhetskjeden beskytter pasienter. Den beskytter også deg. Uten den blir et lite problem en massiv tilbakekalling der du ikke kan identifisere hva som er berørt.
Inspeksjon og validering
Å lage delen er bare halve arbeidet. Du må bevise at den er riktig.
- CMM-er Mål de kritiske dimensjonene. Plassering av wolframblad. Hulromsdiameter. Plassering av monteringshull.
- Optisk komparatorer sjekk profiler og konturer. Messingåpninger. Komplekse buede overflater.
- Overflateruhet testere validerer finishen. Speillignende kobberhulrom. Glatte akrylkompensatorer. Tallene lyver ikke.
For nye deler utfører du en førstegangsinnspeksjon (First Article Inspection ). Dette er en fullstendig bekreftelse på at produksjonsprosessen kan produsere en del som oppfyller alle krav. Hver dimensjon. Hver materialspesifikasjon. Hver merknad på tegningen blir kontrollert og dokumentert. Medisinsk utstyr tilpasser ofte standarder som AS9102 fra luftfart. Prinsippet er det samme: bevis det før du setter i gang produksjonen.
Disse inspeksjonsdataene blir en del av enhetens historikk. Det er ditt bevis. Ditt bevis på at delen ble laget riktig. Regulatorer forventer det. Pasienter er avhengige av det.
Hvorfor samarbeide med NOBLE
Du har lest om alle disse forskjellige delene. Wolfram. Kobber. PEEK. Messing. Hver av dem er vanskelig på sin måte. Å lage dem krever mer enn bare maskiner. Det krever erfaring. Det krever sertifisering. Her er grunnen til at produsenter av medisinsk utstyr bringer sine tøffeste komponenter til oss.
Sertifiserte kvalitetssystemer
Vi har sertifiseringene som betyr noe. ISO 13485:2016 for medisinsk utstyr. ISO 9001:2015 for kvalitetsstyring. Dette er ikke veggplaketter. De er aktive systemer.
Hver del vi sender er produsert under et kvalitetssystem som revideres regelmessig. Dette gir deg:
Full sporbarhet. Vi kjenner lotnummeret til råmaterialet. Vi kjenner inspeksjonsdataene fra alle kritiske dimensjoner. Alt er registrert.
Dokumentasjonskontroll. Du får enhetshistorikk med hver forsendelse. Samsvarssertifikater. Papirarbeidet som regulatorer forventer.
Risikostyring. Vi følger standarder for medisinsk utstyr gjennom hele produksjonen. Ikke bare på slutten.
Komplett teknisk støtte
Vi tar ikke bare imot bestillinger og presser syklusen i gang. Ingeniørene våre involveres tidlig. Vi samarbeider med designerne dine mens delen fortsatt er under utvikling. Vi optimaliserer for produksjonsevne.
Dette samarbeidet lønner seg:
Reduserte kostnader. Vi finner måter å bruke mindre materiale på. Vi reduserer syklustider. Besparelsene hoper seg opp.
Forbedret ytelse. Vi analyserer toleranser. Vi foreslår bedre materialvalg. Delen fungerer bedre.
Raskere tid til markedet. Prototyper utvikles raskere. Valideringsprosesser går smidigere. Du kommer raskere ut på markedet.
Avanserte produksjonsegenskaper
Verkstedet vårt kan håndtere alt vi diskuterte.
Flerakset CNC-maskinering. For komplekse metalldeler. Messingåpninger. Kobberhulrom. Wolframblader.
Presisjonssprøytestøping. For plastkomponenter i store mengder. Dimensjonal repeterbarhet. Del etter del.
Hybridproduksjon. Vi kombinerer støping og maskinering. Som de PEEK CT-føringene. Former den komplekse formen. Maskiniserer de kritiske overflatene.
Renromsmontering. For deler som trenger et kontrollert miljø. Ingen forurensning. Ingen spørsmål.
Du trenger en partner som forstår wolfram og PEEK likt. Som jobber under sertifiserte kvalitetssystemer. Som fanger opp problemer under design, ikke etter at produksjonen starter? Det er det vi tilbyr.
FAQ
Hvilke materialer brukes vanligst i komponenter til strålebehandlingsutstyr?
Wolfram-tunglegering dukker ofte opp. Du trenger den for å blokkere stråling i MLC-blader. Kobber, spesielt oksygenfri elektronisk kvalitet, går inn i lineære acceleratorhulrom for sin ledningsevne. Messing er standard for protonåpninger fordi den maskinerer godt og stopper protoner. PEEK finnes overalt i bildebaner. Det er sterkt og usynlig for røntgenstråler. Så har du medisinsk plast som polykarbonat og ABS for engangsutstyr. Rustfritt stål og titan for strukturelle deler og føringsskinner. Materialvalget handler alltid om ett spørsmål: hva må denne delen gjøre i strålebanen?
Hva er forskjellen mellom ISO 13485 og ISO 9001, og hvorfor er det viktig for komponentene mine?
ISO 9001 er grunnlinjen. Den sier at du har et kvalitetsstyringssystem. Du kontrollerer prosessene dine. Du sporer ting. ISO 13485 bygger videre på det. Den legger til krav spesifikke for medisinsk utstyr. Risikostyring gjennom hele produksjonen. Full sporbarhet fra råmateriale til ferdig del. Strenge dokumentasjonskrav. Regulatorisk fokus. For komponentene dine er forskjellen enkel. Et 9001-verksted kan lage en god del. Et 13485-verksted kan bevise at de har gjort det riktig, hver gang, med registre som regulatorer godtar. Hvis delen din går inn i et medisinsk utstyr, er 13485 viktig.
Tilbyr NOBLE både prototyping og storproduksjon?
Ja. Vi håndterer begge deler. For prototyping kan vi maskinere deler direkte fra modellene dine. Ingen verktøyforpliktelse. Rask leveringstid. For store volum går vi over til sprøytestøping eller produksjonsmaskinering. Nøkkelen er at vi holder oss til deg. Det samme ingeniørteamet som hjalp med prototypen skalerer den til volum. Ingen overlevering til en ny leverandør som ikke kjenner delenes historie.
Hvordan sikrer du renslighet for komponenter som går inn i sensitivt utstyr?
Det avhenger av delen og dens endelige bruk. For standardkomponenter bruker vi kontrollerte verkstedpraksiser og sluttrengjøring før emballering. For deler som krever høyere renhet, har vi renromsmonteringsområder. Noen deler får ultralydrengjøring. Andre krever spesifikk emballasje for å opprettholde renheten under frakt. Vi diskuterer kravene på forhånd. Deretter bygger vi prosessen rundt hva delen faktisk trenger.
Hvilken dokumentasjon følger med hver forsendelse?
Du får et samsvarsbevis som bekrefter at delene oppfyller alle krav. Enhetshistorikk, om nødvendig. Materialsertifiseringer som kan spores til de originale partiene. Rapporter om første artikkelinspeksjon for nye deler. Dimensjonale inspeksjonsdata for kritiske funksjoner. Den nøyaktige pakken avhenger av kontrakten din og delens klassifisering. Vi tilbyr det du trenger for dine egne kvalitetsfiler og regulatoriske innsendinger.
Hvor lang tid tar det å få et pristilbud på en tilpasset strålebehandlingskomponent?
Enkle maskinbearbeidede deler kan prises innen 2–3 virkedager. Komplekse sammenstillinger eller støpte deler tar lengre tid, vanligvis 5–7 virkedager. Tidslinjen avhenger av hvor komplett modell- og tegningspakken din er. Tydelige spesifikasjoner fremskynder ting. Hvis du trenger et raskt estimat mens du fortsatt designer, kan vi gjøre en foreløpig gjennomgang basert på tidlige konsepter for å gi deg omtrentlige tall for budsjettering.






