
Introduksjon
CNC-planfresing lager flate overflater. Fresens endeflate gjør skjæringen, ikke sidene. Boring lager hull. Fresing fjerner materiale generelt. Planfresing lager ferdige plan. Denne veiledningen dekker hvordan det fungerer, hvilke verktøy som skal brukes og hvor det er viktig på virkelige deler.
Hva er CNC-planfresing?
Definere prosessen
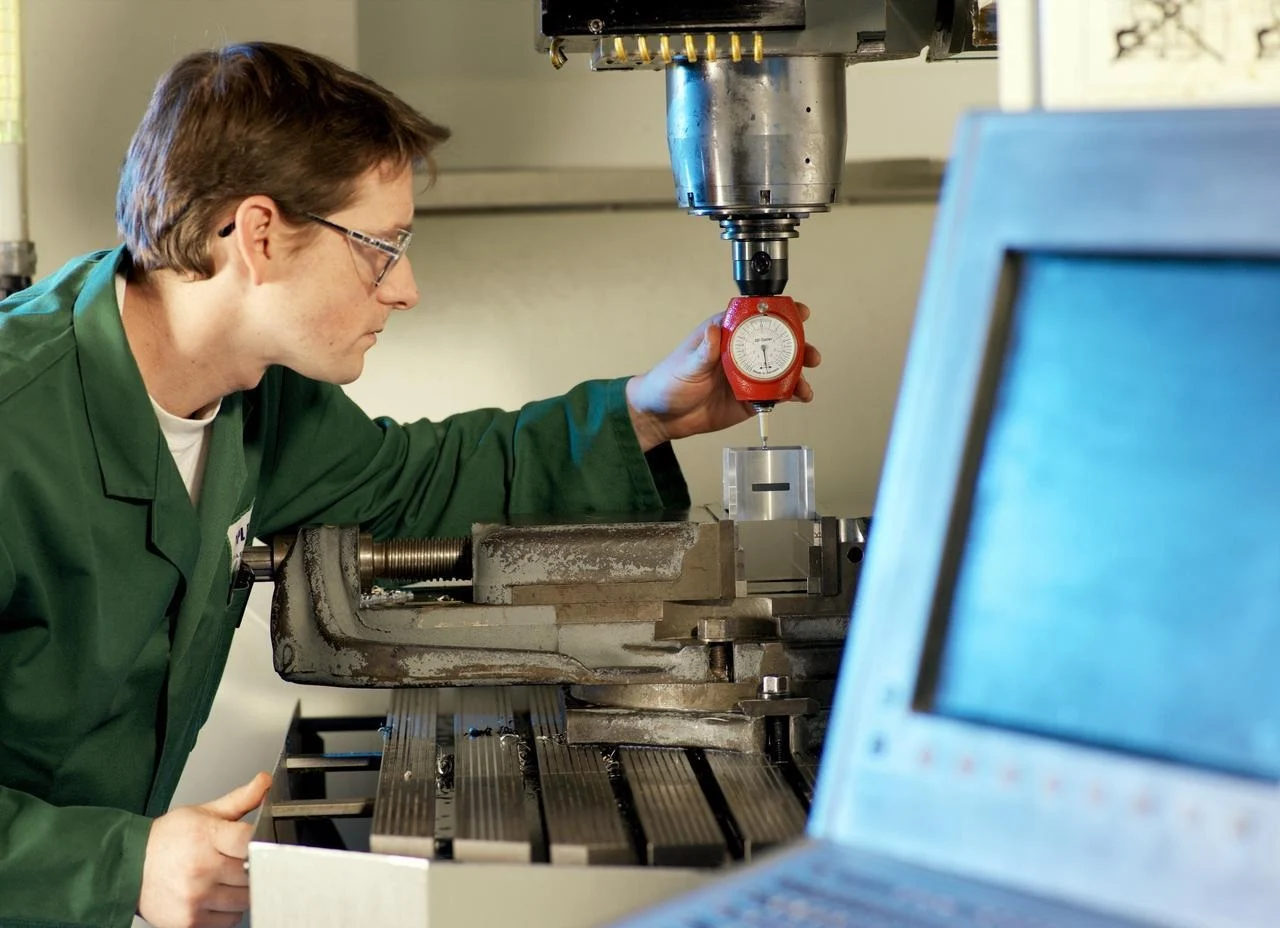
Folk ser maskinen kjøre. De forstår ikke alltid geometrien. CNC-planfresing har et enkelt oppsett. Spindelaksen sitter vinkelrett på arbeidsstykket. Rett opp og ned. Fresen vender direkte mot delen.
Målet er flathet. Glatte overflater. Kvadratisere en blokk. Ferdiggjøre en terrasse. Fjerne akkurat nok materiale til å få planet rett. Ikke dype hull. Ikke komplekse konturer. Bare flatt.
En rask titt på kutteren
To deler er viktige her. Skjærekroppen er metallskiven. Den holder alt sammen. De vendeskjærene er selve skjæretennene. Hardt materiale. Utskiftbart. Når et skjæreverktøy slites ut, bytter folk det ut. Kroppen forblir.
Se for deg en tykk skive. Tenner på forsiden. Tenner på periferien også. Ansiktstennene gjør det viktigste flatearbeidet. De perifere tennene rengjør veggkantene. Ett verktøy, to skjæreflater. Det er standarddesignet for CNC-planfresing.
Mekanikken: Hvordan CNC-planfresing fungerer
Skjæreaksjonen
Her er hva som skjer under CNC-planfresing. Fresen henger utenfor kanten av delen. Ikke sentrert. Overheng. Det er ikke en feil. Det er nødvendig. Uten et overheng kan ikke verktøyet feie over hele overflaten i én omgang.
To tall styrer kuttet. Stepover er bredden. Hvor mye av freseflaten berører delen sidelengs? Skjæredybde er aksialt inngrep. Hvor dypt tennene biter vertikalt. Folk forveksler stadig disse. Stepover er sideveis bevegelse. Dybde er vertikal penetrasjon. Hold dem atskilt.
Klatre vs. konvensjonell fresing
Klatrefresing – fresen roterer med materetningen. Tannen griper full tykkelse ved inngangen og kutter ned til null. Dette er standarden for CNC-planfresing på stive maskiner. Bedre overflatebehandling. Mindre varme. Verktøy varer lenger. Én hake. Maskinen må ha null tilbakeslag. Løse skruer forårsaker vibrasjon eller brudd.
Konvensjonell fresing – fresen spinner mot matingen. Tannen starter ved null tykkelse. Den gnis først. Så kutter den. Mer friksjon. Mer varme. Overflatefinishen lider. Gamle manuelle maskiner med slitte ledeskruer trenger denne metoden. Også nyttig for å bryte gjennom harde skall på støpegods. For de fleste CNC-planfresejobber unngår folk konvensjonell fresing med mindre de blir tvunget.
| Trekk | Klatrefresing | Konvensjonell fresing |
| Rotasjon kontra mating | Samme retning | Motsatt retning |
| Chiptykkelse | Maks → null | Null → maks |
| Overflatebehandling | Bedre | Verre |
| Heat | Senk | høyere |
| Maskinbehov | Stiv, lav tilbakeslag | Løse skruer akseptabelt |
| Bruk saken | CNC, etterbehandling | Gamle maskiner, hard skala |
Forstå ledevinkelen
Forvinkelen endres dit skjærekraften går.
- 90-graders kuttere– kraften går sidelengs. Radial retning. Bra for firkantede skuldre. Dårlig for tynne vegger. Delen bøyer seg.
- 45-graders kuttere– standarden på verkstedet. Kreftene er delt mellom radial og aksial. Noen sidelengs, noen nedover i spindelen. Balansert. Trygg for de fleste CNC-planfresing.
- 75-graders kuttere– et kompromiss. Mer aksialkraft enn radial. Bedre for tynne deler eller svake festeanordninger. Den nedadgående komponenten bidrar til å holde arbeidsstykket nede.
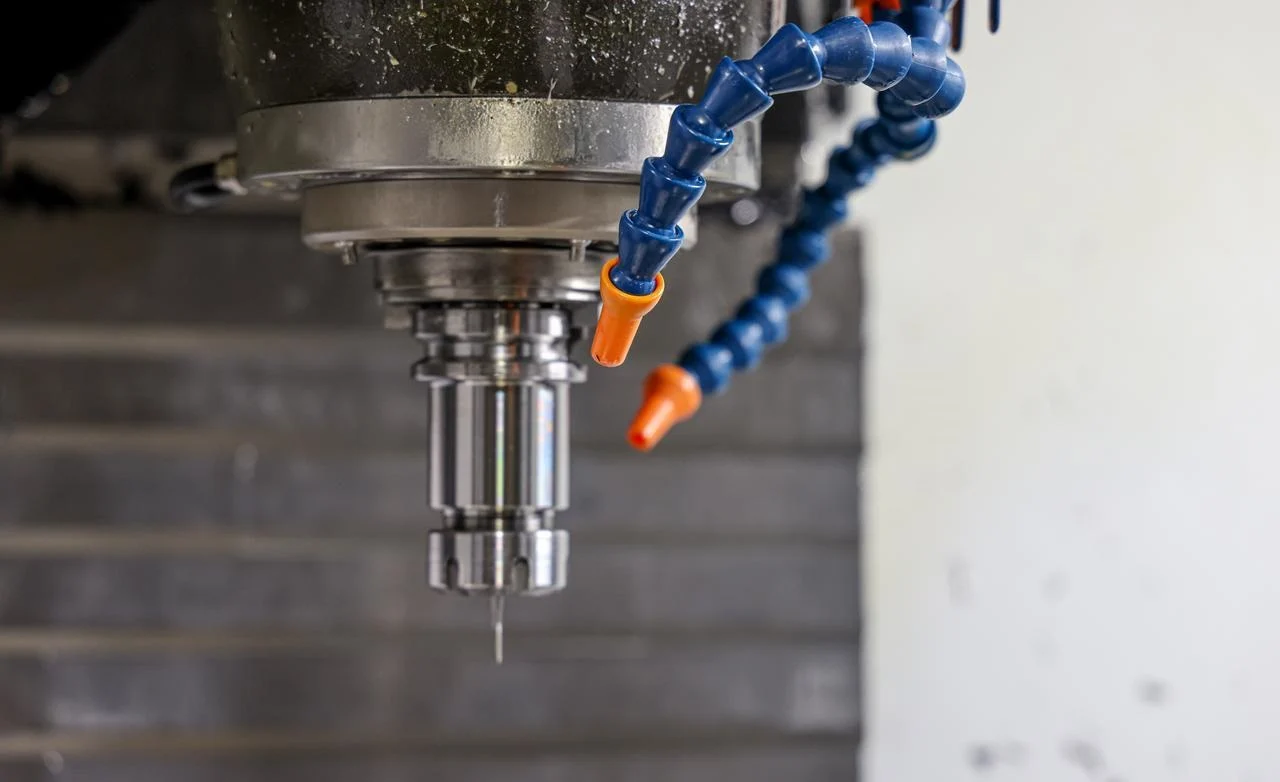
Velg vinkel basert på delens stivhet. Stiv del, stiv maskin? 90 grader fungerer fint. Tynnvegget eller løst oppsett? 45 eller 75 holder ting stabilt. Det er regelen.
Typer CNC-planfreser og Verktøy
Shell Mills vs. Face Mills
Folk bruker disse begrepene løst. Ofte om hverandre. Det er ikke helt riktig.
En planfres har et integrert skaft. Ett stykke. Fresekroppen og monteringsakselen er av samme metallstykke. Du klemmer det direkte inn i spindelen eller en holder.
En skallfres er annerledes. Fresehuset har en hul boring. Den monteres på en separat spindel. Spindelen går deretter inn i spindelen. Skalfreser er større. De håndterer større CNC-planfresejobber.
Indekserbar vs. solid karbid
- Indekserbar overflate møller bruke Utskiftbare skjæreinnsatser. Skjærekroppen er av stål eller aluminium. Skjæreinnsatsene er av karbid. Når en egg slites ut, indekseres den. Roteres til en ny egg. Når alle eggene er borte, byttes det ut med et nytt skjæreinnsats. Kroppen holder i årevis.
Best for store overflater. Billig per skjærekant. Grovfresing. Fjerning av tungt materiale. Ulempen? Mindre presisjon enn solide verktøy. Rundgangen øker.
- Solid hardmetallflate møller er Ett stykke. Freskroppen og tennene er av samme hardmetallemne. Slipt sammen. Perfekt konsentritet. Ingen skjæreinnsatser som må løsnes.
Best for små deler. Høy presisjon. Finishing-omganger. Ulempen? Dyrt. Når verktøyet slites ut, blir hele greia skrotet. Ingen erstatninger.
For typisk CNC-planfresing bruker folk indekserbar til grovfresing og solid hardmetall til finbearbeiding. To verktøy. To forskjellige jobber.
| Trekk | Indekserbar | Fast karbid |
| Anlegg | Kropp + innlegg | ett stykke |
| Kostnad per kant | Lav | Høy (verktøyet er engangsbruk) |
| Precision | Bra (noe utslitt) | Utmerket |
| Best for | Store overflater, grovbearbeiding | Små deler, etterbehandling |
| Verktøyets levetid | Innsatser byttet ut | Verktøy skrotet |
Materialer for kutterkropp
Kroppen holder innleggene. Materialvalget er viktig.
Stålkropper er billige. Tunge. Vekten kan dempe vibrasjoner i noen oppsett. Men tunge betyr også lavere spindelakselerasjon. Ikke ideelt for høyhastighets CNC-planfresing.
Aluminiumshus er lette. Mindre treghet. Maskinen kan øke hastigheten raskere. Mindre vibrasjon i mange bruksområder. Dyrere enn stål. Verdt det for høyhastighetsmaskinering.
Noen avanserte fresemaskiner bruker kompositt- eller titanhus. De fleste verksteder trenger ikke dem. Stål eller aluminium dekker 95 % av jobbene. Velg stål for budsjettjobber på stive maskiner. Velg aluminium for høyhastighetsarbeid eller når vekten er viktig.
CNC-planfresing vs. CNC-endefresing
To verktøy. Samme maskin. En flater ut store overflater. En skjærer ut spor og lommer. Geometrien er forskjellig. Resultatene er forskjellige. Verktøyets levetid er forskjellig. La oss analysere det.
| Trekk | CNC-planfresing | Sluttfresing |
| Geometry | Bruker freseflaten og periferkanten. Flat skive. Mange skjæreinnsatser. | Bruker spiralformede riller langs sidene og spissen. Lang sylinder. To til fire skjærekanter. |
| Overflateskaping | Brede, flate områder. Kvadrateringsblokker. Topplokk for motorer. | Spor, lommer, konturer, kilespor. Vertikale vegger. Komplekse 3D-former. |
| Verktøyliv | Varer vanligvis lenger. Flere skjær deler slitasjen. Vendbare egger byttes om. | Kortere levetid. Færre fløyter. Spissen tåler mest slitasje. |
CNC-planfresing håndterer de brede, flate overflatene. Endefresing håndterer detaljer og hulrom. Én maskin. To forskjellige strategier. Bruk den riktige.
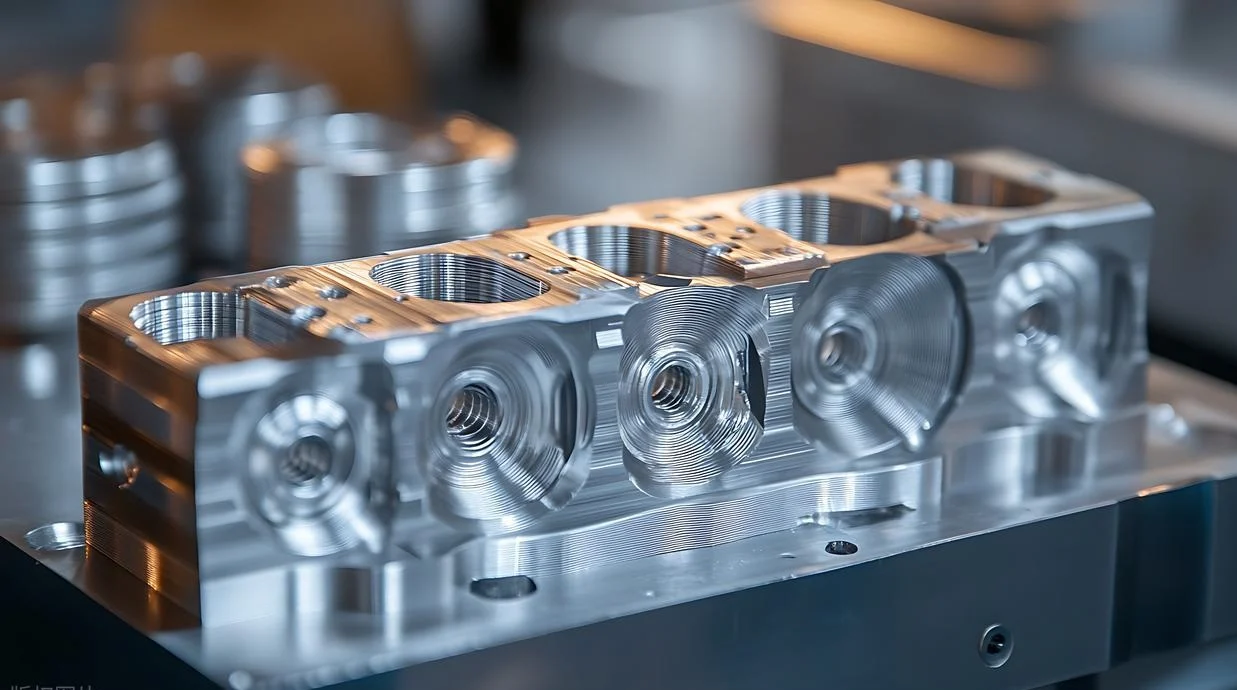
Hva kan du lage? 5 virkelige jobber for CNC-planfresing
1. Motorblokker og bilindustrien
Overflaten på dekket er viktig. Det er toppen av en motorblokk der toppen boltes på. Den må være flat. Helt flat. Ellers lekker topppakningen. Kjølevæske søles. Kompresjonen faller. CNC-planfresing skaper den tetningsflaten.
2. Hydrauliske ventilhus
Høytrykksolje strømmer gjennom den hydrauliske ventilen. Ventilen glir inn i hullet. Komponentene er boltet sammen. Enhver vridning eller forvrengning vil forårsake lekkasje. Dette vil føre til at det hydrauliske systemet mister trykk. Maskinen vil deretter slå seg av. CNC-planfresing kan produsere en speillignende overflate på sammenføyde overflater. Planhetsnøyaktigheten kan nå noen få titusendels millimeter.
3. Rørflenser
Flenser forbinder rør. En pakning sitter mellom dem. Bolter trekker flatene sammen. Pakningen komprimeres og tetter. Hvis flensflaten ikke er flat, lekker pakningen. CNC-planfresing kutter den hevede flaten eller den helt flate flaten. Begge stiler trenger en glatt, jevn overflate.
4. Maskinbaser og monteringsplater
Motorer vibrerer. Pumper vibrerer. Hvis pumpen og motoren er montert på en ujevn overflate, vil dette føre til enda mer vibrasjon – boltene vil løsne, og lagrene vil svikte.
5. Kvadratering av råkraft
Dette er det første trinnet i mange maskinverksteder. Det grovkuttede emnet bringes inn i verkstedet. Det er rustent og skjevt, uten rette kanter. Maskinisten klemmer det på plass. Overflatelaget fjernes ved hjelp av CNC-planfresing. Arbeidsstykket snus deretter for å maskinere den andre siden. Det snus igjen. Etter flere omganger danner emnet en 90-graders referansevinkel. Det er nå firkantet og flatt, klart for neste prosess. Uten dette første planfresingstrinnet ville ingen av de påfølgende komponentene passe sammen.
Hver applikasjon krever CNC-planfresing av samme grunn: flathet. Det er det prosessen leverer.
Fordeler og ulemper med CNC-planfresing
CNC-planfresing har klare styrker. Også reelle svakheter. Du trenger begge sider for å avgjøre.
The Good
- Høy materialfjerningshastighet. For flate overflater, CNC-planfresing Fjerner metall raskt. Flere skjæreinnsatser. Bred fres. Én omgang dekker et stort område. Drastisk tidsbesparelse sammenlignet med en endefres.
- Utmerket overflatebehandling. Ra-verdiene synker raskt. Glatte overflater rett fra fresen. Ofte er det ikke nødvendig med ettersliping. Folk måler det. Stol på det.
- Økonomisk drift. Vendeskjær reduserer kostnadene. Én fresekropp varer i årevis. Skjærskjær må byttes ut når de er sløve. Billigere per egg sammenlignet med solide hardmetallverktøy.
The Bad
- Krever stive maskiner.CNC-planfresing trenger hestekrefter. Fresen griper fatt i et bredt materialstreng. Spindelkraften må være der. Maskinstivheten må være der. Lette freser vibrerer. Overflatene lider.
- Dårlig for 3D-konturer eller dype spor. Dette er ikke verktøyet for skulpturering. Ikke verktøyet for trange hulrom. CNC-planfresing håndterer flate plan. Det er alt. Prøver du å frese et dypt spor med en planfres? Verktøyet er for bredt. Geometrien slår tilbake.
- Høy initial verktøykostnad. En god planfresekropp koster skikkelig penger. Vendeskjær øker regningen. Planfreser i solid hardmetall er enda verre. Startkostnaden skremmer noen verksteder. De holder seg til endefreser for alt. Det fungerer for små jobber. For store, flate overflater betaler investeringen seg raskt tilbake.
Vanlige problemer og hvordan du løser dem
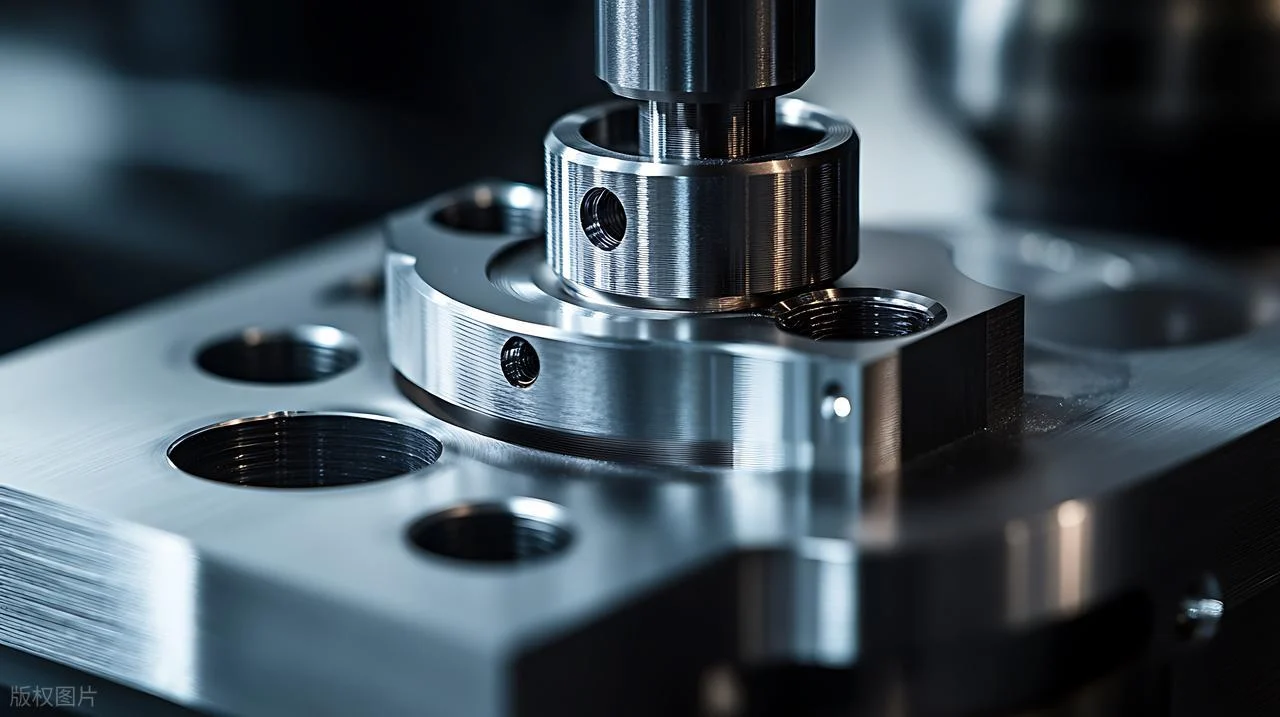
Selv god CNC-planfresing får problemer. Maskinen vibrerer. Finishen ser ut som et vaskebrett. Verktøy slites ut for fort. Men hvert problem har en årsak. Hver årsak har en løsning.
Vibrasjon (skravling)
Årsak: Mangel på stivhet et sted. Maskinen. Fikseringsanordningen. Selve delen. Eller matehastigheten er feil. For lett eller for tung.
Fiksing: Reduser stegovergangen først. Ta et smalere kutt. Eller endre stigningsvinkelen på fresen. Et 45-graders verktøy vibrerer mindre enn et 90-graders verktøy under CNC-planfresing. Man sjekker også maskinens spindelkonus og verktøyholderen. Løse forbindelser forårsaker vibrasjoner.
Dårlig overflatefinish (vaskebrett)
Årsak: Slitte skjæreinnsatser er den første mistenkte. Hvis bladet er sløvt, vil det sette seg fast og lage en lyd i stedet for å skjære. En annen ting å sjekke er spindelhastigheten, bare for å forsikre deg om at det er i orden. Å gå for fort genererer varme, mens å gå for sakte kan føre til at materialet rives.
Løsning: Indekser skjærebladene til en ny egg. Det løser mange problemer med etterbehandling umiddelbart. Hvis ikke, øk matingen per tann. Lett mating kan forårsake gnissing og vibrasjon. Folk sjekker også kjølevæsken. Mangel på kjølevæske på aluminium fører til en oppbygd egg på skjærebladet. Det ødelegger finishen.
Om NOBLE – Presisjons-CNC-maskinering du kan stole på
Våre kjernefunksjoner innen CNC-maskinering
- Treakset, fireakset, femakset CNC-fresing. Komplekse konturer. Underskjæringer. Deler ferdigbehandlet i ett oppsett uten å flytte arbeidsstykket. CNC-dreiing med roterende verktøy lager aksler, foringer og hybride frese-dreiekomponenter.
- Ekspertise innen planfresing – temaet for denne veiledningen. Vi planfreser rutinemessig motordekk. Rørflenser. Fikseringsplater. Planhetstoleranser? Stramme. Folk sender oss sine harde deler fordi vi har tallene.
- overflatebehandling og CNC-slipingSpeilblanke overflater rett fra planfresen. Eller presisjonssliping av overflater når jobben krever det.
- Fra prototyping til produksjon. Prototyper i lavt volum for testing. Store volum fra hundre til hundre tusen enheter. Vi skalerer.
Våre sertifiseringer – Kvalitet uten kompromisser
| Sertifisering | Omfang |
| ISO 9001: 2015 | Vårt kvalitetsstyringssystem sikrer konsistent og sporbar produksjon på tvers av alle bransjer. |
| ISO 13485: 2016 | Spesifikt for produksjon av medisinsk utstyr – streng risikostyring, renslighet og dokumentasjon for kirurgiske og implanterbare komponenter. |
Hvorfor samarbeide med NOBLE?
Intern teknisk støtte. Tilbakemelding fra DFM før skjæringen starter. Optimalisering av verktøybane for effektivitet.
Fullstendig inspeksjonslaboratorium. CMM-er. Optiske komparatorer. Overflatetestere. Deler måles. Journaler føres.
Korte leveringstider. Standard to til tre uker. Rushalternativer for folk som har det vanskelig.
FAQ
Er CNC-planfresing det samme som overflatebearbeiding?
Ja, i de fleste verksteder er begrepene om hverandre. Surfaceing betyr å lage et flatt plan. CNC-planfresing er metoden folk bruker for å gjøre det.
Kan folk møte en fresemaskin med en endefres?
Ja, men det er tregere. En endefres kan flate ut en overflate med stegvise bevegelser. CNC-planfresing med en skikkelig planfres er mye raskere for store områder.
Hva er den beste matehastigheten for CNC-planfresing av stål?
Ingen enkelt tall passer i alle tilfeller. Et typisk utgangspunkt er 0.1 til 0.2 mm per tann for grovfresing. Juster basert på maskinens stivhet og skjærekvalitet.
Trenger folk kjølevæske til CNC-planfresing?
Avhenger av materialet. Stål og rustfritt stål trenger kjølevæske for varme- og sponavledning. Aluminium kan bli tørt med polerte skjæreinnsatser og luftblåsing.






